Guia de implementação
Desenho do estado futuro do fluxo de valor.
O mapa do estado futuro é o desenho, com data, de como uma família de produtos deve fluir daqui a 6 a 12 meses. Você chega a ele respondendo às perguntas clássicas do fluxo, nesta ordem: takt, produtos acabados, fluxo contínuo, puxada, processo puxador, nivelamento e melhorias necessárias. Toda diferença entre o desenho e o hoje vira um projeto com responsável. Estado futuro sem data e sem responsável é cartaz de visão, não condição alvo.
O que é e o que não é um estado futuro
O mapa do estado futuro é o desenho de como material e informação devem andar por uma família de produtos daqui a 6 a 12 meses. É uma condição alvo com data: específica a ponto de você conseguir listar exatamente o que tem de mudar, e datada a ponto de alguém poder se atrasar. Não é o estado ideal. O estado ideal, fluxo peça a peça em todo lugar e estoque zero, é a direção para onde inclinar; o estado futuro é a próxima parada que dá para alcançar de verdade, pulmões e concessões incluídos.
A distinção importa porque os dois documentos falham de jeitos diferentes. Estado futuro desenhado como utopia não gera projeto nenhum, porque ninguém acredita nele. Estado futuro desenhado como ajuste do próximo trimestre não muda nada, porque abençoa em silêncio o estado atual. A disciplina é projetar algo incômodo, mas aritmeticamente possível: cada supermercado dimensionado, cada tempo de ciclo comparado ao takt e cada premissa que hoje não é verdade marcada como projeto com responsável.
Sobre o escopo: este guia se aprofunda apenas na etapa de desenho. O método completo de mapeamento, caminhar o fluxo, medir no processo e desenhar o estado atual, está no guia de mapeamento do fluxo de valor. Venha para cá quando já existir um mapa do estado atual em que o time acredita.
Onde ele entra no roadmap de transformação
O desenho do estado futuro é a dobradiça entre o diagnóstico e a implantação. No roteiro de implantação do TeamGuru ele ancora a etapa Montar a estrutura: consome o mapa do estado atual que saiu do mapeamento do fluxo de valor, e seus loops de melhoria viram as prioridades que o Hoshin Kanri desdobra pela organização. O que os loops mudam no dia a dia passa então a ser sustentado pelo gerenciamento diário.
- Antes Mapeamento do fluxo de valor
- Você está aqui Desenho do estado futuro
- Em paralelo Desdobramento da estratégia
- Depois Gerenciamento diário
O que você precisa antes de desenhar
Estado futuro desenhado sobre dado fraco é o caminho mais curto para um desenho bonito e ignorado. São três pré-requisitos, e dá para checar os três em uma tarde:
- Um mapa do estado atual em que o time acredita. Números medidos no processo, aceitos por quem toca o processo, desenhados nos últimos meses. Projetar o futuro sobre dado contestado recomeça a discussão no pior momento possível.
- Demanda entendida o bastante para calcular o takt. Média em um horizonte que faça sentido, com a sazonalidade assumida. Se a demanda oscila 40% de um mês para outro, decida primeiro para que volume o fluxo está sendo projetado, porque o takt é o denominador de todas as outras decisões.
- Alguém na sala com autoridade para mudar o fluxo. O desenho vai mexer em máquina, mudar lógica de programação e renegociar condição de entrega. Sem um patrocinador que possa aprovar isso, a sessão produz enfeite de parede.
Use o mesmo time que desenhou o estado atual, de preferência na mesma semana, enquanto o incômodo dos números ainda está fresco. Estado futuro desenhado meses depois por outro grupo não herda nada da convicção comum que faz plano andar.
As sete perguntas do desenho, em ordem
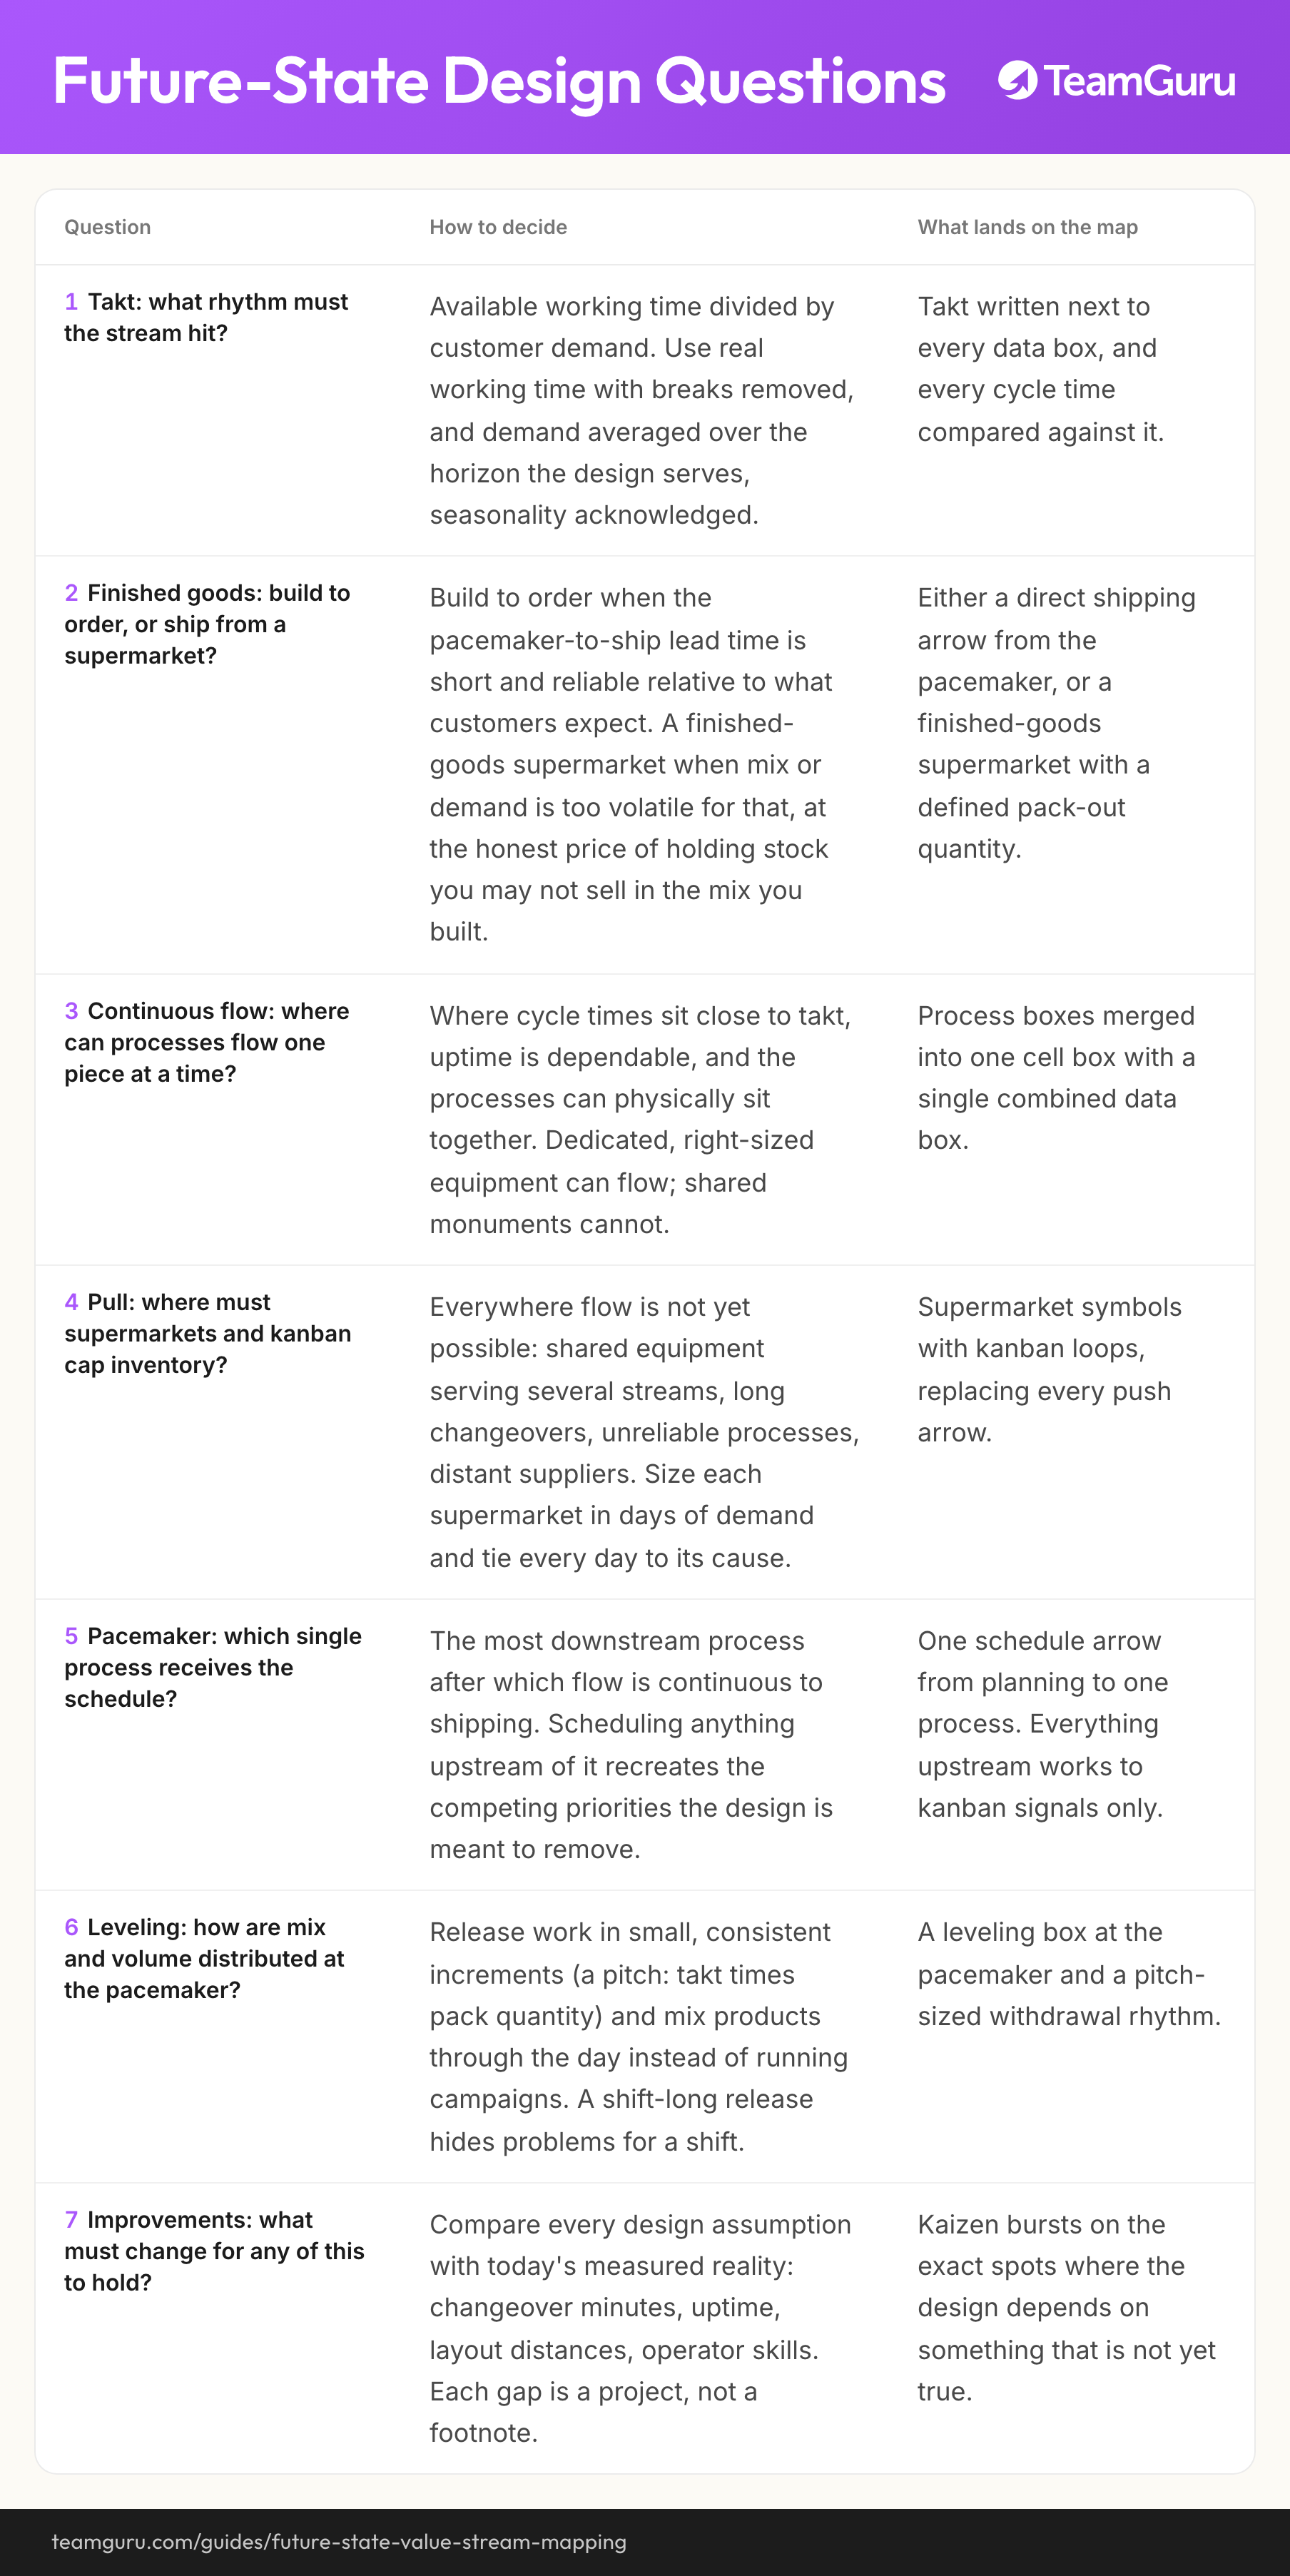
As perguntas vêm da tradição do Aprendendo a Enxergar, e a ordem não é enfeite. Cada resposta limita a seguinte: não dá para escolher o processo puxador antes de decidir onde moram o fluxo e a puxada, nem para dimensionar um supermercado antes de existir takt. Trabalhe de cima para baixo, escreva cada resposta no mapa na hora e marque como explosão kaizen toda resposta que dependa de algo que ainda não é verdade.
| Pergunta | Como decidir | O que entra no mapa |
|---|---|---|
| Takt: em que ritmo o fluxo tem de andar? | Tempo de trabalho disponível dividido pela demanda do cliente. Use tempo real de trabalho, já sem as pausas, e demanda média no horizonte que o desenho atende, com a sazonalidade assumida em voz alta. | O takt escrito ao lado de cada caixa de dados, e cada tempo de ciclo comparado com ele. |
| Produtos acabados: produzir sob pedido ou expedir de um supermercado? | Sob pedido quando o lead time do processo puxador até a expedição é curto e confiável diante do que o cliente espera. Supermercado de produtos acabados quando o mix ou a demanda oscilam demais para isso, ao preço honesto de manter estoque que talvez não venda no mix produzido. | Ou uma seta de expedição direto do processo puxador, ou um supermercado de acabados com quantidade de embalagem definida. |
| Fluxo contínuo: onde os processos podem fluir peça a peça? | Onde os tempos de ciclo ficam perto do takt, a disponibilidade é confiável e os processos podem ficar fisicamente juntos. Equipamento dedicado e do tamanho certo flui; monumento compartilhado não. | Caixas de processo unidas em uma caixa de célula, com uma única caixa de dados somada. |
| Puxada: onde supermercados e kanban precisam limitar o estoque? | Em todo ponto em que o fluxo ainda não é possível: equipamento compartilhado entre vários fluxos, setup longo, processo instável, fornecedor distante. Dimensione cada supermercado em dias de demanda e amarre cada dia à sua causa. | Símbolos de supermercado com loops de kanban, no lugar de cada seta de empurrar. |
| Processo puxador: qual processo, sozinho, recebe a programação? | O processo mais próximo do cliente a partir do qual o fluxo corre contínuo até a expedição. Programar qualquer coisa antes dele recria as prioridades concorrentes que o desenho quer eliminar. | Uma seta de programação, do PCP para um processo só. Tudo o que vem antes trabalha apenas por sinal kanban. |
| Nivelamento: como mix e volume são distribuídos no processo puxador? | Libere trabalho em porções pequenas e constantes (o pitch: takt vezes a quantidade da embalagem) e misture os produtos ao longo do dia em vez de rodar campanhas. Liberação para o turno inteiro esconde problema por um turno inteiro. | Uma caixa de nivelamento no processo puxador e uma retirada no ritmo do pitch. |
| Melhorias: o que precisa mudar para nada disso ser conversa? | Compare cada premissa do desenho com a realidade medida hoje: minutos de setup, disponibilidade, distâncias de layout, habilidades dos operadores. Cada diferença é um projeto, não uma nota de rodapé. | Explosões kaizen exatamente nos pontos em que o desenho depende de algo que ainda não é verdade. |
As perguntas respondidas na planta de componentes
Os números abaixo são ilustrativos, mas coerentes entre si, e vêm do mesmo fabricante de componentes com 450 pessoas cujo estado atual é destrinchado no guia de VSM: 456 peças por dia passando por corte, usinagem, solda e montagem, 18,4 dias de lead time e uma programação semanal do MRP empurrada para cada processo.
Takt e produtos acabados
Dois turnos dão 54 000 segundos de trabalho por dia; divididos por 456 peças, o takt é de 118 segundos. O time escolheu produzir sob pedido em vez de manter supermercado de acabados: a demanda vem de contrato e é estável semana a semana e, assim que a montagem virar o processo puxador, o tempo entre pedido e expedição fica abaixo de um dia, bem dentro da janela do cliente. O preço foi dito em voz alta: produzir sob pedido mantém o estoque de acabados perto de zero, mas faz de cada parada do processo puxador um risco que o cliente enxerga, e é exatamente por isso que existem as decisões de nivelamento e de supermercado abaixo.
Fluxo e puxada
Fluxo: a solda rodava a cerca de metade do takt e alimentava uma fila de 2,9 dias, então o desenho a traz para dentro da célula de montagem. Uma célula, uma caixa de dados somada, peça a peça, e somem uma passagem de material, uma fila e um ponto de programação ao preço de uma mudança de layout. Corte e usinagem ainda não conseguem fluir: a usinagem atende outros fluxos e carrega um setup de 47 minutos. Então a puxada limita os dois, com três supermercados: matéria-prima em 2,5 dias, blanks cortados antes da usinagem em 2,7 dias e peças usinadas na célula em 2,0 dias. Cada tamanho tem uma causa. Os 2,7 dias antes da usinagem pressupõem lotes de um dia de demanda, que pressupõem o projeto de setup logo abaixo; os 2,5 dias de matéria-prima são o que duas entregas por semana exigem, onde a entrega semanal obrigava cerca de cinco.
O processo puxador e o nivelamento
A célula de montagem, agora com a solda dentro, é o processo puxador: o único que recebe programação, porque é o ponto mais próximo do cliente a partir do qual o fluxo corre sem interrupção até a expedição. Tudo o que vem antes responde só a sinal kanban, o que leva a planta de quatro pontos de programação para um. Na célula, uma caixa de nivelamento libera trabalho em porções de pitch: com embalagem de 20 peças, um pitch é 118 segundos vezes 20, cerca de 39 minutos, então a célula recebe por volta de 23 liberações pequenas por dia em vez de um lote do tamanho do turno. Quando a célula fica para trás, a perda aparece dentro de um pitch, não no fim do turno.
As melhorias de que o desenho depende
A sétima pergunta trouxe quatro explosões kaizen: a redução de setup na usinagem de 47 para 18 minutos, sem a qual lote de um dia e supermercado de 2,7 dias são ficção (o método está no guia de SMED); a mudança de layout que traz a solda para a célula; um acordo com o fornecedor para duas entregas por semana; e o projeto dos kanbans mais o treinamento de todo mundo que vai ler os sinais. Cada explosão virou uma linha do plano de loops abaixo. Levado até o fim, o desenho tira o fluxo de 18,4 para 7,2 dias de lead time praticamente com o mesmo tempo de processamento.
Desenhar e validar o desenho
Desenhe o estado futuro com o mesmo time, à mão, discutindo de pé na frente do quadro. O desenho é a discussão: cada símbolo que alguém coloca é um compromisso que vão lembrar depois. Aí, antes de apresentar qualquer coisa, teste o desenho com conta de padeiro. Estado futuro falha calado exatamente nos pontos que ninguém calculou:
- A conta dos supermercados: os tamanhos em dias, somados ao tempo de processamento, têm de dar o lead time projetado. Aqui 2,5 mais 2,7 mais 2,0 dias de supermercado dão 7,2 dias, o que bate com 3 300 peças em processo a 456 peças por dia. Se a linha do tempo e a contagem de estoque discordam, alguma coisa no mapa está errada.
- Capacidade do processo puxador contra o takt: divida o conteúdo de trabalho da célula pelo takt para achar quantos operadores ela precisa. Cerca de 29 minutos de conteúdo de trabalho são 1 740 segundos; divididos pelo takt de 118 segundos dão 14,7, então a célula recebe 15 operadores e um gráfico de balanceamento, não 14 e otimismo.
- Toda fila apagada tem uma causa apagada: o mapa tira a pilha de 6 dias na frente da usinagem só porque o projeto de troca rápida de ferramentas (SMED) reduz o lote que a criou. Tire o estoque sem tirar a causa e a pilha volta em um mês, diga o mapa o que disser.
- Todo supermercado tem um sinal de reposição que funciona: alguém consegue explicar, mercado por mercado, o que dispara produzir ou entregar, quem enxerga o sinal e quanto tempo a reposição leva.
Uma posição que vale defender: não desenhe em volta das limitações do software. Se o ERP não consegue deixar a usinagem sem programação, a saída é mudar como o ERP é usado, deixando o MRP planejar material enquanto o chão de fábrica sequencia por kanban, e não dar ao desenho um segundo ponto de programação. Os parâmetros atuais de um sistema de planejamento são a coisa mais mutável da fábrica, e projetar o fluxo em volta deles é como o estado futuro vira, sem alarde, o estado atual com papel de parede novo.
Das explosões aos loops e ao plano
Estado futuro com nove explosões kaizen não é plano, e nove projetos simultâneos é travamento na certa. Agrupe as explosões em loops: o loop do processo puxador em volta do ponto de programação e, depois, um loop por sistema puxado acima dele. Cada loop é um projeto com responsável, meta mensurável e ritmo de acompanhamento, em geral um espaço na análise crítica pela direção mensal. Na planta de componentes, o plano ficou assim:
| Loop | Quando | O que muda | Meta mensurável |
|---|---|---|---|
| Loop do processo puxador | Meses 1 a 3 | Solda trazida para dentro da célula de montagem. Caixa de nivelamento e retirada por pitch na célula. Supermercado de peças usinadas (2,0 dias) com kanban de volta para a usinagem. Programação retirada de todos os outros processos. | Pontos de programação de quatro para um. Aderência ao pitch medida todo dia e acima de 90% até o terceiro mês. |
| Loop da usinagem | Meses 3 a 8 | Projeto de troca rápida de ferramentas (TRF) derruba o setup de 47 para 18 minutos. O lote cai de cerca de três dias de demanda para um. Supermercado de blanks cortados com teto de 2,7 dias substitui a pilha de 6 dias. Puxada por kanban a partir do corte. | Setup padronizado em 18 minutos. Estoque antes da usinagem de 6,0 para 2,7 dias. |
| Loop do fornecedor | Meses 6 a 12 | Entregas passam de semanais para duas por semana. Supermercado de matéria-prima com teto de 2,5 dias e kanban de fornecedor. Ritmo de recebimento e padrão de descarga ajustados à nova frequência. | Matéria-prima de cerca de cinco dias para 2,5. Aderência ao programa de entregas no quadro do recebimento. |
Primeiro o loop do processo puxador, depois os de cima: a regra se paga. O processo puxador dá o ritmo que todo loop acima dele repõe; construa um supermercado antes de quem consome puxar em ritmo estável e você estará dimensionando pulmão contra ruído. É também a vitória visível mais rápida: um ponto de programação e uma célula nivelada mudam a vida no chão de fábrica já no primeiro trimestre, e isso compra paciência para os loops mais lentos que vêm atrás. Na planta de componentes, cada loop ganhou um responsável com nome, o gerente do fluxo de valor no loop do processo puxador, o gerente da área de usinagem e o líder de compras nos outros dois, e dez minutos fixos na análise mensal.
Erros comuns
Como é quando vai mal
- O estado futuro é uma utopia sem data, admirada em apresentação e nunca orçada
- Todos os loops começam juntos, disputam as mesmas pessoas e travam juntos no segundo mês
- O estoque some do mapa enquanto as causas dele, setup e frequência de entrega, continuam intocadas
- O plano lista melhorias sem responsável, sem meta mensurável e sem data de acompanhamento
- O desenho se curva aos parâmetros atuais do ERP em vez de mudar como o ERP é usado
Como é quando vai bem
- Uma condição alvo com data, de 6 a 12 meses, assinada por quem pode bancar os recursos
- Loops em sequência: processo puxador primeiro, fluxo acima depois, fornecedor por último
- Toda fila apagada vem junto com o projeto que apaga a causa dela
- Cada loop tem responsável, meta mensurável e espaço na análise mensal
- O takt, os tamanhos de supermercado e a conta de operadores sobrevivem a um cético com calculadora
O que vem depois
Com os loops entregues a seus responsáveis, o desenho do estado futuro passa o bastão para o desdobramento da estratégia, o gerenciamento pelas diretrizes (GPD) de tantas empresas brasileiras: os loops entram no portfólio da transformação, e as maiores metas, aqui o lead time de 18,4 para 7,2 dias, ganham lugar na matriz X ao lado dos outros objetivos breakthrough do ano. Depois essas metas se abrem em indicadores do chão de fábrica, minutos de setup, dias de supermercado, aderência ao pitch, por uma árvore de indicadores, para que quem toca o fluxo veja números que consegue mover dentro do turno.
É nessa passagem de bastão que o desenho ou entra no sistema de gestão ou morre como desenho. No TeamGuru, cada loop roda como um projeto com ações com nome e prazo, e lead time, setup e dias de supermercado entram na linha de base de KPIs, para que a análise mensal compare o fluxo com o desenho, e não com a lembrança de um workshop. Quando o estado futuro for alcançado, ou quando a demanda mexer no takt, o time redesenha, e o mapa novo vira a condição alvo seguinte. Esse ciclo, desenhar, implantar, redesenhar, é o que separa a planta que mapeou uma vez da planta que gerencia o fluxo.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
Qual é a diferença entre estado futuro e estado ideal?
A quantos meses o estado futuro deve estar?
O que é o processo puxador?
De que tamanho deve ser um supermercado?
Quando redesenhar o estado futuro?
Quem aprova o desenho do estado futuro?
Como funciona no TeamGuru