Guia de implementação
Os 7 desperdícios do lean.
Os 7 desperdícios do lean são defeitos, superprodução, transporte, espera, estoque em excesso, movimentação e processamento excessivo: as sete formas de um processo consumir tempo e dinheiro sem agregar valor. São um vocabulário para enxergar e diagnosticar, não uma lista de tarefas. E um deles pesa mais que os outros: o estoque compra o silêncio de todos os demais, e é por isso que reduzir estoque dá medo, e é por isso que funciona.
O que são os 7 desperdícios
O lean define valor com três testes, todos feitos do lado do cliente: o cliente pagaria por aquele passo, o passo transforma fisicamente o produto na direção do que foi pedido, e é feito certo da primeira vez. Todo o resto que consome tempo, material, movimento ou atenção é desperdício, muda no vocabulário da Toyota. Taiichi Ohno separou esse desperdício em sete categorias recorrentes: defeitos, superprodução, transporte, espera, estoque em excesso, movimentação e processamento excessivo. Em inglês a lista é decorada como DOTWIMP ou TIMWOOD; em português ela circula sem sigla, e é a lista que interessa.
A lista não é um requisito de norma nem um programa de melhoria. É um vocabulário para enxergar. Olho não treinado passa reto pelo desperdício todo dia, porque o desperdício se veste de trabalho: uma empilhadeira cruzando o galpão parece ocupada, um porta-pallets cheio parece segurança, uma máquina rodando parece produtividade. Quando a equipe consegue dar nome às sete categorias, a mesma caminhada pela mesma fábrica mostra outro prédio.
A muda ainda tem duas irmãs, das quais se fala menos e que pesam mais: mura, a instabilidade, e muri, a sobrecarga. Boa parte da muda que você vai encontrar vem delas. Uma programação que balança forte de semana para semana empurra estoque, hora extra e espera para dentro do processo; uma máquina ou uma pessoa carregada acima do razoável produz quebra e defeito. Caçar desperdício peça por peça com a programação instável é passar pano no chão com a torneira aberta. Esta página trata dos sete, mas um diagnóstico que ignore mura e muri vai ler errado metade do que enxergar.
Onde essa lente entra no roadmap
No roadmap de implantação do TeamGuru, os sete desperdícios pertencem ao diagnóstico do estado atual, bem no começo da etapa Diagnosticar. São o vocabulário de enxergar sobre o qual a etapa inteira é construída: os Gemba Walks os usam como tema, o diagnóstico os usa para estruturar a análise de perdas, e o mapeamento do fluxo de valor converte os maiores em uma imagem medida do fluxo. Primeiro aprender a enxergar; depois medir; só então escolher prioridades.
- Você está aqui Current-State Assessment
- Em paralelo Value Stream Mapping
- Em paralelo Baseline KPIs
- Depois Strategy Deployment
Por que o estoque é o desperdício mestre
O ensinamento clássico, e ele está certo, é que a superprodução é o pior dos sete, porque fabrica os outros seis. Produza mais do que o processo seguinte precisa, ou produza antes da hora, e a sobra tem de ser transportada, armazenada, contada e financiada, contornada e revirada. E quando um defeito finalmente aparece no meio da pilha, ele aparece semanas depois de ter sido feito, com a trilha já fria.
Só que a superprodução é difícil de pegar em flagrante, porque parece virtude enquanto acontece. Máquina rodando está se pagando; operador adiantado é bom operador. O que a superprodução deixa para trás é contável: estoque. O estoque é o irmão visível da superprodução, o registro congelado de cada programação empurrada e cada lote grande demais, e é isso que faz dele a porta de entrada prática de um diagnóstico.
O estoque também cumpre um papel mais fundo: ele compra o silêncio de todos os outros desperdícios. Com seis dias de peças cortadas na frente da usinagem, uma quebra hoje não custa nada. Um setup de 47 minutos não incomoda ninguém. Um lote ruim do processo anterior é descoberto seis dias atrasado, quando a evidência esfriou e a discussão está perdida. Cada pilha entre dois processos é um prêmio de seguro, pago todo dia em dinheiro, espaço e lead time, contra problemas que ninguém é obrigado a resolver.
É por isso que reduzir estoque dá medo: você está mesmo cancelando o seguro, e os problemas escondidos aparecem rápido. E é exatamente por isso que funciona. Baixe o nível de propósito, um pulmão por vez, com capacidade de resolver problema de prontidão, e a fábrica vai dizer o que está errado de verdade mais rápido que qualquer auditoria. Sentir-se exposto não é efeito colateral do método. É o método.
Os sete desperdícios, com exemplos
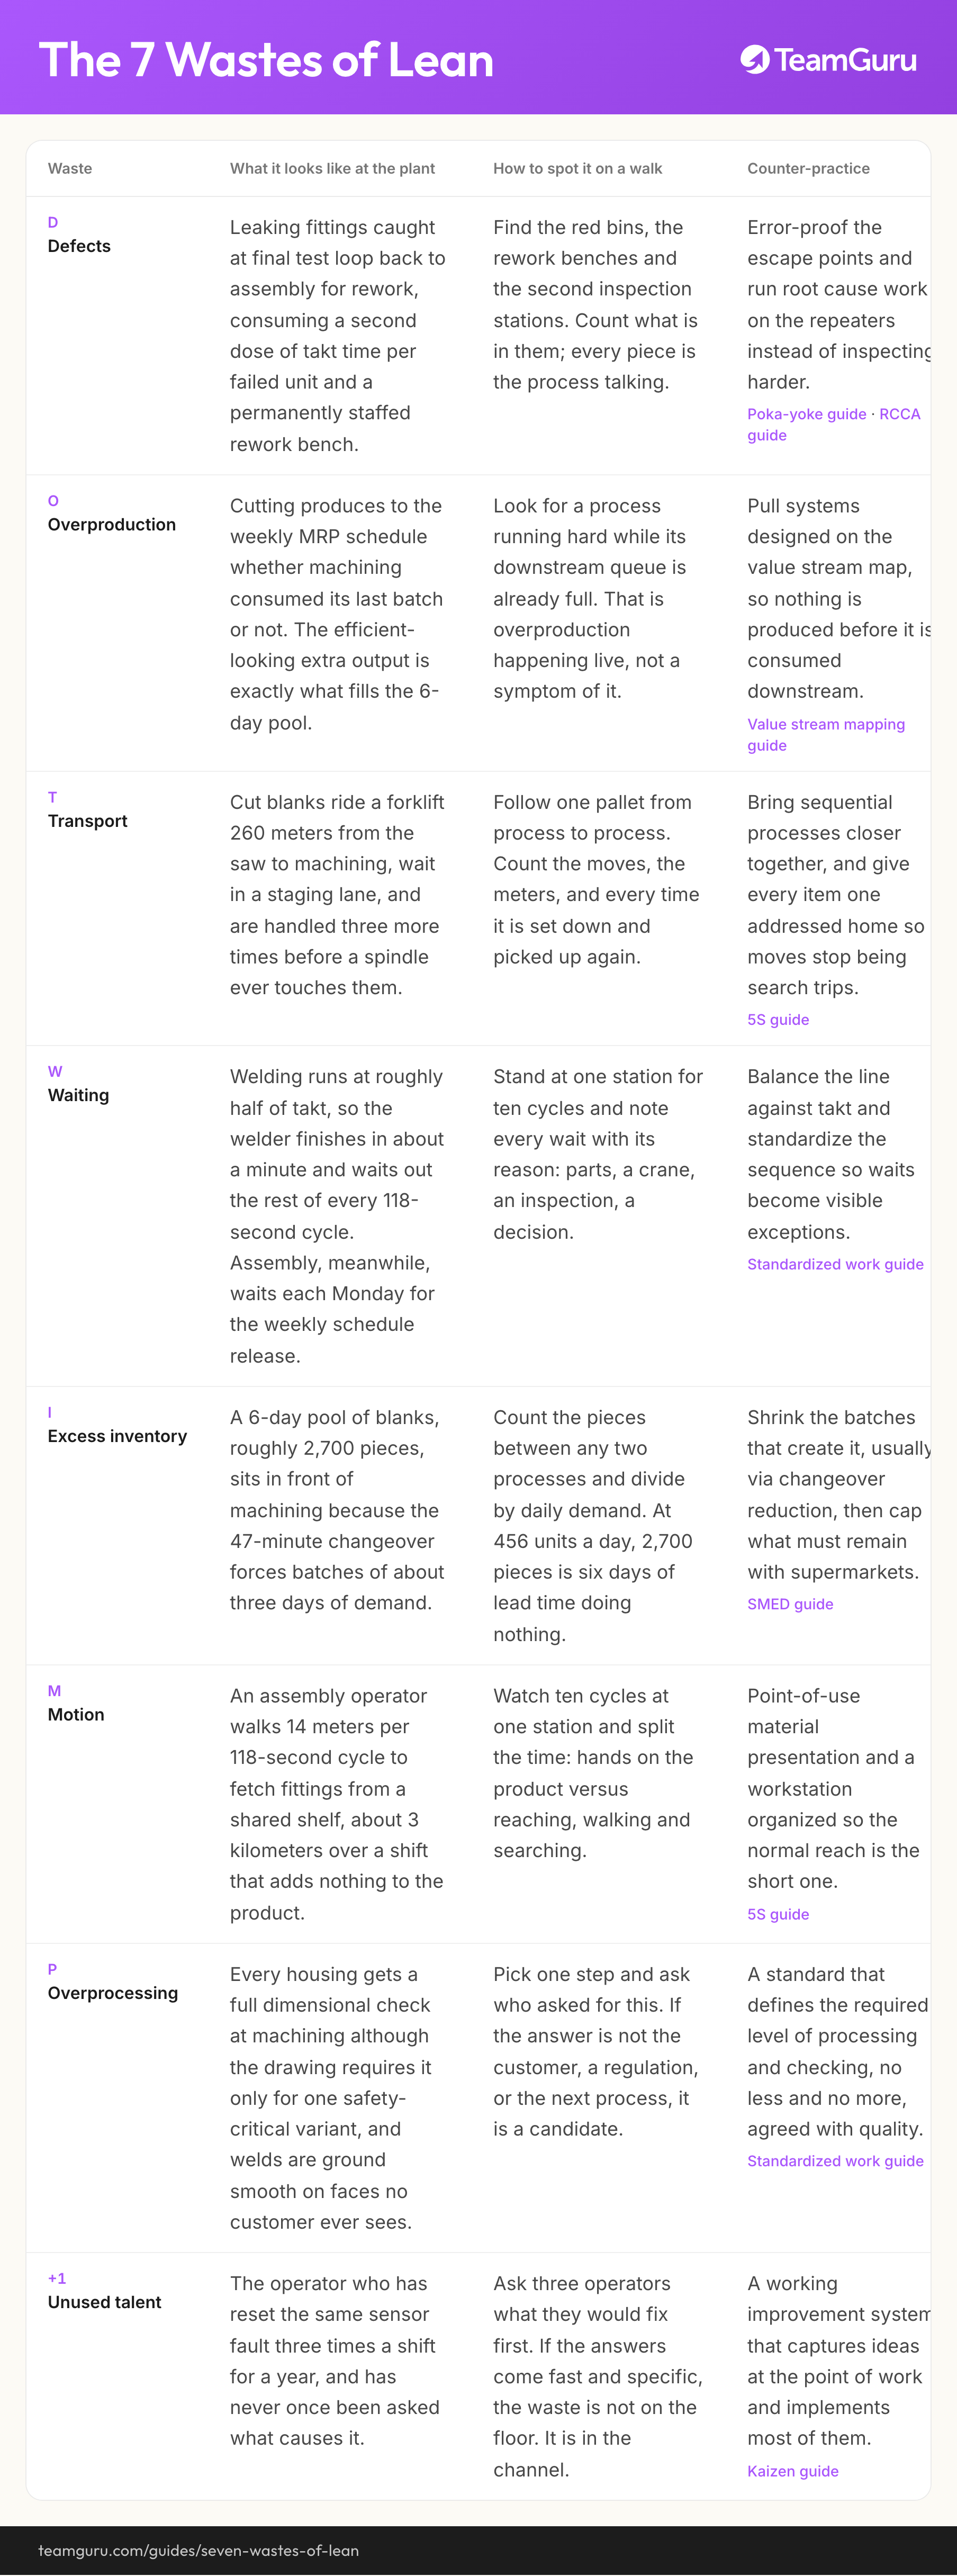
A tabela percorre os sete, mais o oitavo que costuma ser acrescentado, dentro da fabricante de componentes com 450 pessoas usada em todos estes guias: 456 unidades por dia passando por corte, usinagem, solda e montagem, dois turnos, 54 000 segundos de tempo disponível por dia, takt de 118 segundos. Os números são ilustrativos, mas coerentes com o guia de mapeamento do fluxo de valor, que mapeia a mesma fábrica.
| Desperdício | Como ele aparece na fábrica | Como enxergar na caminhada | Prática que combate |
|---|---|---|---|
| Defeitos | Conexões com vazamento pegas no teste final voltam para a montagem em retrabalho, consumindo uma segunda dose de takt por unidade reprovada e uma bancada de retrabalho com gente fixa nela. | Ache as caixas vermelhas, as bancadas de retrabalho e os postos de segunda inspeção. Conte o que tem dentro; cada peça ali é o processo falando. | Blinde com poka-yoke os pontos por onde o defeito escapa e trate a causa raiz dos reincidentes, em vez de inspecionar com mais força. guia de poka-yoke guia de análise de causa raiz |
| Superprodução | O corte produz conforme a programação semanal do MRP, independentemente de a usinagem ter consumido ou não o lote anterior. Essa produção extra, que parece eficiência, é exatamente o que alimenta o pulmão de 6 dias. | Procure um processo trabalhando a todo vapor com a fila do processo seguinte já cheia. Isso é superprodução acontecendo ao vivo, não um sintoma dela. | Sistemas puxados desenhados em cima do mapa do fluxo de valor, para que nada seja produzido antes de ser consumido adiante. guia de mapeamento do fluxo de valor |
| Transporte | As peças cortadas andam 260 metros de empilhadeira da serra até a usinagem, esperam em uma área de preparação e ainda são manuseadas mais três vezes antes de qualquer ferramenta encostar nelas. | Acompanhe um pallet de processo em processo. Conte as movimentações, os metros e cada vez que ele é abaixado e levantado de novo. | Aproxime os processos que vêm em sequência e dê a cada item um endereço fixo, para que movimentar deixe de ser sair procurando. guia de 5S |
| Espera | A solda roda a cerca de metade do takt: o soldador termina em mais ou menos um minuto e espera o resto de cada ciclo de 118 segundos. A montagem, por sua vez, espera toda segunda-feira pela liberação da programação da semana. | Fique dez ciclos em um único posto e anote cada espera com o motivo: peça, ponte rolante, inspeção, decisão. | Balanceie a linha contra o takt e padronize a sequência, para que as esperas virem exceções visíveis. guia de trabalho padronizado |
| Estoque em excesso | Um pulmão de 6 dias de peças cortadas, umas 2 700 peças, fica parado na frente da usinagem porque o setup de 47 minutos obriga a lotes de uns três dias de demanda. | Conte as peças entre dois processos e divida pela demanda diária. A 456 unidades por dia, 2 700 peças são seis dias de lead time sem fazer nada. | Reduza os lotes que criam esse estoque, em geral atacando o tempo de setup, e depois limite o que precisa ficar com supermercados. guia de SMED |
| Movimentação | Um montador anda 14 metros a cada ciclo de 118 segundos para buscar conexões em uma prateleira compartilhada: cerca de 3 quilômetros por turno que não acrescentam nada ao produto. | Observe dez ciclos em um posto e divida o tempo: mão no produto contra esticar o braço, andar e procurar. | Material apresentado no ponto de uso e um posto organizado de modo que o alcance normal seja o mais curto. guia de 5S |
| Processamento excessivo | Toda carcaça passa por uma medição dimensional completa, embora o desenho exija isso só para uma variante crítica de segurança, e as soldas são esmerilhadas em faces que nenhum cliente jamais vê. | Escolha um passo e pergunte quem pediu isso. Se a resposta não for o cliente, uma norma ou o processo seguinte, ele é candidato. | Um padrão que define o nível exigido de processamento e de verificação, nem mais nem menos, acordado com a qualidade. guia de trabalho padronizado |
| Talento não utilizado | O operador que rearma a mesma falha de sensor três vezes por turno há um ano, e a quem ninguém nunca perguntou o que causa aquilo. | Pergunte a três operadores o que eles resolveriam primeiro. Se as respostas vierem rápidas e específicas, o desperdício não está no chão de fábrica. Está no canal. | Um sistema de melhoria que funcione, que capture as ideias no ponto onde o trabalho acontece e implante a maior parte delas. guia de Kaizen |
A oitava linha é um acréscimo posterior ao cânone, e ela merece o lugar. A fábrica que nunca pergunta aos operadores o que eles veem mantém desligados os sensores mais baratos e mais bem posicionados que tem.
Como fazer a caminhada de desperdícios
A caminhada de desperdícios é um Gemba Walk com tema: 30 minutos, no processo, e o que ela produz são números e falas anotadas, não impressões. O roteiro abaixo traz dez perguntas observáveis. Não tente as dez em uma caminhada só: escolha três ou quatro, caminhe acompanhado e combinem o que os dois viram antes de escrever qualquer coisa.
| # | Pergunta | O que ela revela |
|---|---|---|
| Conte as peças paradas entre dois postos e divida pela demanda diária, para transformar a pilha em horas ou dias. | Estoque em excesso | |
| Cronometre um operador por dez ciclos: mão no produto contra andar, esticar o braço e procurar. | Movimentação | |
| Ache a data mais antiga na área de material em processo, em uma etiqueta, em uma ficha ou na poeira, e pergunte por que aquela peça ainda está ali. | Estoque em excesso e, muitas vezes, defeitos | |
| Fique dez ciclos completos em um único posto e anote cada espera com o motivo: peça, ponte rolante, inspeção, decisão, informação. | Espera | |
| Acompanhe um pallet de um processo até o seguinte. Conte as movimentações, os metros e as vezes em que ele é abaixado. | Transporte | |
| Ache um processo rodando com a fila seguinte cheia e pergunte o que mandaram o operador fazer quando a fila enche. | Superprodução | |
| Localize a bancada de retrabalho e as caixas vermelhas. Conte o conteúdo e leia as etiquetas de defeito. | Defeitos | |
| Escolha um passo de processamento ou de inspeção e pergunte quem exige aquilo: o cliente, uma norma, o processo seguinte ou o costume. | Processamento excessivo | |
| Assista a um setup inteiro, do começo ao fim, ou pergunte quando foi o último e quanto tempo levou. | A lógica de lote por trás do estoque | |
| Pergunte a um operador o que ele mudaria primeiro e anote a resposta palavra por palavra. | Talento não utilizado |
Três regras que mantêm a caminhada honesta
- Desperdício é sintoma, então ligue cada um à sua causa no sistema antes de propor qualquer coisa: transporte aponta para layout, estoque para lógica de lote e tempo de setup, espera para desbalanceamento de linha, defeito para controle de processo.
- Estude o processo, nunca a pessoa. O operador que anda três quilômetros por turno não projetou o posto de trabalho, e a equipe do corte que forma a pilha está seguindo a programação que recebeu.
- Não abra sete frentes de guerra. A caminhada alimenta o diagnóstico; é o diagnóstico, e não a caminhada, que decide para onde vai o esforço de melhoria.
No roadmap, tudo isso cai na etapa Diagnosticar: as observações da caminhada, junto com os indicadores medidos e o mapa do fluxo de valor, viram uma única imagem compartilhada de onde a fábrica perde tempo e dinheiro.
De enxergar para agir
A observação começa a servir no momento em que ganha um número aproximado. As 2 700 peças na frente da usinagem são seis dias de lead time e seis dias de caixa. Os 14 metros de caminhada por ciclo são quase meia hora de cada turno do montador. Uma bancada de retrabalho com trinta unidades é um dia de defeitos visível em um lugar só. Quantifique em horas, peças e metros, não em filosofia, e aceite o aproximado: uma contagem feita hoje no processo vale mais que um relatório exato sobre o mês passado.
Durante o Diagnosticar, essas quantidades se somam na análise de perdas do diagnóstico: as duas ou três maiores perdas, custeadas de forma aproximada, viram o argumento para a mudança e a lista curta que o mapeamento do fluxo de valor e a linha de base de indicadores vão aprofundar. Mais adiante, com um ritmo de gerenciamento diário já rodando, a mesma lente vira uma fonte permanente de ideias de melhoria, porque quem sabe nomear os desperdícios os enxerga no próprio posto.
De um jeito ou de outro, o que se encontra precisa de um destino, porque observação que morre no caderno ensina as pessoas a pararem de falar o que veem. No TeamGuru, as constatações da caminhada viram ações com responsável e prazo, e as ideias de melhoria entram em um único funil de Kaizen com status à vista, para que a caminhada deixe rastro em vez de lembrança.
Erros mais comuns
Como é quando vai mal
- Turismo de desperdício: um dia de fotos, uma apresentação, nenhum responsável, nenhum desdobramento
- Operador culpado pelo desperdício que o sistema impõe a ele: o andar, a espera, os lotes grandes
- Caça ao processamento excessivo que corta etapa real de qualidade porque a verificação parecia redundante vista do escritório
- Sete cruzadas abertas ao mesmo tempo a partir de uma caminhada entusiasmada
- Percentual de desperdício anunciado a partir de relatório do ERP que ninguém conferiu no processo
Como é quando vai bem
- Caminhadas com tema: um desperdício, 30 minutos, no processo, acompanhado
- Achados quantificados no mesmo dia em peças, horas e metros
- Cada observação ligada a uma causa no sistema antes de qualquer contramedida
- As duas ou três maiores perdas alimentando o diagnóstico e o mapa do fluxo de valor
- Operadores ouvidos sobre o que atrapalha o trabalho deles, e agradecidos pela resposta
O que vem depois
Os sete desperdícios são o começo de um diagnóstico, não o diagnóstico inteiro. O que as caminhadas trazem à tona alimenta dois instrumentos mais duros: o mapeamento do fluxo de valor, que transforma os maiores desperdícios em uma imagem medida do fluxo, com estado futuro e plano de melhoria, e a linha de base de indicadores, que faz as perdas aparecerem na tendência semana após semana, em vez de ficarem na memória de um workshop.
Dali o roadmap segue para o desdobramento da estratégia, onde as maiores perdas quantificadas disputam um lugar entre as poucas prioridades reais da fábrica. Uma equipe que aprendeu a enxergar o próprio desperdício, já o contou e ainda não consegue atacar tudo fez a etapa do jeito certo. Enxergar vem primeiro; o sistema que age sobre o que se enxerga é o que o resto do roadmap constrói.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
O que significa DOTWIMP?
Qual é o oitavo desperdício?
O que são muda, mura e muri?
Qual desperdício atacar primeiro?
Dá para eliminar toda atividade que não agrega valor?
Como medir o desperdício?
Como funciona no TeamGuru