Umsetzungsleitfaden
Wertstromdesign: den Soll-Wertstrom entwerfen.
Ein Soll-Wertstrom (Future State Value Stream Map) ist ein terminierter Entwurf, wie eine Produktfamilie in 6 bis 12 Monaten fließen soll. Sie erstellen ihn, indem Sie die klassischen Flussfragen der Reihe nach beantworten: Takt, Fertigwaren, kontinuierlicher Fluss, Pull, Schrittmacher, Nivellierung, notwendige Verbesserungen. Jede Lücke zwischen Entwurf und Heute wird zu einem Projekt mit Verantwortlichem. Ein Soll-Zustand ohne Termine und Verantwortliche ist ein Visionsposter, kein Zielzustand.
Was ein Soll-Zustand ist, und was nicht
Ein Soll-Wertstrom (Future State Value Stream Mapping, im Deutschen meist Wertstromdesign oder Value Stream Design) ist ein Entwurf, wie Material und Information in 6 bis 12 Monaten durch eine Produktfamilie fließen sollen. Er ist ein Zielzustand mit Termin: konkret genug, dass Sie genau auflisten können, was sich ändern muss, und terminiert genug, dass jemand in Verzug geraten kann. Er ist nicht der Idealzustand. Der Idealzustand, Einzelstückfluss überall bei null Bestand, ist eine Richtung, auf die man sich zubewegt; der Soll-Zustand ist die nächste Station, die Sie tatsächlich erreichen können, Puffer und Kompromisse eingeschlossen.
Die Unterscheidung ist wichtig, weil die beiden Dokumente auf unterschiedliche Weise scheitern. Ein Soll-Zustand, der als Utopie gezeichnet ist, erzeugt keine Projekte, weil niemand daran glaubt. Ein Soll-Zustand, der als Feinjustierung für das nächste Quartal gezeichnet ist, erzeugt keine Veränderung, weil er den Ist-Zustand stillschweigend absegnet. Die Disziplin besteht darin, etwas Unbequemes, aber rechnerisch Mögliches zu entwerfen: jeder Supermarkt dimensioniert, jede Zykluszeit mit dem Takt verglichen und jede Annahme, die heute noch nicht stimmt, als Projekt mit Verantwortlichem markiert.
Hinweis zum Umfang: Dieser Leitfaden geht allein beim Designschritt in die Tiefe. Die vollständige Methode, den Wertstrom abgehen, am Prozess messen und den Ist-Zustand zeichnen, steht im Leitfaden zur Wertstromanalyse. Kommen Sie hierher, sobald ein Ist-Wertstrom existiert und das Team ihm glaubt.
Einordnung in die Transformations-Roadmap
Das Wertstromdesign ist das Scharnier zwischen Diagnose und Umsetzung. Auf der TeamGuru-Roadmap für die Einführung verankert es die Phase „Rahmen setzen“: Es verarbeitet den Ist-Wertstrom aus der Wertstromanalyse, und seine Verbesserungs-Regelkreise werden zu den Prioritäten, die Hoshin Kanri durch die Organisation trägt. Was die Regelkreise in der täglichen Arbeit verändern, hält anschließend das Shopfloor Management fest.
- Davor Wertstromanalyse
- Sie sind hier Wertstromdesign
- Parallel dazu Strategieumsetzung
- Danach Shopfloor Management
Was Sie vor dem Design brauchen
Ein Soll-Zustand auf schwachen Eingangsdaten ist der schnellste Weg zu einer schönen, ignorierten Zeichnung. Drei Voraussetzungen, und alle drei lassen sich an einem Nachmittag prüfen:
- Ein Ist-Wertstrom, dem das Team glaubt. Zahlen am Prozess gemessen, von den Menschen akzeptiert, die ihn betreiben, in den letzten Monaten gezeichnet. Wer eine Zukunft auf strittigen Daten entwirft, eröffnet den Streit an der denkbar schlechtesten Stelle neu.
- Ein Bedarf, der gut genug verstanden ist, um den Takt zu berechnen. Gemittelt über einen sinnvollen Horizont, Saisonalität eingeschlossen. Schwankt der Bedarf von Monat zu Monat um 40 Prozent, entscheiden Sie zuerst, für welches Volumen der Wertstrom ausgelegt wird, denn der Takt ist der Nenner jeder weiteren Entscheidung.
- Jemand im Raum mit der Befugnis, den Fluss zu verändern. Der Entwurf wird Anlagen versetzen, die Planungslogik ändern und Lieferbedingungen neu verhandeln. Ohne einen Sponsor, der das genehmigen kann, produziert die Sitzung Wanddekoration.
Nehmen Sie dasselbe Team, das den Ist-Zustand gezeichnet hat, idealerweise in derselben Woche, solange das Unbehagen über die Ist-Zahlen noch frisch ist. Ein Soll-Zustand, den Monate später eine andere Gruppe entwirft, erbt nichts von der gemeinsamen Überzeugung, die Pläne in Bewegung bringt.
Die sieben Designfragen, in ihrer Reihenfolge
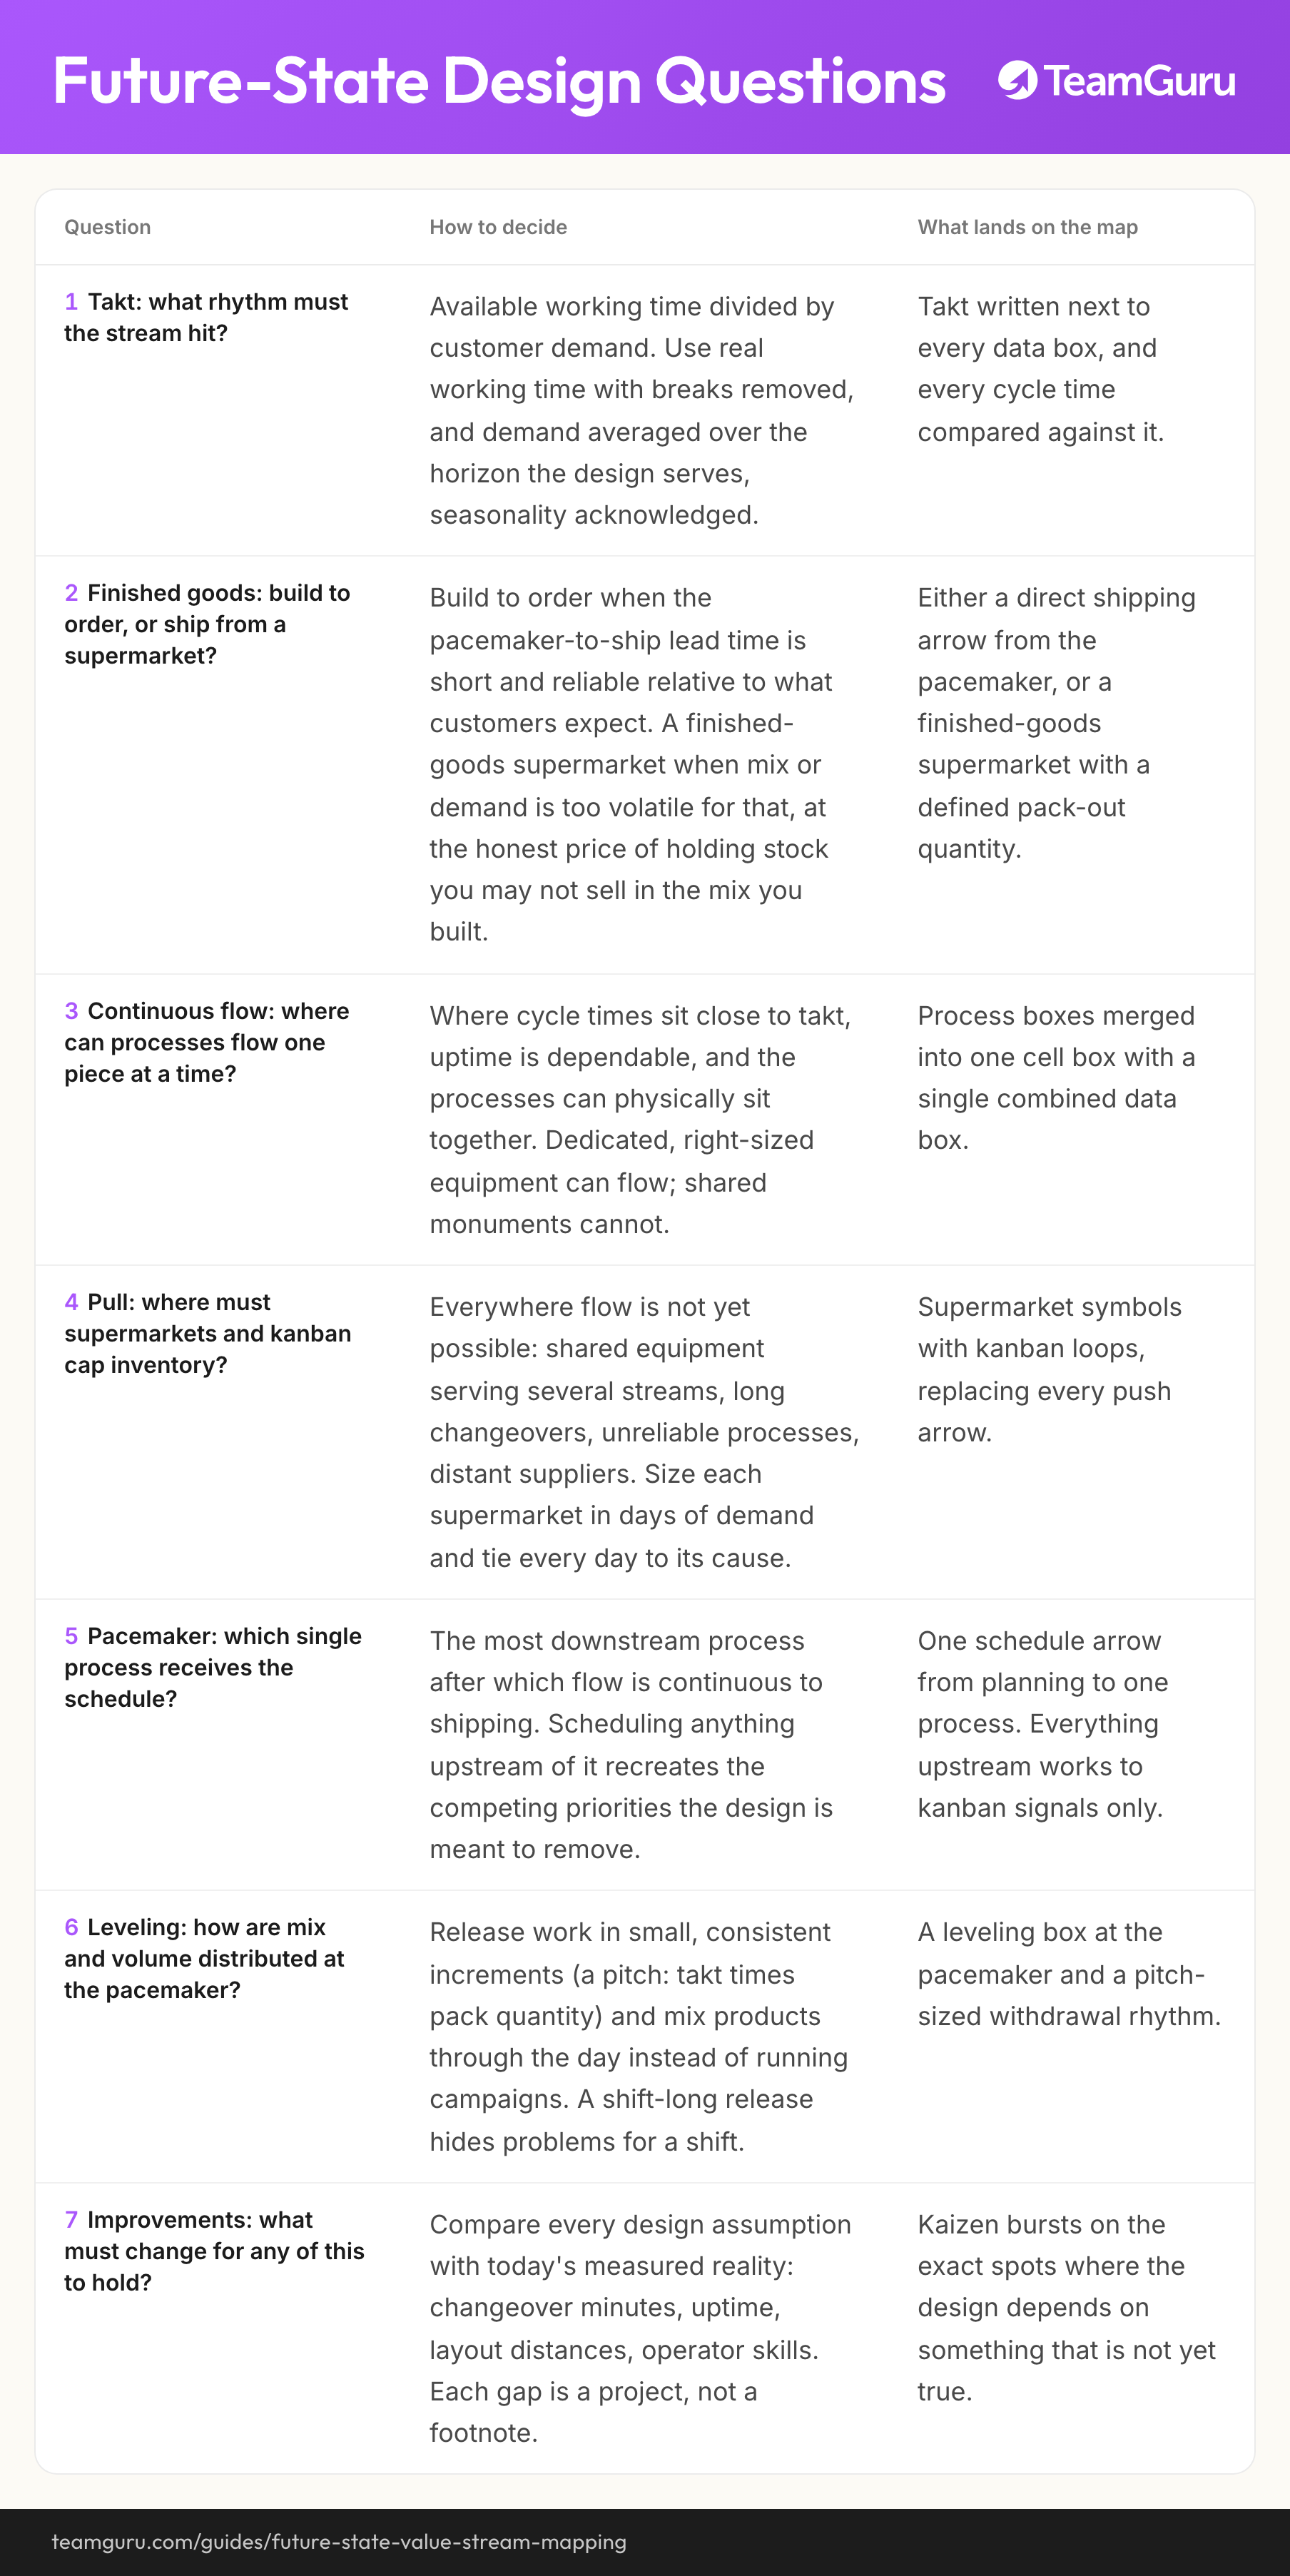
Die Fragen stammen aus der Tradition von „Learning to See“ (deutsch: „Sehen lernen“), und die Reihenfolge ist keine Dekoration. Jede Antwort schränkt die nächste ein: Sie können keinen Schrittmacher setzen, bevor Sie entschieden haben, wo Fluss und Pull liegen, und Sie können keinen Supermarkt dimensionieren, bevor es einen Takt gibt. Arbeiten Sie von oben nach unten, tragen Sie jede Antwort sofort in die Karte ein und markieren Sie jede Antwort, die von etwas abhängt, das heute noch nicht stimmt, als Kaizen-Blitz.
| Frage | So entscheiden Sie | Was auf der Karte landet |
|---|---|---|
| Takt: Welchen Rhythmus muss der Wertstrom treffen? | Verfügbare Arbeitszeit geteilt durch Kundenbedarf. Rechnen Sie mit der echten Arbeitszeit ohne Pausen und mit dem Bedarf, gemittelt über den Horizont, für den der Entwurf gilt, Saisonalität eingeschlossen. | Der Takt steht neben jedem Datenkasten, und jede Zykluszeit wird mit ihm verglichen. |
| Fertigwaren: auftragsbezogen fertigen oder aus einem Supermarkt liefern? | Auftragsbezogen (Build to Order), wenn die Durchlaufzeit vom Schrittmacher bis zum Versand kurz und verlässlich ist, gemessen an dem, was Kunden erwarten. Ein Fertigwaren-Supermarkt, wenn Mix oder Bedarf dafür zu volatil sind. Der ehrliche Preis dafür: Bestand, den Sie vielleicht nicht in dem Mix verkaufen, in dem Sie ihn gebaut haben. | Entweder ein direkter Versandpfeil vom Schrittmacher oder ein Fertigwaren-Supermarkt mit definierter Verpackungseinheit. |
| Kontinuierlicher Fluss: Wo können Prozesse im Einzelstückfluss arbeiten? | Dort, wo die Zykluszeiten nahe am Takt liegen, die Verfügbarkeit verlässlich ist und die Prozesse physisch zusammenrücken können. Dedizierte, passend dimensionierte Anlagen können fließen; gemeinsam genutzte Großanlagen („Monumente“) nicht. | Prozesskästen zu einem Zellenkasten mit einem gemeinsamen Datenkasten zusammengefasst. |
| Pull: Wo müssen Supermärkte und Kanban den Bestand begrenzen? | Überall dort, wo Fluss noch nicht möglich ist: gemeinsam genutzte Anlagen, die mehrere Wertströme bedienen, lange Rüstzeiten, unzuverlässige Prozesse, weit entfernte Lieferanten. Dimensionieren Sie jeden Supermarkt in Tagen Bedarf und ordnen Sie jeden Tag seiner Ursache zu. | Supermarkt-Symbole mit Kanban-Regelkreisen, die jeden Push-Pfeil ersetzen. |
| Schrittmacher: Welcher einzelne Prozess erhält den Produktionsplan? | Der am weitesten stromabwärts liegende Prozess, ab dem der Fluss bis zum Versand kontinuierlich ist. Wer irgendetwas stromaufwärts davon einplant, erzeugt genau die konkurrierenden Prioritäten neu, die der Entwurf beseitigen soll. | Ein Planungspfeil von der Fertigungssteuerung zu einem Prozess. Alles stromaufwärts arbeitet nur nach Kanban-Signalen. |
| Nivellierung: Wie verteilen Sie Mix und Volumen am Schrittmacher? | Geben Sie Arbeit in kleinen, gleichmäßigen Schritten frei (ein Pitch: Takt mal Verpackungseinheit) und mischen Sie die Produkte über den Tag, statt Kampagnen zu fahren. Eine schichtlange Freigabe verbirgt Probleme eine Schicht lang. | Eine Nivellierungsbox (Heijunka-Box) am Schrittmacher und ein Entnahmerhythmus in Pitch-Größe. |
| Verbesserungen: Was muss sich ändern, damit all das hält? | Vergleichen Sie jede Annahme des Entwurfs mit der heute gemessenen Realität: Rüstminuten, Verfügbarkeit, Wege im Layout, Qualifikation der Werker. Jede Lücke ist ein Projekt, keine Fußnote. | Kaizen-Blitze genau an den Stellen, an denen der Entwurf von etwas abhängt, das heute noch nicht stimmt. |
Die Fragen, beantwortet im Komponentenwerk
Die Zahlen unten sind illustrativ, aber in sich stimmig und stammen von demselben Komponentenhersteller mit 450 Beschäftigten, dessen Ist-Zustand im Leitfaden zur Wertstromanalyse durchgerechnet wird: 456 Stück pro Tag über Zuschnitt, Zerspanung, Schweißen und Montage, 18,4 Tage Durchlaufzeit, ein wöchentlicher MRP-Plan, der an jeden Prozess geschoben wird.
Takt und Fertigwaren
Zwei Schichten ergeben 54.000 Sekunden Arbeitszeit pro Tag; geteilt durch 456 Stück ist das ein Takt von 118 Sekunden. Das Team entschied sich für auftragsbezogene Fertigung statt eines Fertigwaren-Supermarkts: Der Bedarf ist vertragsgetrieben und von Woche zu Woche stabil, und sobald die Montage zum Schrittmacher wird, liegt ihre Durchlaufzeit vom Auftrag bis zum Versand unter einem Tag, komfortabel innerhalb des Kundenfensters. Der Kompromiss wurde offen ausgesprochen: Auftragsbezogene Fertigung hält den Fertigwarenbestand nahe null, macht aber jeden Stillstand am Schrittmacher zu einem Risiko, das der Kunde sieht. Genau deshalb gibt es die Entscheidungen zu Nivellierung und Supermärkten weiter unten.
Fluss und Pull
Fluss: Das Schweißen lief mit etwa dem halben Takt und speiste eine Warteschlange von 2,9 Tagen, also integriert der Entwurf es in die Montagezelle. Eine Zelle, ein gemeinsamer Datenkasten, ein Stück nach dem anderen, und eine Übergabe, eine Warteschlange und ein Steuerungspunkt verschwinden zum Preis einer Layoutänderung. Zuschnitt und Zerspanung können noch nicht fließen: Die Zerspanung bedient andere Wertströme und trägt eine Rüstzeit von 47 Minuten. Stattdessen begrenzt Pull sie, mit drei Supermärkten: Rohmaterial mit 2,5 Tagen, Zuschnitte vor der Zerspanung mit 2,7 Tagen und Zerspanungsteile an der Zelle mit 2,0 Tagen. Jede Größe lässt sich auf ihre Ursache zurückführen. Die 2,7 Tage vor der Zerspanung setzen Lose von einem Tag Bedarf voraus, und die wiederum hängen am Rüstzeitprojekt weiter unten. Die 2,5 Tage Rohmaterial sind das, was Anlieferungen zweimal pro Woche erfordern; wöchentliche Anlieferungen hatten rund fünf Tage erzwungen.
Schrittmacher und Nivellierung
Die Montagezelle mit dem integrierten Schweißen ist der Schrittmacher: der einzige Prozess, der einen Produktionsplan erhält, weil sie der am weitesten stromabwärts liegende Punkt ist, ab dem der Fluss ununterbrochen bis zum Versand läuft. Alles stromaufwärts reagiert nur noch auf Kanban-Signale, was das Werk von vier Steuerungspunkten auf einen bringt. An der Zelle gibt eine Nivellierungsbox die Arbeit in Pitch-Schritten frei: Bei einer Verpackungseinheit von 20 Stück ist ein Pitch 118 Sekunden mal 20, also rund 39 Minuten, sodass die Zelle etwa 23 kleine Freigaben pro Tag erhält statt eines schichtlangen Loses. Fällt die Zelle zurück, ist die Abweichung innerhalb eines Pitches sichtbar, nicht erst am Schichtende.
Die Verbesserungen, von denen der Entwurf abhängt
Frage sieben brachte vier Kaizen-Blitze ans Licht: eine Rüstzeitreduzierung an der Zerspanung von 47 auf 18 Minuten, denn ohne sie bleiben die Ein-Tages-Lose und der 2,7-Tage-Supermarkt Fiktion (die Methode steht im SMED-Leitfaden); die Layoutänderung, die das Schweißen in die Zelle holt; eine Vereinbarung mit dem Lieferanten über Anlieferungen zweimal pro Woche; und das Kanban-Design samt Schulung für alle, die die Signale lesen werden. Jeder Blitz wurde zu einer Zeile im Regelkreisplan unten. Konsequent umgesetzt, bringt der Entwurf den Wertstrom von 18,4 auf 7,2 Tage Durchlaufzeit bei im Wesentlichen gleicher Bearbeitungszeit.
Den Entwurf zeichnen und auf Plausibilität prüfen
Zeichnen Sie den Soll-Zustand mit demselben Team, von Hand, im Streitgespräch an der Wand. Die Zeichnung ist das Argument: Jedes Symbol, das jemand setzt, ist eine Verpflichtung, an die er erinnert werden wird. Prüfen Sie den Entwurf dann, bevor irgendjemand irgendetwas präsentiert, mit einer groben Rechnung auf Plausibilität. Soll-Zustände scheitern leise, und zwar genau an den Stellen, die niemand nachgerechnet hat:
- Supermarkt-Rechnung: Die Größen in Tagen müssen zusammen mit der Bearbeitungszeit die entworfene Durchlaufzeit ergeben. Hier sind 2,5 plus 2,7 plus 2,0 Tage Supermarkt 7,2 Tage, was zu 3.300 Stück Umlaufbestand (WIP) bei 456 Stück pro Tag passt. Wenn die Zeitlinie und die Bestandszählung nicht übereinstimmen, ist die Karte irgendwo falsch.
- Schrittmacherkapazität gegen den Takt: Teilen Sie den Arbeitsinhalt der Zelle durch den Takt, und Sie erhalten die Zahl der benötigten Werker. Rund 29 Minuten Arbeitsinhalt sind 1.740 Sekunden; geteilt durch den Takt von 118 Sekunden ergibt das 14,7, also bekommt die Zelle 15 Werker und ein Austaktungsdiagramm, nicht 14 und Optimismus.
- Jede gestrichene Warteschlange hat eine gestrichene Ursache: Die Karte entfernt den 6-Tage-Pool vor der Zerspanung nur deshalb, weil SMED die Lose verkleinert, die ihn erzeugt haben. Wer Bestand streicht, ohne seine Ursache zu streichen, hat den Berg innerhalb eines Monats wieder, was auch immer die Karte sagt.
- Jeder Supermarkt hat ein funktionierendes Nachschubsignal: Jemand kann pro Supermarkt erklären, was Produktion oder Lieferung auslöst, wer das Signal sieht und wie lange die Nachfüllung dauert.
Eine Haltung, die es zu verteidigen lohnt: Entwerfen Sie nicht um Softwarebeschränkungen herum. Wenn das ERP die Zerspanung nicht ungeplant lassen kann, lautet die Antwort: die Nutzung des ERP ändern, sodass MRP das Material plant und die Fertigung die Reihenfolge per Kanban steuert. Sie lautet nicht, dem Entwurf einen zweiten Steuerungspunkt zu geben. Die aktuellen Parameter eines Planungssystems sind das am leichtesten Veränderbare im ganzen Gebäude, und wer den Wertstrom um sie herum entwirft, macht aus dem Soll-Zustand still und leise den Ist-Zustand mit neuer Tapete.
Von Blitzen zu Regelkreisen zum Plan
Ein Soll-Zustand mit neun Kaizen-Blitzen ist kein Plan, und neun gleichzeitige Projekte sind ein Stillstand. Gruppieren Sie die Blitze in Regelkreise: den Schrittmacher-Regelkreis um den Steuerungspunkt, dann je einen Regelkreis pro Pull-System stromaufwärts. Jeder Regelkreis ist ein Projekt mit Verantwortlichem, messbarem Ziel und Review-Rhythmus, typischerweise ein fester Punkt in der monatlichen Managementbewertung. Für das Komponentenwerk sah der Plan so aus:
| Regelkreis | Wann | Was sich ändert | Messbares Ziel |
|---|---|---|---|
| Schrittmacher | Monate 1 bis 3 | Schweißen in die Montagezelle integriert. Nivellierungsbox und Pitch-Entnahme an der Zelle. Supermarkt für Zerspanungsteile (2,0 Tage) mit Kanban zurück zur Zerspanung. Produktionsplan von jedem anderen Prozess entfernt. | Steuerungspunkte von vier auf einen. Pitch-Erfüllung täglich erfasst und ab Monat drei über 90 Prozent. |
| Zerspanung | Monate 3 bis 8 | SMED-Projekt senkt die Rüstzeit von 47 auf 18 Minuten. Lose schrumpfen von rund drei Tagen Bedarf auf einen. Zuschnitt-Supermarkt, begrenzt auf 2,7 Tage, ersetzt den 6-Tage-Pool. Kanban-Pull vom Zuschnitt. | Rüststandard bei 18 Minuten. Bestand vor der Zerspanung von 6,0 auf 2,7 Tage. |
| Lieferanten | Monate 6 bis 12 | Anlieferungen wechseln von wöchentlich auf zweimal pro Woche. Rohmaterial-Supermarkt, begrenzt auf 2,5 Tage, mit Lieferanten-Kanban. Wareneingangsrhythmus und Entladestandard an die neue Frequenz angepasst. | Rohmaterial von rund fünf Tagen auf 2,5. Liefertermintreue auf dem Wareneingangsboard. |
Zuerst der Schrittmacher-Regelkreis, dann stromaufwärts: Das ist die Regel, und sie hat ihren Platz verdient. Der Schrittmacher gibt den Rhythmus vor, auf den jeder Regelkreis stromaufwärts nachfüllt; wer einen Supermarkt aufbaut, bevor sein Abnehmer mit stabiler Rate zieht, dimensioniert Puffer gegen Rauschen. Es ist außerdem der schnellste sichtbare Erfolg: Ein Steuerungspunkt und eine nivellierte Zelle verändern den Alltag in der Fertigung schon im ersten Quartal, und das erkauft Geduld für die langsameren Regelkreise dahinter. Jeder Regelkreis im Komponentenwerk bekam einen namentlich benannten Verantwortlichen und feste zehn Minuten in der monatlichen Managementbewertung: den Wertstrommanager für den Schrittmacher-Regelkreis, den Bereichsleiter Zerspanung und den Einkaufsleiter für die beiden anderen.
Typische Fehler
So sieht es schlecht aus
- Der Soll-Zustand ist eine Utopie ohne Termin, in Präsentationen bewundert und nie mit Ressourcen ausgestattet
- Alle Regelkreise starten gleichzeitig, konkurrieren um dieselben Leute und bleiben im zweiten Monat gemeinsam stecken
- Der Bestand verschwindet auf der Karte, während seine Ursachen, Rüstzeiten und Lieferfrequenz, unangetastet bleiben
- Der Plan listet Verbesserungen ohne Verantwortliche, ohne messbare Ziele und ohne Review-Termin
- Der Entwurf beugt sich den aktuellen ERP-Einstellungen, statt die Nutzung des ERP zu ändern
So sieht es gut aus
- Ein terminierter Zielzustand, 6 bis 12 Monate voraus, unterschrieben von der Person, die ihn mit Ressourcen ausstatten kann
- Regelkreise in Reihenfolge: zuerst Schrittmacher, dann stromaufwärts, dann Lieferanten
- Jede gestrichene Warteschlange ist mit dem Projekt gepaart, das ihre Ursache beseitigt
- Jeder Regelkreis hat einen Verantwortlichen, ein messbares Ziel und einen festen Platz im monatlichen Review
- Takt, Supermarktgrößen und die Rechnung zur Werkerzahl überstehen einen Skeptiker mit Taschenrechner
Was danach kommt
Sobald die Regelkreise Verantwortliche haben, übergibt das Wertstromdesign an die Strategieumsetzung: Die Regelkreise gehen ins Transformationsportfolio ein, und die größten Ziele, hier die Durchlaufzeit von 18,4 auf 7,2 Tage, verdienen sich einen Platz auf der X-Matrix neben den anderen Durchbruchzielen des Jahres. Die Ziele werden dann über einen Kennzahlenbaum (KPI Tree) in Treiber auf dem Shopfloor zerlegt, Rüstminuten, Supermarkttage, Pitch-Erfüllung, damit die Menschen, die den Wertstrom betreiben, Zahlen sehen, die sie innerhalb einer Schicht bewegen können.
An dieser Übergabe entscheidet sich, ob ein Entwurf ins Managementsystem eingeht oder als Zeichnung stirbt. In TeamGuru läuft jeder Regelkreis als Projekt mit verantworteten, terminierten Maßnahmen, und Durchlaufzeit, Rüstzeit und Supermarkttage gehen in die KPI-Baseline ein, sodass das monatliche Review den Wertstrom mit dem Entwurf vergleicht statt mit der Erinnerung an einen Workshop. Wenn der Soll-Zustand erreicht ist oder der Bedarf den Takt verschiebt, zeichnet das Team neu, und die neue Karte wird zum nächsten Zielzustand. Dieser Zyklus, entwerfen, umsetzen, neu zeichnen, ist der Unterschied zwischen einem Werk, das einmal einen Wertstrom gezeichnet hat, und einem Werk, das den Fluss führt.
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladenHäufig gestellte Fragen
Was ist der Unterschied zwischen Soll-Zustand und Idealzustand?
Wie weit voraus sollte ein Soll-Zustand liegen?
Was ist ein Schrittmacherprozess?
Wie groß sollte ein Supermarkt sein?
Wann zeichnet man den Soll-Zustand neu?
Wer genehmigt ein Wertstromdesign?
So setzt TeamGuru das um