Guia de implementação
TPM.
O TPM (Manutenção Produtiva Total) é um sistema para eliminar as perdas de equipamento colocando o cuidado diário da máquina nas mãos de quem opera a máquina, com manutenção planejada e engenharia por trás. Quando o operador limpa, inspeciona e lubrifica o próprio equipamento, a deterioração é pega cedo e a quebra deixa de ser clima e passa a ser decisão. Comece pela manutenção autônoma na máquina gargalo, não por oito pilares num cartaz.
O que é o TPM e para que ele serve
A Manutenção Produtiva Total é um sistema para eliminar as perdas de equipamento: quebras, pequenas paradas, perda de velocidade e defeitos causados pela condição da máquina. Ela funciona com três motores. A manutenção autônoma entrega o cuidado diário, limpar, inspecionar, lubrificar e reapertar, a quem opera a máquina. A manutenção planejada dá ao pessoal profissional da manutenção uma programação puxada por condição e criticidade, e não por quem grita mais alto. A melhoria específica ataca as maiores perdas registradas, uma de cada vez, com gente de várias áreas na mesma mesa.
O modelo clássico embrulha isso em oito pilares, somando manutenção da qualidade, controle inicial de equipamentos, educação e treinamento, segurança e meio ambiente e o TPM administrativo. Cite os pilares uma vez e guarde o cartaz. Lançar oito programas paralelos com subcomitês é o caminho conhecido para o TPM virar burocracia que nunca encosta numa máquina. Manutenção autônoma mais manutenção planejada mais melhoria específica carregam a maior parte do valor, 90% é um número de trabalho razoável, e os pilares restantes só fazem sentido quando esses três estiverem rodando à vista de todos.
O motivo de o operador ser o dono do cuidado diário é mecânico, não cultural. A maioria das quebras não chega de repente; ela se desenvolve. Um rolamento seca, um parafuso afrouxa, o cavaco entope uma guia, e por semanas a máquina anuncia isso em barulho, calor, vibração e vazamento. As únicas pessoas em condição de ouvir esse anúncio todo dia são os operadores. Quando eles limpam a máquina, encostam nela; quando encostam, acham o que está afrouxando e vazando; e quando achar leva a consertar, a quebra deixa de ser um clima que cai sobre a fábrica e passa a ser uma decisão que a fábrica tomou ou deixou de tomar.
Onde o TPM entra no roteiro de transformação
O TPM pertence à prática de equipamentos e métodos na etapa Melhorar do roteiro de implantação, ao lado de SMED, FMEA e poka-yoke. A posição é proposital: o TPM se paga onde o gerenciamento diário já segura os ganhos e produz números honestos. Os quadros diários registram as paradas por motivo em todo turno, e as perdas de disponibilidade dentro do apontamento de OEE dizem quais máquinas e quais modos de falha valem o esforço. Comece o TPM antes desse dado existir e a escolha da máquina é política; comece depois, e é aritmética.
- Antes Daily Management
- Você está aqui SMED, TPM, FMEA & Poka-Yoke
- Em paralelo Kaizen
- Depois Obeya & Management Reviews
Quando o TPM trava antes de começar
A maioria dos lançamentos de TPM que falharam já estava perdida antes da primeira limpeza profunda, e a causa é da gestão, não da operação. Confira estes três pontos antes de anunciar qualquer coisa:
- Backlog de manutenção tão fundo que o operador só encontra promessa não cumprida. Se a máquina tem dez defeitos conhecidos que a manutenção não resolveu em um ano, o sistema de etiquetas apenas documenta o décimo primeiro. Zere primeiro o backlog crítico da máquina piloto, para que a limpeza profunda comece numa máquina com as falhas conhecidas já resolvidas.
- Nenhum tempo previsto para as rotinas. Se o plano do turno assume que todo minuto é produção, a rotina diária de limpeza, inspeção e lubrificação vira roubo de tempo, e será pulada no primeiro dia corrido e em todos os dias seguintes. Coloque os minutos na programação e defenda esses minutos.
- Nenhum dado de perda. Sem parada registrada por motivo não há como escolher a máquina certa, não há linha de base e não há prova daqui a seis meses. Algumas semanas de apontamento honesto no quadro diário já bastam para começar.
Como implantar a manutenção autônoma
Não comece por um programa. Comece por uma máquina, e que seja o gargalo. No gargalo, perda de disponibilidade é perda de produção: uma hora de quebra ali é uma hora de produção da fábrica, o que torna o retorno visível e a conversa sobre a segunda máquina fácil. Na fábrica ilustrativa de componentes com 450 pessoas usada em todo este site (456 peças por dia, dois turnos), essa máquina é a linha de usinagem, que perde 33 minutos por dia em quebras e outros 16 em pequenas paradas, de 840 minutos disponíveis. Essas duas linhas do apontamento de perdas são o alvo do piloto.
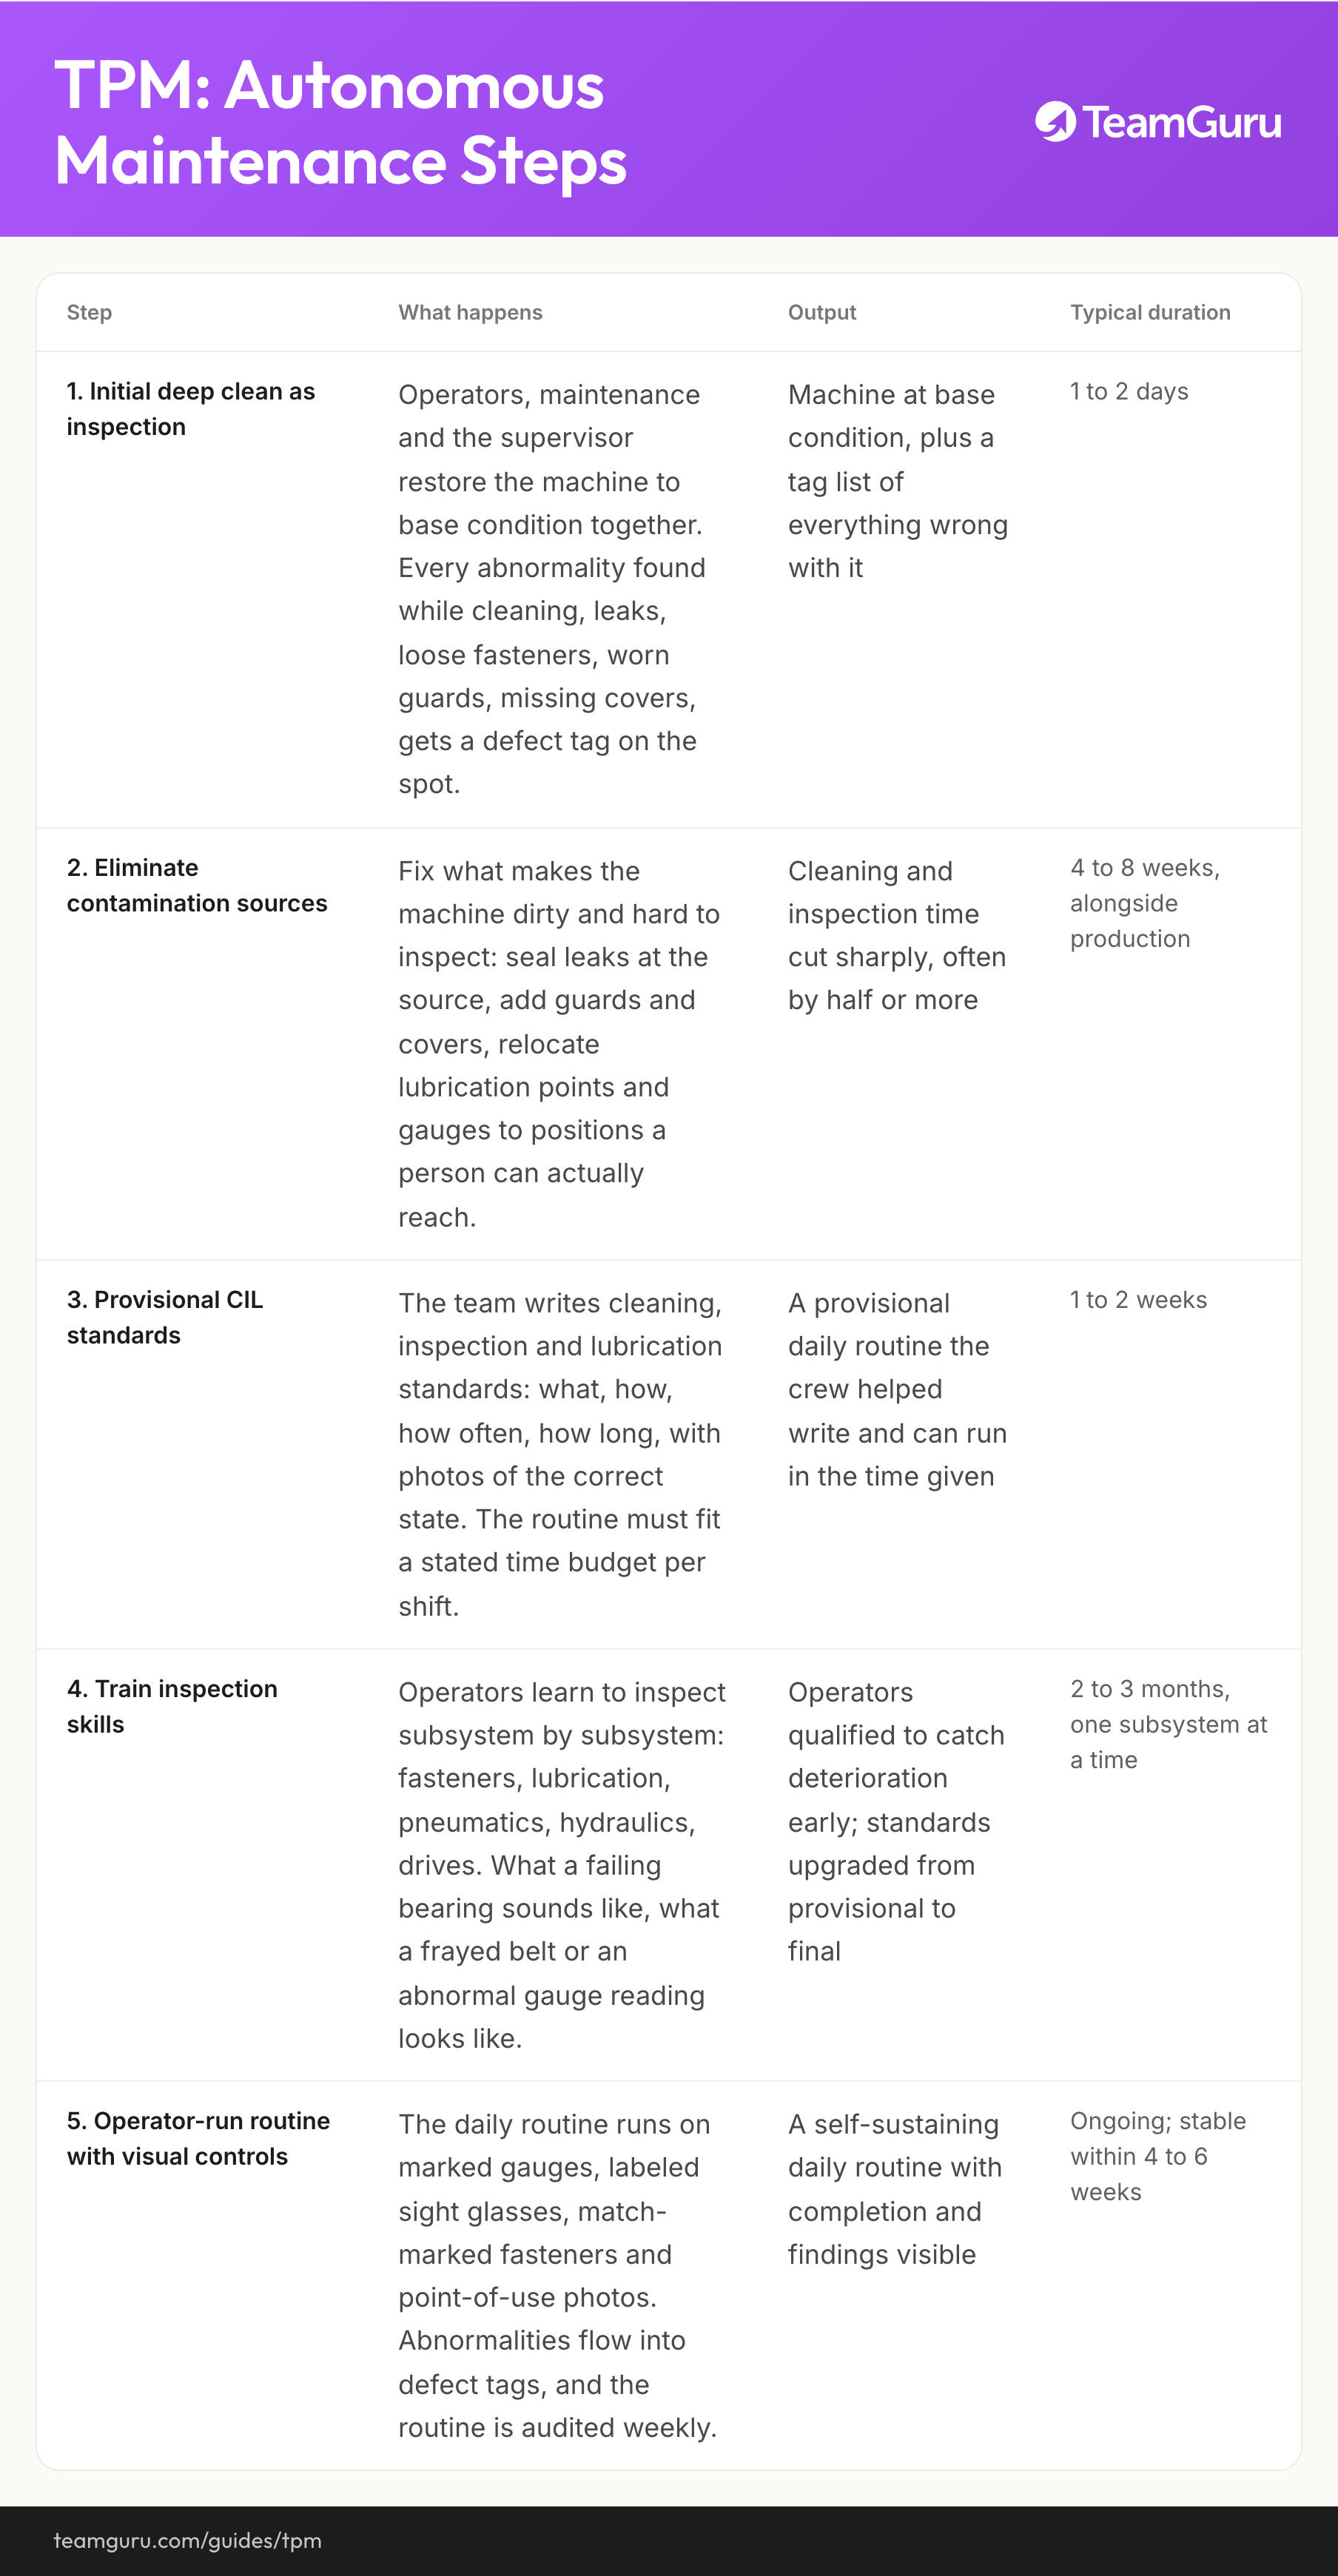
O método são os cinco passos da manutenção autônoma, na ordem, com a manutenção e o supervisor trabalhando junto com os operadores. Os prazos são referência de quem já fez, para uma máquina, não cronograma corporativo.
| Passo | O que acontece | Entrega | Duração típica |
|---|---|---|---|
| 1. Limpeza inicial profunda como inspeção | Operação, manutenção e supervisor restauram juntos a condição básica da máquina. Toda anomalia encontrada durante a limpeza, vazamento, parafuso frouxo, proteção gasta, tampa faltando, ganha na hora uma etiqueta de anomalia. | Máquina em condição básica e uma lista de etiquetas com tudo o que está errado nela | 1 a 2 dias |
| 2. Eliminar as fontes de sujeira | Ataque o que suja a máquina e atrapalha a inspeção: vede o vazamento na origem, coloque proteções e tampas, mude pontos de lubrificação e manômetros para posições que uma pessoa realmente alcance. | Tempo de limpeza e inspeção bem menor, muitas vezes metade ou menos | 4 a 8 semanas, junto com a produção |
| 3. Padrões provisórios de limpeza, inspeção e lubrificação (LIL) | A equipe escreve os padrões de limpeza, inspeção e lubrificação: o quê, como, com que frequência, em quanto tempo, com foto do estado correto. A rotina tem de caber no tempo declarado por turno. | Uma rotina diária provisória que a equipe ajudou a escrever e consegue cumprir no tempo dado | 1 a 2 semanas |
| 4. Treinar a habilidade de inspecionar | Os operadores aprendem a inspecionar subsistema por subsistema: fixação, lubrificação, pneumática, hidráulica, acionamentos. Que barulho faz um rolamento no fim da vida, que cara tem uma correia esfiapada ou uma leitura fora do normal. | Operadores capacitados a pegar a deterioração cedo; padrões promovidos de provisórios a definitivos | 2 a 3 meses, um subsistema por vez |
| 5. Rotina tocada pela operação, com controles visuais | A rotina diária roda sobre manômetros com faixa marcada, visores de nível identificados, parafusos com marca de referência e fotos no ponto de uso. As anomalias viram etiqueta, e a rotina é auditada toda semana. | Uma rotina diária que se sustenta sozinha, com cumprimento e achados à vista | Contínua; estável em 4 a 6 semanas |
Se a área já roda 5S, o passo 1 vai soar familiar: é o senso de limpeza feito com sentido de inspeção, e as duas práticas se reforçam. O padrão LIL do passo 3 é trabalho padronizado para o cuidado com a máquina, e vale pelas mesmas regras: escrito com quem executa, ajustado a um tempo definido, revisado quando a realidade discordar dele.
Controles visuais que deixam a inspeção rápida
Inspeção que exige julgamento é pulada no dia ruim. Inspeção que se resolve num olhar sobrevive. Marque a faixa normal de operação em todo manômetro, para que o anormal apareça em um segundo; identifique mínimo e máximo nos visores de nível; use marca de referência nos parafusos críticos, para que o que afrouxou se entregue sozinho; e coloque a foto do estado correto no ponto de uso, não numa pasta. O teste de um bom padrão visual: um operador novo cumpre a rotina do jeito certo, e percebe o que está errado, sem precisar perguntar a ninguém.
Etiquetas de anomalia: o medidor de confiança
A limpeza profunda do passo 1 traz à tona tudo o que a máquina vinha acumulando em silêncio; numa máquina abandonada, espere dezenas de etiquetas, normalmente de 50 a 150. O destino dessas etiquetas decide o destino do esforço inteiro. Rode um sistema de duas cores: uma cor para o que o próprio operador resolve, outra para a manutenção. Cada etiqueta registra o que foi achado, onde, por quem e quando. Faça a triagem semanal com a manutenção, feche as rápidas em poucos dias e ponha no quadro da área a série do backlog e a idade mediana das etiquetas abertas.
O backlog de etiquetas é o medidor de confiança, e o nome é merecido. Pede-se ao operador que perceba a deterioração sob a promessa da gestão de que perceber leva a consertar. Se a etiqueta fica meses aberta, a promessa é quebrada em público, o operador aprende que perceber é decorativo, e a manutenção autônoma morre educadamente enquanto os checklists seguem verdes. Fechar etiqueta rápido é o que compra o engajamento para a segunda máquina. A auditoria semanal da rotina e a revisão das etiquetas pertencem ao programa de auditoria escalonada de processo da fábrica, para que a verificação do sistema sobreviva às semanas corridas.
Como medir se está funcionando
O TPM produz a própria prova, desde que a medição já estivesse rodando antes do piloto começar. Tire a linha de base do apontamento que o sistema diário já faz e depois acompanhe cada máquina contra ela mesma:
- Perdas de disponibilidade vindas do apontamento de OEE: minutos de quebra e de pequenas paradas por dia, por motivo. Na linha de usinagem piloto a linha de base ilustrativa é de 33 e 16 minutos; a linha das quebras é o primeiro alvo.
- MTBF, o tempo médio entre falhas, acompanhado por máquina. O número absoluto importa menos que a direção.
- Etiquetas abertas e fechadas por semana, mais a idade mediana das abertas. Etiqueta aberta caindo para zero não é sucesso; em geral significa que as pessoas pararam de olhar.
- Cumprimento da rotina, a partir do checklist auditado, reportado com honestidade. Rotina não feita é informação sobre o tempo previsto, não caso de advertência.
Analise as paradas todo dia no quadro, faça o Pareto das perdas todo mês e deixe o Pareto escolher a próxima melhoria específica e a próxima máquina. Como essas perdas somam no OEE está no guia dele, e a disciplina da linha de base é a mesma de qualquer outro número na linha de base de KPIs da fábrica: definido uma vez, apontado no processo, acompanhado contra ele mesmo.
Quem responde por que na máquina
A manutenção autônoma desperta dois medos, quase sempre não ditos. A manutenção escuta que o operador vai assumir o trabalho dela; o operador escuta que estão empurrando serviço de manutenção para cima dele, sem pagar por isso. Os dois se respondem do mesmo jeito: uma divisão de responsabilidades escrita, por máquina, acordada entre as três partes antes de o passo 1 começar. A divisão abaixo é um ponto de partida que funciona para uma máquina. Ajuste as linhas ao seu equipamento, mas mantenha o princípio de que cada tarefa tem um responsável só.
| Papel | Responde no dia a dia | Escalona quando |
|---|---|---|
| Operador | Limpar, inspecionar e lubrificar todo dia conforme o padrão LIL; reapertar o que tem marca de referência; primeiro atendimento nas pequenas paradas; abrir etiqueta para tudo o que fugir do padrão. | O que não se resolve em minutos vira etiqueta no mesmo turno. Um achado com risco de segurança faz parar a máquina e acionar a manutenção na hora. |
| Manutenção | Reformas planejadas e trocas por tempo; inspeção preditiva onde ela se paga; reparos além do primeiro atendimento; triagem e fechamento das etiquetas. | Um modo de falha que volta depois de um reparo bem feito vai para a engenharia com o histórico de falhas junto. |
| Engenharia | Eliminar modos de falha recorrentes no projeto: melhoria de componente, remoção da fonte de sujeira, mudança de especificação, ganho de manutenibilidade. | Correção que exige investimento ou uma janela de produção acima da alçada da área vai à análise mensal para decisão. |
A cadeia de ajuda faz parte da divisão, não é um detalhe no fim da página. Etiqueta aberta no mesmo turno, máquina parada em achado de segurança e passagem documentada para a engenharia nas falhas que voltam: quando esses três caminhos funcionam, os papéis ficam limpos. Quando não funcionam, em um trimestre tudo volta a ser problema da manutenção, caladamente.
Erros comuns
Como é o ruim
- Manutenção autônoma apresentada como trabalho extra, sem contrapartida, em cima da mesma meta de produção
- Limpeza sem sentido de inspeção: a máquina brilha e quebra exatamente na mesma frequência
- Janelas de manutenção planejada que a produção recusa semana após semana, até o backlog forçar uma quebra na pior hora
- Oito pilares, comitê diretivo e plano mestre antes de uma única máquina chegar à condição básica
- Etiquetas da primeira limpeza profunda ainda abertas três meses depois
Como é o bom
- Os minutos da rotina diária previstos em todo turno, à vista de todos
- Cada passo de limpeza serve também de inspeção, com um modo de falha conhecido por trás
- Janelas de manutenção protegidas como pedido de cliente, porque é o que elas são
- Uma máquina gargalo pelos cinco passos inteiros antes de qualquer conversa sobre expandir
- Backlog de etiquetas em queda, revisado toda semana, com a idade mediana no quadro
O que um equipamento estável abre em seguida
O retorno do TPM não são máquinas mais bonitas; é um fluxo com o qual dá para projetar. Equipamento que roda quando a programação precisa é o que permite encolher lote e sustentar sistema puxado, porque todo tamanho de supermercado e todo plano de setup assume, em silêncio, que a máquina vai estar disponível. É por isso que o TPM e a redução de setup costumam andar como irmãos no mesmo gargalo: um ataca os 33 minutos de quebra, o outro os 47 minutos de setup, e juntos compram a disponibilidade sobre a qual o fluxo se apoia.
As próprias rotinas precisam de uma casa que sobreviva à troca de turno e ao trimestre corrido. No TeamGuru, as rotinas diárias de LIL rodam como checklists programados, com achados em foto que viram ações com responsável, e paradas, MTBF e backlog de etiquetas vivem nos mesmos quadros diários dos demais números da fábrica, de modo que a saúde da máquina é analisada nos mesmos cinco minutos que segurança e entrega.
No roteiro, equipamentos e métodos correm em paralelo com o funil de kaizen e o alimentam: cada Pareto mensal de perdas entrega a próxima melhoria específica a uma equipe, e quando a máquina gargalo segura os ganhos, os mesmos cinco passos vão para a máquina seguinte que o dado apontar.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
O que significa TPM?
Qual é a diferença entre TPM e manutenção preventiva?
Por onde a fábrica deve começar o TPM?
Quanto tempo do operador a manutenção autônoma consome por turno?
É preciso ter um software CMMS antes de começar o TPM?
Em quanto tempo as quebras começam a cair?
Como funciona no TeamGuru