Guía de implementación
VSM del estado futuro: diseño del flujo de valor.
Un mapa del estado futuro (future-state VSM) es un diseño con fecha: cómo debe fluir una familia de productos dentro de 6 a 12 meses. Se construye respondiendo en orden las preguntas clásicas del flujo: takt, producto terminado, flujo continuo, pull, marcapasos, nivelación y mejoras necesarias. Cada brecha entre el diseño y la situación de hoy se convierte en un proyecto con responsable. Un estado futuro sin fechas ni responsables es un cartel de buenas intenciones, no una condición objetivo.
Qué es un estado futuro y qué no lo es
Un mapa del estado futuro del flujo de valor (future-state VSM, también mapa de flujo de valor futuro) es un diseño de cómo deben fluir el material y la información a través de una familia de productos dentro de 6 a 12 meses. Es una condición objetivo con fecha: lo bastante concreta como para listar exactamente qué tiene que cambiar, y con una fecha lo bastante firme como para que alguien pueda ir tarde. No es el estado ideal. El estado ideal, flujo pieza a pieza en todas partes con cero inventario, es una dirección hacia la que avanzar; el estado futuro es la siguiente parada que sí puede alcanzar, con sus amortiguadores y sus concesiones incluidos.
La distinción importa porque los dos documentos fallan de maneras distintas. Un estado futuro dibujado como utopía no produce proyectos, porque nadie se lo cree. Un estado futuro dibujado como ajuste fino del próximo trimestre no produce cambio, porque bendice en silencio el estado actual. La disciplina consiste en diseñar algo incómodo pero aritméticamente posible: cada supermercado dimensionado, cada tiempo de ciclo comparado con el takt y cada supuesto que hoy no es cierto marcado como proyecto con responsable.
Nota de alcance: esta guía profundiza solo en el paso de diseño. El método de mapeo completo, recorrer el flujo, medir en el proceso y dibujar el estado actual, está en la guía del mapa de flujo de valor. Vuelva a esta guía cuando ya exista un mapa del estado actual y el equipo se lo crea.
Dónde encaja en la hoja de ruta de transformación
El diseño del estado futuro es la bisagra entre el diagnóstico y el despliegue. En la hoja de ruta de despliegue de TeamGuru ancla la etapa Construir el marco: consume el mapa del estado actual que produce el mapa de flujo de valor, y sus bucles de mejora se convierten en las prioridades que Hoshin Kanri despliega por toda la organización. Lo que esos bucles cambian en el trabajo diario lo sostiene después la gestión diaria.
- Antes Mapa de flujo de valor
- Está aquí Diseño del estado futuro
- En paralelo Despliegue de la estrategia
- Después Gestión diaria
Qué necesita antes de diseñar
Un estado futuro diseñado sobre insumos débiles es la vía rápida a un dibujo bonito e ignorado. Tres requisitos, y los tres se comprueban en una tarde:
- Un mapa del estado actual que el equipo se crea. Números medidos en el proceso, aceptados por quienes lo operan, dibujados hace pocos meses. Diseñar un futuro sobre datos en disputa reabre la discusión en el peor lugar posible.
- La demanda entendida lo bastante bien como para calcular el takt. Promediada sobre un horizonte razonable y con la estacionalidad reconocida. Si la demanda oscila un 40 por ciento de mes a mes, decida primero para qué volumen se diseña el flujo, porque el takt es el denominador de todas las demás decisiones.
- Alguien en la sala con autoridad para cambiar el flujo. El diseño moverá equipo, cambiará la lógica de programación y renegociará condiciones de entrega. Sin un patrocinador que pueda aprobar eso, la sesión produce decoración de pared.
Use el mismo equipo que dibujó el estado actual, idealmente en la misma semana, mientras la incomodidad de los números del estado actual sigue fresca. Un estado futuro diseñado meses después por otro grupo no hereda nada de la convicción compartida que hace avanzar los planes.
Las siete preguntas de diseño, en orden
Las preguntas vienen de la tradición de «Learning to See» (en español, «Observar para crear valor»), y el orden no es decoración. Cada respuesta condiciona a la siguiente: no puede colocar un marcapasos antes de decidir dónde viven el flujo y el pull, y no puede dimensionar un supermercado antes de que exista el takt. Trabaje de arriba abajo, escriba cada respuesta en el mapa sobre la marcha y marque como ráfaga kaizen toda respuesta que dependa de algo que todavía no es cierto.
| Pregunta | Cómo decidir | Qué se dibuja en el mapa |
|---|---|---|
| Takt: ¿qué ritmo debe alcanzar el flujo de valor? | Tiempo de trabajo disponible dividido entre la demanda del cliente. Use el tiempo de trabajo real, con los descansos descontados, y la demanda promediada sobre el horizonte que cubre el diseño, con la estacionalidad reconocida. | El takt escrito junto a cada caja de datos, y cada tiempo de ciclo comparado con él. |
| Producto terminado: ¿fabricar contra pedido o embarcar desde un supermercado? | Fabricar contra pedido cuando el lead time del marcapasos al embarque es corto y confiable frente a lo que el cliente espera. Un supermercado de producto terminado cuando la mezcla o la demanda son demasiado volátiles para eso, con un costo que conviene decir en voz alta: mantener inventario que quizá no venda en la mezcla en que lo fabricó. | O una flecha de embarque directa desde el marcapasos, o un supermercado de producto terminado con una cantidad de empaque definida. |
| Flujo continuo: ¿dónde pueden fluir los procesos pieza a pieza? | Donde los tiempos de ciclo estén cerca del takt, la disponibilidad sea confiable y los procesos puedan quedar físicamente juntos. Un equipo dedicado y dimensionado a la medida puede fluir; los monumentos compartidos no. | Cajas de proceso fusionadas en una sola caja de celda con una única caja de datos combinada. |
| Pull: ¿dónde deben poner tope al inventario los supermercados y el kanban? | En todos los puntos donde el flujo todavía no es posible: equipo compartido que sirve a varios flujos, cambios de modelo largos, procesos poco confiables, proveedores lejanos. Dimensione cada supermercado en días de demanda y ate cada día a su causa. | Símbolos de supermercado con bucles kanban, que sustituyen a cada flecha de push. |
| Marcapasos: ¿qué proceso único recibe el programa? | El proceso situado más aguas abajo desde el cual el material fluye sin cortes hasta el embarque. Programar cualquier cosa aguas arriba de él recrea las prioridades en competencia que el diseño pretende eliminar. | Una sola flecha de programación desde planeación hacia un proceso. Todo lo que está aguas arriba trabaja únicamente con señales kanban. |
| Nivelación: ¿cómo se reparten mezcla y volumen en el marcapasos? | Libere el trabajo en incrementos pequeños y constantes (un pitch: el takt por la cantidad de empaque) y mezcle los productos a lo largo del día en vez de fabricar por campañas. Una liberación de un turno completo esconde los problemas durante todo un turno. | Una caja de nivelación (heijunka) en el marcapasos y un ritmo de retiro del tamaño del pitch. |
| Mejoras: ¿qué debe cambiar para que todo esto se sostenga? | Compare cada supuesto del diseño con la realidad medida hoy: minutos de cambio, disponibilidad, distancias del layout, habilidades de los operadores. Cada brecha es un proyecto, no una nota al pie. | Ráfagas kaizen exactamente en los puntos donde el diseño depende de algo que todavía no es cierto. |
Las preguntas respondidas en la planta de componentes
Los números de abajo son ilustrativos, pero coherentes entre sí, y corresponden al mismo fabricante de componentes de 450 personas cuyo estado actual se trabaja en la guía de VSM: 456 unidades al día a través de corte, maquinado, soldadura y ensamble, 18.4 días de lead time y un programa MRP semanal empujado a todos los procesos.
Takt y producto terminado
Dos turnos dan 54,000 segundos de tiempo de trabajo al día; divididos entre 456 unidades eso es un takt de 118 segundos. El equipo eligió fabricar contra pedido en lugar de un supermercado de producto terminado: la demanda viene de contratos y es estable de semana a semana, y una vez que ensamble se convierte en el marcapasos su lead time de pedido a embarque queda por debajo de un día, cómodamente dentro de la ventana del cliente. La contrapartida se dijo en voz alta: fabricar contra pedido mantiene el inventario de producto terminado casi en cero, pero convierte cada paro del marcapasos en un riesgo visible para el cliente, que es justo la razón de ser de las decisiones de nivelación y supermercados que siguen.
Flujo y pull
Flujo: soldadura trabajaba a alrededor de la mitad del takt y alimentaba una cola de 2.9 días, así que el diseño la integra en la celda de ensamble. Una celda, una caja de datos combinada, una pieza a la vez, y desaparecen una entrega, una cola y un punto de programación al precio de un cambio de layout. Corte y maquinado todavía no pueden fluir: maquinado sirve a otros flujos y carga un cambio de modelo de 47 minutos. Así que en su lugar el pull les pone tope, con tres supermercados: materia prima a 2.5 días, piezas cortadas antes de maquinado a 2.7 días y piezas maquinadas en la celda a 2.0 días. Cada tamaño se rastrea hasta su causa. Los 2.7 días antes de maquinado dan por hecho lotes de un día de demanda, lo que a su vez exige el proyecto de cambio de modelo que viene después; los 2.5 días de materia prima son lo que exigen las entregas dos veces por semana, donde las entregas semanales habían obligado a unos cinco.
El marcapasos y la nivelación
La celda de ensamble, con soldadura ya dentro, es el marcapasos: el único proceso que recibe un programa, porque es el punto más aguas abajo desde el cual el material fluye sin cortes hasta el embarque. Todo lo que está aguas arriba responde solo a señales kanban, lo que lleva a la planta de cuatro puntos de programación a uno. En la celda, una caja de nivelación libera el trabajo en incrementos de pitch: con una cantidad de empaque de 20 unidades, un pitch son 118 segundos por 20, unos 39 minutos, así que la celda recibe unas 23 liberaciones pequeñas al día en lugar de un lote de todo el turno. Cuando la celda se retrasa, la desviación se ve dentro de un pitch, no al final del turno.
Las mejoras de las que depende el diseño
La pregunta siete sacó cuatro ráfagas kaizen: una reducción del cambio de modelo en maquinado de 47 a 18 minutos, sin la cual los lotes de un día y el supermercado de 2.7 días son ficción (el método está en la guía de SMED); el cambio de layout que mete soldadura en la celda; un acuerdo con el proveedor para entregas dos veces por semana; y el diseño del kanban más la capacitación de todos los que leerán las señales. Cada ráfaga se convirtió en una línea del plan de bucles de abajo. Ejecutado hasta el final, el diseño baja el lead time del flujo de 18.4 a 7.2 días con esencialmente el mismo tiempo de proceso.
Dibujar y validar el diseño
Dibuje el estado futuro con el mismo equipo, a mano, discutiendo frente a la pared. El dibujo es la discusión: cada símbolo que alguien coloca es un compromiso que se le recordará. Después, antes de que nadie presente nada, revise la lógica del diseño con cuentas gruesas. Los estados futuros fallan en silencio justo en los puntos que nadie calculó:
- Cuentas de los supermercados: los tamaños en días, junto con el tiempo de proceso, deben sumar el lead time diseñado. Aquí 2.5 más 2.7 más 2.0 días de supermercados son 7.2 días, que coinciden con 3,300 piezas de inventario en proceso (WIP) a 456 unidades por día. Si la escalera de tiempos y el conteo de WIP no coinciden, el mapa está mal en algún punto.
- Capacidad del marcapasos contra el takt: divida el contenido de trabajo de la celda entre el takt y obtendrá los operadores que necesita. Unos 29 minutos de contenido de trabajo son 1,740 segundos; divididos entre el takt de 118 segundos dan 14.7, así que la celda recibe 15 operadores y un gráfico de balanceo, no 14 y optimismo.
- Cada cola eliminada tiene una causa eliminada: el mapa quita la acumulación de 6 días frente a maquinado solo porque el SMED reduce los lotes que la crearon. Elimine el inventario sin eliminar su causa y el montón vuelve en un mes, diga lo que diga el mapa.
- Cada supermercado tiene una señal de reposición que funciona: alguien puede explicar, supermercado por supermercado, qué dispara la producción o la entrega, quién ve la señal y cuánto tarda la reposición.
Una postura que vale la pena defender: no diseñe alrededor de las limitaciones del software. Si el ERP no puede dejar maquinado sin programar, la respuesta es cambiar cómo se usa el ERP, dejando que el MRP planee los materiales mientras el piso de producción secuencia por kanban, y no darle al diseño un segundo punto de programación. Los parámetros actuales de un sistema de planeación son lo más modificable del edificio, y diseñar el flujo alrededor de ellos es la forma en que los estados futuros se convierten calladamente en el estado actual con papel tapiz nuevo.
De las ráfagas a los bucles y al plan
Un estado futuro con nueve ráfagas kaizen no es un plan, y nueve proyectos simultáneos son un atasco. Agrupe las ráfagas en bucles (loops): el bucle del marcapasos alrededor del punto de programación, y luego un bucle por cada sistema pull aguas arriba. Cada bucle es un proyecto con responsable, meta medible y ritmo de revisión, normalmente un espacio en la revisión por la dirección mensual. En la planta de componentes, el plan quedó así:
| Bucle | Cuándo | Qué cambia | Meta medible |
|---|---|---|---|
| Bucle del marcapasos | Meses 1 a 3 | Soldadura integrada en la celda de ensamble. Caja de nivelación y retiro por pitch en la celda. Supermercado de piezas maquinadas (2.0 días) con kanban de regreso a maquinado. Programa retirado de todos los demás procesos. | Puntos de programación de cuatro a uno. Cumplimiento del pitch medido a diario y por encima del 90 por ciento en el mes tres. |
| Bucle de maquinado | Meses 3 a 8 | Un proyecto SMED baja el cambio de modelo de 47 a 18 minutos. Los lotes pasan de unos tres días de demanda a uno. Un supermercado de piezas cortadas con tope de 2.7 días sustituye a la acumulación de 6 días. Pull con kanban desde corte. | Estándar de cambio en 18 minutos. Inventario antes de maquinado de 6.0 a 2.7 días. |
| Bucle de proveedores | Meses 6 a 12 | Las entregas pasan de semanales a dos veces por semana. Supermercado de materia prima con tope de 2.5 días y kanban con el proveedor. Ritmo de recepción y estándar de descarga ajustados a la nueva frecuencia. | Materia prima de unos cinco días a 2.5. Cumplimiento del programa de entregas en el tablero de recepción. |
Primero el bucle del marcapasos y después aguas arriba: esa es la regla, y se gana su lugar. El marcapasos fija el ritmo al que repone cada bucle aguas arriba; si construye un supermercado antes de que su consumidor jale a un ritmo estable, estará dimensionando amortiguadores contra ruido. Es además la victoria visible más rápida: un solo punto de programación y una celda nivelada cambian la vida diaria en el piso de producción durante el primer trimestre, lo que compra paciencia para los bucles más lentos que vienen detrás. Cada bucle en la planta de componentes recibió un responsable con nombre y apellido, el gerente del flujo de valor para el bucle del marcapasos, el gerente del área de maquinado y el líder de compras para los otros dos, y diez minutos fijos en la revisión mensual.
Errores frecuentes
Cómo se ve lo malo
- El estado futuro es una utopía sin fecha, admirada en presentaciones y nunca dotada de recursos
- Todos los bucles arrancan a la vez, compiten por las mismas personas y se atascan juntos en el segundo mes
- El inventario desaparece en el mapa mientras sus causas, los cambios de modelo y la frecuencia de entrega, siguen intactas
- El plan lista mejoras sin responsables, sin metas medibles y sin fecha de revisión
- El diseño se pliega a la configuración actual del ERP en lugar de cambiar cómo se usa el ERP
Cómo se ve lo bueno
- Una condición objetivo con fecha, de 6 a 12 meses, firmada por quien puede dotarla de recursos
- Bucles en secuencia: primero el marcapasos, después aguas arriba, después los proveedores
- Cada cola eliminada va emparejada con el proyecto que elimina su causa
- Cada bucle tiene responsable, meta medible y un espacio fijo en la revisión mensual
- El takt, los tamaños de los supermercados y la cuenta de operadores sobreviven a un escéptico con calculadora
Qué pasa después
Una vez que los bucles tienen responsables, el diseño del estado futuro entrega el relevo al despliegue de la estrategia: los bucles entran en el portafolio de transformación, y las metas mayores, aquí el lead time de 18.4 a 7.2 días, se ganan un lugar en la matriz X junto a los demás objetivos de ruptura del año. Las metas se descomponen después en impulsores de piso de producción, minutos de cambio, días de supermercado, cumplimiento del pitch, a través de un árbol de KPI, para que quienes operan el flujo vean números que pueden mover dentro de un turno.
Ese relevo es donde un diseño entra en el sistema de gestión o muere como dibujo. En TeamGuru, cada bucle avanza como un proyecto con acciones con responsable y fecha, y el lead time, el tiempo de cambio y los días de supermercado entran en la línea base de KPI, de modo que la revisión mensual compara el flujo contra el diseño y no contra el recuerdo de un taller. Cuando el estado futuro se alcanza, o cuando la demanda mueve el takt, el equipo vuelve a dibujar, y el mapa nuevo se convierte en la siguiente condición objetivo. Ese ciclo, diseñar, implementar, redibujar, es la diferencia entre una planta que mapeó una vez y una planta que gestiona el flujo.
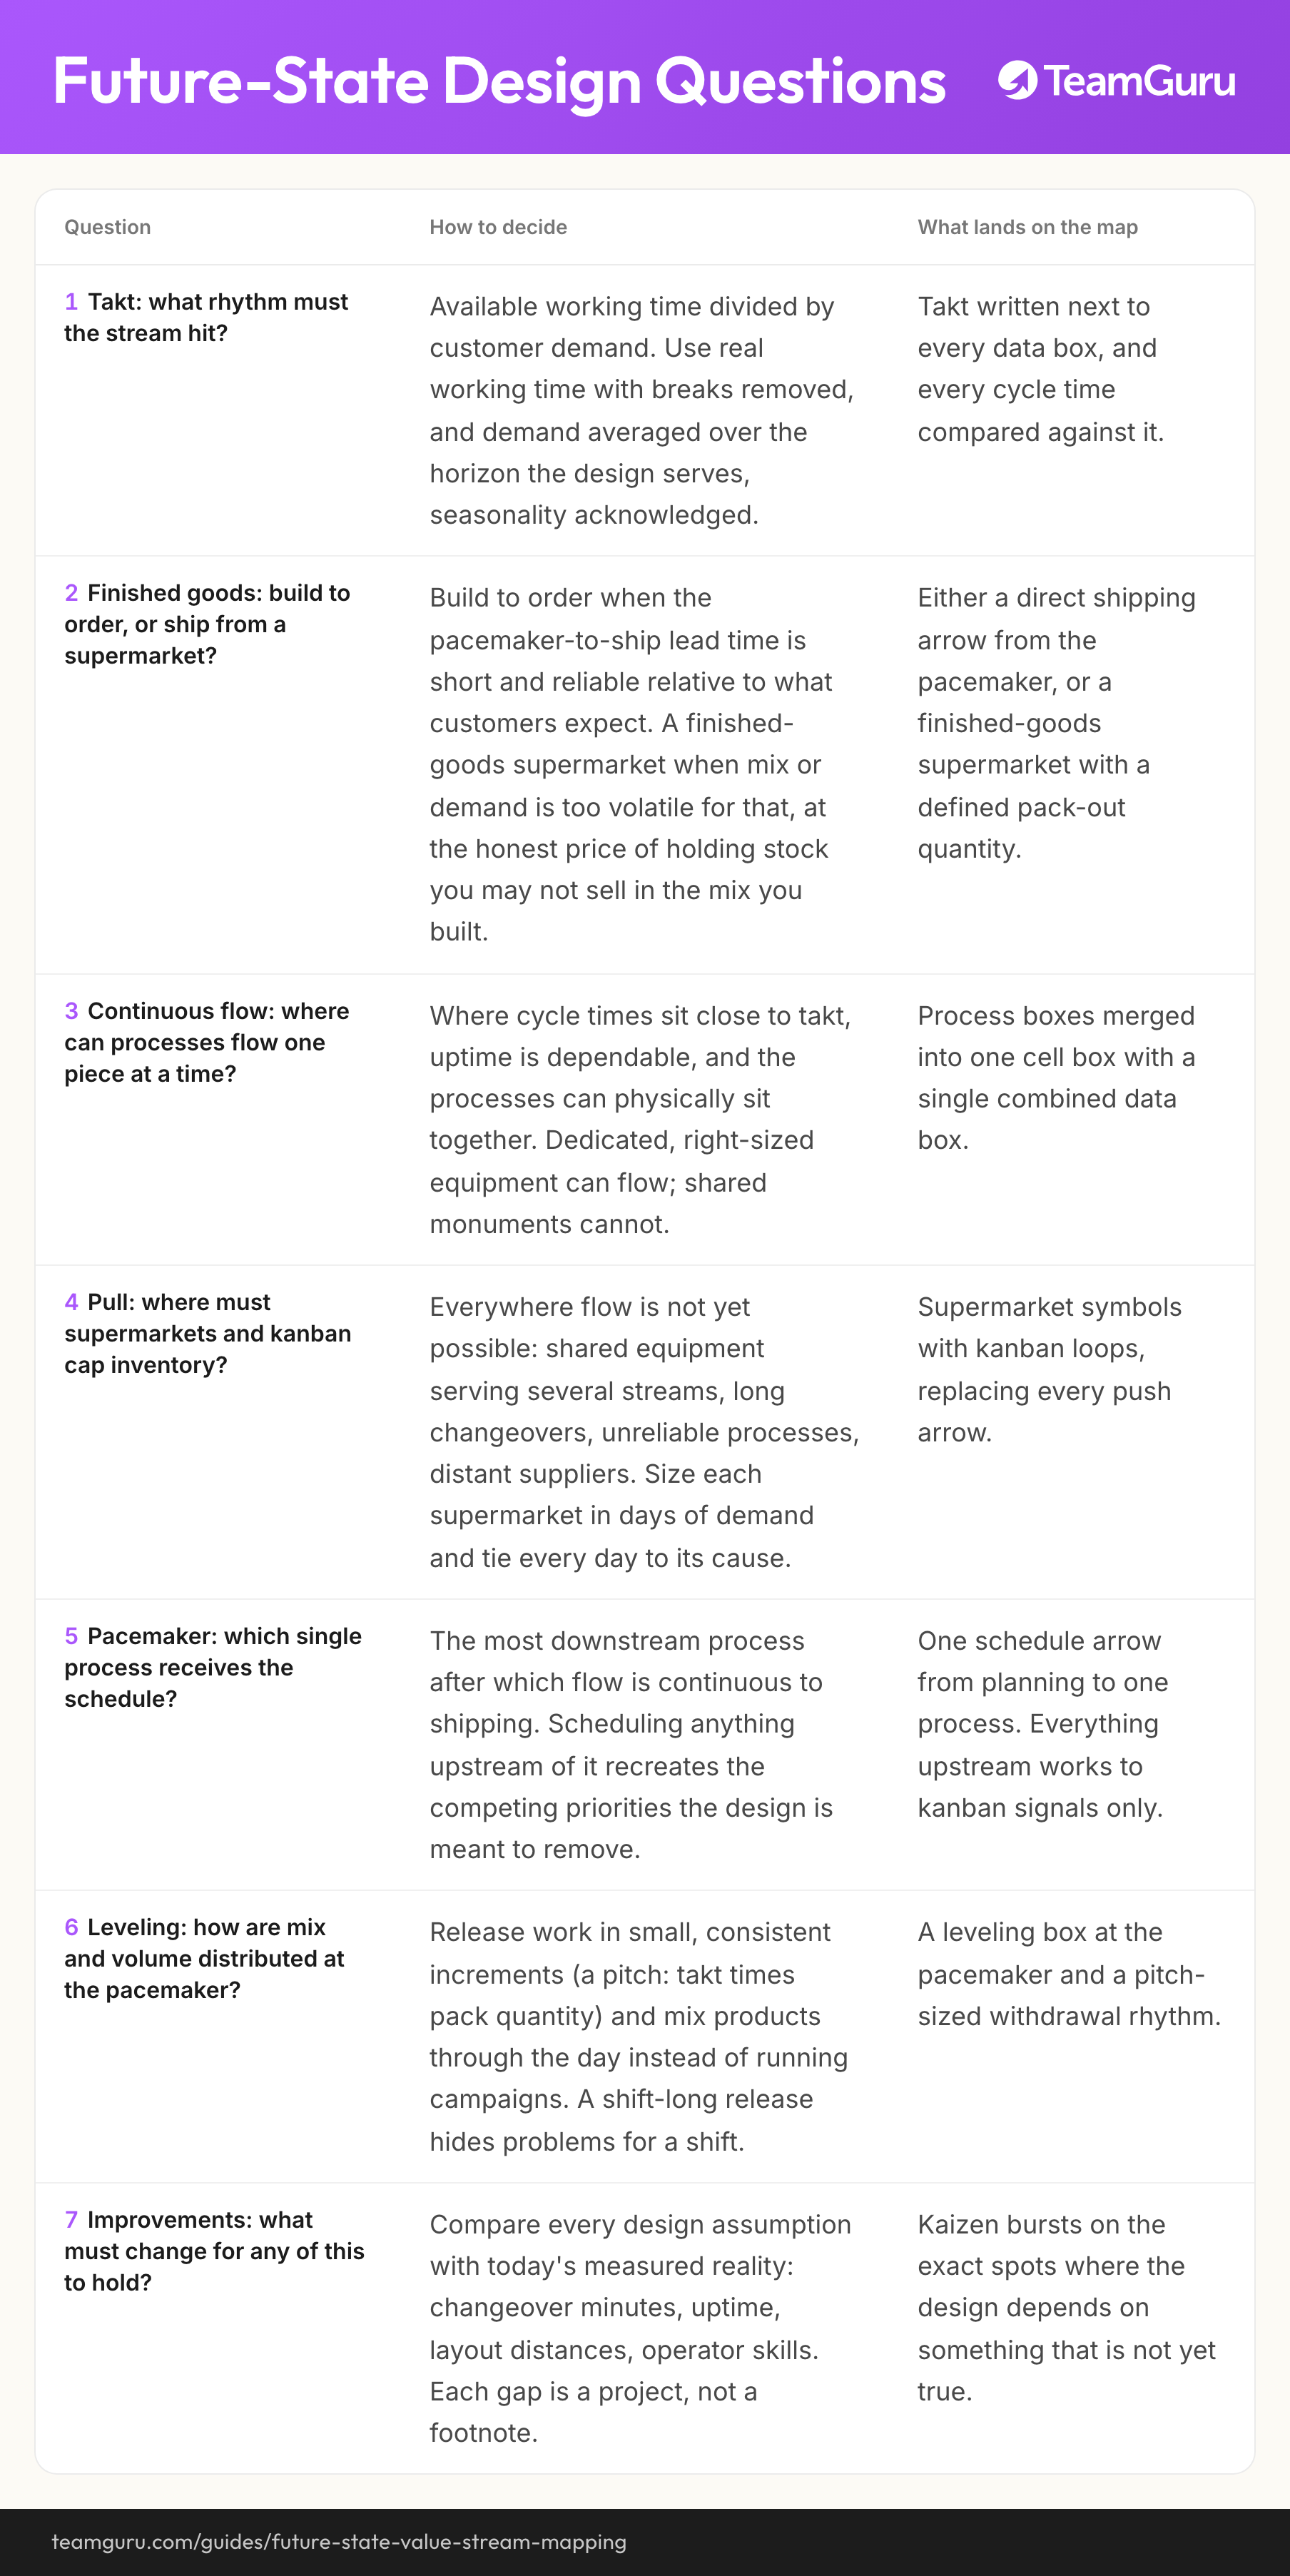
Lléveselo consigo
El diagrama de esta guía como imagen, de uso libre en formaciones internas y talleres.
Descargar PNGPreguntas frecuentes
¿Cuál es la diferencia entre estado futuro y estado ideal?
¿A qué plazo debe estar un estado futuro?
¿Qué es un proceso marcapasos?
¿De qué tamaño debe ser un supermercado?
¿Cuándo se vuelve a dibujar el estado futuro?
¿Quién aprueba un diseño del estado futuro?
Cómo lo lleva a la práctica TeamGuru