Průvodce zavedením
Mapa budoucího stavu: návrh hodnotového toku.
Mapa budoucího stavu hodnotového toku je datovaný návrh toho, jak má jedna produktová rodina téct za 6 až 12 měsíců. Vytvoříte ji tak, že v pořadí zodpovíte klasické otázky toku: takt, hotové výrobky, plynulý tok, tah, pacemaker, vyrovnávání a potřebná zlepšení. Z každé mezery mezi návrhem a dneškem se stane projekt s vlastníkem. Budoucí stav bez termínů a vlastníků je plakát s vizí, ne cílový stav.
Co budoucí stav je a co není
Mapa budoucího stavu hodnotového toku (future-state VSM) je návrh toho, jak má materiál a informace téct jednou produktovou rodinou za 6 až 12 měsíců. Je to cílový stav s termínem: dost konkrétní, abyste dokázali vyjmenovat, co přesně se musí změnit, a dost datovaný, aby se někdo mohl zpozdit. Není to ideální stav. Ideální stav, tedy tok kus po kuse všude a nulové zásoby, je směr, kterým se nakláníte; budoucí stav je nejbližší zastávka, na kterou opravdu dosáhnete, včetně zásobníků a kompromisů.
Ten rozdíl je důležitý, protože oba dokumenty selhávají jinak. Budoucí stav nakreslený jako utopie nevygeneruje žádné projekty, protože mu nikdo nevěří. Budoucí stav nakreslený jako doladění na příští kvartál nevygeneruje žádnou změnu, protože tiše požehná současnému stavu. Disciplína spočívá v tom navrhnout něco nepohodlného, ale aritmeticky možného: každý supermarket nadimenzovaný, každý cyklový čas porovnaný s taktem a každý předpoklad, který dnes neplatí, označený jako projekt s vlastníkem.
Poznámka k rozsahu: tento průvodce jde do hloubky jen u kroku návrhu. Celá metoda mapování, tedy chození po toku, měření přímo u procesu a kreslení mapy současného stavu, leží v průvodci mapováním hodnotového toku. Sem přijďte ve chvíli, kdy mapa současného stavu existuje a tým jí věří.
Kde leží v transformační roadmapě
Návrh budoucího stavu je pantem mezi diagnózou a nasazením. Na roadmapě nasazení TeamGuru kotví fázi Nastavit rámec: spotřebuje mapu současného stavu, kterou vyrobí mapování hodnotového toku, a jeho zlepšovací smyčky se stanou prioritami, které Hoshin Kanri rozvine napříč organizací. To, co smyčky změní v každodenní práci, pak drží denní řízení výroby.
- Předtím Mapování hodnotového toku
- Jste zde Návrh budoucího stavu
- Souběžně Nasazení strategie
- Potom Shop Floor Management
Co potřebujete před návrhem
Budoucí stav navržený na slabých vstupech je rychlá cesta ke krásnému zákresu, který nikdo nepoužije. Tři předpoklady, a všechny tři si ověříte během jednoho odpoledne:
- Mapa současného stavu, které tým věří. Čísla naměřená přímo u procesu, přijatá lidmi, kteří proces provozují, nakreslená v posledních měsících. Návrh budoucnosti na sporných datech otevře spor znovu na tom nejhorším možném místě.
- Poptávka pochopená natolik, abyste spočítali takt. Zprůměrovaná přes rozumný horizont a se sezónností přiznanou nahlas. Když poptávka kolísá měsíc od měsíce o 40 procent, rozhodněte nejdřív, na jaký objem tok navrhujete, protože takt je jmenovatelem každého dalšího rozhodnutí.
- Někdo v místnosti s pravomocí tok změnit. Návrh bude stěhovat zařízení, měnit logiku plánování a znovu vyjednávat dodací podmínky. Bez sponzora, který to dokáže schválit, vyrobí sezení výzdobu na zeď.
Sestavte stejný tým, který kreslil současný stav, ideálně ve stejném týdnu, dokud je nepříjemný pocit z naměřených čísel čerstvý. Budoucí stav navržený o měsíce později jinou skupinou nedědí nic ze společného přesvědčení, které dává plánům pohyb.
Sedm otázek návrhu v pořadí
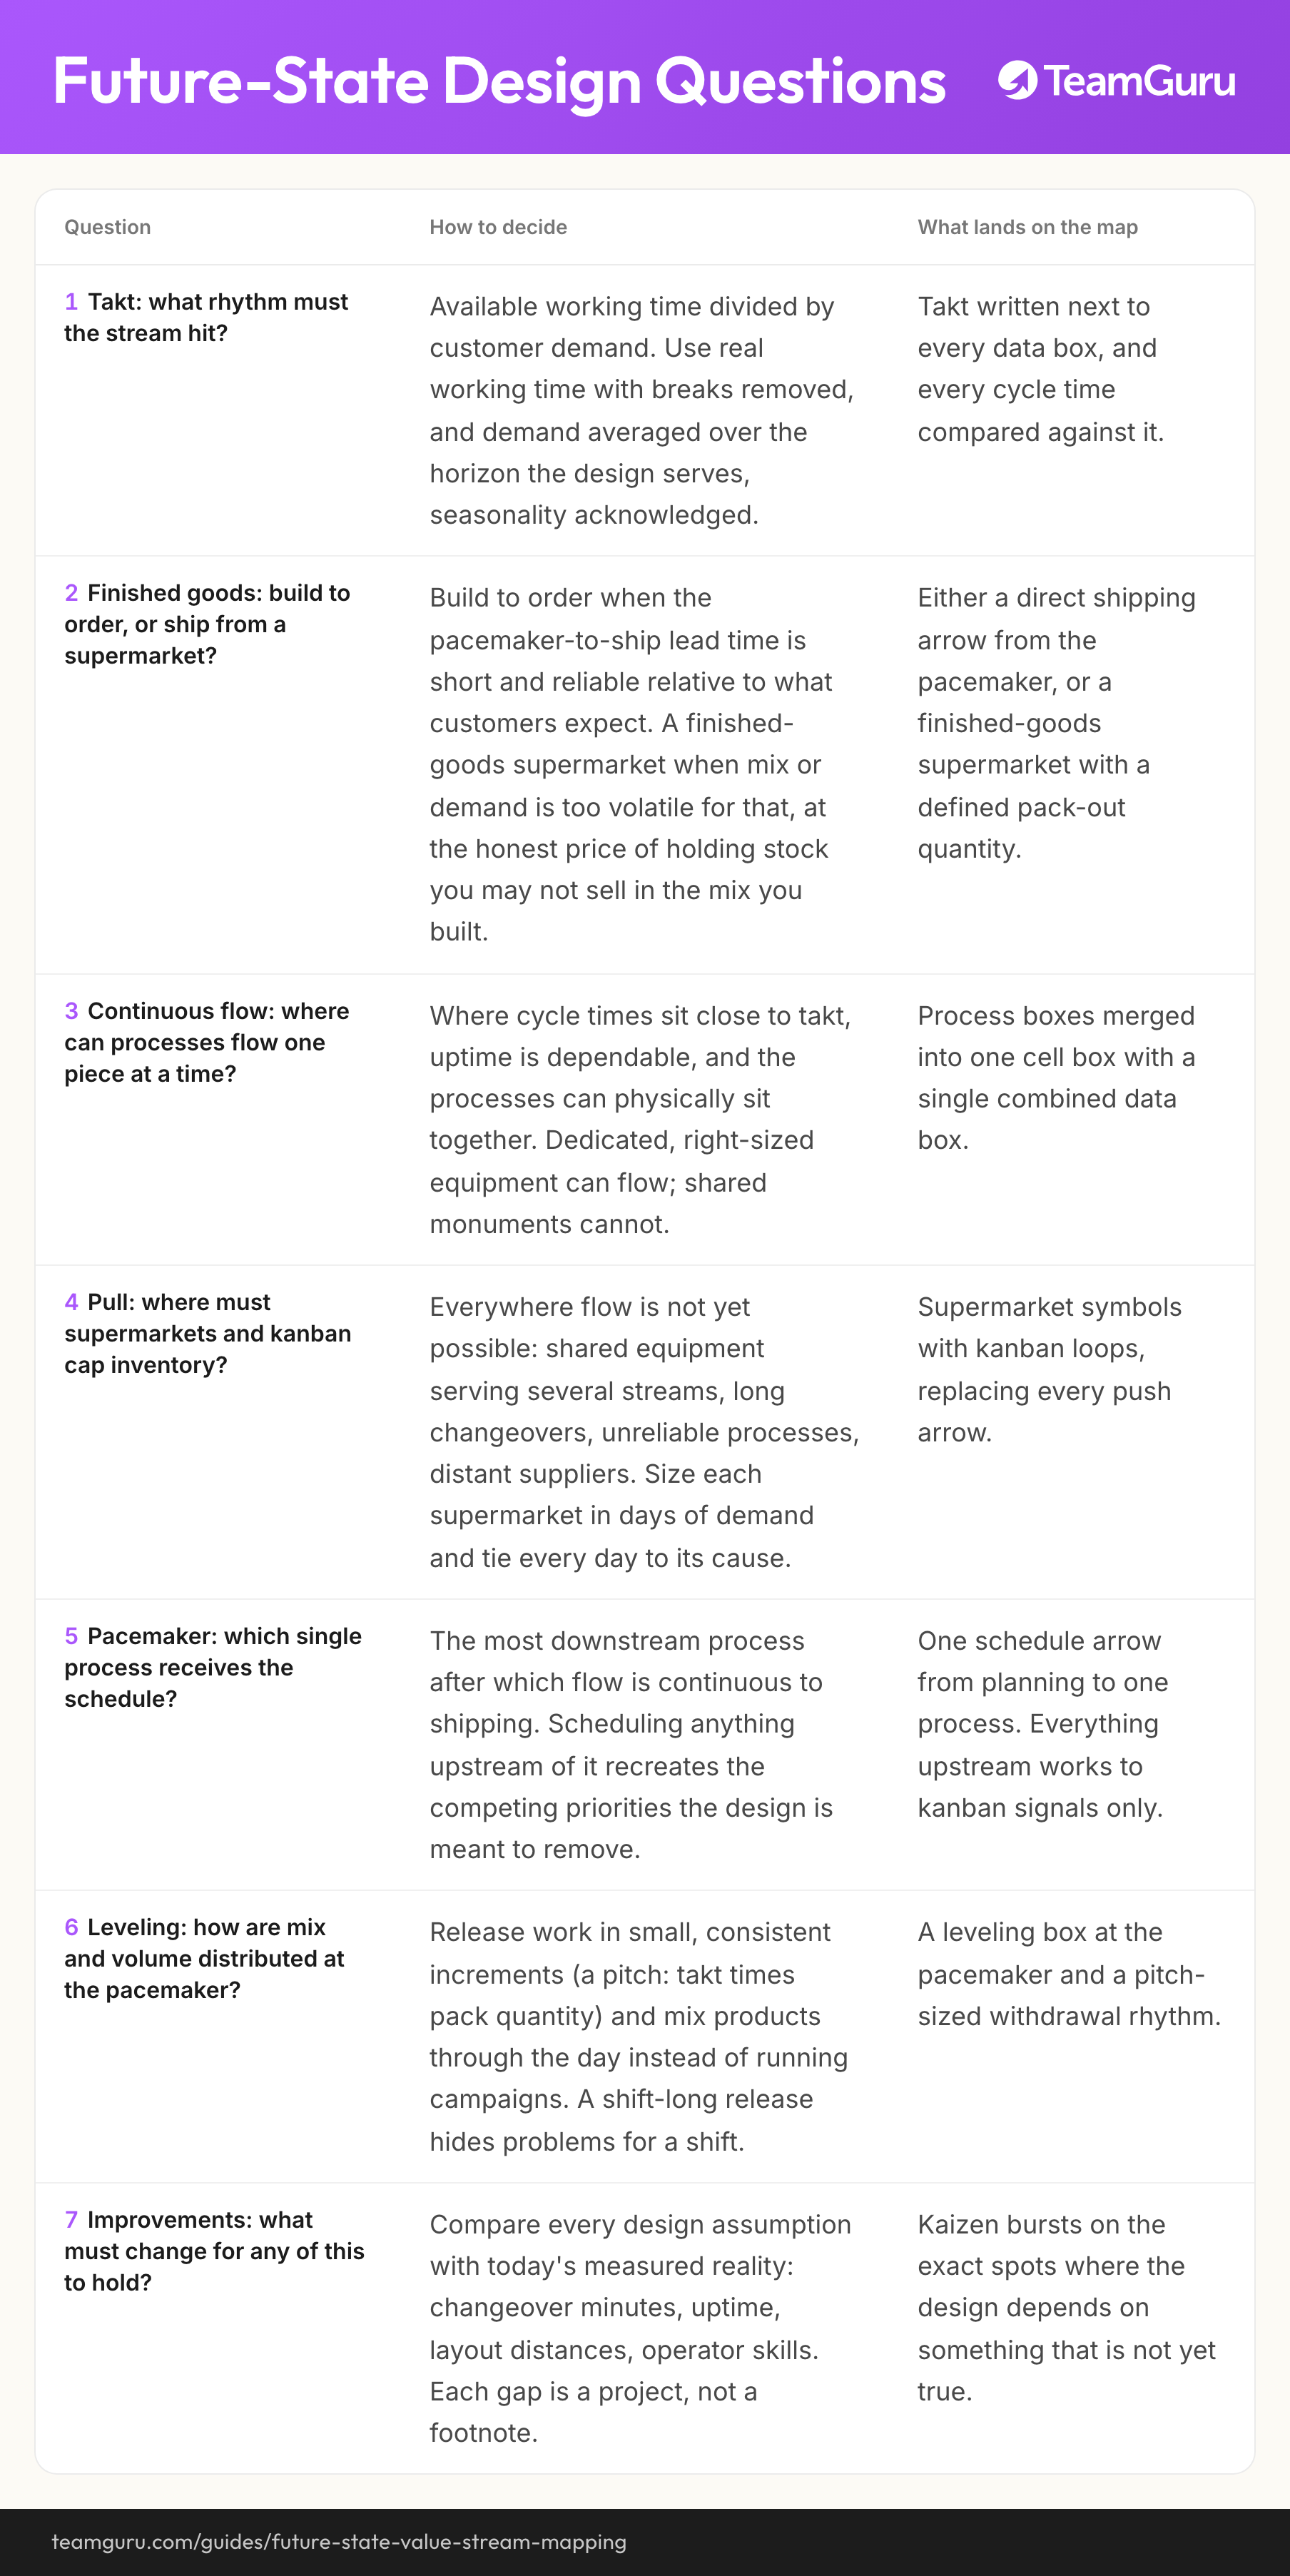
Otázky pocházejí z tradice knihy „Learning to See“ (česky „Naučte se vidět“) a jejich pořadí není dekorace. Každá odpověď omezuje tu následující: pacemaker neumístíte dřív, než rozhodnete, kde bude plynulý tok a kde tah, a supermarket nenadimenzujete dřív, než budete znát takt. Postupujte shora dolů, každou odpověď rovnou zapisujte do mapy a každou odpověď, která stojí na něčem zatím neplatném, označte jako kaizen burst.
| Otázka | Jak rozhodnout | Co se objeví v mapě |
|---|---|---|
| Takt: jaký rytmus musí tok trefit? | Dostupný pracovní čas dělený zákaznickou poptávkou. Počítejte se skutečným pracovním časem bez přestávek a s poptávkou zprůměrovanou přes horizont, pro který návrh platí, se sezónností přiznanou nahlas. | Takt zapsaný u každého datového boxu a každý cyklový čas porovnaný s ním. |
| Hotové výrobky: vyrábět na zakázku, nebo expedovat ze supermarketu? | Na zakázku tehdy, když je průběžná doba od pacemakeru k expedici krátká a spolehlivá vůči tomu, co zákazník očekává. Supermarket hotových výrobků tehdy, když je mix nebo poptávka příliš rozkolísaná, za poctivou cenu zásoby, kterou možná neprodáte v tom mixu, ve kterém jste ji vyrobili. | Buď přímá expediční šipka od pacemakeru, nebo supermarket hotových výrobků s definovaným balicím množstvím. |
| Plynulý tok: kde mohou procesy jet kus po kuse? | Tam, kde jsou cyklové časy blízko taktu, využitelnost je spolehlivá a procesy mohou fyzicky stát vedle sebe. Vyhrazená a správně dimenzovaná zařízení plynout dokážou, sdílené monumenty ne. | Procesní boxy sloučené do jedné buňky s jedním společným datovým boxem. |
| Tah: kde musí supermarkety a kanban zastropovat zásobu? | Všude tam, kde plynulý tok zatím možný není: sdílená zařízení obsluhující několik toků, dlouhá přetypování, nespolehlivé procesy, vzdálení dodavatelé. Každý supermarket dimenzujte ve dnech poptávky a ke každému dni pojmenujte příčinu. | Symboly supermarketů s kanbanovými smyčkami místo každé tlačné šipky. |
| Pacemaker: který jediný proces dostává plán? | Nejzazší proces po proudu, za kterým už tok pokračuje plynule až k expedici. Plánování čehokoli před ním obnoví přesně ty soupeřící priority, které má návrh odstranit. | Jedna plánovací šipka z plánování do jednoho procesu. Vše proti proudu pracuje jen podle kanbanových signálů. |
| Vyrovnávání: jak se na pacemakeru rozloží mix a objem? | Uvolňujte práci v malých, stejně velkých dávkách (pitch: takt krát balicí množství) a míchejte výrobky v průběhu dne místo kampaní. Uvolnění na celou směnu schová problém na celou směnu. | Vyrovnávací box (heijunka) na pacemakeru a odběrový rytmus ve velikosti pitche. |
| Zlepšení: co se musí změnit, aby to všechno drželo? | Porovnejte každý předpoklad návrhu s dnes naměřenou realitou: minuty přetypování, využitelnost, vzdálenosti v layoutu, dovednosti operátorů. Každá mezera je projekt, ne poznámka pod čarou. | Kaizen bursty přesně na místech, kde návrh stojí na něčem, co zatím neplatí. |
Odpovědi na otázky v závodě na komponenty
Čísla níže jsou ilustrativní, ale vnitřně konzistentní, a patří stejnému výrobci komponent se 450 zaměstnanci, jehož současný stav je rozebraný v průvodci VSM: 456 kusů denně přes dělení, obrábění, svařování a montáž, průběžná doba 18,4 dne a týdenní plán z MRP tlačený do každého procesu.
Takt a hotové výrobky
Dvě směny dávají 54 000 sekund pracovního času denně; děleno 456 kusy to je takt 118 sekund. Tým zvolil výrobu na zakázku místo supermarketu hotových výrobků: poptávka je smluvní a týden od týdne stabilní a jakmile se montáž stane pacemakerem, klesne doba od objednávky k expedici pod jeden den, tedy pohodlně do okna, které zákazník očekává. Kompromis tým pojmenoval nahlas: výroba na zakázku drží zásobu hotových výrobků téměř na nule, ale dělá z každého zastavení pacemakeru riziko, které zákazník uvidí. Přesně proto existují rozhodnutí o vyrovnávání a supermarketech níže.
Tok a tah
Tok: svařování běželo zhruba na polovinu taktu a živilo frontu 2,9 dne, takže ho návrh slučuje do montážní buňky. Jedna buňka, jeden společný datový box, jeden kus po druhém, a za cenu změny layoutu zmizí jedno předání, jedna fronta a jeden plánovací bod. Dělení a obrábění zatím plynout nemohou: obrábění obsluhuje i další toky a nese přetypování 47 minut. Zásobu tam místo toho zastropuje tah, a to třemi supermarkety: vstupní materiál na 2,5 dne, nadělené polotovary před obráběním na 2,7 dne a obrobené díly u buňky na 2,0 dne. Každá velikost se dá dohledat ke své příčině. Těch 2,7 dne před obráběním předpokládá dávky ve výši jednodenní poptávky, což předpokládá projekt na zkrácení přetypování popsaný níže. A 2,5 dne vstupního materiálu je to, co si vyžádají dodávky dvakrát týdně; týdenní dodávky vynucovaly zhruba pět dnů.
Pacemaker a vyrovnávání
Montážní buňka, teď i se svařováním uvnitř, je pacemaker: jediný proces, který dostává plán, protože je nejzazším bodem, od kterého běží tok bez přerušení až k expedici. Vše proti proudu reaguje jen na kanbanové signály, což závod posune ze čtyř plánovacích bodů na jeden. Na buňce uvolňuje vyrovnávací box práci po pitchi: při balicím množství 20 kusů je jeden pitch 118 sekund krát 20, tedy zhruba 39 minut, takže buňka dostane asi 23 malých uvolnění denně místo jedné dávky na celou směnu. Když buňka zaostane, je odchylka vidět během jednoho pitche, ne až na konci směny.
Zlepšení, na kterých návrh stojí
Sedmá otázka vynesla na povrch čtyři kaizen bursty: zkrácení přetypování na obrábění ze 47 na 18 minut, bez kterého jsou jednodenní dávky i supermarket na 2,7 dne fikce (metoda je v průvodci SMED); změnu layoutu, která přesune svařování do buňky; dohodu s dodavatelem o dodávkách dvakrát týdně; a návrh kanbanu spolu se zaškolením všech, kdo budou signály číst. Z každého burstu se stal jeden řádek plánu smyček níže. Když se návrh dotáhne, posune tok z 18,4 na 7,2 dne průběžné doby při v podstatě nezměněném čase zpracování.
Kreslení a kontrola návrhu
Budoucí stav kreslete se stejným týmem, ručně, v hádce u stěny. Zákres je ten argument: každý symbol, který někdo umístí, je závazek, který mu někdo připomene. Teprve potom, ještě než ho někdo komukoli představí, návrh prověřte hrubým výpočtem. Budoucí stavy selhávají tiše přesně v místech, která nikdo nespočítal:
- Výpočet supermarketů: velikosti ve dnech musí spolu s časem zpracování dát navrženou průběžnou dobu. Zde 2,5 plus 2,7 plus 2,0 dne supermarketů dává 7,2 dne, což odpovídá 3 300 kusům rozpracovanosti při 456 kusech denně. Když si časová osa a spočítaná rozpracovanost odporují, je mapa někde špatně.
- Kapacita pacemakeru proti taktu: pracovní obsah buňky dělený taktem dá počet potřebných operátorů. Zhruba 29 minut pracovního obsahu je 1 740 sekund; děleno taktem 118 sekund vyjde 14,7, takže buňka dostane 15 operátorů a vyvažovací graf, ne 14 a optimismus.
- Každá zrušená fronta má zrušenou příčinu: mapa odstraňuje šestidenní zásobník před obráběním jen proto, že SMED zmenší dávky, které ho vytvořily. Když zrušíte zásobu bez její příčiny, je hromada do měsíce zpátky, ať mapa tvrdí cokoli.
- Každý supermarket má funkční signál k doplnění: u každého z nich dokáže někdo vysvětlit, co spustí výrobu nebo dodávku, kdo signál vidí a jak dlouho doplnění trvá.
Jeden postoj stojí za obhajobu: nenavrhujte tok kolem omezení softwaru. Když ERP neumí nechat obrábění neplánované, odpovědí je změnit způsob, jak ERP používáte, tedy nechat MRP plánovat materiál a výrobu řadit podle kanbanu, ne dát návrhu druhý plánovací bod. Aktuální nastavení parametrů plánovacího systému je ta nejsnáze změnitelná věc v celé budově. Navrhovat tok kolem něj je způsob, jak se z budoucího stavu tiše stane současný stav s novou tapetou.
Od burstů ke smyčkám a plánu
Budoucí stav s devíti kaizen bursty není plán a devět souběžných projektů je zadrhnutí. Seskupte bursty do smyček: pacemakerová smyčka kolem plánovacího bodu, pak jedna smyčka na každý tahový systém proti proudu. Každá smyčka je projekt s vlastníkem, měřitelným cílem a rytmem přezkoumání, obvykle s pevným místem v měsíčním přezkoumání vedením. V závodě na komponenty vypadal plán takto:
| Smyčka | Kdy | Co se mění | Měřitelný cíl |
|---|---|---|---|
| Pacemakerová smyčka | 1. až 3. měsíc | Svařování sloučené do montážní buňky. Vyrovnávací box a odběr po pitchi na buňce. Supermarket obrobených dílů (2,0 dne) s kanbanem zpět do obrábění. Plán odebraný všem ostatním procesům. | Plánovací body ze čtyř na jeden. Plnění pitche sledované denně a od třetího měsíce nad 90 procent. |
| Smyčka obrábění | 3. až 8. měsíc | Projekt SMED zkrátí přetypování ze 47 na 18 minut. Dávky klesnou zhruba ze tří dnů poptávky na jeden. Supermarket nadělených polotovarů zastropovaný na 2,7 dne nahradí šestidenní zásobník. Kanbanový tah z dělení. | Standard přetypování na 18 minutách. Zásoba před obráběním ze 6,0 na 2,7 dne. |
| Dodavatelská smyčka | 6. až 12. měsíc | Dodávky přejdou z týdenních na dvakrát týdně. Supermarket vstupního materiálu zastropovaný na 2,5 dne s dodavatelským kanbanem. Rytmus příjmu a standard vykládky upravené na novou frekvenci. | Vstupní materiál zhruba z pěti dnů na 2,5. Dodržování termínů dodávek na tabuli příjmu. |
Pravidlo zní: nejdřív pacemakerová smyčka, potom směrem proti proudu. A to pravidlo má důvod. Pacemaker udává rytmus, na který každá smyčka proti proudu doplňuje; postavte supermarket dřív, než jeho odběratel odebírá stabilním tempem, a dimenzujete zásobník proti šumu. Je to zároveň nejrychlejší viditelná výhra: jeden plánovací bod a vyrovnaná buňka změní každodenní život ve výrobě už v prvním kvartálu, což koupí trpělivost pro pomalejší smyčky, které přijdou po ní. Každá smyčka v závodě na komponenty dostala konkrétního vlastníka a pevných deset minut v měsíčním přezkoumání. Pacemakerovou vede manažer hodnotového toku, zbylé dvě vedoucí obrobny a vedoucí nákupu.
Časté chyby
Jak vypadá špatné provedení
- Budoucí stav je utopie bez termínu, obdivovaná v prezentacích a nikdy nepodložená zdroji
- Všechny smyčky startují najednou, perou se o stejné lidi a ve druhém měsíci se společně zastaví
- Zásoby zmizí z mapy, zatímco jejich příčiny, přetypování a frekvence dodávek, zůstanou nedotčené
- Plán vyjmenuje zlepšení bez vlastníků, bez měřitelných cílů a bez termínu přezkoumání
- Návrh se ohne podle současného nastavení ERP místo toho, aby se změnil způsob jeho používání
Jak vypadá dobré provedení
- Cílový stav s termínem, 6 až 12 měsíců dopředu, podepsaný člověkem, který na něj umí dát zdroje
- Smyčky v pořadí: nejdřív pacemaker, pak proti proudu, nakonec dodavatelé
- Každá zrušená fronta je spárovaná s projektem, který ruší její příčinu
- Každá smyčka má vlastníka, měřitelný cíl a pevné místo v měsíčním přezkoumání
- Takt, velikosti supermarketů i výpočet operátorů obstojí před skeptikem s kalkulačkou
Co následuje
Jakmile mají smyčky vlastníky, předává návrh budoucího stavu štafetu nasazení strategie: smyčky se zařadí do transformačního portfolia a největší cíle, tady průběžná doba z 18,4 na 7,2 dne, si vyslouží místo na X-Matrix vedle ostatních průlomových cílů roku. Cíle se pak přes strom KPI (KPI tree) rozpadnou na dílenské ukazatele, na minuty přetypování, dny supermarketů a plnění pitche, aby lidé, kteří tok provozují, viděli čísla, se kterými hnou během směny.
Právě u tohoto předání návrh buď vstoupí do systému řízení, nebo zemře jako zákres. V TeamGuru běží každá smyčka jako projekt s vlastněnými a datovanými akcemi a průběžná doba, přetypování i dny supermarketů se zařadí do výchozích KPI, takže měsíční přezkoumání porovnává tok s návrhem, a ne se vzpomínkou na workshop. Až tým budoucího stavu dosáhne nebo až poptávka posune takt, překreslí mapu a ta se stane dalším cílovým stavem. Tenhle cyklus, navrhnout, zavést, překreslit, je rozdíl mezi závodem, který jednou zmapoval, a závodem, který tok řídí.
Vezměte si s sebou
Diagram z tohoto průvodce jako obrázek, volně použitelný v interních školeních a workshopech.
Stáhnout PNGČasté otázky
Jaký je rozdíl mezi budoucím a ideálním stavem?
Jak daleko má budoucí stav mířit?
Co je pacemaker proces?
Jak velký má supermarket být?
Kdy se budoucí stav překresluje?
Kdo návrh budoucího stavu schvaluje?
Jak to TeamGuru řeší v praxi