Guia de implementação
Trabalho padronizado.
Trabalho padronizado é a melhor forma conhecida hoje de fazer um trabalho, escrita junto com quem o executa para poder ser treinada, auditada e melhorada. Ele fixa três coisas: o tempo takt que o trabalho precisa atender, a sequência de trabalho e o estoque padrão. Um padrão é escrito para ser mudado. Sem ele, toda melhoria evapora, toda auditoria vira opinião e todo treinamento vira folclore.
O que é trabalho padronizado
Trabalho padronizado é a melhor forma conhecida hoje de executar um trabalho, acordada e registrada com precisão suficiente para treinar, auditar e melhorar em cima dela. Na forma clássica ele fixa exatamente três coisas para um operador: o tempo takt que o trabalho precisa atender, a sequência dos passos e o estoque padrão de que o trabalho precisa para fluir. Todo o resto, métodos, pontos-chave, tolerâncias, vive nos documentos de apoio, uma camada abaixo.
A definição carrega duas ideias que a maioria das plantas deixa passar. “Melhor forma conhecida hoje” quer dizer que o padrão descreve como o trabalho é de fato melhor feito agora, não como um engenheiro de processo gostaria que fosse. E um padrão é escrito para ser mudado: ele existe para a próxima melhoria ter uma referência a superar e um lugar onde ser registrada. Padrão não trava melhoria. Padrão é a memória que impede a melhoria de evaporar.
Sem padrão, três atividades corriqueiras de gestão viram ficção em silêncio. A melhoria não dá para ser comprovada, porque não existe um antes definido. A auditoria vira opinião, porque não há nada acordado contra o que auditar. E o treinamento vira folclore: o que o operador experiente mais próximo lembrar na hora, menos o que ele esquecer de mencionar.
Os três elementos
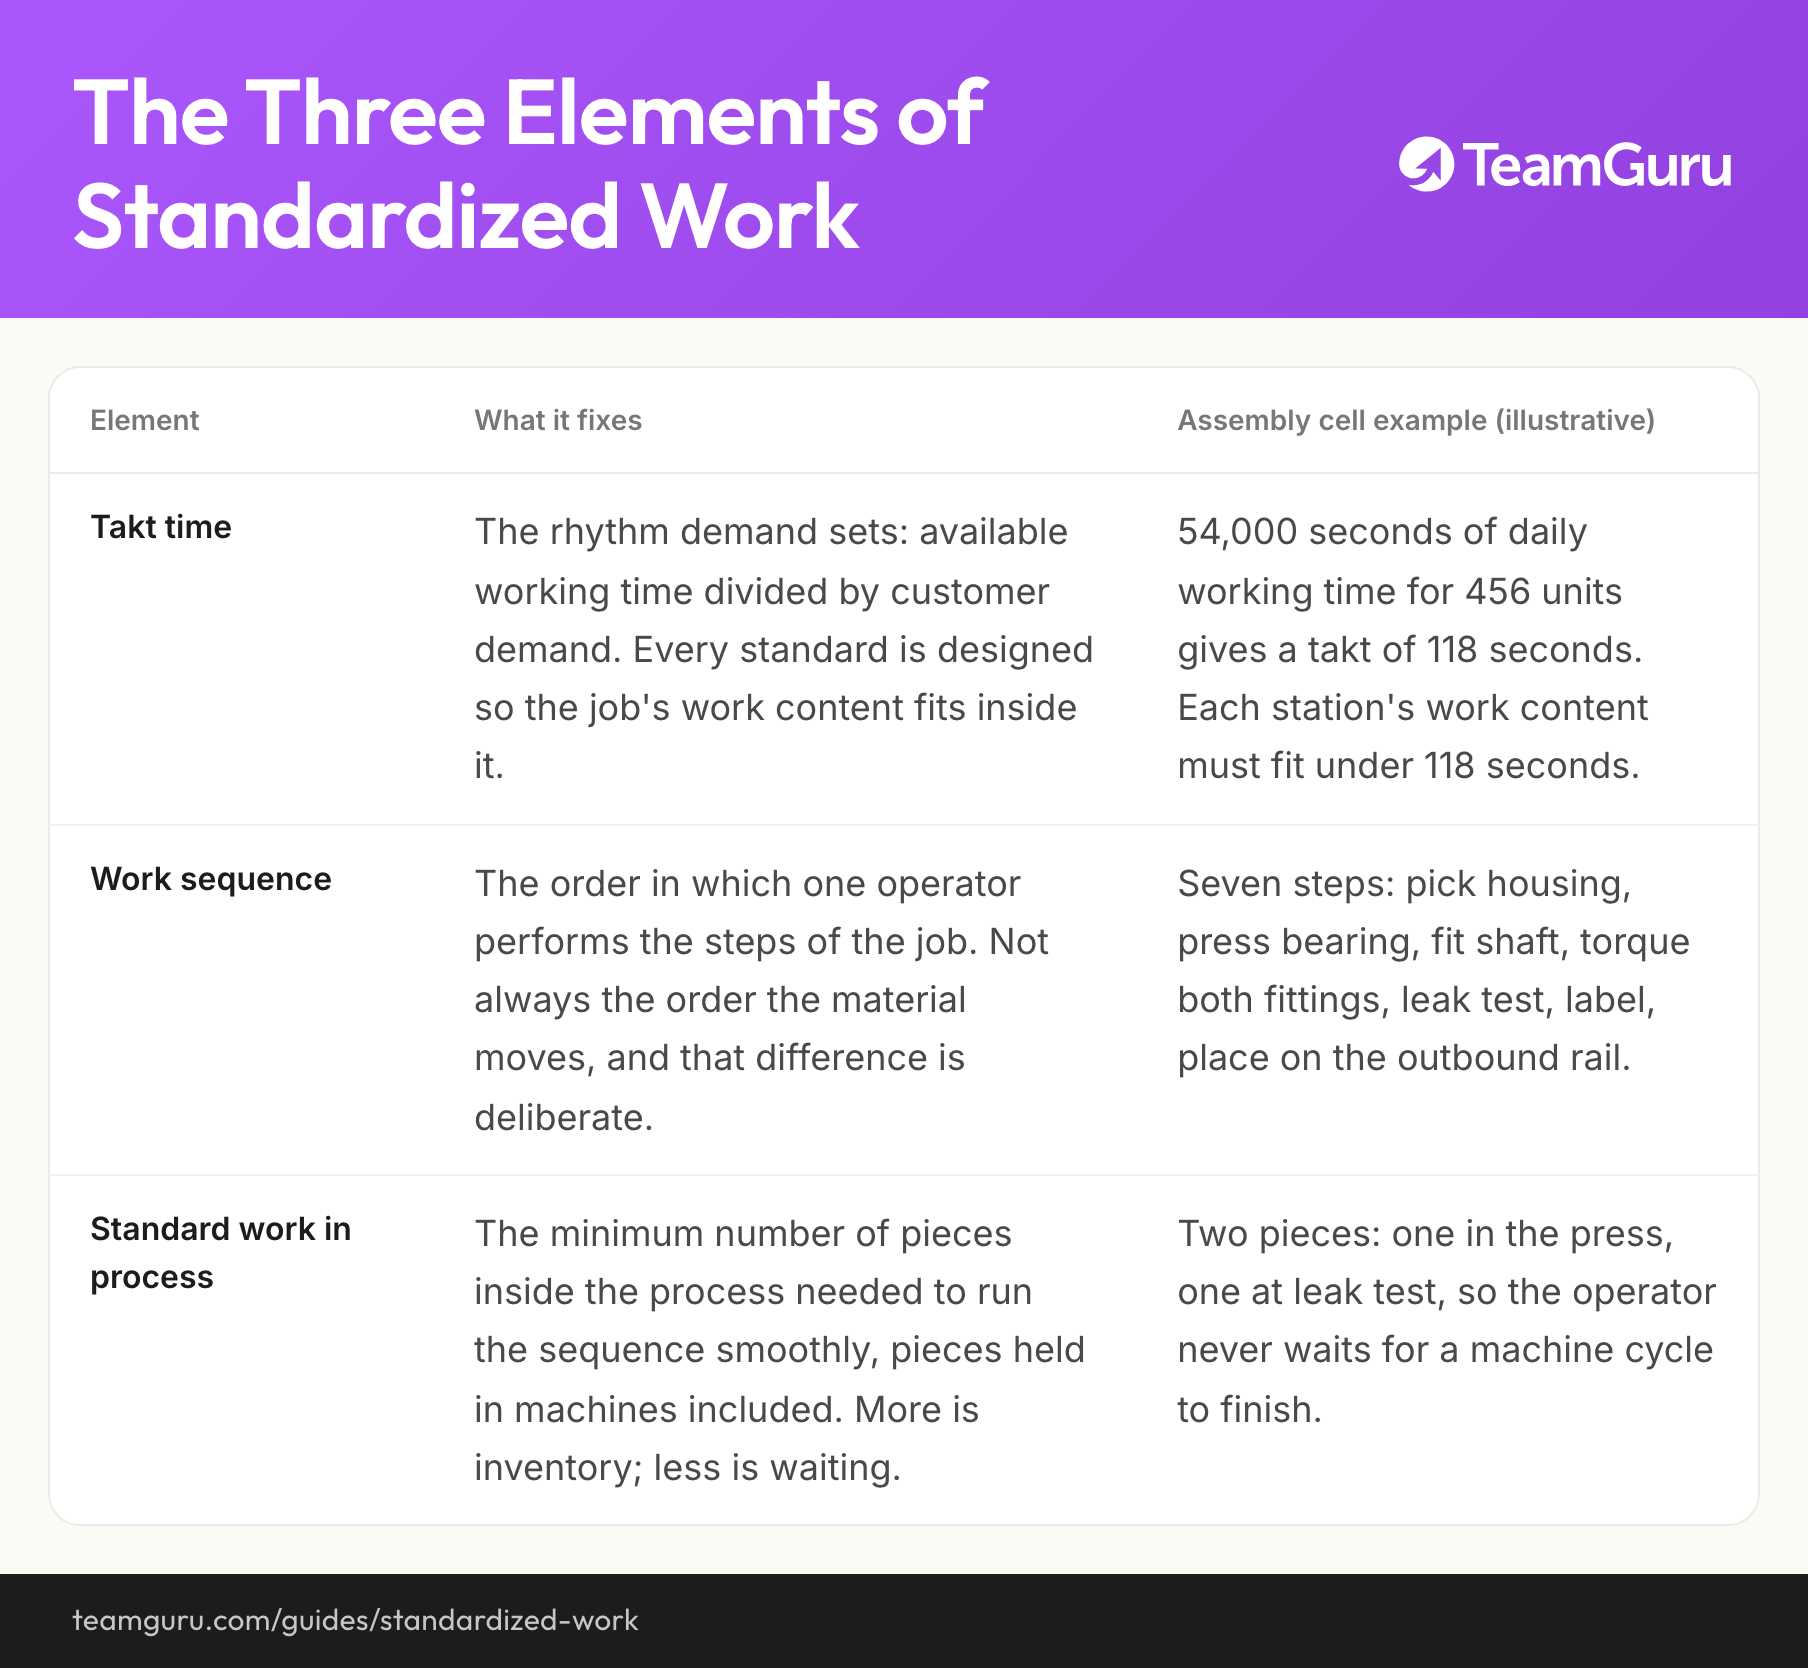
A coluna de exemplo acompanha uma célula de montagem do fabricante de componentes com 450 pessoas usado em todos estes guias: demanda de 456 peças por dia e 54 000 segundos de tempo de trabalho diário. Os números são ilustrativos, mas coerentes entre si.
| Elemento | O que ele fixa | Exemplo na célula de montagem (ilustrativo) |
|---|---|---|
| Tempo takt | O ritmo que a demanda impõe: tempo disponível de trabalho dividido pela demanda do cliente. Todo padrão é desenhado para que o conteúdo de trabalho caiba dentro dele. | 54 000 segundos de tempo de trabalho por dia para 456 peças dão um takt de 118 segundos. O conteúdo de trabalho de cada posto precisa caber em 118 segundos. |
| Sequência de trabalho | A ordem em que um operador executa os passos do trabalho. Nem sempre é a ordem em que o material anda, e essa diferença é proposital. | Sete passos: pegar a carcaça, prensar o rolamento, montar o eixo, dar torque nas duas conexões, testar vazamento, etiquetar, colocar no trilho de saída. |
| Estoque padrão | A quantidade mínima de peças dentro do processo para a sequência rodar sem tropeço, contando as que estão dentro das máquinas. Mais do que isso é estoque; menos é espera. | Duas peças: uma na prensa e uma no teste de vazamento, para o operador nunca esperar o ciclo da máquina terminar. |
Onde entra no roteiro de transformação
No roteiro de transformação industrial, o trabalho padronizado pertence à prática de trabalho padronizado e 5S da etapa de rotina diária. Ele roda em paralelo com o gerenciamento diário lean, e os dois se sustentam: o padrão dá ao sistema diário algo concreto para defender, e os quadros do dia a dia tornam o desvio do padrão visível dentro de um turno em vez de dentro de um trimestre. Seu par físico é o 5S: um posto organizado a ponto de seguir a sequência ser o caminho mais fácil.
- Antes KPIs de linha de base
- Você está aqui Trabalho padronizado e 5S
- Em paralelo Gerenciamento diário
- Depois Solução estruturada de problemas
Quando morre antes de começar
Trabalho padronizado custa quase nada e se paga rápido, então os avisos honestos são poucos. Mas duas condições iniciais matam o esforço com precisão, e duas intenções o corrompem com a mesma precisão:
- O processo não tem estabilidade mínima. Se as máquinas quebram todo dia e o material chega quando chega, o mesmo trabalho realmente não roda duas vezes do mesmo jeito. Reduza primeiro as maiores fontes de caos, depois padronize o que sobrar.
- O plano é escrever padrão para tudo de uma vez. Isso é projeto de documentação, medido em páginas. O chão de fábrica assiste e depois ignora o resultado.
- O gatilho é uma auditoria ou uma certificação chegando. Padrão escrito para a pasta tem cara de pasta. Escreva para o operador, que o auditor recebe o que precisa de qualquer jeito.
- Ninguém vai responder pelas atualizações. Padrão sem dono é exato no dia em que sai da impressora e vira ficção dentro de um trimestre.
Como criar um padrão que vive
Um padrão seguido, auditado e revisado vale mais do que cem arquivados. A sequência abaixo produz um padrão vivo em cerca de uma semana de calendário, boa parte dela esperando o turno de teste. Repita trabalho a trabalho, puxado por problemas e necessidades de treinamento.
| Passo | O que acontece, e por quê |
|---|---|
| Escolha um trabalho que importa | Problema de qualidade que se repete, variação grande de um operador para outro ou um novato chegando no mês que vem são bons motivos. Uma campanha de documentação para a planta inteira não é. Comece onde o padrão muda o resultado deste trimestre. |
| Observe o trabalho junto com os operadores | Cronometre vários ciclos de todos que fazem o trabalho, no próprio posto. Anote onde os operadores diferem e pergunte por quê. Quase toda diferença existe por um motivo, e é nesses motivos que se esconde o melhor método. |
| Escreva a melhor forma conhecida hoje | Junte os melhores elementos que você observou numa sequência única que os operadores concordem ser a melhor forma conhecida hoje. Não é a forma ideal nem a forma da engenharia: é a que funciona no takt numa terça-feira normal. |
| Teste por um turno | Quem escreveu fica na linha enquanto um operador executa. Cada hesitação, gambiarra e detalhe faltando encontrado nesse turno é uma revisão que você não precisou descobrir por meio de um defeito. |
| Revise e treine todo mundo | Incorpore o que o teste ensinou, atualize a data da folha e treine todos os operadores que fazem o trabalho, usando a folha de desdobramento da tarefa, no posto, e não numa sala de reunião. |
| Audite e defina o dono | Coloque o trabalho no rodízio de auditoria escalonada e dê ao padrão um dono que aceita ou recusa toda mudança futura. Padrão sem dono já está apodrecendo. |
Quem é dono do padrão
O líder de equipe da área é dono do padrão e de cada atualização dele. A engenharia é dona dos limites que estão dentro: tolerâncias, valores de torque, regras de segurança. A divisão importa porque quem responde define o comportamento. Padrão escrito só pela engenharia acaba plastificado; padrão escrito com os operadores acaba seguido, porque quem tem que conviver com a sequência foi quem a escolheu. Um escritório de melhoria contínua pode facilitar os primeiros, depois precisa sair da frente.
A atualização é disparada por três eventos: um kaizen que achou um jeito melhor, uma contramedida de problema que mudou o método e uma constatação de auditoria de que o padrão não dá para ser seguido. O trabalho do dono é fazer o papel bater com a realidade em poucos dias, retreinar a turma e atualizar a data da folha. Padrão cuja data é mais antiga que a última mudança no processo não é padrão. É documento histórico.
Qual documento serve para quê
O padrão costuma falhar na linha por um motivo banal: escreveram tudo num documento só. A folha, o método, o detalhe de treinamento e a novidade da semana têm quatro leitores diferentes e quatro prazos de validade diferentes, então pertencem a quatro documentos.
| Documento | Para que serve | Quem usa | Nível de detalhe |
|---|---|---|---|
| Folha de trabalho padronizado | Fixa takt, sequência e estoque padrão de um operador em uma página, em geral com um croqui do posto e os tempos de cada passo. | Líder de equipe e operador no posto; é a referência de toda auditoria. | Uma página. Passos e tempos, não métodos. |
| Instrução de trabalho (IT) | Descreve como cada passo é executado: pontos-chave de qualidade, pontos de segurança, tolerâncias, valores de torque. | Operadores durante e depois do treinamento; auditores conferindo o método. | Algumas páginas por operação. Mais foto do que parágrafo. |
| Folha de desdobramento da tarefa | O documento de treinamento: etapas principais, pontos-chave e as razões por trás dos pontos-chave. | Instrutores durante o treinamento no posto. | Detalhada nos macetes e nas razões, calada em tudo que o aprendiz enxerga sozinho. |
| Lição ponto a ponto (LPP) | Ensina um ponto específico: um defeito novo para ficar de olho, uma mania da máquina, uma mudança recente no método. | A equipe inteira, afixada no posto. | Uma página, um ponto, cinco minutos de leitura, quase toda de imagem. |
Muita planta chama tudo isso de POP, o procedimento operacional padrão. O nome não resolve nada sozinho: o que separa os níveis é o tempo do leitor. O auditor tem um minuto, o instrutor tem uma hora, o operador no meio do turno tem dez segundos. Se o leitor não acha o que precisa no tempo que realmente tem, o conteúdo está no nível errado da hierarquia.
Auditar sem policiar
Padrão que ninguém confere é sugestão. Mas é na conferência que a maioria dos programas se perde, porque eles auditam o operador quando deveriam auditar o padrão. A regra prática: a auditoria confere se o padrão dá para ser seguido, e não apenas se foi seguido. Fique no posto, peça ao operador para mostrar o trabalho e veja se a sequência da folha sobrevive ao contato com um turno de verdade, no takt.
Padrão violado é dado, e permite exatamente duas respostas. Ou o operador nunca foi treinado direito nele, e então treine, ou o padrão não dá para ser seguido como está escrito, e então conserte o padrão. Não existe uma terceira resposta chamada punição. Na primeira vez que o desvio é punido, o desvio some de vista, e a partir daquele dia a trilha de auditoria fica verde e inútil.
Faça as verificações como auditorias escalonadas de processo: curtas, frequentes, com perguntas de nível de posto, feitas por cada camada da gestão, no processo, pedindo “me mostre” em vez de “você fez?”. Líderes de equipe conferem todo dia, gerentes de área toda semana, a direção da planta todo mês, e toda constatação recebe um encaminhamento: corrigir, treinar ou mudar o padrão.
Padrão e melhoria
A relação entre o padrão e o kaizen é um ciclo, não uma tensão. O padrão é a referência que torna a melhoria mensurável, e a melhoria é o que mantém o padrão vivo. A regra é dura: ou o kaizen mudou o padrão, ou ele não aconteceu. Melhoria que vive só no costume de um turno não é melhoria. É uma variação que o turno da noite nunca ficou sabendo e que o próximo novato jamais vai aprender.
Isso faz do histórico de revisões o prontuário da área. Uma folha na revisão 7, com datas espalhadas pelo ano, descreve uma equipe que está aprendendo. Uma folha na revisão 1, datada do ano em que a linha foi instalada, descreve ou um processo perfeito ou, bem mais provável, nada. O líder que anda pelo chão de fábrica aprende mais com datas de revisão do que com percentual de conformidade.
O padrão também alimenta a solução estruturada de problemas, a próxima prática do roteiro. Problema é a distância entre o padrão e o real, então sem o padrão metade dos problemas de uma planta nem consegue ser enunciada, quanto mais resolvida.
Erros comuns
Como é quando vai mal
- Padrões escritos pela engenharia no escritório, plastificados e nunca mais tocados
- Instruções de 40 páginas que ninguém abre na linha
- Campanha de documentação para a planta inteira, medida em páginas produzidas
- Datas de revisão mais antigas que a máquina mais nova da célula
- O padrão puxado da gaveta como prova contra o operador depois de um problema
Como é quando vai bem
- Uma página por trabalho, visível no posto, datada e com o líder de equipe como dono
- Escrito com os operadores que fazem o trabalho, nas palavras deles
- Testado por um turno antes de valer, revisado com o que o teste ensinou
- Auditado toda semana por líderes que perguntam se dá para seguir
- Um histórico de revisões que nomeia o kaizen por trás de cada mudança
O que vem depois
Com os padrões de pé, duas capacidades passam a ser possíveis. A solução estruturada de problemas ganha uma definição de “problema” e um lugar para cada contramedida aterrissar: a medida de uma solução é qual padrão ela mudou. E a matriz de versatilidade ganha algo real contra o que habilitar as pessoas: executar o padrão com apoio, executar o padrão sozinho no takt, treinar os outros no padrão. Sem padrão, a matriz mede presença em treinamento.
A metade ingrata do trabalho é manter o papel verdadeiro, e é aí que um sistema de gestão, e o TeamGuru, se justifica. Os padrões ficam versionados ao lado do trabalho em Documentos, para a folha que o operador vê ser a revisão atual e não uma cópia da revisão 1, e o rodízio de auditorias escalonadas roda como checklists e auditorias programados, cujas constatações viram ações com responsável e prazo em vez de anotações na margem.
No roteiro, a prática que mantém tudo isso honesto ao longo dos anos é a mesma que deu o pontapé: líderes voltando ao processo num ritmo fixo, conferindo se os padrões dão para ser seguidos e tratando cada desvio como o dado mais útil do dia.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
Qual a diferença entre trabalho padronizado e instrução de trabalho?
Quem deve escrever os padrões?
Quanto detalhe um padrão precisa ter?
De quanto em quanto tempo os padrões devem ser revisados?
E se os operadores não seguem o padrão?
Por onde começar numa planta sem nenhum padrão?
Como funciona no TeamGuru