Guia de implementação
OEE.
O OEE (eficiência global do equipamento) mostra quanto do tempo de produção programado de uma máquina vira peça boa, multiplicando disponibilidade, performance e qualidade. O valor do indicador está na abertura das perdas por trás dele: quebras, setups, pequenas paradas, ciclo lento e refugo, cada uma apontando para uma contramedida específica. Compare uma linha com a própria série histórica, nunca uma fábrica com a outra; as definições variam demais para que a comparação signifique alguma coisa.
O que é o OEE, fator por fator
A eficiência global do equipamento (Overall Equipment Effectiveness) multiplica três frações. Disponibilidade: do tempo em que havia produção programada, quanto a máquina de fato rodou? Performance: enquanto rodava, quão perto chegou do tempo de ciclo ideal? Qualidade: do que saiu, quanto ficou bom de primeira? O produto dos três é a fatia do tempo de produção programado que virou peça boa em velocidade plena.
Cada fator captura uma família diferente de perda, e isso é proposital. A disponibilidade pega as paradas grandes o bastante para serem apontadas: quebras e setups. A performance pega o que o apontamento não vê: ciclo lento e paradas curtas demais para entrar na planilha. A qualidade pega refugo e retrabalho, inclusive as peças de partida depois de cada setup. Nada escapa do trio, porque tudo o que não é tempo plenamente produtivo cai em exatamente um dos fatores. É isso que torna o OEE útil: ele não diz só quanto se perdeu, diz onde procurar.
E é assim que o número deve ser segurado. O OEE é um instrumento que aponta, não uma nota. Como nota, ele convida justamente aos jogos de definição que o tornam inútil; como caçador de perdas, ele diz à fábrica exatamente qual projeto financiar em seguida. Esta página o trata da segunda forma.
Onde o OEE entra no roteiro de transformação
No roteiro de implantação do TeamGuru, o OEE pertence à prática de equipamentos e métodos na etapa Melhorar. Ele é a espinha dorsal da medição que os projetos de SMED, TPM e à prova de erros miram, e o placar que mostra se funcionaram. E pressupõe um ritmo diário embaixo: as perdas são apontadas turno a turno e analisadas no quadro diário de desempenho da área, não montadas uma vez por mês para um slide.
- Antes Daily Management
- Você está aqui SMED, TPM, FMEA & Poka-Yoke
- Em paralelo Kaizen
- Depois Obeya & Management Reviews
Quando o OEE engana
O OEE falha de maneiras previsíveis, e todas elas parecem sucesso num dashboard:
- Em máquinas que não são gargalo, um OEE em alta costuma medir superprodução. Uma hora recuperada no gargalo é uma hora de produção para o fluxo inteiro; uma hora recuperada em qualquer outro ponto só enche o estoque mais rápido. Coloque o OEE no gargalo e no que está perto de virar um, e deixe o resto da fábrica com um apontamento simples de paradas.
- Um tempo de ciclo ideal inflado maquia a performance. Se o ideal for o ritmo orçado em vez do ciclo mais rápido já demonstrado, a performance melhora sem que nada mude na máquina.
- Média esconde tudo. Um OEE da fábrica inteira é média de médias: anda um ponto por mês, ninguém consegue agir sobre ele, e o salto de uma linha some dentro da semana ruim de outra. Mantenha o número por linha e por turno.
O ciclo ideal merece a regra mais dura, porque é a alavanca mais silenciosa. Trave no ciclo mais rápido que o processo já sustentou, escreva ao lado das definições e só mude quando o processo realmente mudar, com uma nota datada na série. Um ideal negociável não é ideal, é meta, e meta escorrega para o lado confortável.
É a mesma lógica que faz o benchmarking entre plantas premiar a contabilidade criativa. Duas fábricas que divergem sobre o que é parada programada, onde entram as pequenas paradas e como o retrabalho é contado podem diferir em quinze pontos de OEE rodando igualzinho. A comparação que ninguém consegue manipular é a de uma linha com ela mesma, calculada do mesmo jeito, mês após mês.
Medição em que as pessoas confiam
Um programa de OEE vive ou morre pela resposta a duas perguntas: quem está na máquina acredita no número e se sente seguro para alimentá-lo? A mecânica é simples; a disciplina é que dá trabalho:
- Escreva as definições uma única vez. O que conta como parada programada, a partir de quantos minutos uma parada é apontada, onde entram as pequenas paradas, o que conta como defeito e se retrabalho é produção boa (não é). Uma página, acordada entre produção e manutenção, afixada na máquina. Toda discussão futura sobre o número termina apontando para essa página.
- Aponte por turno, no próprio processo. O operador registra a parada com o código de motivo na hora em que ela acontece, no papel ou num terminal ao lado da máquina. O supervisor que remonta o dia às 18h de cabeça e pelo ERP produz uma base mais lisa, mais bonita e em boa parte fictícia.
- Deixe a lista de códigos curta. Uma dúzia de códigos rende mais que oitenta. Se "outros" carregar mais de um décimo dos minutos, a lista está errada; corrija a lista em vez de dar sermão sobre disciplina.
- Trate as microparadas com honestidade. As paradas abaixo do limite de apontamento não somem, elas reaparecem como performance mais baixa. Diga isso em voz alta ao apresentar o indicador, para que ninguém se assuste quando a performance ficar bem abaixo de 100 mesmo num dia sem sobressalto.
- Analise no quadro diário. O OEE de ontem e a maior perda do dia pertencem ao quadro de gestão à vista da área, ao lado de segurança, qualidade e entrega. O número só paga o custo de coletá-lo quando um dia ruim vira, na manhã seguinte, uma ação com responsável.
- Nunca avalie gente com ele. No dia em que o OEE encostar num bônus ou numa avaliação individual, toda definição vira negociação e todo caso duvidoso é arredondado para o verde. O OEE mede o sistema: a máquina, o método, a programação e o material. A equipe é a fonte do dado, e o dado sobrevive só enquanto relatar uma perda for seguro.
O cálculo, passo a passo
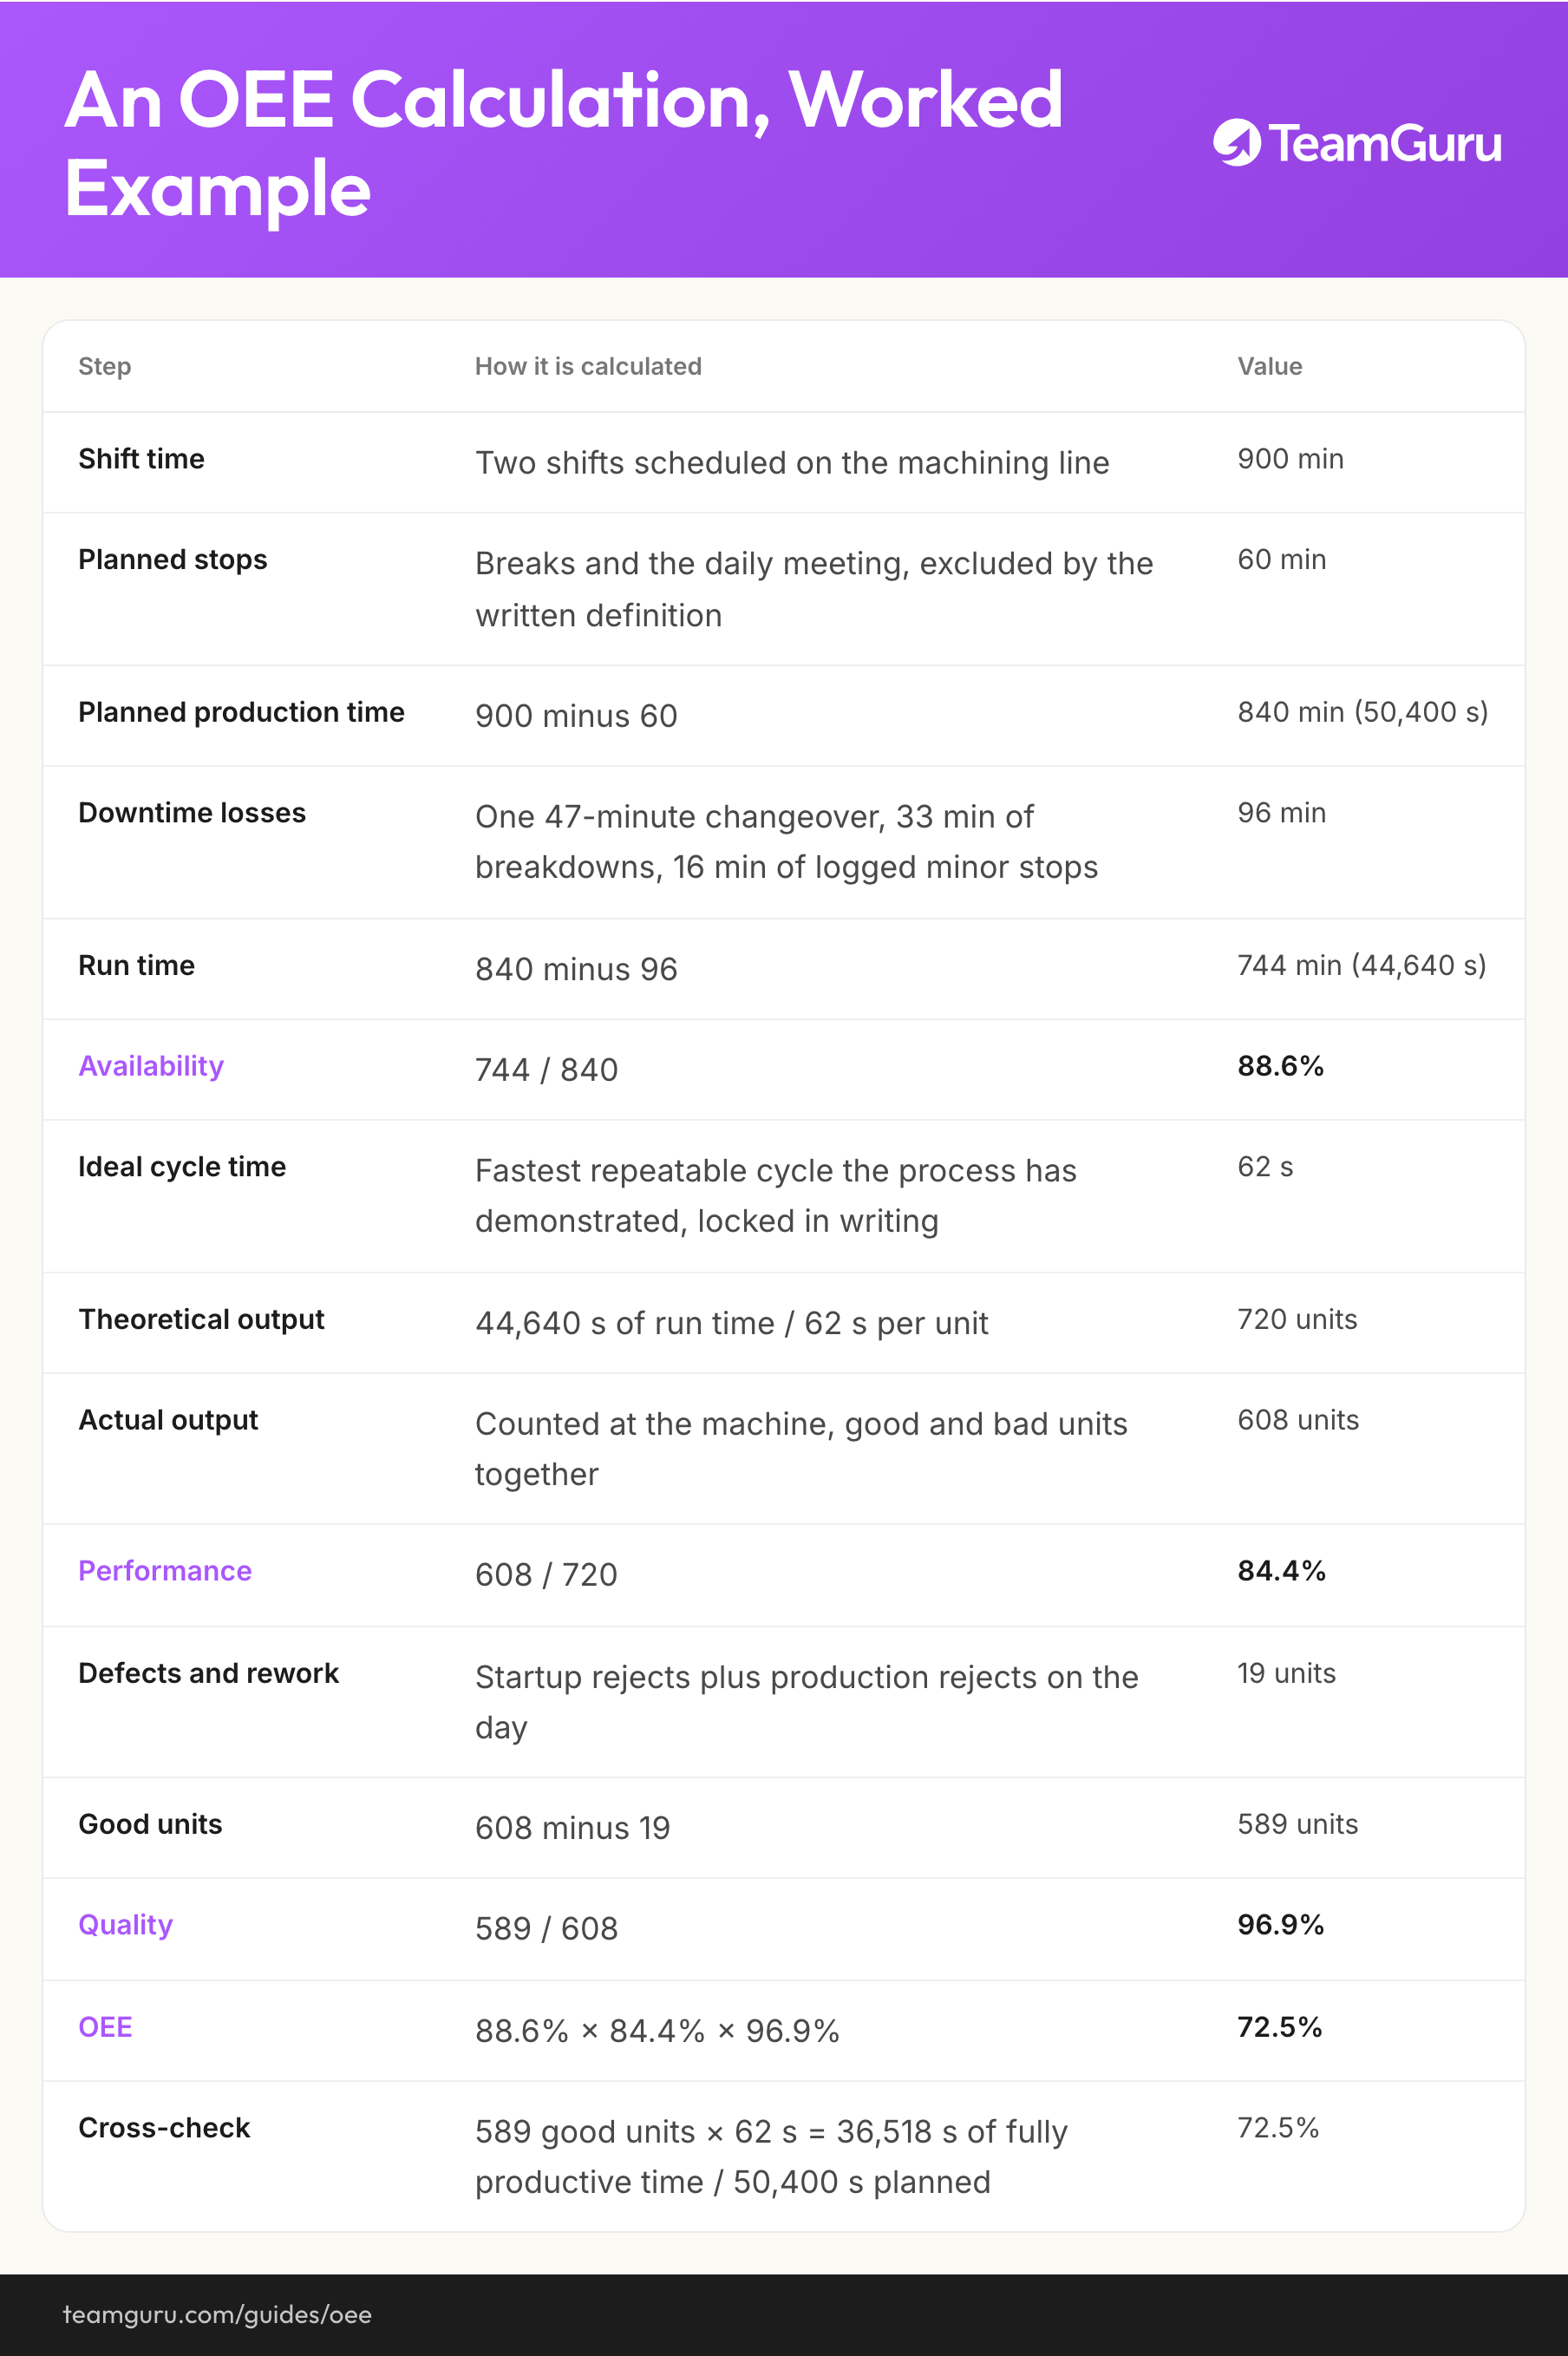
Os números são ilustrativos, mas consistentes entre si, e valem para o fabricante de componentes com 450 pessoas que aparece em todo o roteiro de transformação: demanda de 456 peças acabadas por dia, dois turnos. Este é um dia da linha de usinagem, a mesma cujo setup de 47 minutos o mapa do fluxo de valor da fábrica marcou para reduzir. A linha usina componentes de duas famílias de produto, de modo que o plano diário dela fica bem acima das 456 peças da montagem final, com ciclo ideal de 62 segundos.
| Etapa | Como se calcula | Valor |
|---|---|---|
| Tempo de turno | Dois turnos programados na linha de usinagem | 900 min |
| Paradas programadas | Intervalos e a reunião diária, fora da conta pela definição escrita | 60 min |
| Tempo de produção programado | 900 menos 60 | 840 min (50 400 s) |
| Perdas por parada | Um setup de 47 minutos, 33 min de quebras e 16 min de pequenas paradas apontadas | 96 min |
| Tempo rodando | 840 menos 96 | 744 min (44 640 s) |
| Disponibilidade | 744 / 840 | 88,6% |
| Tempo de ciclo ideal | O ciclo mais rápido que o processo já sustentou, travado por escrito | 62 s |
| Produção teórica | 44 640 s rodando / 62 s por peça | 720 peças |
| Produção real | Contada na máquina, peças boas e ruins juntas | 608 peças |
| Performance | 608 / 720 | 84,4% |
| Refugo e retrabalho | Refugo de partida mais o refugo do dia rodando | 19 peças |
| Peças boas | 608 menos 19 | 589 peças |
| Qualidade | 589 / 608 | 96,9% |
| OEE | 88,6% × 84,4% × 96,9% | 72,5% |
| Conferência | 589 peças boas × 62 s = 36 518 s de tempo plenamente produtivo / 50 400 s programados | 72,5% |
Dia ilustrativo. Vale manter a linha de conferência no seu próprio modelo: se peças boas vezes ciclo ideal sobre tempo programado discordar do produto dos três fatores, alguma definição escorregou pelo caminho.
Agora leia o dia em minutos, e não em percentuais, porque é aí que os projetos se escondem. Dos 840 minutos programados, a linha perdeu 96 em paradas apontadas, mais uns 116 em ciclo lento e em paradas curtas demais para apontar, e cerca de 20 minutos produzindo as 19 peças que não passaram na inspeção. Sobram 609 minutos de tempo plenamente produtivo, e 609 sobre 840 dá os mesmos 72,5%.
O achado incômodo é que o maior balde de todos, esses 116 minutos de performance, é justamente o que não tem código de motivo nenhum. Isso é típico, e é uma instrução: antes de lançar qualquer coisa, passe uma semana anotando microparadas na mão ou baixando o limite de apontamento, para que a maior barra do Pareto deixe de ser um mistério. Entre as perdas com nome, quem lidera é o setup de 47 minutos, e por isso o primeiro projeto financiado desta linha é um SMED, mirando os 18 minutos que o mapa do estado futuro já assume.
As seis grandes perdas, e o que combate cada uma
Toda perda de OEE pertence a uma de seis famílias clássicas, e cada família tem um método de combate conhecido. É esse mapeamento que transforma uma medição em programa: o Pareto do mês dá o nome da família, e a família dá o nome do método.
| Perda | Fator atingido | Como aparece na máquina | Contramedida |
|---|---|---|---|
| Quebras | Disponibilidade | Paradas não planejadas acima do limite de apontamento: rolamento travado, ferramenta quebrada, espera pela manutenção | TPM |
| Setups e trocas | Disponibilidade | Da última peça boa de um produto à primeira peça boa do seguinte, com ajustes e peças de teste incluídos | SMED |
| Pequenas paradas e ociosidade | Performance, se não forem apontadas | Travamento, sensor disparado, alimentação falha, um bico limpo na hora: segundos cada, dezenas por turno, quase nunca registrados | TPM |
| Velocidade reduzida | Performance | Ciclos mais lentos que o ideal: ferramenta desgastada, avanço reduzido depois de um susto, cada operador com o seu jeito | Trabalho padronizado , TPM |
| Refugo de partida | Qualidade | Refugo e retrabalho até o processo estabilizar depois de um setup ou de uma partida a frio | SMED , Trabalho padronizado |
| Refugo de produção | Qualidade | Refugo e retrabalho com o processo já estável, pego na máquina ou lá na frente | Análise de causa raiz , Poka-Yoke |
Onde caem as pequenas paradas depende do seu limite de apontamento: apontadas, pesam na disponibilidade, como na linha do exemplo; não apontadas, reaparecem na performance. Qualquer um dos dois serve. O que importa é decidir uma vez e deixar por escrito.
O ritmo de trabalho é mensal: faça o Pareto das perdas de cada linha gargalo, pegue a maior barra e ou lance um projeto contra ela ou redimensione o que já está rodando. Na linha do exemplo isso significa um projeto de SMED para o setup, manutenção autônoma do guia de TPM para quebras e pequenas paradas, e um estudo de microparadas antes de mexer na performance. Resista à vontade de atacar as seis famílias de uma vez; o Pareto existe exatamente para você não precisar disso.
Como é o ruim e como é o bom
Como é o ruim
- OEE na avaliação individual, e aí todo dado de entrada pende para o verde
- Correr atrás de 85% porque um slide de congresso chamou isso de classe mundial
- Uma única média da fábrica, atualizada uma vez por mês, sem abertura de perdas por trás
- Parada programada redefinida no meio do ano, e a disponibilidade melhora sem que a produção melhore
- Ciclo ideal fixado no ritmo orçado, ou aumentado no silêncio depois de uma semana boa
Como é o bom
- As definições numa página só, na máquina, alteradas apenas com nota datada na série
- OEE no gargalo, por turno, analisado no quadro diário
- Ciclo ideal travado no ciclo mais rápido já sustentado
- Um Pareto mensal de perdas que lança, redimensiona ou encerra projetos de melhoria
- A série da linha contra ela mesma, trimestre a trimestre
Do número ao funil de melhorias
Uma série de OEE em que ninguém mexe é um diário de perdas. A corrente que faz valer a pena coletar é: apontamento no turno, análise no quadro diário, Pareto mensal das perdas, contramedida financiada, padrão que segura o ganho. As maiores barras do Pareto viram entradas no funil de melhorias da fábrica, com responsável e data de verificação, e a série do OEE se junta à linha de base de KPIs ao lado do lead time e do rendimento de primeira passagem (FPY), para que a análise mensal enxergue se os projetos moveram a máquina ou só o papel.
É também aqui que o OEE deixa de ser hobby de planilha. No TeamGuru, o OEE da linha e os motivos das perdas vivem como KPIs presos aos quadros diários, de modo que a parada de ontem já está codificada quando o Pareto do mês é desenhado, e o projeto de SMED ou de TPM que ele dispara carrega as próprias ações, responsáveis e ritmo de análise, em vez de uma pasta cheia de exportações.
Uma regra honesta para fechar: melhore as perdas e deixe a nota vir atrás. A fábrica que gerencia o Pareto ganha OEE em alta como efeito colateral. A fábrica que gerencia o OEE ganha definições em alta.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
Qual é um bom valor de OEE?
Qual é a diferença entre OEE e utilização?
O que conta como parada programada no OEE?
Toda máquina precisa ter OEE?
Qual é a diferença entre TEEP e OEE?
Dá para manipular o OEE?
Como funciona no TeamGuru