Guia de implementação
Mapeamento do fluxo de valor.
Mapeamento do fluxo de valor (Value Stream Mapping, VSM) é o método lean que desenha como material e informação realmente andam do pedido à entrega em uma família de produtos, para você enxergar onde o tempo e o valor se perdem. Uma boa semana de mapeamento entrega três coisas: um mapa do estado atual em que o time acredita, o desenho do estado futuro e um plano de melhoria priorizado. O mapa não é o resultado. O plano é.
O que é o VSM e para que serve
Fluxo de valor é toda etapa pela qual uma família de produtos passa entre o pedido e a entrega, agregue ela valor ou não, mais a informação que dispara cada etapa. O mapeamento coloca esse sistema inteiro em uma folha só: os processos com dados medidos, o estoque entre eles contado em dias, a lógica de programação em cima e, no pé do mapa, uma linha do tempo que separa o tempo trabalhando do tempo esperando.
O método vem da Toyota, onde se chamava mapeamento do fluxo de material e informação, e se espalhou com o livro de Mike Rother e John Shook, no Brasil publicado como Aprendendo a Enxergar. A mudança de nome importa menos do que as duas palavras que a maioria dos mapas esquece: fluxo de informação. Quase nenhum problema de entrega nasce de máquina lenta. Ele nasce de como o trabalho é programado, loteado e empurrado de uma máquina para a outra.
A primeira descoberta costuma ser incômoda e muito útil: uma peça que leva 42 minutos de processamento de verdade passa duas semanas e meia dentro da fábrica. Quase todo o lead time é espera, e a espera vem de decisões que o mapa deixa à vista: tamanho de lote, setup, programação empurrada e estoque que ninguém projetou.
Onde o VSM entra no roadmap de transformação
O VSM é ferramenta de diagnóstico e de projeto no começo da jornada, não uma técnica lean solta. No roteiro de implantação do TeamGuru ele fica na etapa de diagnóstico: entra depois que um primeiro diagnóstico do estado atual delimitou o problema de negócio, corre em paralelo com os KPIs de linha de base e alimenta direto o desenho do estado futuro e as prioridades que saem pelo desdobramento da estratégia.
- Antes Diagnóstico do estado atual
- Você está aqui Mapeamento do fluxo de valor
- Em paralelo KPIs de linha de base
- Depois Desenho do estado futuro
- Depois Desdobramento da estratégia
Quando usar e quando não usar
Mapeie quando precisar decidir para onde vai o esforço de melhoria: o lead time está longo demais, a entrega não é confiável, o estoque só cresce ou os projetos de melhoria caem sempre onde grita mais alto. O mapa troca opinião por um retrato medido e comum, e o estado futuro transforma esse retrato em um punhado de projetos de alta alavancagem.
Não comece pelo VSM nestas situações:
- Existe uma crise aberta de segurança, de qualidade ou com o cliente. Contenha primeiro; semana de mapeamento não levanta linha parada.
- Ninguém na sala tem autoridade para mudar o fluxo. Mapa sem patrocinador vira enfeite de parede.
- O objetivo é documentar, certificar ou fazer um slide para o comitê. O VSM é ferramenta de decisão; se não há decisão pendente, poupe a semana.
- Você não consegue nomear uma família de produtos. Mapeie uma família que pese, não a fábrica inteira de uma vez.
Termos e métricas que importam
Estes são os números que um time de mapeamento mede e discute. Se um dado do mapa não puder ser rastreado até algo que alguém contou ou cronometrou no processo, ele não entra no mapa.
| Termo | O que significa no mapa |
|---|---|
| Fluxo de valor | Todas as etapas, agreguem valor ou não, pelas quais uma família de produtos passa do pedido à entrega, incluindo a informação que dispara cada uma delas. |
| Mapa do estado atual | O desenho de como material e informação andam hoje, com dados medidos no chão de fábrica, e não como o ERP ou o procedimento dizem que andam. |
| Mapa do estado futuro | O desenho de como esse mesmo fluxo deve andar depois das melhorias, normalmente de 6 a 12 meses à frente. |
| Takt time | Tempo de trabalho disponível dividido pela demanda do cliente. É o ritmo que o fluxo precisa manter para atender exatamente a demanda. Exemplo: 54 000 segundos de trabalho por dia para 456 peças dão um takt de 118 segundos. |
| Tempo de ciclo (T/C) | De quanto em quanto tempo uma peça pronta sai de fato de um processo, cronometrado no próprio processo. |
| Tempo de setup (TR) | Da última peça boa de um produto à primeira peça boa do produto seguinte. Na caixa de dados aparece como TR, tempo de troca. Setup longo obriga lote grande, e lote grande vira estoque. |
| Lead time | Tempo total que uma peça passa dentro do fluxo, filas incluídas. Sai da linha do tempo no pé do mapa, em dias. |
| Eficiência do ciclo do processo | Tempo de processamento dividido pelo lead time. Na maioria dos fluxos ainda não mapeados fica abaixo de 1%, o que é normal e não motivo de vergonha. |
| Supermercado e kanban | Um estoque controlado com um sinal que manda repor só quando alguém consome. É a forma padrão de substituir a programação empurrada entre processos que ainda não conseguem fluir. |
| Processo puxador (pacemaker) | O único processo que recebe a programação. Tudo o que vem antes é puxado; tudo o que vem depois flui. Um ponto de programação no lugar de cinco prioridades concorrentes. |
| Explosão kaizen (kaizen burst) | O símbolo de estrela que marca onde o estado futuro depende de um projeto de melhoria, por exemplo uma redução de setup. As explosões viram o plano de melhoria. |
Os símbolos padrão, em uma tabela
| Caixa de processo | Uma etapa de processamento com sua caixa de dados (T/C, TR, disponibilidade, operadores, turnos) |
|---|---|
| Caixa de dados | Os fatos medidos de um processo, coletados no processo e não tirados de relatório |
| Triângulo de estoque | A contagem do material parado entre dois processos, convertida em dias de demanda |
| Seta de empurrar (listrada) | Material movido por programação, o processo seguinte precisando dele ou não |
| Supermercado | Um estoque controlado do qual o processo seguinte retira o que consome |
| Sinal kanban | A ordem de produzir ou de movimentar, disparada pelo consumo |
| Caminhão / expedição | Entradas e saídas de material, com a frequência |
| Fluxo de informação | Linha reta para papel ou recado verbal, linha em ziguezague para eletrônico (MRP, EDI, e-mail) |
| Linha do tempo | A linha no pé do mapa: dias de espera em cima, tempo de processamento embaixo. É dela que sai o lead time |
| Explosão kaizen | Uma melhoria obrigatória e, daqui a pouco, uma linha da sua lista de projetos |
Como conduzir a semana de mapeamento
Um primeiro mapa não leva meses. Leva um time preparado e cerca de quatro dias, e termina com um plano apresentado à direção da planta, não com um desenho guardado numa pasta. Esta pauta já passou pelo teste do chão de fábrica: adapte os dias, mantenha a sequência.
| Quando | O que acontece |
|---|---|
| Antes da semana | Escolha uma família de produtos que pese em volume ou em margem. Monte o time: gerente do fluxo de valor, supervisores e operadores do fluxo, alguém do PCP e uma pessoa com autoridade para mudar o fluxo. Reserve a sala e as agendas. |
| Dia 1, manhã | Caminhe o fluxo de ponta a ponta, começando na expedição e subindo contra o fluxo. Ainda sem desenhar: só olhar e perguntar. |
| Dia 1, tarde | Caminhe de novo, agora com cronômetro e folha de contagem. Levante tempos de ciclo, tempos de setup, disponibilidade, número de operadores e conte cada pilha de material. |
| Dia 2 | Desenhem juntos o estado atual, no papel ou no quadro branco. Material da esquerda para a direita, informação em cima, linha do tempo no pé do mapa. Discutam os números até que quem faz o trabalho aceite cada um deles. |
| Dia 3, manhã | Analise: compare cada tempo de ciclo com o takt, marque toda seta de empurrar, circule cada pilha de estoque e pergunte o que torna cada uma necessária. |
| Dia 3, tarde | Desenhe o estado futuro: onde o fluxo substitui a fila, onde o supermercado precisa limitar o estoque, qual processo passa a receber sozinho a programação e quais setups têm de encolher para permitir lotes menores. Marque cada melhoria necessária como uma explosão kaizen. |
| Dia 4 | Transforme as explosões em plano de melhoria: agrupe por loop, dê a cada um responsável e meta mensurável, e sequencie os primeiros 90 dias. Apresente à direção da planta no mesmo dia. |
Regras que mantêm a semana honesta
- Caminhe o fluxo antes de desenhar, e caminhe contra o fluxo, da expedição para a matéria-prima, para enxergar o caminho do jeito que o pedido do cliente o percorre de trás para frente.
- Meça no processo. Tempo de ciclo tirado do ERP, de estudo de capacidade ou da memória é o jeito mais rápido de desenhar uma ficção.
- Conte todo o estoque, inclusive os paletes sobre os quais ninguém quer falar, e converta as contagens em dias de demanda para que caiam na linha do tempo.
- Desenhe primeiro à mão. O estado atual serve para gerar uma discussão que termina em acordo, e projetor mata a discussão.
- Desenhe o estado futuro na mesma semana, com o incômodo ainda fresco. Mapa do estado atual sem estado futuro é reclamação, não plano.
As cinco perguntas do estado futuro
Desenhe o estado futuro respondendo a estas perguntas nesta ordem. Cada sim e cada não vira um traço no mapa, e cada lacuna vira uma explosão kaizen.
- Qual é o takt time e quais processos não o alcançam hoje?
- Onde os processos conseguem fluir peça a peça, sem estoque entre eles?
- Onde o fluxo ainda não é possível, em que pontos supermercados e kanban limitam o estoque?
- Qual processo passa a ser o puxador, o único que recebe a programação?
- Que melhorias, de setup, de disponibilidade, de layout, precisam acontecer para o desenho virar realidade?
Exemplo resolvido, com o raciocínio
Os números abaixo são ilustrativos, mas coerentes entre si, e vêm do mesmo fabricante de componentes com 450 pessoas que aparece no roteiro de transformação: demanda de 456 peças por dia passando por corte, usinagem, solda e montagem, com uma programação semanal do MRP empurrada para cada processo. Foi isto que o time de mapeamento mediu:
| Indicador | Estado atual | Estado futuro (12 meses) |
|---|---|---|
| Lead time | 18,4 dias | 7,2 dias |
| Tempo de processamento | 42 min | 38 min |
| Estoque em processo | 8 400 peças | 3 300 peças |
| Setup (usinagem) | 47 min | 18 min |
| Pontos de programação | 4 processos | 1 processo puxador |
| Eficiência do ciclo do processo | 0,25% | 0,59% |
Current state
Four schedule points, push between every process, inventory pooling wherever batches collide.
Future state, 12 months
One schedule point at the pacemaker, pull everywhere else, inventory capped in supermarkets.
The implementation plan
Neither map is the deliverable. Three owned changes, sequenced over 12 months, turn the current state into the future state.
Leia as duas primeiras linhas juntas, porque nelas está a lição inteira: o lead time cai 61% enquanto o tempo de processamento quase não muda. Ninguém trabalha mais rápido no estado futuro. O fluxo simplesmente para de esperar. Com demanda de 456 peças por dia, 8 400 peças em processo são, por definição, 18,4 dias de lead time; derrubar o estoque em processo para 3 300 peças é o que derruba o lead time para 7,2 dias. As decisões de projeto que levam até lá:
Programar só a montagem final e puxar todo o resto
Por quê: Quatro processos programados em separado davam quatro prioridades concorrentes e muito apaga-incêndio entre elas. Com um único processo puxador, acaba a discussão sobre o que rodar primeiro em todos os outros.
Rodar um projeto de redução de setup na usinagem (de 47 para 18 minutos)
Por quê: O setup de 47 minutos obrigava lotes de cerca de três dias de demanda. Abaixo de 20 minutos o lote cai a um terço, e a pilha de 6 dias na frente da usinagem cai junto.
Colocar supermercados com kanban entre corte, usinagem e montagem
Por quê: O fluxo ainda não anda peça a peça, então os pulmões ficam, mas com teto e se regulando sozinhos. O estoque passa a ser uma quantidade projetada em vez de um acidente.
Trazer a solda para dentro da célula de montagem
Por quê: A solda rodava a metade do takt e alimentava uma fila de 2,9 dias. Dentro da célula, some uma passagem de material, some a fila e some um ponto de programação, ao custo de uma mudança de layout.
O resultado da semana não foi o mapa. Foram quatro projetos com responsável, meta e sequência de 90 dias, mais dois indicadores, lead time e minutos de setup, incorporados à linha de base da planta para que o avanço apareça toda semana.
Depois do mapa: fazer o plano andar
A maioria dos mapas do fluxo de valor morre nas duas semanas seguintes ao workshop, e morre sempre do mesmo jeito: as explosões nunca viram projetos com dono, os projetos nunca ganham ritmo de acompanhamento e, seis meses depois, alguém acha o mapa atrás de um armário. Um mapa laminado na parede é gestão à vista de um plano que ninguém está tocando. O que vem depois do mapa é uma corrente de gestão, e cada elo precisa de um responsável:
Estado atual → estado futuro → lacunas → projetos → ações → indicadores → análise crítica.
A primeira metade dessa corrente é o VSM. Na segunda metade entra o sistema de gestão, e é aí que o TeamGuru ganha seu lugar: o mapa do estado futuro e suas premissas ficam em Documentos, ao lado do trabalho e não na parede; cada explosão kaizen vira um projeto com ações com nome e prazo; e lead time e setup entram na linha de base de KPIs, para que a análise mensal acompanhe o fluxo, e não a lembrança de um workshop.
No roadmap, os passos seguintes ao VSM são o desenho do estado futuro dos fluxos prioritários e o desdobramento da estratégia, que transforma as maiores lacunas nas poucas prioridades mensuráveis da planta.
Erros comuns
Como é quando vai mal
- O mapa é desenhado no escritório com dados do ERP e depois apresentado ao chão de fábrica
- Todos os processos da planta são mapeados de uma vez, e nada muda
- O estado atual fica pronto e o estado futuro é adiado para um workshop que nunca acontece
- O mapa está lindo, plastificado e seis meses desatualizado
- As explosões não têm responsável, não têm prazo e não têm indicador que mostre o avanço
Como é quando vai bem
- Uma família de produtos, um time, quatro dias, um plano de melhoria
- Números medidos no processo e aceitos por quem toca o processo
- Um estado futuro com data, de 6 a 12 meses, e um takt que todo mundo sabe de cor
- Cada explosão kaizen é um projeto com responsável e meta mensurável
- Lead time e setup na linha de base de KPIs, com análise mensal
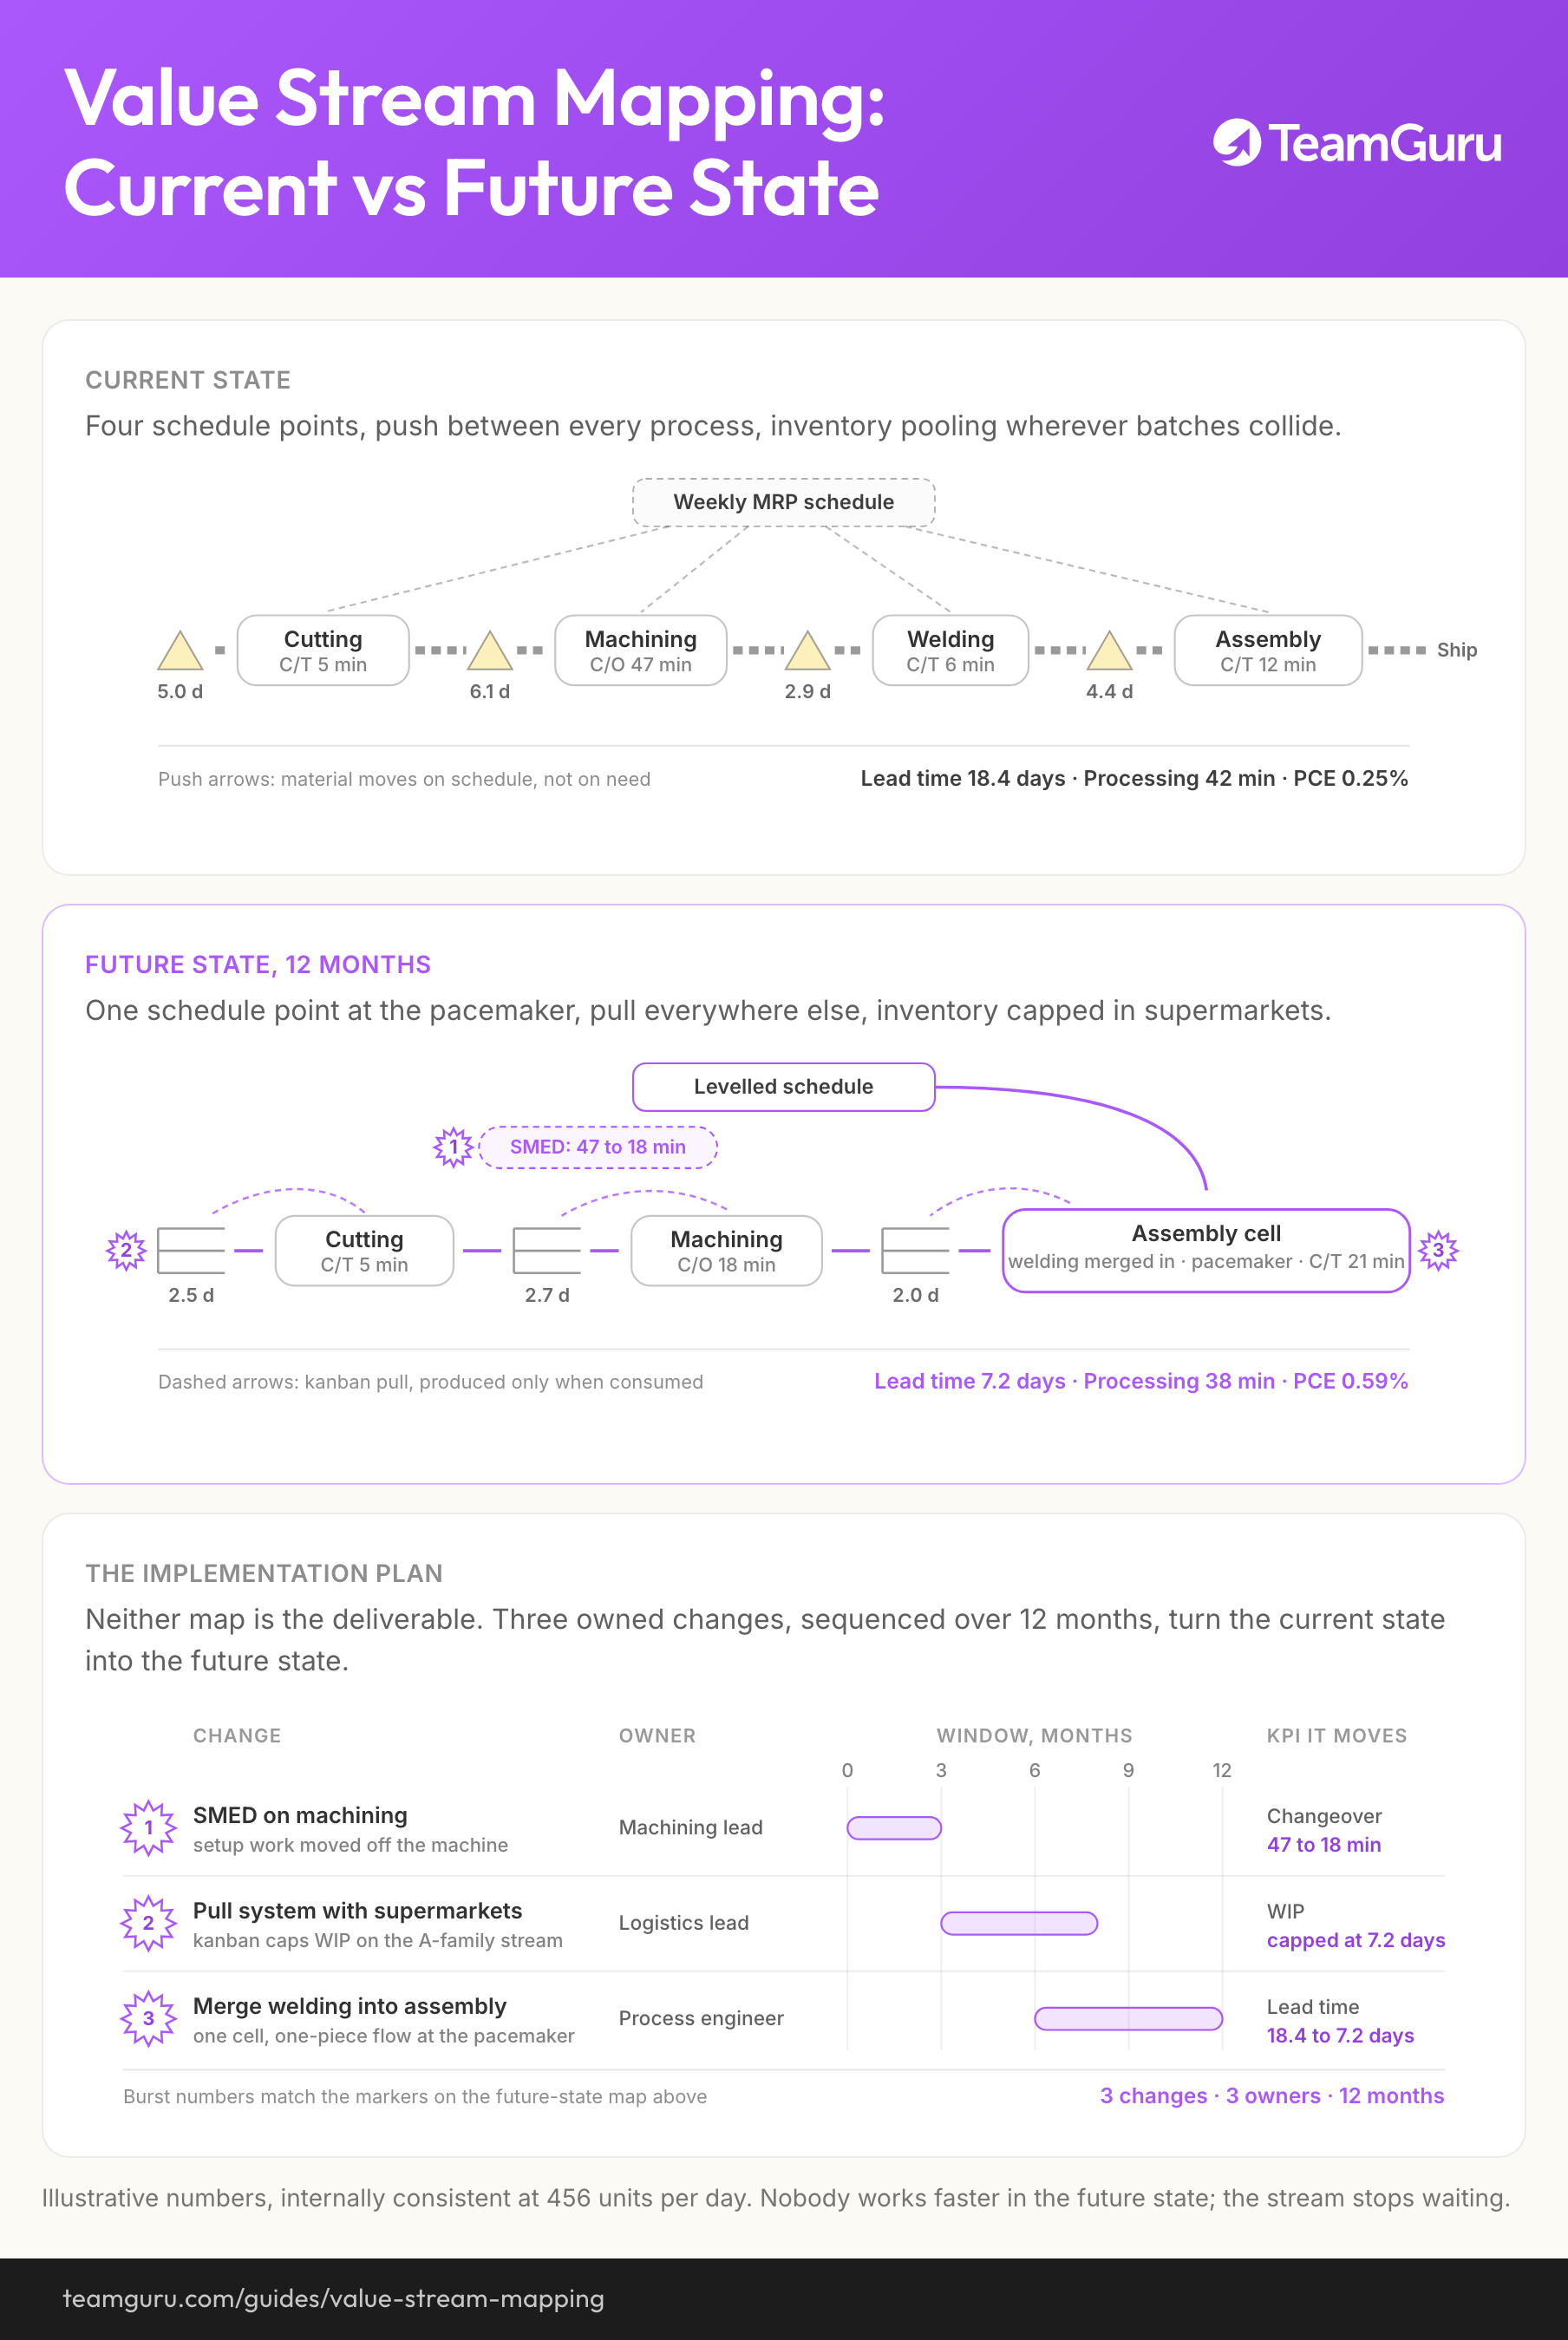
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNG