Przewodnik wdrożeniowy
Projektowanie stanu przyszłego.
Mapa stanu przyszłego to projekt z datą: pokazuje, jak jedna rodzina wyrobów ma płynąć za 6 do 12 miesięcy. Tworzysz ją, odpowiadając po kolei na klasyczne pytania o przepływ: takt, wyroby gotowe, przepływ ciągły, ciągnienie, pacemaker, poziomowanie, wymagane usprawnienia. Każda luka między tym projektem a dzisiejszą rzeczywistością staje się osobnym projektem z osobą odpowiedzialną. Stan przyszły bez dat i bez nazwisk to plakat z wizją, a nie stan docelowy.
Czym stan przyszły jest, a czym nie
Mapa stanu przyszłego to projekt tego, jak materiał i informacja mają płynąć przez jedną rodzinę wyrobów za 6 do 12 miesięcy. To stan docelowy z datą: na tyle konkretny, żeby dało się wypisać, co dokładnie musi się zmienić, i na tyle osadzony w czasie, żeby ktoś mógł się spóźnić. To nie jest stan idealny. Stan idealny, czyli przepływ sztuka po sztuce wszędzie i zero zapasu, jest kierunkiem, w którym się idzie; stan przyszły to najbliższy przystanek, do którego naprawdę da się dojechać, razem z buforami i kompromisami.
To rozróżnienie ma znaczenie, bo oba dokumenty zawodzą inaczej. Stan przyszły narysowany jak utopia nie tworzy żadnych projektów, bo nikt w niego nie wierzy. Stan przyszły narysowany jak drobne poprawki na najbliższy kwartał nie zmienia niczego, bo po cichu błogosławi stan obecny. Sztuka polega na zaprojektowaniu czegoś niewygodnego, ale możliwego rachunkowo: każdy supermarket zwymiarowany, każdy czas cyklu porównany z taktem, a każde założenie, które dziś nie jest prawdą, zaznaczone jako projekt z osobą odpowiedzialną.
Uwaga o zakresie: ten przewodnik schodzi głęboko wyłącznie w krok projektowania. Cała metoda mapowania, czyli przejście strumienia, pomiary przy procesie i rysowanie stanu obecnego, jest w przewodniku po mapowaniu strumienia wartości. Tutaj przychodzisz wtedy, gdy mapa stanu obecnego już istnieje, a zespół w nią wierzy.
Gdzie leży w roadmapie transformacji
Projektowanie stanu przyszłego to zawias między diagnozą a wdrożeniem. W roadmapie wdrożenia TeamGuru jest osią etapu Wyznaczanie celów: bierze mapę stanu obecnego z mapowania strumienia wartości, a jego pętle usprawnień stają się priorytetami, które Hoshin Kanri rozkłada na całą organizację. To, co pętle zmieniają w codziennej pracy, trzyma potem Daily Management.
- Wcześniej Mapowanie strumienia wartości
- Jesteś tutaj Projektowanie stanu przyszłego
- Równolegle Wdrażanie strategii
- Potem Daily Management
Czego potrzebujesz przed projektowaniem
Stan przyszły zaprojektowany na słabych danych to najkrótsza droga do pięknego rysunku, którego nikt nie użyje. Trzy warunki, a każdy sprawdzisz w jedno popołudnie:
- Mapa stanu obecnego, w którą zespół wierzy. Liczby zmierzone przy procesie, zaakceptowane przez ludzi, którzy ten proces prowadzą, narysowane w ciągu ostatnich kilku miesięcy. Projektowanie przyszłości na spornych danych otwiera stary spór w najgorszym możliwym momencie.
- Popyt rozumiany na tyle dobrze, żeby policzyć takt. Uśredniony na sensowny okres, z sezonowością nazwaną wprost. Jeśli popyt skacze o 40 procent z miesiąca na miesiąc, najpierw zdecyduj, na jaki wolumen projektujesz strumień, bo takt jest mianownikiem każdej kolejnej decyzji.
- Ktoś w sali z uprawnieniami do zmiany przepływu. Projekt przesunie maszyny, zmieni logikę planowania i otworzy negocjacje warunków dostaw. Bez sponsora, który może to zatwierdzić, z sesji zostaje ozdoba ściany.
Projektuj tym samym zespołem, który rysował stan obecny, najlepiej w tym samym tygodniu, póki niewygodne liczby ze stanu obecnego są jeszcze świeże. Stan przyszły zaprojektowany kilka miesięcy później przez inną grupę nie dziedziczy niczego ze wspólnego przekonania, które pcha plany do przodu.
Siedem pytań projektowych, po kolei
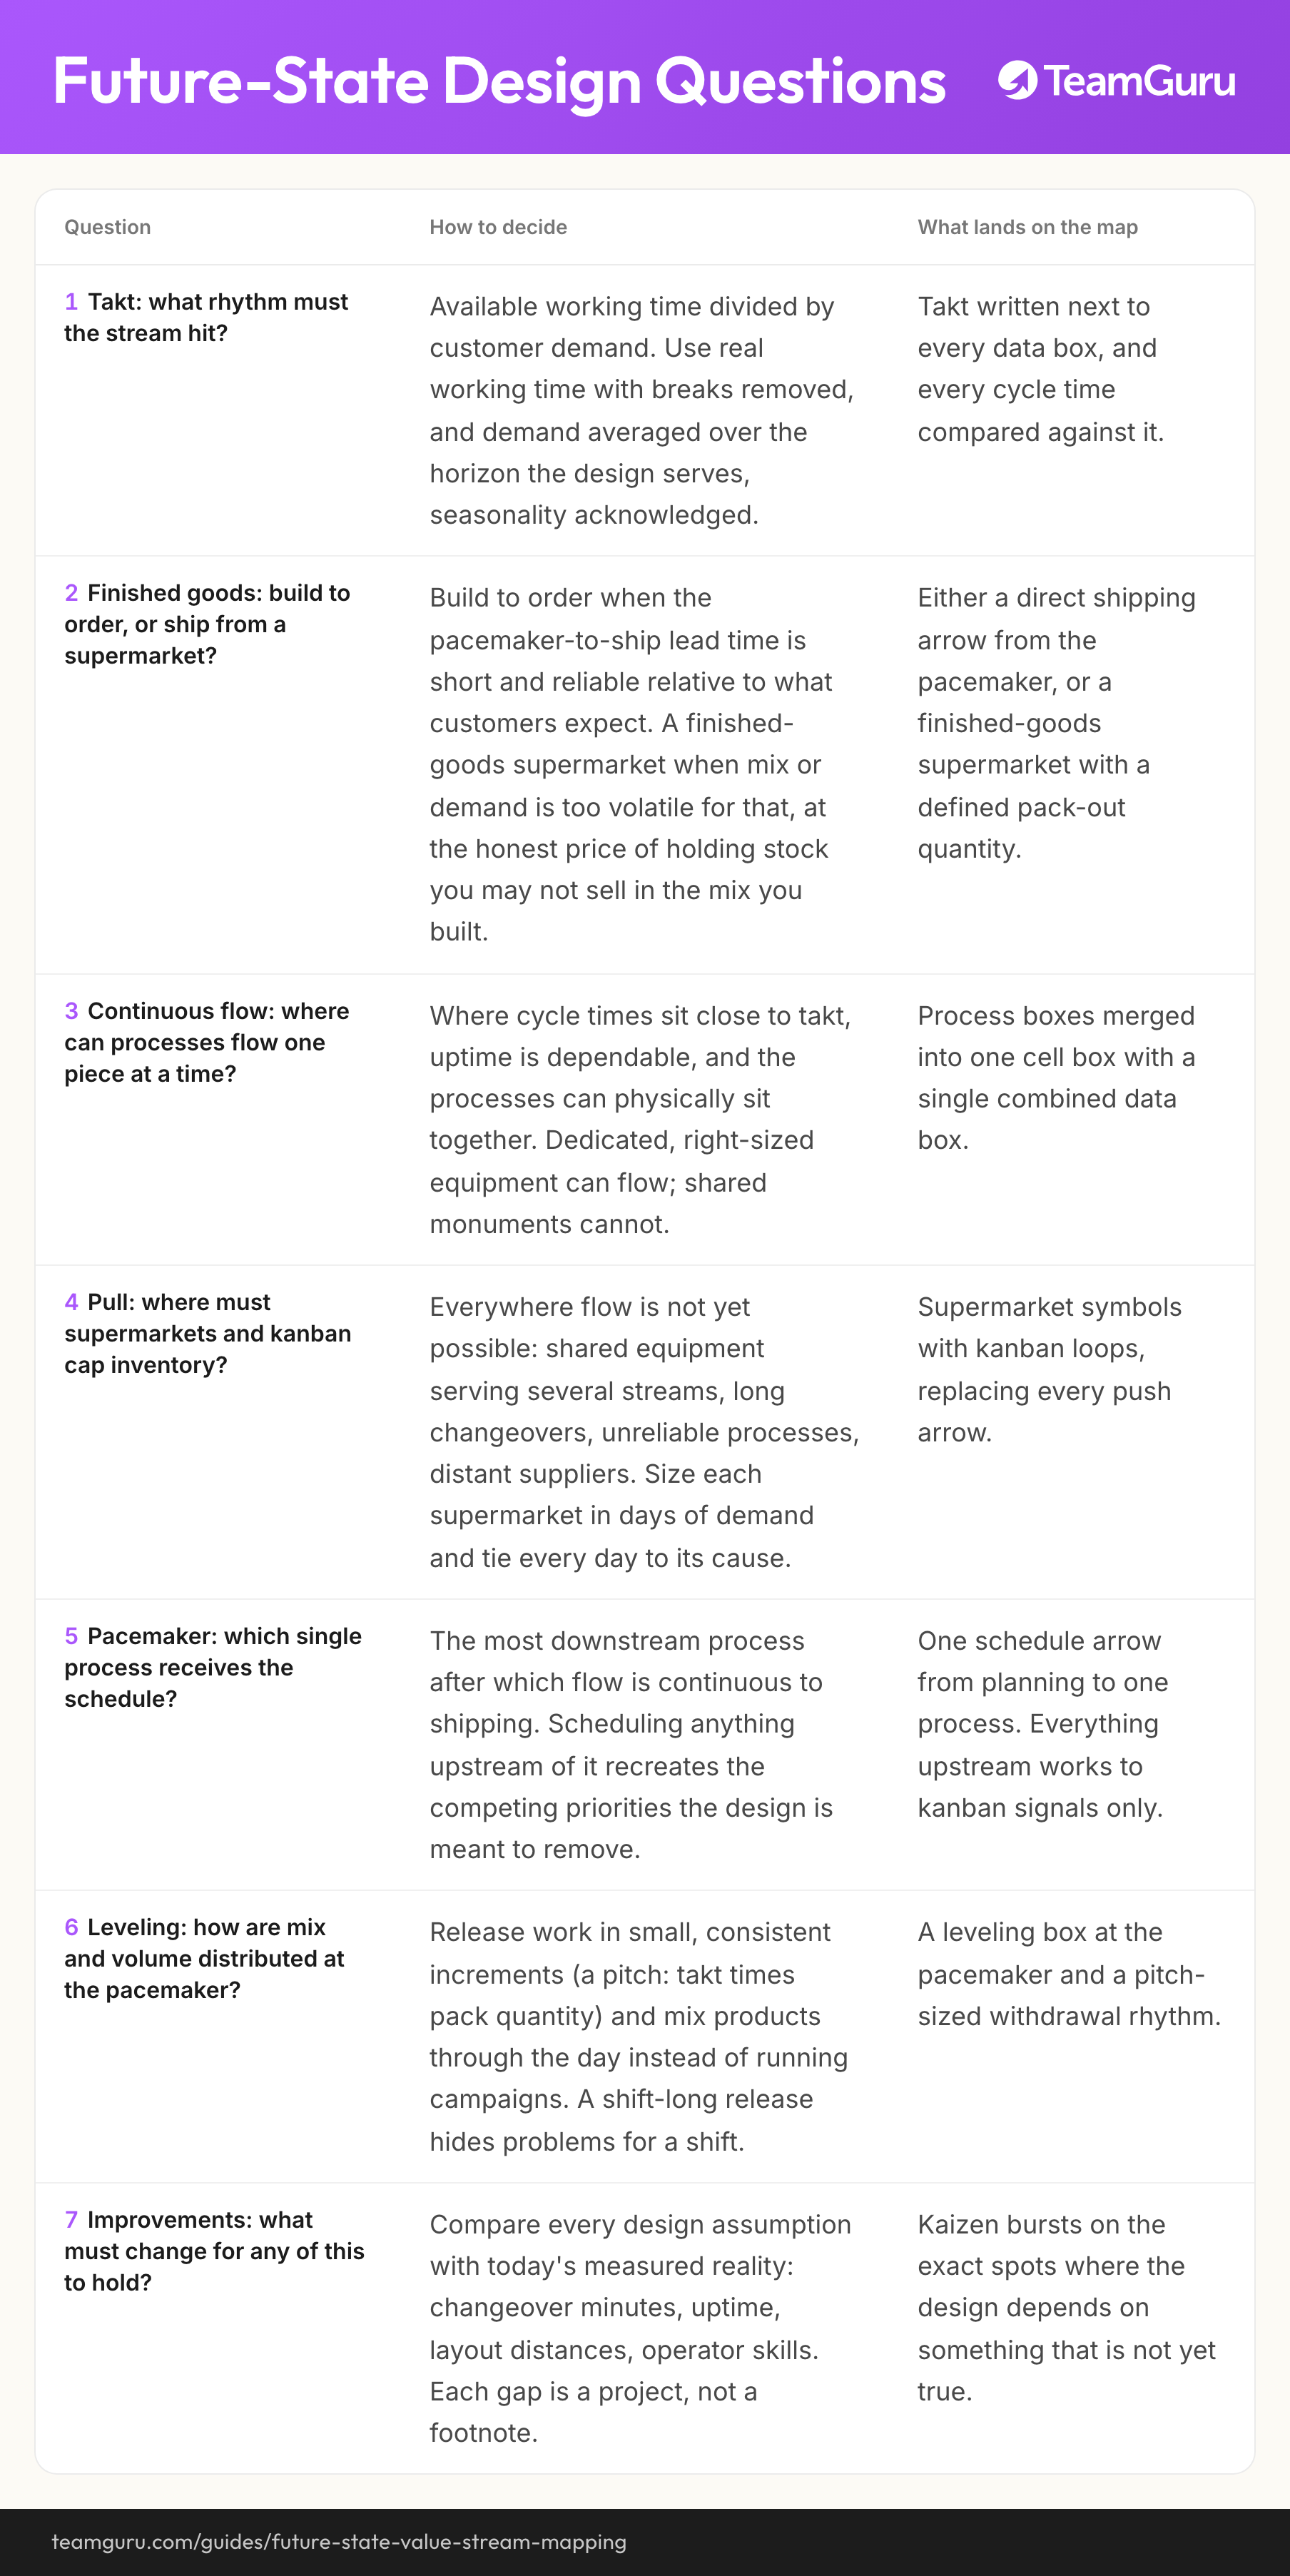
Pytania pochodzą z tradycji książki Naucz się widzieć, a ich kolejność nie jest ozdobą. Każda odpowiedź ogranicza następną: nie postawisz pacemakera, zanim zdecydujesz, gdzie leży przepływ, a gdzie ciągnienie, i nie zwymiarujesz supermarketu, zanim policzysz takt. Pracuj z góry na dół, zapisuj każdą odpowiedź na mapie na bieżąco, a każdą, która opiera się na czymś jeszcze nieprawdziwym, zaznacz jako kaizen burst.
| Pytanie | Jak zdecydować | Co trafia na mapę |
|---|---|---|
| Takt: w jakim rytmie musi pracować strumień? | Dostępny czas pracy podzielony przez popyt klienta. Weź realny czas pracy, bez przerw, i popyt uśredniony na okres, któremu projekt ma służyć, z sezonowością nazwaną wprost. | Takt wpisany obok każdej ramki danych, a każdy czas cyklu porównany z nim. |
| Wyroby gotowe: produkcja na zamówienie czy wysyłka z supermarketu? | Na zamówienie, kiedy czas od pacemakera do wysyłki jest krótki i przewidywalny na tle tego, czego oczekuje klient. Supermarket wyrobów gotowych, kiedy miks albo popyt są na to zbyt zmienne, uczciwym kosztem zapasu, którego możesz nie sprzedać w takim miksie, w jakim go zrobiłeś. | Albo strzałka wysyłki prosto z pacemakera, albo supermarket wyrobów gotowych z ustaloną wielkością opakowania. |
| Przepływ ciągły: gdzie procesy mogą płynąć sztuka po sztuce? | Tam, gdzie czasy cyklu leżą blisko taktu, dostępność maszyn jest pewna, a procesy mogą fizycznie stanąć obok siebie. Maszyny dedykowane i dobrane do potrzeb potrafią płynąć; wielkie maszyny współdzielone nie. | Ramki procesów połączone w jedną ramkę gniazda z jedną wspólną ramką danych. |
| Ciągnienie: gdzie supermarkety i kanban muszą ograniczyć zapas? | Wszędzie tam, gdzie przepływ nie jest jeszcze możliwy: maszyny współdzielone przez kilka strumieni, długie przezbrojenia, zawodne procesy, odlegli dostawcy. Każdy supermarket wymiaruj w dniach popytu i każdemu dniowi przypisz przyczynę. | Symbole supermarketów z pętlami kanban w miejscu każdej strzałki pchania. |
| Pacemaker: który jeden proces dostaje harmonogram? | Proces położony najdalej w dół strumienia, za którym przepływ do wysyłki jest już ciągły. Planowanie czegokolwiek przed nim odtwarza te konkurujące priorytety, które projekt ma usunąć. | Jedna strzałka harmonogramu z planowania do jednego procesu. Wszystko przed nim pracuje wyłącznie na sygnały kanban. |
| Poziomowanie: jak rozłożyć miks i wolumen na pacemakerze? | Wypuszczaj pracę małymi, równymi porcjami (pitch, czyli takt razy wielkość opakowania) i mieszaj wyroby w ciągu dnia zamiast robić kampanie. Wydanie pracy na całą zmianę ukrywa problemy na całą zmianę. | Skrzynka poziomowania przy pacemakerze i rytm pobrań wielkości jednego pitcha. |
| Usprawnienia: co musi się zmienić, żeby to wszystko się utrzymało? | Porównaj każde założenie projektu ze zmierzoną dzisiejszą rzeczywistością: minuty przezbrojenia, dostępność maszyn, odległości w układzie hali, kompetencje operatorów. Każda luka to projekt, a nie przypis. | Kaizen bursty dokładnie w tych miejscach, w których projekt opiera się na czymś, co jeszcze nie jest prawdą. |
Odpowiedzi w zakładzie produkującym komponenty
Liczby poniżej są ilustracyjne, ale wewnętrznie spójne. Dotyczą tego samego producenta komponentów zatrudniającego 450 osób, którego stan obecny jest rozpisany w przewodniku po VSM: 456 sztuk dziennie przez cięcie, obróbkę, spawanie i montaż, 18,4 dnia lead time, tygodniowy harmonogram MRP pchany do każdego procesu.
Takt i wyroby gotowe
Dwie zmiany dają 54 000 sekund pracy dziennie; podzielone przez 456 sztuk dają takt 118 sekund. Zespół wybrał produkcję na zamówienie zamiast supermarketu wyrobów gotowych: popyt wynika z kontraktów i jest stabilny tydzień po tygodniu, a gdy montaż zostanie pacemakerem, czas od zlecenia do wysyłki spada poniżej doby, czyli wygodnie mieści się w oknie klienta. Koszt tej decyzji nazwano na głos: produkcja na zamówienie trzyma zapas wyrobów gotowych blisko zera, ale każdy postój pacemakera staje się ryzykiem widocznym dla klienta. Właśnie dlatego poniżej są decyzje o poziomowaniu i supermarketach.
Przepływ i ciągnienie
Przepływ: spawanie pracowało w tempie mniej więcej połowy taktu i tworzyło przed sobą kolejkę na 2,9 dnia, więc projekt wciąga je do gniazda montażowego. Jedno gniazdo, jedna wspólna ramka danych, sztuka po sztuce, a jedno przekazanie, jedna kolejka i jeden punkt planowania znikają za cenę zmiany układu hali. Cięcie i obróbka jeszcze nie popłyną: obróbka obsługuje inne strumienie i ma 47-minutowe przezbrojenie. Dlatego ogranicza je ciągnienie, z trzema supermarketami: surowiec na 2,5 dnia, wykroje przed obróbką na 2,7 dnia i części obrobione przy gnieździe na 2,0 dnia. Każdy rozmiar ma swoją przyczynę. Te 2,7 dnia przed obróbką zakładają partie na jeden dzień popytu, a te z kolei zakładają opisany niżej projekt przezbrojeń; 2,5 dnia surowca to tyle, ile wymagają dostawy dwa razy w tygodniu, podczas gdy dostawy tygodniowe wymuszały mniej więcej pięć dni.
Pacemaker i poziomowanie
Gniazdo montażowe, ze spawaniem już w środku, jest pacemakerem: jedynym procesem, który dostaje harmonogram, bo to najdalej położony punkt, od którego przepływ do wysyłki biegnie bez przerwy. Wszystko przed nim odpowiada wyłącznie na sygnały kanban, co sprowadza zakład z czterech punktów planowania do jednego. Przy gnieździe skrzynka poziomowania wypuszcza pracę porcjami wielkości pitcha: przy opakowaniu 20 sztuk jeden pitch to 118 sekund razy 20, czyli około 39 minut, więc gniazdo dostaje mniej więcej 23 małe wydania dziennie zamiast jednej partii na całą zmianę. Kiedy gniazdo zostaje w tyle, widać to w ciągu jednego pitcha, a nie na koniec zmiany.
Usprawnienia, na których opiera się projekt
Siódme pytanie wyciągnęło cztery kaizen bursty: skrócenie przezbrojenia na obróbce z 47 do 18 minut, bez którego partie jednodniowe i supermarket na 2,7 dnia są fikcją (metoda jest w przewodniku po SMED); zmiana układu hali, która wciąga spawanie do gniazda; umowa z dostawcą na dostawy dwa razy w tygodniu; oraz projekt kanbanów i szkolenie wszystkich, którzy będą czytać sygnały. Każdy kaizen burst stał się wierszem w planie pętli poniżej. Doprowadzony do końca projekt skraca strumień z 18,4 do 7,2 dnia lead time, przy praktycznie niezmienionym czasie przetwarzania.
Rysowanie i walidacja projektu
Stan przyszły rysuj tym samym zespołem, ręcznie, spierając się przy ścianie. Rysunek jest tym sporem: każdy symbol, który ktoś postawi, jest zobowiązaniem, o którym mu się przypomni. Potem, zanim ktokolwiek cokolwiek zaprezentuje, sprawdź projekt prostym rachunkiem. Stany przyszłe sypią się po cichu dokładnie tam, gdzie nikt nie liczył:
- Matematyka supermarketów: rozmiary w dniach muszą się zsumować, razem z czasem przetwarzania, do zaprojektowanego lead time. Tutaj 2,5 plus 2,7 plus 2,0 dnia supermarketów daje 7,2 dnia, co zgadza się z 3 300 sztukami w toku przy popycie 456 sztuk dziennie. Jeśli oś czasu i policzony zapas się rozjeżdżają, mapa gdzieś kłamie.
- Zdolność pacemakera wobec taktu: podziel zawartość pracy gniazda przez takt, a dostaniesz liczbę potrzebnych operatorów. Około 29 minut zawartości pracy to 1 740 sekund; podzielone przez takt 118 sekund daje 14,7, więc gniazdo dostaje 15 operatorów i wykres balansu, a nie 14 i optymizm.
- Każda skasowana kolejka ma skasowaną przyczynę: mapa usuwa 6-dniowe skupisko zapasu przed obróbką tylko dlatego, że SMED skraca partie, które je stworzyły. Usuń zapas bez usunięcia przyczyny, a sterta wróci w ciągu miesiąca, cokolwiek mówi mapa.
- Każdy supermarket ma działający sygnał uzupełnienia: ktoś potrafi powiedzieć, co dla danego supermarketu uruchamia produkcję albo dostawę, kto ten sygnał widzi i ile trwa uzupełnienie.
Jedno stanowisko warto obronić: nie projektuj strumienia pod ograniczenia oprogramowania. Jeśli ERP nie potrafi zostawić obróbki bez harmonogramu, odpowiedzią jest zmiana sposobu, w jaki używacie ERP, czyli MRP planuje materiały, a hala ustala kolejność kanbanem, a nie dokładanie projektowi drugiego punktu planowania. Dzisiejsze ustawienia systemu planistycznego są najłatwiejszą do zmiany rzeczą w całym zakładzie, a projektowanie strumienia wokół nich to sposób, w jaki stan przyszły po cichu zamienia się w stan obecny pod nową nazwą.
Od kaizen burstów do pętli i planu
Stan przyszły z dziewięcioma kaizen burstami nie jest planem, a dziewięć jednoczesnych projektów to zator. Pogrupuj bursty w pętle: pętla pacemakera wokół punktu planowania, a potem po jednej pętli na każdy system ciągniony przed nim. Każda pętla to projekt z osobą odpowiedzialną, mierzalnym celem i rytmem przeglądów, zwykle jako stały punkt w miesięcznym przeglądzie zarządzania. W zakładzie produkującym komponenty plan wyglądał tak:
| Pętla | Kiedy | Co się zmienia | Mierzalny cel |
|---|---|---|---|
| Pętla pacemakera | Miesiące 1 do 3 | Spawanie włączone do gniazda montażowego. Skrzynka poziomowania i pobrania w rytmie pitcha przy gnieździe. Supermarket części obrobionych (2,0 dnia) z kanbanem wracającym na obróbkę. Harmonogram zdjęty ze wszystkich pozostałych procesów. | Punkty planowania z czterech do jednego. Realizacja pitcha mierzona codziennie i powyżej 90 procent od trzeciego miesiąca. |
| Pętla obróbki | Miesiące 3 do 8 | Projekt SMED skraca przezbrojenie z 47 do 18 minut. Partie maleją z mniej więcej trzech dni popytu do jednego. Supermarket wykrojów z limitem 2,7 dnia zastępuje 6-dniowe skupisko. Ciągnienie kanbanem z cięcia. | Standard przezbrojenia na 18 minut. Zapas przed obróbką z 6,0 do 2,7 dnia. |
| Pętla dostawcy | Miesiące 6 do 12 | Dostawy z tygodniowych na dwa razy w tygodniu. Supermarket surowca z limitem 2,5 dnia i kanbanem do dostawcy. Rytm przyjęć i standard rozładunku dopasowane do nowej częstotliwości. | Surowiec z mniej więcej pięciu dni do 2,5. Terminowość dostaw na tablicy przyjęć. |
Najpierw pętla pacemakera, potem pętle przed nim: ta kolejność zarabia na swoje miejsce. Pacemaker nadaje rytm, do którego uzupełnia się każda wcześniejsza pętla; zbuduj supermarket, zanim jego odbiorca zacznie pobierać równo, a zwymiarujesz bufory pod przypadkowe wahania. To także najszybciej widoczny efekt: jeden punkt planowania i wypoziomowane gniazdo zmieniają codzienną pracę na hali już w pierwszym kwartale, dzięki czemu łatwiej czekać na wolniejsze pętle. Każda pętla w zakładzie produkującym komponenty dostała osobę odpowiedzialną, menedżera strumienia wartości przy pętli pacemakera, kierownika obszaru obróbki i szefa zakupów przy pozostałych dwóch, oraz stałe dziesięć minut w miesięcznym przeglądzie.
Typowe błędy
Tak to wygląda, gdy idzie źle
- Stan przyszły jest utopią bez daty: podziwianą na prezentacjach, ale nigdy nie idą za nią ludzie ani pieniądze
- Wszystkie pętle ruszają naraz, biją się o tych samych ludzi i w drugim miesiącu stają razem
- Zapas znika z mapy, a jego przyczyny, przezbrojenia i częstotliwość dostaw, zostają nietknięte
- Plan wymienia usprawnienia bez osób odpowiedzialnych, bez mierzalnych celów i bez terminu przeglądu
- Projekt dopasowuje się do dzisiejszych ustawień ERP zamiast zmienić sposób, w jaki używa się ERP
Tak to wygląda, gdy idzie dobrze
- Stan docelowy z datą za 6 do 12 miesięcy, podpisany przez osobę, która może dać na niego zasoby
- Pętle po kolei: najpierw pacemaker, potem procesy przed nim, na końcu dostawcy
- Każda skasowana kolejka ma obok projekt, który kasuje jej przyczynę
- Każda pętla ma osobę odpowiedzialną, mierzalny cel i swój stały punkt w miesięcznym przeglądzie
- Takt, rozmiary supermarketów i rachunek operatorów wytrzymują sceptyka z kalkulatorem
Co dzieje się dalej
Kiedy pętle mają już osoby odpowiedzialne, projektowanie stanu przyszłego przekazuje pałeczkę wdrażaniu strategii: pętle wchodzą do portfela transformacji, a największe cele, tutaj lead time z 18,4 do 7,2 dnia, trafiają na matrycę X obok pozostałych przełomowych celów roku. Cele rozkładają się potem na wskaźniki hali, minuty przezbrojenia, dni supermarketu, realizację pitcha, poprzez drzewo KPI, żeby ludzie prowadzący strumień widzieli liczby, na które mogą wpłynąć w ciągu jednej zmiany.
To przekazanie decyduje, czy projekt wchodzi do systemu zarządzania, czy umiera jako rysunek. W TeamGuru każda pętla działa jak projekt z działaniami, które mają osobę odpowiedzialną i termin, a lead time, przezbrojenie i dni supermarketu dołączają do bazowych KPI, więc miesięczny przegląd porównuje strumień z projektem, a nie ze wspomnieniem warsztatu. Kiedy stan przyszły zostanie osiągnięty albo kiedy popyt przesunie takt, zespół rysuje od nowa, a nowa mapa staje się kolejnym stanem docelowym. Ten cykl, zaprojektuj, wdróż, przerysuj, jest różnicą między zakładem, który raz coś zmapował, a zakładem, który zarządza przepływem.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Czym różni się stan przyszły od stanu idealnego?
Jak daleko w przyszłość wyznaczać stan przyszły?
Czym jest pacemaker?
Jak duży powinien być supermarket?
Kiedy przerysować stan przyszły?
Kto zatwierdza projekt stanu przyszłego?
Jak to wygląda w TeamGuru