Guia de implementação
Indicadores de produção (KPIs) e métricas.
Indicadores de produção (KPIs) são os números medidos pelos quais uma fábrica se gerencia, normalmente agrupados em segurança, qualidade, entrega, estoque e produtividade (SQDIP). Os indicadores que valem a pena têm três características: são medidos no processo, cada número tem um responsável com nome e sobrenome, e cada número embasa uma decisão em uma reunião regular. Meça poucos números que alguém acompanha, em vez de muitos números que ninguém acompanha. Indicador sem responsável e sem decisão é relatório, não gestão.
Para que servem os indicadores de produção
Um indicador de produção existe para embasar uma decisão. O trabalho dele é esse. Um OTIF de 87% não é informação enquanto alguém não responder pelo número, não souber por que ele é 87 e não 94, e não usar isso em uma reunião para decidir onde entra a próxima contramedida. Todo o resto que se mede, e fábrica mede muita coisa, é métrica: às vezes útil, de vez em quando consultada, mas não é com base nela que a fábrica é gerenciada.
O modelo mental útil é uma hierarquia pequena. No topo ficam de cinco a oito indicadores da planta, agrupados por convenção em segurança, qualidade, entrega, estoque e produtividade, a estrutura SQDIP que também organiza os quadros de gestão à vista. Abaixo deles, cada área ou linha carrega seus três a cinco números, aqueles que o turno consegue mesmo influenciar. Mais abaixo vivem todas as métricas que os sistemas registram de qualquer jeito. O erro é achatar essa hierarquia em um painel de 40 linhas, onde tudo tem a mesma importância, o que significa que nada tem.
Sobre o escopo: esta página define os indicadores principais, dá as fórmulas e mostra como escolher um conjunto inicial e medir a linha de base. O guia de SQDIP cobre o quadro diário montado com esses números, o guia de OEE aprofunda a eficiência do equipamento e o guia da árvore de indicadores trata de desdobrar os números da planta até o nível do turno.
Onde os indicadores entram no roteiro de transformação
No roteiro de implantação da TeamGuru este tema é a prática de indicadores de linha de base, na etapa Diagnosticar. Vem depois da avaliação do estado atual, que nomeia o problema de negócio a que os indicadores devem servir, e corre em paralelo com o mapeamento do fluxo de valor, que fornece números medidos como lead time, WIP e tempo de setup. A linha de base alimenta depois o desdobramento da estratégia, que define metas em cima dela, e o gerenciamento diário, que a revisa todo dia.
- Antes Avaliação do estado atual
- Você está aqui Indicadores de linha de base
- Em paralelo Mapeamento do fluxo de valor
- Depois Desdobramento da estratégia
- Depois Gerenciamento diário
Quando mais indicadores pioram tudo
Medir dá sensação de progresso, e é exatamente por isso que se exagera. Cada número a mais no painel custa atenção, e atenção é o recurso mais escasso de uma fábrica. Antes de acrescentar um indicador, passe os olhos na lista abaixo; a maior parte dos sistemas de medição que não funcionam falha de uma destas quatro maneiras, e nenhuma delas se resolve medindo mais.
- O painel de 40 métricas. Ninguém sabe dizer quem responde pela linha 23, a reunião passa os olhos em vez de decidir, e os três números que importam se afogam nos 37 que não importam. Se a reunião mensal não consegue discutir todo indicador, a lista é longa demais, não a reunião curta demais.
- Médias que escondem a variação. Um OTIF mensal de 91% pode conter uma semana perfeita e uma semana desastrosa, e é no desastre que está o aprendizado. No nível de quem executa, olhe tendência e distribuição; guarde a média única para o resumo.
- Indicador de vaidade. Peças produzidas fica bonito na parede e premia a superprodução, o pior dos sete desperdícios. Qualquer número de produção sem um denominador de demanda, qualidade ou tempo elogia o esforço em vez de medir o desempenho.
- Indicador que o turno não consegue influenciar. Giro de estoque no quadro de uma célula é ruído: a equipe não move isso do posto dela. Desdobre: a célula acompanha aderência à programação e FPY, e esses números sobem até o giro pelo qual o gerente industrial responde.
A tabela de definições: indicadores principais por categoria do SQDIP
Estes 17 indicadores cobrem aquilo de que a maioria das fábricas realmente precisa escolher. As fórmulas estão em linguagem simples de propósito: se um número não pode ser explicado no quadro em uma linha, ele não sobrevive no chão de fábrica. Nenhuma fábrica deve acompanhar os 17. Escolha o conjunto inicial com as regras da próxima seção.
| Indicador | Definição | Fórmula | Uso típico |
|---|---|---|---|
| Segurança | |||
| TRIR | Taxa total de incidentes registráveis: lesões e doenças registráveis normalizadas para 100 trabalhadores em tempo integral por ano. O indicador de segurança reativo mais usado. | TRIR = (incidentes registráveis x 200 000) / total de horas trabalhadas | Comparar o desempenho de segurança entre unidades e ao longo do tempo. A constante 200 000 é 100 trabalhadores vezes 2 000 horas. |
| Relatos de quase acidente | Quantos quase acidentes e condições inseguras as pessoas relatam por período. É um indicador preditivo: quando o número sobe, em geral cresceu a confiança, não o risco. | Quase acidentes relatados por mês (muitas vezes por 100 empregados) | Avaliar se o sistema de segurança acha o problema antes de ele virar lesão. |
| Qualidade | |||
| FPY (primeira passagem) | Parcela de peças que passam corretamente por uma etapa do processo já na primeira vez, sem retrabalho, reparo ou refugo. | FPY = peças aprovadas de primeira / peças iniciadas | O número de qualidade mais honesto para uma etapa, porque conta o retrabalho que a taxa de refugo esconde. |
| RTY (rendimento acumulado) | Probabilidade de uma peça passar de primeira por todas as etapas do fluxo: o produto dos FPY de cada etapa. | RTY = FPY etapa 1 x FPY etapa 2 x ... x FPY etapa n | Expor a fábrica oculta. Cinco etapas a 97% cada uma dão um RTY de apenas 86%. |
| Taxa de refugo | Parcela das peças iniciadas (ou do custo de produção) perdida como refugo. | Taxa de refugo = peças refugadas / peças iniciadas | Dimensionar a perda de material. Use junto com o FPY, que captura também o retrabalho que o refugo não mostra. |
| PPM de defeitos | Peças defeituosas por milhão de unidades entregues ao cliente. | PPM = (peças defeituosas / peças entregues) x 1 000 000 | A qualidade na visão do cliente, o número que aparece no scorecard de fornecedor. |
| COPQ (custo da má qualidade) | Todo o dinheiro gasto porque a coisa não saiu certa de primeira: refugo, retrabalho, garantia, devolução e inspeção extra. | COPQ % = (refugo + retrabalho + garantia + custo de inspeção) / faturamento | Traduzir qualidade em R$ para priorizar e levar à análise crítica pela direção. |
| Entrega | |||
| OTD / OTIF (entrega no prazo) | Parcela dos pedidos entregues na data prometida. O OTIF acrescenta: completos e corretos. | OTIF = pedidos entregues no prazo e completos / total de pedidos | A entrega na visão do cliente. Meça contra a primeira data prometida, não contra a última reprogramação. |
| Aderência à programação | O quanto a produção seguiu o plano em um dado intervalo, em quantidade e em sequência. | Aderência = peças produzidas conforme o plano / peças planejadas | Separar o atraso que nasce do planejamento do atraso que nasce da execução. |
| Lead time | Tempo decorrido do pedido até a entrega, ou da entrada do material na fábrica até a saída pela doca. Filas incluídas. | Lead time = data de entrega menos data do pedido (ou dias de doca a doca) | O número do fluxo inteiro que o mapeamento mede. Quase sempre é dominado por espera, não por processamento. |
| Estoque | |||
| Giro de estoque | Quantas vezes por ano o estoque é consumido e reposto. | Giro = custo dos produtos vendidos / valor médio do estoque | A visão financeira de quanto caixa a operação prende. |
| Dias de estoque (DOH) | Por quantos dias o estoque atual duraria no consumo atual. | Dias de estoque = 365 / giro (ou quantidade em mãos / consumo diário) | O mesmo fato do giro, em unidade operacional. Funciona por material, por etapa e por almoxarifado. |
| Estoque em processo (WIP) | Peças paradas entre a matéria-prima e o produto acabado, de preferência expressas em dias de demanda. | WIP em dias = peças em processo / demanda diária | O que mais puxa o lead time. Limitar o WIP é a alavanca mais rápida que uma fábrica tem para encurtá-lo. |
| Produtividade | |||
| OEE | Eficiência global do equipamento: quanto do tempo programado de máquina produz peça boa na velocidade ideal. | OEE = disponibilidade x performance x qualidade | Achar a maior das seis grandes perdas no equipamento gargalo. O cálculo completo está no guia de OEE. |
| Produtividade da mão de obra | Produção boa por hora de mão de obra direta. | Produtividade = peças boas produzidas / horas de mão de obra direta | Acompanhar a tendência depois das melhorias. É arriscada como meta de turno, porque premia a superprodução. |
| Tempo de setup | Tempo entre a última peça boa do produto A e a primeira peça boa do produto B em velocidade plena. | Setup = hora da primeira peça boa de B menos hora da última peça boa de A | A alavanca por trás do tamanho de lote e da flexibilidade, e o assunto do SMED. |
| Parada não planejada | Tempo de produção programado que se perde em paradas não planejadas. | Parada % = tempo de parada não planejada / tempo de produção programado | Alimentar a prioridade da manutenção. Registre o motivo da parada na máquina, não em um relatório mensal. |
Dois deles merecem página própria, e têm: o OEE, cujos três fatores e seis grandes perdas pedem uma explicação completa, e o tempo de setup, cujo método de redução é o SMED, a troca rápida de ferramentas (TRF). Lead time e WIP são medidos, e não estimados, durante a semana de mapeamento do fluxo de valor, e é por isso que as duas práticas correm em paralelo.
Como escolher seus indicadores: seis regras
É na escolha que um sistema de medição se ganha ou se perde, e escolher é atividade de projeto, não de coleta. Aplique estas regras na ordem sobre a tabela acima e um conjunto de cinco a oito números no nível da planta sai quase sozinho.
Comece pelo gargalo e pelo problema do negócio
A lista de indicadores é deduzida, não coletada. Se o problema do negócio é entrega e o gargalo é a usinagem, então OTIF, OEE da usinagem e tempo de setup entram na lista, e uma dúzia de outros candidatos plausíveis fica de fora. Um indicador ganha seu lugar quando se liga ao que limita a fábrica hoje.
Para cada indicador reativo, um preditivo
Os números reativos (OTIF, TRIR, COPQ) contam como foi o mês. Os preditivos (aderência à programação, relatos de quase acidente, FPY no gargalo) contam como o mês está indo enquanto ainda dá para agir. Um painel só de indicadores reativos é retrovisor.
Um responsável com nome por indicador
O responsável é a pessoa que explica o número, sabe por que ele se mexeu e traz a contramedida. Indicador que pertence a um departamento não pertence a ninguém. Uma pessoa pode responder por vários indicadores; nenhum indicador pode ter dois donos.
Linha de base antes de meta
Meça de duas a quatro semanas antes de definir qualquer meta. Meta definida antes da linha de base é ficção negociada, e as pessoas aprendem a maquiar a medição em vez de melhorar o processo.
Meça no processo, não em relatório
O número do quadro precisa ser contável onde o trabalho acontece: peças, paradas, minutos, defeitos. Extração de ERP e fechamento de mês chegam tarde e viram discussão. Um número que o operador ajudou a contar é um número que ele aceita.
Todo indicador precisa de uma reunião onde alguém o lê
Diga em que reunião cada indicador é lido e que decisão ele embasa: o quadro diário do turno, a reunião semanal de desempenho ou a análise crítica mensal. Se você não consegue nomear a reunião, o indicador é enfeite e deve sair da lista.
Uma linha de base que as pessoas aceitam
Linha de base são de duas a quatro semanas de medição honesta antes de existir qualquer meta. A sequência importa. Primeiro, defina cada indicador por escrito: fórmula, fonte do dado, regra de contagem e os casos de exceção, porque a primeira discussão em qualquer quadro é sempre sobre a definição, nunca sobre o desempenho. Segundo, meça no processo, com quem opera contando ou pelo menos vendo a contagem. Terceiro, faça cada responsável aceitar o número: não gostar dele, aceitá-lo como verdadeiro. Só então defina metas.
Espere uma linha de base pior do que todo mundo imaginava. Número reportado sobe sozinho ao longo de anos de generosidade silenciosa na definição, e medir no processo tira essa generosidade. Um OTIF que cai de 95% reportados para 87% medidos não piorou; ele virou real, e só número real consegue melhorar.
Exemplo resolvido: escolhendo seis indicadores para começar
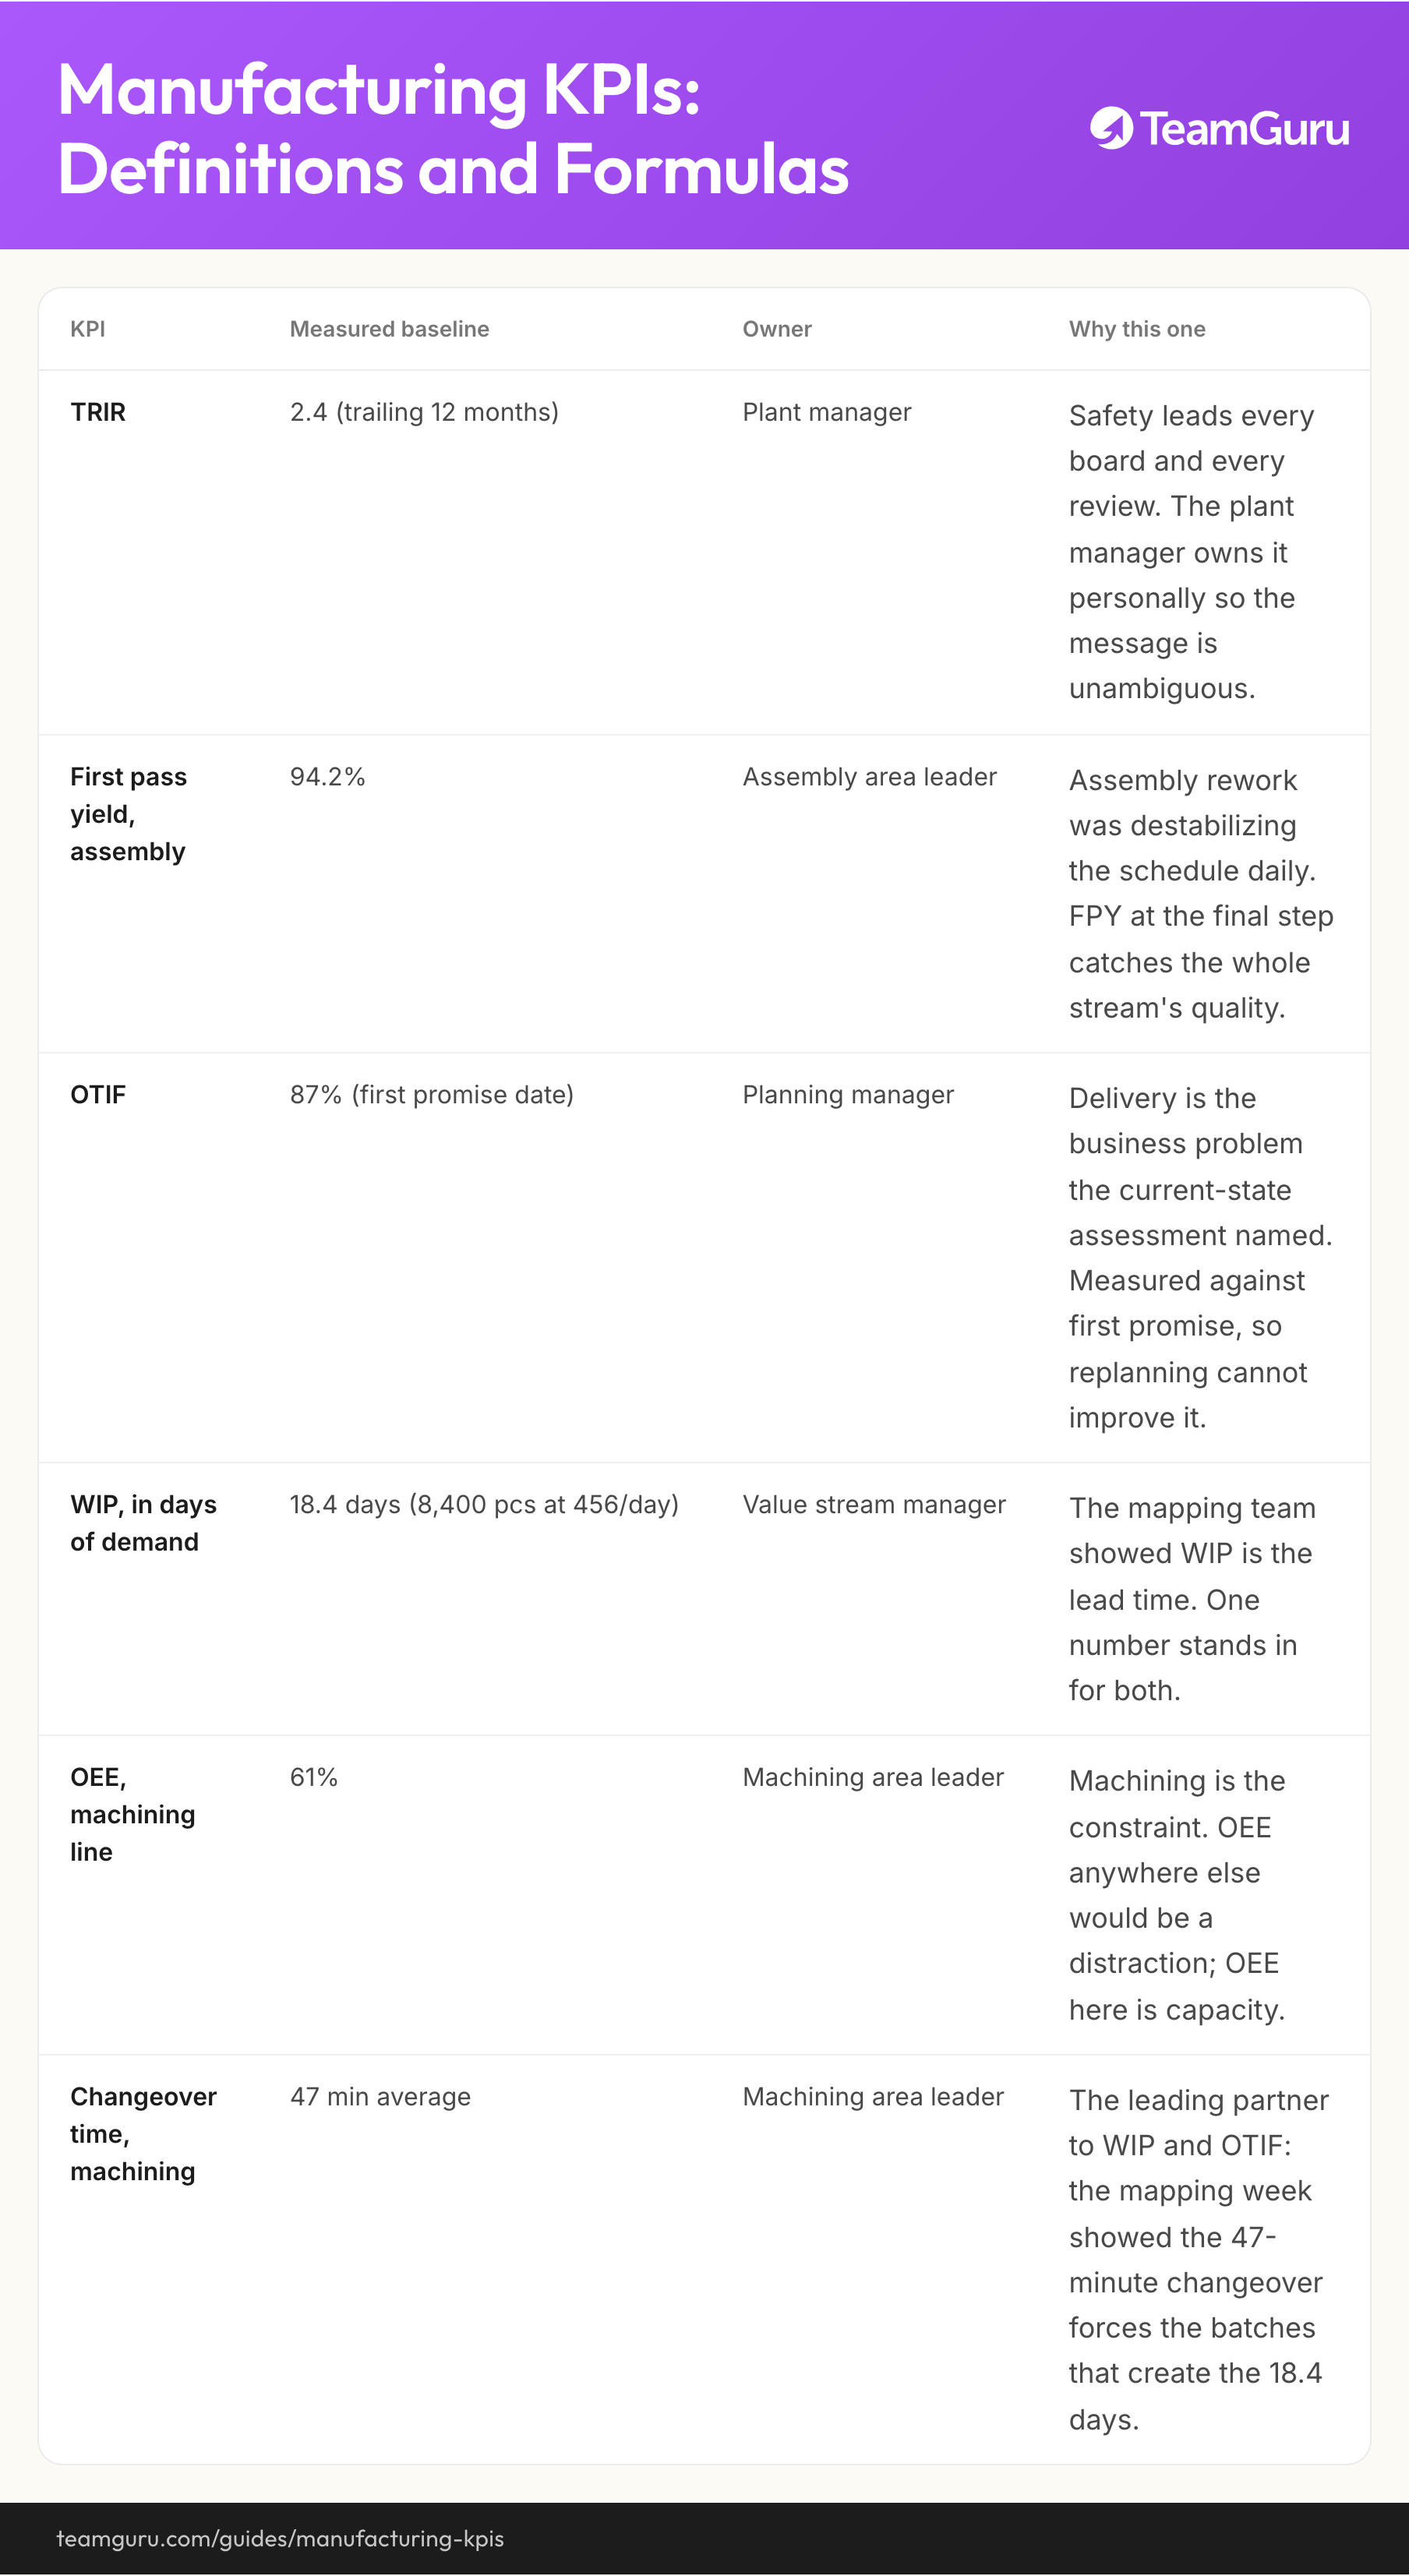
Os números abaixo são ilustrativos, mas coerentes entre si, e valem para o mesmo fabricante de componentes de 450 pessoas usado em todo o roteiro de transformação: demanda de 456 peças por dia em dois turnos, entrega apontada como o problema de negócio, usinagem identificada como gargalo e uma semana de mapeamento que encontrou 8 400 peças de WIP e um setup de 47 minutos. A unidade escolheu seis indicadores iniciais, e cada escolha remete a uma das regras:
| Indicador | Linha de base medida | Responsável | Por que este |
|---|---|---|---|
| TRIR | 2,4 (últimos 12 meses) | Gerente industrial | Segurança abre todo quadro e toda reunião. O gerente industrial responde por ela pessoalmente, para que o recado não fique ambíguo. |
| FPY da montagem | 94,2% | Líder da montagem | O retrabalho na montagem desestabilizava a programação todo dia. O FPY na última etapa captura a qualidade do fluxo inteiro. |
| OTIF | 87% (primeira data prometida) | Gerente de planejamento | Entrega é o problema de negócio que a avaliação do estado atual apontou. Medido contra a primeira promessa, para que replanejar não melhore o número. |
| WIP em dias de demanda | 18,4 dias (8 400 peças a 456/dia) | Gerente do fluxo de valor | A equipe de mapeamento mostrou que o WIP é o lead time. Um número responde pelos dois. |
| OEE da usinagem | 61% | Líder da usinagem | A usinagem é o gargalo. OEE em qualquer outro lugar seria distração; aqui, OEE é capacidade. |
| Tempo de setup na usinagem | 47 min em média | Líder da usinagem | O parceiro preditivo do WIP e do OTIF: a semana de mapeamento mostrou que o setup de 47 minutos obriga os lotes que criam os 18,4 dias. |
Repare no que ficou de fora. Nada de giro de estoque, porque o WIP em dias carrega o mesmo sinal em um nível em que o gerente do fluxo de valor consegue agir. Nada de produtividade da mão de obra, porque, com entrega como problema, ela puxaria a atenção para rodar máquina a todo vapor, que foi justamente como as 8 400 peças de WIP apareceram. E nenhuma meta ainda: elas chegam pelo desdobramento da estratégia, depois de quatro semanas de linha de base, para que as primeiras metas nasçam contra a realidade e não contra a vontade.
Dos números para a gestão
Um conjunto de indicadores com linha de base é um painel de instrumentos, não um sistema de gestão. Três práticas fazem a virada. Primeiro, desdobrar: uma árvore de indicadores liga cada número da planta aos números de área e de turno que o movem, de modo que um turno que melhora sua aderência à programação sabe que está mexendo no OTIF da planta. Segundo, ritmo: os números de turno vão para os quadros SQDIP revisados no ciclo de gerenciamento diário, onde um número vermelho vira ação com nome e prazo em 24 horas. Terceiro, escalonamento para cima: as reuniões semanais e mensais trabalham as tendências que o ciclo diário não resolve sozinho.
É também aqui que a planilha entrega os pontos: as definições se multiplicam em cópias locais, a linha de base é redigitada e a reunião volta a rodar sobre números em que ninguém confia de verdade. No TeamGuru, cada indicador vive uma vez só, com sua definição, seu responsável, sua linha de base e seu histórico, nos dashboards de KPI, e os quadros e as reuniões leem desse mesmo registro pelos relatórios, de forma que o quadro diário, a reunião mensal e o celular do gerente industrial mostrem o mesmo número.
No roteiro, os próximos passos são o desdobramento da estratégia, que define metas sobre a linha de base e transforma as maiores lacunas nas poucas prioridades com responsável da fábrica, e o gerenciamento diário, que põe os números para trabalhar toda manhã.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
Quantos indicadores uma fábrica deve ter?
Qual é a diferença entre indicador preditivo e reativo?
Qual é a diferença entre indicador e KPI?
Com que frequência revisar os indicadores de produção?
Qual é um bom benchmark de entrega no prazo?
Quem deve responder por um indicador?
Como funciona no TeamGuru