Guia de implementação
SMED.
SMED (single-minute exchange of die), no Brasil troca rápida de ferramentas (TRF), é o método lean para cortar o tempo de setup: filme a troca como ela é hoje, separe o que só dá para fazer com a máquina parada do que dá para fazer com ela rodando, converta o máximo possível para a segunda categoria e só então simplifique o que sobrou. SMED compra flexibilidade, não capacidade. Se o tamanho dos lotes não cair depois do projeto, o projeto não comprou nada.
O que é SMED e o que ele compra
SMED quer dizer single-minute exchange of die, e no Brasil atende por troca rápida de ferramentas (TRF): a disciplina de puxar o tempo de setup, medido da última peça boa de um produto até a primeira peça boa do seguinte, para a casa de um dígito de minutos. O nome veio das matrizes de estampagem, mas o método funciona em qualquer troca: dispositivos de usinagem, moldes, linhas de envase, mudança de formato. No centro dele está uma separação. Parte do trabalho é interna, só dá para fazer com a máquina parada. Quase todo o resto é externo, dá para fazer com a máquina produzindo, e num setup nunca trabalhado o externo é feito como interno: a máquina fica parada enquanto alguém procura uma chave.
A posição que esta página defende é esta: SMED compra flexibilidade, não capacidade. Um setup mais curto devolve algum tempo de máquina, sim, mas esse é o prêmio pequeno, e numa máquina que não é gargalo não é prêmio nenhum. O produto de verdade de um setup de 18 minutos é que trocar deixa de ser caro, então os lotes encolhem, então a programação passa a seguir o cliente em vez de seguir o setup. Setup longo obriga lote grande, lote grande cria estoque e lead time longo, e nenhuma esperteza de programação escapa dessa conta. O SMED ataca a causa.
Daí sai o teste a que todo projeto de SMED deveria ser submetido: o que aconteceu com o tamanho dos lotes? Se seis meses depois da comemoração o planejamento continua liberando lotes de três dias, o projeto comprou um cartaz e mais nada. O tempo de setup é o meio. O tamanho do lote é o resultado.
Onde o SMED entra no roadmap da transformação
No roadmap de implantação do TeamGuru, o SMED pertence à prática de equipamentos e métodos, dentro da etapa Melhorar. A posição é proposital. A redução de setup rende onde já existe gerenciamento diário para segurar o ganho, e o alvo deve vir da análise do fluxo de valor, que aponta a máquina cujo setup obriga os lotes. A troca também é uma das seis grandes perdas do OEE, então uma fábrica que mede OEE com honestidade já sabe quantos minutos por dia estão na mesa, e em qual máquina.
- Antes Gerenciamento diário
- Você está aqui SMED, TPM, FMEA e Poka-Yoke
- Em paralelo Kaizen
- Depois Obeya e análise crítica pela direção
Quando o SMED é cedo demais ou mira errado
Bem mirado, o SMED é um dos métodos lean que mais dão certo. Mal mirado, é um dos que mais queimam dinheiro. Segure o projeto, ou mude a mira, se qualquer uma destas for verdade:
- A máquina não é gargalo e não determina o tamanho de lote de lugar nenhum. Cortar o setup dela produz um número bonito e nenhum resultado de negócio: a máquina só passa a esperar mais rápido. Mire na máquina que o mapa do fluxo de valor apontou.
- Ainda não existe estabilidade básica. Sem ritmo de gerenciamento diário e sem hábito de trabalho padronizado na área, o novo método de setup não tem onde morar, e o tempo volta ao que era dentro de um trimestre.
- O objetivo real é capacidade numa máquina que vive quebrando. Quando a perda por disponibilidade é muito maior que a perda por setup, a manutenção vem antes: um setup de 18 minutos numa máquina que fica duas horas parada por dia resolve o problema errado.
- Ninguém pretende mexer no tamanho dos lotes. Se planejamento, compras e finanças estão casados com corridas longas de qualquer jeito, feche essa decisão primeiro. Projeto de flexibilidade em fábrica que recusa flexibilidade é teatro.
Como conduzir um projeto de SMED
O método clássico, criado por Shigeo Shingo, tem quatro estágios, e a sequência é o método: quem pula direto para o estágio quatro compra hardware para acelerar passos que os estágios dois e três teriam eliminado por inteiro. Os estágios cabem bem numa semana concentrada, e um projeto de SMED é, aliás, um dos melhores primeiros eventos Kaizen que uma fábrica pode fazer, porque o antes e o depois são medidos em minutos no cronômetro e ninguém discute com o vídeo.
| Estágio | O que acontece | Ganho típico |
|---|---|---|
| 1. Registrar o setup como ele é | Filme um setup real, da última peça boa do produto A até a primeira peça boa do produto B, e monte a lista de passos com os tempos a partir do vídeo, junto com a equipe que fez a troca. | Nenhum minuto eliminado ainda. O ganho é uma linha de base honesta e a descoberta de que boa parte do setup é procurar, andar e esperar, não trabalho técnico. |
| 2. Separar trabalho interno de externo | Classifique cada passo: o trabalho interno exige a máquina parada, o externo não. Tire do tempo de parada tudo que for externo: ferramenta localizada, dispositivo posicionado ao lado da máquina, material e papelada prontos antes da última peça boa. | Costuma ser de 30 a 50 por cento da parada, quase sem investimento. Isso é organização, não engenharia. |
| 3. Converter trabalho interno em externo | Redesenhe os passos para que aconteçam com a máquina ainda rodando: pré-ajuste do ferramental fora da máquina, pré-aquecimento, suportes ou dispositivos duplicados, parâmetros e programas preparados antes em um carrinho de setup. | Em geral mais 10 a 25 por cento. É aqui que um hardware modesto começa a se pagar: carrinhos, bancada de pré-ajuste, um segundo dispositivo. |
| 4. Simplificar o que sobrou | Ataque o trabalho interno restante: grampos de fixação rápida no lugar de parafusos, pinos de posicionamento no lugar de medir e ajustar, duas pessoas trabalhando em paralelo, uma verificação padronizada da primeira peça no lugar da tentativa e erro. | É o caminho para um dígito. Eliminar o ajuste costuma ser o maior ganho isolado, porque o ajuste é o passo menos previsível de qualquer setup. |
Os percentuais são regras práticas de quem aplica o método, não garantias. O que importa é a ordem: primeiro o ganho barato de organização, por último o hardware.
O projeto, passo a passo
- Escolha o setup que importa. Uma máquina, um par de produtos, escolhido porque a análise do fluxo de valor aponta que aquele setup é o que obriga a produzir em lotes grandes, e não porque é o mais fácil de filmar. Tire a linha de base dos registros reais: todos os tempos de setup do último mês, não o tempo padrão do planejamento.
- Filme um setup real, com a concordância da equipe. Câmera no tripé, da última peça boa até a primeira peça boa, nada encenado. No dia seguinte a equipe assiste ao próprio vídeo e monta a lista de passos com os tempos. É aqui que o projeto se ganha ou se perde: quem se vê andando 400 metros atrás de uma chave não precisa ser convencido de nada.
- Separe interno de externo e tire o externo da parada. Percorra a lista de passos com uma única pergunta: a máquina precisa mesmo estar parada para isso? Tudo que não passar no teste ganha um lugar e um horário antes da parada: carrinho abastecido, dispositivo posicionado, papelada pronta. Ainda sem gastar com hardware.
- Converta o trabalho interno que der. Pré-ajuste o ferramental fora da máquina, duplique o dispositivo ou o suporte para montar o próximo enquanto a máquina roda, padronize os parâmetros para que venham de uma ficha em vez de serem redescobertos. Cada conversão é julgada pelos minutos internos que elimina.
- Simplifique o resto. Grampos de fixação rápida, pinos de posicionamento, trabalho em paralelo com duas pessoas na troca mecânica e, acima de tudo, a eliminação do ajuste: se o dispositivo só entra em uma posição, aquele vai e volta de tentativa e erro no fim do setup desaparece.
- Padronize o novo método e registre cada setup. A nova sequência vira trabalho padronizado: passos, papéis, layout do carrinho, verificação da primeira peça, afixados na máquina e treinados com todas as equipes de todos os turnos. Desde o primeiro dia, cada tempo de setup é registrado e cada desvio é discutido na reunião diária como qualquer outro.
É no último passo que a maioria dos projetos fracassa em silêncio. Um método de setup que mora no relatório do workshop não é método, é lembrança. A nova sequência precisa virar trabalho padronizado na máquina: quem faz o quê, em que ordem, com qual carrinho e o que a verificação da primeira peça aceita. Todas as equipes, todos os turnos, inclusive o da noite, que não estava no workshop. Isso não é burocracia: é o recipiente onde os 18 minutos ficam guardados.
Exemplo resolvido: de 47 para 18 minutos
Os números são ilustrativos, mas coerentes entre si, e valem para a fabricante de componentes com 450 pessoas usada em todo o roadmap da transformação: demanda de 456 peças por dia, dois turnos, 54 000 segundos de tempo de trabalho diário. O mapa do fluxo de valor dela marcou um kaizen burst no setup da usinagem: 47 minutos, obrigando lotes de cerca de três dias de demanda e um estoque de seis dias parado na frente da máquina. A equipe de SMED filmou um setup e abriu assim:
| Passo do setup | Antes (min) | Depois (min) | Técnica |
|---|---|---|---|
| Procurar ferramentas e acessórios | 6 | 0 | Externo: carrinho de setup com quadro sombra, abastecido e conferido durante a corrida anterior |
| Buscar o próximo dispositivo | 5 | 0 | Externo: dispositivo posicionado na máquina antes da última peça boa |
| Soltar os parafusos e retirar o dispositivo antigo | 8 | 4 | Simplificação: grampos de fixação rápida no lugar dos parafusos |
| Posicionar e alinhar o novo dispositivo | 12 | 6 | Simplificação: pinos de posicionamento no lugar do alinhamento por medição e ajuste |
| Peças de teste e ajuste | 10 | 5 | Simplificação: parâmetros pré-ajustados e verificação padronizada da primeira peça no lugar da tentativa e erro |
| Papelada e lançamentos no sistema | 6 | 3 | Convertido: lançamentos feitos durante a retomada, não com a máquina esperando |
| Máquina parada, total | 47 | 18 | Só tempo interno; a preparação externa agora acontece com a máquina produzindo |
Leia a tabela pela coluna da técnica e a lógica do método aparece. Onze dos 47 minutos, procurar ferramenta e buscar dispositivo, eram trabalho externo feito como interno; um carrinho abastecido e uma regra de posicionamento prévio tiraram esses minutos sem encostar na máquina. Outros vinte, soltar parafusos e alinhar, caíram pela metade com hardware que elimina opções: grampos que fecham de um jeito só, pinos que posicionam num lugar só. E o vai e volta de teste e ajuste encolheu porque o próprio ajuste foi projetado para fora: quando o dispositivo só entra numa posição, a primeira peça em geral já sai boa. Nada na tabela pede que alguém trabalhe mais rápido. O cronômetro nunca discute com a equipe, só com o método.
Transformando minutos em flexibilidade
A conta do tamanho de lote é curta e vale fazer em voz alta. O orçamento de setup, os minutos por dia que uma máquina pode gastar sem produzir, compra um certo número de trocas. A 47 minutos cada, a usinagem podia pagar tão poucas que cada variante rodava mais ou menos a cada três dias, então cada variante vivia num lote de três dias e o supermercado na frente da usinagem segurava seis dias de material para cobrir o intervalo. A 18 minutos, o mesmo orçamento diário compra quase três vezes mais trocas: cada variante pode rodar quase todo dia, os lotes caem cerca de dois terços e o supermercado cai junto. É exatamente o movimento que o mapa do estado futuro da fábrica já tinha precificado ao cortar o WIP planejado de 8 400 para 3 300 peças. A programação passa a seguir a demanda, e o setup deixa de mandar na programação.
Por isso a reunião de encerramento do projeto precisa ter o planejador na sala. O novo tamanho de lote, os novos níveis de supermercado e o novo intervalo de rodízio das peças são decisões, e enquanto ninguém mexer nelas no sistema de planejamento, os 29 minutos economizados por troca viram apenas máquina ociosa e o estoque continua onde está. O SMED termina nos parâmetros de quem programa, não na máquina.
Erros mais comuns
Como é quando vai mal
- Hardware primeiro: grampos rápidos e um segundo dispositivo comprados antes de alguém filmar um setup ou separar interno de externo
- Operador culpado por setups longos que são 40 por cento caminhada e procura, por desenho do próprio processo
- Tempos de setup anotados para constar, tirada a média mensal, analisados nunca
- O resultado do workshop nunca vira trabalho padronizado, e o turno da noite mantém vivo o método antigo
- O número melhora, os lotes ficam iguais e o estoque não sai do lugar
Como é quando vai bem
- A máquina alvo escolhida pela análise do fluxo de valor, não pela conveniência
- A própria equipe se filma, monta a lista de passos e desenha o novo método
- Separação e preparação prévia esgotadas antes de gastar um real em hardware
- A nova sequência afixada na máquina como trabalho padronizado e treinada em todos os turnos
- Cada setup cronometrado, desvios discutidos todo dia, padrão auditado a cada trimestre
- Tamanho de lote e níveis de supermercado alterados no sistema de planejamento em até um mês
Depois do projeto: segurar os 18 minutos
Duas coisas vêm depois de um projeto de SMED bem-sucedido, e as duas precisam de responsável. A primeira é a consequência no fluxo de valor: lotes menores mudam o desenho do fluxo inteiro, o tamanho dos supermercados, os sinais de reposição e a frequência com que cada peça roda. Essas decisões pertencem ao desenho do estado futuro do fluxo de valor, que foi de onde o projeto de setup saiu, e fechar esse ciclo é o que transforma minutos em lead time.
A segunda é defesa. O tempo de setup escorrega de volta como escorrega todo padrão sem dono, um atalho pequeno por mês, e essa deriva é invisível sem medição. É aqui que o TeamGuru ganha o lugar dele na corrente: a sequência do setup e a verificação da primeira peça viram checklist e auditoria programados na máquina, os tempos são acompanhados como indicador, com limite que acende vermelho, em vez de média mensal, e as ideias que as equipes continuam gerando depois do workshop, um carrinho melhor arrumado, um segundo pino, uma rotina de primeira peça mais esperta, correm pelo funil de Kaizen com responsável e verificação em vez de morrer na caixa de sugestões. O workshop ganhou os 18 minutos uma vez. O sistema ganha esses minutos todos os dias depois disso.
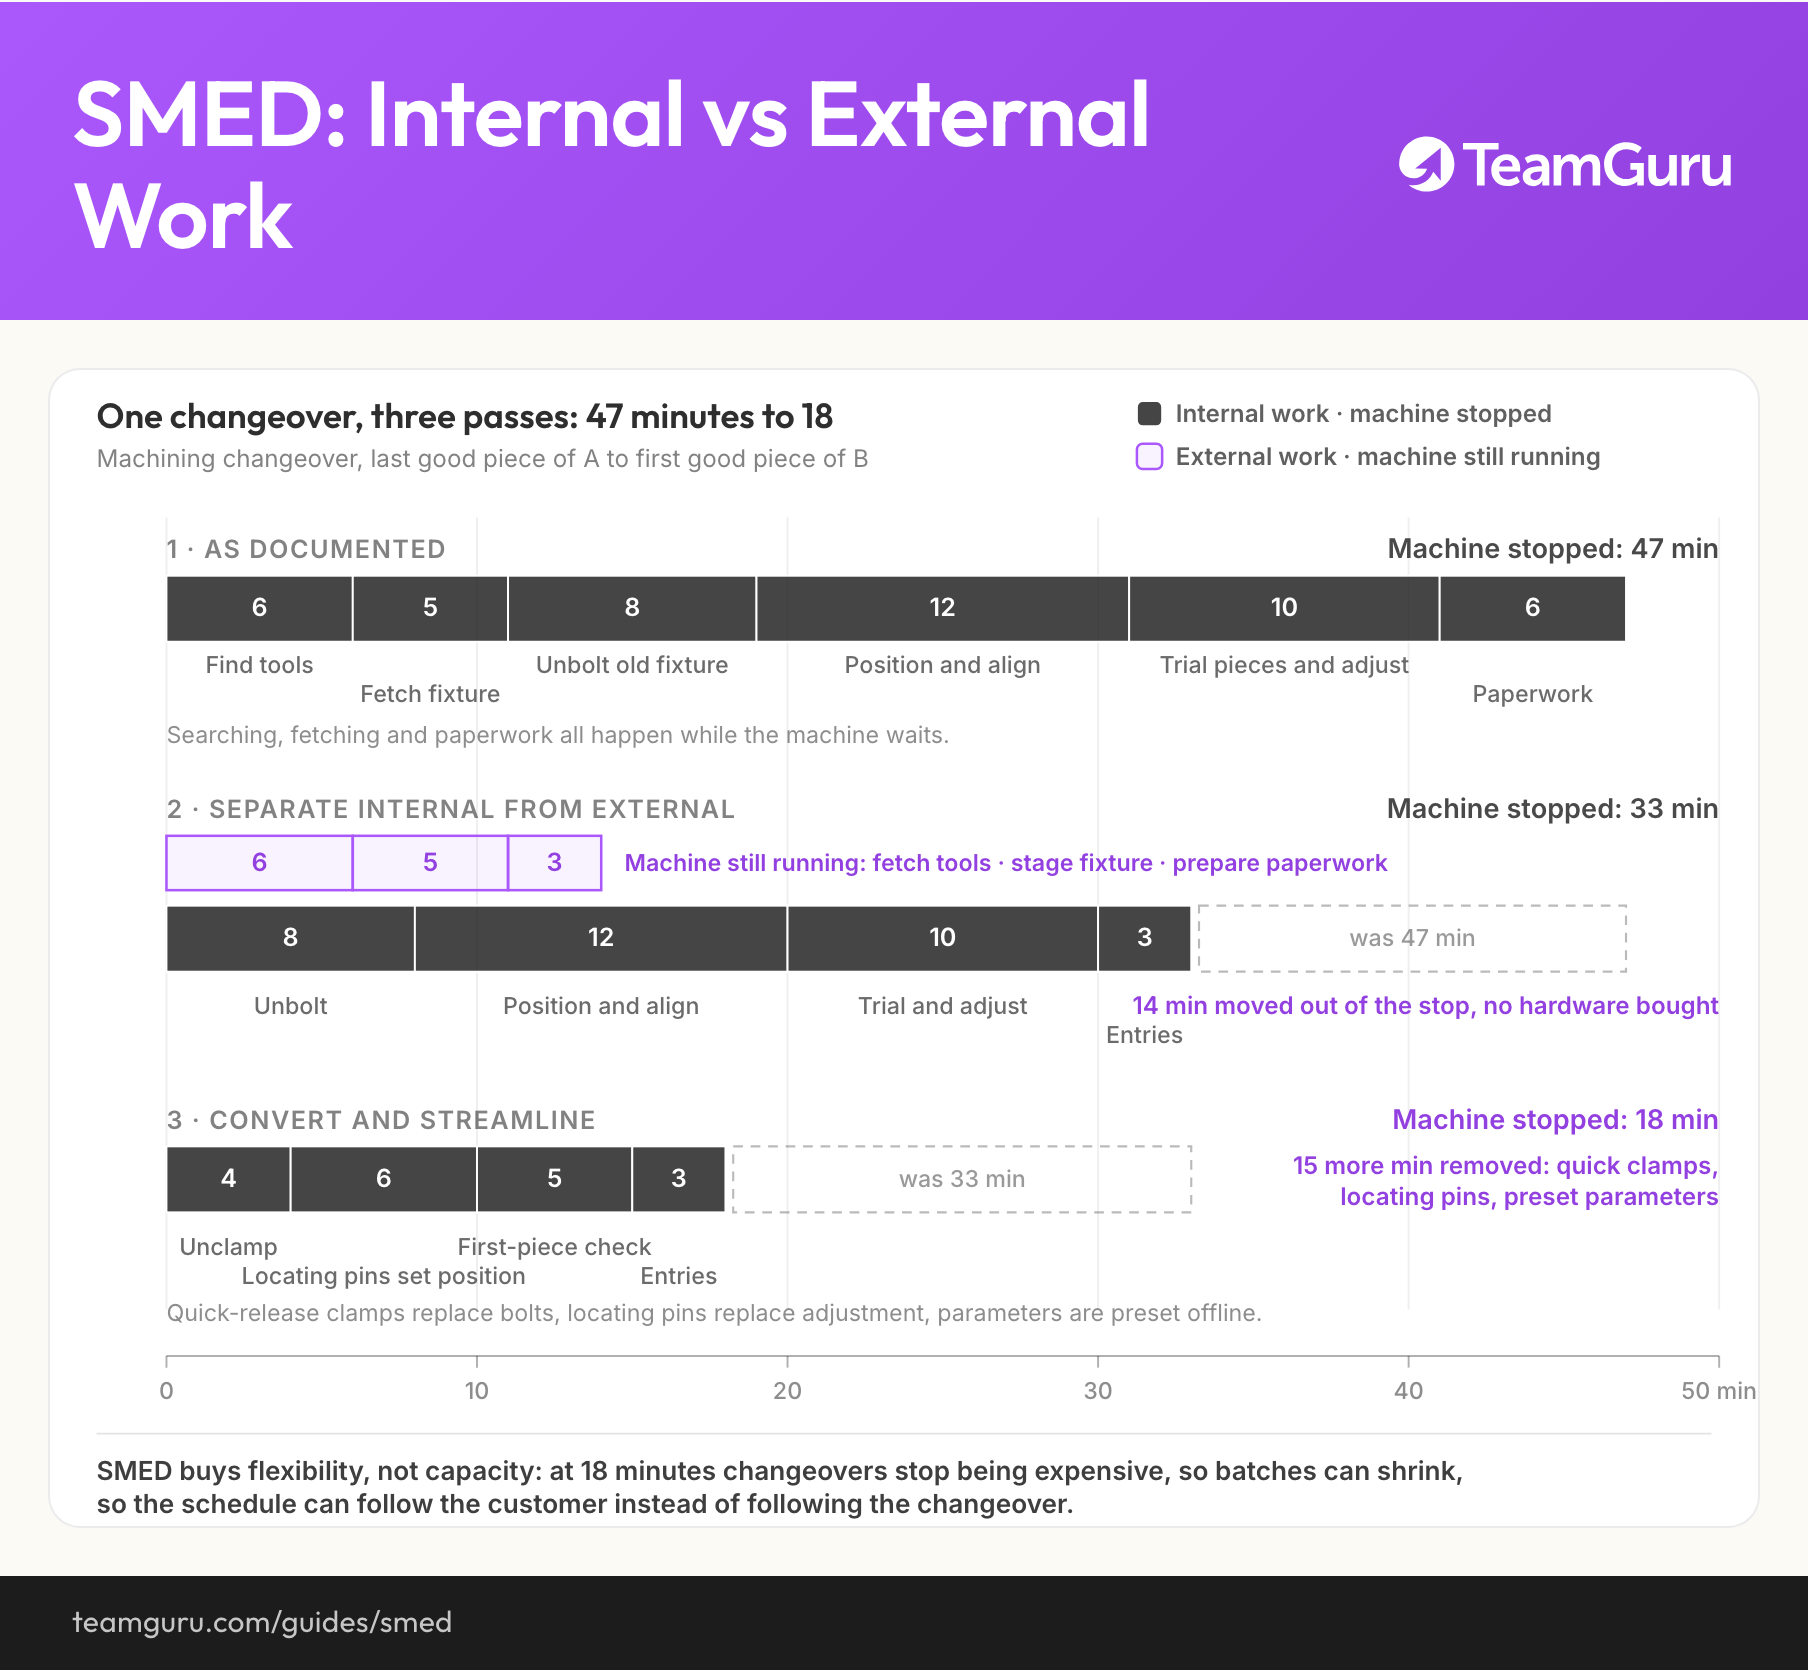
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
O que significa a sigla SMED?
Todo setup precisa ficar abaixo de dez minutos?
Qual a diferença entre trabalho interno e externo no setup?
Quanto custa um projeto de SMED?
Podemos filmar os operadores durante o setup?
Como evitar que o tempo de setup volte a subir?
Como funciona no TeamGuru