Guida all'implementazione
Lo stato futuro del flusso di valore.
Una mappa dello stato futuro è il disegno, con una data, di come una famiglia di prodotti deve scorrere fra 6 o 12 mesi. Si costruisce rispondendo in ordine alle domande classiche sul flusso: takt, prodotti finiti, flusso continuo, pull, pacemaker, livellamento, miglioramenti necessari. Ogni distanza fra il disegno e la realtà di oggi diventa un progetto con un responsabile. Uno stato futuro senza date e senza responsabili è un poster, non una condizione obiettivo.
Che cos'è uno stato futuro, e che cosa non è
Una mappa dello stato futuro è il disegno di come materiali e informazioni devono scorrere in una famiglia di prodotti fra 6 o 12 mesi. È una condizione obiettivo con una data: abbastanza precisa da poter elencare esattamente che cosa deve cambiare, e abbastanza datata da permettere a qualcuno di essere in ritardo. Non è lo stato ideale. Lo stato ideale, flusso a un pezzo ovunque e scorte a zero, è una direzione verso cui tendere; lo stato futuro è la prossima fermata che riesci davvero a raggiungere, cuscinetti e compromessi compresi.
La distinzione conta perché i due documenti falliscono in modo diverso. Uno stato futuro disegnato come utopia non produce nessun progetto, perché non ci crede nessuno. Uno stato futuro disegnato come ritocco del prossimo trimestre non produce nessun cambiamento, perché benedice in silenzio lo stato attuale. La disciplina è progettare qualcosa di scomodo ma aritmeticamente possibile: ogni supermarket dimensionato, ogni tempo ciclo confrontato con il takt e ogni ipotesi che oggi non è vera segnata come progetto con un responsabile.
Una nota sul perimetro: questa guida entra a fondo solo nel passo di progettazione. Il metodo di mappatura completo, percorrere il flusso, misurare sul processo e disegnare lo stato attuale, sta nella guida al value stream mapping. Vieni qui quando una mappa dello stato attuale esiste e il team ci crede.
Dove si colloca nella roadmap di trasformazione
La progettazione dello stato futuro è la cerniera tra diagnosi e deployment. Sulla roadmap di trasformazione di TeamGuru è il perno della fase Definizione degli obiettivi: consuma la mappa dello stato attuale prodotta dal value stream mapping, e i suoi loop di miglioramento diventano le priorità che l'Hoshin Kanri distribuisce nell'organizzazione. Quello che i loop cambiano nel lavoro di tutti i giorni lo tiene poi il Daily Management.
- Prima Value Stream Mapping
- Sei qui Progettazione dello stato futuro
- In parallelo Deployment della strategia
- Dopo Daily Management
Che cosa serve prima di progettare
Uno stato futuro progettato su basi deboli è la strada più veloce verso un bel disegno che nessuno guarda. Tre prerequisiti, e tutti e tre si verificano in un pomeriggio:
- Una mappa dello stato attuale a cui il team crede. Numeri misurati sul processo, accettati da chi il processo lo manda avanti, disegnati negli ultimi mesi. Progettare il futuro su dati contestati riapre la discussione nel punto peggiore possibile.
- Una domanda conosciuta abbastanza bene da poterci calcolare il takt. Mediata su un orizzonte sensato e con la stagionalità dichiarata. Se la domanda oscilla del 40 per cento da un mese all'altro, decidi prima per quale volume il flusso è progettato: il takt è il denominatore di ogni altra decisione.
- In sala una persona con l'autorità di cambiare il flusso. Il progetto sposterà macchine, cambierà la logica di programmazione e rinegozierà i termini di consegna. Senza uno sponsor che possa approvare tutto questo, la sessione produce decorazione da parete.
Usa la stessa squadra che ha disegnato lo stato attuale, possibilmente nella stessa settimana, finché il disagio dei numeri dello stato attuale è ancora fresco. Uno stato futuro progettato mesi dopo da un altro gruppo non eredita niente della convinzione condivisa che fa muovere i piani.
Le sette domande di progetto, in ordine
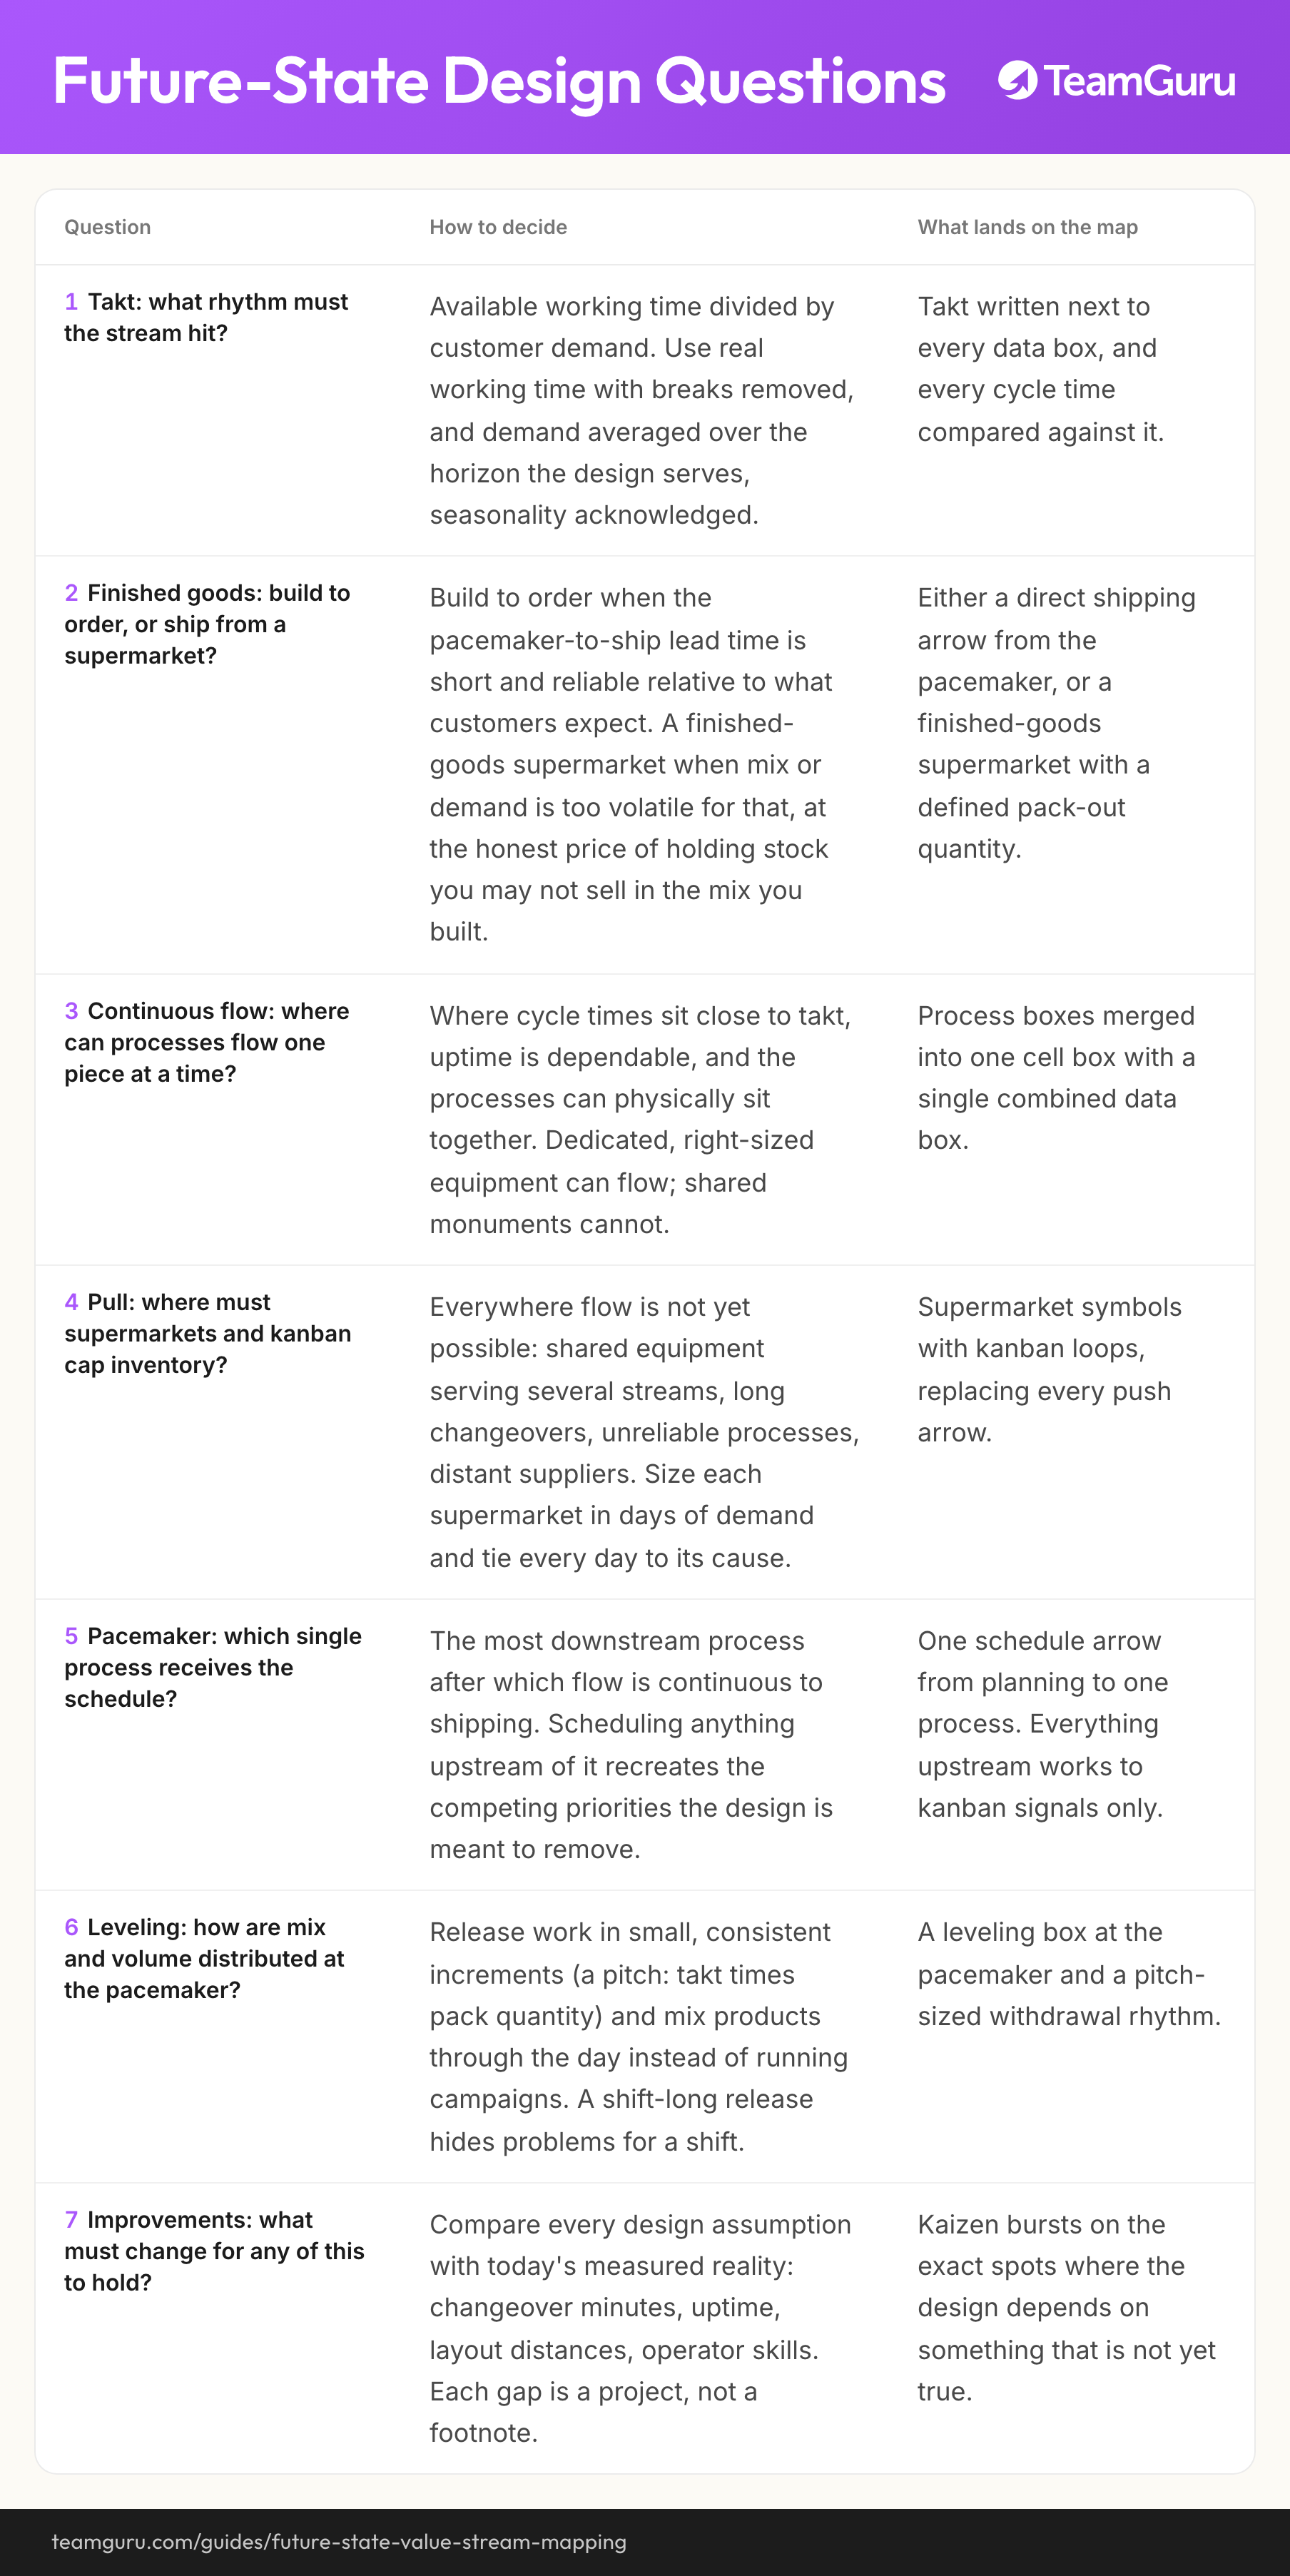
Le domande vengono dalla tradizione di Learning to See, e l'ordine non è decorativo. Ogni risposta vincola la successiva: non puoi piazzare un pacemaker prima di aver deciso dove stanno flusso e pull, e non puoi dimensionare un supermarket prima che esista il takt. Vai dall'alto verso il basso, scrivi ogni risposta sulla mappa mentre procedi, e segna come kaizen burst ogni risposta che dipende da qualcosa che ancora non è vero.
| Domanda | Come si decide | Che cosa finisce sulla mappa |
|---|---|---|
| Takt: a che ritmo deve andare il flusso? | Tempo di lavoro disponibile diviso per la domanda del cliente. Usa il tempo di lavoro vero, pause tolte, e una domanda mediata sull'orizzonte che il progetto copre, con la stagionalità dichiarata. | Il takt scritto accanto a ogni data box, e ogni tempo ciclo messo a confronto con quello. |
| Prodotti finiti: si produce su ordine o si spedisce da un supermarket? | Su ordine quando il lead time dal pacemaker alla spedizione è corto e affidabile rispetto a quello che il cliente si aspetta. Supermarket di prodotti finiti quando mix o domanda ballano troppo, al prezzo onesto di tenere a magazzino prodotti che, nel mix in cui li hai fatti, potresti non vendere. | O una freccia di spedizione diretta dal pacemaker, o un supermarket di prodotti finiti con una quantità per imballo definita. |
| Flusso continuo: dove i processi possono scorrere un pezzo alla volta? | Dove i tempi ciclo sono vicini al takt, la disponibilità regge e i processi possono stare fisicamente vicini. Macchine dedicate e della misura giusta riescono a scorrere; le macchine monumento condivise no. | Caselle di processo fuse in un'unica cella, con una sola data box combinata. |
| Pull: dove supermarket e kanban devono mettere un tetto alle scorte? | Ovunque il flusso non sia ancora possibile: macchine condivise tra più flussi, attrezzaggi lunghi, processi poco affidabili, fornitori lontani. Dimensiona ogni supermarket in giorni di domanda e lega ogni giorno alla sua causa. | Simboli di supermarket con gli anelli kanban, al posto di ogni freccia push. |
| Pacemaker: quale singolo processo riceve il programma? | Il processo più a valle dopo il quale il flusso arriva continuo alla spedizione. Programmare qualunque cosa a monte ricrea esattamente le priorità in concorrenza che il progetto vuole togliere. | Una sola freccia di programma dalla pianificazione a un processo. Tutto ciò che sta a monte lavora solo sui segnali kanban. |
| Livellamento: come si distribuiscono mix e volumi sul pacemaker? | Rilascia il lavoro a piccoli incrementi costanti (il pitch: takt per quantità di imballo) e alterna i prodotti nell'arco della giornata invece di fare campagne. Un rilascio lungo un turno nasconde i problemi per un turno. | Un box di livellamento sul pacemaker e un ritmo di prelievo lungo un pitch. |
| Miglioramenti: che cosa deve cambiare perché tutto questo regga? | Confronta ogni ipotesi del progetto con la realtà misurata di oggi: minuti di attrezzaggio, disponibilità, distanze di layout, competenze degli operatori. Ogni scarto è un progetto, non una nota a piè di pagina. | Kaizen burst esattamente sui punti in cui il disegno dipende da qualcosa che ancora non è vero. |
Le domande, risposte nello stabilimento di componenti
I numeri qui sotto sono di esempio ma coerenti fra loro, e vengono dallo stesso produttore di componenti da 450 persone il cui stato attuale è svolto nella guida al VSM: 456 pezzi al giorno tra taglio, lavorazioni meccaniche, saldatura e montaggio, 18,4 giorni di lead time e un programma MRP settimanale spinto su ogni processo.
Takt e prodotti finiti
Due turni danno 54.000 secondi di lavoro al giorno; diviso 456 pezzi fa un takt di 118 secondi. La squadra ha scelto la produzione su ordine invece di un supermarket di prodotti finiti: la domanda è a contratto e stabile di settimana in settimana, e una volta che il montaggio diventa il pacemaker il tempo dall'ordine alla spedizione sta sotto la giornata, dentro la finestra del cliente con margine. Il prezzo è stato detto ad alta voce: produrre su ordine tiene le scorte di finiti quasi a zero, ma trasforma ogni fermata del pacemaker in un rischio che il cliente vede. È esattamente per questo che esistono le decisioni su livellamento e supermarket qui sotto.
Flusso e pull
Flusso: la saldatura girava a circa metà del takt e alimentava una coda da 2,9 giorni, quindi il progetto la porta dentro la cella di montaggio. Una cella, una data box combinata, un pezzo alla volta, e spariscono un passaggio di mano, una coda e un punto di programmazione al prezzo di una modifica di layout. Taglio e lavorazioni meccaniche non possono ancora scorrere: le lavorazioni servono altri flussi e si portano dietro un attrezzaggio da 47 minuti. Allora è il pull a mettere il tetto, con tre supermarket: materia prima a 2,5 giorni, semilavorati tagliati davanti alle lavorazioni a 2,7 giorni e particolari lavorati alla cella a 2,0 giorni. Ogni dimensione ha la sua causa. I 2,7 giorni davanti alle lavorazioni presuppongono lotti da un giorno di domanda, che presuppongono il progetto sugli attrezzaggi qui sotto; i 2,5 giorni di materia prima sono quello che chiedono due consegne a settimana, dove con la consegna settimanale ne servivano circa cinque.
Il pacemaker e il livellamento
La cella di montaggio, con dentro la saldatura, è il pacemaker: l'unico processo che riceve un programma, perché è il punto più a valle da cui il flusso arriva ininterrotto alla spedizione. Tutto quello che sta a monte risponde solo a segnali kanban, e lo stabilimento passa da quattro punti di programmazione a uno. Sulla cella un box di livellamento rilascia il lavoro a incrementi di pitch: con una quantità per imballo di 20 pezzi, un pitch è 118 secondi per 20, circa 39 minuti, quindi la cella riceve circa 23 piccoli rilasci al giorno invece di un lotto lungo un turno. Quando la cella resta indietro, il ritardo si vede entro un pitch, non a fine turno.
I miglioramenti da cui il progetto dipende
La settima domanda ha tirato fuori quattro kaizen burst: la riduzione dell'attrezzaggio sulle lavorazioni meccaniche da 47 a 18 minuti, senza la quale i lotti da un giorno e il supermarket da 2,7 giorni sono finzione (il metodo sta nella guida allo SMED); la modifica di layout che porta la saldatura nella cella; un accordo con il fornitore per due consegne a settimana; e la progettazione dei kanban più la formazione di tutti quelli che dovranno leggere i segnali. Ogni burst è diventato una riga del piano dei loop qui sotto. Portato fino in fondo, il progetto porta il flusso da 18,4 a 7,2 giorni di lead time con praticamente lo stesso tempo di lavorazione.
Disegnare e verificare il progetto
Disegna lo stato futuro con la stessa squadra, a mano, discutendo davanti al muro. Il disegno è la discussione: ogni simbolo che qualcuno appoggia è un impegno che gli verrà ricordato. Poi, prima di presentare qualunque cosa, verifica il progetto con qualche conto grossolano. Gli stati futuri falliscono in silenzio esattamente nei punti che nessuno ha calcolato:
- I conti dei supermarket: le dimensioni in giorni, sommate al tempo di lavorazione, devono dare il lead time progettato. Qui 2,5 più 2,7 più 2,0 giorni di supermarket fanno 7,2 giorni, e corrispondono a 3.300 pezzi di WIP con 456 pezzi al giorno. Se la scala dei tempi e il conteggio del WIP non vanno d'accordo, da qualche parte la mappa è sbagliata.
- La capacità del pacemaker contro il takt: dividi il contenuto di lavoro della cella per il takt e ottieni gli operatori che servono. Circa 29 minuti di contenuto di lavoro sono 1.740 secondi; diviso il takt da 118 secondi fa 14,7, quindi la cella prende 15 operatori e un grafico di bilanciamento, non 14 e un po' di ottimismo.
- Ogni coda cancellata ha una causa cancellata: la mappa toglie il mucchio da 6 giorni davanti alle lavorazioni solo perché lo SMED riduce i lotti che lo creavano. Se togli la scorta senza togliere la causa, entro un mese il mucchio è di nuovo lì, qualunque cosa dica la mappa.
- Ogni supermarket ha un segnale di ripristino che funziona: per ogni market qualcuno sa dire che cosa fa partire la produzione o la consegna, chi vede il segnale e quanto tempo ci vuole a ripristinare.
Una posizione che vale la pena difendere: non progettare intorno ai vincoli del software. Se l'ERP non riesce a lasciare le lavorazioni meccaniche senza programma, la risposta è cambiare il modo in cui si usa l'ERP, lasciando che l'MRP pianifichi i materiali mentre il reparto sequenzia a kanban, non regalare al progetto un secondo punto di programmazione. I parametri di oggi di un sistema di pianificazione sono la cosa più modificabile che c'è in stabilimento, e progettare il flusso intorno a loro è il modo in cui uno stato futuro diventa in silenzio lo stato attuale con la carta da parati nuova.
Dai burst ai loop al piano
Uno stato futuro con nove kaizen burst non è un piano, e nove progetti in parallelo sono uno stallo. Raggruppa i burst in loop: il loop del pacemaker intorno al punto di programmazione, poi un loop per ogni sistema pull a monte. Ogni loop è un progetto con un responsabile, un target misurabile e un ritmo di revisione, di solito uno slot nel riesame di direzione mensile. Per lo stabilimento di componenti il piano era questo:
| Loop | Quando | Che cosa cambia | Target misurabile |
|---|---|---|---|
| Loop del pacemaker | Mesi da 1 a 3 | La saldatura entra nella cella di montaggio. Box di livellamento e prelievo a pitch sulla cella. Supermarket dei particolari lavorati (2,0 giorni) con kanban verso le lavorazioni meccaniche. Il programma sparisce da tutti gli altri processi. | Punti di programmazione da quattro a uno. Aderenza al pitch misurata ogni giorno e sopra il 90 per cento entro il terzo mese. |
| Loop delle lavorazioni | Mesi da 3 a 8 | Un progetto SMED porta l'attrezzaggio da 47 a 18 minuti. I lotti scendono da circa tre giorni di domanda a uno. Un supermarket di semilavorati tagliati con un tetto a 2,7 giorni sostituisce il mucchio da 6 giorni. Kanban in pull dal taglio. | Attrezzaggio standard a 18 minuti. Scorta davanti alle lavorazioni da 6,0 a 2,7 giorni. |
| Loop dei fornitori | Mesi da 6 a 12 | Le consegne passano da settimanali a due volte a settimana. Supermarket di materia prima con un tetto a 2,5 giorni e kanban fornitore. Ritmo di ricevimento e standard di scarico adattati alla nuova frequenza. | Materia prima da circa cinque giorni a 2,5. Aderenza al calendario di consegna sul board del ricevimento. |
Prima il loop del pacemaker, poi quelli a monte: è la regola, e se la merita. Il pacemaker detta il ritmo a cui ogni loop a monte si ripristina; se costruisci un supermarket prima che chi lo consuma tiri a un ritmo stabile, stai dimensionando cuscinetti contro il rumore. È anche la vittoria visibile più rapida: un solo punto di programmazione e una cella livellata cambiano la giornata in reparto già nel primo trimestre, e questo compra pazienza per i loop più lenti che vengono dietro. Nello stabilimento di componenti ogni loop ha avuto un responsabile con nome e cognome, il responsabile del flusso di valore per il loop del pacemaker, il caporeparto delle lavorazioni meccaniche e il responsabile acquisti per gli altri due, e dieci minuti fissi nel riesame mensile.
Errori frequenti
Come si vede che non funziona
- Lo stato futuro è un'utopia senza data, ammirata nelle presentazioni e mai finanziata
- Tutti i loop partono insieme, si contendono le stesse persone e si piantano insieme al secondo mese
- Le scorte spariscono sulla mappa mentre le loro cause, attrezzaggi e frequenza di consegna, restano intatte
- Il piano elenca miglioramenti senza responsabili, senza target misurabili e senza una data di revisione
- Il progetto si piega ai parametri attuali dell'ERP invece di cambiare il modo in cui l'ERP viene usato
Come si vede che funziona
- Una condizione obiettivo con una data, a 6 o 12 mesi, firmata da chi può metterci le risorse
- Loop in sequenza: prima il pacemaker, poi i processi a monte, poi i fornitori
- Ogni coda cancellata è accoppiata al progetto che ne cancella la causa
- Ogni loop ha un responsabile, un target misurabile e uno slot mensile di revisione
- Takt, dimensioni dei supermarket e conto degli operatori reggono a uno scettico con la calcolatrice
Che cosa succede dopo
Una volta che i loop hanno un responsabile, la progettazione dello stato futuro passa la palla al deployment della strategia: i loop entrano nel portafoglio della trasformazione, e i target più grossi, qui il lead time da 18,4 a 7,2 giorni, si guadagnano un posto sulla X-Matrix accanto agli altri obiettivi breakthrough dell'anno. I target poi si scompongono in driver di reparto, minuti di attrezzaggio, giorni di supermarket, aderenza al pitch, attraverso un albero dei KPI, così chi manda avanti il flusso vede numeri che può muovere in un turno.
È in questo passaggio di mano che un progetto entra nel sistema di gestione o muore come disegno. In TeamGuru ogni loop gira come progetto con azioni assegnate e datate, e lead time, attrezzaggio e giorni di supermarket entrano nella base dei KPI, così il riesame mensile confronta il flusso con il progetto e non con il ricordo di un workshop. Quando lo stato futuro è raggiunto, o quando la domanda sposta il takt, la squadra ridisegna, e la mappa nuova diventa la condizione obiettivo successiva. Quel ciclo, progetta, realizza, ridisegna, è la differenza tra uno stabilimento che ha mappato una volta e uno stabilimento che gestisce il flusso.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Che differenza c'è tra stato futuro e stato ideale?
Quanto lontano deve stare uno stato futuro?
Che cos'è il processo pacemaker?
Quanto deve essere grande un supermarket?
Quando si ridisegna lo stato futuro?
Chi approva il progetto dello stato futuro?
Come funziona in TeamGuru