Guide de mise en œuvre
Conception de l'état futur (VSD).
Une carte de l'état futur est la conception datée du flux que doit suivre une famille de produits dans 6 à 12 mois. On l'obtient en répondant dans l'ordre aux questions classiques du flux : takt, produits finis, flux continu, flux tiré, processus régulateur, lissage, améliorations nécessaires. Chaque écart entre la conception et la réalité d'aujourd'hui devient un projet avec un pilote. Un état futur sans dates et sans pilotes est une affiche, pas un état cible.
Ce qu'est un état futur, et ce qu'il n'est pas
Une carte de l'état futur est la conception de la façon dont la matière et l'information devront circuler dans le flux d'une famille de produits dans 6 à 12 mois. C'est un état cible daté : assez précis pour que vous puissiez lister exactement ce qui doit changer, assez daté pour que quelqu'un puisse être en retard. Ce n'est pas l'état idéal. L'état idéal, le flux pièce à pièce partout avec zéro stock, est une direction vers laquelle tendre ; l'état futur est la prochaine étape que vous pouvez réellement atteindre, stocks tampons et compromis compris.
La distinction compte parce que les deux documents échouent de deux façons différentes. Un état futur dessiné comme une utopie ne produit aucun projet, parce que personne n'y croit. Un état futur dessiné comme le bricolage du trimestre ne produit aucun changement, parce qu'il bénit discrètement l'état actuel. La discipline consiste à concevoir quelque chose d'inconfortable mais arithmétiquement possible : chaque supermarché dimensionné, chaque temps de cycle comparé au takt, et chaque hypothèse qui n'est pas vraie aujourd'hui marquée comme un projet avec un pilote.
Une précision de périmètre : ce guide traite en profondeur la seule étape de conception. La méthode de cartographie complète, parcourir le flux, mesurer au poste et dessiner l'état actuel, se trouve dans le guide de la VSM. Venez ici une fois que la carte de l'état actuel existe et que l'équipe y croit.
Où il se place dans la feuille de route de transformation
La conception de l'état futur est la charnière entre le diagnostic et le déploiement. Dans la feuille de route de déploiement TeamGuru elle ancre l'étape Construire le cadre : elle consomme la carte de l'état actuel produite par la cartographie de la chaîne de valeur, et ses boucles d'amélioration deviennent les priorités que le Hoshin Kanri déploie dans l'organisation. Ce que les boucles changent dans le travail quotidien est ensuite tenu par le management quotidien.
- Avant Value Stream Mapping
- Vous êtes ici Conception de l'état futur
- En parallèle Déploiement de la stratégie
- Après Management quotidien
Ce qu'il faut avant de concevoir
Un état futur conçu sur des données faibles est le chemin le plus court vers un beau dessin que personne ne regarde. Trois conditions, toutes vérifiables en un après-midi :
- Une carte de l'état actuel à laquelle l'équipe croit. Des chiffres mesurés au poste, acceptés par ceux qui font tourner le secteur, dessinés il y a quelques mois au plus. Concevoir un futur sur des données contestées relance la discussion au pire endroit possible.
- Une demande assez comprise pour calculer le takt. Moyennée sur un horizon raisonnable, saisonnalité assumée. Si la demande varie de 40 % d'un mois à l'autre, décidez d'abord pour quel volume le flux est conçu : le takt est le dénominateur de toutes les autres décisions.
- Quelqu'un dans la salle qui a le pouvoir de changer le flux. La conception va déplacer des machines, changer la logique d'ordonnancement et renégocier des conditions de livraison. Sans un sponsor capable de valider cela, la séance produit de la décoration murale.
Travaillez avec la même équipe que celle qui a dessiné l'état actuel, idéalement dans la même semaine, pendant que la gêne provoquée par les chiffres de l'état actuel est encore fraîche. Un état futur conçu des mois plus tard par un autre groupe n'hérite pas de la conviction partagée qui fait avancer les plans.
Les sept questions de conception, dans l'ordre
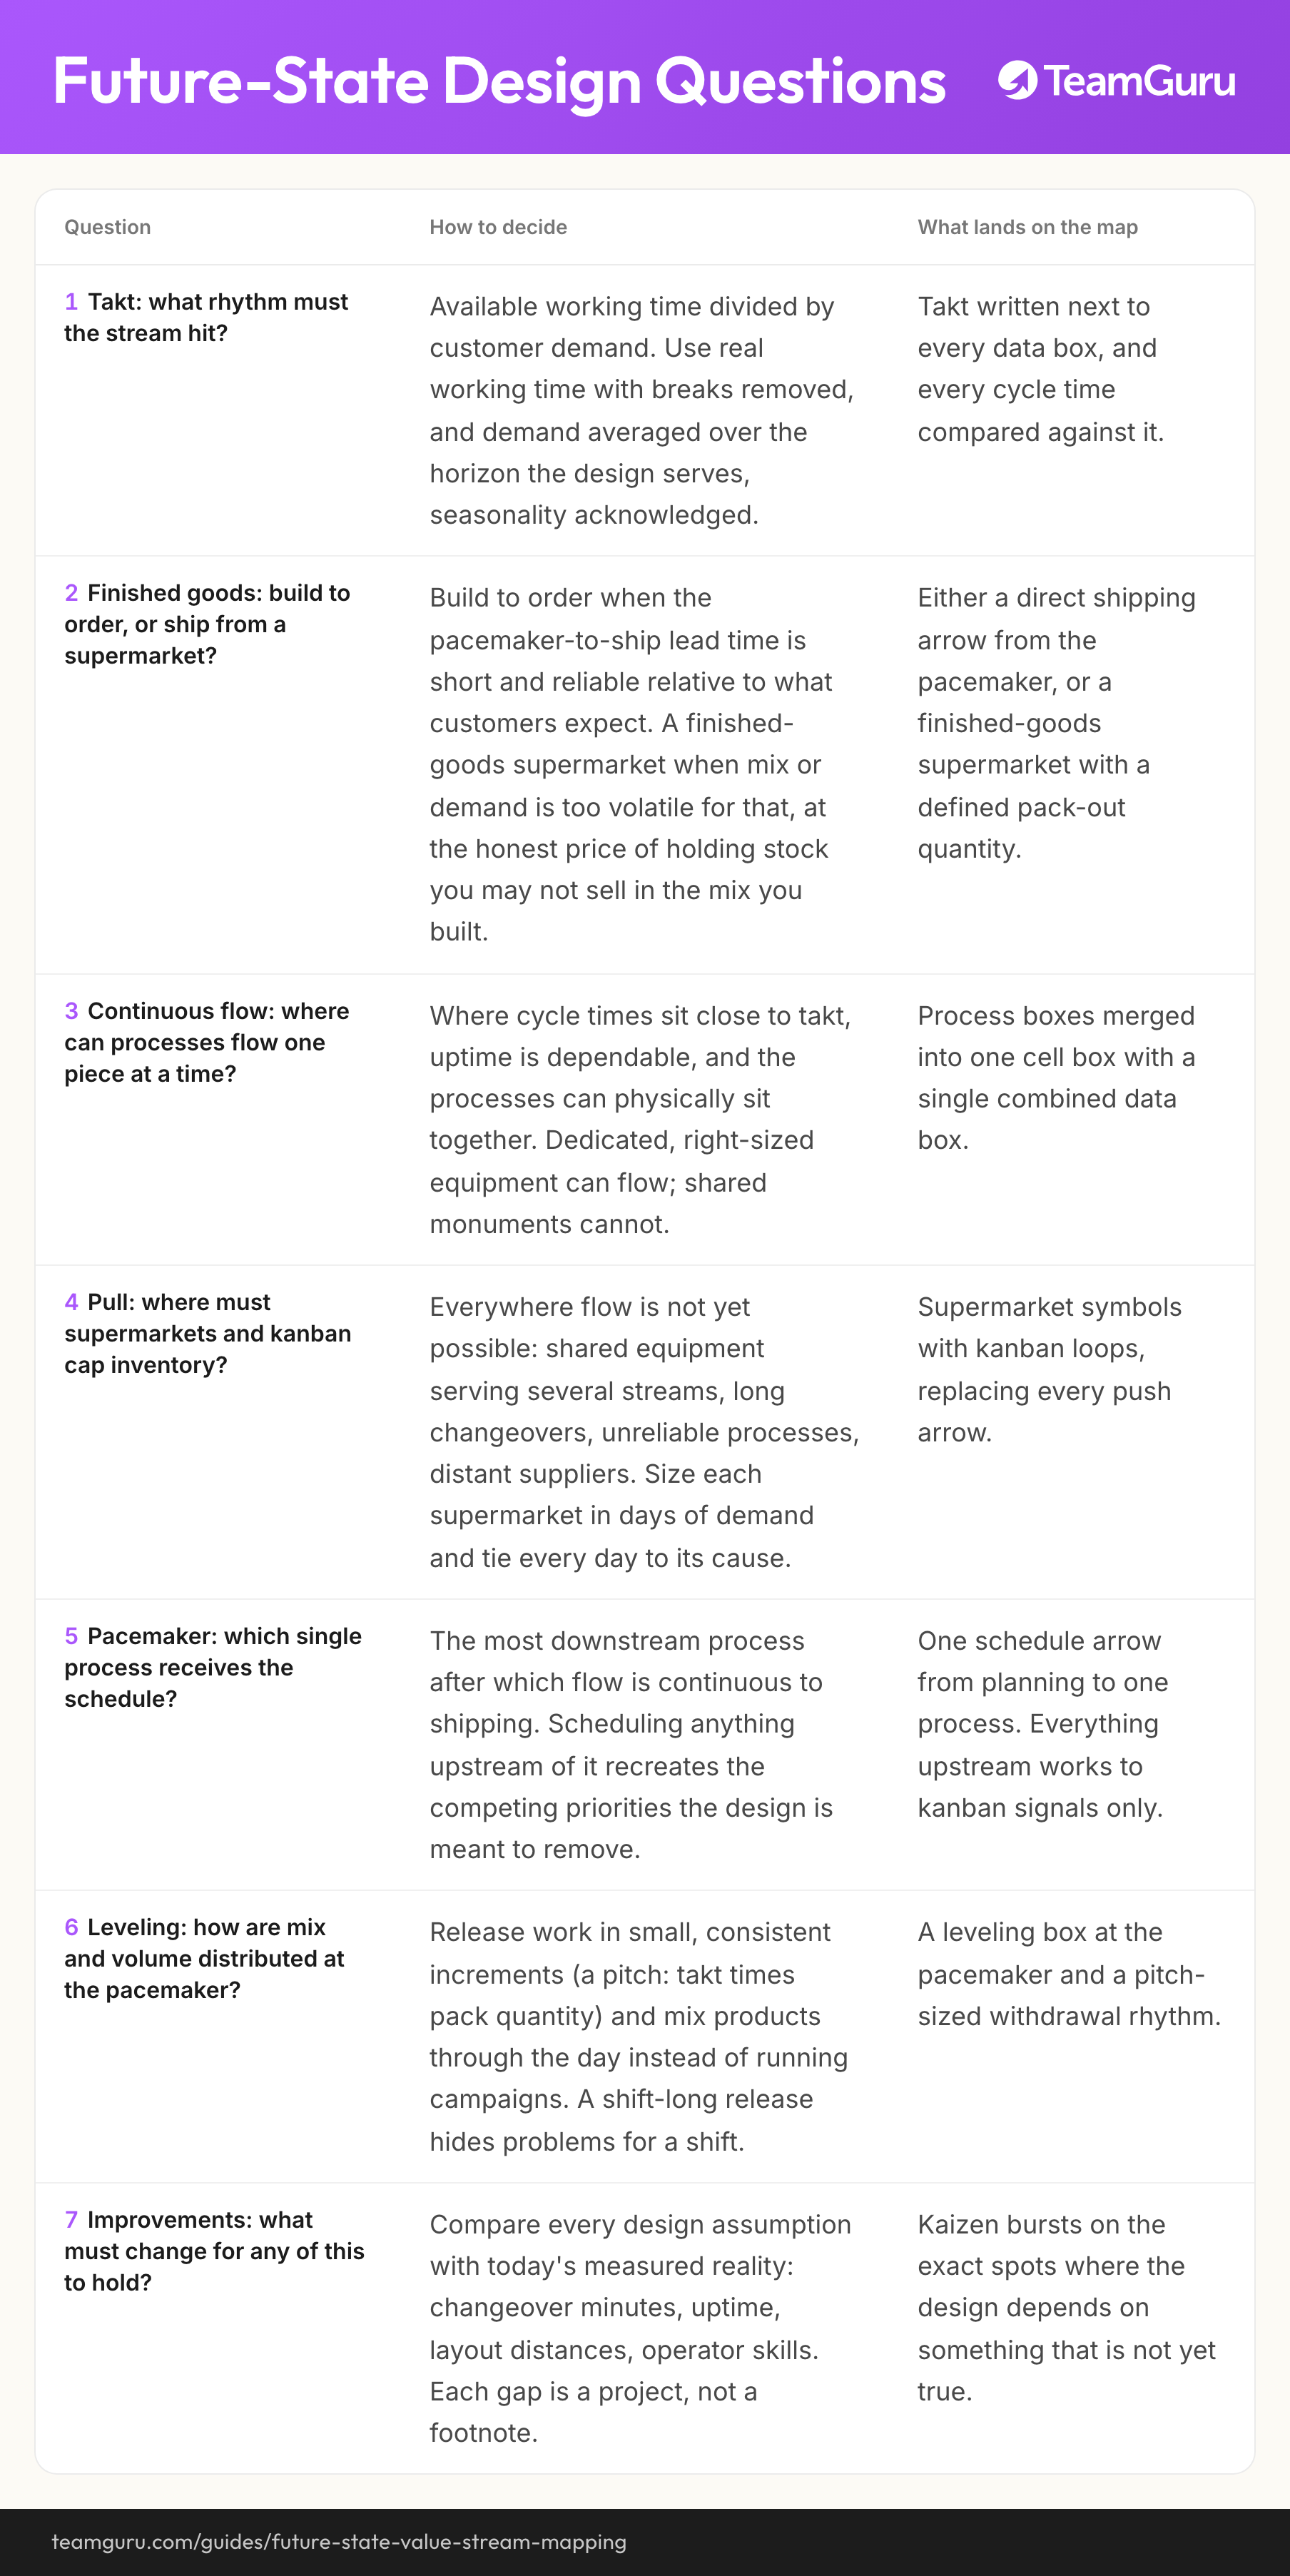
Les questions viennent de la tradition de Learning to See, et l'ordre n'est pas de la décoration. Chaque réponse contraint la suivante : vous ne pouvez pas placer un régulateur avant d'avoir décidé où vivent le flux continu et le flux tiré, et vous ne pouvez pas dimensionner un supermarché avant que le takt existe. Travaillez de haut en bas, écrivez chaque réponse sur la carte au fur et à mesure, et marquez d'un éclair Kaizen chaque réponse qui dépend de quelque chose qui n'est pas encore vrai.
| Question | Comment décider | Ce qui apparaît sur la carte |
|---|---|---|
| Takt : à quel rythme le flux doit-il tenir ? | Le temps d'ouverture divisé par la demande client. Prenez le temps d'ouverture réel, pauses déduites, et une demande moyennée sur l'horizon que la conception couvre, saisonnalité assumée. | Le takt écrit à côté de chaque boîte de données, et chaque temps de cycle comparé à lui. |
| Produits finis : fabriquer à la commande, ou expédier depuis un supermarché ? | À la commande quand le délai entre le régulateur et l'expédition est court et fiable face à ce qu'attend le client. Un supermarché de produits finis quand le mix ou la demande varient trop pour cela, au prix assumé d'un stock que vous ne vendrez peut-être pas dans le mix fabriqué. | Soit une flèche d'expédition directe depuis le régulateur, soit un supermarché de produits finis avec une quantité de conditionnement définie. |
| Flux continu : où les processus peuvent-ils s'enchaîner pièce à pièce ? | Là où les temps de cycle sont proches du takt, où la disponibilité est fiable et où les processus peuvent physiquement être rapprochés. Un équipement dédié et dimensionné au juste besoin peut s'enchaîner ; une grosse machine partagée entre plusieurs flux, non. | Des boîtes processus fusionnées en une seule boîte d'îlot, avec une boîte de données commune. |
| Flux tiré : où les supermarchés et le kanban doivent-ils plafonner le stock ? | Partout où le flux continu n'est pas encore possible : machines partagées entre plusieurs flux, changements de série longs, processus peu fiables, fournisseurs lointains. Dimensionnez chaque supermarché en jours de demande et rattachez chaque jour à sa cause. | Des symboles supermarché et des boucles kanban, à la place de chaque flèche de flux poussé. |
| Régulateur : quel processus unique reçoit le programme ? | Le processus le plus en aval après lequel le flux est continu jusqu'à l'expédition. Ordonnancer quoi que ce soit en amont recrée les priorités concurrentes que la conception doit justement supprimer. | Une seule flèche de programme, de l'ordonnancement vers un processus. Tout l'amont ne travaille que sur signal kanban. |
| Lissage : comment répartir le mix et le volume au régulateur ? | Lancez le travail par petits incréments réguliers (un pitch : le takt multiplié par la quantité de conditionnement) et alternez les références dans la journée au lieu de faire des campagnes. Un lancement qui couvre une équipe entière cache les problèmes pendant une équipe entière. | Une boîte de lissage au régulateur, et un rythme de prélèvement au pitch. |
| Améliorations : que faut-il changer pour que tout cela tienne ? | Confrontez chaque hypothèse de la conception à la réalité mesurée d'aujourd'hui : minutes de changement de série, disponibilité, distances d'implantation, compétences des opérateurs. Chaque écart est un projet, pas une note de bas de page. | Des éclairs Kaizen exactement aux endroits où la conception dépend de quelque chose qui n'est pas encore vrai. |
Les questions, appliquées à l'usine de composants
Les chiffres ci-dessous sont illustratifs, mais cohérents entre eux, pour le même fabricant de composants de 450 personnes dont l'état actuel est détaillé dans le guide de la VSM : 456 pièces par jour qui traversent la découpe, l'usinage, le soudage et l'assemblage, 18,4 jours de lead time, un programme hebdomadaire issu de la GPAO et poussé sur chaque processus.
Takt et produits finis
Deux équipes donnent 54 000 secondes d'ouverture par jour ; divisées par 456 pièces, cela fait un takt de 118 secondes. L'équipe a choisi la fabrication à la commande plutôt qu'un supermarché de produits finis : la demande est sous contrat et stable d'une semaine à l'autre, et une fois l'assemblage devenu régulateur, son délai entre la commande et l'expédition tient en moins d'une journée, largement dans la fenêtre du client. Le compromis a été nommé à voix haute : fabriquer à la commande garde le stock de produits finis proche de zéro, mais fait de chaque arrêt du régulateur un risque visible par le client, ce qui est exactement la raison d'être des décisions de lissage et de supermarché qui suivent.
Flux continu et flux tiré
Flux continu : le soudage tournait à environ la moitié du takt et alimentait une file d'attente de 2,9 jours, donc la conception l'intègre à l'îlot d'assemblage. Un îlot, une boîte de données commune, une pièce à la fois, et un transfert, une file d'attente et un point d'ordonnancement disparaissent pour le prix d'une modification d'implantation. La découpe et l'usinage ne peuvent pas encore s'enchaîner : l'usinage sert d'autres flux et porte un changement de série de 47 minutes. Le flux tiré les plafonne donc à la place, avec trois supermarchés : matière première à 2,5 jours, flans découpés devant l'usinage à 2,7 jours, pièces usinées à l'îlot à 2,0 jours. Chaque taille se rattache à sa cause. Les 2,7 jours devant l'usinage supposent des lots d'un jour de demande, qui supposent le chantier de changement de série décrit plus bas ; les 2,5 jours de matière première sont ce qu'exigent des livraisons deux fois par semaine, là où des livraisons hebdomadaires en imposaient environ cinq.
Le régulateur et le lissage
L'îlot d'assemblage, soudage compris désormais, est le régulateur : le seul processus qui reçoit un programme, parce que c'est le point le plus en aval à partir duquel le flux court sans rupture jusqu'à l'expédition. Tout l'amont ne répond qu'à des signaux kanban, ce qui fait passer l'usine de quatre points d'ordonnancement à un. À l'îlot, une boîte de lissage lance le travail par incréments d'un pitch : avec un conditionnement de 20 pièces, un pitch vaut 118 secondes fois 20, soit environ 39 minutes, donc l'îlot reçoit à peu près 23 petits lancements par jour au lieu d'un seul lot qui couvre l'équipe entière. Quand l'îlot décroche, l'écart se voit en un pitch, pas en fin d'équipe.
Les améliorations dont la conception dépend
La septième question a fait apparaître quatre éclairs Kaizen : une réduction du changement de série sur l'usinage, de 47 à 18 minutes, sans laquelle les lots d'un jour et le supermarché de 2,7 jours sont une fiction (la méthode est dans le guide SMED) ; la modification d'implantation qui fait entrer le soudage dans l'îlot ; un accord fournisseur pour des livraisons deux fois par semaine ; et la conception du kanban, plus la formation de tous ceux qui liront les signaux. Chaque éclair est devenu une ligne du plan de boucles ci-dessous. Menée jusqu'au bout, la conception fait passer le flux de 18,4 à 7,2 jours de lead time, avec pratiquement le même temps de traitement.
Dessiner et vérifier la conception
Dessinez l'état futur avec la même équipe, à la main, en discutant devant le mur. Le dessin est la discussion : chaque symbole que quelqu'un pose est un engagement qu'on lui rappellera. Ensuite, avant toute présentation, vérifiez la conception par un calcul rapide. Les états futurs échouent en silence exactement aux endroits que personne n'a calculés :
- L'arithmétique des supermarchés : les tailles en jours, plus le temps de traitement, doivent donner le lead time visé. Ici 2,5 plus 2,7 plus 2,0 jours de supermarchés font 7,2 jours, ce qui correspond à 3 300 pièces d'en-cours pour 456 pièces par jour. Si la ligne de temps et le comptage d'en-cours se contredisent, la carte est fausse quelque part.
- La capacité du régulateur face au takt : divisez le contenu de travail de l'îlot par le takt pour obtenir l'effectif nécessaire. Environ 29 minutes de contenu de travail font 1 740 secondes ; divisées par les 118 secondes de takt, cela donne 14,7, donc l'îlot reçoit 15 opérateurs et un graphique d'équilibrage, pas 14 et de l'optimisme.
- Chaque file d'attente supprimée a une cause supprimée : la carte enlève les 6 jours de stock devant l'usinage uniquement parce que le SMED réduit les lots qui les ont créés. Supprimez du stock sans supprimer sa cause et le tas est de retour en un mois, quoi qu'en dise la carte.
- Chaque supermarché a un signal de réapprovisionnement qui fonctionne : quelqu'un sait expliquer, pour chacun, ce qui déclenche la production ou la livraison, qui voit le signal, et combien de temps prend le réapprovisionnement.
Une position qui mérite d'être défendue : ne concevez pas autour des contraintes du logiciel. Si l'ERP ne sait pas laisser l'usinage hors programme, la réponse est de changer la façon dont on utilise l'ERP, en laissant le calcul des besoins planifier la matière pendant que le terrain séquence par kanban, et non de donner à la conception un deuxième point d'ordonnancement. Le paramétrage actuel d'un système de planification est la chose la plus modifiable du bâtiment, et concevoir le flux autour de lui est la façon dont un état futur redevient discrètement l'état actuel, avec un simple coup de peinture.
Des éclairs aux boucles, des boucles au plan
Un état futur avec neuf éclairs Kaizen n'est pas un plan, et neuf projets simultanés sont un enlisement. Regroupez les éclairs en boucles : la boucle du régulateur autour du point d'ordonnancement, puis une boucle par système de flux tiré en amont. Chaque boucle est un projet avec un pilote, une cible mesurable et un rythme de revue, en général un créneau dans la revue de direction mensuelle. Pour l'usine de composants, le plan ressemblait à ceci :
| Boucle | Quand | Ce qui change | Cible mesurable |
|---|---|---|---|
| Boucle du régulateur | Mois 1 à 3 | Le soudage entre dans l'îlot d'assemblage. Boîte de lissage et prélèvement au pitch à l'îlot. Supermarché de pièces usinées (2,0 jours) avec kanban vers l'usinage. Programme retiré de tous les autres processus. | Les points d'ordonnancement passent de quatre à un. Respect du pitch suivi chaque jour, au-dessus de 90 % au troisième mois. |
| Boucle usinage | Mois 3 à 8 | Un chantier SMED ramène le changement de série de 47 à 18 minutes. Les lots passent d'environ trois jours de demande à un. Un supermarché de flans découpés plafonné à 2,7 jours remplace les 6 jours de stock. Flux tiré par kanban depuis la découpe. | Standard de changement de série à 18 minutes. Stock devant l'usinage de 6,0 à 2,7 jours. |
| Boucle fournisseur | Mois 6 à 12 | Les livraisons passent d'une fois à deux fois par semaine. Supermarché de matière première plafonné à 2,5 jours avec kanban fournisseur. Rythme de réception et standard de déchargement ajustés à la nouvelle fréquence. | Matière première d'environ cinq jours à 2,5. Respect du calendrier de livraison affiché au tableau de la réception. |
La boucle du régulateur d'abord, puis l'amont : c'est la règle, et elle se justifie. Le régulateur donne le rythme auquel chaque boucle amont réapprovisionne ; construisez un supermarché avant que son consommateur ne tire à un rythme stable et vous dimensionnez des tampons contre du bruit. C'est aussi le gain visible le plus rapide : un seul point d'ordonnancement et un îlot lissé changent le quotidien du terrain dès le premier trimestre, ce qui donne du crédit aux boucles plus lentes qui suivent. Chaque boucle de l'usine de composants a reçu un pilote nommé, le responsable de flux pour la boucle du régulateur, le responsable du secteur usinage et le responsable achats pour les deux autres, et dix minutes fixes dans la revue mensuelle.
Les erreurs fréquentes
Ce qui ne marche pas
- L'état futur est une utopie sans date, admirée en présentation et jamais dotée de moyens
- Toutes les boucles démarrent en même temps, se disputent les mêmes personnes et s'enlisent ensemble au deuxième mois
- Le stock disparaît sur la carte pendant que ses causes (changements de série, fréquence de livraison) restent intactes
- Le plan liste des améliorations sans pilote, sans cible mesurable et sans date de revue
- La conception se plie au paramétrage actuel de l'ERP au lieu de changer la façon dont l'ERP est utilisé
Ce qui marche
- Un état cible daté, à 6 ou 12 mois, signé par la personne qui peut y mettre les moyens
- Des boucles séquencées : le régulateur d'abord, l'amont ensuite, le fournisseur en troisième
- Chaque file d'attente supprimée va de pair avec le projet qui supprime sa cause
- Chaque boucle a un pilote, une cible mesurable et un créneau de revue mensuel
- Le takt, les tailles de supermarché et le calcul d'effectif résistent à un sceptique armé d'une calculatrice
Et ensuite
Une fois les boucles attribuées, la conception de l'état futur passe la main au déploiement de la stratégie : les boucles rejoignent le portefeuille de transformation, et les plus grosses cibles, ici le lead time de 18,4 à 7,2 jours, gagnent leur place sur la matrice en X à côté des autres percées de l'année. Les cibles se décomposent ensuite en leviers de terrain (minutes de changement de série, jours de supermarché, respect du pitch) à travers un arbre de KPI, pour que ceux qui font tourner le flux voient des chiffres sur lesquels ils peuvent agir dès leur équipe.
Ce passage de relais est le moment où une conception entre dans le système de management, ou meurt en dessin. Dans TeamGuru, chaque boucle tourne comme un projet avec des actions datées et pilotées, et le lead time, le changement de série et les jours de supermarché rejoignent la base de KPI, pour que la revue mensuelle compare le flux à la conception plutôt qu'au souvenir d'un atelier. Quand l'état futur est atteint, ou quand la demande déplace le takt, l'équipe redessine, et la nouvelle carte devient l'état cible suivant. Ce cycle (concevoir, mettre en œuvre, redessiner) fait la différence entre une usine qui a cartographié une fois et une usine qui pilote son flux.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Quelle différence entre un état futur et un état idéal ?
À quelle échéance fixer un état futur ?
Qu'est-ce qu'un processus régulateur ?
Quelle taille donner à un supermarché ?
Quand redessine-t-on l'état futur ?
Qui valide une conception d'état futur ?
Comment TeamGuru le met en pratique