Guia de implementação
FMEA.
O FMEA (Failure Mode and Effects Analysis) é um método estruturado para antecipar como um processo pode falhar, quanto cada falha custaria e quais controles evitam ou pegam o problema antes do cliente. O workshop de pontuação é só o começo. O FMEA se paga na disciplina de revisão: você o reabre a cada reclamação, a cada escape e a cada mudança de processo, e ele comanda o plano de controle em vez de enfeitar a pasta da auditoria.
O que é o FMEA, e de qual tipo esta página trata
FMEA é antecipação sistemática. Para cada etapa do processo, o time responde quatro perguntas nesta ordem: como esta etapa pode falhar (o modo de falha), o que essa falha provoca no processo seguinte e no cliente (o efeito), o que a faz acontecer (a causa) e o que existe hoje para evitar ou pegar o problema (os controles atuais). As notas de severidade, ocorrência e detecção transformam as respostas em prioridades, e as prioridades em ações com responsável.
Existem dois tipos principais. O FMEA de projeto (DFMEA) pergunta como o próprio produto pode falhar em uso, e pertence à engenharia de produto. O FMEA de processo (PFMEA) pergunta como a manufatura pode produzir uma peça defeituosa mesmo com o projeto correto, e pertence à fábrica. Esta página trata do PFMEA, porque é ali que a análise ou se conecta ao que o operador de fato confere, ou morre em silêncio.
E morrer é o padrão. O FMEA mais comum da indústria é uma planilha pontuada uma vez no lançamento, arquivada para o auditor e nunca mais aberta, nem na semana em que chega a reclamação que a análise deixou passar ou tinha previsto. Esse documento é papel morto. O valor do FMEA não está no workshop inicial; está na disciplina de voltar a ele toda vez que a realidade discorda dele, e de deixar que ele decida o que o plano de controle verifica no processo.
Onde o FMEA entra no roteiro de transformação
No roteiro de implantação do TeamGuru, o FMEA pertence à prática de equipamentos e métodos do estágio Melhorar, ao lado de SMED, TPM e poka-yoke. Não é uma ferramenta de primeiro dia, e isso é proposital. O FMEA compensa onde a fábrica já registra seus problemas, porque o histórico alimenta notas de ocorrência honestas e expõe os modos que o primeiro workshop deixou passar. A análise de causa raiz e ações corretivas fornece esse histórico, e o FMEA devolve o favor ao decidir o que o plano de controle verifica em cada posto.
- Antes Gerenciamento diário
- Você está aqui SMED, TPM, FMEA e Poka-Yoke
- Em paralelo Kaizen
- Depois Obeya e análise crítica
Quando o FMEA vira desperdício
O FMEA tem má fama em muitas fábricas, e a fama foi conquistada de três formas bem específicas:
- Um engenheiro escreve os FMEAs da fábrica inteira sentado na mesa dele. Saem centenas de linhas que ninguém no processo viu, com notas de ocorrência chutadas em vez de lembradas. Uma análise que o time não construiu é um documento, e documento não muda comportamento.
- A discussão sobre notas dura mais que a discussão sobre ações. Quando o time gasta vinte minutos brigando se a ocorrência é 5 ou 6 e quatro minutos no que fazer com o pior modo, a reunião está otimizando o número errado.
- Todo produto novo começa do zero. Se existe um FMEA de família ou de referência para processo parecido, comece por ele e analise as diferenças. Folha em branco repete omissões antigas e queima a paciência do time em linhas resolvidas anos atrás.
O remédio para os três é o mesmo: escopo pequeno, construção junto com quem roda o processo, e as horas economizadas gastas em ações em vez de linhas.
Como construir um FMEA que vive
Um FMEA vivo é construído em sessões curtas, perto do processo, por quem sabe como ele falha, e cada sessão termina com ações, não só com notas.
-
Delimite um processo e caminhe por ele antes de analisar.
Escolha uma linha ou família de processo, percorra posto a posto e anote as etapas com o requisito que cada uma precisa cumprir. Uma linha por função do posto é a altura certa: apertar quatro conexões hidráulicas a 25 Nm falha de formas que valem análise; pegar a parafusadeira, não.
-
Comece pelo FMEA de família, se houver um.
Uma análise de referência de processo parecido já contém quase todos os modos, efeitos e notas calibradas. Copie e analise o que é diferente neste produto e nesta linha. É na diferença que mora o risco novo.
-
Faça sessões multifuncionais de cerca de 90 minutos por etapa.
Engenharia de processo, qualidade, um operador que roda o posto e a manutenção quando o comportamento do equipamento pesa. Para cada etapa: como ela falha, o que acontece depois e no cliente, qual é a causa e quais controles existem hoje. Controle atual quer dizer atual: controle planejado, informal ou que quase sempre é feito não é controle, e listá-lo assim mesmo estraga a nota de detecção.
-
Pontue contra âncoras escritas, e rápido.
Use escalas ancoradas, calibradas uma vez para a empresa (a tabela abaixo serve de ponto de partida), e cronometre cada linha. Um ponto de diferença nunca muda o que você faz a seguir. A faixa de prioridade muda, então discuta faixas, não decimais.
-
Dê a toda prioridade alta uma ação com responsável e prazo, e atualize o plano de controle na mesma reunião.
O FMEA e o plano de controle são duas vistas da mesma decisão: qual risco aceitamos e o que conferimos por causa dele. Atualizados em reuniões separadas por pessoas separadas, eles se contradizem em um trimestre. Repontue ocorrência ou detecção só depois que a ação for verificada no processo, não quando ela é planejada.
-
Defina os gatilhos de revisão e o dono do documento.
O FMEA é reaberto a cada reclamação de cliente dentro do escopo, a cada escape interno, a cada mudança de processo, produto ou equipamento, e sempre que a solução de problemas revelar um modo de falha que ele não contém. Um responsável com nome vigia os gatilhos.
Esses gatilhos não são manutenção em volta do método. Eles são o método. O primeiro workshop produz uma hipótese sobre como o processo falha; cada reclamação e cada escape é um resultado de teste, ou seja, a realidade achou um modo que a análise não tinha ou venceu um controle em que a análise confiava. Por isso uma investigação de causa raiz madura faz sempre a mesma pergunta: este modo estava no FMEA? A resposta atualiza a análise de três jeitos. O modo não estava lá: inclua. O modo estava lá com uma nota de ocorrência generosa: repontue e aja. O modo estava lá e o controle listado não pegou: a nota de detecção era ficção, então conserte o controle, não só o número. Os casos que chegam ao cliente e viram 8D (ou MASP, na tradição Falconi) deixam esse ciclo explícito: a disciplina D7, prevenção, existe justamente para empurrar o aprendizado para o FMEA e o plano de controle do produto afetado e dos irmãos dele.
Exemplo prático: três linhas de um PFMEA
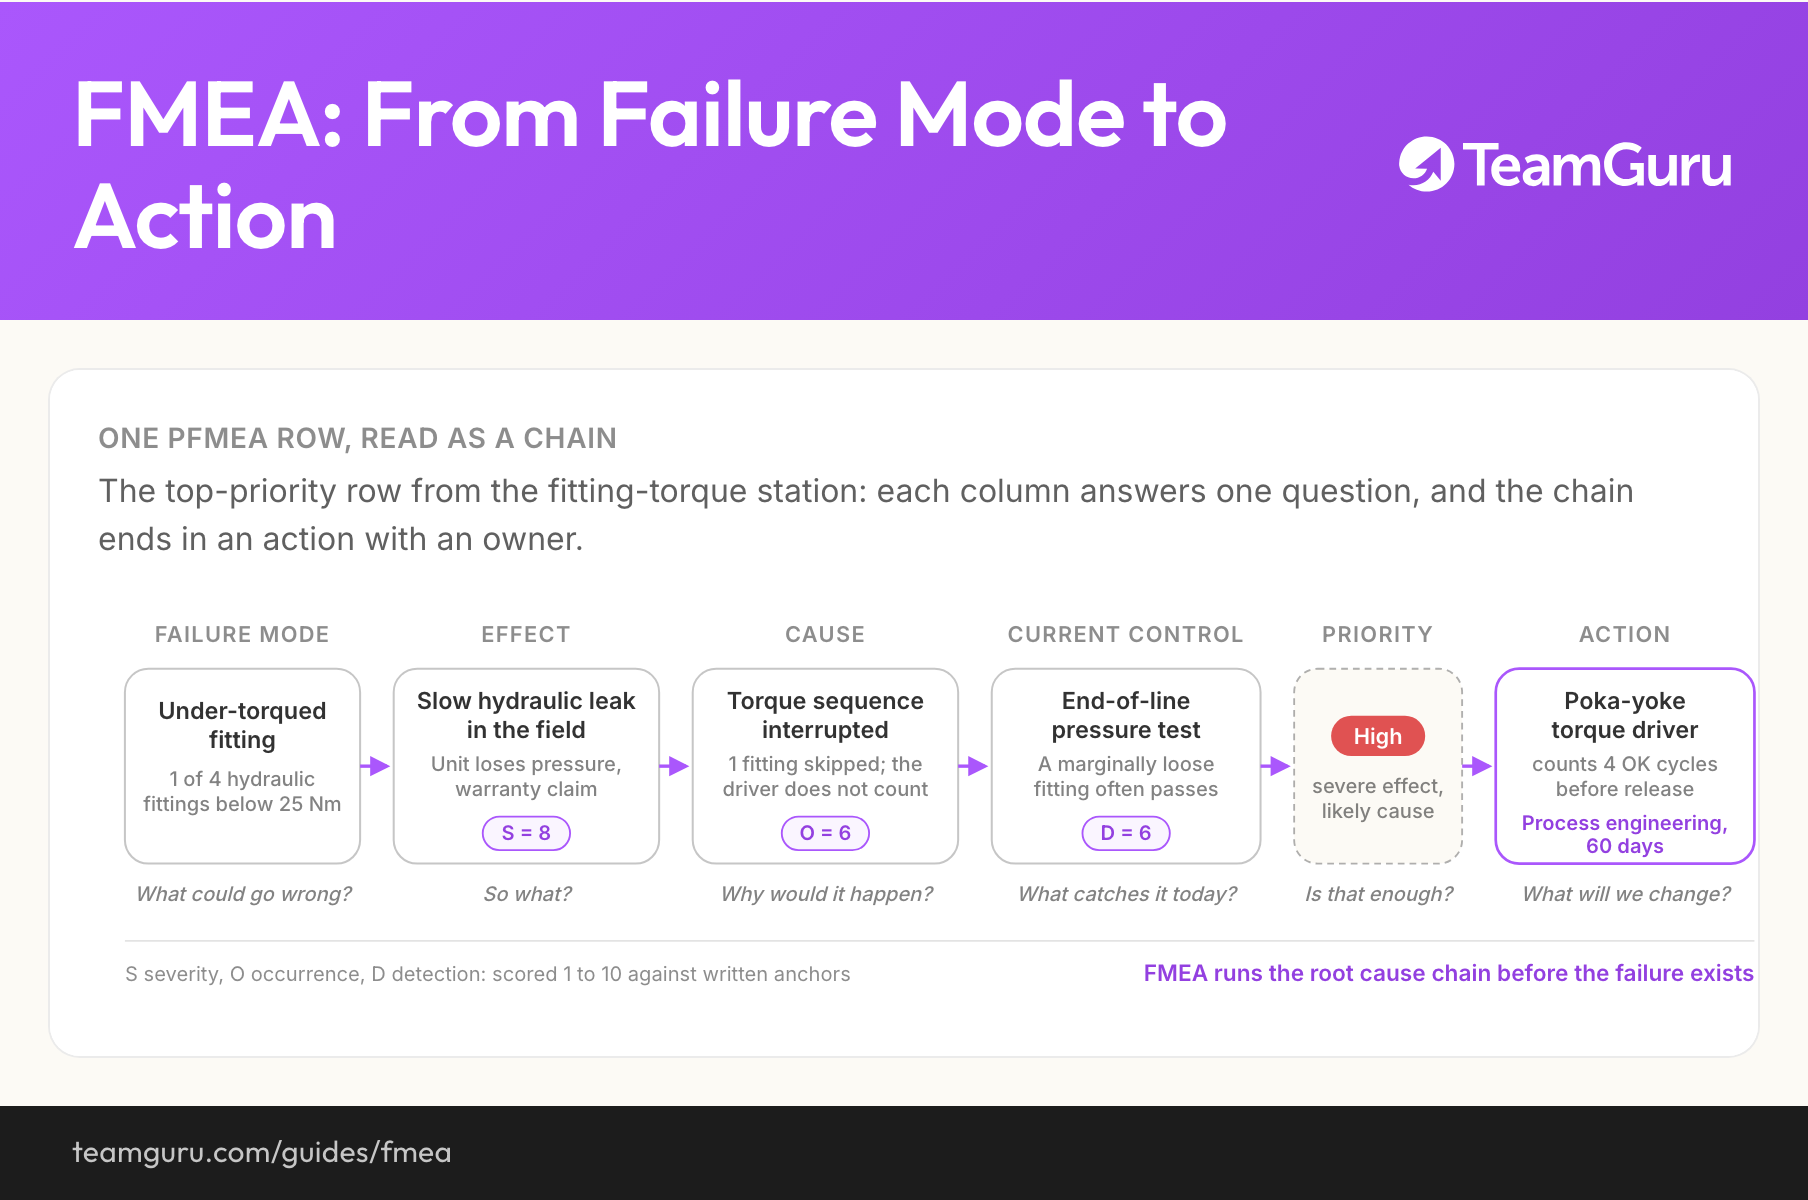
O extrato abaixo cobre o posto de aperto de conexões no fabricante de componentes com 450 funcionários usado como exemplo em todo este site. O posto aperta quatro conexões hidráulicas por unidade a 25 Nm; a 456 unidades por dia, são cerca de 1 800 operações de torque, volume suficiente para que qualquer erro que o processo permita aconteça um dia, no turno de alguém. As notas seguem a convenção de 1 a 10, ancorada na seção seguinte. Os números são ilustrativos, mas coerentes entre si.
One PFMEA row, read as a chain
The top-priority row from the fitting-torque station: each column answers one question, and the chain ends in an action with an owner.
| Modo de falha | Efeito (S) | Causa (O) | Controles atuais (D) | Prioridade | Ação recomendada |
|---|---|---|---|---|---|
| Conexão com torque abaixo do especificado | Vazamento lento de óleo em campo, o equipamento perde pressão, garantia acionada S = 8 | Sequência de aperto interrompida, uma das quatro conexões pulada; a parafusadeira não conta os apertos O = 6 | Valores de torque na instrução de trabalho; teste de pressão em 100% das peças no fim de linha, que uma conexão pouco abaixo do torque costuma passar D = 6 | Alta | Parafusadeira poka-yoke com contagem: o posto só libera a peça depois de quatro ciclos de torque OK. Responsável: engenharia de processo, 60 dias. |
| Conexão com torque abaixo do especificado | Vazamento lento de óleo em campo, o equipamento perde pressão, garantia acionada S = 8 | Embreagem da parafusadeira deixada na regulagem errada após um setup entre bitolas de conexão O = 3 | Folha de setup no posto; verificação de torque da primeira peça com torquímetro calibrado D = 5 | Média | Presets de torque escolhidos pela leitura do código de barras da ordem de produção; verificação mensal de torque incluída na auditoria escalonada de camada 2. Responsável: engenharia de manufatura, 90 dias. |
| Conexão com rosca cruzada | Vazamento imediato no teste de pressão de fim de linha, conexão refugada e retrabalho interno S = 6 | Desalinhamento na hora de iniciar a rosca à mão O = 3 | Início manual de duas voltas completas conforme o trabalho padronizado; o teste de pressão pega este modo com segurança D = 3 | Baixa | Nenhuma. Acompanhar pelo registro de reprovações no teste; rever se a taxa de retrabalho subir. |
Leia as três linhas como três desfechos diferentes da mesma análise. A primeira é a razão de o FMEA existir: efeito grave, uma causa que mora dentro das interrupções normais do dia e um controle de detecção que parece mais forte do que é. O teste de pressão roda em toda unidade, mas uma conexão pouco abaixo do torque segura pressão por 30 segundos de teste e começa a vazar semanas depois, sob ciclagem térmica. Uma nota de detecção honesta registra o que o controle realmente pega, não o fato de existir um controle.
A segunda linha tem o mesmo efeito grave, mas a causa é mais rara e parcialmente controlada, então ela ganha uma ação programada em vez de urgente. A terceira é a linha que muitos times se recusam a escrever: um modo que os controles atuais realmente dão conta, prioridade baixa, nenhuma ação. Um FMEA que pendura ação em tudo não prioriza nada. A ação recomendada da primeira linha, trocar a vigilância humana por um dispositivo que conta, é o desfecho clássico de uma linha de prioridade alta; o guia de poka-yoke mostra como escolher e construir esse dispositivo.
Pontuar severidade, ocorrência e detecção
A severidade pontua o efeito, a ocorrência pontua a causa e a detecção pontua a capacidade dos controles atuais de pegar o modo antes que ele saia da fábrica. As três vão de 1 a 10 por convenção, e nenhuma delas significa nada enquanto a sua empresa não escrever as próprias âncoras: o mesmo vazamento é 4 em um negócio e 9 em outro. A tabela abaixo é um ponto de partida para essa calibração, com âncoras nas faixas que mais pesam.
| Nota | Severidade do efeito | Ocorrência da causa | Detecção pelos controles atuais |
|---|---|---|---|
| 9 a 10 | Efeito de segurança ou legal, possivelmente sem aviso | Quase inevitável: aparece toda semana neste processo ou em um quase igual | Nenhum controle atual, ou o controle não consegue detectar este modo |
| 7 a 8 | Perda da função principal: falha em campo, linha do cliente parada | Frequente: mais ou menos uma vez por mês em processos parecidos | Só inspeção manual ou amostragem |
| 5 a 6 | Desempenho degradado: retrabalho interno, refugo, reprovação em teste | Ocasional: algumas vezes por ano | Um teste ou dispositivo mais à frente pega a maioria dos casos, não todos |
| 3 a 4 | Incômodo leve: defeito de aparência, ajuste necessário | Raro: visto uma ou duas vezes na memória da fábrica | Detecção automática no posto ou logo ao lado |
| 1 a 2 | Nenhum efeito que o cliente ou o processo seguinte perceba | Praticamente eliminado por um controle de prevenção | O erro não passa: um dispositivo bloqueia ou rejeita na origem |
Duas regras de honestidade mantêm a pontuação útil. Primeira: calibre as escalas uma vez, com âncoras tiradas do seu próprio histórico, e reutilize em toda sessão. Notas que oscilam com o humor da sala produzem aquelas variações de dez pontos que ensinam o time a desconfiar do método. Segunda: não deixe a aritmética mandar mais que o julgamento. O clássico Número de Prioridade de Risco multiplicava S, O e D, e podia colocar um modo de severidade 9 com ocorrência modesta abaixo de outro trivial e frequente; o manual AIAG e VDA de 2019 trocou o NPR pelas tabelas de Prioridade de Ação, que colocam a severidade em primeiro lugar.
Você não precisa das tabelas completas para colher o benefício. Esta página usa uma lógica simples de três faixas, dita uma vez e aplicada sempre igual: alta quando um efeito grave (severidade 7 ou mais) encontra ocorrência 4 ou mais; média quando o efeito grave vem com ocorrência menor, mas detecção 5 ou pior; baixa nos demais casos. As suas faixas podem ser outras. O que importa é que estejam escritas, que a severidade pese mais, e que quem decide para onde vão as ações seja a faixa, não a discussão.
Ligar o FMEA ao chão de fábrica
Controle que só existe em uma coluna de planilha é ficção. Todo controle de prevenção do FMEA precisa aparecer como passo do trabalho padronizado, e todo controle de detecção precisa ser uma verificação real que uma pessoa com nome faz numa frequência definida. A nota de detecção parte do princípio de que essas verificações acontecem. As auditorias escalonadas de processo são como você confere esse princípio, amostrando exatamente as verificações com que o FMEA conta. Uma auditoria que encontra um controle listado sendo pulado ou impossível de fazer encontrou uma correção de nota de detecção, não apenas uma constatação de auditoria.
A ligação vale nos dois sentidos. Para baixo, o FMEA decide o que o operador confere, e por isso a análise, o plano de controle e o trabalho padronizado mudam juntos ou não mudam. Para cima, o chão de fábrica alimenta a análise: alertas de qualidade, constatações de auditoria e desvios repetidos são a matéria-prima da próxima revisão. Um autoteste útil para qualquer fábrica: escolha uma verificação do operador ao acaso e rastreie até o modo de falha que ela existe para pegar. Se ninguém conseguir, o FMEA foi escrito para o auditor, não para o processo.
Erros comuns
Como é quando vai mal
- O FMEA é escrito na semana anterior à auditoria de certificação e só é aberto de novo na próxima
- As notas variam dez pontos conforme quem aparece na reunião
- As ações recomendadas não têm responsável nem prazo, e a coluna de acompanhamento nunca é preenchida
- A coluna de controles lista verificações que nenhum operador do posto reconhece
- Um único engenheiro é dono de todos os FMEAs da fábrica, e um dia ele sai
Como é quando vai bem
- O histórico de revisões mostra registros com data posterior a reclamações, escapes e mudanças de processo
- Âncoras de pontuação escritas uma vez a partir do histórico da empresa e reutilizadas em toda sessão
- Toda prioridade alta tem responsável, prazo e nova pontuação depois da verificação no processo
- Todo controle listado é rastreável até o trabalho padronizado ou uma pergunta de auditoria
- Os operadores sabem dizer qual é o principal modo de falha que as verificações deles existem para pegar
Depois da análise: o que vem a seguir
Um FMEA pontuado aponta para uma lista curta de modos em que mais uma instrução não vai resolver. O sucessor natural dessas linhas é o dispositivo à prova de erro: algo que impede o engano ou o sinaliza no posto, escolhido e construído como descreve o guia de poka-yoke. Cada dispositivo implantado volta para a análise como uma nota menor de ocorrência ou de detecção, e é assim que o FMEA registra progresso, não só risco.
A disciplina de revisão fica mais fácil quando o sistema cuida disso por você. No TeamGuru, um alerta de qualidade aberto na linha e uma constatação de auditoria carregam a referência do processo, então cada escape cai ao lado da análise que deveria tê-lo previsto, e o gatilho de revisão dispara como fluxo de trabalho, sem depender da memória de ninguém.
No roteiro, o FMEA e os métodos irmãos correm em paralelo com o kaizen e alimentam o ritmo de Obeya e análise crítica pela direção, onde reincidência e risco são revistos todo mês, em vez de redescobertos uma vez por ano.
Leve com você
O diagrama deste guia como imagem, livre para usar em treinamentos e workshops internos.
Baixar PNGPerguntas frequentes
O que significa FMEA?
Qual é a diferença entre DFMEA e PFMEA?
O que aconteceu com o NPR?
Com que frequência o FMEA deve ser atualizado?
Quem deve participar de um FMEA?
Qual deve ser o nível de detalhe das etapas do processo?
Como funciona no TeamGuru