Umsetzungsleitfaden
Total Productive Maintenance (TPM).
Total Productive Maintenance (TPM) ist ein System zur Beseitigung von Anlagenverlusten: Die tägliche Maschinenpflege liegt bei den Menschen, die die Maschine fahren, abgesichert durch geplante Instandhaltung und Technik. Wenn Bediener ihre Anlage selbst reinigen, prüfen und schmieren, erkennen sie Verschleiß früh, und Störungen sind kein Wetter mehr, sondern Entscheidungen. Beginnen Sie mit autonomer Instandhaltung an der Engpassmaschine, nicht mit acht Säulen auf einem Poster.
Was TPM ist und wozu es dient
Total Productive Maintenance ist ein System zur Beseitigung von Anlagenverlusten: Störungen, Kurzstillstände, Geschwindigkeitsverluste und Fehler, die aus dem Zustand der Anlage entstehen. Es wirkt über drei Hebel. Die autonome Instandhaltung legt die tägliche Pflege, also Reinigen, Prüfen, Schmieren und Nachziehen, in die Hände der Bediener, die die Maschine fahren. Die geplante Instandhaltung gibt der Fachinstandhaltung einen Plan, der sich nach Zustand und Kritikalität richtet statt danach, wer am lautesten ruft. Die gezielte Verbesserung greift die größten erfassten Verluste nacheinander und bereichsübergreifend an.
Das klassische Modell fasst diese Elemente in acht Säulen und ergänzt qualitätsorientierte Instandhaltung, Anlagenmanagement in der Planungsphase, Schulung und Qualifizierung, Arbeitssicherheit und Umwelt sowie administratives TPM. Nennen Sie die Säulen einmal und legen Sie das Poster dann weg. Acht parallele Programme mit Unterausschüssen zu starten ist der sichere Weg, aus TPM eine Bürokratie zu machen, die nie eine Maschine berührt. Autonome Instandhaltung plus geplante Instandhaltung plus gezielte Verbesserung tragen den größten Teil des Nutzens, 90 Prozent sind ein brauchbarer Richtwert, und die übrigen Säulen ergeben erst Sinn, wenn diese drei sichtbar laufen.
Dass die Eigenverantwortung der Bediener die entscheidende Säule ist, hat mechanische Gründe, keine kulturellen. Die meisten Störungen kommen nicht plötzlich, sie entwickeln sich. Ein Lager läuft trocken, eine Schraube löst sich, Späne setzen sich in einer Führung fest, und wochenlang kündigt die Maschine das über Geräusch, Wärme, Vibration und Leckagen an. Die Einzigen, die diese Ankündigung jeden Tag hören können, sind die Bediener. Wenn sie die Maschine reinigen, fassen sie sie an; wenn sie sie anfassen, finden sie, was sich löst und was leckt; und wenn dieser Fund eine Reparatur auslöst, sind Störungen kein Wetter mehr, das über das Werk hereinbricht, sondern Entscheidungen, die das Werk getroffen oder unterlassen hat.
Wo TPM in der Transformations-Roadmap steht
TPM gehört zur Praxis Anlagen und Methoden in der Phase „Verbessern“ der Einführungs-Roadmap, gemeinsam mit SMED, FMEA und Poka Yoke. Diese Platzierung ist bewusst gewählt: TPM zahlt sich dort aus, wo das tägliche Shopfloor Management Ergebnisse bereits hält und ehrliche Zahlen liefert. Die täglichen Boards erfassen Stillstände nach Ursache in jeder Schicht, und die Verfügbarkeitsverluste in der OEE-Erfassung benennen die Maschinen und Fehlerbilder, die den Aufwand wert sind. Starten Sie TPM, bevor diese Daten existieren, ist die Maschinenauswahl Politik; starten Sie danach, ist sie eine Rechenaufgabe.
- Davor Shopfloor Management
- Sie sind hier SMED, TPM, FMEA & Poka Yoke
- Parallel dazu Kaizen
- Danach Obeya & Managementbewertung
Wann TPM scheitert, bevor es beginnt
Die meisten gescheiterten TPM-Starts waren schon vor der ersten Grundreinigung verloren, und die Ursachen muss das Management beheben, nicht die Bediener. Prüfen Sie diese drei Punkte, bevor Sie irgendetwas ankündigen:
- Ein Instandhaltungsrückstand, der so tief ist, dass Bediener nur gebrochene Versprechen finden. Wenn an der Maschine zehn bekannte Mängel offen sind, die die Instandhaltung seit einem Jahr nicht behoben hat, dokumentiert ein Kartensystem nur den elften. Arbeiten Sie den kritischen Rückstand an der Pilotmaschine zuerst ab, damit die Grundreinigung an einer Maschine beginnt, deren bekannte Fehler behoben sind.
- Keine Zeit für die Routinen eingeplant. Wenn der Schichtplan davon ausgeht, dass jede Minute Produktion ist, ist die tägliche Routine aus Reinigen, Prüfen und Schmieren Diebstahl, und sie fällt am ersten vollen Tag aus und an jedem Tag danach. Planen Sie die Minuten in den Schichtplan ein und verteidigen Sie sie.
- Keine Verlustdaten. Ohne Stillstandserfassung nach Ursache gibt es keine Möglichkeit, die richtige Maschine zu wählen, keine Ausgangsbasis und sechs Monate später keinen Nachweis. Einige Wochen ehrlicher Erfassung am täglichen Board genügen für den Start.
So führen Sie autonome Instandhaltung ein
Starten Sie kein Programm. Starten Sie mit einer Maschine, und zwar mit dem Engpass. Am Engpass sind Verfügbarkeitsverluste zugleich Ausbringungsverluste: Eine Stunde Störung dort ist eine Stunde Werksausbringung. Das macht den Nutzen sichtbar und die zweite Maschine leicht zu begründen. Als Beispiel dient in diesen Leitfäden durchgehend ein Komponentenhersteller mit 450 Beschäftigten (456 Stück pro Tag, zwei Schichten). Dort ist es die Zerspanungslinie: Von 840 verfügbaren Minuten verliert sie täglich 33 Minuten durch Störungen und weitere 16 durch Kurzstillstände. Diese beiden Zeilen des Verlustkontos sind das Ziel des Pilotprojekts.
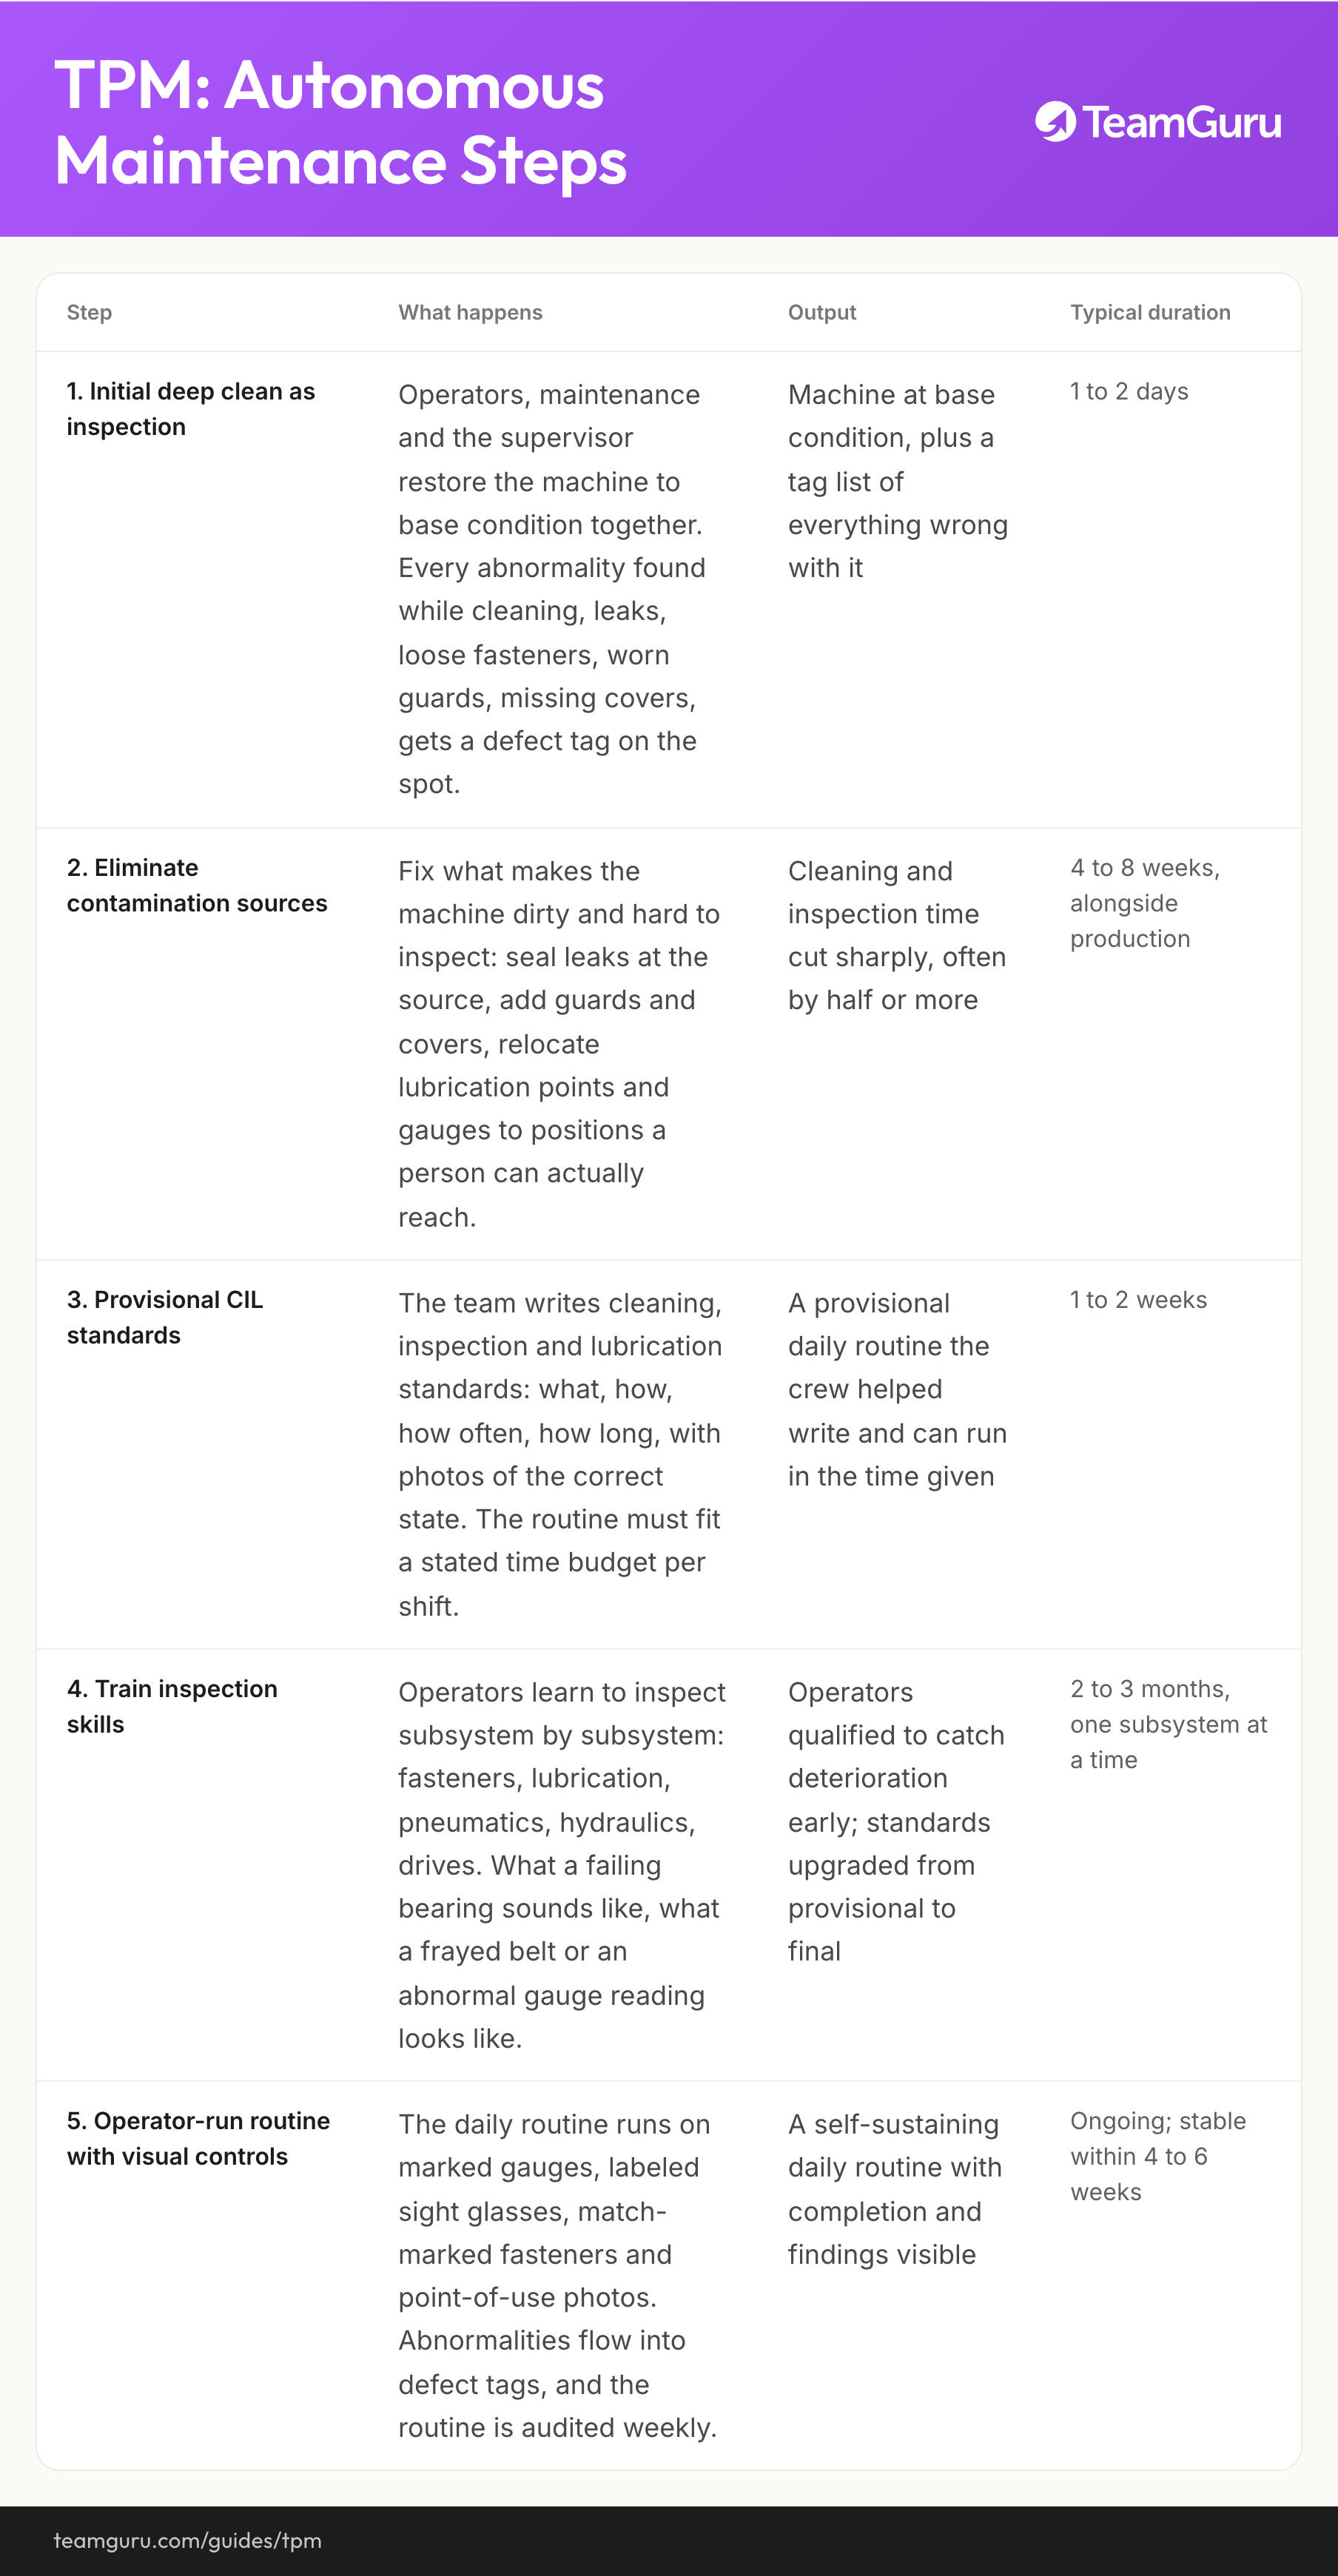
Die Methode sind die fünf Schritte der autonomen Instandhaltung, in dieser Reihenfolge durchlaufen, mit der Instandhaltung und dem Meister an der Seite der Bediener. Die Dauern sind Praxiswerte für eine Maschine, kein Konzernterminplan.
| Schritt | Was passiert | Ergebnis | Typische Dauer |
|---|---|---|---|
| 1. Grundreinigung als Inspektion | Bediener, Instandhaltung und Meister versetzen die Maschine gemeinsam in den Grundzustand zurück. Jede Auffälligkeit, die beim Reinigen auftaucht, also Leckagen, lose Verschraubungen, verschlissene Schutzeinrichtungen, fehlende Abdeckungen, bekommt sofort eine Mängelkarte. | Maschine im Grundzustand, dazu eine Kartenliste mit allem, was an ihr nicht stimmt | 1 bis 2 Tage |
| 2. Verschmutzungsquellen beseitigen | Beheben Sie, was die Maschine verschmutzt und die Inspektion erschwert: Leckagen an der Quelle abdichten, Schutzbleche und Abdeckungen ergänzen, Schmierstellen und Anzeigen dorthin verlegen, wo ein Mensch sie tatsächlich erreicht. | Zeit für Reinigung und Inspektion deutlich kürzer, oft um die Hälfte oder mehr | 4 bis 8 Wochen, parallel zur Produktion |
| 3. Vorläufige CIL-Standards | Das Team schreibt die Standards für Reinigen, Prüfen und Schmieren: was, wie, wie oft, wie lange, mit Fotos des Sollzustands. Die Routine muss in ein festgelegtes Zeitbudget pro Schicht passen. | Eine vorläufige Tagesroutine, die die Mannschaft mitgeschrieben hat und in der vorgegebenen Zeit schafft | 1 bis 2 Wochen |
| 4. Inspektionsfähigkeiten schulen | Bediener lernen, Baugruppe für Baugruppe zu prüfen: Verschraubungen, Schmierung, Pneumatik, Hydraulik, Antriebe. Wie ein ausfallendes Lager klingt, wie ein rissiger Riemen oder ein auffälliger Anzeigewert aussieht. | Bediener, die Verschleiß früh erkennen; Standards vom vorläufigen in den endgültigen Stand überführt | 2 bis 3 Monate, eine Baugruppe nach der anderen |
| 5. Bedienergeführte Routine mit visuellen Hilfen | Die Tagesroutine läuft über markierte Anzeigen, beschriftete Schaugläser, Markierungsstriche an Verschraubungen und Fotos am Einsatzort. Auffälligkeiten fließen in Mängelkarten, und die Routine wird wöchentlich auditiert. | Eine selbsttragende Tagesroutine mit sichtbarer Erledigung und sichtbaren Funden | Laufend; stabil nach 4 bis 6 Wochen |
Wenn der Bereich bereits die 5S-Methode anwendet, wird Ihnen Schritt 1 vertraut vorkommen: Es ist der Schritt Säubern, ausgeführt mit der Bedeutung einer Inspektion, und beide Praktiken verstärken sich gegenseitig. Der CIL-Standard aus Schritt 3 ist standardisierte Arbeit für die Maschinenpflege und lebt nach denselben Regeln: geschrieben mit den Menschen, die ihn ausführen, auf ein Zeitbudget zugeschnitten, überarbeitet, sobald die Realität ihm widerspricht.
Visuelle Hilfen, die die Inspektion schnell machen
Eine Inspektion, die Urteilsvermögen verlangt, fällt an einem schlechten Tag aus. Eine Inspektion, die ein Blick erledigt, überlebt. Markieren Sie den normalen Betriebsbereich auf jeder Anzeige, damit eine Abweichung in einer Sekunde sichtbar wird, beschriften Sie Minimum und Maximum an Schaugläsern, setzen Sie Markierungsstriche über kritische Verschraubungen, damit eine gelöste Schraube sich selbst verrät, und hängen Sie ein Foto des Sollzustands an den Einsatzort und nicht in einen Ordner. Der Test für einen guten visuellen Standard: Ein neuer Bediener kann die Routine korrekt durchlaufen und erkennen, was nicht stimmt, ohne jemanden zu fragen.
Mängelkarten: das Vertrauensbarometer
Die Grundreinigung in Schritt 1 fördert alles zutage, was die Maschine still angesammelt hat; an einer vernachlässigten Anlage sind Dutzende Karten normal, häufig 50 bis 150. Was mit diesen Karten geschieht, entscheidet über das Schicksal des gesamten Vorhabens. Führen Sie ein Zwei-Farben-System: eine Farbe für Mängel, die Bediener selbst beheben können, eine andere für die Instandhaltung. Jede Karte hält fest, was gefunden wurde, wo, von wem und wann. Sichten Sie die Karten wöchentlich mit der Instandhaltung, schließen Sie die schnellen innerhalb weniger Tage, und bringen Sie den Trend des Rückstands und sein Medianalter auf das Bereichsboard.
Der Kartenrückstand ist das Vertrauensbarometer, und er verdient diesen Namen. Bediener sollen Verschleiß bemerken, im Vertrauen auf das Versprechen des Managements, dass aus Bemerken auch Beheben wird. Bleiben Karten monatelang offen, ist dieses Versprechen öffentlich gebrochen, die Bediener lernen, dass Bemerken bloß Dekoration ist, und die autonome Instandhaltung stirbt einen leisen Tod, während die Checklisten grün bleiben. Schnell geschlossene Karten erkaufen die Bereitschaft für die zweite Maschine. Das wöchentliche Audit der Routine und die Durchsicht der Karten gehören in das Layered-Process-Audit-Programm des Werks, damit die Prüfung des Systems auch volle Wochen übersteht.
Messen, ob es wirkt
TPM liefert seinen Nachweis selbst, vorausgesetzt, die Messungen liefen schon vor dem Start des Pilotprojekts. Nehmen Sie die Ausgangsbasis aus der Erfassung, die das tägliche System ohnehin führt, und verfolgen Sie dann jede Maschine gegen sich selbst:
- Verfügbarkeitsverluste aus der OEE-Erfassung: Störungsminuten und Kurzstillstände pro Tag, nach Ursache. Auf der Zerspanungslinie im Pilotprojekt liegt die Ausgangsbasis im Beispiel bei 33 und 16 Minuten; die Zeile der Störungen ist das erste Ziel.
- MTBF, die mittlere Betriebsdauer zwischen zwei Ausfällen, je Maschine im Trend. Der absolute Wert zählt weniger als die Richtung.
- Gemeldete und geschlossene Karten pro Woche, dazu das Medianalter der offenen Karten. Wenn die Zahl der gemeldeten Karten gegen null geht, ist das kein Erfolg; meist heißt es, dass niemand mehr hinsieht.
- Wie oft die Routine tatsächlich läuft, ehrlich berichtet aus der auditierten Checkliste. Eine ausgefallene Routine sagt etwas über das Zeitbudget, sie ist kein Disziplinarfall.
Besprechen Sie Stillstände täglich am Board, erstellen Sie monatlich ein Pareto der Verluste, und lassen Sie das Pareto die nächste gezielte Verbesserung und die nächste Maschine bestimmen. Wie sich die Verluste zur OEE verdichten, behandelt ein eigener Leitfaden, und die Disziplin bei der Ausgangsbasis ist dieselbe wie für jede andere Zahl in den Kennzahlen der Produktion: einmal definiert, am Prozess erfasst, gegen sich selbst verfolgt.
Wer an der Maschine wofür zuständig ist
Autonome Instandhaltung weckt zwei Ängste, meist unausgesprochen. Die Instandhaltung hört, dass Bediener ihre Arbeit übernehmen; die Bediener hören, dass ihnen Instandhaltungsarbeit unbezahlt aufgebürdet wird. Beides beantworten Sie auf dieselbe Weise: mit einer schriftlichen Aufgabenteilung je Maschine, von allen drei Seiten vereinbart, bevor Schritt 1 beginnt. Die Teilung unten ist ein tragfähiger Ausgangspunkt für eine Maschine. Passen Sie die Grenzen an Ihre Anlagen an, halten Sie aber am Prinzip fest, dass jede Aufgabe genau einen Verantwortlichen hat.
| Rolle | Zuständig im Alltag | Eskaliert, wenn |
|---|---|---|
| Bediener | Tägliches Reinigen, Prüfen und Schmieren nach CIL-Standard; nachziehen, was mit Markierungsstrich versehen ist; erste Reaktion bei Kurzstillständen; Mängelkarte für alles, was über den Standard hinausgeht. | Alles, was nicht in Minuten behoben ist, kommt noch in derselben Schicht auf eine Karte. Ein sicherheitsrelevanter Fund stoppt die Maschine und ruft sofort die Instandhaltung. |
| Instandhaltung | Geplante Überholungen und zeitbasierte Wechsel; zustandsorientierte Prüfungen, wo sie ihre Kosten verdienen; Reparaturen jenseits der ersten Reaktion; Sichtung und Abschluss der Mängelkarten. | Ein Fehlerbild, das nach einer fachgerechten Reparatur wiederkehrt, geht mit der Ausfallhistorie an die Technik. |
| Technik | Wiederkehrende Fehlerbilder konstruktiv beseitigen: Bauteile aufwerten, Verschmutzungsquellen entfernen, Spezifikationen ändern, Instandhaltbarkeit verbessern. | Lösungen, die Investitionen oder ein Produktionsfenster jenseits der Bereichsbefugnis brauchen, gehen zur Entscheidung in die monatliche Managementbewertung. |
Der Eskalationsweg ist Teil der Aufgabenteilung und kein Anhängsel. Eine Karte noch in derselben Schicht, eine stillgesetzte Maschine bei sicherheitsrelevanten Funden und eine dokumentierte Übergabe an die Technik bei Wiederholfehlern: Wenn diese drei Wege funktionieren, bleiben die Rollen sauber. Wenn nicht, wird binnen eines Quartals wieder alles stillschweigend zum Problem der Instandhaltung.
Typische Fehler
So sieht es schlecht aus
- Autonome Instandhaltung wird als unbezahlte Zusatzarbeit auf unveränderte Produktionsziele obendrauf eingeführt
- Reinigen ohne Inspektionsbedeutung: Die Maschine glänzt und fällt genauso oft aus wie vorher
- Geplante Instandhaltungsfenster, die die Produktion Woche für Woche ablehnt, bis der Rückstand einen Ausfall zum schlechtesten Zeitpunkt erzwingt
- Acht Säulen, ein Lenkungskreis und ein Masterplan, bevor eine einzige Maschine im Grundzustand ist
- Mängelkarten aus der ersten Grundreinigung sind drei Monate später noch offen
So sieht es gut aus
- Die Minuten für die Tagesroutine sind sichtbar in jeder Schicht eingeplant
- Jeder Reinigungsschritt ist zugleich eine Inspektion mit einem bekannten Fehlerbild dahinter
- Instandhaltungsfenster werden geschützt wie Kundenaufträge, denn genau das sind sie
- Eine Engpassmaschine durch alle fünf Schritte, bevor von einer Ausweitung die Rede ist
- Kartenrückstand im Sinkflug, wöchentlich durchgesehen, mit dem Medianalter offener Karten am Board
Was stabile Anlagen ermöglichen
Der Gewinn aus TPM sind nicht glänzendere Maschinen, sondern ein Wertstrom, mit dem sich planen lässt. Anlagen, die laufen, wenn der Plan sie braucht, sind die Voraussetzung dafür, dass Losgrößen sinken und Pull-Systeme halten, denn jede Supermarktgröße und jeder Rüstplan setzt stillschweigend voraus, dass die Maschine verfügbar ist. Deshalb laufen TPM und Rüstzeitreduzierung meist als Geschwister am selben Engpass: Das eine greift die 33 Störungsminuten an, das andere die 47 Rüstminuten, und zusammen erkaufen sie die Verfügbarkeit, auf der Fluss aufbaut.
Die Routinen selbst brauchen einen Ort, der Schichtwechsel und volle Quartale übersteht. In TeamGuru laufen die täglichen CIL-Routinen als terminierte Checklisten mit Foto-Funden, die zu Maßnahmen mit Verantwortlichen werden, und Stillstände, MTBF und der Kartenrückstand liegen auf denselben täglichen Boards wie die übrigen Zahlen des Werks, sodass der Zustand der Maschine in denselben fünf Minuten besprochen wird wie Sicherheit und Liefertreue.
In der Roadmap laufen die Anlagen-Methoden parallel zur Kaizen-Arbeit und speisen sie: Jedes monatliche Verlust-Pareto gibt einem Team die nächste gezielte Verbesserung, und wenn die Engpassmaschine ihre Gewinne hält, ziehen dieselben fünf Schritte zur nächsten Maschine weiter, auf die die Daten zeigen.
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladenHäufig gestellte Fragen
Wofür steht TPM?
Was ist der Unterschied zwischen TPM und vorbeugender Instandhaltung?
Womit sollte ein Werk bei TPM anfangen?
Wie viel Bedienerzeit kostet autonome Instandhaltung pro Schicht?
Brauchen wir eine Instandhaltungssoftware (CMMS), bevor wir mit TPM starten?
Wie lange dauert es, bis die Störungen zurückgehen?
So setzt TeamGuru das um