Průvodce zavedením
TPM: totálně produktivní údržba.
Totálně produktivní údržba (Total Productive Maintenance, TPM) je systém pro odstraňování ztrát na zařízení: denní péče o stroj přechází na lidi, kteří ho obsluhují, a opírá se o plánovanou údržbu a technologii. Když operátoři svůj stroj sami čistí, kontrolují a mažou, zachytí se opotřebení včas a poruchy přestanou být nevyhnutelnou součástí provozu. Začněte autonomní údržbou na stroji, který je úzkým místem, ne osmi pilíři na plakátu.
Co je TPM a k čemu slouží
Totálně produktivní údržba (Total Productive Maintenance) je systém pro odstraňování ztrát na zařízení: poruch, mikroprostojů, ztrát rychlosti a vad způsobených stavem stroje. Táhnou ji tři věci. Autonomní údržba dává denní péči, tedy čištění, kontrolu, mazání a dotahování, do rukou operátorů, kteří stroj obsluhují. Plánovaná údržba dává profesionální údržbě rozvrh řízený stavem a kritičností, ne tím, kdo hlasitěji křičí. Cílené zlepšování se pouští do největších zaznamenaných ztrát, jedné po druhé a napříč útvary.
Klasický model to obaluje osmi pilíři a přidává údržbu pro kvalitu, řízení nových zařízení, vzdělávání a trénink, bezpečnost a životní prostředí a administrativní TPM. Pilíře zmiňte jednou a plakát pak ukliďte. Rozjet osm paralelních programů s podvýbory je cesta, jak se z TPM stane byrokracie, která se stroje nikdy nedotkne. Autonomní údržba plus plánovaná údržba plus cílené zlepšování přinesou většinu výsledku, 90 % je poctivý pracovní odhad, a zbývající pilíře dávají smysl teprve tehdy, když ty tři viditelně běží.
Péče v rukou operátorů rozhoduje z mechanického důvodu, ne z kulturního. Většina poruch nepřijde; většina poruch se vyvine. Ložisko běží nasucho, šroub se povolí, do vedení se napěchují třísky, a stroj to týdny hlásí hlukem, teplem, vibracemi a únikem oleje. Jediní lidé, kteří to hlášení mohou slyšet každý den, jsou operátoři. Když stroj čistí, dotýkají se ho; když se ho dotýkají, najdou, co se povoluje a odkud teče; a když nález spustí opravu, přestane být porucha něčím, co na závod prostě přijde, a stane se důsledkem toho, co závod udělal nebo neudělal.
Kde TPM stojí v transformační roadmapě
TPM patří do praxe zařízení a metody ve fázi Zlepšovat implementační roadmapy, vedle SMED, FMEA a poka-yoke. Umístění je záměrné: TPM se vyplatí tam, kde denní řízení už udrží dosažené výsledky a vydává poctivá čísla. Tabule denního řízení zapisují prostoje podle příčiny každou směnu a ztráty dostupnosti uvnitř záznamu OEE pojmenují stroje a poruchové režimy, které za tu námahu stojí. Spusťte TPM dřív, než tahle data existují, a výběr stroje je politika; spusťte ho potom, a je to aritmetika.
- Předtím Shop Floor Management
- Jste zde SMED, TPM, FMEA & Poka-Yoke
- Souběžně Kaizen
- Potom Obeya a přezkoumání vedením
Kdy se TPM zadrhne dřív, než začne
Většina neúspěšných rozjezdů TPM byla rozhodnutá už před prvním hloubkovým čištěním a příčiny má napravit management, ne operátoři. Než cokoli vyhlásíte, ověřte tyhle tři věci:
- Nedodělky údržby tak hluboké, že operátoři najdou jen nesplněné sliby. Když má stroj deset známých závad, které údržba rok neopravila, systém karet jen zdokumentuje jedenáctou. Na pilotním stroji nejdřív umažte kritické nedodělky, aby hloubkové čištění začínalo na stroji, jehož známé vady jsou opravené.
- Žádný čas vyhrazený na rutiny. Pokud plán směny počítá s tím, že každá minuta je výroba, je denní rutina čištění, kontroly a mazání krádeží a vynechá se první rušný den, a pak každý další. Naplánujte ty minuty do rozvrhu a chraňte je.
- Žádná data o ztrátách. Bez prostojů zapsaných podle příčiny nelze vybrat správný stroj, není výchozí základna a za půl roku není žádný důkaz. Na začátek stačí pár týdnů poctivého zápisu u tabule denního řízení.
Jak zavést autonomní údržbu
Nezačínejte programem. Začněte jedním strojem, a ať je to úzké místo. Na úzkém místě jsou ztráty dostupnosti přímo ztrátami výstupu: hodina poruchy tam je hodina výstupu celého závodu, což zviditelní návratnost a usnadní argument pro druhý stroj. U modelového výrobce komponent se 450 zaměstnanci, se kterým se počítá napříč tímto webem (456 kusů denně, dvě směny), je tím strojem obráběcí linka, která z 840 dostupných minut ztrácí 33 minut denně poruchami a dalších 16 mikroprostoji. Tyhle dva řádky knihy ztrát jsou cílem pilotu.
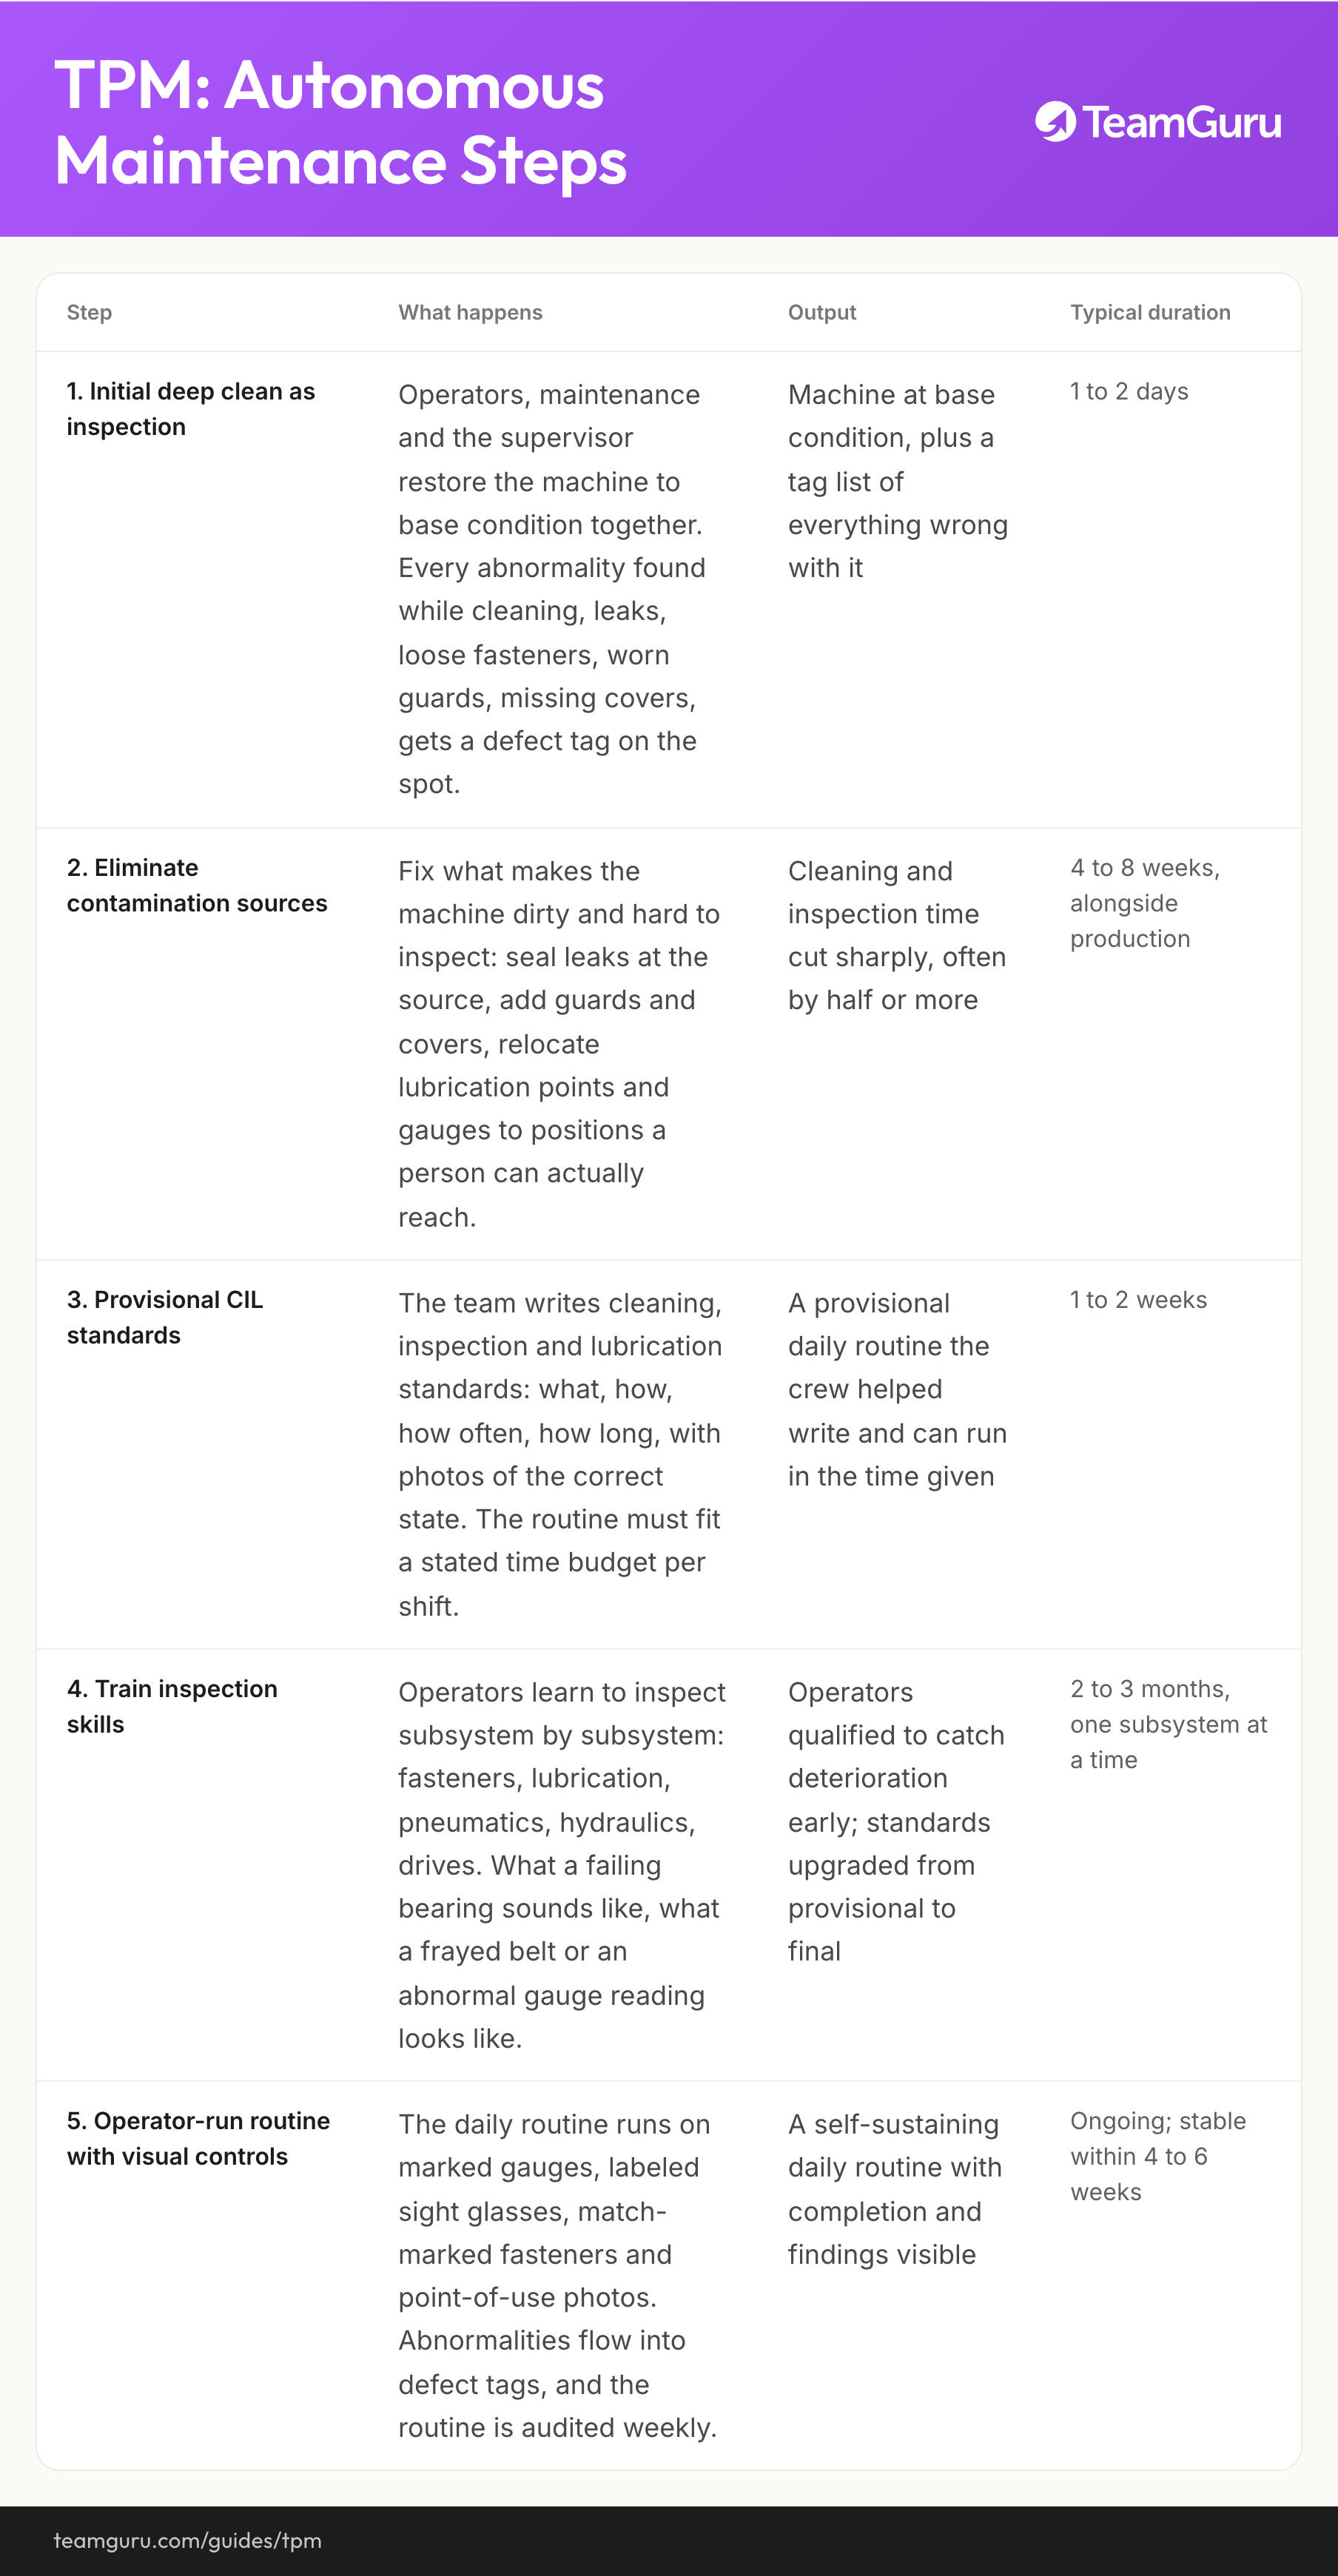
Metodou je pět kroků autonomní údržby, prováděných v pořadí, s údržbou a mistrem po boku operátorů. Doby trvání jsou praktická vodítka pro jeden stroj, ne firemní harmonogram.
| Krok | Co se děje | Výstup | Typická doba |
|---|---|---|---|
| 1. Hloubkové čištění jako kontrola | Operátoři, údržba a mistr společně vrátí stroj do základního stavu. Každá odchylka nalezená při čištění, netěsnosti, povolené spoje, opotřebené kryty, chybějící víka, dostane na místě kartu závady. | Stroj v základním stavu a k tomu seznam karet se vším, co na něm není v pořádku | 1 až 2 dny |
| 2. Odstranění zdrojů znečištění | Opravte to, co stroj špiní a ztěžuje kontrolu: utěsněte úniky u zdroje, doplňte kryty a víka, přesuňte mazací místa a měřidla tam, kam člověk skutečně dosáhne. | Čas na čištění a kontrolu výrazně kratší, často o polovinu i víc | 4 až 8 týdnů, souběžně s výrobou |
| 3. Předběžné standardy CIL | Tým sepíše standardy čištění, kontroly a mazání: co, jak, jak často, jak dlouho, s fotkami správného stavu. Rutina se musí vejít do stanoveného časového rozpočtu na směnu. | Předběžná denní rutina, kterou osádka pomáhala psát a stihne ji v daném čase | 1 až 2 týdny |
| 4. Trénink dovedností pro kontrolu | Operátoři se učí kontrolovat podsystém po podsystému: šroubové spoje, mazání, pneumatiku, hydrauliku, pohony. Jak zní selhávající ložisko, jak vypadá roztřepený řemen nebo netypická hodnota na měřidle. | Operátoři schopní zachytit opotřebení včas; standardy povýšené z předběžných na konečné | 2 až 3 měsíce, jeden podsystém po druhém |
| 5. Rutina v rukou operátorů s vizuálními prvky | Denní rutina běží na značených měřidlech, popsaných olejoznacích, ryskách na šroubových spojích a fotkách na místě použití. Odchylky tečou do karet závad a rutina se každý týden audituje. | Samonosná denní rutina s viditelným plněním i viditelnými nálezy | Průběžně; stabilní za 4 až 6 týdnů |
Pokud v oblasti už běží 5S, bude vám krok 1 povědomý: je to krok „uklidit“ dělaný jako kontrola a obě praxe se navzájem posilují. Standard CIL z kroku 3 je standardizovaná práce pro péči o stroj a platí pro něj stejná pravidla: píše se s lidmi, kteří ho vykonávají, vejde se do časového rozpočtu a reviduje se, když s ním realita nesouhlasí.
Vizuální prvky, díky kterým je kontrola rychlá
Kontrola, která vyžaduje úsudek, se ve špatný den vynechá. Kontrola, které stačí pohled, přežije. Na každém měřidle vyznačte normální provozní rozsah, ať je odchylka vidět během vteřiny. Na olejoznacích popište minimum a maximum. Na kritických šroubových spojích udělejte rysky, aby se povolený šroub prozradil sám. A fotku správného stavu dejte přímo na místo použití, ne do šanonu. Zkouška dobrého vizuálního standardu: nový operátor projde rutinu správně a všimne si, co je špatně, aniž by se kohokoli ptal.
Karty závad: zkouška důvěry
Hloubkové čištění v kroku 1 vynese na povrch všechno, co stroj tiše nastřádal; na zanedbaném stroji čekejte desítky karet, běžně 50 až 150. O osudu celé snahy rozhoduje to, co se s těmi kartami stane. Zaveďte dvoubarevný systém: jedna barva pro závady, které si operátoři opraví sami, druhá pro údržbu. Každá karta zaznamená, co se našlo, kde, kdo a kdy. Každý týden je s údržbou protřiďte, ty rychlé uzavřete během několika dní a trend nedodělků i jejich medián stáří dejte na tabuli oblasti.
Zásobník otevřených karet je opravdovou zkouškou důvěry. Po operátorech chceme, aby si všímali opotřebení. Výměnou jim management slibuje, že si všimnout znamená opravit. Když karty leží otevřené měsíce, slib je porušený veřejně, operátoři se naučí, že všímat si je dekorace, a autonomní údržba tiše umře, zatímco checklisty zůstanou zelené. Když se karty uzavírají rychle, půjdou lidé ochotně i na druhý stroj. Týdenní audit rutiny a revize karet patří do programu vrstvených procesních auditů, aby kontrola systému přežila i rušné týdny.
Měření, jestli to funguje
TPM si důkaz obstará samo, pokud měření běželo už dřív, než pilot začal. Výchozí základnu vezměte ze záznamu, který denní systém stejně vede, a pak u každého stroje sledujte trend proti němu samému:
- Ztráty dostupnosti ze záznamu OEE: minuty poruch a mikroprostojů za den, podle příčiny. Na pilotní obráběcí lince je ilustrativní základna 33 a 16 minut; řádek poruch je první cíl.
- MTBF, střední doba mezi poruchami, sledovaná pro každý stroj zvlášť. Na absolutním čísle záleží méně než na směru.
- Karty vystavené a karty uzavřené za týden plus medián stáří otevřených karet. Počet vystavených karet klesající k nule není úspěch; obvykle znamená, že se lidé přestali dívat.
- Plnění rutiny z auditovaného checklistu, hlášené poctivě. Vynechaná rutina je informace o časovém rozpočtu, ne kázeňský přestupek.
Prostoje probírejte denně u tabule, jednou měsíčně z nich udělejte Pareto a nechte ho vybrat další cílené zlepšení i další stroj. Jak se ztráty skládají do OEE, řeší vlastní průvodce, a disciplína výchozí základny je stejná jako u každého dalšího čísla v základně KPI závodu: definované jednou, snímané u procesu, sledované proti sobě samému.
Kdo za co u stroje odpovídá
Autonomní údržba spouští dvě obavy, obvykle nevyslovené. Údržba slyší, že jí operátoři vezmou práci; operátoři slyší, že se na ně bez zaplacení přesouvá práce údržby. Na obojí platí stejná odpověď: písemné rozdělení odpovědností pro každý stroj, na kterém se všechny tři strany shodnou dřív, než začne krok 1. Rozdělení níže je použitelné výchozí nastavení pro jeden stroj. Čáry si upravte podle svého zařízení, ale držte se principu, že každý úkol má právě jednoho vlastníka.
| Role | Denně odpovídá za | Eskaluje, když |
|---|---|---|
| Operátor | Denní čištění, kontrola a mazání podle standardu CIL; dotažení toho, co je označené ryskou; první zásah u mikroprostojů; karta závady na cokoli nad rámec standardu. | Cokoli, co nejde spravit během pár minut, jde ještě tu směnu na kartu. Bezpečnostní nález stroj zastaví a okamžitě volá údržbu. |
| Údržba | Plánované generální opravy a výměny podle času; prediktivní kontroly tam, kde se vyplatí; opravy nad rámec prvního zásahu; třídění a uzavírání karet závad. | Poruchový režim, který se vrátí i po správně provedené opravě, jde na technologii i s historií poruch. |
| Technologie | Odstranění opakujících se poruchových režimů konstrukčně: lepší komponenty, odstranění zdrojů znečištění, změny specifikace, zlepšení udržovatelnosti. | Řešení, která potřebují investici nebo výrobní okno nad rámec pravomoci oblasti, jdou k rozhodnutí na měsíční přezkoumání. |
Cesta eskalace je součástí rozdělení, ne dodatkem. Karta vystavená ještě tu směnu, zastavený stroj u bezpečnostních nálezů a doložené předání technologii u opakovaných poruch: když tyhle tři cesty fungují, role zůstávají čisté. Když ne, do čtvrt roku spadne všechno tiše zpátky na údržbu.
Časté chyby
Jak vypadá špatná praxe
- Autonomní údržba zavedená jako neplacená práce navíc k nezměněným výrobním cílům
- Čištění, které není zároveň kontrolou: stroj se leskne a kazí se přesně tak často jako předtím
- Okna plánované údržby, která výroba týden co týden odmítá, dokud nedodělky nevynutí poruchu v nejhorší možnou chvíli
- Osm pilířů, řídicí výbor a masterplán dřív, než jediný stroj dosáhne základního stavu
- Karty závad z prvního hloubkového čištění pořád otevřené i po třech měsících
Jak vypadá dobrá praxe
- Minuty na denní rutinu naplánované do každé směny, viditelně
- Každý krok čištění je zároveň kontrolou s konkrétním poruchovým režimem za sebou
- Okna údržby chráněná jako zakázky zákazníků, protože jimi jsou
- Jeden stroj na úzkém místě projde všech pět kroků dřív, než se začne mluvit o rozšíření
- Klesající zásobník karet, revidovaný každý týden, s mediánem stáří na tabuli
Co umožní stabilní zařízení
Odměnou za TPM nejsou lesklejší stroje; je to tok, se kterým se dá počítat. Zařízení, které běží, když ho plán potřebuje, je to, co dovolí zmenšit dávky a udržet tahové systémy, protože každá velikost supermarketu a každý plán přetypování tiše předpokládá, že stroj bude k dispozici. Proto TPM a zkracování časů přetypování běží obvykle jako sourozenci na tomtéž úzkém místě: jedno míří na 33 minut poruch, druhé na 47 minut přetypování, a teprve dohromady dají dostupnost, na které tok stojí.
Rutiny samotné potřebují pevné místo, které přežije střídání směn i rušná čtvrtletí. V TeamGuru běží denní rutiny CIL jako plánované checklisty s fotonálezy, ze kterých se stávají úkoly s vlastníkem, a prostoje, MTBF i zásobník karet jsou na stejných tabulích denního řízení jako ostatní čísla závodu, takže se zdraví stroje probírá ve stejných pěti minutách jako bezpečnost a dodávky.
V roadmapě běží zařízení a metody paralelně se zásobníkem kaizenu a plní ho: každé měsíční Pareto ztrát předá týmu další cílené zlepšení, a když stroj na úzkém místě své výsledky udrží, jde stejných pět kroků na další stroj, na který ukazují data.
Vezměte si s sebou
Diagram z tohoto průvodce jako obrázek, volně použitelný v interních školeních a workshopech.
Stáhnout PNGČasté otázky
Co znamená zkratka TPM?
Jaký je rozdíl mezi TPM a preventivní údržbou?
Kde má závod s TPM začít?
Kolik času operátorů zabere autonomní údržba za směnu?
Potřebujeme před startem TPM software CMMS?
Za jak dlouho poruchy klesnou?
Jak to TeamGuru řeší v praxi