Guide de mise en œuvre
TPM.
La TPM (Total Productive Maintenance, maintenance productive totale) est un système qui élimine les pertes sur équipement en confiant l'entretien quotidien des machines à ceux qui les conduisent, avec derrière eux la maintenance planifiée et le service méthodes. Quand les opérateurs nettoient, inspectent et graissent leur propre machine, la dégradation se voit tôt et les pannes cessent d'être la météo pour devenir des décisions. Commencez par la maintenance autonome sur la machine goulot, pas par huit piliers sur une affiche.
Ce qu'est la TPM, et à quoi elle sert
La maintenance productive totale est un système qui élimine les pertes sur équipement : pannes, micro-arrêts, pertes de cadence et défauts dus à l'état de la machine. Elle tourne sur trois moteurs. La maintenance autonome confie l'entretien quotidien, nettoyage, inspection, graissage et resserrage, aux opérateurs qui conduisent la machine. La maintenance planifiée donne aux professionnels de la maintenance un programme dicté par l'état des équipements et leur criticité, plutôt que par celui qui crie le plus fort. L'amélioration ciblée attaque les plus grosses pertes enregistrées, une à la fois, en équipe pluridisciplinaire.
Le modèle classique enveloppe tout cela dans huit piliers, en ajoutant la maintenance de la qualité, la gestion amont des équipements, la formation, la sécurité et l'environnement, et la TPM administrative. Citez les piliers une fois, puis rangez l'affiche. Lancer huit programmes en parallèle avec leurs sous-commissions, c'est ainsi que la TPM devient une bureaucratie qui ne touche jamais une machine. Maintenance autonome, maintenance planifiée et amélioration ciblée portent l'essentiel de la valeur, 90 % est un ordre de grandeur honnête, et les piliers restants n'ont de sens qu'une fois ces trois-là visiblement en marche.
Si le pilier qui compte est celui de l'opérateur, la raison est mécanique, pas culturelle. La plupart des pannes n'arrivent pas, elles se préparent. Un roulement tourne à sec, un boulon se desserre, les copeaux s'accumulent dans une glissière, et pendant des semaines la machine l'annonce par du bruit, de la chaleur, des vibrations et des fuites. Les seuls qui sont placés pour entendre cette annonce tous les jours sont les opérateurs. Quand ils nettoient la machine, ils la touchent ; quand ils la touchent, ils trouvent ce qui se desserre et ce qui fuit ; et quand trouver déclenche réparer, les pannes cessent d'être la météo qui tombe sur l'usine pour devenir des décisions que l'usine a prises, ou pas.
La place de la TPM dans la feuille de route de transformation
La TPM relève de la pratique équipements et méthodes, au stade Améliorer de la feuille de route de déploiement, aux côtés du SMED, de l'AMDEC et du Poka-Yoke. Ce placement est volontaire : la TPM rapporte là où le management quotidien tient déjà les acquis et produit des chiffres honnêtes. Les tableaux quotidiens enregistrent les arrêts par motif à chaque poste, et les pertes de disponibilité de la saisie du TRS désignent les machines et les modes de défaillance qui valent l'effort. Démarrez la TPM avant que ces données existent et le choix de la machine relève de la politique ; démarrez après, et il relève de l'arithmétique.
- Avant Management quotidien
- Vous êtes ici SMED, TPM, AMDEC & Poka-Yoke
- En parallèle Kaizen
- Après Obeya et revues de direction
Quand la TPM cale avant d'avoir démarré
La plupart des lancements TPM ratés étaient perdus avant le premier nettoyage, et les causes sont du ressort de l'encadrement, pas des opérateurs. Vérifiez ces trois points avant d'annoncer quoi que ce soit :
- Un arriéré de maintenance si profond que les opérateurs n'y trouvent que des promesses non tenues. Si la machine traîne dix défauts connus que la maintenance n'a pas traités en un an, un système d'étiquettes ne fera que documenter le onzième. Soldez d'abord l'arriéré critique sur la machine pilote, pour que le nettoyage démarre sur une machine dont les défauts connus sont réparés.
- Aucun temps prévu pour les routines. Si le programme du poste suppose que chaque minute est de la production, la routine quotidienne de nettoyage, inspection et graissage est du vol, et elle sautera au premier jour chargé, puis tous les jours suivants. Inscrivez les minutes au programme et défendez-les.
- Aucune donnée de pertes. Sans arrêts enregistrés par motif, impossible de choisir la bonne machine, pas de référence de départ, et aucune preuve six mois plus tard. Quelques semaines de saisie honnête au tableau quotidien suffisent pour démarrer.
Mettre en place la maintenance autonome
Ne commencez pas par un programme. Commencez par une machine, et que ce soit le goulot. C'est au goulot que les pertes de disponibilité sont des pertes de production : une heure de panne là-bas est une heure de production pour le site, ce qui rend le retour visible et la deuxième machine facile à défendre. Dans le fabricant de composants de 450 personnes qui sert d'exemple sur tout ce site (456 pièces par jour, deux postes), cette machine est la ligne d'usinage, qui perd 33 minutes par jour en pannes et 16 de plus en micro-arrêts, sur 840 minutes disponibles. Ces deux motifs du relevé de pertes sont la cible du pilote.
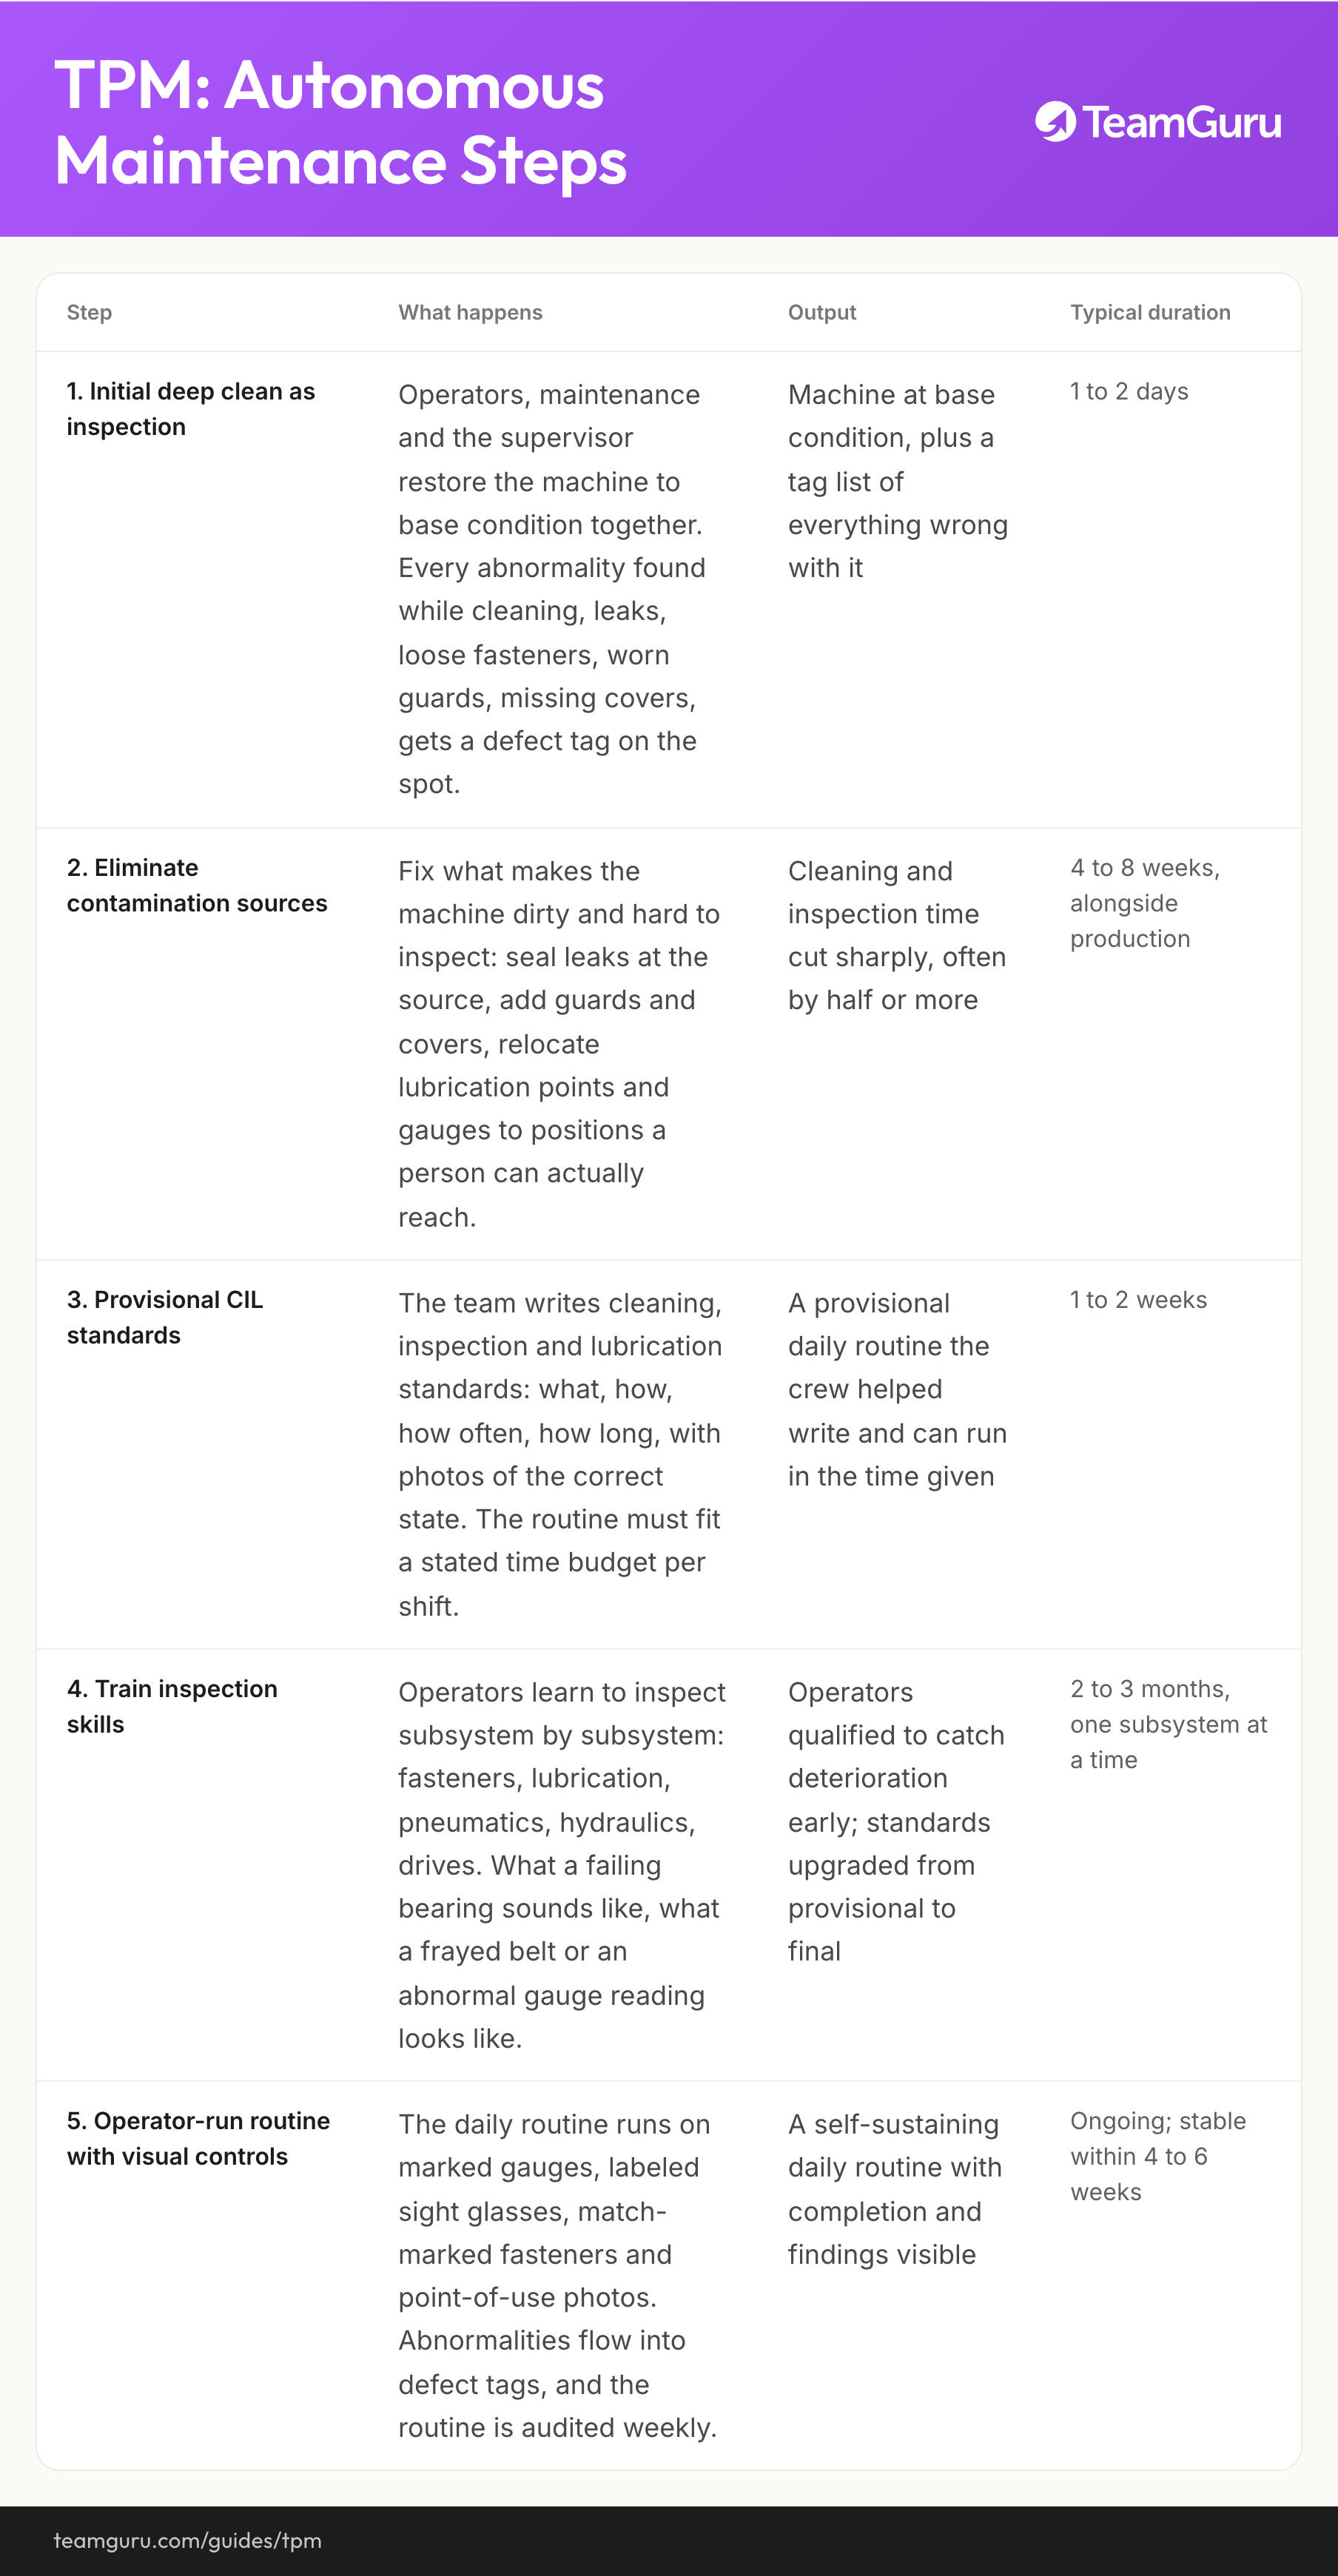
La méthode, ce sont les cinq étapes de la maintenance autonome, déroulées dans l'ordre, la maintenance et le chef d'équipe travaillant aux côtés des opérateurs. Les durées sont des repères de praticien pour une machine, pas un calendrier groupe.
| Étape | Ce qui se passe | Résultat | Durée typique |
|---|---|---|---|
| 1. Nettoyage initial, qui vaut inspection | Opérateurs, maintenance et chef d'équipe remettent ensemble la machine à son état de référence. Chaque anomalie trouvée en nettoyant, fuites, visserie desserrée, protecteurs usés, capots manquants, reçoit sur-le-champ une étiquette d'anomalie. | Machine à l'état de référence, plus la liste étiquetée de tout ce qui cloche dessus | 1 à 2 jours |
| 2. Supprimer les sources de salissure | Traiter ce qui salit la machine et rend l'inspection pénible : étancher les fuites à la source, ajouter capots et protecteurs, déplacer les points de graissage et les cadrans là où quelqu'un peut vraiment les atteindre. | Temps de nettoyage et d'inspection nettement réduit, souvent de moitié ou plus | 4 à 8 semaines, en parallèle de la production |
| 3. Gammes d'entretien provisoires | L'équipe rédige ses standards de nettoyage, d'inspection et de graissage : quoi, comment, à quelle fréquence, en combien de temps, avec les photos de l'état correct. La routine doit tenir dans un temps annoncé par poste. | Une routine quotidienne provisoire, écrite avec l'équipe et tenable dans le temps donné | 1 à 2 semaines |
| 4. Former à l'inspection | Les opérateurs apprennent à inspecter sous-ensemble par sous-ensemble : visserie, graissage, pneumatique, hydraulique, transmissions. Le bruit que fait un roulement qui lâche, l'allure d'une courroie effilochée ou d'un cadran qui sort de sa plage. | Des opérateurs capables de repérer la dégradation tôt ; des gammes qui passent de provisoires à définitives | 2 à 3 mois, un sous-ensemble à la fois |
| 5. Routine tenue par les opérateurs, avec repères visuels | La routine quotidienne s'appuie sur des cadrans à plage marquée, des voyants de niveau étiquetés, des vis repérées d'un trait de peinture et des photos au poste. Les anomalies alimentent les étiquettes, et la routine est auditée chaque semaine. | Une routine quotidienne qui se tient toute seule, avec le taux de réalisation et les constats visibles | En continu ; stabilisée en 4 à 6 semaines |
Si le secteur pratique déjà la méthode 5S, l'étape 1 aura un air de déjà-vu : c'est le nettoyage du 5S fait avec une intention d'inspection, et les deux démarches se renforcent. La gamme d'entretien de l'étape 3, c'est du travail standardisé appliqué à la machine, et elle obéit aux mêmes règles : écrite avec ceux qui l'exécutent, calibrée sur un temps donné, révisée quand la réalité la contredit.
Les repères visuels qui rendent l'inspection rapide
Une inspection qui demande de juger saute le jour où ça va mal. Une inspection qui demande un coup d'œil survit. Marquez la plage normale sur chaque cadran, pour que l'anormal se voie en une seconde ; étiquetez le mini et le maxi sur les voyants de niveau ; repérez d'un trait de peinture la visserie critique, pour qu'un boulon desserré se dénonce tout seul ; et mettez la photo de l'état correct au poste, pas dans un classeur. Le test d'un bon standard visuel : un opérateur nouveau déroule la routine correctement, et repère ce qui cloche, sans demander à personne.
Les étiquettes d'anomalie : le thermomètre de la confiance
Le nettoyage de l'étape 1 fait sortir tout ce que la machine accumulait en silence ; sur une machine délaissée, attendez-vous à des dizaines d'étiquettes, couramment de 50 à 150. Ce qu'il advient de ces étiquettes décide du sort de toute la démarche. Tenez un système à deux couleurs : une couleur pour ce que les opérateurs traitent eux-mêmes, une autre pour la maintenance. Chaque étiquette dit ce qui a été trouvé, où, par qui et quand. Triez chaque semaine avec la maintenance, fermez les rapides en quelques jours, et affichez au tableau du secteur la courbe de l'en-cours et l'âge médian des étiquettes ouvertes.
L'en-cours d'étiquettes est le thermomètre de la confiance, et le nom est mérité. On demande aux opérateurs de repérer la dégradation, sur la promesse de l'encadrement que repérer mène à réparer. Si les étiquettes restent ouvertes des mois, la promesse est rompue en public, les opérateurs apprennent que repérer est décoratif, et la maintenance autonome meurt poliment pendant que les check-lists restent vertes. Fermer vite, c'est ce qui achète l'adhésion pour la deuxième machine. L'audit hebdomadaire de la routine et la revue des étiquettes trouvent leur place dans le programme des audits LPA du site, pour que la vérification du système survive aux semaines chargées.
Mesurer si ça marche
La TPM fabrique sa propre preuve, à condition que les mesures aient déjà été en place avant le pilote. Prenez la référence dans la saisie que le système quotidien fait déjà, puis suivez chaque machine contre elle-même :
- Les pertes de disponibilité issues de la saisie du TRS : minutes de panne et micro-arrêts par jour, par motif. Sur la ligne d'usinage pilote, la référence illustrative est de 33 et 16 minutes ; les pannes sont la première cible.
- Le MTBF, temps moyen entre deux défaillances, suivi machine par machine. La direction de la courbe compte davantage que le chiffre absolu.
- Les étiquettes ouvertes et fermées par semaine, plus l'âge médian de celles qui restent ouvertes. Des ouvertures qui tombent à zéro, ce n'est pas la réussite : en général, cela veut dire qu'on a cessé de chercher.
- Le taux de réalisation de la routine, relevé par la check-list auditée, déclaré honnêtement. Une routine sautée est une information sur le temps alloué, pas une faute à sanctionner.
Passez les arrêts en revue chaque jour au tableau, faites le Pareto des pertes chaque mois, et laissez le Pareto désigner l'amélioration ciblée suivante et la machine suivante. La façon dont les pertes remontent dans le TRS est traitée dans son propre guide, et la rigueur sur la référence de départ est la même que pour tous les autres chiffres de la référence KPI du site : définis une fois, saisis au procédé, suivis contre eux-mêmes.
Qui tient quoi sur la machine
La maintenance autonome réveille deux craintes, rarement dites à voix haute. La maintenance entend que les opérateurs vont prendre son travail ; les opérateurs entendent qu'on leur refile du travail de maintenance sans contrepartie. La réponse est la même dans les deux cas : un partage écrit des responsabilités, machine par machine, validé par les trois parties avant que l'étape 1 commence. Le partage ci-dessous est une base de travail pour une machine. Déplacez les lignes selon vos équipements, mais gardez le principe : chaque tâche a un responsable, et un seul.
| Rôle | Ce qu'il tient au quotidien | Ce qu'il fait remonter |
|---|---|---|
| Opérateur | Nettoyage, inspection et graissage quotidiens selon la gamme ; resserrage de ce qui est repéré ; première intervention sur les micro-arrêts ; une étiquette d'anomalie pour tout ce qui sort de la gamme. | Tout ce qui ne se règle pas en quelques minutes part sur une étiquette dans le poste même. Un constat touchant à la sécurité arrête la machine et appelle la maintenance immédiatement. |
| Maintenance | Révisions planifiées et remplacements systématiques ; contrôles prédictifs là où ils rapportent plus qu'ils ne coûtent ; réparations au-delà de la première intervention ; tri et clôture des étiquettes. | Un mode de défaillance qui revient après une réparation correcte part aux méthodes, avec l'historique de pannes joint. |
| Méthodes et ingénierie | Éliminer les défaillances récurrentes par la conception : fiabilisation de composants, suppression des sources de salissure, changements de spécification, amélioration de la maintenabilité. | Les solutions qui demandent un investissement ou une fenêtre de production dépassant l'autonomie du secteur passent en revue mensuelle pour arbitrage. |
Le chemin d'escalade fait partie du partage, ce n'est pas une annexe. Une étiquette posée dans le poste même, une machine arrêtée sur un constat de sécurité, un passage de relais documenté vers les méthodes pour les défaillances qui reviennent : quand ces trois voies fonctionnent, les rôles restent nets. Quand elles ne fonctionnent pas, tout redevient discrètement le problème de la maintenance en un trimestre.
Erreurs fréquentes
Ce que donne le mauvais
- La maintenance autonome présentée comme du travail en plus, sans contrepartie, avec des objectifs de production inchangés
- Nettoyer sans intention d'inspection : la machine brille et tombe en panne exactement aussi souvent
- Des fenêtres de maintenance que la production refuse semaine après semaine, jusqu'à ce que l'arriéré provoque la panne au pire moment
- Huit piliers, un COPIL et un plan directeur avant qu'une seule machine ait atteint son état de référence
- Les étiquettes du premier nettoyage encore ouvertes trois mois plus tard
Ce que donne le bon
- Les minutes de la routine quotidienne inscrites au programme de chaque poste, visiblement
- Chaque geste de nettoyage double une inspection, avec un mode de défaillance connu derrière
- Des fenêtres de maintenance protégées comme des commandes clients, parce que c'en sont
- Une machine goulot menée au bout des cinq étapes avant qu'on parle de déploiement
- Un en-cours d'étiquettes qui baisse, revu chaque semaine, avec l'âge médian affiché au tableau
Ce qu'un équipement stable permet ensuite
Ce que rapporte la TPM, ce ne sont pas des machines plus propres, c'est un flux avec lequel on peut concevoir. Un équipement qui tourne quand le programme en a besoin, c'est ce qui permet aux lots de rétrécir et aux flux tirés de tenir, parce que chaque taille de supermarché et chaque plan de changement de série suppose en silence que la machine sera disponible. C'est pourquoi la TPM et la réduction des temps de changement avancent en général de front sur le même goulot : l'une attaque les 33 minutes de panne, l'autre les 47 minutes de changement, et ensemble elles achètent la disponibilité sur laquelle le flux se construit.
Les routines, elles, ont besoin d'un endroit qui survive aux changements d'équipe et aux trimestres chargés. Dans TeamGuru, les gammes d'entretien quotidiennes tournent comme des check-lists programmées, dont les constats photo deviennent des actions avec un pilote, et les arrêts, le MTBF et l'en-cours d'étiquettes vivent sur les mêmes tableaux quotidiens que le reste des chiffres de l'usine : la santé de la machine se passe en revue dans les mêmes cinq minutes que la sécurité et le délai.
Sur la feuille de route, les méthodes équipements avancent en parallèle du circuit Kaizen et l'alimentent : chaque Pareto mensuel des pertes confie l'amélioration ciblée suivante à une équipe, et quand la machine goulot tient ses gains, les mêmes cinq étapes passent à la machine que les données désignent.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Que veut dire TPM ?
Quelle différence entre la TPM et la maintenance préventive ?
Par où commencer la TPM dans une usine ?
Combien de temps la maintenance autonome prend-elle par poste ?
Faut-il une GMAO avant de démarrer la TPM ?
En combien de temps les pannes baissent-elles ?
Comment TeamGuru le met en pratique