Przewodnik wdrożeniowy
TPM.
Total Productive Maintenance (TPM) to system eliminowania strat na maszynach: codzienną opiekę nad maszyną przejmują ludzie, którzy na niej pracują, a wspierają ich planowe utrzymanie ruchu i służby techniczne. Kiedy operator sam czyści, sprawdza i smaruje swoją maszynę, zużycie widać wcześnie, a awaria przestaje być pechem i staje się skutkiem decyzji. Zacznij od autonomicznego utrzymania ruchu na jednej maszynie, a nie od ośmiu filarów na plakacie.
Czym jest TPM i do czego służy
Total Productive Maintenance to system eliminowania strat na maszynach: awarii, mikroprzestojów, strat prędkości i braków, które biorą się ze stanu maszyny. Składa się z trzech części i wszystkie trzy muszą działać. Autonomiczne utrzymanie ruchu oddaje codzienną opiekę, czyszczenie, przegląd, smarowanie i dokręcanie, w ręce operatorów, którzy pracują na maszynie. Planowe utrzymanie ruchu daje służbom UR harmonogram wynikający ze stanu i krytyczności maszyn, a nie z tego, kto głośniej krzyczy. Ukierunkowane doskonalenie bierze po kolei największe zarejestrowane straty i rozbraja je zespołem złożonym z kilku działów.
W klasycznym modelu jest tego osiem filarów: dochodzą jeszcze utrzymanie jakości, wczesne zarządzanie wyposażeniem, szkolenia, BHP i środowisko oraz TPM w administracji. Wspomnij o filarach raz i schowaj plakat. Osiem równoległych programów z podkomitetami to najprostsza droga do tego, żeby TPM stał się biurokracją, która nigdy nie dotknie maszyny. Autonomiczne utrzymanie ruchu, planowe utrzymanie ruchu i ukierunkowane doskonalenie dają większość efektu, 90 procent to uczciwa robocza liczba, a reszta filarów ma sens dopiero wtedy, gdy te trzy widocznie działają.
Powód, dla którego to właśnie operator jest filarem numer jeden, jest mechaniczny, nie kulturowy. Większość awarii nie przychodzi nagle, tylko narasta. Łożysko pracuje na sucho, śruba się luzuje, wiór zbija się w prowadnicy, a maszyna tygodniami zgłasza to hałasem, temperaturą, drganiem i wyciekiem. Codziennie słyszą to tylko operatorzy. Kiedy czyszczą maszynę, dotykają jej; kiedy jej dotykają, znajdują to, co się luzuje i cieknie; a kiedy znalezisko kończy się naprawą, awaria przestaje być pechem, który przytrafia się zakładowi, i staje się skutkiem decyzji, którą zakład podjął albo której nie podjął.
Gdzie TPM leży na mapie transformacji
TPM należy do praktyki metod maszynowych na etapie Doskonalenie, obok SMED, FMEA i Poka-Yoke. To miejsce nie jest przypadkowe: TPM zwraca się tam, gdzie codzienne zarządzanie już utrzymuje osiągnięty poziom i produkuje uczciwe liczby. Codzienne tablice zapisują przestoje z przyczyną na każdej zmianie, a straty dostępności w pomiarze OEE wskazują maszyny i tryby awarii warte wysiłku. Zacznij TPM, zanim te dane istnieją, a wybór maszyny będzie polityką; zacznij po tym, a będzie arytmetyką.
- Wcześniej Daily Management
- Jesteś tutaj SMED, TPM, FMEA i Poka-Yoke
- Równolegle Kaizen
- Potem Obeya i przeglądy zarządzania
Kiedy TPM grzęźnie, zanim się zacznie
Większość nieudanych startów TPM była przegrana jeszcze przed pierwszym czyszczeniem, a przyczyny leżą po stronie zarządu, nie operatorów. Sprawdź te trzy rzeczy, zanim cokolwiek ogłosisz:
- Zaległości utrzymania ruchu tak głębokie, że operator znajdzie tam tylko niespełnione obietnice. Jeśli maszyna ma dziesięć znanych usterek, których UR nie naprawiło przez rok, system etykiet udokumentuje jedenastą. Najpierw zamknij krytyczne zaległości na maszynie pilotażowej, żeby czyszczenie ruszyło na maszynie z naprawionymi znanymi usterkami.
- Brak czasu na rutynę w planie zmiany. Jeśli plan zakłada, że każda minuta jest produkcyjna, codzienne czyszczenie, przegląd i smarowanie jest kradzieżą i zostanie pominięte pierwszego gorącego dnia, a potem każdego kolejnego. Wpisz te minuty do harmonogramu i ich broń.
- Brak danych o stratach. Bez przestojów zapisywanych z przyczyną nie ma jak wybrać właściwej maszyny, nie ma poziomu bazowego i nie ma dowodu pół roku później. Na start wystarczy kilka tygodni uczciwego zapisu przy codziennej tablicy.
Jak wdrożyć autonomiczne utrzymanie ruchu
Nie zaczynaj od programu. Zacznij od jednej maszyny i niech to będzie wąskie gardło. Tam strata dostępności jest stratą przepustowości: godzina awarii to godzina produkcji całego zakładu, więc zwrot widać, a argument za drugą maszyną robi się łatwy. W przykładowym zakładzie komponentów na 450 osób, którym posługujemy się w całym serwisie (456 sztuk dziennie, dwie zmiany), tą maszyną jest linia obróbki: traci dziennie 33 minuty na awarie i kolejne 16 na mikroprzestoje z 840 minut dostępnych. Te dwa wiersze rejestru strat są celem pilotażu.
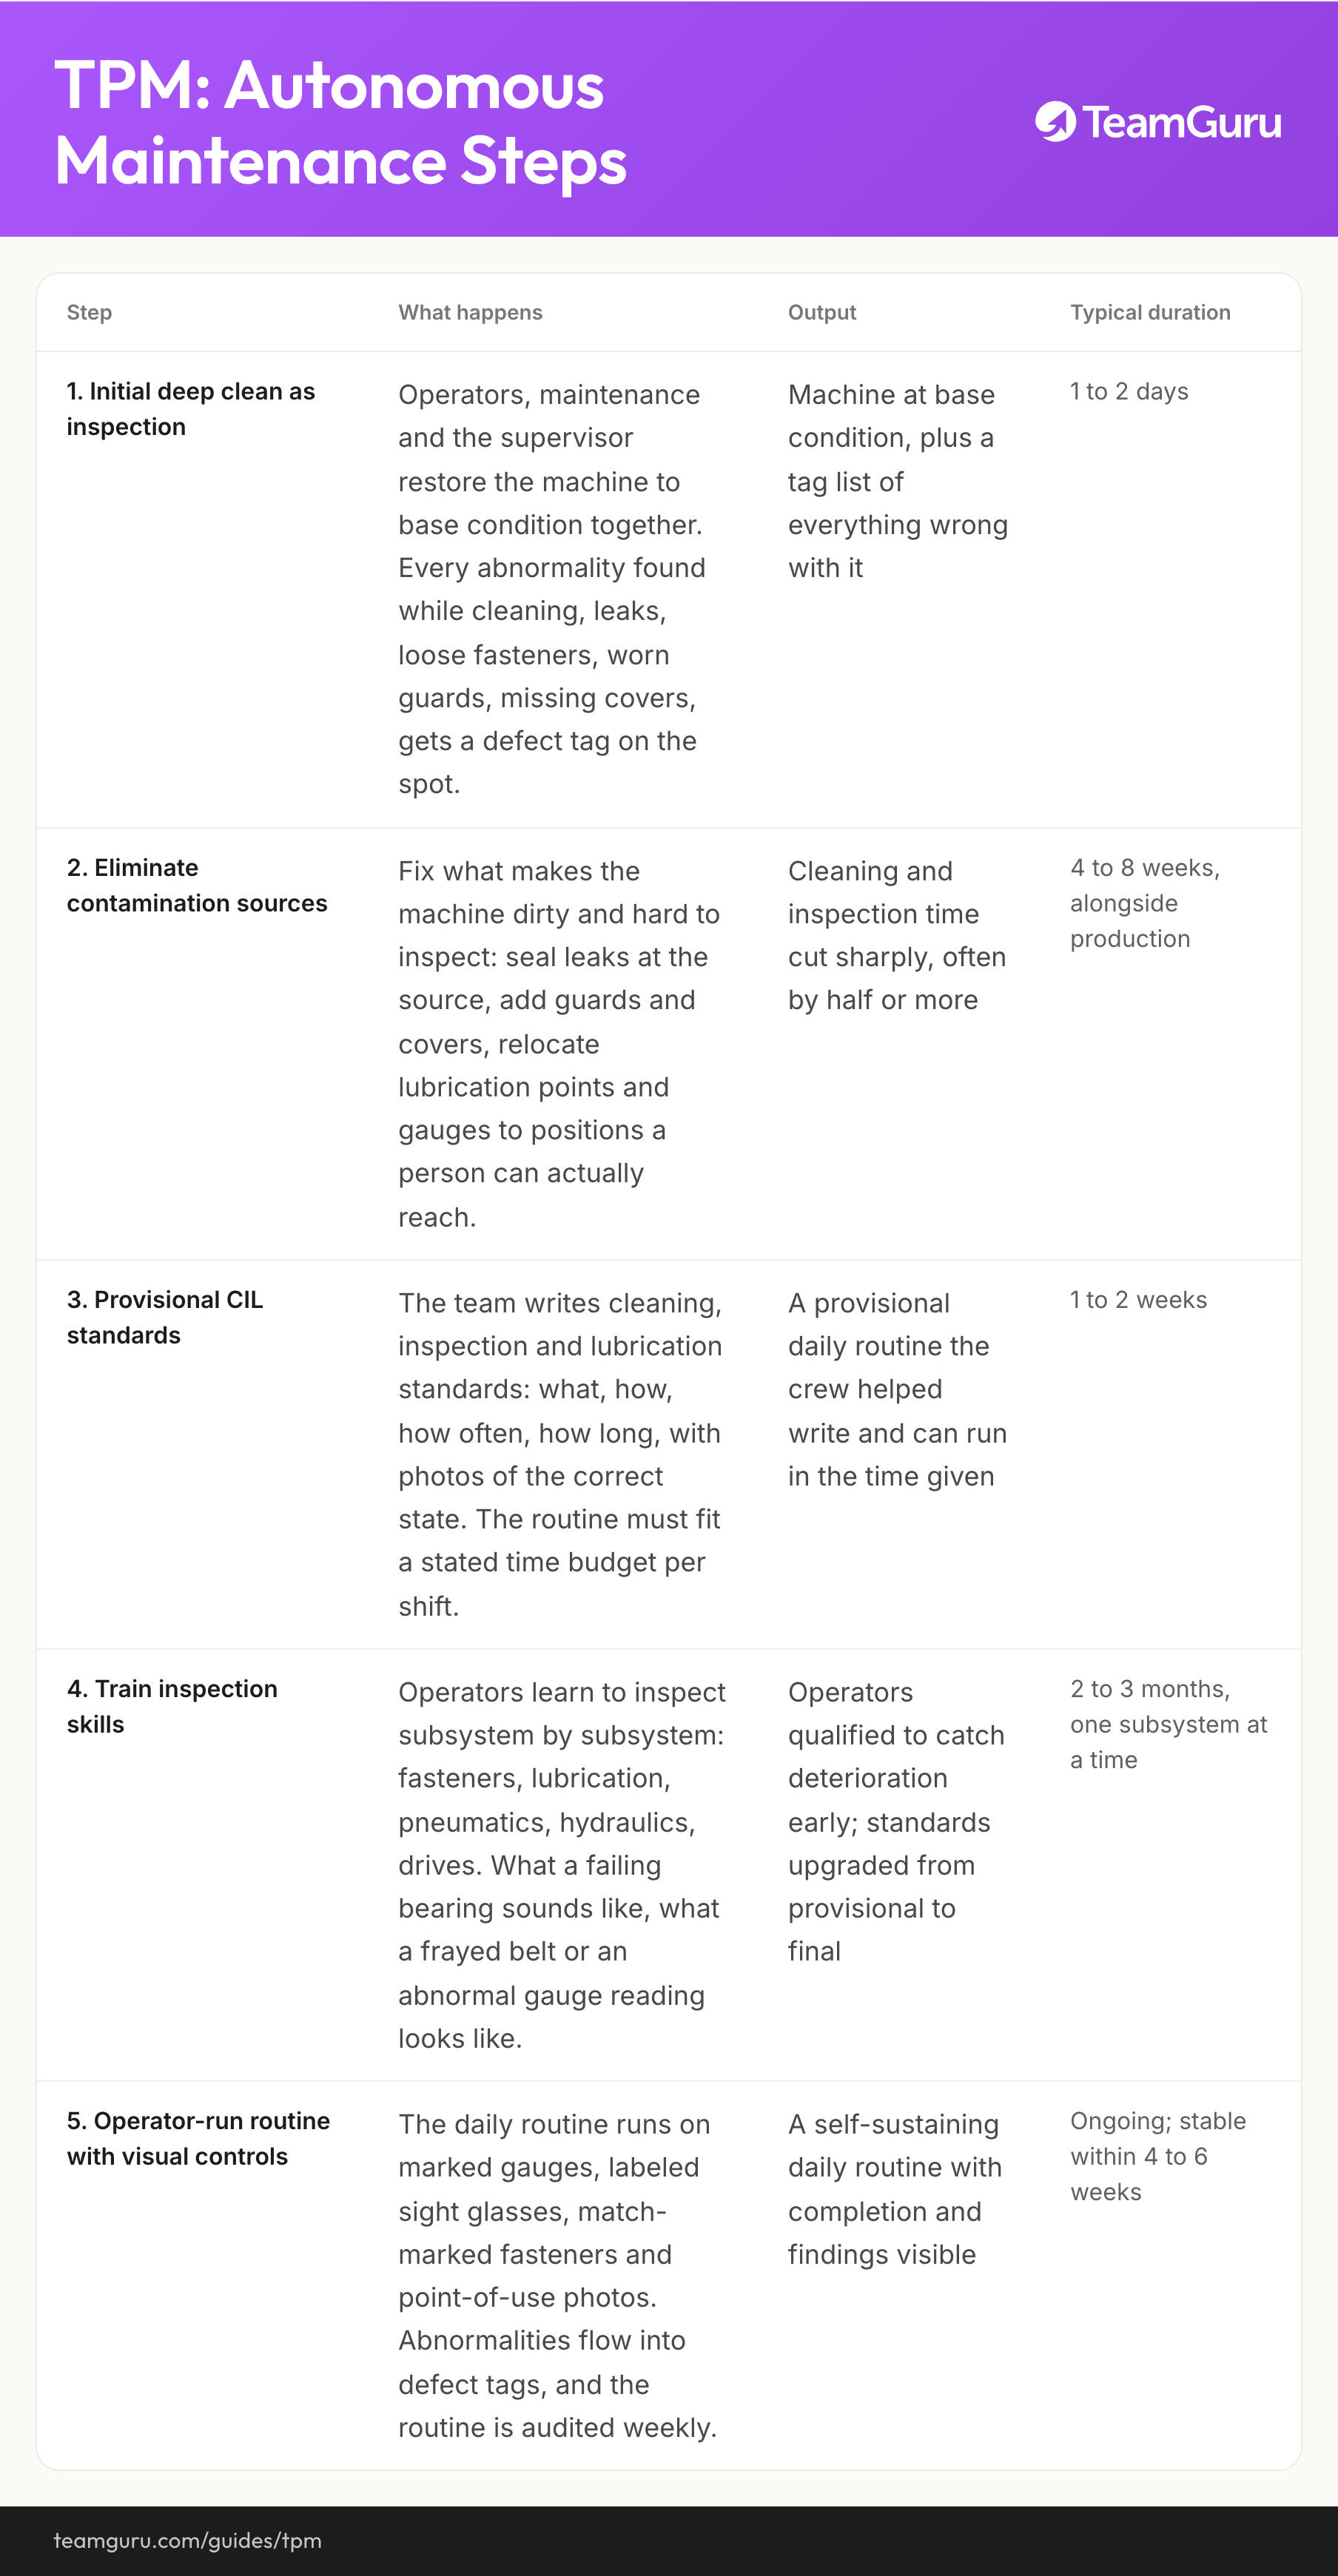
Metodą jest pięć kroków autonomicznego utrzymania ruchu, realizowanych po kolei, z utrzymaniem ruchu i mistrzem pracującymi ramię w ramię z operatorami. Podane czasy to doświadczenie praktyków dla jednej maszyny, a nie firmowy harmonogram.
| Krok | Co się dzieje | Efekt | Typowy czas |
|---|---|---|---|
| 1. Czyszczenie generalne jako przegląd | Operatorzy, utrzymanie ruchu i mistrz razem przywracają maszynę do stanu bazowego. Każda nieprawidłowość znaleziona przy czyszczeniu, wyciek, poluzowana śruba, zużyta osłona, brakująca pokrywa, od razu dostaje etykietę usterki. | Maszyna w stanie bazowym i lista etykiet ze wszystkim, co jest z nią nie tak | 1 do 2 dni |
| 2. Usunięcie źródeł zabrudzeń | Napraw to, co brudzi maszynę i utrudnia przegląd: uszczelnij wycieki u źródła, dołóż osłony i pokrywy, przenieś punkty smarowania i wskaźniki tam, gdzie człowiek naprawdę sięgnie. | Czas czyszczenia i przeglądu wyraźnie krótszy, często o połowę lub więcej | 4 do 8 tygodni, równolegle z produkcją |
| 3. Wstępne standardy CIL | Zespół spisuje standardy czyszczenia, inspekcji i smarowania: co, jak, jak często, jak długo, ze zdjęciami stanu prawidłowego. Rutyna musi mieścić się w zadeklarowanym budżecie czasu na zmianę. | Wstępna codzienna rutyna, którą załoga współtworzyła i zdąży wykonać w danym czasie | 1 do 2 tygodni |
| 4. Szkolenie z umiejętności przeglądu | Operatorzy uczą się przeglądu podzespół po podzespole: połączenia śrubowe, smarowanie, pneumatyka, hydraulika, napędy. Jak brzmi łożysko przed awarią, jak wygląda postrzępiony pasek i nietypowe wskazanie przyrządu. | Operatorzy umieją wcześnie wychwycić zużycie, a standardy awansują ze wstępnych na docelowe | 2 do 3 miesięcy, po jednym podzespole |
| 5. Rutyna prowadzona przez operatora, ze sterowaniem wizualnym | Codzienna rutyna opiera się na oznaczonych wskaźnikach, opisanych wziernikach, kreskach kontrolnych na śrubach i zdjęciach w miejscu użycia. Nieprawidłowości trafiają na etykiety usterek, a samą rutynę audytuje się co tydzień. | Samopodtrzymująca się codzienna rutyna z widoczną realizacją i znaleziskami | Na stałe; stabilna po 4 do 6 tygodniach |
Jeśli obszar prowadzi już 5S, krok 1 będzie znajomy: to krok sprzątania zrobiony z myślą o przeglądzie, a obie praktyki wzmacniają się nawzajem. Standard CIL z kroku 3 to standaryzacja pracy dla opieki nad maszyną i rządzi się tymi samymi prawami: powstaje z ludźmi, którzy go wykonują, mieści się w budżecie czasu i zmienia się, kiedy rzeczywistość się z nim nie zgadza.
Sterowanie wizualne, które przyspiesza przegląd
Przegląd, który wymaga oceny, zostanie pominięty w gorszy dzień. Przegląd, który wymaga spojrzenia, przetrwa. Zaznacz zakres normalnej pracy na każdym wskaźniku, żeby odchylenie było widać w sekundę, opisz minimum i maksimum na wziernikach, zaznacz kreską krytyczne śruby, żeby poluzowana sama się zdradziła, i powieś zdjęcie stanu prawidłowego przy maszynie, a nie w segregatorze. Sprawdzian dobrego standardu wizualnego: nowy operator wykona rutynę poprawnie i zauważy, co jest nie tak, nikogo nie pytając.
Etykiety usterek: tu mierzy się zaufanie
Czyszczenie generalne w kroku 1 wyciąga na wierzch wszystko, co maszyna po cichu uzbierała; na zaniedbanej maszynie spodziewaj się dziesiątek etykiet, zwykle od 50 do 150. To, co się z nimi stanie, przesądza o losie całego przedsięwzięcia. Prowadź system dwukolorowy: jeden kolor dla usterek, które operatorzy usuną sami, drugi dla utrzymania ruchu. Każda etykieta zapisuje, co znaleziono, gdzie, kto i kiedy. Przeglądaj je co tydzień razem z UR, drobne zamykaj w ciągu kilku dni, a trend zaległości i ich medianę wieku powieś na tablicy obszarowej.
Zaległe etykiety są miernikiem zaufania i to nie jest przenośnia. Operatorów prosi się o to, żeby zauważali zużycie, w zamian za obietnicę zarządu, że zauważenie kończy się naprawą. Jeśli etykiety wiszą otwarte miesiącami, obietnica zostaje złamana publicznie, operatorzy uczą się, że zauważanie jest ozdobą, a autonomiczne utrzymanie ruchu umiera grzecznie, podczas gdy listy kontrolne dalej świecą na zielono. Szybkie zamykanie etykiet decyduje o tym, czy przy drugiej maszynie załoga w ogóle w to wejdzie. Cotygodniowy audyt rutyny i przegląd etykiet wpisz do programu audytów warstwowych, żeby kontrola systemu przetrwała gorące tygodnie.
Jak zmierzyć, czy działa
TPM sam dostarcza dowodu, pod warunkiem że pomiary działały już przed startem pilotażu. Poziom bazowy weź z zapisu, który prowadzi codzienny system, a potem śledź każdą maszynę względem niej samej:
- Straty dostępności z pomiaru OEE: minuty awarii i mikroprzestojów na dzień, w podziale na przyczyny. Na pilotażowej linii obróbki przykładowy poziom bazowy to 33 i 16 minut; wiersz awarii jest pierwszym celem.
- MTBF, czyli średni czas między awariami, śledzony osobno dla każdej maszyny. Kierunek znaczy więcej niż sama liczba.
- Etykiety wystawione i zamknięte w tygodniu oraz mediana wieku otwartych. Spadek liczby wystawianych etykiet do zera nie jest sukcesem; zwykle znaczy, że ludzie przestali szukać.
- Realizacja rutyny z audytowanej listy kontrolnej, raportowana uczciwie. Pominięta rutyna to informacja o budżecie czasu, a nie powód do kary.
Przestoje przeglądaj codziennie przy tablicy, raz w miesiącu zrób Pareto strat i niech Pareto wskaże kolejne ukierunkowane doskonalenie i kolejną maszynę. Jak straty składają się na OEE, opisuje osobny przewodnik, a dyscyplina poziomu bazowego jest ta sama co przy każdej innej liczbie w zestawie KPI zakładu: zdefiniowana raz, mierzona przy procesie, śledzona względem siebie samej.
Kto za co odpowiada na maszynie
Autonomiczne utrzymanie ruchu budzi dwie obawy, zwykle niewypowiedziane. UR słyszy, że operatorzy przejmą jego pracę; operatorzy słyszą, że praca UR zostanie im dorzucona za darmo. Odpowiedź na obie jest ta sama: spisany podział odpowiedzialności dla każdej maszyny, uzgodniony przez wszystkie trzy strony, zanim ruszy krok 1. Poniższy podział to działający punkt wyjścia dla jednej maszyny. Przesuń granice pod swoje maszyny, ale zachowaj zasadę, że każde zadanie ma dokładnie jedną osobę odpowiedzialną.
| Rola | Odpowiada na co dzień | Eskaluje, gdy |
|---|---|---|
| Operator | Codzienne czyszczenie, przegląd i smarowanie według standardu CIL; dokręcanie tego, co ma kreskę kontrolną; pierwsza reakcja na mikroprzestój; etykieta usterki na wszystko, co wychodzi poza standard. | Cokolwiek, czego nie da się usunąć w kilka minut, trafia na etykietę jeszcze na tej zmianie. Znalezisko dotyczące bezpieczeństwa zatrzymuje maszynę i natychmiast wzywa utrzymanie ruchu. |
| Utrzymanie ruchu | Planowe remonty i wymiany podzespołów po zadanym czasie pracy; diagnostyka predykcyjna tam, gdzie się opłaca; naprawy wykraczające poza pierwszą reakcję; segregacja i zamykanie etykiet usterek. | Tryb awarii, który wraca po poprawnie wykonanej naprawie, idzie do służb technicznych razem z historią awarii. |
| Służby techniczne | Usuwanie powtarzalnych trybów awarii przez konstrukcję: lepsze podzespoły, likwidacja źródeł zabrudzeń, zmiany w specyfikacji, poprawa obsługiwalności. | Rozwiązania wymagające inwestycji albo okna produkcyjnego ponad uprawnienia obszaru idą po decyzję na miesięczny przegląd. |
Ścieżka eskalacji jest częścią podziału, a nie dodatkiem na końcu. Etykieta jeszcze na tej samej zmianie, zatrzymana maszyna przy znalezisku dotyczącym bezpieczeństwa i udokumentowane przekazanie do służb technicznych przy powtarzalnej awarii: kiedy te trzy drogi działają, role pozostają czyste. Kiedy nie działają, w ciągu kwartału wszystko po cichu znów staje się problemem utrzymania ruchu.
Najczęstsze błędy
Jak wygląda źle
- Autonomiczne utrzymanie ruchu wprowadzone jako dodatkowa, niepłatna praca przy niezmienionych celach produkcyjnych
- Czyszczenie bez myśli o przeglądzie: maszyna lśni i psuje się dokładnie tak samo często
- Okna na planowe prace, na które produkcja nie zgadza się tydzień po tygodniu, aż zaległości wymuszą awarię w najgorszym momencie
- Osiem filarów, komitet sterujący i plan generalny, zanim choć jedna maszyna osiągnie stan bazowy
- Etykiety usterek z pierwszego czyszczenia wciąż otwarte trzy miesiące później
Jak wygląda dobrze
- Minuty na codzienną rutynę wpisane w każdą zmianę, widocznie
- Każdy krok czyszczenia jest jednocześnie przeglądem, za którym stoi znany tryb awarii
- Okna serwisowe chronione jak zamówienia klienta, bo nimi są
- Jedna maszyna, wąskie gardło, przez wszystkie pięć kroków, zanim padnie słowo o rozszerzaniu
- Zaległe etykiety w trendzie spadkowym, przeglądane co tydzień, z medianą wieku na tablicy
Co otwiera stabilny park maszynowy
Efektem TPM nie są ładniejsze maszyny, tylko strumień, który da się zaprojektować. Maszyna pracująca wtedy, kiedy potrzebuje tego harmonogram, pozwala zmniejszać partie i utrzymać system ssący, bo każdy rozmiar supermarketu i każdy plan przezbrojeń po cichu zakłada, że maszyna będzie dostępna. Dlatego TPM i skracanie czasu przezbrojeń zwykle idą parą na tym samym wąskim gardle: jedno atakuje 33 minuty awarii, drugie 47 minut przezbrojenia, a razem dają dostępność, na której opiera się przepływ.
Same rutyny potrzebują miejsca, które przetrwa zmianę warty i gorący kwartał. W TeamGuru codzienne rutyny CIL działają jako zaplanowane checklisty, a znaleziska ze zdjęciem od razu stają się działaniami z osobą odpowiedzialną i terminem. Przestoje, MTBF i zaległe etykiety są na tych samych codziennych tablicach co reszta liczb zakładu, więc stan maszyny przegląda się w tych samych pięciu minutach co BHP i dostawy.
Na mapie transformacji metody maszynowe idą równolegle z systemem Kaizen i go zasilają: każde miesięczne Pareto strat oddaje zespołowi kolejne ukierunkowane doskonalenie, a kiedy maszyna będąca wąskim gardłem utrzyma wynik, tych samych pięć kroków rusza na kolejnej maszynie, którą wskażą dane.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Co oznacza skrót TPM?
Czym TPM różni się od prewencyjnego utrzymania ruchu?
Od czego zakład powinien zacząć TPM?
Ile czasu operatora zajmuje autonomiczne utrzymanie ruchu na zmianę?
Czy przed startem TPM potrzebujemy systemu CMMS?
Po jakim czasie spada liczba awarii?
Jak to wygląda w TeamGuru