Guida all'implementazione
SMED.
Lo SMED (Single Minute Exchange of Die) è il metodo lean per abbattere i tempi di attrezzaggio: filma il cambio così come avviene oggi, separa quello che si può fare a macchina in marcia da quello che richiede la macchina ferma, converti in esterne più attività interne che puoi, poi snellisci quello che resta. Lo SMED compra flessibilità, non capacità. Se dopo il progetto i lotti non si riducono, il progetto non ha comprato niente.
Che cos'è lo SMED e che cosa ti compra
SMED sta per Single Minute Exchange of Die: la disciplina che porta il tempo di attrezzaggio, misurato dall'ultimo pezzo buono di un prodotto al primo pezzo buono del successivo, verso i minuti a una cifra. Il nome viene dagli stampi di tranciatura, ma il metodo funziona su qualsiasi setup: attrezzature di lavorazione, stampi, linee di riempimento, cambi formato. L'intuizione che lo regge è una separazione. Una parte del lavoro è interna, possibile solo a macchina ferma. Quasi tutto il resto è esterno, possibile mentre la macchina produce ancora, e in un cambio mai migliorato il lavoro esterno si fa a macchina ferma: la macchina resta lì immobile mentre qualcuno cerca una chiave.
La tesi che questa pagina difende è questa: lo SMED compra flessibilità, non capacità. Un cambio più veloce restituisce un po' di tempo macchina, ma è il premio piccolo, e su una macchina che non è un collo di bottiglia non è un premio affatto. Il vero prodotto di un attrezzaggio da 18 minuti è che cambiare non costa più caro, quindi i lotti possono rimpicciolire, quindi il programma può seguire il cliente invece di seguire il cambio. Attrezzaggi lunghi impongono lotti grandi, i lotti grandi creano scorte e lead time lunghi, e nessuna abilità di programmazione sfugge a questa aritmetica. Lo SMED attacca la causa.
Da qui il test a cui va sottoposto ogni progetto SMED: che fine hanno fatto i lotti? Se sei mesi dopo i festeggiamenti la programmazione lancia ancora lotti da tre giorni, il progetto ha comprato un poster e nient'altro. Il numero del cambio è il mezzo. La dimensione del lotto è il risultato.
Dove si colloca lo SMED nella roadmap di trasformazione
Nella roadmap di implementazione di TeamGuru, lo SMED appartiene alla pratica impianti e metodi della fase Miglioramento. La collocazione è voluta. Ridurre i tempi di cambio rende dove esiste già una gestione quotidiana capace di tenere i risultati, e i target devono uscire dall'analisi del flusso di valore, che dice quale macchina impone i lotti con il suo attrezzaggio. I cambi sono anche una delle sei grandi perdite dell'OEE, quindi uno stabilimento che misura l'OEE onestamente sa già quanti minuti al giorno ci sono sul tavolo, e su quale macchina.
- Prima Daily Management
- Sei qui SMED, TPM, FMEA e Poka-Yoke
- In parallelo Kaizen
- Dopo Obeya e riesami di direzione
Quando lo SMED è prematuro o mal puntato
Puntato bene, lo SMED è uno dei metodi lean che riescono più spesso; puntato male, è uno dei più sprecati. Rimanda, o cambia bersaglio, quando ricorre una di queste situazioni:
- La macchina non è un collo di bottiglia e non impone lotti da nessuna parte. Ridurre il suo cambio produce un numero più bello e nessun risultato per l'azienda: la macchina si limita ad aspettare più in fretta. Punta alla macchina che indica la mappa del flusso di valore.
- Manca ancora la stabilità di base. Se il reparto non ha un ritmo di gestione quotidiana né l'abitudine al lavoro standardizzato, il metodo nuovo non ha dove vivere e nel giro di un trimestre il tempo è tornato su.
- L'obiettivo vero è capacità su una macchina che si ferma in continuazione. Quando le perdite di disponibilità superano di gran lunga quelle dei cambi, viene prima la manutenzione: un attrezzaggio da 18 minuti su una macchina ferma due ore al giorno risolve il problema sbagliato.
- Nessuno ha intenzione di toccare i lotti. Se programmazione, acquisti e finanza restano comunque legati alle produzioni lunghe, quella decisione va affrontata prima. Un progetto di flessibilità in uno stabilimento che la flessibilità non la vuole è teatro.
Come si conduce un progetto SMED
Il metodo classico, sviluppato da Shigeo Shingo, corre in quattro fasi, e la sequenza è il metodo: chi salta alla fase quattro compra attrezzature per accelerare attività che le fasi due e tre avrebbero tolto del tutto. Le fasi si comprimono bene in una settimana dedicata, e un progetto SMED è in effetti una delle migliori settimane Kaizen con cui uno stabilimento può cominciare, perché il prima e il dopo si misurano in minuti sul cronometro e con il video non si discute.
| Fase | Che cosa succede | Guadagno tipico |
|---|---|---|
| 1. Fotografa l'attrezzaggio com'è | Filma un cambio vero, dall'ultimo pezzo buono del prodotto A al primo pezzo buono del prodotto B, poi costruisci la lista delle attività con i tempi guardando il video insieme alla squadra che l'ha fatto. | Ancora nessun minuto tolto. Il guadagno è una baseline onesta e la scoperta che gran parte del cambio è cercare, camminare e aspettare, non lavoro tecnico. |
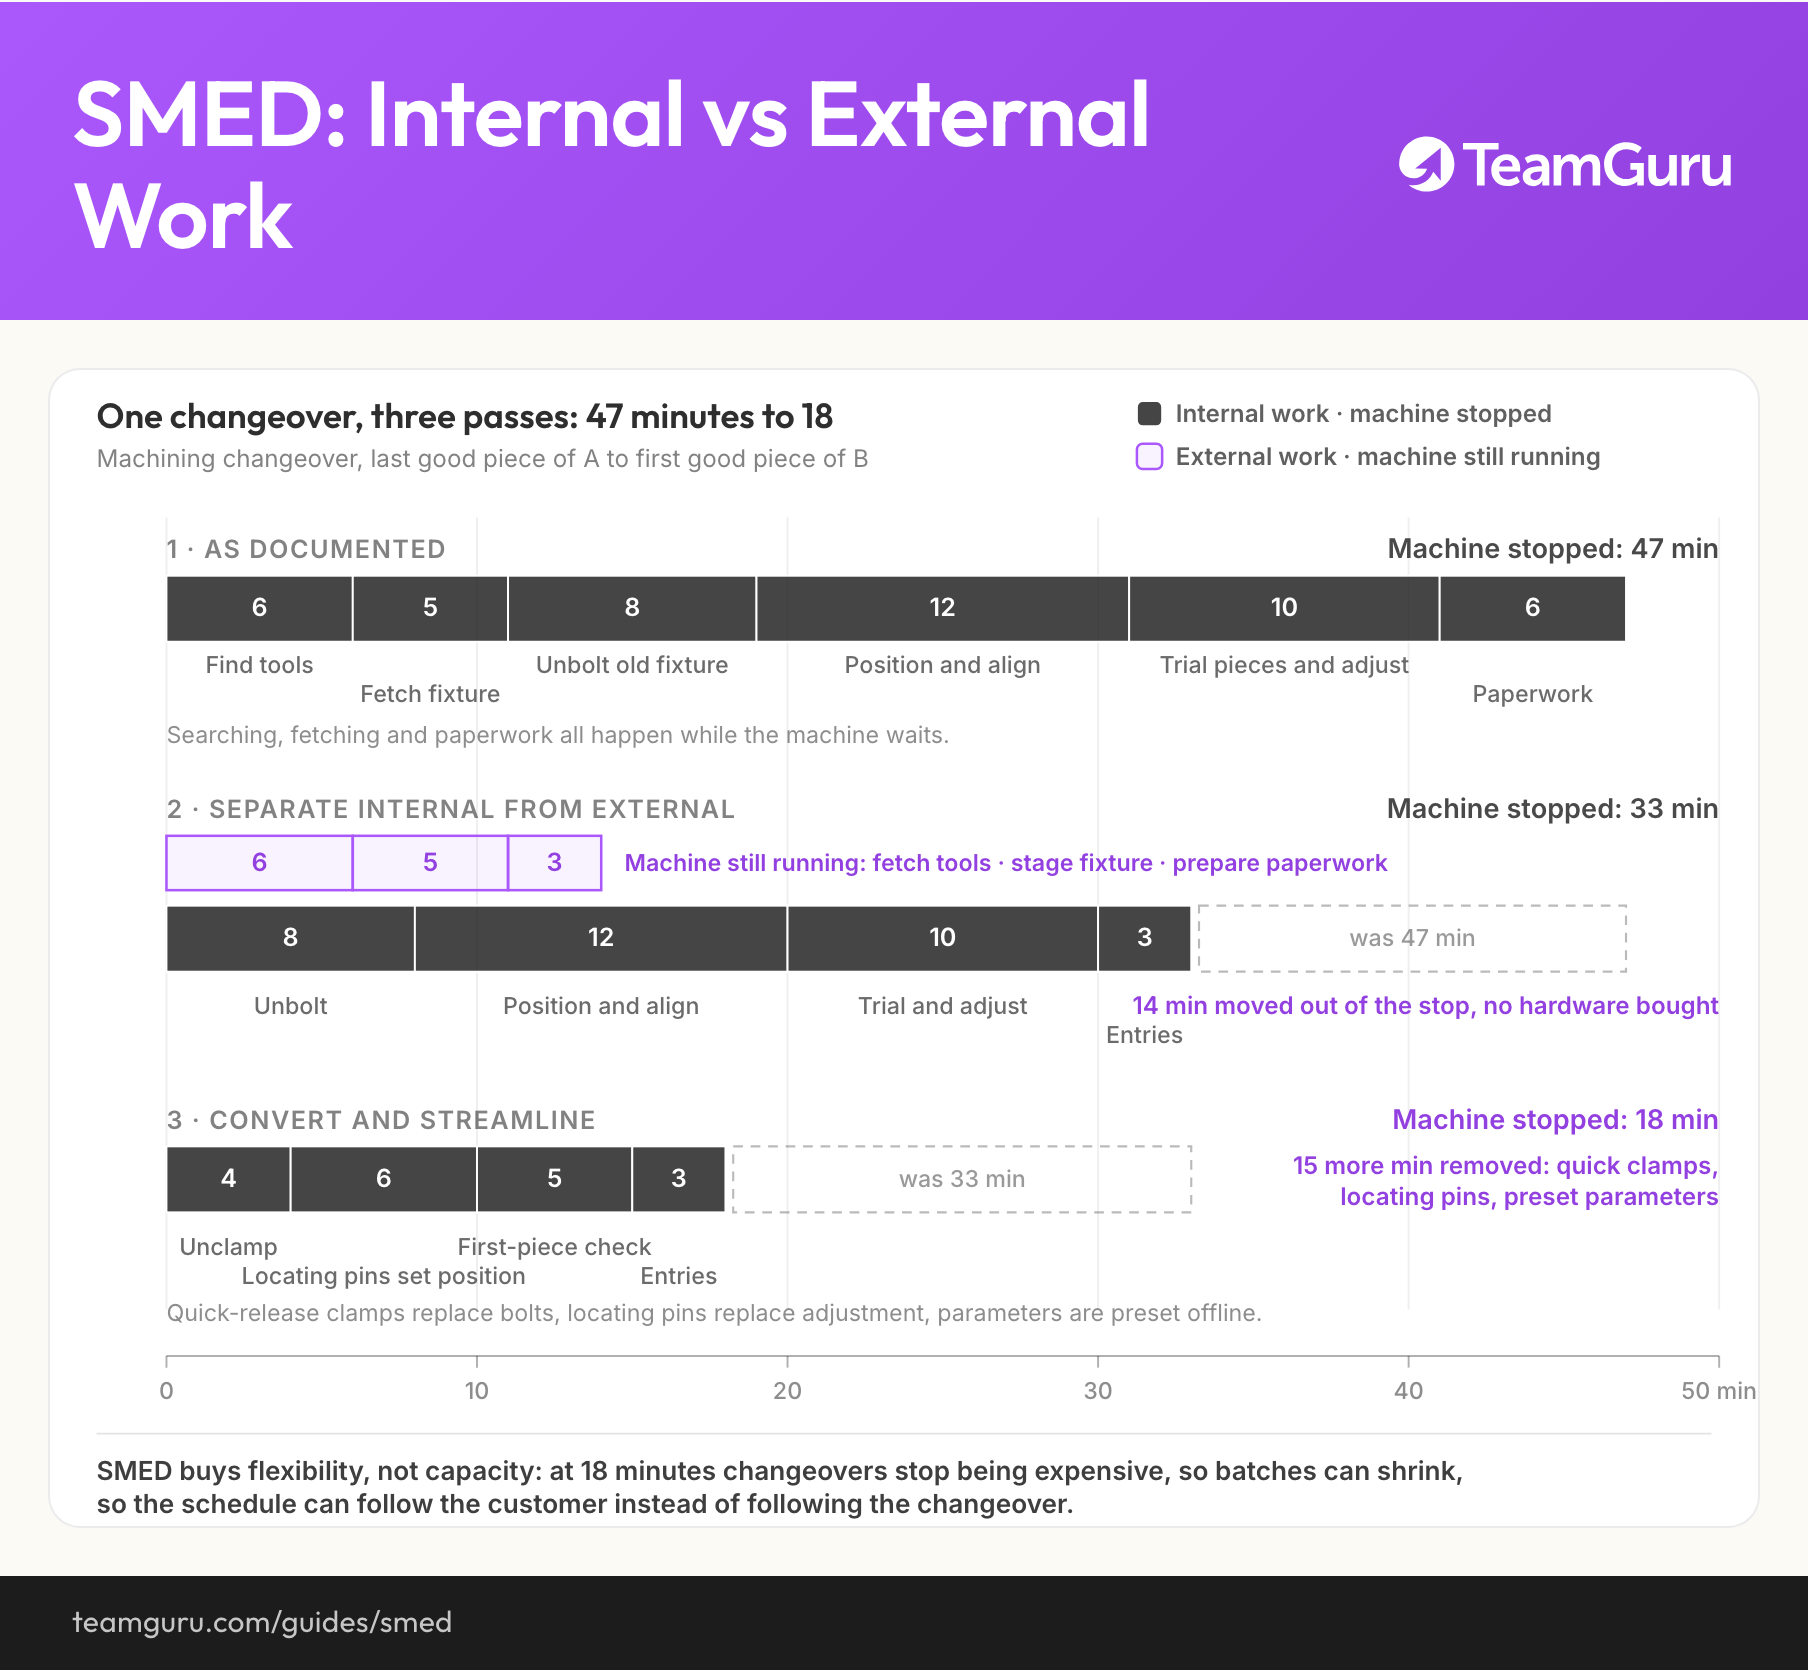
| 2. Separa le attività interne dalle esterne | Classifica ogni attività: quella interna richiede la macchina ferma, quella esterna no. Porta fuori dal fermo tutto ciò che è esterno: utensili trovati, attrezzatura pronta a bordo macchina, materiali e documenti preparati prima dell'ultimo pezzo buono. | Spesso dal 30 al 50% del fermo, quasi senza investimenti. Qui si lavora di organizzazione, non di ingegneria. |
| 3. Converti le attività interne in esterne | Riprogetta le attività perché possano avvenire a macchina in marcia: presetting degli utensili fuori macchina, preriscaldo, attrezzature o supporti in doppio, parametri e programmi preparati in anticipo sul carrello di attrezzaggio. | Di solito un altro 10-25%. Qui comincia a ripagarsi qualche spesa modesta: un carrello, un banco di presetting, una seconda attrezzatura. |
| 4. Snellisci quello che resta | Attacca il lavoro interno rimasto: staffe a sgancio rapido al posto dei bulloni, spine di centraggio al posto di misure e regolazioni, due persone in parallelo, un controllo del primo pezzo standardizzato al posto dei tentativi. | È la strada per scendere sotto i dieci minuti. Eliminare le regolazioni è quasi sempre il colpo più grosso, perché la regolazione è la fase meno prevedibile di qualsiasi cambio. |
Le percentuali sono regole empiriche di chi fa questo mestiere, non garanzie. Il punto è l'ordine: prima i guadagni organizzativi che non costano, la spesa in attrezzature per ultima.
Il progetto, passo per passo
- Scegli il cambio che conta davvero. Una macchina, una coppia di prodotti, scelta perché l'analisi del flusso di valore dice che è il suo attrezzaggio a imporre i lotti grandi, non perché è il più comodo da filmare. La baseline prendila dai dati reali: tutti i tempi di cambio dell'ultimo mese, non lo standard di chi programma.
- Filma un cambio vero, d'accordo con la squadra. Telecamera su treppiede, dall'ultimo pezzo buono al primo pezzo buono, niente preparato per l'occasione. Il giorno dopo la squadra guarda il proprio video e costruisce la lista delle attività con i tempi. È qui che il progetto si vince o si perde: chi si vede camminare 400 metri per andare a prendere una chiave non ha bisogno di essere convinto.
- Separa interne ed esterne, e porta fuori le esterne. Scorri la lista e fai una domanda sola per ogni attività: la macchina deve davvero essere ferma per farla? Tutto quello che non passa l'esame prende un posto e un momento prima del fermo: carrello rifornito, attrezzatura a bordo macchina, documenti pronti. Ancora nessuna spesa.
- Converti le attività interne che puoi. Presetting degli utensili fuori macchina, attrezzatura o supporto in doppio così il prossimo si monta a macchina in marcia, parametri standardizzati da impostare leggendo un foglio invece che da riscoprire ogni volta. Ogni conversione si giudica dai minuti interni che toglie.
- Snellisci il resto. Staffe a sgancio rapido, spine di centraggio, due persone in parallelo sullo smontaggio e sul montaggio, e soprattutto l'eliminazione delle regolazioni: se l'attrezzatura può entrare in una posizione sola, la coda di prove e aggiustamenti sparisce.
- Standardizza il metodo nuovo e misura ogni cambio. La sequenza nuova diventa lavoro standardizzato: fasi, ruoli, disposizione del carrello, controllo del primo pezzo, appesa alla macchina e insegnata a tutte le squadre di tutti i turni. Dal primo giorno ogni tempo di cambio si registra e gli sforamenti si discutono nella riunione giornaliera come qualsiasi altro scostamento.
L'ultimo passo è dove la maggior parte dei progetti fallisce in silenzio. Un metodo di cambio che vive in un report di fine workshop non è un metodo, è un ricordo. La sequenza nuova deve diventare lavoro standardizzato a bordo macchina: chi fa cosa, in che ordine, con quale carrello, e che cosa accetta il controllo del primo pezzo. Tutte le squadre, tutti i turni, compreso il turno di notte che al workshop non c'era. Non è burocrazia: è il contenitore in cui si conservano i 18 minuti.
Esempio concreto: da 47 minuti a 18
I numeri sono illustrativi ma coerenti tra loro, e riguardano il produttore di componenti da 450 persone che accompagna tutta la roadmap di trasformazione: 456 unità al giorno di domanda, due turni, 54.000 secondi di tempo di lavoro giornaliero. La sua mappa del flusso di valore aveva messo un kaizen burst sul cambio delle lavorazioni meccaniche: 47 minuti, che imponevano lotti da circa tre giorni di domanda e un polmone da sei giorni davanti alla macchina. La squadra SMED ha filmato un cambio e lo ha scomposto così:
| Fase del cambio | Prima (min) | Dopo (min) | Tecnica |
|---|---|---|---|
| Cercare utensili e minuteria | 6 | 0 | Esterna: carrello di attrezzaggio con le sagome degli utensili, rifornito e controllato durante la produzione precedente |
| Andare a prendere l'attrezzatura successiva | 5 | 0 | Esterna: attrezzatura portata a bordo macchina prima dell'ultimo pezzo buono |
| Sbullonare e smontare l'attrezzatura vecchia | 8 | 4 | Snellimento: staffe a sgancio rapido al posto dei bulloni |
| Posizionare e allineare l'attrezzatura nuova | 12 | 6 | Snellimento: spine di centraggio al posto di misurazione e regolazione |
| Pezzi di prova e regolazioni | 10 | 5 | Snellimento: parametri preimpostati e controllo del primo pezzo standardizzato al posto dei tentativi |
| Documenti e registrazioni a sistema | 6 | 3 | Convertita: le registrazioni si fanno durante l'avviamento, non a macchina ferma |
| Macchina ferma, totale | 47 | 18 | Solo tempo interno; la preparazione esterna ora corre durante la produzione |
Leggi la tabella per tecnica e la logica del metodo viene fuori da sola. Undici dei 47 minuti, cercare gli utensili e andare a prendere l'attrezzatura, erano lavoro esterno fatto a macchina ferma: un carrello rifornito e una regola su quando portare l'attrezzatura a bordo li hanno tolti senza toccare la macchina. Altri venti minuti, smontaggio e allineamento, sono stati dimezzati da soluzioni meccaniche che tolgono possibilità: staffe che si chiudono in un modo solo, spine che centrano in una posizione sola. E la coda di prove e aggiustamenti si è accorciata perché la regolazione è stata progettata via: se l'attrezzatura entra in un posto solo, il primo pezzo di solito è buono. Niente, nella tabella, chiede a qualcuno di lavorare più in fretta. Il cronometro non discute con la squadra, discute con il metodo.
Da minuti a flessibilità
L'aritmetica dei lotti è corta e vale la pena farla ad alta voce. Il budget di cambio, i minuti al giorno che una macchina si può permettere di non produrre, compra un certo numero di attrezzaggi. A 47 minuti l'uno, le lavorazioni meccaniche se ne potevano permettere così pochi che ogni variante girava all'incirca una volta ogni tre giorni: quindi ogni variante stava in un lotto da tre giorni e il supermarket davanti alla macchina teneva sei giorni di materiale per coprire l'intervallo. A 18 minuti, lo stesso budget giornaliero compra quasi il triplo dei cambi: ogni variante può girare quasi ogni giorno, i lotti scendono di circa due terzi e il supermarket scende con loro. È esattamente la mossa che la mappa dello stato futuro aveva messo a bilancio quando ha portato il WIP pianificato da 8.400 a 3.300 pezzi. Adesso il programma segue la domanda, e il cambio non ha più voce in capitolo.
Per questo alla riunione di chiusura del progetto deve esserci chi programma la produzione. La nuova dimensione del lotto, i nuovi livelli di supermarket e la nuova frequenza con cui gira ogni codice sono decisioni, e se nessuno le cambia nel sistema di programmazione i 29 minuti risparmiati a ogni cambio diventano semplicemente tempo morto e le scorte restano dove sono. Lo SMED finisce nei parametri di chi programma, non a bordo macchina.
Errori frequenti
Come si vede che va male
- Prima la meccanica: sganci rapidi e una seconda attrezzatura comprati prima che qualcuno abbia filmato un cambio o separato interno ed esterno
- Operatori accusati di cambi lunghi che, per come sono progettati, sono fatti al 40% di camminate e ricerche
- Tempi di cambio registrati per obbligo, mediati sul mese, guardati mai
- Il risultato del workshop non diventa mai lavoro standardizzato, e il turno di notte tiene in vita il metodo vecchio
- Il numero migliora, i lotti restano quelli e le scorte non si muovono
Come si vede che va bene
- La macchina bersaglio la sceglie l'analisi del flusso di valore, non la comodità
- È la squadra a filmarsi, a costruire la lista delle attività e a progettare il metodo nuovo
- Separazione e preparazione a bordo macchina esaurite prima di spendere un euro in attrezzature
- La sequenza nuova appesa alla macchina come lavoro standardizzato, insegnata a tutti i turni
- Ogni cambio cronometrato, gli sforamenti discussi ogni giorno, lo standard verificato ogni trimestre
- Lotti e livelli di supermarket cambiati nel sistema di programmazione entro un mese
Dopo il progetto: tenersi i 18 minuti
Dopo un progetto SMED riuscito vengono due cose, e tutte e due hanno bisogno di un responsabile. La prima è la conseguenza sul flusso: lotti più piccoli cambiano il disegno dell'intero flusso, le dimensioni dei supermarket, i segnali di reintegro, la frequenza con cui gira ogni codice. Quelle decisioni stanno nel disegno dello stato futuro del flusso di valore, che è poi da dove il progetto di cambio è nato, e chiudere lì il cerchio è ciò che trasforma i minuti in lead time.
La seconda è la difesa. I tempi di cambio tornano su come tornano su tutti gli standard lasciati soli, una piccola scorciatoia al mese, e la deriva è invisibile se non la si misura. È qui che TeamGuru guadagna il suo posto nella catena: la sequenza del cambio e il controllo del primo pezzo vivono come checklist e audit a calendario sulla macchina, i tempi si seguono come KPI con un target che fa scattare il rosso, non come media mensile, e le idee di miglioramento che le squadre continuano a produrre dopo il workshop, un carrello disposto meglio, una seconda spina, un controllo del primo pezzo più furbo, passano dal flusso Kaizen con responsabili e verifica invece di morire in una cassetta dei suggerimenti. Il workshop i 18 minuti li ha vinti una volta. Il sistema continua a vincerli tutti i giorni dopo.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Che cosa significa SMED?
Ogni attrezzaggio deve stare sotto i dieci minuti?
Qual è la differenza tra attività interne ed esterne?
Quanto costa un progetto SMED?
Si possono filmare gli operatori durante il cambio?
Come si evita che i tempi tornino a salire?
Come funziona in TeamGuru