Guide de mise en œuvre
SMED.
Le SMED (single minute exchange of die) est une méthode Lean pour raccourcir les changements de série : filmez le changement tel qu'il se passe, séparez ce qui exige la machine à l'arrêt de ce qui peut se faire pendant qu'elle produit, basculez en externe tout ce qui peut l'être, puis simplifiez ce qui reste. Le SMED achète de la flexibilité, pas de la capacité. Si les tailles de lot ne baissent pas après le chantier, le chantier n'a rien acheté.
Ce qu'est le SMED, et ce qu'il fait gagner
SMED est l'abréviation de single minute exchange of die : ramener le temps de changement de série, mesuré de la dernière pièce bonne d'un produit à la première pièce bonne du suivant, vers un seul chiffre de minutes. Le nom vient des matrices de presse, mais la méthode fonctionne sur n'importe quel changement : montages d'usinage, moules, lignes de remplissage, changements de format. Son idée centrale est une séparation. Certaines opérations sont internes : elles n'existent que machine arrêtée. La plupart des autres sont externes, possibles pendant que la machine produit encore, et dans un changement de série jamais travaillé l'externe se fait en interne : la machine attend pendant que quelqu'un cherche une clé.
Voici la position que défend cette page : le SMED achète de la flexibilité, pas de la capacité. Un changement plus court restitue bien un peu de temps machine, mais c'est le petit gain, et sur une machine qui n'est pas contrainte ce n'est pas un gain du tout. Le vrai produit d'un changement à 18 minutes, c'est que changer de série cesse de coûter cher : les lots peuvent fondre, et le programme peut suivre le client au lieu de suivre le changement de série. Les changements longs imposent de gros lots, les gros lots font du stock et des délais longs, et aucune habileté d'ordonnancement n'échappe à cette arithmétique. Le SMED s'attaque à la cause.
D'où le test auquel tout chantier SMED devrait être soumis : qu'est-il arrivé aux tailles de lot ? Si, six mois après la photo de groupe, l'ordonnancement lance toujours des lots de trois jours, le chantier a produit une affiche et rien d'autre. Le temps de changement est le moyen. La taille de lot est le résultat.
Où le SMED se place dans la feuille de route
Sur la feuille de route de déploiement TeamGuru, le SMED relève de la pratique équipements et méthodes, dans la phase d'amélioration. Cette place est voulue. Le changement rapide de série paie là où un management quotidien existe déjà pour tenir les gains, et sa cible doit venir de l'analyse de la chaîne de valeur, celle qui désigne la machine dont le changement impose les lots. Les changements de série comptent aussi parmi les six grandes pertes du TRS (OEE), donc une usine qui mesure son TRS honnêtement sait déjà combien de minutes par jour sont à prendre, et sur quelle machine.
- Avant Management quotidien
- Vous êtes ici SMED, TPM, AMDEC & Poka-Yoke
- En parallèle Kaizen
- Après Obeya & revues de direction
Quand le SMED est prématuré ou mal ciblé
Bien visé, le SMED est l'une des méthodes Lean qui réussissent le plus régulièrement. Mal visé, c'est l'une des plus coûteuses. Attendez, ou changez de cible, dès que l'un de ces points est vrai :
- La machine n'est pas contrainte et n'impose de gros lots nulle part. Raccourcir son changement donne un plus joli chiffre et aucun résultat économique : la machine attend simplement plus vite. Visez la machine que désigne la cartographie de la chaîne de valeur.
- La stabilité de base n'existe pas encore. Sans rythme de management quotidien ni habitude du travail standardisé, la nouvelle méthode de changement n'a nulle part où vivre, et le temps sera remonté avant la fin du trimestre.
- Le vrai besoin est de la capacité sur une machine qui croule sous les pannes. Quand les pertes de disponibilité écrasent les pertes de changement, la maintenance passe d'abord : un changement à 18 minutes sur une machine arrêtée deux heures par jour résout le mauvais problème.
- Personne n'a l'intention de changer les tailles de lot. Si l'ordonnancement, les achats et la finance tiennent aux longues séries quoi qu'il arrive, tranchez cette question avant tout le reste. Un chantier de flexibilité dans une usine qui refuse la flexibilité, c'est du théâtre.
Comment mener un chantier SMED
La méthode classique, mise au point par Shigeo Shingo, tient en quatre étapes, et l'ordre des étapes est la méthode : les équipes qui sautent directement à la quatrième achètent du matériel pour accélérer des opérations que les étapes deux et trois auraient purement et simplement supprimées. Les quatre étapes se compriment bien en une semaine concentrée, et un SMED est d'ailleurs l'un des meilleurs premiers chantiers Kaizen qu'une usine puisse mener : l'avant et l'après se mesurent en minutes au chronomètre, et la vidéo ne se discute pas.
| Étape | Ce qui se passe | Gain typique |
|---|---|---|
| 1. Filmer le changement tel qu'il se passe | Filmez un changement de série réel, de la dernière pièce bonne du produit A à la première pièce bonne du produit B, puis reconstituez la liste des opérations et leurs temps à partir des images, avec l'équipe qui l'a réalisé. | Aucune minute gagnée à ce stade. Le gain, c'est une référence honnête, et la découverte qu'un changement de série consiste surtout à chercher, marcher et attendre, rarement à faire de la technique. |
| 2. Séparer les opérations internes des externes | Classez chaque opération : l'interne exige la machine à l'arrêt, l'externe non. Sortez de l'arrêt tout ce qui est externe : outils trouvés, montage amené au pied de la machine, matière et documents prêts avant la dernière pièce bonne. | Souvent 30 à 50 % de l'arrêt, sans presque rien investir. C'est de l'organisation, pas de la technique. |
| 3. Convertir l'interne en externe | Reconcevez les opérations pour qu'elles se fassent machine en marche : préréglage des outils hors machine, préchauffage, montages ou porte-outils en double, paramètres et programmes préparés à l'avance sur un chariot de changement de série. | En général 10 à 25 % de plus. C'est là que le matériel commence à payer : chariots, poste de préréglage, un deuxième montage. |
| 4. Simplifier ce qui reste | Attaquez l'interne résiduel : brides à serrage rapide au lieu de la visserie, pions de centrage au lieu du mesurer-régler, deux personnes qui travaillent en parallèle, un contrôle de première pièce standardisé au lieu des essais successifs. | C'est le chemin vers un seul chiffre. Supprimer le réglage est presque toujours le plus gros gain, parce que le réglage est l'opération la moins prévisible d'un changement de série. |
Les pourcentages sont des ordres de grandeur de praticiens, pas des garanties. Ce qui compte, c'est leur ordre : les gains d'organisation, les moins chers, viennent en premier, le matériel en dernier.
Le chantier, étape par étape
- Choisissez le changement de série qui compte. Une machine, un couple de produits, retenus parce que l'analyse de la chaîne de valeur désigne ce changement comme celui qui impose les gros lots, pas parce qu'il est le plus facile à filmer. Construisez la référence sur des relevés réels : tous les temps de changement du mois écoulé, pas le standard inscrit dans l'ordonnancement.
- Filmez un changement réel, avec l'accord de l'équipe. Caméra sur pied, de la dernière pièce bonne à la première pièce bonne, rien de mis en scène. Le lendemain, l'équipe regarde ses propres images et construit la liste des opérations avec les temps. C'est là que le chantier se gagne ou se perd : celui qui se voit parcourir 400 mètres pour aller chercher une clé n'a plus besoin qu'on le convainque.
- Séparez l'interne de l'externe, et sortez l'externe. Reprenez la liste et posez une seule question par opération : la machine doit-elle vraiment être arrêtée pour ça ? Tout ce qui échoue au test reçoit une place et un moment avant l'arrêt : un chariot garni, un montage préparé, des documents prêts. Toujours aucun achat à ce stade.
- Convertissez ce que vous pouvez. Préréglez les outils hors machine, doublez le montage ou le porte-outil pour que le suivant soit monté pendant que la machine tourne, figez les paramètres pour qu'ils se reprennent sur une fiche au lieu de se redécouvrir. Chaque conversion se juge aux minutes internes qu'elle enlève.
- Simplifiez le reste. Brides à serrage rapide, pions de centrage, travail à deux en parallèle pour l'échange mécanique, et surtout suppression du réglage : si le montage ne peut se poser que d'une seule façon, toute la traîne d'essais et de retouches disparaît.
- Standardisez la nouvelle méthode et relevez chaque changement. La nouvelle séquence devient un travail standardisé : opérations, rôles, contenu du chariot, contrôle de première pièce, affichés à la machine et formés à toutes les équipes, celle de nuit comprise. Dès le premier jour, chaque temps de changement est relevé et les dépassements se discutent au point quotidien comme n'importe quel autre écart.
La dernière étape est celle où la plupart des chantiers échouent en silence. Une méthode de changement de série qui vit dans un compte rendu n'est pas une méthode, c'est un souvenir. La nouvelle séquence doit devenir un travail standardisé à la machine : qui fait quoi, dans quel ordre, avec quel chariot, et ce que le contrôle de première pièce accepte. Toutes les équipes, tous les postes, y compris l'équipe de nuit qui n'était pas au chantier. Ce n'est pas de la bureaucratie, c'est le contenant dans lequel se rangent les 18 minutes.
Exemple chiffré : de 47 à 18 minutes
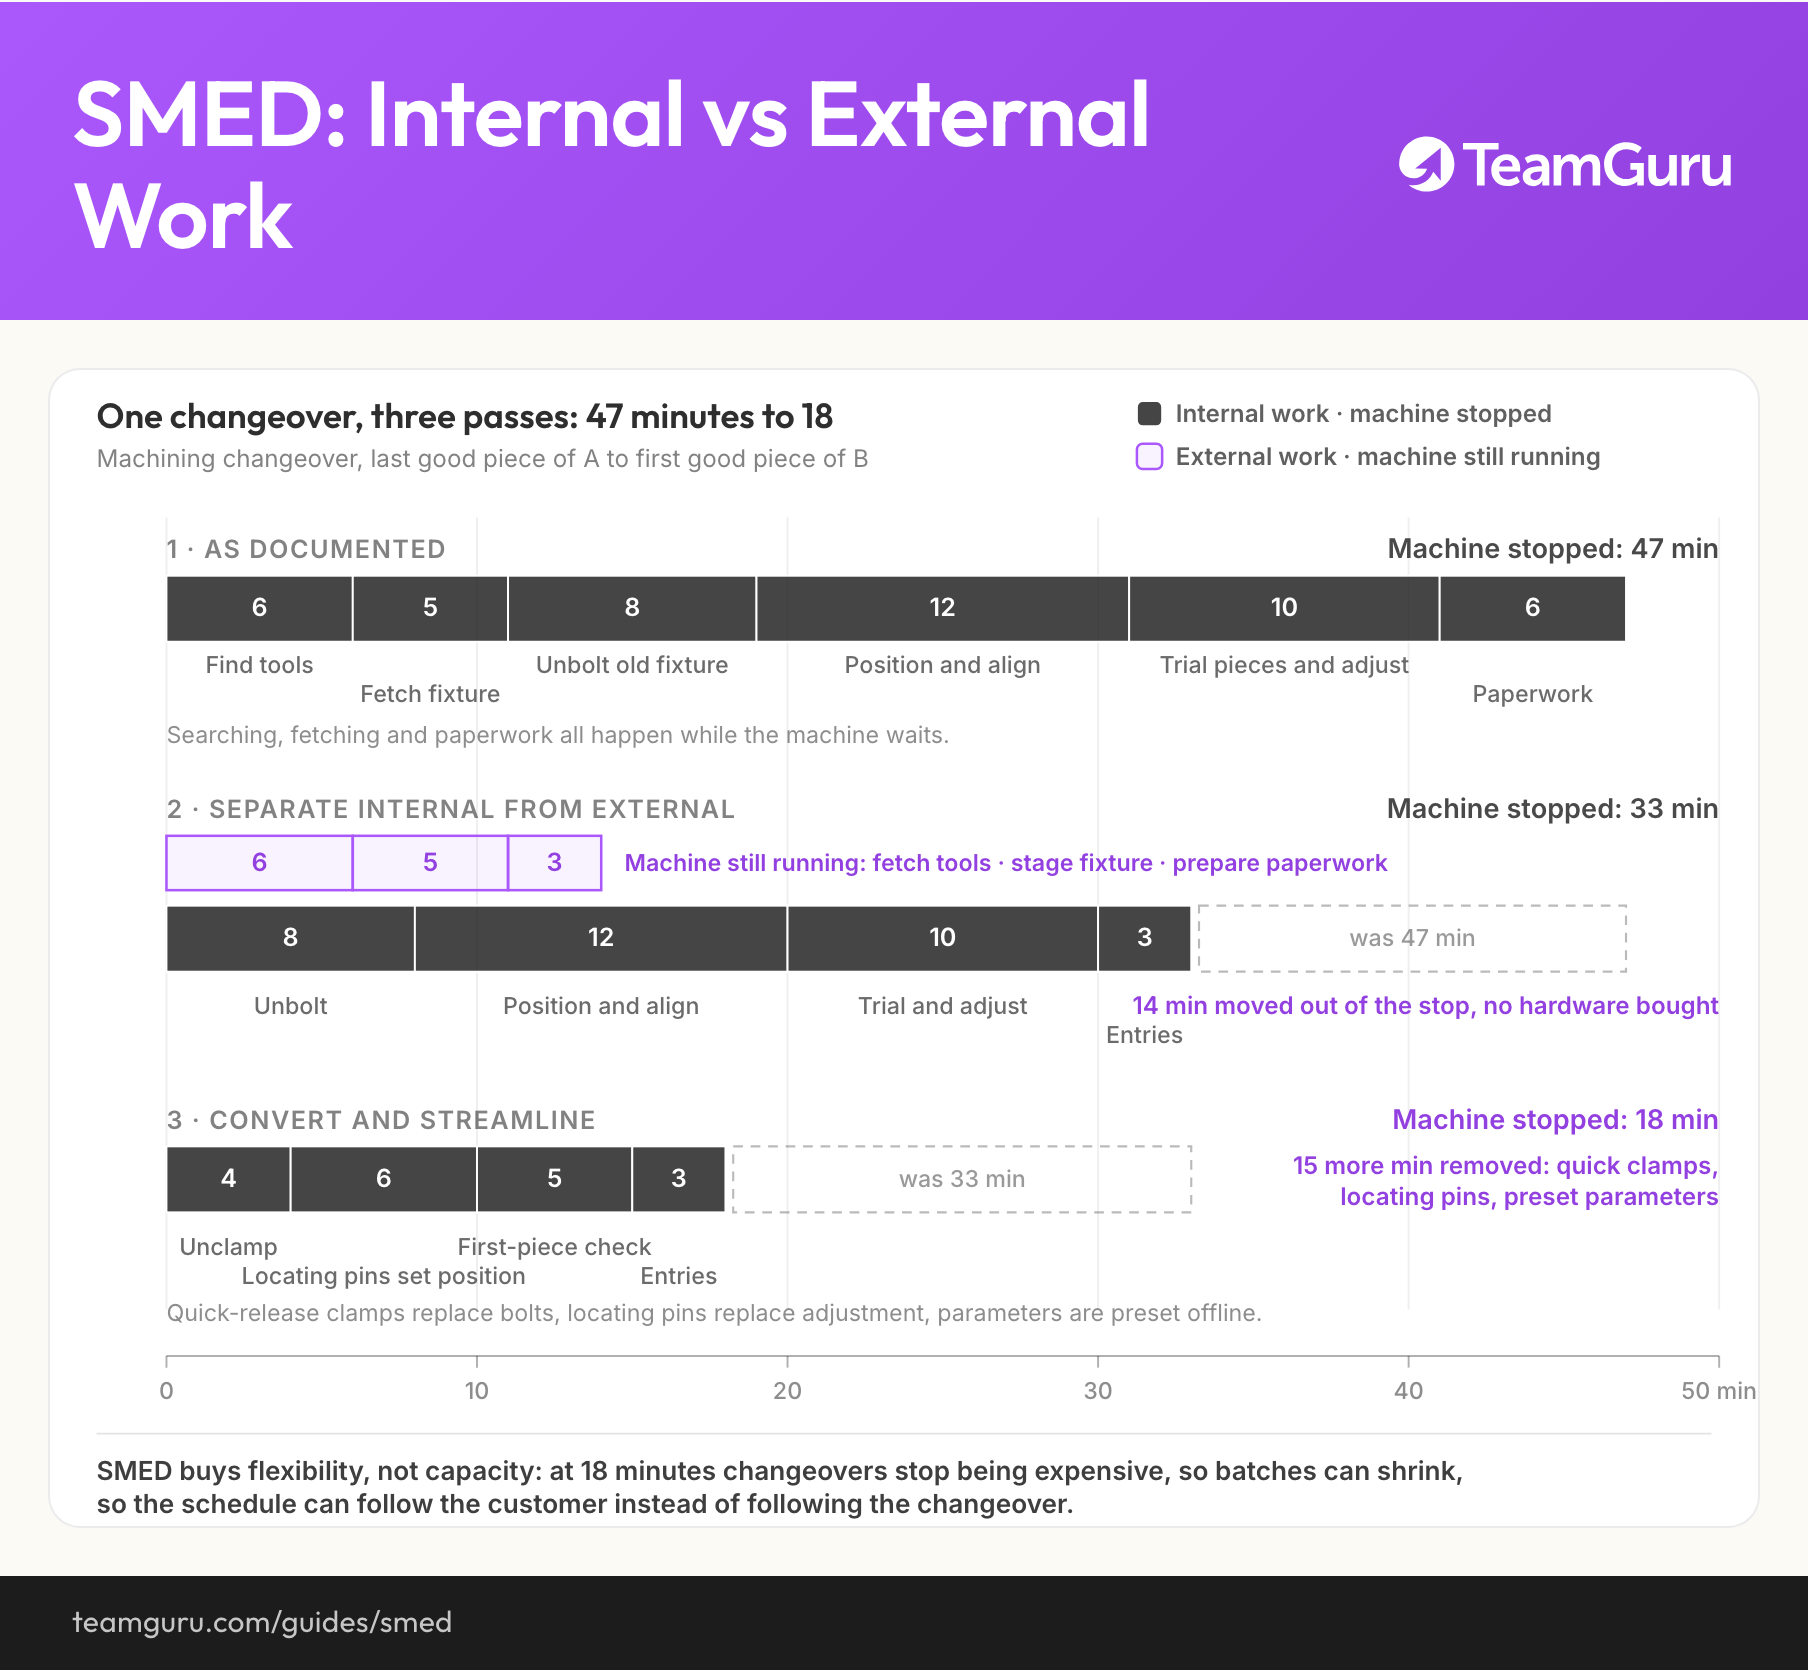
Les chiffres sont fictifs mais cohérents entre eux, pour l'équipementier de 450 personnes qui sert d'exemple dans toute la feuille de route de transformation : 456 pièces par jour de demande, deux équipes, 54 000 secondes de temps d'ouverture quotidien. Sa cartographie de la chaîne de valeur a marqué un éclair Kaizen sur le changement de série de l'usinage : 47 minutes, qui imposaient des lots d'environ trois jours de demande et un stock de six jours devant la machine. L'équipe SMED a filmé un changement et l'a décomposé ainsi :
| Opération du changement | Avant (min) | Après (min) | Technique |
|---|---|---|---|
| Chercher les outils et la visserie | 6 | 0 | Externe : un chariot de changement de série à silhouettes, garni et vérifié pendant la série précédente |
| Aller chercher le montage suivant | 5 | 0 | Externe : montage amené au pied de la machine avant la dernière pièce bonne |
| Démonter l'ancien montage | 8 | 4 | Simplification : des brides à serrage rapide remplacent la visserie |
| Positionner et aligner le nouveau montage | 12 | 6 | Simplification : des pions de centrage remplacent le mesurer-régler |
| Pièces d'essai et réglages | 10 | 5 | Simplification : paramètres préréglés et contrôle de première pièce standardisé au lieu des essais successifs |
| Papiers et saisies informatiques | 6 | 3 | Converti : saisies faites pendant la montée en cadence, machine en marche |
| Machine à l'arrêt, total | 47 | 18 | Temps interne seul ; la préparation externe se fait désormais en production |
Lisez le tableau par technique et la logique de la méthode apparaît. Onze des 47 minutes, chercher les outils et aller chercher le montage, étaient de l'externe pur fait en interne : un chariot garni et une règle de préparation les ont enlevées sans toucher à la machine. Vingt des minutes restantes, le démontage et l'alignement, ont été divisées par deux par du matériel qui supprime les options, des brides qui ne se ferment que d'une façon, des pions qui ne laissent qu'une position. Et la traîne d'essais et de réglages a fondu parce que le réglage lui-même a été supprimé par conception : quand le montage ne peut se poser qu'à un seul endroit, la première pièce est bonne. Rien, dans ce tableau, ne demande à personne de travailler plus vite. Le chronomètre ne discute jamais avec l'équipe, seulement avec la méthode.
Transformer des minutes en flexibilité
Le calcul des tailles de lot est court et mérite d'être fait à voix haute. Un budget de changement de série, les minutes par jour qu'une machine peut se permettre de ne pas produire, achète un certain nombre de changements. À 47 minutes l'unité, l'usinage pouvait s'en offrir si peu que chaque référence passait environ une fois tous les trois jours : chaque référence dormait donc dans un lot de trois jours, et le supermarché devant l'usinage tenait six jours de matière pour couvrir l'intervalle. À 18 minutes, le même budget quotidien achète près de trois fois plus de changements : chaque référence peut passer presque tous les jours, les lots fondent des deux tiers et le supermarché fond avec eux. C'est exactement le mouvement qu'avait chiffré la carte de l'état futur en ramenant les en-cours prévus de 8 400 à 3 300 pièces. Le programme suit maintenant la demande, et le changement de série n'a plus voix au chapitre.
C'est pourquoi la réunion de clôture du chantier doit réunir l'ordonnancement. La nouvelle taille de lot, les nouveaux niveaux de supermarché et le nouvel intervalle de répétition sont des décisions : tant que personne ne les change dans l'outil de planification, les 29 minutes gagnées à chaque changement deviennent simplement du temps mort et le stock reste. Le SMED se termine dans les paramètres de l'ordonnancement, pas à la machine.
Les erreurs fréquentes
Ce qui va mal
- Le matériel d'abord : brides à serrage rapide et deuxième montage achetés avant que quiconque ait filmé un changement ou séparé l'interne de l'externe
- Les opérateurs tenus pour responsables de changements longs qui sont, par construction, à 40 % de la marche et de la recherche
- Des temps de changement relevés pour l'archive, moyennés au mois, jamais regardés
- Le résultat du chantier ne devient jamais un travail standardisé, et l'équipe de nuit fait survivre l'ancienne méthode
- Le chiffre s'améliore, les tailles de lot ne bougent pas, le stock non plus
Ce qui marche
- La machine cible désignée par l'analyse de la chaîne de valeur, pas par la commodité
- L'équipe se filme elle-même, construit la liste des opérations et conçoit la nouvelle méthode
- Séparation et préparation en amont épuisées avant le premier euro de matériel
- La nouvelle séquence affichée à la machine comme travail standardisé, formée à toutes les équipes
- Chaque changement chronométré, les dépassements discutés chaque jour, le standard audité chaque trimestre
- Tailles de lot et niveaux de supermarché modifiés dans l'outil de planification dans le mois
Après le chantier : garder les 18 minutes
Deux suites attendent un SMED réussi, et chacune a besoin d'un pilote. La première tient à la chaîne de valeur : des lots plus petits changent la conception de tout le flux, la taille des supermarchés, les signaux de réapprovisionnement, la fréquence de passage de chaque référence. Ces décisions appartiennent à la conception de l'état futur, d'où venait le chantier au départ, et c'est en bouclant la boucle à cet endroit que les minutes deviennent du délai en moins.
La seconde, c'est la défense. Les temps de changement remontent comme remontent tous les standards laissés sans surveillance, un petit raccourci par mois, et la dérive reste invisible sans mesure. C'est là que TeamGuru prend sa place dans la chaîne : la séquence de changement et le contrôle de première pièce vivent à la machine comme check-list et audit planifiés, les temps sont suivis comme un indicateur avec une règle de passage au rouge plutôt qu'en moyenne mensuelle, et les idées que les équipes continuent de produire après le chantier, un chariot mieux rangé, un deuxième pion, un contrôle de première pièce plus malin, passent par le circuit Kaizen avec un pilote et une vérification au lieu de mourir dans une boîte à idées. Le chantier a gagné les 18 minutes une fois. Le système les regagne tous les jours.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Que veut dire SMED ?
Tout changement de série doit-il passer sous les dix minutes ?
Quelle différence entre opérations internes et externes ?
Combien coûte un chantier SMED ?
Peut-on filmer les opérateurs pendant un changement de série ?
Comment empêcher les temps de changement de remonter ?
Comment TeamGuru le met en pratique