Guía de implementación
SMED: cambio rápido de herramienta.
El SMED (Single-Minute Exchange of Die) es el método lean para reducir el tiempo de cambio: filme el cambio tal como ocurre hoy, separe el trabajo que puede hacerse con la máquina en marcha del que exige la máquina parada, convierta en externo todo lo que pueda y depure lo que quede. El SMED compra flexibilidad, no capacidad. Si los lotes no se reducen después del proyecto, el proyecto no compró nada.
Qué es el SMED y qué compra
SMED son las siglas de Single-Minute Exchange of Die: la disciplina de llevar el tiempo de cambio, medido desde la última pieza buena de un producto hasta la primera pieza buena del siguiente, hacia minutos de un solo dígito. El nombre viene de los troqueles de estampado, pero el método funciona en cualquier preparación: herramentales de mecanizado, moldes, líneas de llenado, cambios de formato. Su idea central es una separación. Parte del trabajo del cambio es interno, posible solo con la máquina parada. Casi todo el resto es externo, posible con la máquina todavía produciendo, y en un cambio sin mejorar el trabajo externo se hace en interno: la máquina está detenida mientras alguien busca una llave.
Esta es la postura que defiende esta página: el SMED compra flexibilidad, no capacidad. Un cambio más rápido sí devuelve algo de tiempo de máquina, pero ese es el premio pequeño, y en una máquina que no es restricción no es premio en absoluto. El producto real de un cambio de 18 minutos es que los cambios dejan de ser caros; entonces los lotes pueden encoger y el programa puede seguir al cliente en lugar de seguir al cambio de modelo. Los cambios largos obligan a lotes grandes, los lotes grandes crean inventario y plazos de entrega largos, y ninguna astucia de programación escapa a esa aritmética. El SMED ataca la causa.
De ahí sale la prueba a la que debería someterse todo proyecto SMED: ¿qué pasó con los tamaños de lote? Si seis meses después de la celebración el planificador sigue liberando lotes de tres días, el proyecto compró un póster y nada más. El número del cambio es el medio. El tamaño de lote es el resultado.
Dónde encaja el SMED en la hoja de ruta de transformación
En la hoja de ruta de despliegue de TeamGuru, el SMED pertenece a la práctica de equipos y métodos de la etapa «Mejorar». La ubicación es deliberada. La reducción del tiempo de cambio rinde donde ya existe una gestión diaria capaz de sostener lo ganado, y sus objetivos deben salir del análisis del flujo de valor, que es el que nombra la máquina cuyo cambio obliga a los lotes. Los cambios de modelo son además una de las seis grandes pérdidas del OEE, así que una planta que mide el OEE con honestidad ya sabe cuántos minutos al día están en juego, y en qué máquina.
- Antes Gestión diaria
- Está aquí SMED, TPM, AMEF y Poka-Yoke
- En paralelo Kaizen
- Después Obeya y revisión por la dirección
Cuándo el SMED es prematuro o está mal dirigido
El SMED es uno de los métodos lean que funcionan con más fiabilidad cuando se apunta bien, y uno de los más derrochadores cuando se apunta mal. Espere, o vuelva a apuntar, cuando se cumpla cualquiera de estas condiciones:
- La máquina no es una restricción y no obliga a ningún tamaño de lote. Reducir su cambio produce un número más bonito y ningún resultado de negocio; la máquina simplemente espera más rápido. Apunte a la máquina que señala el mapa de flujo de valor.
- Todavía no existe estabilidad básica. Si el área no tiene ritmo de gestión diaria ni hábito de trabajo estandarizado, el nuevo método de cambio no tiene dónde asentarse y el tiempo volverá a subir en un trimestre.
- El objetivo real es capacidad en una máquina que se ahoga en averías. Cuando las pérdidas por disponibilidad son mucho mayores que las del cambio, primero va el mantenimiento: un cambio de 18 minutos en una máquina que está parada dos horas al día resuelve el problema equivocado.
- Nadie piensa cambiar los tamaños de lote. Si planeación, compras y finanzas están comprometidos con corridas largas pase lo que pase, acuerden primero esa decisión. Un proyecto de flexibilidad para una planta que rechaza la flexibilidad es puro teatro.
Cómo ejecutar un proyecto SMED
El método clásico, desarrollado por Shigeo Shingo, se recorre en cuatro etapas, y la secuencia es el método: los equipos que saltan a la etapa cuatro compran equipamiento para acelerar pasos que las etapas dos y tres habrían eliminado por completo. Las etapas se comprimen bien en una semana enfocada, y un proyecto SMED es de hecho uno de los mejores primeros eventos kaizen que puede realizar una planta, porque el antes y el después se miden en minutos de cronómetro y con el video nadie discute.
| Etapa | Qué ocurre | Ganancia típica |
|---|---|---|
| 1. Documentar el cambio tal como es | Filme un cambio real, desde la última pieza buena del producto A hasta la primera pieza buena del producto B. Luego arme la lista de pasos con sus tiempos, sacados del video, junto con la cuadrilla que hizo el cambio. | Todavía no se elimina ni un minuto. La ganancia es una línea base honesta y descubrir que buena parte del cambio es buscar, caminar y esperar, no trabajo técnico. |
| 2. Separar el trabajo interno del externo | Clasifique cada paso: el trabajo interno exige la máquina parada, el externo no. Saque del paro todos los pasos externos: herramienta localizada, herramental preparado, materiales y papeleo listos antes de la última pieza buena. | Con frecuencia entre el 30 y el 50 por ciento del paro, casi sin inversión. Esto es organización, no ingeniería. |
| 3. Convertir el trabajo interno en externo | Rediseñe los pasos para que ocurran con la máquina todavía en marcha: preajuste el herramental fuera de la máquina, precaliente, use portaherramientas o dispositivos duplicados, prepare parámetros y programas por anticipado en un carro de cambio. | Normalmente otro 10 a 25 por ciento. Aquí es donde empieza a pagarse un equipamiento modesto: carros, estaciones de preajuste, un segundo dispositivo. |
| 4. Depurar lo que quede | Ataque el trabajo interno residual: sujetadores de cierre rápido en lugar de tornillos, pernos de localización en lugar de medir y ajustar, dos personas trabajando en paralelo, una verificación de primera pieza estandarizada en lugar de prueba y error. | Es el camino hacia un solo dígito. Eliminar el ajuste suele ser la mayor ganancia individual, porque el ajuste es el paso menos predecible de cualquier cambio. |
Los porcentajes son reglas empíricas del oficio, no garantías. Lo que importa es su orden: primero las ganancias organizativas baratas, al final el equipamiento.
El proyecto, paso a paso
- Elija el cambio que importa. Una máquina, un par de productos, elegidos porque el análisis del flujo de valor dice que su cambio es lo que obliga a lotes grandes, no porque sea el más fácil de filmar. Saque la línea base de registros reales: todos los tiempos de cambio del último mes, no el estándar del planificador.
- Filme un cambio real, con el acuerdo de la cuadrilla. Cámara en trípode, de la última pieza buena a la primera pieza buena, sin nada montado para la ocasión. Al día siguiente la cuadrilla ve su propio video y construye la lista de pasos con tiempos. Este es el momento en que el proyecto se gana o se pierde: quien se ve caminar 400 metros por una llave no necesita que lo convenzan.
- Separe lo interno de lo externo y saque lo externo del paro. Repase la lista de pasos y haga una sola pregunta por paso: ¿de verdad hace falta que la máquina esté parada para esto? Todo lo que no pase la prueba recibe un lugar y un momento antes del paro: un carro surtido, un herramental preparado, el papeleo listo. Todavía sin gastar en equipamiento.
- Convierta el trabajo interno que pueda. Preajuste el herramental fuera de la máquina, duplique el dispositivo o el portaherramientas para armar el siguiente mientras la máquina produce, estandarice los parámetros para que se carguen desde una hoja en lugar de volver a descubrirlos cada vez. Cada conversión se juzga por los minutos internos que elimina.
- Depure el resto. Sujetadores de cierre rápido, pernos de localización, trabajo en paralelo con dos personas para el intercambio mecánico y, sobre todo, la eliminación del ajuste: si el herramental solo entra en una posición, desaparece la cola de prueba y error del cambio.
- Estandarice el nuevo método y registre cada cambio. La nueva secuencia se convierte en trabajo estandarizado: pasos, roles, distribución del carro y verificación de primera pieza, publicada en la máquina, y todas las cuadrillas de todos los turnos se capacitan en ella. Desde el primer día se registra cada tiempo de cambio y las desviaciones se discuten en la reunión diaria como cualquier otra.
El último paso es donde la mayoría de los proyectos fracasa en silencio. Un método de cambio que se queda en el informe de un taller no es un método, es un recuerdo. La nueva secuencia tiene que convertirse en trabajo estandarizado en la máquina: quién hace qué, en qué orden, con qué carro y qué acepta la verificación de primera pieza. Todas las cuadrillas, todos los turnos, incluido el turno de noche que no estuvo en el taller. Eso no es burocracia; es el recipiente en el que se guardan los 18 minutos.
Ejemplo resuelto: de 47 a 18 minutos
Las cifras son ilustrativas, pero coherentes entre sí, y corresponden al fabricante de componentes de 450 personas que se usa a lo largo de la hoja de ruta de transformación: una demanda de 456 unidades al día, dos turnos y 54,000 segundos de tiempo de trabajo diario. Su mapa de flujo de valor marcó una ráfaga kaizen sobre el cambio de mecanizado: 47 minutos, que obligaban a lotes de aproximadamente tres días de demanda y a un colchón de inventario de seis días delante de la máquina. El equipo SMED filmó un cambio y lo desglosó así:
| Paso del cambio | Antes (min) | Después (min) | Técnica |
|---|---|---|---|
| Buscar herramienta y accesorios | 6 | 0 | Externo: un carro de cambio con tablero de sombras, surtido y verificado durante la corrida anterior |
| Ir por el siguiente herramental | 5 | 0 | Externo: herramental colocado junto a la máquina antes de la última pieza buena |
| Desatornillar y retirar el herramental viejo | 8 | 4 | Depuración: sujetadores de cierre rápido en lugar de tornillos |
| Colocar y alinear el nuevo herramental | 12 | 6 | Depuración: pernos de localización en lugar de alinear midiendo y ajustando |
| Piezas de prueba y ajuste | 10 | 5 | Depuración: parámetros preajustados y una verificación de primera pieza estandarizada en lugar de prueba y error |
| Papeleo y registros en el sistema | 6 | 3 | Convertido: los registros se capturan durante el arranque, no con la máquina esperando |
| Máquina parada, total | 47 | 18 | Solo tiempo interno; la preparación externa ahora corre durante la producción |
Lea la tabla por técnica y verá asomar la lógica del método. Once de los 47 minutos, buscar herramienta e ir por el herramental, eran trabajo puramente externo hecho en interno; un carro surtido y una regla de preparación anticipada los eliminaron sin tocar la máquina. Veinte de los minutos restantes, desatornillar y alinear, se redujeron a la mitad con equipamiento que quita opciones: sujetadores que cierran de una sola forma, pernos que localizan en una sola posición. Y la cola de probar y ajustar encogió porque el ajuste mismo se eliminó por diseño: cuando el herramental solo puede asentarse en un lugar, la primera pieza suele salir buena. Nada en la tabla le pide a nadie trabajar más rápido. El cronómetro nunca discute con la cuadrilla, solo con el método.
Convertir minutos en flexibilidad
La cuenta del tamaño de lote es corta y vale la pena hacerla en voz alta. Un presupuesto de cambio, los minutos al día que una máquina puede permitirse pasar sin producir, compra un número de cambios. A 47 minutos cada uno, el área de mecanizado podía permitirse tan pocos que cada variante de producto corría más o menos una vez cada tres días, así que cada variante quedaba en un lote de tres días y el supermercado delante de mecanizado guardaba seis días de material para cubrir el intervalo. A 18 minutos, el mismo presupuesto diario compra casi tres veces más cambios: cada variante puede correr casi todos los días, los lotes se reducen unas dos terceras partes y el supermercado se reduce con ellos. Ese es exactamente el movimiento que costeó el mapa de flujo de valor del estado futuro de la planta cuando recortó el WIP planificado de 8,400 a 3,300 piezas. Ahora el programa sigue a la demanda y el cambio de modelo ya no tiene voto.
Por eso la reunión de cierre del proyecto tiene que incluir al planificador. El nuevo tamaño de lote, los nuevos niveles del supermercado y el nuevo intervalo con el que corre cada pieza son decisiones, y si nadie las cambia en el sistema de planeación, los 29 minutos ahorrados por cambio se vuelven simplemente tiempo ocioso y el inventario se queda donde está. El SMED termina en los parámetros del programador, no en la máquina.
Errores frecuentes
Cómo se ve mal
- Primero el equipamiento: sujetadores rápidos y un segundo herramental comprados antes de que alguien filmara un cambio o separara el trabajo interno del externo
- Se culpa a los operadores por cambios largos que, por diseño, son 40 por ciento caminar y buscar
- Tiempos de cambio registrados para el archivo, promediados cada mes y nunca revisados
- El resultado del taller nunca se vuelve trabajo estandarizado, y el turno de noche mantiene vivo el método viejo
- El número mejora, los tamaños de lote siguen igual y el inventario no se mueve
Cómo se ve bien
- La máquina objetivo la elige el análisis del flujo de valor, no la comodidad
- La cuadrilla se filma a sí misma, construye la lista de pasos y diseña el nuevo método
- La separación y la preparación anticipada, agotadas antes de comprar la primera pieza de equipamiento
- La nueva secuencia publicada en la máquina como trabajo estandarizado, con todos los turnos capacitados en ella
- Cada cambio cronometrado, las desviaciones discutidas a diario y el estándar auditado cada trimestre
- Tamaños de lote y niveles de supermercado cambiados en el sistema de planeación en menos de un mes
Después del proyecto: conservar los 18 minutos
A un proyecto SMED exitoso le siguen dos cosas, y ambas necesitan responsable. La primera es la consecuencia sobre el flujo de valor: lotes más pequeños cambian el diseño de todo el flujo, el tamaño de los supermercados, las señales de reposición y con qué frecuencia corre cada pieza. Esas decisiones pertenecen al diseño del flujo de valor del estado futuro, que es de donde salió el proyecto de cambio en primer lugar, y cerrar ahí el círculo es lo que convierte minutos en plazo de entrega.
La segunda es la defensa. Los tiempos de cambio se degradan como se degrada cualquier estándar desatendido, un pequeño atajo al mes, y esa degradación es invisible sin medición. Aquí es donde TeamGuru se gana su lugar en la cadena: la secuencia del cambio y la verificación de primera pieza viven como checklist y auditoría programados en la máquina, los tiempos se siguen como un KPI con regla en rojo en lugar de un promedio mensual, y las ideas de mejora que las cuadrillas siguen generando después del taller (mejores distribuciones del carro, un segundo perno, una rutina de primera pieza más inteligente) fluyen por el flujo de kaizen con responsables y verificación en lugar de morir en un buzón de sugerencias. El taller ganó los 18 minutos una vez. El sistema los sigue ganando todos los días.
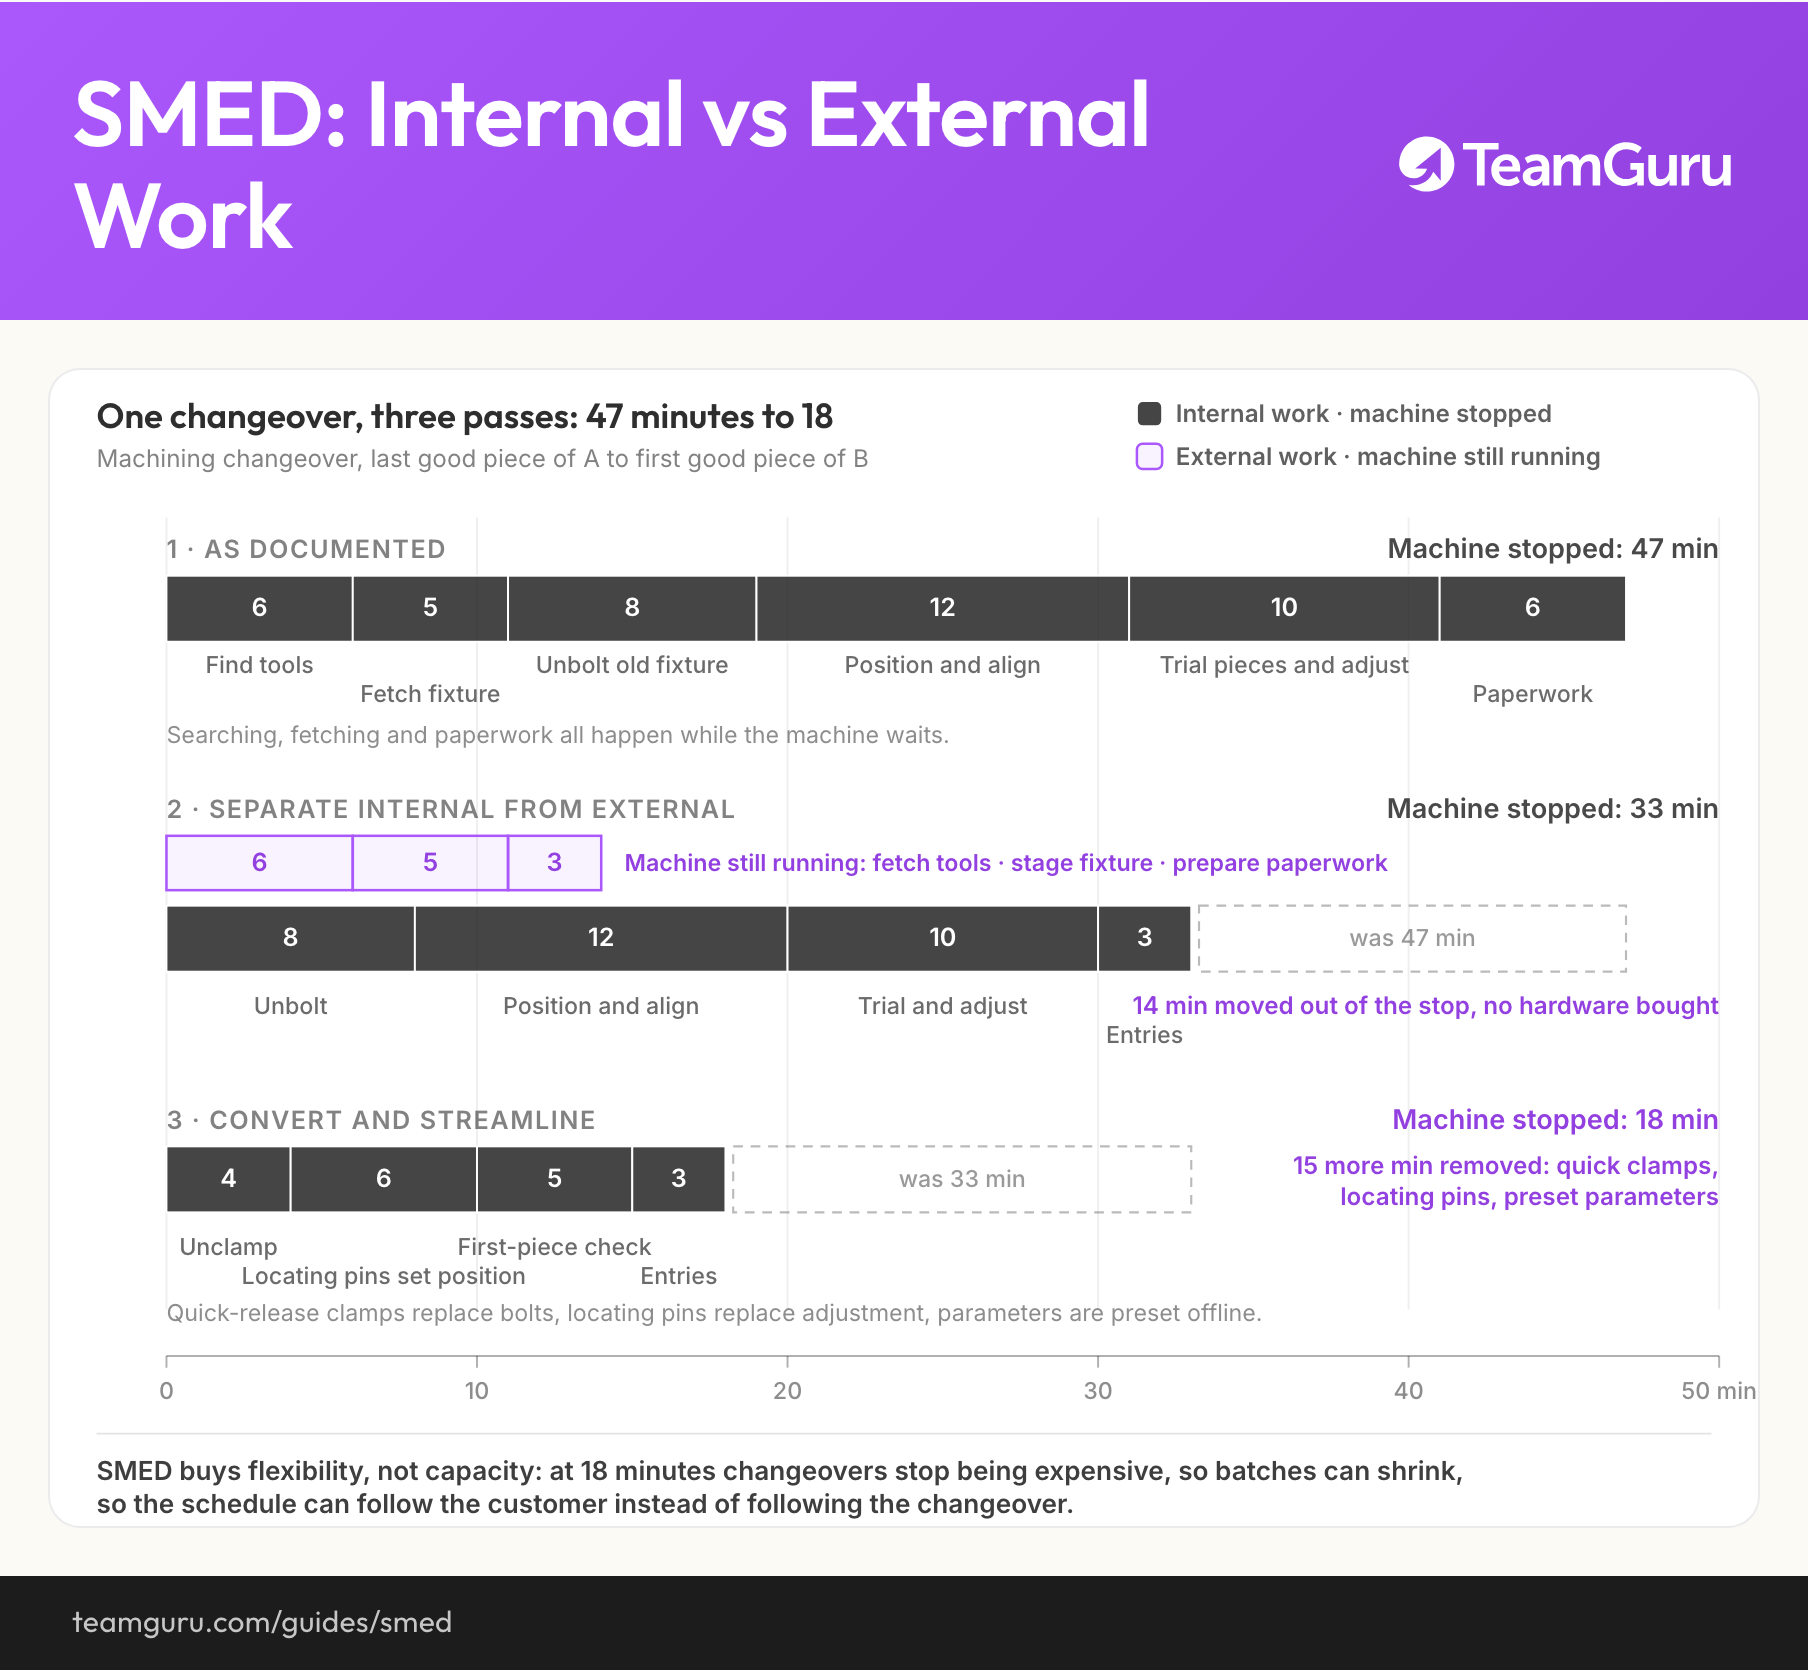
Lléveselo consigo
El diagrama de esta guía como imagen, de uso libre en formaciones internas y talleres.
Descargar PNGPreguntas frecuentes
¿Qué significan las siglas SMED?
¿Todos los cambios tienen que bajar de diez minutos?
¿Cuál es la diferencia entre trabajo interno y externo en un cambio?
¿Cuánto cuesta un proyecto SMED?
¿Conviene filmar a los operadores durante los cambios?
¿Cómo se evita que los tiempos de cambio vuelvan a subir?
Cómo lo lleva a la práctica TeamGuru