Przewodnik wdrożeniowy
SMED.
SMED (Single Minute Exchange of Die) to metoda Lean służąca do skracania czasu przezbrojeń: nagraj przezbrojenie takie, jakie jest, oddziel pracę wymagającą zatrzymanej maszyny od tej, którą da się wykonać przy maszynie pracującej, przenieś poza postój tyle, ile się da, i uprość to, co zostanie. SMED daje elastyczność, a nie moce produkcyjne. Jeśli po projekcie partie nie zmalały, projekt nic nie dał.
Czym jest SMED i co daje
SMED to Single Minute Exchange of Die: dyscyplina zbijania czasu przezbrojenia, liczonego od ostatniej dobrej sztuki jednego wyrobu do pierwszej dobrej sztuki następnego, w stronę jednocyfrowej liczby minut. Nazwa pochodzi od wymiany tłoczników, ale metoda działa przy każdym ustawieniu maszyny: oprzyrządowanie obrabiarek, formy, linie rozlewnicze, zmiany formatu. Jej sednem jest jedno rozróżnienie. Część pracy przy przezbrojeniu jest wewnętrzna, możliwa wyłącznie przy zatrzymanej maszynie. Większość reszty jest zewnętrzna, możliwa przy maszynie, która jeszcze produkuje, a w nieusprawnionym przezbrojeniu praca zewnętrzna dzieje się w trakcie postoju: maszyna stoi, bo ktoś szuka klucza.
Stanowisko, którego ta strona broni, brzmi tak: SMED daje elastyczność, a nie moce produkcyjne. Szybsze przezbrojenie rzeczywiście zwraca trochę czasu maszyny, ale to mała nagroda, a na maszynie, która nie jest wąskim gardłem, żadna. Prawdziwym efektem 18-minutowego przezbrojenia jest to, że przezbrojenie przestaje być drogie, więc partie mogą zmaleć, a harmonogram może iść za klientem, a nie za przezbrojeniem. Długie przezbrojenia wymuszają duże partie, duże partie tworzą zapas i długi czas realizacji, a żadna sprytna sztuczka w planowaniu tej arytmetyki nie obejdzie. SMED uderza w przyczynę.
Stąd bierze się próba, której powinien zostać poddany każdy projekt SMED: co stało się z wielkością partii? Jeśli pół roku po uroczystym podsumowaniu planista dalej zwalnia do produkcji partie na trzy dni, projekt skończył się plakatem i niczym więcej. Liczba na stoperze jest środkiem. Wielkość partii jest wynikiem.
Gdzie SMED leży na mapie transformacji
Na mapie wdrożenia TeamGuru SMED należy do praktyki metod maszynowych na etapie Doskonalenie. To miejsce nie jest przypadkowe. Skracanie przezbrojeń zwraca się tam, gdzie codzienne zarządzanie już potrafi utrzymać osiągnięty poziom, a cel powinien wynikać z analizy strumienia wartości, która wskazuje maszynę wymuszającą wielkość partii. Przezbrojenia są też jedną z sześciu wielkich strat w OEE, więc zakład mierzący OEE uczciwie już wie, ile minut dziennie leży na stole i na której maszynie.
- Wcześniej Daily Management
- Jesteś tutaj SMED, TPM, FMEA i Poka-Yoke
- Równolegle Kaizen
- Potem Obeya i przeglądy zarządzania
Kiedy SMED jest przedwczesny albo źle wycelowany
SMED jest jedną z najpewniej skutecznych metod Lean, kiedy jest dobrze wycelowany, i jedną z najbardziej marnotrawnych, kiedy jest wycelowany źle. Wstrzymaj się albo przeceluj, jeśli zachodzi którykolwiek z tych warunków:
- Maszyna nie jest wąskim gardłem i nigdzie nie wymusza wielkości partii. Skrócenie jej przezbrojenia da ładniejszą liczbę i żadnego efektu biznesowego; maszyna będzie po prostu szybciej czekać. Celuj w maszynę, którą wskazuje mapa strumienia wartości.
- Nie ma jeszcze podstawowej stabilności. Jeśli obszar nie ma rytmu codziennego zarządzania ani nawyku pracy według standardu, nowa metoda przezbrojenia nie ma w czym żyć, a czas wróci do starego w ciągu kwartału.
- Prawdziwym celem są moce produkcyjne na maszynie tonącej w awariach. Kiedy straty dostępności przerastają straty na przezbrojeniach, najpierw idzie utrzymanie ruchu; 18-minutowe przezbrojenie na maszynie, która stoi dwie godziny dziennie, rozwiązuje nie ten problem.
- Nikt nie zamierza zmieniać wielkości partii. Jeśli planowanie, zakupy i finanse i tak są zdecydowane na długie serie, uzgodnijcie najpierw tę decyzję. Projekt elastyczności w zakładzie, który odmawia elastyczności, jest teatrem.
Jak poprowadzić projekt SMED
Klasyczna metoda, opracowana przez Shigeo Shingo, ma cztery etapy, a kolejność jest częścią metody: zespoły, które przeskakują do etapu czwartego, kupują sprzęt do przyspieszania kroków, które etap drugi i trzeci usunęłyby w całości. Etapy dobrze mieszczą się w jednym skupionym tygodniu, a projekt SMED jest wręcz jednym z najlepszych pierwszych warsztatów Kaizen, jakie zakład może przeprowadzić, bo stan przed i po mierzy się w minutach na stoperze i z nagraniem nikt nie dyskutuje.
| Etap | Co się dzieje | Typowy zysk |
|---|---|---|
| 1. Opisz przezbrojenie takie, jakie jest | Nagraj jedno prawdziwe przezbrojenie, od ostatniej dobrej sztuki wyrobu A do pierwszej dobrej sztuki wyrobu B, a potem razem z załogą, która je robiła, rozpisz kroki z czasami z nagrania. | Na razie zero zaoszczędzonych minut. Zyskiem jest uczciwy poziom bazowy i odkrycie, że spora część przezbrojenia to szukanie, chodzenie i czekanie, a nie praca techniczna. |
| 2. Oddziel czynności wewnętrzne od zewnętrznych | Zaklasyfikuj każdy krok: czynność wewnętrzna wymaga zatrzymanej maszyny, zewnętrzna nie. Wszystko, co zewnętrzne, wypchnij poza postój: narzędzia odszukane, oprzyrządowanie podstawione, materiał i dokumenty gotowe przed ostatnią dobrą sztuką. | Często 30 do 50 procent postoju, prawie bez nakładów. To organizacja, a nie inżynieria. |
| 3. Zamień czynności wewnętrzne na zewnętrzne | Przeprojektuj kroki tak, żeby dało się je wykonać przy pracującej maszynie: narzędzia ustawione wstępnie poza maszyną, wstępne nagrzanie, drugi komplet uchwytów lub oprzyrządowania, nastawy i programy przygotowane wcześniej na wózku przezbrojeniowym. | Zwykle kolejne 10 do 25 procent. Tu zaczyna się zwracać skromny sprzęt: wózki, stanowiska do ustawiania narzędzi, druga oprawka. |
| 4. Uprość to, co zostało | Weź się za resztę czynności wewnętrznych: zaciski szybkomocujące zamiast śrub, kołki ustalające zamiast mierzenia i regulacji, dwie osoby pracujące równolegle, znormalizowana kontrola pierwszej sztuki zamiast prób i błędów. | To droga do jednocyfrowej liczby minut. Największy pojedynczy zysk zwykle daje likwidacja regulacji, bo regulacja jest najmniej przewidywalnym krokiem każdego przezbrojenia. |
Wartości procentowe to heurystyki praktyków, a nie gwarancje. Chodzi o ich kolejność: najpierw tanie zyski organizacyjne, sprzęt na końcu.
Projekt krok po kroku
- Wybierz przezbrojenie, które ma znaczenie. Jedna maszyna, jedna para wyrobów, wybrana dlatego, że z analizy strumienia wartości wynika, iż to jej przezbrojenie wymusza duże partie, a nie dlatego, że najłatwiej ją nagrać. Poziom bazowy weź z realnych zapisów: wszystkie czasy przezbrojeń z ostatniego miesiąca, a nie normę z planu.
- Nagraj jedno prawdziwe przezbrojenie, za zgodą załogi. Kamera na statywie, od ostatniej dobrej sztuki do pierwszej dobrej sztuki, nic na pokaz. Następnego dnia załoga ogląda własne nagranie i buduje z niego listę kroków z czasami. To moment, w którym projekt się wygrywa albo przegrywa: ludzie, którzy widzą, jak idą 400 metrów po klucz, nie potrzebują przekonywania.
- Oddziel wewnętrzne od zewnętrznych i wypchnij zewnętrzne poza postój. Przejdź listę kroków i przy każdym zadaj jedno pytanie: czy maszyna naprawdę musi do tego stać? Wszystko, co nie przejdzie tej próby, dostaje swoje miejsce i swój czas przed postojem: skompletowany wózek, podstawione oprzyrządowanie, przygotowane dokumenty. Na tym etapie jeszcze żadnych wydatków na sprzęt.
- Zamień tyle czynności wewnętrznych, ile się da. Ustaw narzędzia wstępnie poza maszyną, zdubluj oprzyrządowanie albo uchwyt, żeby kolejny komplet powstawał przy pracującej maszynie, znormalizuj nastawy, żeby wprowadzało się je z karty, a nie odkrywało za każdym razem od nowa. Każdą zamianę ocenia się po tym, ile minut postoju zdejmuje.
- Uprość resztę. Zaciski szybkomocujące, kołki ustalające, praca równoległa dwóch osób przy wymianie mechanicznej, a przede wszystkim likwidacja regulacji: jeśli oprzyrządowanie da się założyć tylko w jednym położeniu, ogon prób i poprawek po prostu znika.
- Znormalizuj nową metodę i mierz każde przezbrojenie. Nowa sekwencja staje się standardem pracy: kroki, role, układ wózka, kontrola pierwszej sztuki, wywieszone przy maszynie i przekazane każdej załodze na każdej zmianie. Od pierwszego dnia zapisuj czas każdego przezbrojenia, a odchylenia omawiaj na codziennym spotkaniu jak każde inne.
Ostatni krok to miejsce, w którym po cichu przepada większość projektów. Metoda przezbrojenia, która istnieje tylko w raporcie z warsztatów, nie jest metodą, tylko wspomnieniem. Nowa sekwencja musi stać się standaryzacją pracy przy maszynie: kto co robi, w jakiej kolejności, z którym wózkiem i co dopuszcza kontrola pierwszej sztuki. Każda załoga, każda zmiana, łącznie z nocną, której na warsztatach nie było. To nie jest biurokracja, tylko pojemnik, w którym przechowuje się te 18 minut.
Przykład liczbowy: z 47 minut na 18
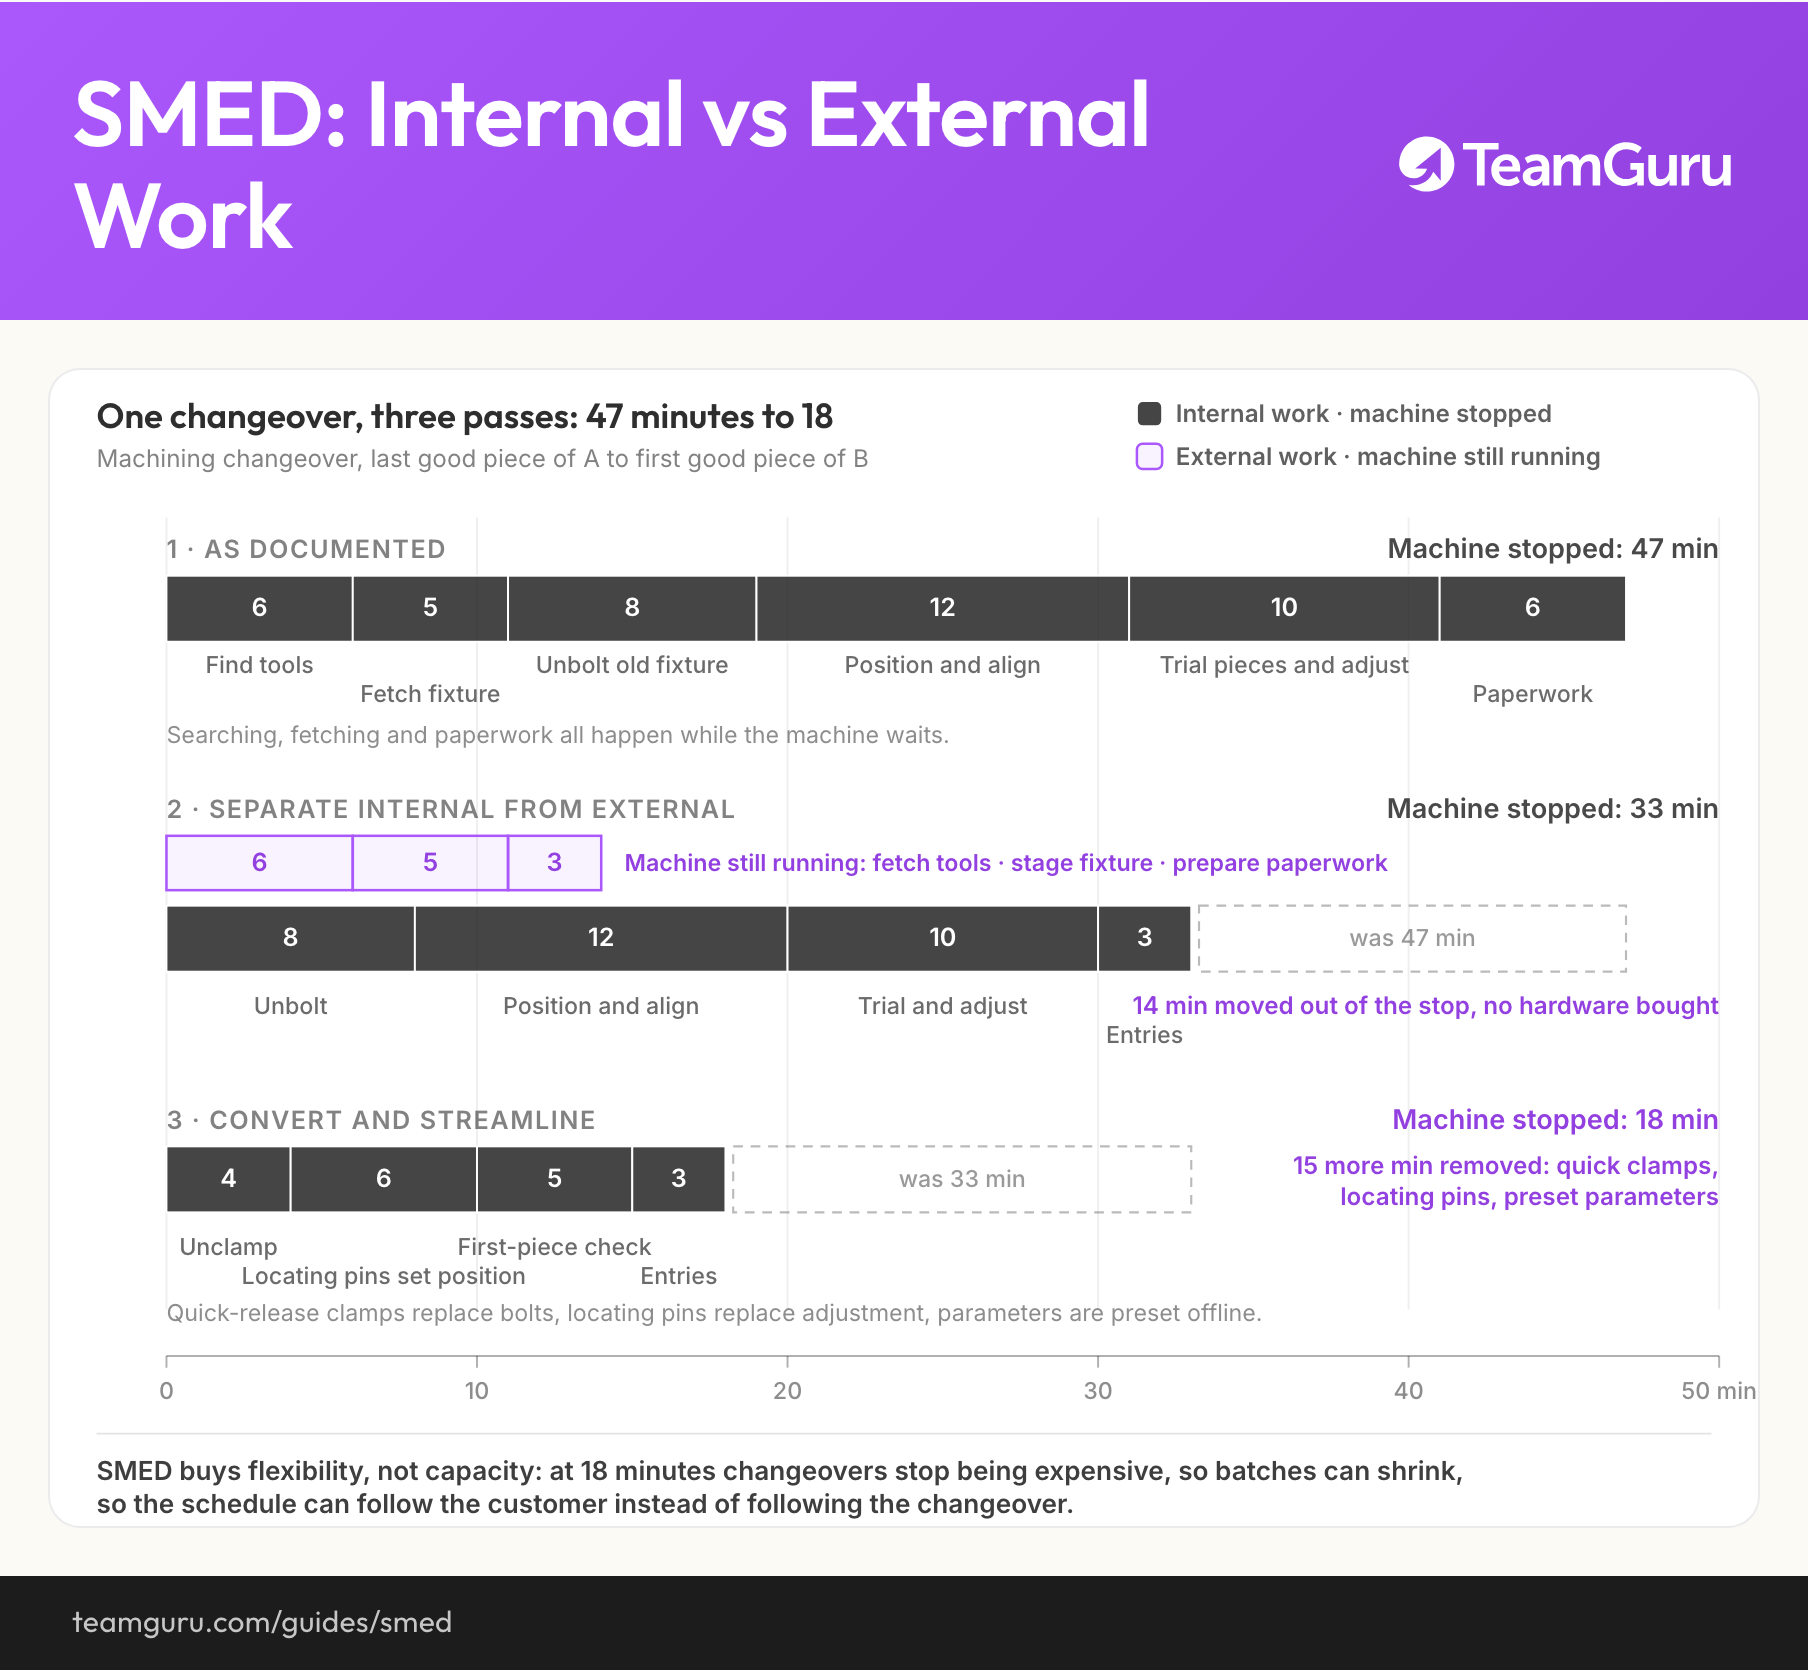
Liczby są przykładowe, ale spójne ze sobą; dotyczą producenta komponentów na 450 osób, którym posługujemy się na całej mapie transformacji: 456 sztuk popytu dziennie, dwie zmiany, 54 000 sekund dziennego czasu pracy. Jego mapa strumienia wartości zaznaczyła punkt Kaizen na przezbrojeniu obróbki: 47 minut, które wymuszają partie na mniej więcej trzy dni popytu i sześciodniowy zapas przed maszyną. Zespół SMED nagrał jedno przezbrojenie i rozpisał je tak:
| Krok przezbrojenia | Przed (minuty) | Po (minuty) | Technika |
|---|---|---|---|
| Szukanie narzędzi i osprzętu | 6 | 0 | Na zewnątrz: wózek przezbrojeniowy z tablicą cieni, skompletowany i sprawdzony w trakcie poprzedniej produkcji |
| Przyniesienie kolejnego oprzyrządowania | 5 | 0 | Na zewnątrz: oprzyrządowanie podstawione przy maszynie przed ostatnią dobrą sztuką |
| Odkręcenie i zdjęcie starego oprzyrządowania | 8 | 4 | Uproszczenie: zaciski szybkomocujące zamiast śrub |
| Ustawienie i spasowanie nowego oprzyrządowania | 12 | 6 | Uproszczenie: kołki ustalające zamiast mierzenia i regulacji |
| Sztuki próbne i regulacja | 10 | 5 | Uproszczenie: wstępnie ustawione parametry i znormalizowana kontrola pierwszej sztuki zamiast prób i błędów |
| Dokumenty i wpisy do systemu | 6 | 3 | Zamiana: wpisy robione w trakcie rozbiegu, a nie wtedy, gdy maszyna czeka |
| Maszyna zatrzymana, razem | 47 | 18 | Tylko czas wewnętrzny; przygotowanie zewnętrzne biegnie teraz w trakcie produkcji |
Czytaj tabelę po technikach, a logika metody sama wychodzi. Jedenaście z 47 minut, szukanie narzędzi i przynoszenie oprzyrządowania, było czystą pracą zewnętrzną robioną w trakcie postoju; skompletowany wózek i zasada podstawiania usunęły je, nie dotykając maszyny. Dwadzieścia kolejnych minut, odkręcanie i ustawianie, skrócił o połowę sprzęt, który odbiera wybór: zaciski zamykające się w jeden sposób, kołki ustalające jedno położenie. A ogon prób i regulacji skurczył się dlatego, że samą regulację usunięto z konstrukcji oprzyrządowania; kiedy da się je założyć tylko w jednym miejscu, pierwsza sztuka zwykle jest dobra. Nic w tej tabeli nie każe nikomu pracować szybciej. Stoper nigdy nie spiera się z załogą, tylko z metodą.
Jak zamienić minuty w elastyczność
Rachunek na wielkość partii jest krótki i warto go zrobić na głos. Budżet przezbrojeń, czyli minuty dziennie, które maszyna może spędzić, nie produkując, wystarcza na pewną liczbę przezbrojeń. Przy 47 minutach obróbka mogła ich zrobić tak mało, że każdy wariant wyrobu szedł mniej więcej raz na trzy dni, więc każdy wariant leżał w trzydniowej partii, a supermarket przed obróbką trzymał sześć dni materiału, żeby ten interwał pokryć. Przy 18 minutach ten sam dzienny budżet wystarcza na prawie trzy razy więcej przezbrojeń: każdy wariant może iść niemal codziennie, partie maleją o mniej więcej dwie trzecie, a supermarket maleje razem z nimi. Dokładnie ten ruch wycenił projekt stanu przyszłego strumienia wartości, kiedy zmniejszał planowany zapas produkcji w toku (WIP) z 8400 do 3300 sztuk. Harmonogram idzie teraz za popytem, a przezbrojenie przestało w nim głosować.
Dlatego na spotkaniu zamykającym projekt musi być planista. Nowa wielkość partii, nowe poziomy w supermarkecie i nowy interwał EPEI to decyzje, a dopóki ktoś nie zmieni ich w systemie planowania, 29 minut zaoszczędzonych na każdym przezbrojeniu zamienia się po prostu w postój, a zapas zostaje na miejscu. SMED kończy się w parametrach harmonogramu, a nie przy maszynie.
Najczęstsze błędy
Jak wygląda źle
- Najpierw sprzęt: zaciski szybkomocujące i drugie oprzyrządowanie kupione, zanim ktokolwiek nagrał przezbrojenie i oddzielił pracę wewnętrzną od zewnętrznej
- Operatorzy obwiniani za długie przezbrojenie, w którym 40 procent czasu to z założenia chodzenie i szukanie
- Czasy przezbrojeń zapisywane do akt, uśredniane co miesiąc, nieprzeglądane nigdy
- Wynik warsztatów nigdy nie staje się standardem pracy, a nocna zmiana trzyma przy życiu starą metodę
- Liczba się poprawia, partie zostają takie same, a zapas nie drgnie
Jak wygląda dobrze
- Maszyna docelowa wybrana na podstawie analizy strumienia wartości, a nie dla wygody
- Załoga sama się nagrywa, buduje listę kroków i projektuje nową metodę
- Oddzielenie czynności i podstawianie wykorzystane do końca, zanim padnie złotówka na sprzęt
- Nowa sekwencja wywieszona przy maszynie jako standard pracy, przekazana każdej zmianie
- Każde przezbrojenie zmierzone, odchylenia omawiane codziennie, standard audytowany co kwartał
- Wielkości partii i poziomy w supermarkecie zmienione w systemie planowania w ciągu miesiąca
Po projekcie: jak utrzymać 18 minut
Po udanym projekcie SMED zostają dwie rzeczy i obie potrzebują osoby odpowiedzialnej. Pierwsza to konsekwencja dla strumienia wartości: mniejsze partie zmieniają projekt całego przepływu, rozmiary supermarketów, sygnały uzupełniania i to, jak często idzie każdy indeks. Te decyzje należą do projektu stanu przyszłego strumienia wartości, z którego projekt przezbrojenia i tak wyszedł, a domknięcie tam pętli jest tym, co zamienia minuty w krótszy czas realizacji.
Druga to obrona. Czasy przezbrojeń wracają do starego tak, jak wraca każdy niepilnowany standard, po jednym drobnym skrócie na miesiąc, a bez pomiaru tego dryfu nie widać. Tu TeamGuru zarabia na swoje miejsce w łańcuchu: sekwencja przezbrojenia i kontrola pierwszej sztuki działają jako zaplanowana checklista i audyt przy maszynie, czasy są mierzone jako KPI z regułą czerwonej wartości, a nie jako miesięczna średnia, a pomysły, które załogi zgłaszają długo po warsztatach, lepszy układ wózka, drugi kołek, sprytniejsza kontrola pierwszej sztuki, idą ścieżką Kaizen z osobą odpowiedzialną i weryfikacją, zamiast umierać w skrzynce na pomysły. Warsztaty wygrały te 18 minut raz. System pilnuje ich codziennie.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Co oznacza skrót SMED?
Czy każde przezbrojenie musi zejść poniżej dziesięciu minut?
Czym różnią się czynności wewnętrzne od zewnętrznych?
Ile kosztuje projekt SMED?
Czy można nagrywać operatorów podczas przezbrojenia?
Jak nie dopuścić, żeby czasy przezbrojeń znowu urosły?
Jak to wygląda w TeamGuru