Umsetzungsleitfaden
SMED (Rüstzeitoptimierung).
SMED (Single Minute Exchange of Die) ist die Lean-Methode zur Rüstzeitoptimierung: Filmen Sie den Rüstvorgang so, wie er heute abläuft, trennen Sie Arbeit, die bei laufender Maschine möglich ist, von Arbeit, die den Stillstand braucht, verlagern Sie so viel wie möglich in die laufende Produktion und straffen Sie den Rest. SMED kauft Flexibilität, keine Kapazität. Sinken die Losgrößen nach dem Projekt nicht, hat das Projekt nichts gebracht.
Was SMED ist und was es bringt
SMED steht für Single Minute Exchange of Die: die Disziplin, die Rüstzeit, gemessen vom letzten Gutteil des einen Produkts bis zum ersten Gutteil des nächsten, in Richtung einstelliger Minutenwerte zu drücken. Der Name stammt vom Werkzeugwechsel an Pressen, die Methode wirkt aber bei jedem Rüstvorgang: Vorrichtungen in der Zerspanung, Spritzgussformen, Abfülllinien, Formatwechsel. Ihr Kern ist eine Unterscheidung. Ein Teil der Rüstarbeit ist intern, also nur bei stehender Maschine möglich. Der größere Rest ist extern, also möglich, während die Maschine noch produziert, und in einem nicht optimierten Rüstvorgang wird die externe Arbeit intern erledigt: Die Maschine steht still, während jemand einen Schraubenschlüssel sucht.
Das ist die These, die diese Seite verteidigt: SMED kauft Flexibilität, keine Kapazität. Ein schnelleres Rüsten gibt zwar etwas Maschinenzeit zurück, das ist aber der kleine Preis, und an einer Maschine, die nicht der Engpass ist, gar keiner. Das eigentliche Produkt eines 18-Minuten-Rüstvorgangs ist, dass Rüsten aufhört teuer zu sein: Die Lose können schrumpfen, und der Plan kann dem Kunden folgen statt dem Rüstvorgang. Lange Rüstzeiten erzwingen große Lose, große Lose erzeugen Bestand und lange Durchlaufzeiten, und keine noch so raffinierte Feinplanung entkommt dieser Arithmetik. SMED greift die Ursache an.
Daraus folgt der Prüfstein, an dem sich jedes Projekt zur Rüstzeitreduzierung messen lassen muss: Was ist mit den Losgrößen passiert? Wenn der Planer sechs Monate nach der Abschlussrunde immer noch Lose über drei Tage einlastet, hat das Projekt ein Poster gekauft und sonst nichts. Die Rüstzeit ist das Mittel. Die Losgröße ist das Ergebnis.
Wo SMED in der Transformations-Roadmap steht
In der TeamGuru-Einführungs-Roadmap gehört SMED zur Praxis Anlagen und Methoden in der Phase „Verbessern“. Diese Einordnung ist Absicht. Rüstzeitoptimierung zahlt sich dort aus, wo bereits ein Shopfloor Management existiert, das die Gewinne hält, und ihre Ziele sollten aus der Wertstromanalyse kommen, die benennt, welche Maschine mit ihrem Rüstvorgang die Lose erzwingt. Rüstvorgänge sind außerdem einer der sechs großen Verluste in der OEE (Gesamtanlageneffektivität). Ein Werk, das die OEE ehrlich misst, weiß also bereits, wie viele Minuten pro Tag verloren gehen und an welcher Maschine.
- Davor Shopfloor Management
- Sie sind hier SMED, TPM, FMEA & Poka Yoke
- Parallel dazu Kaizen
- Danach Obeya & Managementbewertung
Wann SMED verfrüht oder falsch gezielt ist
Gut gezielt ist SMED eine der zuverlässigsten Lean-Methoden überhaupt, schlecht gezielt eine der verschwenderischsten. Warten Sie ab oder zielen Sie neu, wenn einer dieser Punkte zutrifft:
- Die Maschine ist kein Engpass und erzwingt nirgends Losgrößen. Ihre Rüstzeit zu senken erzeugt eine schönere Zahl und kein betriebswirtschaftliches Ergebnis; die Maschine wartet dann einfach schneller. Zielen Sie auf die Maschine, auf die der Wertstrom zeigt.
- Es gibt noch keine Grundstabilität. Fehlen dem Bereich ein täglicher Führungsrhythmus und die Gewohnheit standardisierter Arbeit, hat die neue Rüstmethode nichts, worin sie leben kann, und die Zeit driftet binnen eines Quartals zurück.
- Das eigentliche Ziel ist Kapazität an einer Maschine, die in Störungen ertrinkt. Wenn die Verfügbarkeitsverluste die Rüstverluste weit übersteigen, kommt zuerst die Instandhaltung; ein 18-Minuten-Rüstvorgang an einer Maschine, die täglich zwei Stunden steht, löst das falsche Problem.
- Niemand hat vor, die Losgrößen zu ändern. Wenn Planung, Einkauf und Controlling ohnehin auf lange Läufe festgelegt sind, klären Sie diese Entscheidung zuerst. Ein Flexibilitätsprojekt für ein Werk, das Flexibilität ablehnt, ist Theater.
So führen Sie ein SMED-Projekt durch
Die klassische, von Shigeo Shingo entwickelte Methode läuft in vier Stufen, und die Reihenfolge ist die Methode: Teams, die gleich zu Stufe vier springen, kaufen Hardware, um Schritte zu beschleunigen, die Stufe zwei und drei ganz entfernt hätten. Die Stufen lassen sich gut in eine fokussierte Woche packen, und ein Rüstworkshop ist tatsächlich einer der besten ersten Kaizen-Workshops, die ein Werk durchführen kann, weil Vorher und Nachher in Minuten auf der Stoppuhr gemessen werden und niemand mit dem Video streiten kann.
| Stufe | Was passiert | Typischer Gewinn |
|---|---|---|
| 1. Den Rüstvorgang dokumentieren, wie er ist | Filmen Sie einen echten Rüstvorgang, vom letzten Gutteil des Produkts A bis zum ersten Gutteil des Produkts B, und erstellen Sie aus dem Material gemeinsam mit dem Team, das gerüstet hat, eine Schrittliste mit Zeiten. | Noch keine eingesparte Minute. Der Gewinn ist eine ehrliche Ausgangsbasis und die Erkenntnis, dass ein großer Teil des Rüstens aus Suchen, Laufen und Warten besteht, nicht aus technischer Arbeit. |
| 2. Interne von externer Arbeit trennen | Klassifizieren Sie jeden Schritt: Interne Arbeit braucht die stehende Maschine, externe nicht. Verlagern Sie jeden externen Schritt aus dem Stillstand heraus: Werkzeuge gefunden, Vorrichtung bereitgestellt, Material und Papiere fertig, bevor das letzte Gutteil fällt. | Oft 30 bis 50 Prozent des Stillstands, fast ohne Investition. Das ist Organisation, keine Konstruktion. |
| 3. Interne Arbeit in externe umwandeln | Gestalten Sie Schritte so um, dass sie bei laufender Maschine möglich werden: Werkzeuge außerhalb voreinstellen, vorwärmen, doppelte Aufnahmen oder Vorrichtungen nutzen, Einstellwerte und Programme vorab auf einem Rüstwagen bereitlegen. | Typischerweise weitere 10 bis 25 Prozent. Hier beginnt sich überschaubare Hardware zu rechnen: Wagen, Voreinstellplatz, eine zweite Vorrichtung. |
| 4. Den Rest straffen | Greifen Sie die verbleibende interne Arbeit an: Schnellspanner statt Schrauben, Zentrierstifte statt Messen und Justieren, zwei Personen parallel, eine standardisierte Erstteilprüfung statt Probieren und Nachstellen. | Der Weg zu einstelligen Minutenwerten. Das Justieren zu eliminieren ist meist der größte Einzelgewinn, weil Justieren der am wenigsten vorhersagbare Schritt jedes Rüstvorgangs ist. |
Die Prozentwerte sind Erfahrungswerte aus der Praxis, keine Zusagen. Worauf es ankommt, ist ihre Reihenfolge: Zuerst kommen die billigen organisatorischen Gewinne, zuletzt die Hardware.
Das Projekt Schritt für Schritt
- Wählen Sie den Rüstvorgang, auf den es ankommt. Eine Maschine, ein Produktpaar, ausgewählt, weil die Wertstromanalyse sagt, dass genau dieser Rüstvorgang die großen Lose erzwingt, nicht weil er am einfachsten zu filmen ist. Ziehen Sie die Ausgangsbasis aus echten Aufzeichnungen: alle Rüstzeiten des letzten Monats, nicht die Vorgabezeit des Planers.
- Filmen Sie einen echten Rüstvorgang, im Einvernehmen mit dem Team. Kamera auf dem Stativ, vom letzten Gutteil bis zum ersten Gutteil, nichts inszeniert. Am nächsten Tag sieht sich das Team die eigene Aufnahme an und erstellt die Schrittliste mit Zeiten. In diesem Moment wird das Projekt gewonnen oder verloren: Wer sich selbst 400 Meter weit zu einem Schraubenschlüssel laufen sieht, braucht keine Überzeugungsarbeit mehr.
- Trennen Sie intern von extern und verlagern Sie das Externe heraus. Gehen Sie die Schrittliste durch und stellen Sie pro Schritt eine Frage: Muss die Maschine dafür wirklich stehen? Alles, was diesen Test nicht besteht, bekommt einen Ort und eine Zeit vor dem Stillstand: ein bestückter Wagen, eine bereitgestellte Vorrichtung, vorbereitete Papiere. Noch keine Ausgabe für Hardware.
- Wandeln Sie interne Arbeit um, wo es geht. Werkzeuge außerhalb voreinstellen, Vorrichtung oder Aufnahme verdoppeln, damit die nächste bei laufender Maschine montiert wird, Einstellwerte standardisieren, damit sie vom Blatt eingestellt statt jedes Mal neu gesucht werden. Jede Umwandlung wird an den internen Minuten gemessen, die sie entfernt.
- Straffen Sie den Rest. Schnellspanner, Zentrierstifte, paralleles Arbeiten zu zweit beim mechanischen Wechsel und vor allem die Eliminierung des Justierens: Wenn die Vorrichtung nur in einer Lage montierbar ist, verschwindet das lange Probieren und Nachstellen am Ende des Rüstvorgangs.
- Standardisieren Sie die neue Methode und erfassen Sie jeden Rüstvorgang. Die neue Abfolge wird zur standardisierten Arbeit: Schritte, Rollen, Wagenbelegung, Erstteilprüfung, ausgehängt an der Maschine und mit jedem Team in jeder Schicht trainiert. Ab dem ersten Tag wird jede Rüstzeit erfasst, und Abweichungen werden im täglichen Meeting besprochen wie jede andere Abweichung auch.
Am letzten Schritt scheitern die meisten Projekte still. Eine Rüstmethode, die im Workshop-Bericht lebt, ist keine Methode, sondern eine Erinnerung. Die neue Abfolge muss an der Maschine zu standardisierter Arbeit werden: wer was in welcher Reihenfolge tut, mit welchem Wagen, und was die Erstteilprüfung akzeptiert. Jedes Team, jede Schicht, auch die Nachtschicht, die nicht im Workshop war. Das ist keine Bürokratie, sondern der Behälter, in dem die 18 Minuten aufbewahrt werden.
Rechenbeispiel: von 47 auf 18 Minuten
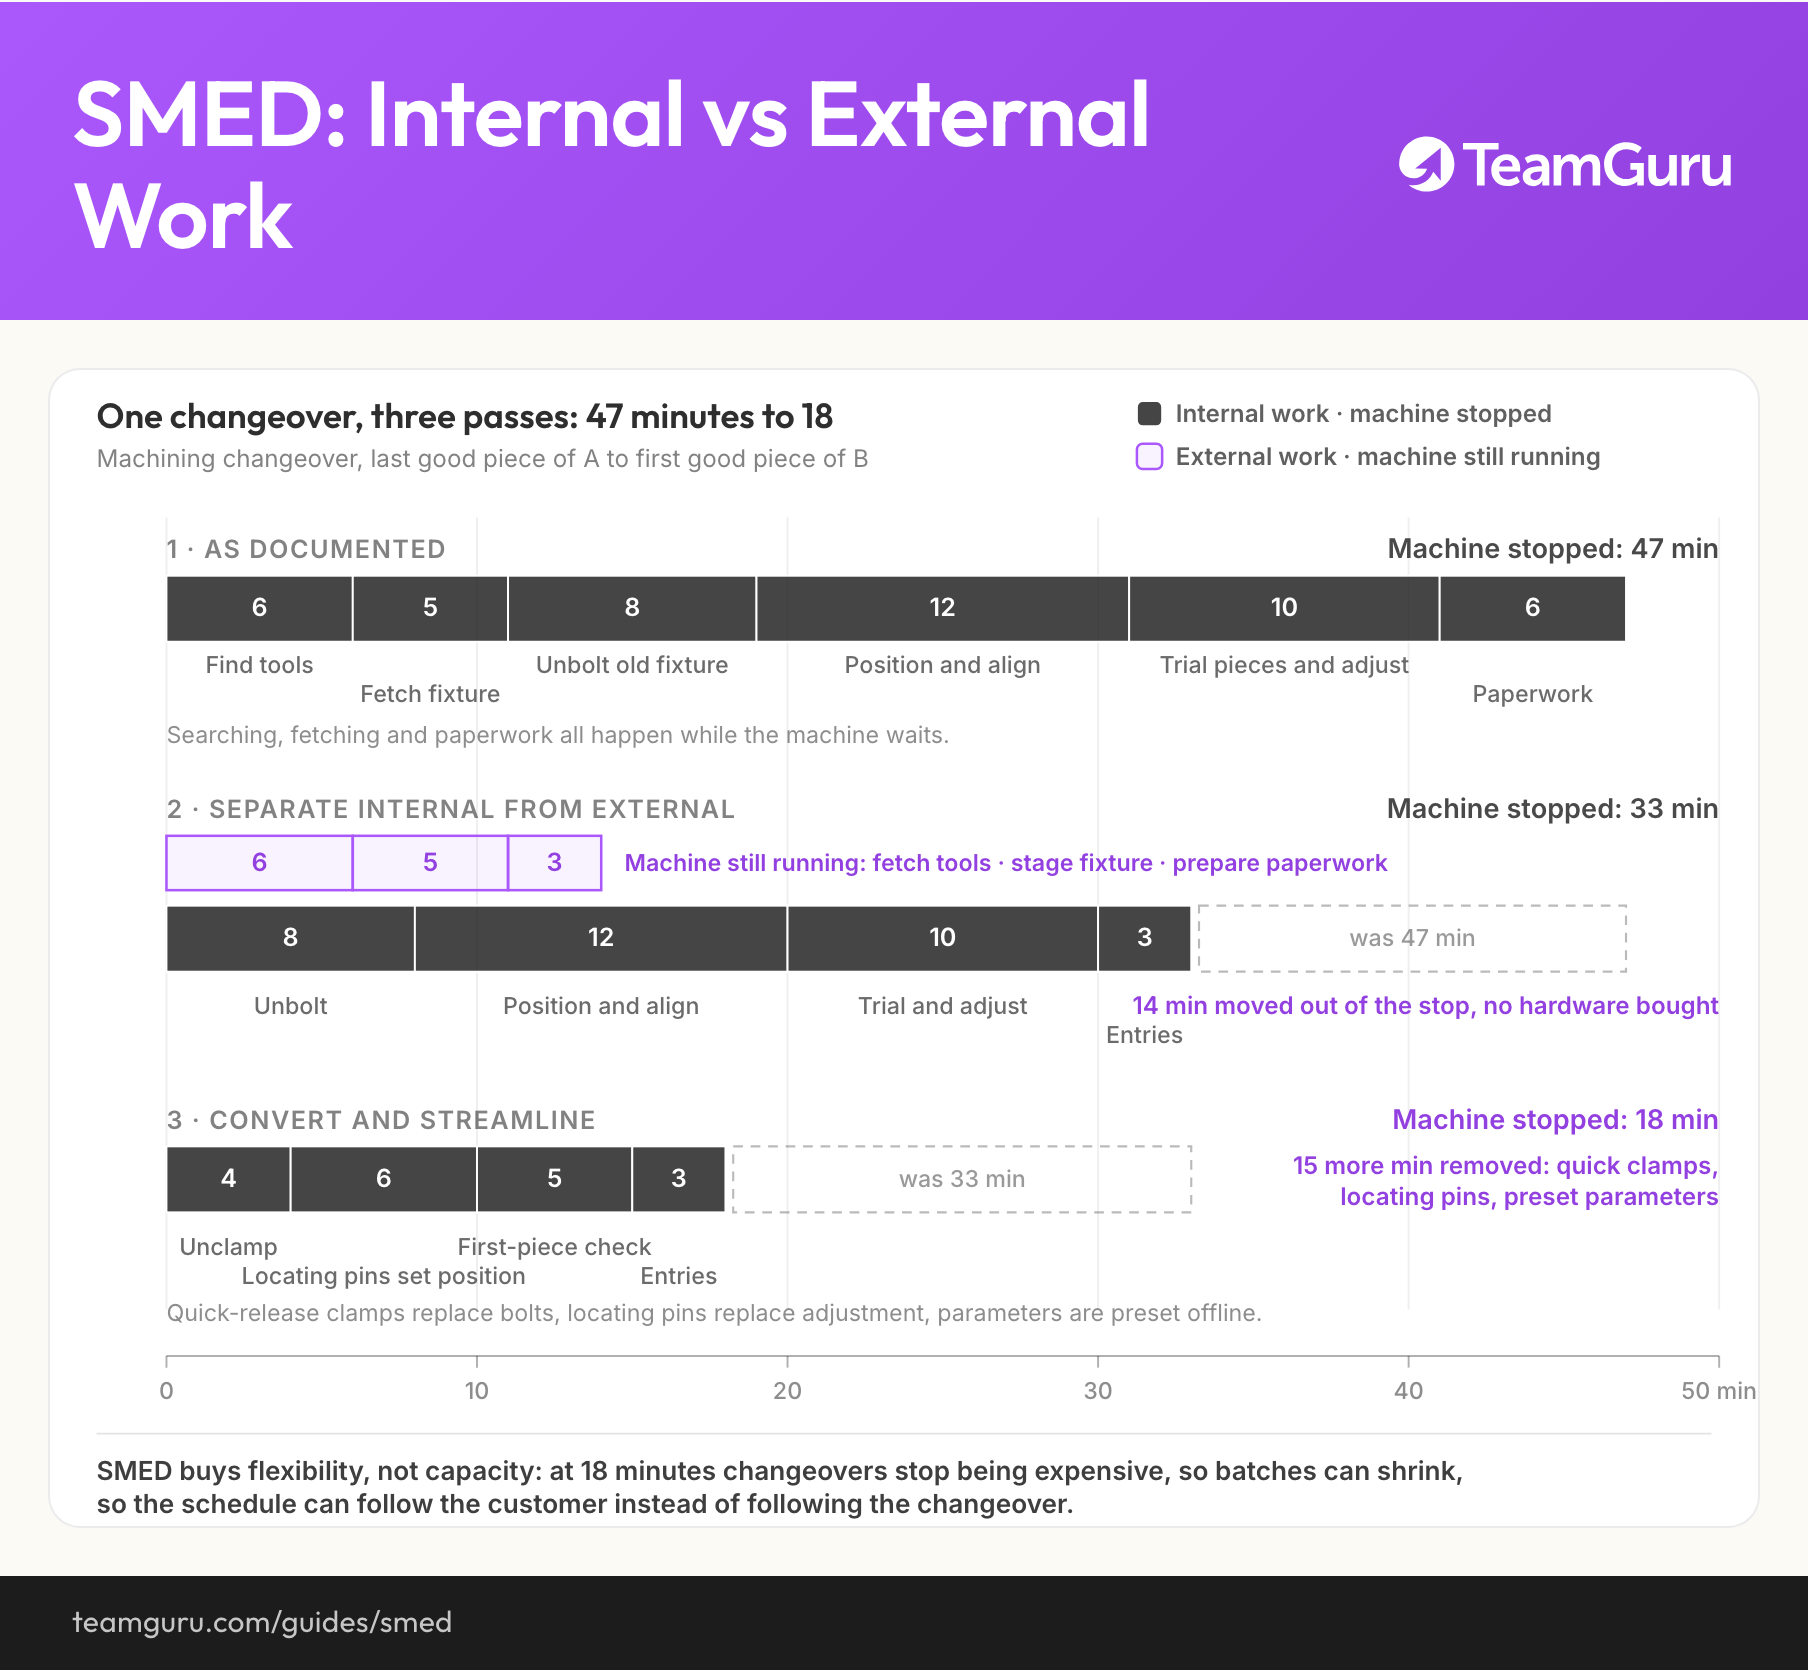
Die Zahlen sind illustrativ, aber in sich stimmig, für den Komponentenhersteller mit 450 Beschäftigten, der in der gesamten Transformations-Roadmap verwendet wird: 456 Stück Bedarf pro Tag, zwei Schichten, 54.000 Sekunden tägliche Arbeitszeit. Seine Wertstromanalyse hat einen Kaizen-Blitz auf den Rüstvorgang in der Zerspanung gesetzt: 47 Minuten, die Lose von rund drei Tagesbedarfen und einen Bestandspuffer von sechs Tagen vor der Maschine erzwingen. Das SMED-Team filmte einen Rüstvorgang und schlüsselte ihn so auf:
| Rüstschritt | Vorher (Min.) | Nachher (Min.) | Technik |
|---|---|---|---|
| Werkzeuge und Kleinteile suchen | 6 | 0 | Extern: ein Rüstwagen mit Schattenbrett, bestückt und geprüft während der vorherigen Losfertigung |
| Nächste Vorrichtung holen | 5 | 0 | Extern: Vorrichtung steht vor dem letzten Gutteil an der Maschine bereit |
| Alte Vorrichtung lösen und abbauen | 8 | 4 | Straffen: Schnellspanner ersetzen Schraubverbindungen |
| Neue Vorrichtung positionieren und ausrichten | 12 | 6 | Straffen: Zentrierstifte ersetzen das Ausrichten per Messen und Justieren |
| Probeteile und Nachstellen | 10 | 5 | Straffen: voreingestellte Parameter und eine standardisierte Erstteilprüfung ersetzen Versuch und Irrtum |
| Papiere und Systembuchungen | 6 | 3 | Umgewandelt: Buchungen erfolgen beim Anfahren, nicht während die Maschine wartet |
| Maschinenstillstand gesamt | 47 | 18 | Nur interne Zeit; die externe Vorbereitung läuft jetzt während der Produktion |
Lesen Sie die Tabelle nach Technik, und die Logik der Methode tritt hervor. Elf der 47 Minuten, das Suchen von Werkzeugen und das Holen der Vorrichtung, waren reine externe Arbeit, intern erledigt; ein bestückter Wagen und eine Bereitstellungsregel haben sie entfernt, ohne die Maschine anzufassen. Zwanzig der übrigen Minuten, Lösen und Ausrichten, wurden von Hardware halbiert, die Möglichkeiten wegnimmt: Spanner, die nur auf eine Weise schließen, Stifte, die nur eine Position zulassen. Und das lange Probieren und Nachstellen am Ende schrumpfte, weil das Justieren selbst wegkonstruiert wurde; wenn die Vorrichtung nur an einer Stelle sitzen kann, ist das erste Teil meist gut. Nichts in der Tabelle verlangt von jemandem, schneller zu arbeiten. Die Stoppuhr streitet nie mit dem Team, nur mit der Methode.
Aus Minuten wird Flexibilität
Die Losgrößenrechnung ist kurz und es lohnt sich, sie laut durchzugehen. Ein Rüstbudget, also die Minuten pro Tag, die eine Maschine sich leisten kann, nicht zu produzieren, kauft eine bestimmte Zahl an Rüstvorgängen. Bei 47 Minuten je Vorgang konnte sich die Zerspanung so wenige leisten, dass jede Produktvariante nur etwa alle drei Tage lief. Also saß jede Variante in einem Los über drei Tage, und der Supermarkt vor der Zerspanung hielt sechs Tage Material, um das Intervall abzudecken. Bei 18 Minuten kauft dasselbe Tagesbudget fast dreimal so viele Rüstvorgänge: Jede Variante kann nahezu täglich laufen, die Lose schrumpfen um rund zwei Drittel, und der Supermarkt schrumpft mit ihnen. Genau diesen Schritt hat das Wertstromdesign des Werks eingepreist, als es den geplanten Umlaufbestand von 8.400 auf 3.300 Stück senkte. Der Plan folgt jetzt dem Bedarf, und der Rüstvorgang hat dabei kein Wort mehr mitzureden.
Deshalb muss die Abschlussbesprechung des Projekts den Planer einschließen. Die neue Losgröße, die neuen Supermarkt-Bestände und das neue Wiederholintervall je Teil sind Entscheidungen, und solange sie niemand im Planungssystem ändert, werden die 29 eingesparten Minuten je Rüstvorgang schlicht zu Leerlauf, und der Bestand bleibt. SMED endet in den Parametern der Feinplanung, nicht an der Maschine.
Häufige Fehler
So sieht es schlecht aus
- Hardware zuerst: Schnellspanner und eine zweite Vorrichtung gekauft, bevor jemand einen Rüstvorgang gefilmt oder intern von extern getrennt hat
- Dem Team lange Rüstzeiten vorgeworfen, die zu 40 Prozent aus Laufen und Suchen bestehen, weil der Rüstvorgang so gestaltet ist
- Rüstzeiten fürs Protokoll erfasst, monatlich gemittelt, nie ausgewertet
- Das Workshop-Ergebnis wird nie zur standardisierten Arbeit, und die Nachtschicht hält die alte Methode am Leben
- Die Zahl verbessert sich, die Losgrößen bleiben, und der Bestand bewegt sich nie
So sieht es gut aus
- Die Zielmaschine wird von der Wertstromanalyse bestimmt, nicht von der Bequemlichkeit
- Das Team filmt sich selbst, erstellt die Schrittliste und gestaltet die neue Methode
- Trennung und Bereitstellung sind ausgereizt, bevor ein einziger Euro für Hardware fließt
- Die neue Abfolge hängt als standardisierte Arbeit an der Maschine und ist in jeder Schicht trainiert
- Jeder Rüstvorgang wird mit der Stoppuhr gemessen, Überschreitungen täglich besprochen, der Standard quartalsweise auditiert
- Losgrößen und Supermarkt-Bestände sind binnen eines Monats im Planungssystem geändert
Nach dem Projekt: die 18 Minuten halten
Auf ein erfolgreiches SMED-Projekt folgen zwei Dinge, und beide brauchen Verantwortliche. Das erste ist die Konsequenz für den Wertstrom: Kleinere Lose verändern die Auslegung des gesamten Flusses, die Supermarkt-Größen, die Nachschubsignale und die Häufigkeit, mit der jedes Teil läuft. Diese Entscheidungen gehören in das Wertstromdesign (Soll-Wertstrom), aus dem das Rüstprojekt ursprünglich hervorgegangen ist, und den Kreis dort zu schließen ist das, was aus Minuten Durchlaufzeit macht.
Das zweite ist die Verteidigung. Rüstzeiten driften zurück, wie alle unbeaufsichtigten Standards driften, mit einer kleinen Abkürzung pro Monat, und ohne Messung ist dieses Driften unsichtbar. Genau hier verdient sich TeamGuru seinen Platz in der Kette: Rüstabfolge und Erstteilprüfung leben als terminierte Checkliste und Audit an der Maschine, die Zeiten werden als KPI mit einer Rot-Regel verfolgt statt als Monatsmittelwert, und die Verbesserungsideen, die die Teams nach dem Workshop weiter hervorbringen, bessere Wagenbelegung, ein zweiter Stift, eine schlauere Erstteilroutine, laufen durch die Kaizen-Pipeline mit Verantwortlichen und Wirksamkeitsprüfung, statt im Ideenbriefkasten zu sterben. Der Workshop hat die 18 Minuten einmal gewonnen. Das System gewinnt sie jeden Tag danach neu.
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladenHäufig gestellte Fragen
Wofür steht SMED?
Muss jeder Rüstvorgang unter zehn Minuten liegen?
Was ist der Unterschied zwischen interner und externer Rüstarbeit?
Was kostet ein SMED-Projekt?
Dürfen wir Mitarbeitende beim Rüsten filmen?
Wie verhindern wir, dass die Rüstzeiten wieder ansteigen?
So setzt TeamGuru das um