Guida all'implementazione
I 7 sprechi del lean.
I 7 sprechi del lean, che si ricordano con la sigla TIMWOOD, sono trasporti, scorte in eccesso, movimenti, attese, sovrapproduzione, sovraprocessi e difetti: i sette modi in cui un processo consuma tempo e denaro senza aggiungere valore. Non sono una lista di cose da fare, sono un vocabolario per vedere. E uno pesa più degli altri: le scorte comprano il silenzio di tutti gli altri, ed è per questo che ridurle fa paura, ed è per questo che funziona.
Che cosa sono i 7 sprechi
Il lean definisce il valore con tre prove, tutte dalla parte del cliente: il cliente pagherebbe per quel passaggio, il passaggio cambia fisicamente il prodotto verso quello che è stato ordinato, ed è fatto bene la prima volta. Tutto il resto che consuma tempo, materiale, movimento o attenzione è spreco, muda nel vocabolario Toyota, quello che negli stabilimenti WCM si chiama perdita e che il Cost Deployment traduce in euro. Taiichi Ohno ha ordinato quegli sprechi in sette categorie ricorrenti, che in Italia si ricordano con la sigla TIMWOOD: trasporti, scorte, movimenti, attese, sovrapproduzione, sovraprocessi e difetti. La stessa lista gira anche come DOTWIMP, con i difetti in testa e gli stessi sette sprechi in un altro ordine.
La lista non è un adempimento e non è un programma di miglioramento. È un vocabolario per vedere. Occhi non allenati passano accanto allo spreco tutti i giorni, perché lo spreco si veste da lavoro: un muletto che attraversa il capannone sembra indaffarato, una scaffalatura piena sembra sicurezza, una macchina che gira sembra produttività. Quando un team sa dare un nome alle sette categorie, lo stesso giro nello stesso stabilimento mostra un altro edificio.
Il muda ha due fratelli di cui si parla meno e che contano di più: mura, la variabilità, e muri, il sovraccarico. Gran parte del muda che troverai sta a valle di loro. Un programma che oscilla forte da una settimana all'altra fa nascere scorte di sicurezza, straordinari e attese; una macchina o una persona caricate oltre il ragionevole producono guasti e difetti. Dare la caccia agli sprechi uno per uno mentre il programma resta a singhiozzo è come asciugare il pavimento con il rubinetto aperto. Questa pagina si occupa dei sette, ma una diagnosi che ignora mura e muri leggerà male metà di quello che vede.
Dove sta questa lente nel percorso
Nella roadmap di implementazione di TeamGuru i sette sprechi appartengono all'analisi dello stato attuale, proprio all'inizio della fase di diagnosi. Sono il vocabolario su cui poggia tutta la fase: i Gemba Walk li usano come tema, l'analisi ci struttura sopra le proprie perdite e il Value Stream Mapping trasforma i più grossi in un quadro misurato del flusso. Prima si impara a vedere, poi si misura, poi si sceglie.
- Sei qui Analisi dello stato attuale
- In parallelo Value Stream Mapping
- In parallelo Baseline dei KPI
- Dopo Deployment della strategia
Perché le scorte sono lo spreco principale
L'insegnamento classico, ed è corretto, dice che la sovrapproduzione è il peggiore dei sette perché fabbrica gli altri sei. Produci più di quello che serve al processo successivo, o producilo prima, e il di più va trasportato, stoccato, contato, finanziato, aggirato e cercato. E quando finalmente dentro la pila salta fuori un difetto, salta fuori settimane dopo che è stato fatto, con le tracce ormai fredde.
La sovrapproduzione, però, è difficile da cogliere sul fatto, perché mentre succede ha un'aria virtuosa. Una macchina che gira si sta ripagando; un operatore avanti sul programma è un bravo operatore. Quello che la sovrapproduzione lascia dietro di sé, invece, si conta: le scorte. Le scorte sono il gemello visibile della sovrapproduzione, la traccia congelata di ogni programma spinto e di ogni lotto sovradimensionato, ed è questo che ne fa il punto di ingresso pratico di una diagnosi.
Le scorte hanno anche un ruolo più profondo: comprano il silenzio di tutti gli altri sprechi. Con sei giorni di grezzi davanti alle lavorazioni, un guasto oggi non costa niente. Un attrezzaggio da 47 minuti non disturba nessuno. Un lotto sbagliato dal processo a monte si scopre sei giorni dopo, quando le prove sono fredde e la discussione è persa in partenza. Ogni pila tra due processi è un premio di assicurazione, pagato ogni giorno in cassa, metri quadri e lead time, contro problemi che così nessuno è costretto a risolvere.
Ecco perché ridurre le scorte fa paura: ritira davvero l'assicurazione, e i problemi nascosti vengono a galla in fretta. Ed ecco perché funziona. Abbassa il livello in modo deliberato, un polmone alla volta, con la capacità di problem solving pronta a intervenire, e lo stabilimento ti dirà che cosa non va davvero più in fretta di qualsiasi audit. Sentirsi scoperti non è un effetto collaterale del metodo. È il metodo.
I sette sprechi, con esempi
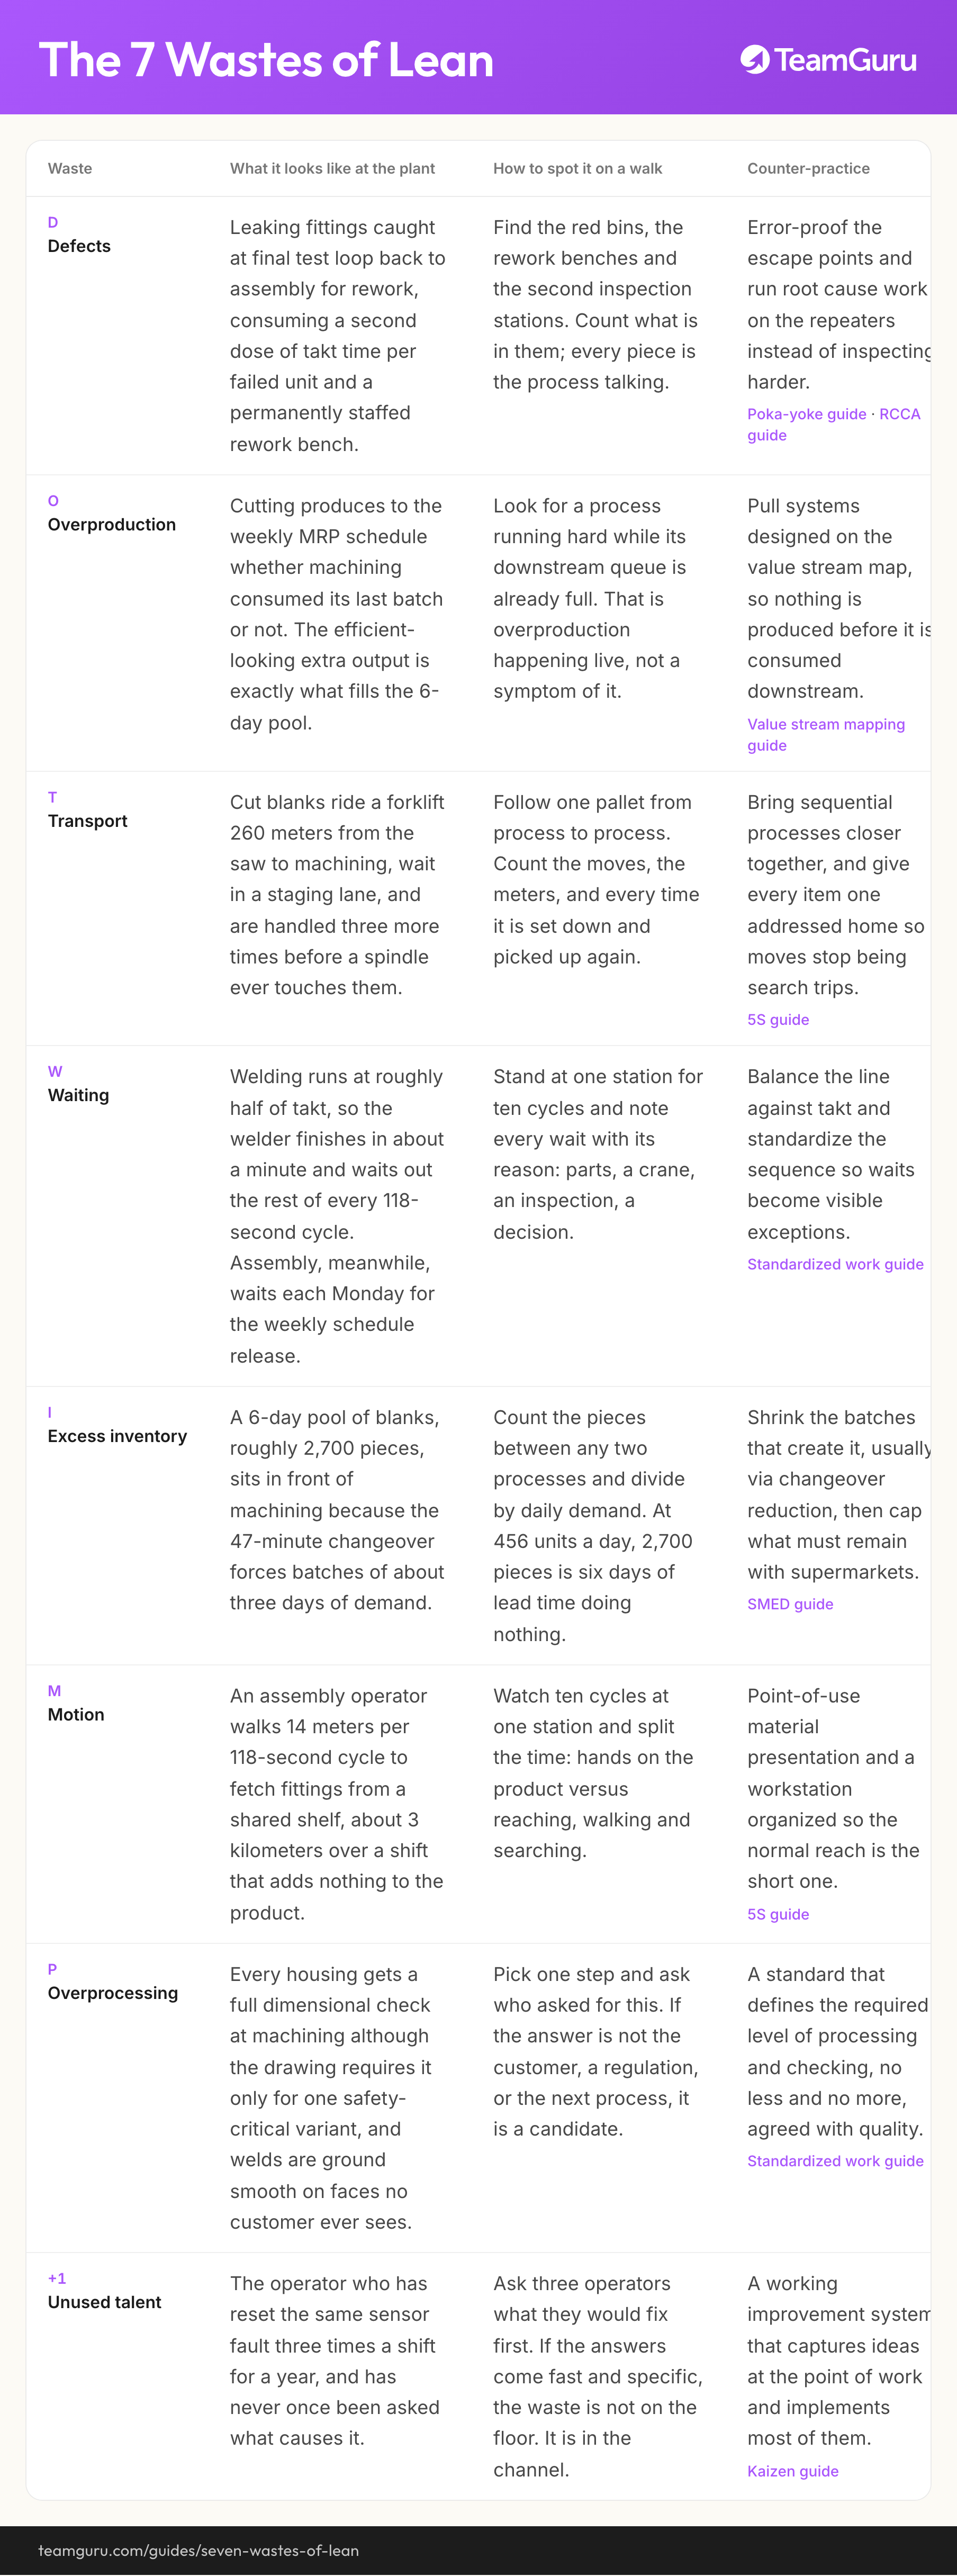
La tabella percorre tutti e sette in ordine TIMWOOD, più l'ottavo che ormai si aggiunge sempre, dentro lo stabilimento di componenti da 450 persone che torna in tutte queste guide: 456 pezzi al giorno attraverso taglio, lavorazioni, saldatura e montaggio, due turni, 54.000 secondi di tempo di lavoro al giorno, un takt di 118 secondi. I numeri sono di esempio, ma tornano con quelli della guida al Value Stream Mapping, che mappa lo stesso stabilimento.
| Spreco | Come si presenta in stabilimento | Come si vede durante il giro | Che cosa lo contrasta |
|---|---|---|---|
| Trasporti | I grezzi tagliati fanno 260 metri sul muletto dalla sega alle lavorazioni, aspettano in una corsia di sosta e vengono movimentati altre tre volte prima che un mandrino li tocchi. | Segui un bancale da un processo al successivo. Conta gli spostamenti, i metri e tutte le volte che viene posato e ripreso. | Avvicina i processi che si susseguono e dai a ogni articolo un posto con un indirizzo, così gli spostamenti smettono di essere viaggi di ricerca. guida 5S |
| Scorte in eccesso | Davanti alle lavorazioni stanno sei giorni di grezzi, circa 2.700 pezzi, perché un attrezzaggio da 47 minuti impone lotti da circa tre giorni di domanda. | Conta i pezzi fermi tra due processi e dividili per la domanda giornaliera. Con 456 pezzi al giorno, 2.700 pezzi sono sei giorni di lead time che non fanno niente. | Riduci i lotti che le generano, di solito abbassando i tempi di attrezzaggio, poi metti un tetto a quello che deve restare con i supermarket. guida SMED |
| Movimenti | Un operatore del montaggio cammina 14 metri in ogni ciclo da 118 secondi per prendere i raccordi da uno scaffale condiviso: circa 3 chilometri a turno che al prodotto non aggiungono nulla. | Guarda dieci cicli in una sola postazione e dividi il tempo: mani sul prodotto, oppure allungarsi, camminare e cercare. | Materiale presentato al punto d'uso e una postazione fatta in modo che il gesto normale sia quello corto. guida 5S |
| Attese | La saldatura gira a circa metà del takt: il saldatore finisce in un minuto scarso e aspetta il resto di ogni ciclo da 118 secondi. Il montaggio, dal canto suo, ogni lunedì aspetta l'uscita del programma settimanale. | Fermati in una postazione per dieci cicli e annota ogni attesa con il suo motivo: pezzi, carroponte, controllo, decisione. | Bilancia la linea sul takt e standardizza la sequenza, così le attese diventano eccezioni che si vedono. guida Lavoro standardizzato |
| Sovrapproduzione | Il taglio produce sul programma MRP settimanale, che le lavorazioni abbiano consumato l'ultimo lotto oppure no. Quei pezzi in più, che sembrano efficienza, sono esattamente quello che riempie la scorta di sei giorni. | Cerca un processo che spinge mentre la coda a valle è già piena. Quella è sovrapproduzione in diretta, non un suo sintomo. | Logiche pull disegnate sulla mappa del flusso di valore, così niente viene prodotto prima di essere consumato a valle. guida Value Stream Mapping |
| Sovraprocessi | Ogni carcassa passa un controllo dimensionale completo anche se il disegno lo chiede solo per una variante critica per la sicurezza, e i cordoni di saldatura vengono spianati alla mola su facce che nessun cliente vedrà mai. | Prendi un passaggio e chiedi chi lo ha chiesto. Se la risposta non è il cliente, una norma o il processo successivo, è un candidato. | Uno standard che fissa quanta lavorazione e quanto controllo servono, né meno né più, concordato con la qualità. guida Lavoro standardizzato |
| Difetti | I raccordi che perdono, intercettati al collaudo finale, tornano al montaggio per la rilavorazione: una seconda dose di takt per ogni pezzo bocciato e un banco di rilavorazione presidiato in pianta stabile. | Trova i contenitori rossi, i banchi di rilavorazione e le postazioni di secondo controllo. Conta quello che c'è dentro: ogni pezzo è il processo che parla. | Rendi a prova di errore i punti da cui il difetto sfugge e lavora sulle cause radice di quelli che tornano, invece di controllare di più. guida Poka Yoke guida RCCA |
| Talento inutilizzato | L'operatore che da un anno resetta tre volte a turno lo stesso allarme del sensore, e a cui nessuno ha mai chiesto da che cosa dipenda. | Chiedi a tre operatori che cosa sistemerebbero per primo. Se le risposte arrivano subito e precise, lo spreco non è in reparto. È nel canale. | Un sistema di miglioramento che gira davvero: raccoglie le idee dove si lavora e ne realizza la maggior parte. guida Kaizen |
L'ottava riga è un'aggiunta tarda al canone, e se la merita. Uno stabilimento che non chiede mai ai propri operatori che cosa vedono tiene scollegati i sensori più economici e meglio piazzati che ha.
Come si fa una camminata a caccia di sprechi
Una camminata a caccia di sprechi è un Gemba Walk a tema: 30 minuti, sul processo, e ne escono numeri e frasi, non impressioni. La scheda qui sotto propone dieci domande osservabili. Non provare a farle tutte in un giro: prendine tre o quattro, cammina in due e mettetevi d'accordo su quello che avete visto prima di scrivere.
| # | Domanda | Che cosa fa emergere |
|---|---|---|
| Conta i pezzi fermi tra due postazioni, poi dividili per la domanda giornaliera per trasformare la pila in ore o giorni. | Scorte in eccesso | |
| Cronometra un operatore per dieci cicli: mani sul prodotto, oppure camminare, allungarsi e cercare. | Movimenti | |
| Cerca la data più vecchia nell'area dei semilavorati, su un'etichetta, su un cartellino di accompagnamento o nella polvere, e chiedi perché quel pezzo è ancora lì. | Scorte in eccesso, spesso difetti | |
| Fermati in una postazione per dieci cicli interi e annota ogni attesa con il suo motivo: pezzi, carroponte, controllo, decisione, informazione. | Attese | |
| Segui un bancale da un processo al successivo. Conta gli spostamenti, i metri e le volte in cui viene posato. | Trasporti | |
| Trova un processo che gira mentre la coda a valle è piena, e chiedi all'operatore che cosa gli hanno detto di fare quando la coda si riempie. | Sovrapproduzione | |
| Individua il banco di rilavorazione e i contenitori rossi. Conta quello che contengono e leggi i cartellini dei difetti. | Difetti | |
| Prendi una lavorazione o un controllo e chiedi chi lo richiede: il cliente, una norma, il processo successivo o l'abitudine. | Sovraprocessi | |
| Guarda un attrezzaggio dall'inizio alla fine, oppure chiedi quando è stato fatto l'ultimo e quanto è durato. | La logica dei lotti dietro le scorte | |
| Chiedi a un operatore che cosa cambierebbe per primo, e scrivi la risposta parola per parola. | Talento inutilizzato |
Tre regole che tengono onesto il giro
- Gli sprechi sono sintomi: prima di proporre qualsiasi cosa, risali alla causa di sistema. I trasporti parlano di layout, le scorte di lotti e attrezzaggi, le attese di bilanciamento della linea, i difetti di controllo del processo.
- Si studia il processo, mai la persona. L'operatore che fa tre chilometri a turno non ha progettato la postazione, e la squadra del taglio che costruisce la pila sta seguendo il programma che le hanno dato.
- Non aprire sette fronti. Il giro alimenta la diagnosi; è la diagnosi, non il giro, a decidere dove va lo sforzo di miglioramento.
Nella roadmap tutto questo atterra nella fase di diagnosi: le osservazioni del giro, insieme ai KPI misurati e alla mappa del flusso di valore, diventano un quadro condiviso di dove lo stabilimento perde tempo e denaro.
Dal vedere all'agire
Un'osservazione diventa utile nel momento in cui prende un numero, anche grossolano. I 2.700 pezzi davanti alle lavorazioni sono sei giorni di lead time e sei giorni di cassa. I 14 metri camminati a ciclo sono più o meno mezz'ora di ogni turno di quell'operatore. Un banco di rilavorazione con trenta pezzi sopra è una giornata di difetti resa visibile in un punto solo. Quantifica in ore, pezzi e metri, non in filosofia, e accetta il grossolano: un conteggio fatto oggi sul processo vale più di un report preciso sul mese scorso.
Durante la diagnosi quelle quantità si sommano nell'analisi delle perdite: le due o tre voci più pesanti, valorizzate alla buona, diventano le ragioni del cambiamento e la lista corta su cui scavano il Value Stream Mapping e la baseline dei KPI. Più avanti, quando esiste un ritmo di gestione quotidiana, la stessa lente diventa una sorgente permanente di idee di miglioramento, perché chiunque sappia nominare i sette sprechi li riconosce alla propria postazione.
In ogni caso, quello che si trova deve avere una casa: un'osservazione che muore nel taccuino insegna alle persone a smettere di dire quello che vedono. In TeamGuru i rilievi del giro diventano azioni con responsabile e data, e le idee di miglioramento entrano in un unico flusso Kaizen con lo stato visibile, così il giro lascia una traccia invece di un ricordo.
Errori frequenti
Come si sbaglia
- Il safari degli sprechi: una giornata di foto, una presentazione, nessun responsabile, nessun seguito
- Operatori accusati di sprechi che il sistema impone loro: le camminate, le attese, i lotti
- Cacce ai sovraprocessi che tagliano controlli veri di qualità, perché dall'ufficio sembravano ridondanti
- Sette crociate aperte insieme dopo un solo giro entusiasmante
- Percentuali di spreco annunciate a partire da report ERP che nessuno ha verificato sul processo
Come si fa bene
- Giri a tema: uno spreco, 30 minuti, sul processo, in due
- Quello che si trova viene quantificato lo stesso giorno in pezzi, ore e metri
- Ogni osservazione risalita alla causa di sistema prima di qualsiasi contromisura
- Le due o tre perdite più grosse alimentano l'analisi e la mappa del flusso di valore
- Agli operatori si chiede che cosa li ostacola, e li si ringrazia per la risposta
Che cosa viene dopo
I sette sprechi sono l'inizio di una diagnosi, non la diagnosi. Quello che i giri portano a galla confluisce in due strumenti più duri: il Value Stream Mapping, che trasforma gli sprechi più grossi in un quadro misurato del flusso con uno stato futuro e un piano di miglioramento, e i KPI di partenza, che fanno vedere l'andamento delle perdite settimana dopo settimana invece di lasciarlo nella memoria di un workshop.
Da lì il percorso prosegue verso il deployment della strategia, dove le perdite quantificate più grosse si contendono un posto tra le poche priorità vere dello stabilimento. Un team che ha imparato a vedere i propri sprechi, li ha contati e non può ancora agire su tutti ha fatto la fase nel modo giusto. Prima si vede; il sistema che poi agisce è quello che costruisce il resto del percorso.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Che cosa vuol dire TIMWOOD?
Qual è l'ottavo spreco?
Che cosa sono muda, mura e muri?
Da quale spreco si comincia?
Si possono eliminare tutte le attività che non aggiungono valore?
Come si misurano gli sprechi?
Come funziona in TeamGuru