Przewodnik wdrożeniowy
7 marnotrawstw lean.
Siedem marnotrawstw lean, zapamiętywanych skrótem TIMWOOD (albo DOTWIMP), to wady, nadprodukcja, transport, oczekiwanie, nadmierne zapasy, zbędny ruch i nadprocesowość: siedem sposobów, na jakie proces zjada czas i pieniądze, nie dodając wartości. To słownik do patrzenia na potrzeby diagnozy, a nie lista zadań. Jedno z nich stoi ponad resztą: przy dużych zapasach pozostałych sześciu po prostu nie widać. Dlatego ich obniżanie wydaje się ryzykowne i dlatego działa.
Czym jest siedem marnotrawstw
Lean sprawdza wartość trzema pytaniami, zadanymi z pozycji klienta: czy klient zapłaciłby za tę operację, czy operacja fizycznie zmienia wyrób w stronę tego, co zamówiono, i czy jest wykonana dobrze za pierwszym razem. Wszystko inne, co zjada czas, materiał, ruch albo uwagę, jest marnotrawstwem, po japońsku muda. Taiichi Ohno uporządkował je w siedem powtarzalnych kategorii. Polskie materiały zapamiętują je skrótem TIMWOOD: transport, zapasy, zbędny ruch, oczekiwanie, nadprodukcja, nadprocesowość i wady. Ta sama siódemka bywa układana jako DOTWIMP i w tej właśnie kolejności idzie tabela niżej.
Ta lista nie jest ani wymogiem do spełnienia, ani programem doskonalenia. To słownik do patrzenia. Nieprzeszkolone oko codziennie mija marnotrawstwo, bo marnotrawstwo przebiera się za pracę: wózek widłowy przejeżdżający przez halę wygląda na zajęty, pełny regał palet wygląda na zabezpieczenie, pracująca maszyna wygląda na wydajność. Kiedy zespół potrafi nazwać siedem kategorii, ten sam obchód tej samej hali pokazuje zupełnie inny zakład.
Muda ma jeszcze dwie siostry, o których mówi się rzadziej, a znaczą więcej: mura, czyli zmienność, i muri, czyli przeciążenie. Spora część muda, którą znajdziesz, bierze się właśnie z nich. Plan, który skacze z tygodnia na tydzień, wymusza bufory, nadgodziny i oczekiwanie. Maszyna albo człowiek obciążony ponad rozsądną miarę produkuje awarie i wady. Polowanie na marnotrawstwo sztuka po sztuce przy nierównym planie to wycieranie podłogi przy odkręconym kranie. Ta strona dotyczy siódemki, ale diagnoza, która pomija mura i muri, źle odczyta połowę tego, co widzi.
Miejsce na roadmapie
Na roadmapie wdrożenia TeamGuru siedem marnotrawstw należy do diagnozy stanu obecnego, na samym początku etapu Diagnoza. To słownik do patrzenia, na którym opiera się cały ten etap: Gemba Walk bierze z niego tematy, diagnoza porządkuje według niego analizę strat, a mapowanie strumienia wartości zamienia największe z nich w zmierzony obraz przepływu. Najpierw naucz się widzieć, potem zmierz, a dopiero na końcu wybieraj priorytety.
- Jesteś tutaj Diagnoza stanu obecnego
- Równolegle Mapowanie strumienia wartości
- Równolegle Bazowe KPI
- Potem Wdrażanie strategii
Dlaczego zapasy są marnotrawstwem nadrzędnym
Klasyczna nauka mówi, i słusznie, że najgorsza z siedmiu jest nadprodukcja, bo wytwarza pozostałe sześć. Zrób więcej, niż potrzebuje kolejny proces, albo zrób to wcześniej, a nadwyżkę trzeba przewieźć, odłożyć, policzyć, sfinansować, obchodzić i przeszukiwać. A kiedy w środku sterty w końcu znajdzie się wada, mija od jej powstania kilka tygodni i po śladach nie ma już czego zbierać.
Nadprodukcję trudno jednak złapać na gorącym uczynku, bo w trakcie wygląda cnotliwie. Pracująca maszyna zarabia na siebie, a operator przed planem to dobry operator. Za to zostaje po niej coś policzalnego: zapasy. Zapasy są widzialnym bliźniakiem nadprodukcji, zamrożonym zapisem każdego pchniętego planu i każdej za dużej partii. To dlatego są praktycznym punktem wejścia w diagnozę.
Zapasy grają jeszcze głębszą rolę: przy nich pozostałych marnotrawstw po prostu nie widać. Kiedy przed obróbką leży sześć dni półfabrykatów, dzisiejsza awaria nic nie kosztuje. 47-minutowe przezbrojenie nikomu nie przeszkadza. Zła partia z procesu wcześniejszego wychodzi na jaw sześć dni za późno, kiedy dowodów już nie ma i sporu nie da się wygrać. Każda sterta między dwoma procesami to składka ubezpieczeniowa, płacona codziennie w gotówce, w metrach kwadratowych i w czasie przejścia, od problemów, których potem nikt nie musi rozwiązywać.
Dlatego obniżanie zapasów wydaje się ryzykowne: naprawdę zabiera to ubezpieczenie, a ukryte problemy wychodzą szybko na wierzch. I dokładnie dlatego działa. Obniżaj poziom świadomie, bufor po buforze, z gotową zdolnością do rozwiązywania problemów, a zakład powie ci, co jest naprawdę nie tak, szybciej niż jakikolwiek audyt. To, że robi się nieprzyjemnie, nie jest skutkiem ubocznym metody. To jest ta metoda.
Siedem marnotrawstw z przykładami
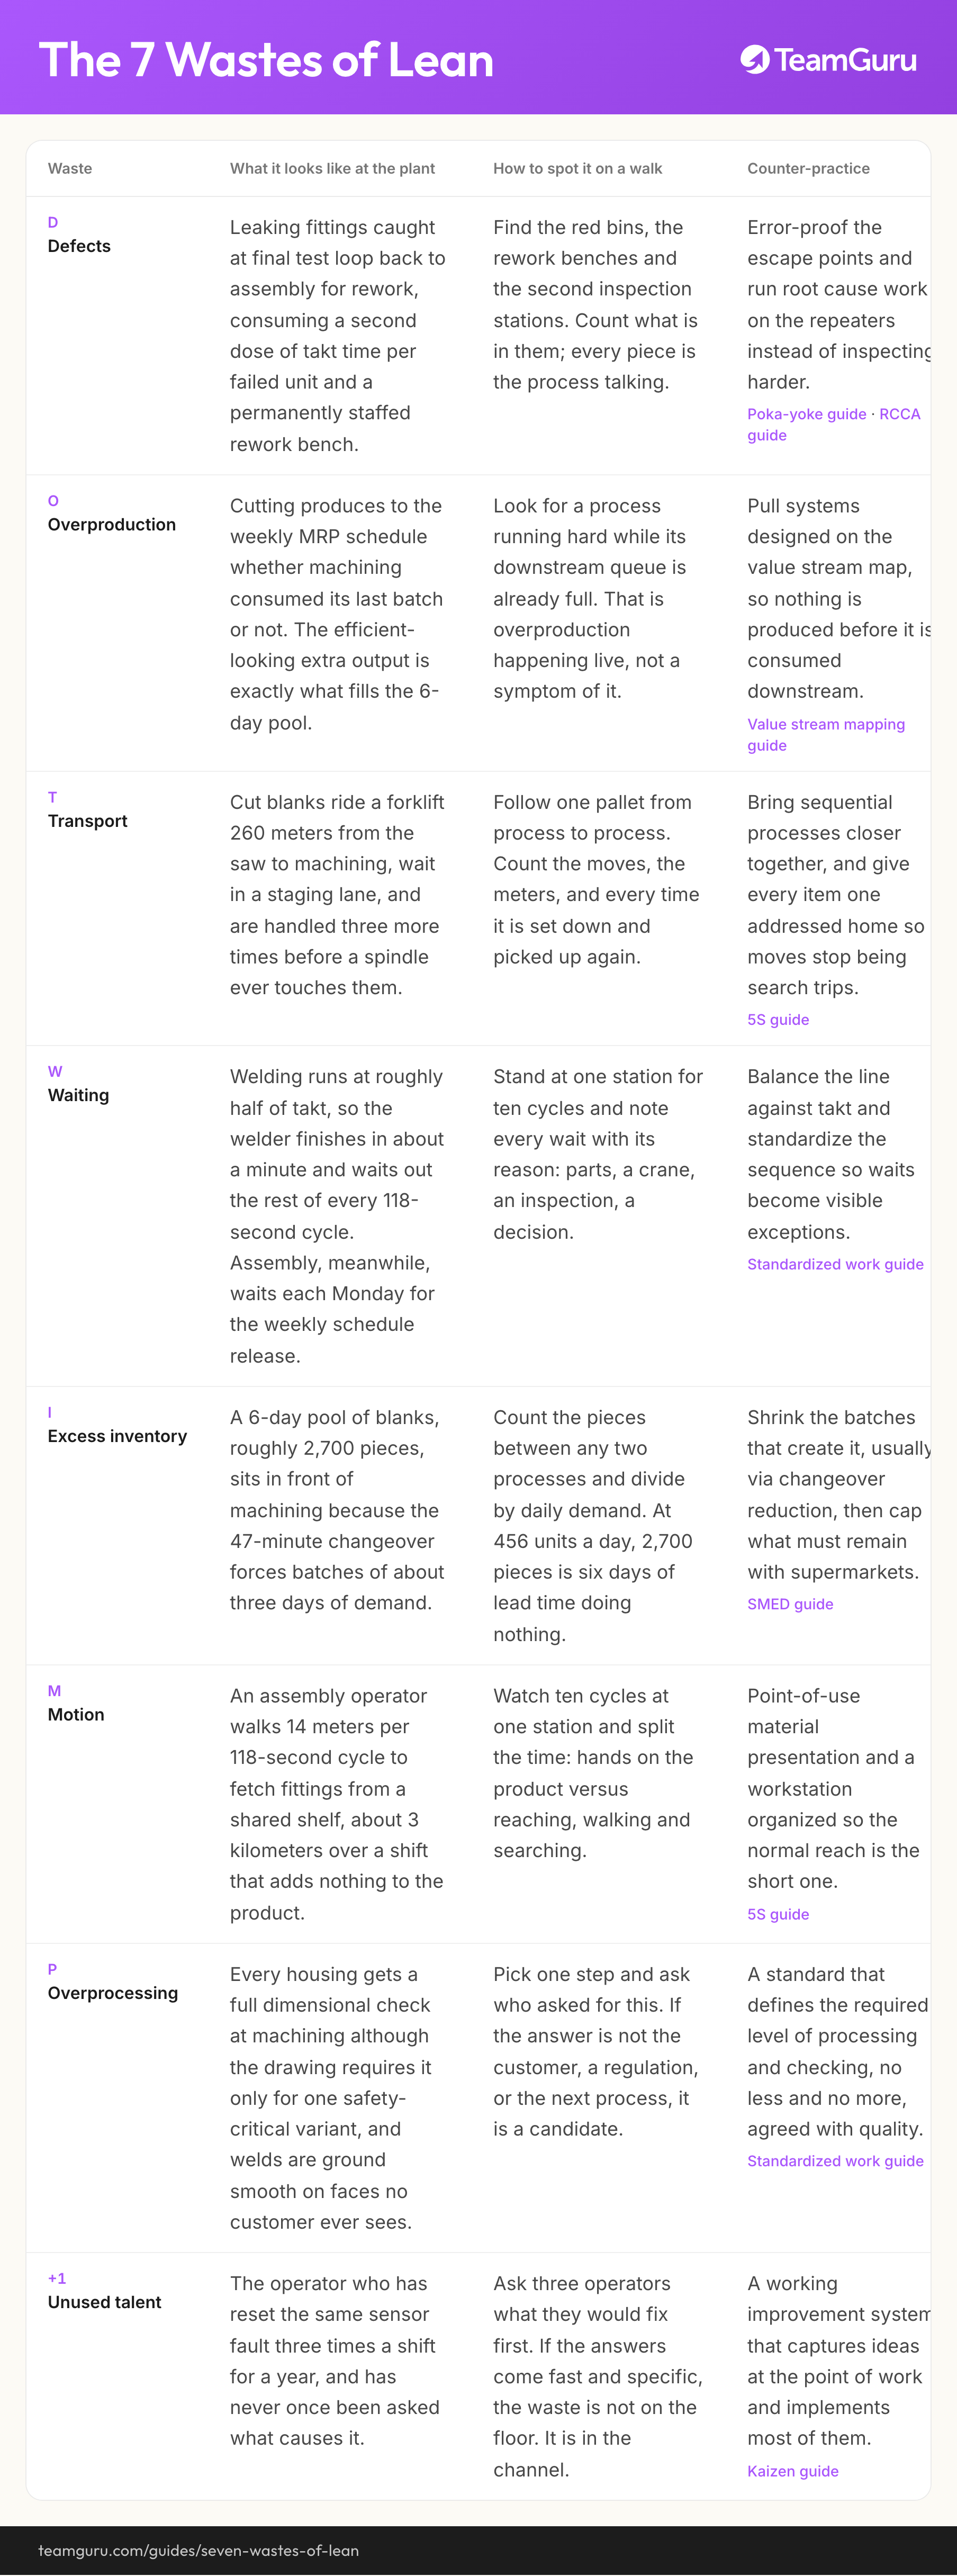
Tabela przechodzi całą siódemkę w kolejności DOTWIMP, plus powszechnie dopisywane ósme marnotrawstwo, na przykładzie zakładu komponentów na 450 osób, który wraca w tych przewodnikach: 456 sztuk dziennie przez cięcie, obróbkę, spawanie i montaż, dwie zmiany, 54 000 sekund dziennego czasu pracy, takt 118 sekund. Liczby są przykładowe, ale spójne z przewodnikiem o mapowaniu strumienia wartości, który opisuje ten sam zakład.
| Marnotrawstwo | Jak wygląda w zakładzie | Jak je wyłapać na obchodzie | Przeciwdziałanie |
|---|---|---|---|
| Wady | Nieszczelne złączki wyłapane na teście końcowym wracają na montaż do przeróbki. Każda taka sztuka zjada drugą dawkę czasu taktu, a stanowisko przeróbek ma na stałe swoją obsadę. | Znajdź czerwone pojemniki, stanowiska przeróbek i drugie punkty kontroli. Policz, co w nich leży; każda sztuka to komunikat od procesu. | Zabezpiecz miejsca, w których wada ucieka dalej, i zamiast kontrolować mocniej, szukaj przyczyny źródłowej tych wad, które wracają. Przewodniki: Poka-Yoke RCCA |
| Nadprodukcja | Cięcie realizuje tygodniowy plan MRP niezależnie od tego, czy obróbka zużyła poprzednią partię. Ta wydajnie wyglądająca nadwyżka to dokładnie to, z czego rośnie sześciodniowy bufor. | Znajdź proces, który pracuje pełną parą, choć kolejka za nim jest już pełna. To nadprodukcja na żywo, a nie jej objaw. | System ssący zaprojektowany na mapie strumienia wartości, żeby nic nie powstawało, zanim kolejny proces tego nie zużyje. Przewodnik: Mapowanie strumienia wartości |
| Transport | Pocięte półfabrykaty jadą wózkiem widłowym 260 metrów od piły do obróbki, czekają na polu odkładczym i przechodzą przez ręce jeszcze trzy razy, zanim dotknie ich wrzeciono. | Prześledź jedną paletę od procesu do procesu. Policz przejazdy, metry i każde odłożenie i podniesienie. | Zbliż do siebie kolejne procesy i daj każdej rzeczy jedno oznaczone miejsce, żeby przewożenie przestało być szukaniem. Przewodnik: 5S |
| Oczekiwanie | Spawanie pracuje mniej więcej w połowie taktu, więc spawacz kończy po minucie i przeczekuje resztę każdego cyklu 118 sekund. Montaż z kolei czeka w każdy poniedziałek na wydanie tygodniowego planu. | Stań przy jednym stanowisku na dziesięć cykli i zapisz każde oczekiwanie razem z powodem: części, suwnica, kontrola, decyzja. | Zbilansuj linię do taktu i ustandaryzuj sekwencję, żeby oczekiwanie stało się widocznym wyjątkiem. Przewodnik: Standaryzacja pracy |
| Nadmierne zapasy | Sześciodniowy bufor półfabrykatów, około 2700 sztuk, leży przed obróbką, bo 47-minutowe przezbrojenie wymusza partie na mniej więcej trzy dni popytu. | Policz sztuki między dwoma procesami i podziel przez dzienny popyt. Przy 456 sztukach dziennie 2700 sztuk to sześć dni czasu przejścia, w których nic się nie dzieje. | Zmniejsz partie, z których te zapasy powstają, zwykle skracając przezbrojenia, a tę resztę, która musi zostać, ogranicz supermarketami. Przewodnik: SMED |
| Zbędny ruch | Operator montażu w każdym cyklu 118 sekund pokonuje 14 metrów po złączki na wspólnym regale. Przez zmianę zbiera się z tego około 3 kilometrów, które nic nie dodają do wyrobu. | Obejrzyj dziesięć cykli na jednym stanowisku i rozdziel czas: ręce na wyrobie kontra sięganie, chodzenie i szukanie. | Materiał podany w miejscu użycia i stanowisko ułożone tak, żeby normalny zasięg ręki był tym najkrótszym. Przewodnik: 5S |
| Nadprocesowość | Każda obudowa przechodzi pełną kontrolę wymiarową, choć rysunek wymaga jej tylko dla jednego wariantu krytycznego dla bezpieczeństwa, a spoiny są szlifowane na powierzchniach, których żaden klient nigdy nie zobaczy. | Weź jedną operację i zapytaj, kto o nią poprosił. Jeśli odpowiedzią nie jest klient, przepis ani kolejny proces, to kandydat do usunięcia. | Standard, który określa wymagany poziom obróbki i kontroli, nie mniej i nie więcej, uzgodniony z jakością. Przewodnik: Standaryzacja pracy |
| Niewykorzystany potencjał | Operator, który od roku trzy razy na zmianę resetuje tę samą usterkę czujnika i którego nikt ani razu nie zapytał, skąd ona się bierze. | Zapytaj trzech operatorów, co naprawiliby w pierwszej kolejności. Jeśli odpowiedzi padają szybko i konkretnie, marnotrawstwa nie ma na hali. Jest w drodze, którą pomysł ma do przejścia. | Działający system doskonalenia, który zbiera pomysły w miejscu pracy i większość z nich wdraża. Przewodnik: Kaizen |
Ósmy wiersz dopisano do kanonu później i zasługuje na swoje miejsce. Zakład, który nigdy nie pyta operatorów, co widzą, ma najtańsze i najlepiej ustawione czujniki na hali, tylko nikt ich nie podłączył.
Jak przeprowadzić obchód pod kątem marnotrawstwa
Obchód pod kątem marnotrawstwa to Gemba Walk z jednym tematem: 30 minut, przy procesie, a na wyjściu liczby i cytaty, nie wrażenia. Arkusz niżej daje dziesięć pytań, na które da się odpowiedzieć obserwacją. Nie bierz wszystkich dziesięciu naraz: wybierz trzy albo cztery, idź w parze i zanim cokolwiek zapiszesz, uzgodnij z drugą osobą, co widzieliście.
| # | Pytanie | Co ujawnia |
|---|---|---|
| Policz sztuki leżące między dwoma stanowiskami, a potem podziel je przez dzienny popyt, żeby zamienić stertę na godziny albo dni. | Nadmierne zapasy | |
| Zmierz czas jednego operatora przez dziesięć cykli: ręce na wyrobie kontra chodzenie, sięganie i szukanie. | Zbędny ruch | |
| Znajdź najstarszą datę w strefie produkcji w toku, na etykiecie, na karcie towarzyszącej albo w kurzu, i zapytaj, dlaczego ta część wciąż tu jest. | Nadmierne zapasy, często też wady | |
| Stań przy jednym stanowisku na dziesięć pełnych cykli i zapisz każde oczekiwanie razem z powodem: części, suwnica, kontrola, decyzja, informacja. | Oczekiwanie | |
| Prześledź jedną paletę od jednego procesu do następnego. Policz przejazdy, metry i odłożenia. | Transport | |
| Znajdź proces, który pracuje, choć kolejka za nim jest pełna, i zapytaj, co operator ma zrobić, kiedy ta kolejka się zapełni. | Nadprodukcja | |
| Znajdź stanowisko przeróbek i czerwone pojemniki. Policz zawartość i przeczytaj opisy wad. | Wady | |
| Wybierz jedną operację albo jedną kontrolę i zapytaj, kto jej wymaga: klient, przepis, kolejny proces czy przyzwyczajenie. | Nadprocesowość | |
| Obejrzyj jedno przezbrojenie od początku do końca albo zapytaj, kiedy było ostatnie i ile trwało. | Logika partii, z której biorą się zapasy | |
| Zapytaj jednego operatora, co zmieniłby w pierwszej kolejności, i zapisz odpowiedź słowo w słowo. | Niewykorzystany potencjał |
Trzy zasady, które trzymają obchód w ryzach
- Marnotrawstwo to objaw, więc zanim cokolwiek zaproponujesz, doprowadź każdy przypadek do przyczyny w systemie: transport wskazuje na układ hali, zapasy na wielkość partii i przezbrojenia, oczekiwanie na niezbilansowaną linię, wady na nadzór nad procesem.
- Badaj proces, nigdy człowieka. Operator, który chodzi trzy kilometry na zmianę, nie projektował swojego stanowiska, a brygada na cięciu, która buduje stertę, realizuje plan, jaki dostała.
- Nie ruszaj na siedem frontów naraz. Obchód zasila diagnozę, a to diagnoza, a nie obchód, decyduje, gdzie pójdzie wysiłek doskonalenia.
Na roadmapie wszystko to trafia do etapu Diagnoza: obserwacje z obchodów razem ze zmierzonymi KPI i mapą strumienia wartości składają się na jeden wspólny obraz tego, gdzie zakład traci czas i pieniądze.
Od obserwacji do działania
Obserwacja zaczyna się przydawać w chwili, gdy dostaje zgrubną liczbę. Te 2700 sztuk przed obróbką to sześć dni czasu przejścia i sześć dni zamrożonej gotówki. Te 14 metrów chodzenia na cykl to mniej więcej pół godziny z każdej zmiany operatora. Stanowisko przeróbek z trzydziestoma sztukami to dzień wad zebrany w jednym miejscu. Licz w godzinach, sztukach i metrach, a nie w filozofii, i pogódź się ze zgrubnym wynikiem: policzone dziś przy procesie bije precyzyjny raport o zeszłym miesiącu.
Na etapie Diagnoza te wielkości składają się na analizę strat: dwa albo trzy największe obszary strat, z grubsza wycenione, stają się uzasadnieniem zmiany i krótką listą, w którą wgryzają się mapowanie strumienia wartości i poziom bazowy KPI. Później, kiedy zakład ma już rytm codziennego zarządzania, ten sam słownik staje się stałym źródłem pomysłów usprawnień, bo każdy, kto potrafi nazwać marnotrawstwo, widzi je na własnym stanowisku.
Tak czy inaczej, ustalenia muszą mieć gdzie trafić, bo obserwacja, która umiera w notesie, uczy ludzi, żeby przestali mówić o tym, co widzą. W TeamGuru wyniki obchodu stają się działaniami z osobą odpowiedzialną i terminem, a pomysły usprawnień wchodzą do jednego procesu Kaizen z widocznym statusem. Dzięki temu po obchodzie zostaje ślad, a nie wspomnienie.
Najczęstsze błędy
Jak wygląda źle
- Safari po marnotrawstwie: dzień zdjęć, prezentacja, zero osób odpowiedzialnych i zero ciągu dalszego
- Obwinianie operatorów za marnotrawstwo, które wymusza na nich system: chodzenie, oczekiwanie, partie
- Polowanie na nadprocesowość, które wycina realne kroki jakościowe, bo zza biurka kontrola wyglądała na zbędną
- Siedem krucjat naraz, odpalonych po jednym entuzjastycznym obchodzie
- Procenty marnotrawstwa ogłaszane z raportów ERP, których nikt nie sprawdził przy procesie
Jak wygląda dobrze
- Obchody z jednym tematem: jedno marnotrawstwo, 30 minut, przy procesie, w parze
- Ustalenia policzone tego samego dnia w sztukach, godzinach i metrach
- Każda obserwacja doprowadzona do przyczyny w systemie, zanim padnie jakikolwiek środek zaradczy
- Dwie albo trzy największe straty zasilają diagnozę i mapę strumienia wartości
- Operatorzy pytani o to, co im przeszkadza, i doceniani za odpowiedź
Co dalej
Siedem marnotrawstw to początek diagnozy, a nie cała diagnoza. To, co wychodzi na obchodach, wpływa do dwóch ostrzejszych narzędzi: mapowania strumienia wartości, które zamienia największe marnotrawstwa w zmierzony obraz przepływu ze stanem przyszłym i planem usprawnień, oraz poziomu bazowego KPI, dzięki któremu straty widać w trendzie, tydzień po tygodniu, zamiast w pamięci uczestników jednych warsztatów.
Stamtąd roadmapa prowadzi do wdrażania strategii, gdzie największe policzone straty walczą o miejsce wśród kilku prawdziwych priorytetów zakładu. Zespół, który nauczył się widzieć swoje marnotrawstwo, policzył je i nie jest jeszcze w stanie zająć się wszystkim, przeszedł ten etap poprawnie. Najpierw widzenie; system, który na tej podstawie działa, buduje reszta roadmapy.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Co oznacza skrót TIMWOOD?
Czym jest ósme marnotrawstwo?
Czym są muda, mura i muri?
Od którego marnotrawstwa zacząć?
Czy da się usunąć każdą czynność bez wartości dodanej?
Jak zmierzyć marnotrawstwo?
Jak to wygląda w TeamGuru