Umsetzungsleitfaden
Die 7 Verschwendungsarten (Muda).
Die 7 Verschwendungsarten, im deutschsprachigen Raum meist als TIMWOOD gemerkt, sind Transport, Bestände, Bewegung, Wartezeit, Überproduktion, Überbearbeitung und Fehler: die sieben Arten, auf die ein Prozess Zeit und Geld verbraucht, ohne Wert zu schaffen. Sie sind ein Vokabular zum Sehen, keine To-do-Liste. Und eine ragt heraus: Bestände erkaufen Ruhe für alle anderen. Deshalb fühlt sich ihr Abbau gefährlich an, und deshalb wirkt er.
Was die 7 Verschwendungsarten sind
Lean definiert Wert über drei Prüfungen, alle aus Sicht des Kunden: Der Kunde würde für den Schritt bezahlen, der Schritt verändert das Produkt physisch in Richtung des Bestellten, und er wird beim ersten Mal richtig ausgeführt. Alles andere, was Zeit, Material, Bewegung oder Aufmerksamkeit verbraucht, ist Verschwendung, im Toyota-Vokabular Muda. Taiichi Ohno hat diese Verschwendung in sieben wiederkehrende Kategorien sortiert, die man sich hierzulande mit der Merkhilfe TIMWOOD einprägt: Transport, Bestände (Inventory), Bewegung (Motion), Wartezeit (Waiting), Überproduktion (Overproduction), Überbearbeitung (Overprocessing) und Fehler (Defects). Dieselben sieben Arten kursieren auch als DOTWIMP, die Variante, mit der TeamGuru im Englischen arbeitet: identische Liste, nur andere Reihenfolge.
Die Liste ist kein Regelwerk zum Abhaken und kein Verbesserungsprogramm. Sie ist ein Vokabular zum Sehen. Ungeübte Augen laufen täglich an Verschwendung vorbei, weil Verschwendung sich als Arbeit verkleidet: Ein Stapler, der die Halle quert, wirkt beschäftigt, ein volles Palettenregal wirkt wie Sicherheit, eine laufende Maschine wirkt wie Produktivität. Sobald ein Team die sieben Kategorien benennen kann, zeigt derselbe Rundgang durch dasselbe Werk ein anderes Gebäude.
Muda hat zwei Geschwister, die seltener genannt werden und mehr zählen: Mura, die Unausgeglichenheit, und Muri, die Überlastung. Ein großer Teil der Muda, die Sie finden werden, ist deren Folge. Ein Plan, der von Woche zu Woche stark schwankt, erzwingt Puffer, Überstunden und Wartezeiten; eine Maschine oder ein Mensch jenseits vernünftiger Auslastung erzeugt Ausfälle und Fehler. Verschwendung Stück für Stück zu jagen, während die Planung holprig bleibt, heißt den Boden zu wischen, während der Hahn weiterläuft. Diese Seite konzentriert sich auf die sieben Arten, aber eine Diagnose, die Mura und Muri ausblendet, liest die Hälfte dessen falsch, was sie sieht.
Wo diese Sichtweise in der Roadmap steht
In der TeamGuru-Einführungs-Roadmap gehören die sieben Verschwendungsarten zur Ist-Analyse, ganz an den Anfang der Phase „Diagnostizieren“. Sie sind das Vokabular zum Sehen, auf dem die ganze Phase aufbaut: Gemba Walks nutzen sie als Themen, die Ist-Analyse strukturiert damit ihre Verlustanalyse, und die Wertstromanalyse übersetzt die größten in ein gemessenes Bild des Flusses. Erst sehen lernen, dann messen, dann Prioritäten wählen.
- Sie sind hier Ist-Analyse
- Parallel dazu Wertstromanalyse
- Parallel dazu KPI-Baseline
- Danach Strategieumsetzung
Warum Bestände die zentrale Verschwendung sind
Die klassische Lehre, und sie stimmt, lautet: Überproduktion ist die schlimmste der sieben Arten, weil sie die anderen sechs erst herstellt. Produzieren Sie mehr, als der nächste Prozess braucht, oder produzieren Sie es früher, dann muss der Überschuss transportiert, gelagert, gezählt und finanziert, umgangen und durchsucht werden. Und wenn ein Fehler schließlich im Haufen auftaucht, ist er Wochen nach seiner Entstehung entdeckt, die Spur längst kalt.
Überproduktion lässt sich allerdings schwer auf frischer Tat ertappen, denn sie sieht tugendhaft aus, während sie geschieht. Eine laufende Maschine verdient ihr Geld; eine Bedienkraft, die dem Plan voraus ist, ist eine gute Bedienkraft. Was Überproduktion hinterlässt, ist dagegen zählbar: Bestand. Bestand ist der sichtbare Zwilling der Überproduktion, das eingefrorene Protokoll jedes Push-Plans und jedes überdimensionierten Loses, und genau das macht ihn zum praktischen Einstieg in eine Diagnose.
Bestand spielt noch eine tiefere Rolle: Er erkauft Ruhe für alle anderen Verschwendungsarten. Mit sechs Tagen Rohteilen vor der Zerspanung kostet ein Ausfall heute nichts. Eine Rüstzeit von 47 Minuten stört niemanden. Ein schlechtes Los aus dem vorgelagerten Prozess fällt sechs Tage zu spät auf, wenn die Beweise kalt sind und die Diskussion nicht mehr zu gewinnen ist. Jeder Haufen zwischen zwei Prozessen ist eine Versicherungsprämie, täglich bezahlt in Geld, Fläche und Durchlaufzeit, gegen Probleme, die dann niemand lösen muss.
Deshalb fühlt sich Bestandsabbau gefährlich an: Er zieht die Versicherung tatsächlich zurück, und die verborgenen Probleme kommen schnell an die Oberfläche. Genau deshalb wirkt er auch. Senken Sie den Pegel bewusst, einen Puffer nach dem anderen, mit bereitstehender Problemlösungskapazität, und das Werk sagt Ihnen schneller als jedes Audit, was wirklich falsch läuft. Sich ausgesetzt zu fühlen ist keine Nebenwirkung der Methode. Es ist die Methode.
Die sieben Arten mit Beispielen
Die Tabelle geht alle sieben in der TIMWOOD-Reihenfolge durch, dazu die häufig ergänzte achte, am Beispiel des Komponentenherstellers mit 450 Beschäftigten, der in diesen Leitfäden durchgängig als Illustration dient: 456 Stück pro Tag durch Zuschnitt, Zerspanung, Schweißen und Montage, zwei Schichten, 54.000 Sekunden tägliche Arbeitszeit, ein Takt von 118 Sekunden. Die Zahlen sind illustrativ, aber in sich stimmig mit dem Leitfaden zur Wertstromanalyse, der dasselbe Werk abbildet.
| Verschwendung | So sieht sie im Werk aus | So erkennen Sie sie beim Rundgang | Gegenmaßnahme |
|---|---|---|---|
| Transport | Zugeschnittene Rohteile fahren 260 Meter per Stapler von der Säge zur Zerspanung, warten in einer Bereitstellungsspur und werden dreimal weiter angefasst, bevor überhaupt eine Spindel sie berührt. | Verfolgen Sie eine Palette von Prozess zu Prozess. Zählen Sie die Transporte, die Meter und jedes Absetzen und Wiederaufnehmen. | Aufeinanderfolgende Prozesse näher zusammenlegen und jedem Teil einen festen, gekennzeichneten Platz geben, damit Transporte keine Suchfahrten mehr sind. Leitfaden 5S |
| Bestände | Ein Puffer von 6 Tagen an Rohteilen, rund 2.700 Stück, liegt vor der Zerspanung, weil die Rüstzeit von 47 Minuten Lose von etwa drei Tagesbedarfen erzwingt. | Zählen Sie die Stücke zwischen zwei Prozessen und teilen Sie durch den Tagesbedarf. Bei 456 Stück pro Tag sind 2.700 Stück sechs Tage Durchlaufzeit ohne jede Wertschöpfung. | Die Lose verkleinern, die den Bestand erzeugen, in der Regel über Rüstzeitreduzierung, und den unvermeidbaren Rest mit Supermärkten deckeln. Leitfaden SMED |
| Bewegung | Eine Montagekraft läuft je 118-Sekunden-Takt 14 Meter, um Fittings von einem gemeinsamen Regal zu holen: rund 3 Kilometer pro Schicht, die den Wert des Produkts um nichts erhöhen. | Beobachten Sie zehn Takte an einer Station und teilen Sie die Zeit auf: Hände am Produkt gegenüber Greifen, Laufen und Suchen. | Material am Verbrauchsort bereitstellen und den Arbeitsplatz so einrichten, dass der normale Griff der kurze ist. Leitfaden 5S |
| Wartezeit | Das Schweißen läuft bei etwa der Hälfte des Takts, die Schweißkraft ist nach rund einer Minute fertig und wartet den Rest jedes 118-Sekunden-Takts ab. Die Montage wiederum wartet jeden Montag auf die Freigabe des Wochenplans. | Stellen Sie sich für zehn Takte an eine Station und notieren Sie jedes Warten mit seinem Grund: Teile, Kran, Prüfung, Entscheidung. | Die Linie am Takt austarieren und die Arbeitsfolge standardisieren, damit Wartezeiten zu sichtbaren Ausnahmen werden. Leitfaden Standardisierte Arbeit |
| Überproduktion | Der Zuschnitt produziert nach dem wöchentlichen MRP-Plan, ganz gleich ob die Zerspanung ihr letztes Los verbraucht hat oder nicht. Genau diese effizient wirkende Mehrproduktion füllt den Puffer von 6 Tagen. | Suchen Sie einen Prozess, der hart läuft, während seine nachgelagerte Warteschlange bereits voll ist. Das ist Überproduktion live, nicht nur ein Symptom davon. | Pull-Systeme auf Basis der Wertstromanalyse, damit nichts entsteht, bevor der nachgelagerte Prozess es verbraucht hat. Leitfaden Wertstromanalyse |
| Überbearbeitung | Jedes Gehäuse erhält in der Zerspanung eine vollständige Maßprüfung, obwohl die Zeichnung sie nur für eine sicherheitskritische Variante fordert, und Schweißnähte werden an Flächen verschliffen, die kein Kunde je sieht. | Nehmen Sie einen Schritt heraus und fragen Sie, wer ihn verlangt hat. Lautet die Antwort weder Kunde noch Vorschrift noch nachfolgender Prozess, ist er ein Kandidat. | Ein mit der Qualität abgestimmter Standard, der den geforderten Bearbeitungs- und Prüfumfang festlegt, nicht weniger und nicht mehr. Leitfaden Standardisierte Arbeit |
| Fehler | Undichte Verschraubungen, die in der Endprüfung auffallen, laufen zur Nacharbeit in die Montage zurück und kosten pro Fehlteil eine zweite Dosis Taktzeit sowie eine dauerhaft besetzte Nacharbeitsbank. | Suchen Sie die roten Behälter, die Nacharbeitsbänke und die zweiten Prüfplätze. Zählen Sie deren Inhalt; jedes Teil sagt Ihnen etwas über den Prozess. | Die Durchschlupfstellen fehlersicher gestalten und bei den Wiederholungsfällen die Ursache angehen, statt schärfer zu prüfen. Leitfaden Poka Yoke Leitfaden Ursachenanalyse |
| Ungenutztes Potenzial | Die Bedienkraft, die seit einem Jahr dreimal pro Schicht dieselbe Sensorstörung quittiert und noch kein einziges Mal gefragt wurde, woher sie kommt. | Fragen Sie drei Bedienkräfte, was sie zuerst ändern würden. Kommen die Antworten schnell und konkret, liegt die Verschwendung nicht in der Fertigung. Sie liegt darin, dass diese Antworten nirgendwo ankommen. | Ein funktionierendes Verbesserungssystem, das Ideen am Ort der Arbeit aufnimmt und die meisten davon auch umsetzt. Leitfaden Kaizen |
Die achte Zeile ist eine spätere Ergänzung des Kanons, und sie verdient ihren Platz. Ein Werk, das seine Bedienkräfte nie fragt, was sie sehen, betreibt seine günstigsten und am besten platzierten Sensoren ohne Anschluss.
So läuft ein Verschwendungs-Rundgang
Ein Verschwendungs-Rundgang ist ein thematischer Gemba Walk: 30 Minuten, am Prozess, und er liefert Zahlen und Zitate, keine Eindrücke. Der Bogen unten gibt zehn beobachtbare Prüffragen vor. Versuchen Sie nicht alle zehn in einem Rundgang: Nehmen Sie drei oder vier, gehen Sie zu zweit, und einigen Sie sich auf das gemeinsam Gesehene, bevor Sie etwas aufschreiben.
| # | Prüffrage | Was sie sichtbar macht |
|---|---|---|
| Zählen Sie die Stücke zwischen zwei Stationen und teilen Sie durch den Tagesbedarf, um den Haufen in Stunden oder Tage umzurechnen. | Bestände | |
| Messen Sie eine Bedienkraft über zehn Takte: Hände am Produkt gegenüber Laufen, Greifen und Suchen. | Bewegung | |
| Suchen Sie das älteste Datum im WIP-Bereich, auf einem Etikett, einem Laufzettel oder im Staub, und fragen Sie, warum dieses Teil noch hier liegt. | Bestände, oft auch Fehler | |
| Stellen Sie sich für zehn volle Takte an eine Station und notieren Sie jedes Warten mit seinem Grund: Teile, Kran, Prüfung, Entscheidung, Information. | Wartezeit | |
| Verfolgen Sie eine Palette von einem Prozess zum nächsten. Zählen Sie die Transporte, die Meter und die Absetzvorgänge. | Transport | |
| Suchen Sie einen Prozess, der läuft, obwohl seine nachgelagerte Warteschlange voll ist, und fragen Sie, was die Bedienkraft tun soll, wenn die Schlange volläuft. | Überproduktion | |
| Finden Sie die Nacharbeitsbank und die roten Behälter. Zählen Sie den Inhalt und lesen Sie die Fehlerkarten. | Fehler | |
| Nehmen Sie einen Bearbeitungs- oder Prüfschritt und fragen Sie, wer ihn fordert: der Kunde, eine Vorschrift, der nächste Prozess oder die Gewohnheit. | Überbearbeitung | |
| Sehen Sie sich einen Rüstvorgang von Anfang bis Ende an, oder fragen Sie, wann der letzte war und wie lange er gedauert hat. | Die Loslogik hinter den Beständen | |
| Fragen Sie eine Bedienkraft, was sie zuerst ändern würde, und schreiben Sie die Antwort wörtlich mit. | Ungenutztes Potenzial |
Drei Regeln, die den Rundgang ehrlich halten
- Verschwendung ist ein Symptom. Führen Sie deshalb jeden Fund auf seine Systemursache zurück, bevor Sie etwas vorschlagen: Transport zeigt auf das Layout, Bestände auf Loslogik und Rüstzeiten, Wartezeit auf die Linienbalance, Fehler auf die Prozessbeherrschung.
- Untersuchen Sie den Prozess, nie die Person. Die Montagekraft, die drei Kilometer pro Schicht läuft, hat den Arbeitsplatz nicht entworfen, und die Zuschnitt-Mannschaft, die den Haufen aufbaut, folgt dem Plan, den sie bekommen hat.
- Starten Sie keine sieben Feldzüge. Der Rundgang speist die Diagnose; die Diagnose, nicht der Rundgang, entscheidet, wohin die Verbesserungsenergie geht.
In der Roadmap landet das alles in der Phase „Diagnose“: Die Beobachtungen des Rundgangs werden zusammen mit gemessenen KPIs und dem Wertstrom zu einem gemeinsamen Bild davon, wo das Werk Zeit und Geld verliert.
Vom Sehen zum Handeln
Eine Beobachtung wird in dem Moment nützlich, in dem sie eine grobe Zahl bekommt. Die 2.700 Stück vor der Zerspanung sind sechs Tage Durchlaufzeit und sechs Tage gebundenes Geld. Die 14 Meter Laufweg pro Takt sind rund eine halbe Stunde pro Schicht und Bedienkraft. Eine Nacharbeitsbank mit dreißig Teilen ist ein Tag Fehler, an einem Ort sichtbar gemacht. Quantifizieren Sie in Stunden, Stücken und Metern, nicht in Philosophie, und akzeptieren Sie grobe Werte: Eine heute am Prozess erhobene Zählung ist mehr wert als ein präziser Bericht über den letzten Monat.
In der Phase „Diagnose“ verdichten sich diese Mengen zur Verlustanalyse der Ist-Analyse. Die zwei oder drei größten Verlustblöcke, grob bewertet, begründen die Veränderung. Sie bilden zugleich die Auswahlliste, in die sich Wertstromanalyse und KPI-Baseline hineingraben. Später, wenn ein tägliches Führungssystem etabliert ist, wird dieselbe Sichtweise zur dauerhaften Quelle von Verbesserungsideen, denn wer die Verschwendungsarten benennen kann, entdeckt sie an der eigenen Station.
So oder so brauchen die Funde ein Zuhause, denn eine Beobachtung, die im Notizbuch stirbt, bringt Menschen bei, nicht mehr zu erwähnen, was sie sehen. In TeamGuru werden Funde aus dem Rundgang zu terminierten Maßnahmen mit klarer Verantwortung, und Verbesserungsideen laufen in einer einzigen Kaizen-Pipeline mit sichtbarem Status zusammen, sodass der Rundgang eine Spur hinterlässt statt einer Erinnerung.
Häufige Fehler
So sieht es schlecht aus
- Verschwendungs-Safari: ein Tag Fotos, eine Präsentation, kein Verantwortlicher, keine Nachverfolgung
- Bedienkräfte werden für Verschwendung verantwortlich gemacht, die das System ihnen aufzwingt: das Laufen, das Warten, die Lose
- Jagd auf Überbearbeitung, die echte Qualitätsschritte streicht, weil eine Prüfung vom Büro aus überflüssig wirkte
- Sieben gleichzeitige Feldzüge, gestartet aus einem einzigen begeisterten Rundgang
- Verschwendungsquoten aus ERP-Berichten verkündet, die niemand am Prozess überprüft hat
So sieht es gut aus
- Thematische Rundgänge: eine Verschwendungsart, 30 Minuten, am Prozess, zu zweit
- Funde noch am selben Tag in Stück, Stunden und Metern quantifiziert
- Jede Beobachtung auf eine Systemursache zurückgeführt, bevor eine Gegenmaßnahme kommt
- Die zwei oder drei größten Verluste fließen in die Ist-Analyse und den Wertstrom
- Führungskräfte fragen die Bedienkräfte, was ihnen im Weg steht, und bedanken sich für die Antwort
Was als Nächstes kommt
Die sieben Verschwendungsarten sind der Anfang einer Diagnose, nicht die ganze Diagnose. Was die Rundgänge zutage fördern, fließt in zwei härtere Instrumente: die Wertstromanalyse, die die größten Verschwendungen in ein gemessenes Bild des Flusses mit Soll-Zustand und Umsetzungsplan überführt, und die Basis-Kennzahlen, die die Verluste Woche für Woche sichtbar im Trend halten, statt sie in der Erinnerung an einen Workshop leben zu lassen.
Von dort führt die Roadmap weiter zur Strategieumsetzung, wo die größten quantifizierten Verluste um einen Platz unter den wenigen echten Prioritäten des Werks konkurrieren. Ein Team, das gelernt hat, seine Verschwendung zu sehen, sie gezählt hat und noch nicht überall handeln kann, hat die Phase richtig gemacht. Das Sehen kommt zuerst; das System, das danach handelt, baut der Rest der Roadmap.
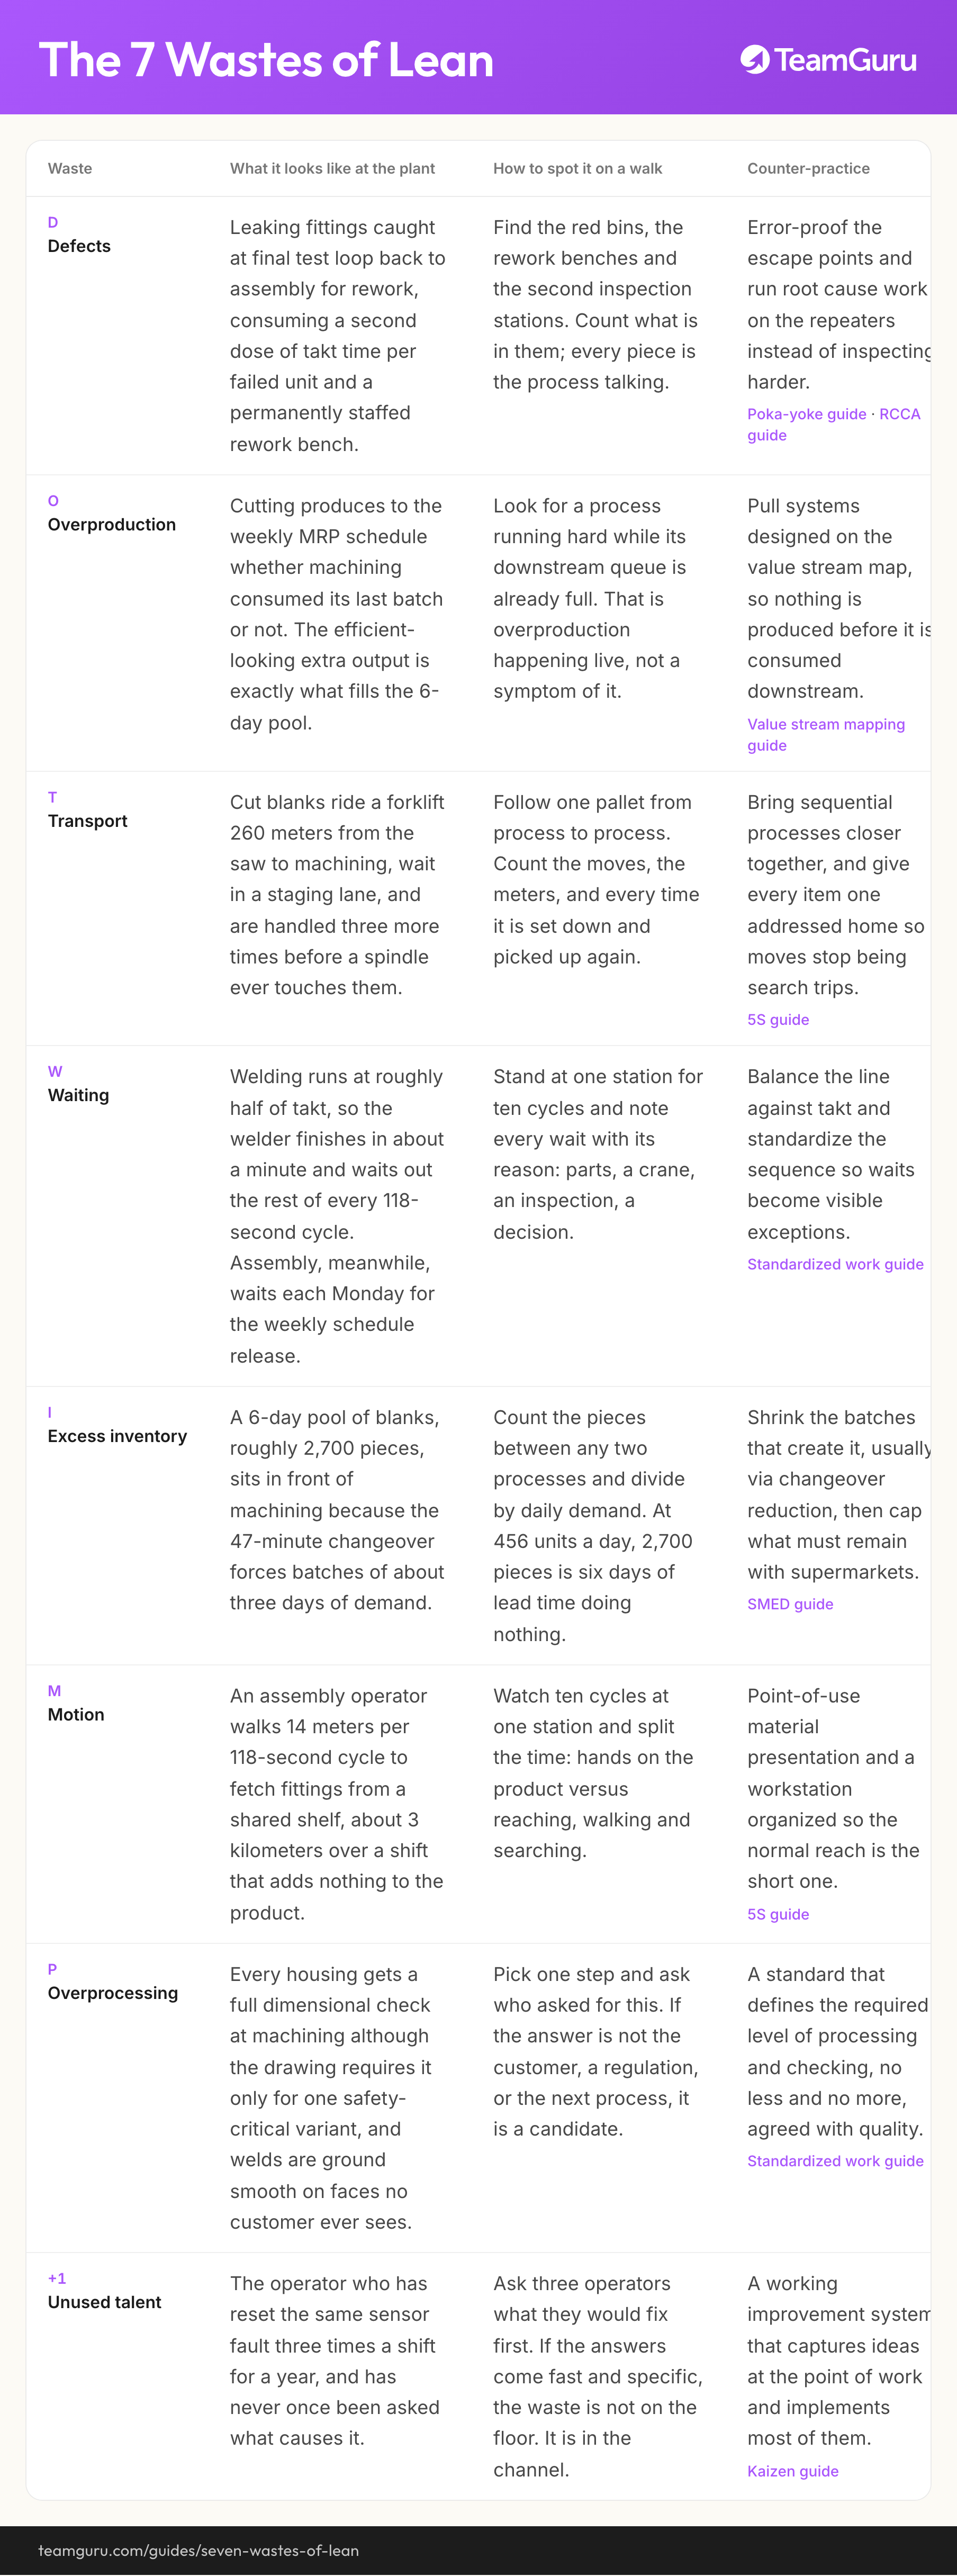
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladenHäufig gestellte Fragen
Wofür steht TIMWOOD?
Was ist die achte Verschwendungsart?
Was sind Muda, Mura und Muri?
Welche Verschwendungsart sollten wir zuerst angehen?
Lässt sich jede nicht wertschöpfende Tätigkeit beseitigen?
Wie misst man Verschwendung?
So setzt TeamGuru das um