Guía de implementación
Los 7 desperdicios del lean (mudas).
Los 7 desperdicios del lean, que se memorizan con la mnemotecnia TIMWOOD, son transporte, inventario, movimiento, espera, sobreproducción, sobreprocesamiento y defectos: las siete formas en que un proceso consume tiempo y dinero sin agregar valor. Son un vocabulario para ver y diagnosticar, no una lista de tareas. Y uno destaca sobre el resto: el inventario compra silencio para todos los demás, por eso reducirlo se siente peligroso y por eso funciona.
Qué son los 7 desperdicios
El lean define el valor con tres pruebas, todas planteadas desde el cliente: el cliente pagaría por el paso, el paso cambia físicamente el producto hacia lo que se pidió y se hace bien a la primera. Todo lo demás que consume tiempo, material, movimiento o atención es desperdicio, muda en el vocabulario de Toyota. Taiichi Ohno ordenó ese desperdicio en siete categorías recurrentes, que hoy se memorizan con la mnemotecnia TIMWOOD: transporte, inventario, movimiento, espera, sobreproducción, sobreprocesamiento y defectos. En España la misma lista se enseña como los 7 despilfarros, y en las guías inglesas de TeamGuru aparece como DOTWIMP: la lista es idéntica, solo cambia el orden.
La lista no es un marco de cumplimiento ni un programa de mejora. Es un vocabulario para ver. Los ojos sin entrenar pasan de largo junto al desperdicio todos los días porque el desperdicio se disfraza de trabajo: un montacargas que cruza la nave parece actividad, un rack de tarimas lleno parece seguridad, una máquina en marcha parece productividad. En cuanto un equipo sabe nombrar las siete categorías, el mismo recorrido por la misma planta muestra un edificio distinto.
La muda tiene además dos hermanas de las que se habla menos y que pesan más: mura, la falta de nivelación, y muri, la sobrecarga. Buena parte de la muda que usted encontrará viene de ellas. Un programa que oscila con fuerza de una semana a otra obliga a crear colchones, tiempo extra y esperas; una máquina o una persona cargada más allá de su capacidad razonable produce paros y defectos. Cazar desperdicio pieza por pieza mientras el programa sigue irregular es trapear el piso con la llave abierta. Esta página se centra en los siete, pero un diagnóstico que ignore mura y muri leerá mal la mitad de lo que ve.
Dónde encaja esta mirada en la hoja de ruta
En la hoja de ruta de implementación de TeamGuru los siete desperdicios pertenecen al diagnóstico del estado actual, justo al inicio de la etapa de diagnóstico. Son el vocabulario para ver en el que se apoya toda la etapa: los gemba walks los usan como tema, el diagnóstico los usa para estructurar su análisis de pérdidas y el mapa de flujo de valor convierte los mayores en una imagen medida del flujo. Primero aprender a ver, segundo medir, tercero elegir prioridades.
- Está aquí Diagnóstico del estado actual
- En paralelo Mapa de flujo de valor
- En paralelo KPI de línea base
- Después Despliegue de la estrategia
Por qué el inventario es el desperdicio maestro
La enseñanza clásica, y es correcta, dice que la sobreproducción es el peor de los siete porque fabrica a los otros seis. Produzca más de lo que necesita el siguiente proceso, o prodúzcalo antes, y habrá que transportar, almacenar, contar y financiar el excedente, rodearlo y buscar dentro de él. Y cuando por fin aparece un defecto dentro del montón, se descubre semanas después de haberse producido, con la pista ya fría.
La sobreproducción, sin embargo, es difícil de atrapar en el acto, porque mientras ocurre parece virtuosa. Una máquina en marcha está amortizando su costo; un operador adelantado al programa es un buen operador. Lo que la sobreproducción deja atrás sí se puede contar: inventario. El inventario es el gemelo visible de la sobreproducción, el registro congelado de cada programa empujado y de cada lote sobredimensionado, y eso es lo que lo convierte en la puerta de entrada práctica de un diagnóstico.
El inventario juega además un papel más profundo: compra silencio para todos los demás desperdicios. Con seis días de piezas en bruto frente al maquinado, un paro no cuesta nada hoy. Un cambio de modelo de 47 minutos no molesta a nadie. Un lote malo del proceso anterior se descubre seis días tarde, cuando la evidencia está fría y la discusión ya no se puede ganar. Cada montón entre dos procesos es una prima de seguro que se paga a diario en efectivo, en espacio de piso y en lead time, contra problemas que así nadie se ve obligado a resolver.
Por eso reducir el inventario se siente peligroso: retira de verdad el seguro y los problemas ocultos salen a la superficie rápido. Y por eso mismo funciona. Baje el nivel de forma deliberada, un colchón a la vez, con capacidad de resolución de problemas a la mano, y la planta le dirá qué está de verdad mal más rápido que cualquier auditoría. Sentirse expuesto no es un efecto secundario del método. Es el método.
Los siete desperdicios, con ejemplos
La tabla recorre los siete en el orden TIMWOOD, más el octavo que suele añadirse, a través del fabricante de componentes de 450 personas que se usa como ejemplo en estas guías: 456 unidades al día por corte, maquinado, soldadura y ensamble, dos turnos, 54,000 segundos de tiempo de trabajo diario, un takt de 118 segundos. Las cifras son ilustrativas, pero coherentes con la guía del mapa de flujo de valor, que mapea la misma planta.
| Desperdicio | Cómo se ve en la planta | Cómo detectarlo en un recorrido | Práctica que lo contrarresta |
|---|---|---|---|
| Transporte | Las piezas en bruto ya cortadas viajan 260 metros en montacargas desde la sierra hasta el maquinado, esperan en un carril de preparación y se manipulan tres veces más antes de que un husillo las toque. | Siga una tarima de proceso a proceso. Cuente los movimientos, los metros y cada vez que se deja en el suelo y se vuelve a levantar. | Acercar entre sí los procesos consecutivos y dar a cada artículo un lugar fijo y rotulado, para que los movimientos dejen de ser viajes de búsqueda. Guía de 5S |
| Inventario | Un colchón de 6 días de piezas en bruto, unas 2,700 piezas, espera frente al maquinado porque el cambio de modelo de 47 minutos obliga a lotes de unos tres días de demanda. | Cuente las piezas entre dos procesos cualesquiera y divídalas entre la demanda diaria. Con 456 unidades al día, 2,700 piezas son seis días de lead time sin hacer nada. | Reducir los lotes que lo generan, casi siempre bajando el tiempo de cambio de modelo, y luego acotar con supermercados lo que deba quedarse. Guía de SMED |
| Movimiento | Un operador de ensamble camina 14 metros por cada ciclo de 118 segundos para traer conexiones de un estante compartido: unos 3 kilómetros por turno que no agregan nada al producto. | Observe diez ciclos en una estación y divida el tiempo: manos en el producto frente a alcanzar, caminar y buscar. | Presentar el material en el punto de uso y organizar la estación para que el alcance normal sea el corto. Guía de 5S |
| Espera | La soldadura trabaja a cerca de la mitad del takt, así que el soldador termina en un minuto aproximadamente y espera el resto de cada ciclo de 118 segundos. El ensamble, por su parte, espera cada lunes a que se libere el programa semanal. | Párese en una estación durante diez ciclos y anote cada espera con su motivo: piezas, una grúa, una inspección, una decisión. | Balancear la línea contra el takt y estandarizar la secuencia para que las esperas se vuelvan excepciones visibles. Guía de trabajo estandarizado |
| Sobreproducción | Corte produce según el programa semanal de MRP, haya consumido el maquinado su último lote o no. Esa producción de más, que parece eficiente, es exactamente la que llena el colchón de 6 días. | Busque un proceso que trabaje a todo ritmo mientras su cola aguas abajo ya está llena. Eso es sobreproducción en vivo, no un síntoma de ella. | Sistemas pull (de jalar) diseñados sobre el mapa de flujo de valor, para que nada se produzca antes de consumirse aguas abajo. Guía de mapa de flujo de valor |
| Sobreprocesamiento | Cada carcasa recibe una verificación dimensional completa en maquinado aunque el plano solo la exige para una variante crítica de seguridad, y las soldaduras se esmerilan en caras que ningún cliente ve nunca. | Elija un paso y pregunte quién lo pidió. Si la respuesta no es el cliente, una regulación o el siguiente proceso, es un candidato. | Un estándar que defina el nivel requerido de procesamiento y de verificación, ni menos ni más, acordado con calidad. Guía de trabajo estandarizado |
| Defectos | Las conexiones con fuga que se detectan en la prueba final regresan a ensamble para retrabajo y consumen una segunda dosis de tiempo takt por cada unidad con falla, más un banco de retrabajo ocupado de forma permanente. | Busque los contenedores rojos, los bancos de retrabajo y las estaciones de segunda inspección. Cuente lo que hay dentro; cada pieza es el proceso hablando. | Hacer a prueba de errores los puntos de escape y trabajar la causa raíz de los defectos que se repiten, en vez de reforzar la inspección. Guía de Poka-Yoke Guía de RCCA |
| Talento desaprovechado | El operador que lleva un año reseteando la misma falla de sensor tres veces por turno y al que nunca se le ha preguntado qué la causa. | Pregunte a tres operadores qué arreglarían primero. Si las respuestas llegan rápido y concretas, el desperdicio no está en el piso de producción. Está en el canal que debería recogerlas. | Un sistema de mejora que funcione de verdad, que capture las ideas en el punto de trabajo y que implemente la mayoría. Guía de Kaizen |
La octava fila es una adición posterior al canon, y se gana su lugar. Una planta que nunca pregunta a sus operadores qué ven tiene desconectados sus sensores más baratos y mejor colocados.
Cómo hacer un recorrido de detección de desperdicios
Un recorrido de desperdicios es un gemba walk con tema: 30 minutos, en el proceso, y produce números y frases textuales, no impresiones. La hoja de abajo trae diez preguntas observables. No intente las diez en un solo recorrido: elija tres o cuatro, camine acompañado y pónganse de acuerdo sobre lo que ambos vieron antes de escribir nada.
| # | Pregunta | Qué deja ver |
|---|---|---|
| Cuente las piezas que hay entre dos estaciones y divídalas entre la demanda diaria para convertir el montón en horas o días. | Exceso de inventario | |
| Cronometre a un operador durante diez ciclos: manos en el producto frente a caminar, alcanzar y buscar. | Movimiento | |
| Busque la fecha más antigua del área de WIP, en una etiqueta, en una hoja viajera o en el polvo, y pregunte por qué esa pieza sigue ahí. | Exceso de inventario, a menudo defectos | |
| Párese en una estación durante diez ciclos completos y anote cada espera con su motivo: piezas, grúa, inspección, decisión, información. | Espera | |
| Siga una tarima de un proceso al siguiente. Cuente los movimientos, los metros y las veces que se deja en el suelo. | Transporte | |
| Encuentre un proceso que siga trabajando mientras su cola aguas abajo está llena, y pregunte qué instrucción tiene el operador para cuando la cola se llena. | Sobreproducción | |
| Ubique el banco de retrabajo y los contenedores rojos. Cuente el contenido y lea las etiquetas de defecto. | Defectos | |
| Elija un paso de proceso o de inspección y pregunte quién lo exige: el cliente, una regulación, el siguiente proceso o la costumbre. | Sobreprocesamiento | |
| Observe un cambio de modelo completo, de principio a fin, o pregunte cuándo fue el último y cuánto duró. | La lógica de lotes detrás del inventario | |
| Pregunte a un operador qué cambiaría primero y anote la respuesta palabra por palabra. | Talento desaprovechado |
Tres reglas que mantienen honesto el recorrido
- Los desperdicios son síntomas, así que rastree cada uno hasta su causa en el sistema antes de proponer nada: el transporte apunta al layout, el inventario a la lógica de lotes y a los cambios de modelo, la espera al desbalanceo de la línea, los defectos al control del proceso.
- Estudie el proceso, nunca a la persona. El operador que camina tres kilómetros por turno no diseñó la estación de trabajo, y la cuadrilla de corte que construye el montón está siguiendo el programa que le dieron.
- No lance siete cruzadas. El recorrido alimenta el diagnóstico; el diagnóstico, y no el recorrido, decide adónde va el esfuerzo de mejora.
En la hoja de ruta, todo esto aterriza en la etapa de diagnóstico: las observaciones del recorrido, junto con los KPI medidos y el mapa de flujo de valor, se convierten en una sola imagen compartida de dónde pierde tiempo y dinero la planta.
De detectar a actuar
Una observación se vuelve útil en cuanto recibe un número aproximado. Las 2,700 piezas frente al maquinado son seis días de lead time y seis días de efectivo. Los 14 metros de caminata por ciclo son cerca de media hora de cada turno de operador. Un banco de retrabajo con treinta unidades es un día de defectos hecho visible en un solo lugar. Cuantifique en horas, piezas y metros, no en filosofía, y acepte lo aproximado: un conteo tomado hoy en el proceso vale más que un reporte preciso sobre el mes pasado.
Durante el diagnóstico, esas cantidades se suman en el análisis de pérdidas de la evaluación: los dos o tres mayores rubros de pérdida, costeados a grandes rasgos, se convierten en el argumento del cambio y en la lista corta que el mapa de flujo de valor y la línea base de KPI van a profundizar. Más adelante, cuando ya exista un ritmo de gestión diaria, la misma mirada se vuelve una fuente permanente de ideas de mejora, porque quien sabe nombrar los desperdicios los detecta en su propia estación.
En cualquier caso, los hallazgos necesitan un lugar donde quedar registrados, porque una observación de recorrido que muere en una libreta enseña a la gente a dejar de mencionar lo que ve. En TeamGuru, los hallazgos del recorrido se convierten en acciones con responsable y fecha, y las ideas de mejora entran en un solo flujo de kaizen con estatus visible, de modo que el recorrido deja un rastro y no un recuerdo.
Errores frecuentes
Cómo se ve lo malo
- Safari del desperdicio: un día de fotos, una presentación, ningún responsable, ningún seguimiento
- Operadores culpados por el desperdicio que el sistema les impone: la caminata, la espera, los lotes
- Cacerías de sobreprocesamiento que eliminan pasos de calidad reales porque una verificación pareció redundante desde la oficina
- Siete cruzadas simultáneas lanzadas a partir de un solo recorrido entusiasta
- Porcentajes de desperdicio anunciados a partir de reportes del ERP que nadie verificó en el proceso
Cómo se ve lo bueno
- Recorridos con tema: un desperdicio, 30 minutos, en el proceso, acompañado
- Hallazgos cuantificados el mismo día en piezas, horas y metros
- Cada observación rastreada hasta una causa del sistema antes de cualquier contramedida
- Las dos o tres mayores pérdidas alimentan el diagnóstico y el mapa de flujo de valor
- Operadores a los que se les pregunta qué les estorba, y a los que se les agradece la respuesta
Qué viene después
Los siete desperdicios son el comienzo de un diagnóstico, no el diagnóstico entero. Lo que los recorridos sacan a la luz desemboca en dos instrumentos de filo más duro: el mapa de flujo de valor, que convierte los mayores desperdicios en una imagen medida del flujo con un estado futuro y un plan de mejora, y los KPI de línea base que hacen que las pérdidas se muevan a la vista, semana tras semana, en vez de vivir en la memoria de un solo taller.
Desde ahí, la hoja de ruta continúa hacia el despliegue de la estrategia, donde las mayores pérdidas cuantificadas compiten por un lugar entre las pocas prioridades reales de la planta. Un equipo que ha aprendido a ver su desperdicio, lo ha contado y todavía no puede actuar sobre todo él ha hecho bien la etapa. Primero se aprende a ver; el sistema que actúa sobre lo visto es lo que construye el resto de la hoja de ruta.
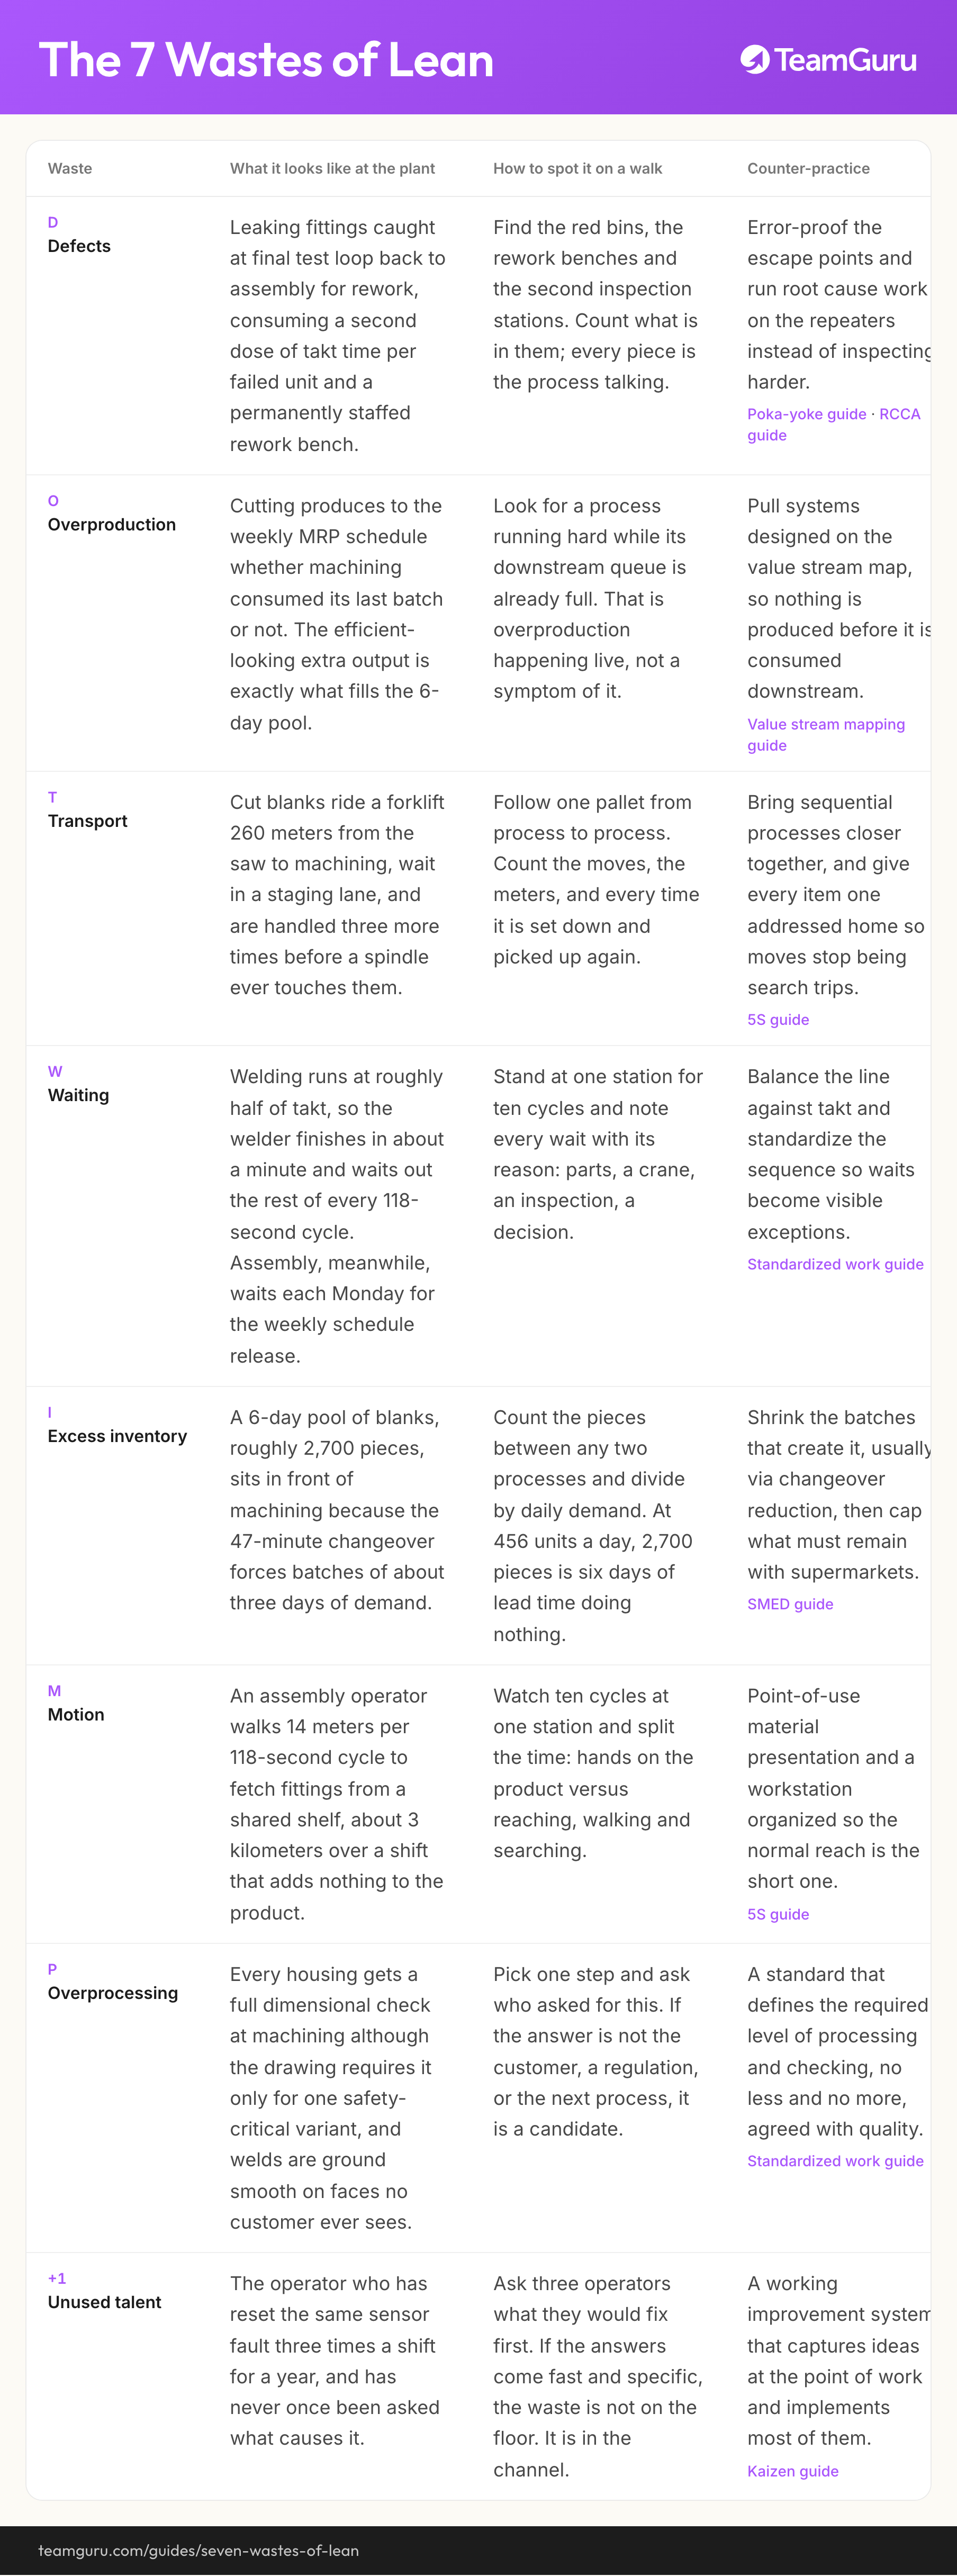
Lléveselo consigo
El diagrama de esta guía como imagen, de uso libre en formaciones internas y talleres.
Descargar PNGPreguntas frecuentes
¿Qué significa TIMWOOD?
¿Cuál es el octavo desperdicio?
¿Qué son muda, mura y muri?
¿Qué desperdicio deberíamos atacar primero?
¿Se pueden eliminar todas las actividades que no agregan valor?
¿Cómo se mide el desperdicio?
Cómo lo lleva a la práctica TeamGuru