Průvodce zavedením
OEE: celková efektivnost zařízení.
Celková efektivnost zařízení (Overall Equipment Effectiveness, OEE) měří, kolik z plánovaného výrobního času stroje se promění v dobré kusy: dostupnost krát výkon krát kvalita. Hodnotu má hlavně rozpad ztrát za výsledným číslem: poruchy, přetypování, mikroprostoje, pomalé cykly a zmetky, každá ztráta ukazuje na konkrétní protiopatření. Porovnávejte linku s jejím vlastním trendem, ne závod se závodem; definice se liší natolik, že mezizávodové srovnání nic neříká.
Co je OEE, faktor po faktoru
Celková efektivnost zařízení (Overall Equipment Effectiveness, OEE; v části českých zdrojů také celková efektivita zařízení, zkratkou CEZ) násobí tři podíly. Dostupnost: kolik z času, na který byla naplánovaná výroba, stroj skutečně běžel? Výkon: jak blízko se během chodu dostal ke svému ideálnímu cyklovému času? Kvalita: kolik z toho, co vyrobil, bylo dobré napoprvé? Součin těch tří je podíl plánovaného výrobního času, který se při plné rychlosti proměnil v dobré kusy.
Každý faktor zachytí jinou rodinu ztrát, a přesně tak je to navržené. Dostupnost zachytí prostoje dost velké na to, aby se zapsaly: poruchy a přetypování. Výkon zachytí to, co záznamu uniká: sníženou rychlost a prostoje příliš krátké na zápis. Kvalita zachytí zmetky a opravy včetně rozjezdových kusů po každém přetypování. Trojici neunikne nic, protože všechno, co není plně produktivní čas, spadne přesně do jednoho faktoru. Tím je OEE užitečná: neříká jen, kolik se ztratilo, ale i kde hledat.
A přesně takhle se to číslo má držet. OEE je ukazovátko, ne známka. Jako známka svádí právě k těm hrátkám s definicemi, které ji dělají bezcennou. Jako ukazovátko na ztráty řekne závodu přesně, který projekt financovat příště. Tahle stránka s ní zachází tím druhým způsobem.
Kde OEE stojí v transformační roadmapě
Na zaváděcí roadmapě TeamGuru patří OEE do praktiky zařízení a metody ve fázi Zlepšovat. Je to měřicí páteř, na kterou míří projekty SMED, TPM a chybuvzdornosti, a zároveň výsledková tabule, která ukáže, jestli zabraly. Předpokládá pod sebou denní rytmus: ztráty se sbírají směnu po směně a probírají na tabuli denního řízení úseku, ne se jednou měsíčně skládají do slidu.
- Předtím Shop Floor Management
- Jste zde SMED, TPM, FMEA & Poka-Yoke
- Souběžně Kaizen
- Potom Obeya a přezkoumání vedením
Kdy OEE klame
OEE selhává předvídatelně a všechny ty způsoby vypadají na dashboardu jako úspěch:
- Na strojích mimo úzké místo rostoucí OEE obvykle měří nadprodukci. Získaná hodina na úzkém místě je hodinou výstupu pro celý tok; získaná hodina kdekoli jinde jen rychleji vyrábí zásoby. OEE nasaďte na úzké místo a na stroje těsně před ním, zbytek závodu si vystačí s prostým sledováním prostojů.
- Nafouknutý ideální cyklový čas lichotí výkonu. Pokud se ideál nastaví na rozpočtovou rychlost místo na nejrychlejší prokázaný cyklus, výkon se zlepší, aniž by se u stroje cokoli změnilo.
- Průměry skryjí všechno. OEE za celý závod je průměr průměrů: měsíčně se posune o bod, nikdo podle něj nemůže jednat a průlom jedné linky zmizí ve špatném týdnu jiné. Držte to číslo po lince a po směně.
Ideální cyklus si zaslouží nejpřísnější pravidlo, protože je nejtišší pákou. Zafixujte ho na nejrychlejším opakovatelném cyklu, jaký proces kdy prokázal, napište ho vedle definic a měňte jen tehdy, když se skutečně změní samotný proces, s datovanou poznámkou v trendu. Ideál, o kterém se dá vyjednávat, není ideál, ale cíl, a cíle se posouvají směrem k pohodlí.
Ze stejné logiky plyne, proč srovnávání mezi závody odměňuje kreativní počítání. Dva závody, které se liší v tom, co se počítá jako plánovaný prostoj, kam padají mikroprostoje a jak se počítají opravené kusy, se mohou lišit o patnáct bodů OEE, přestože jedou stejně. Srovnání, které ohnout nejde, je linka proti svému vlastnímu trendu, měsíc po měsíci počítaná stejně.
Měření, kterému lidé skutečně věří
Program OEE stojí a padá s tím, jestli lidé u stroje tomu číslu věří a jestli je pro ně bezpečné ho živit. Mechanika je jednoduchá, práce je v disciplíně:
- Definice sepište jednou. Co se počítá jako plánovaný prostoj, od jakého prahu se prostoj zapisuje, kam patří mikroprostoje, co je vada a zda jsou opravené kusy dobrým výstupem (nejsou). Jedna stránka, odsouhlasená výrobou a údržbou společně, vyvěšená u stroje. Každou budoucí hádku o to číslo ukončíte tím, že na tu stránku ukážete.
- Sbírejte data po směnách, přímo u procesu. Operátor zapisuje prostoje s kódem důvodu ve chvíli, kdy nastanou, na papír nebo do terminálu u stroje. Mistr, který si celý den rekonstruuje v 18:00 po paměti a z ERP, vyrobí hladší, hezčí a z velké části vymyšlený soubor dat.
- Držte seznam důvodů krátký. Tucet kódů je lepší než osmdesát. Pokud „ostatní“ nese víc než desetinu minut, je špatně seznam; opravte seznam, místo abyste lidem kázali o disciplíně.
- S mikroprostoji jednejte poctivě. Prostoje pod prahem záznamu nezmizí, projeví se jako nižší faktor výkonu. Řekněte to nahlas hned při zavádění ukazatele, aby nikoho nepřekvapilo, že výkon zůstává výrazně pod 100 i ve dnech bez dramat.
- Probírejte to na denní tabuli. Včerejší OEE a její největší ztráta patří na tabuli denního řízení daného úseku, vedle bezpečnosti, kvality a dodávek. Číslo se vyplatí sbírat teprve tehdy, když se ze špatného dne stane hned druhý den ráno úkol s konkrétním vlastníkem.
- Nikdy podle ní nehodnoťte lidi. Jakmile se OEE dotkne bonusů nebo osobního hodnocení, každá definice se stane předmětem vyjednávání a každý sporný případ se zaokrouhlí do zelené. OEE měří systém: stroj, metodu, plán a materiál. Obsluha je zdrojem dat a data přežijí jen tak dlouho, dokud je bezpečné ztrátu nahlásit.
Výpočet krok za krokem
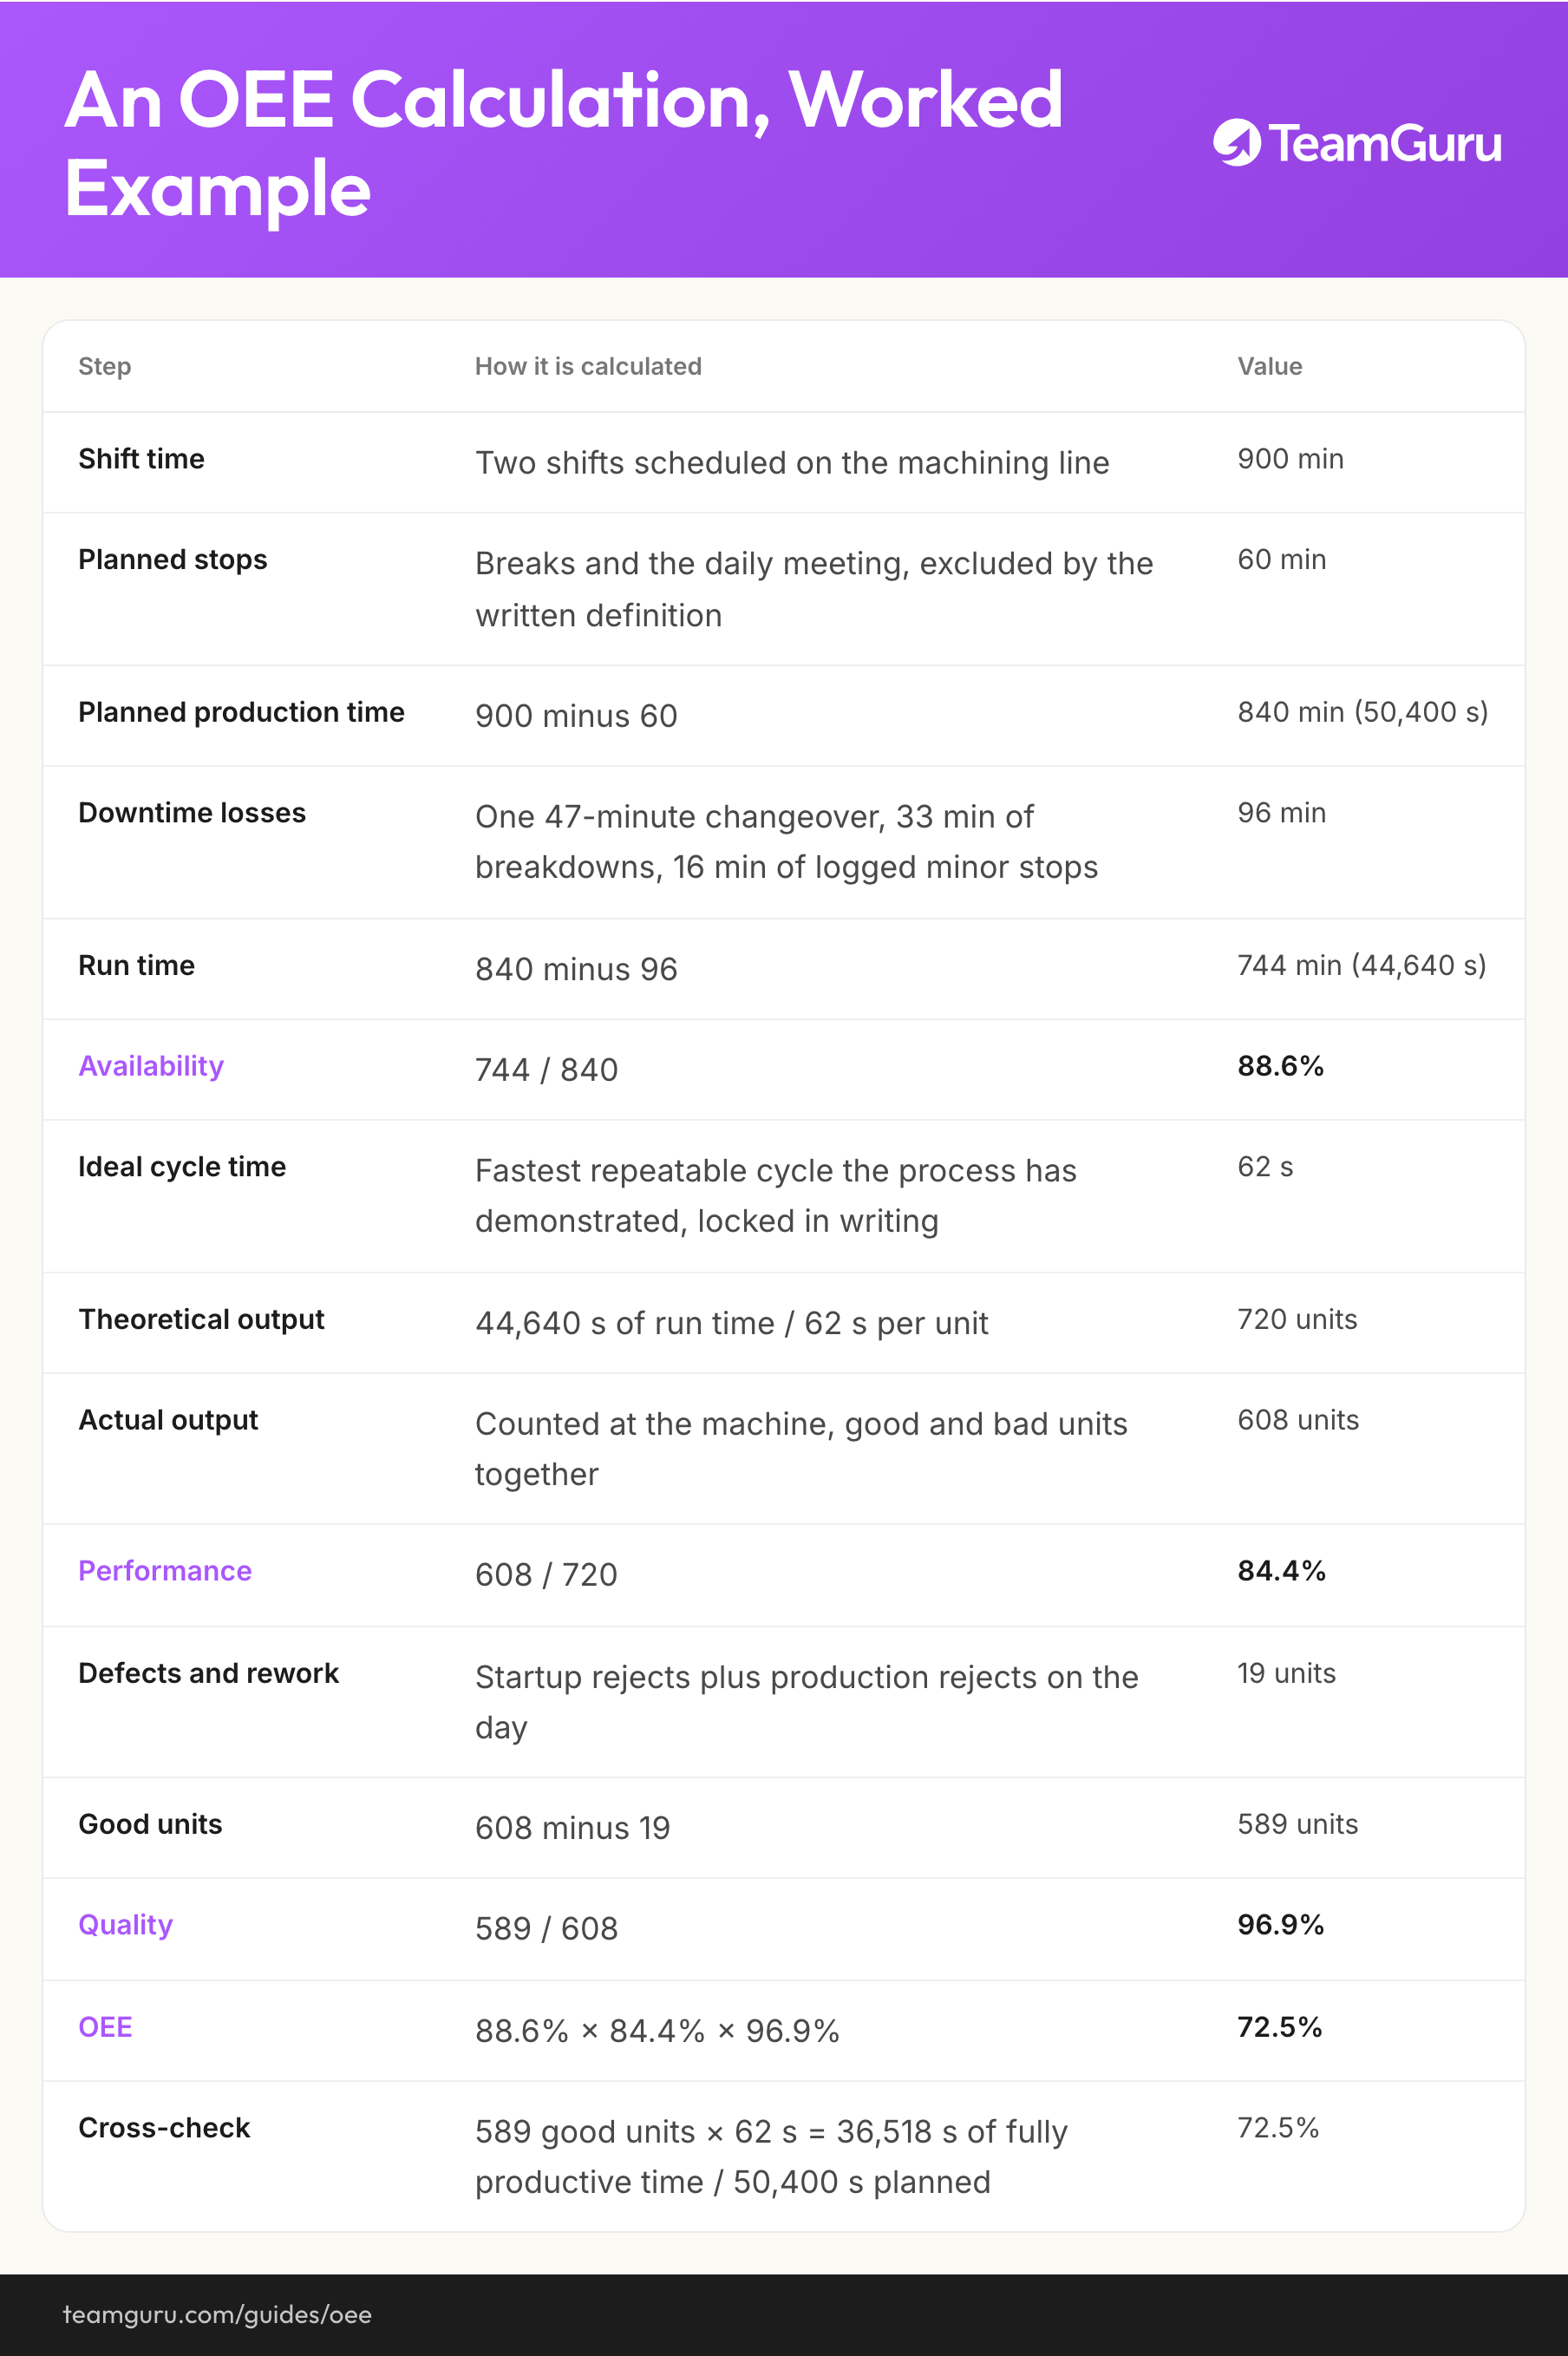
Čísla jsou ilustrativní, ale vnitřně konzistentní, pro výrobce komponent se 450 zaměstnanci, kterého používáme napříč celou transformační roadmapou: poptávka 456 hotových kusů denně, dvě směny. Tohle je jeden den na jeho obráběcí lince, té samé, jejíž 47minutové přetypování označila mapa hodnotového toku závodu ke zkrácení. Linka obrábí komponenty pro dvě produktové rodiny, takže její denní plán běží výrazně nad 456 kusy finální montáže, při ideálním cyklu 62 sekund.
| Krok | Jak se počítá | Hodnota |
|---|---|---|
| Směnový čas | Dvě směny naplánované na obráběcí lince | 900 min |
| Plánované prostoje | Přestávky a denní porada, vyloučené podle písemné definice | 60 min |
| Plánovaný výrobní čas | 900 minus 60 | 840 min (50 400 s) |
| Ztráty prostoji | Jedno přetypování na 47 minut, 33 min poruch, 16 min zaznamenaných mikroprostojů | 96 min |
| Čistý čas chodu | 840 minus 96 | 744 min (44 640 s) |
| Dostupnost | 744 / 840 | 88,6 % |
| Ideální cyklový čas | Nejrychlejší opakovatelný cyklus, jaký proces prokázal, zafixovaný písemně | 62 s |
| Teoretický výstup | 44 640 s čistého chodu / 62 s na kus | 720 kusů |
| Skutečný výstup | Počítáno u stroje, dobré i vadné kusy dohromady | 608 kusů |
| Výkon | 608 / 720 | 84,4 % |
| Vady a opravy | Rozjezdové zmetky plus zmetky z běžné výroby za daný den | 19 kusů |
| Dobré kusy | 608 minus 19 | 589 kusů |
| Kvalita | 589 / 608 | 96,9 % |
| OEE | 88,6 % × 84,4 % × 96,9 % | 72,5 % |
| Kontrolní přepočet | 589 dobrých kusů × 62 s = 36 518 s plně produktivního času / 50 400 s plánovaných | 72,5 % |
Ilustrativní den. Řádek s kontrolním přepočtem se vyplatí držet i ve vlastní šabloně: pokud dobré kusy krát ideální cyklus děleno plánovaným časem nesouhlasí se součinem tří faktorů, někde se posunula definice.
Teď si ten den přečtěte v minutách místo v procentech, protože právě tam se schovávají projekty. Z 840 plánovaných minut linka ztratila 96 zaznamenanými prostoji, zhruba dalších 116 pomalými cykly a prostoji příliš krátkými na zápis a asi 20 minut výrobou 19 kusů, které neprošly kontrolou. Zbývá 609 minut plně produktivního času a 609 z 840 dá týchž 72,5 procenta.
Nepříjemné zjištění je, že největší jednotlivá položka, těch 116 minut výkonu, je zároveň ta bez jakýchkoli kódů důvodu. To je typické a je to zároveň instrukce: než cokoli spustíte, věnujte týden tomu, že budete mikroprostoje zapisovat ručně nebo snížíte práh záznamu, aby největší sloupec v Paretu přestal být záhadou. Mezi pojmenovanými ztrátami vede 47minutové přetypování, a proto je prvním financovaným projektem této linky SMED s cílem 18 minut, se kterými už mapa budoucího stavu počítá.
Šest velkých ztrát a co proti každé zabírá
Každá ztráta v OEE patří do jedné ze šesti klasických rodin a každá rodina má známou protimetodu. Právě tohle přiřazení mění měření v program: měsíční Pareto pojmenuje rodinu, rodina pojmenuje metodu.
| Ztráta | Který faktor zasáhne | Jak vypadá u stroje | Protimetoda |
|---|---|---|---|
| Poruchy | Dostupnost | Neplánované prostoje nad prahem záznamu: zadřená ložiska, prasklý nástroj, čekání na údržbu | TPM |
| Přetypování a seřízení | Dostupnost | Od posledního dobrého kusu jednoho produktu k prvnímu dobrému kusu dalšího, včetně doladění a zkušebních kusů | SMED |
| Mikroprostoje a chod naprázdno | Výkon, pokud se nezaznamenávají | Zaseknutí, sepnuté čidlo, špatný podavač, otření trysky: po sekundách, desítky za směnu, málokdy zapsané | TPM |
| Snížená rychlost | Výkon | Cykly pomalejší než ideál: opotřebený nástroj, posuvy stažené po nepříjemné zkušenosti, rozdílné postupy jednotlivých operátorů | Standardizovaná práce , TPM |
| Rozjezdové zmetky | Kvalita | Zmetky a opravy, než se proces po přetypování nebo studeném startu ustálí | SMED , Standardizovaná práce |
| Zmetky z běžné výroby | Kvalita | Zmetky a opravy za stabilního chodu, zachycené u stroje nebo v navazujících procesech | Analýza kořenových příčin (RCCA) , Poka-Yoke |
Kam mikroprostoje spadnou, závisí na vašem prahu záznamu: zaznamenané jdou proti dostupnosti, jako na ukázkové lince; nezaznamenané se projeví ve výkonu. Obojí je v pořádku. Podstatné je rozhodnout se jednou a napsat to.
Pracovní rytmus je měsíční: udělejte Pareto ztrát pro každou linku na úzkém místě, vezměte nejvyšší sloupec a buď proti němu spusťte projekt, nebo přenastavte ten, který už běží. Na ukázkové lince to znamená projekt SMED na přetypování, autonomní údržbu z průvodce TPM na poruchy a mikroprostoje a studii mikroprostojů dřív, než se sáhne na výkon. Odolejte nutkání pustit se do všech šesti rodin naráz; Pareto existuje právě proto, abyste nemuseli.
Jak vypadá dobrá a špatná praxe
Jak vypadá špatná praxe
- OEE v osobním hodnocení, takže se každý vstup ohýbá do zelené
- Honba za 85 procenty, protože je nějaký konferenční slide nazval světovou třídou
- Jeden průměr za celý závod, aktualizovaný měsíčně, bez rozpadu ztrát za ním
- Plánovaný prostoj předefinovaný uprostřed roku, takže dostupnost roste, ale výstup ne
- Ideální cyklový čas nastavený na rozpočtovou rychlost nebo tiše zvýšený po dobrém týdnu
Jak vypadá dobrá praxe
- Definice na jedné stránce u stroje, měněné jen s datovanou poznámkou v trendu
- OEE na úzkém místě, po směnách, probírané na tabuli denního řízení
- Ideální cyklus zafixovaný na nejrychlejším opakovatelně prokázaném cyklu
- Měsíční Pareto ztrát, které spouští, přenastavuje nebo ruší zlepšovací projekty
- Trend linky proti sobě samé, čtvrtletí po čtvrtletí
Od čísla k zásobníku zlepšování
Trend OEE, podle kterého nikdo nejedná, je deník ztrát. Řetěz, který sběr dat ospravedlní, vypadá takhle: záznam po směnách, projednání na denní tabuli, měsíční Pareto ztrát, financované protiopatření, standard, který výsledek udrží. Nejvyšší sloupce Pareta se stávají položkami v zásobníku zlepšování závodu s vlastníky a termíny ověření a trend OEE se přidá k základní sadě KPI závodu vedle průběžné doby a výtěžnosti na první pokus, aby měsíční přezkoumání vidělo, jestli projekty pohnuly strojem, nebo jen papírováním.
Tady taky OEE přestává být tabulkovým koníčkem. V TeamGuru žije OEE linky i s důvody ztrát jako KPI navázané na tabule denního řízení, takže včerejší prostoj je už okódovaný ve chvíli, kdy se kreslí měsíční Pareto, a projekt SMED nebo TPM, který z něj vzejde, si nese vlastní akce, vlastníky a rytmus přezkoumání místo složky exportů.
Jedno poctivé závěrečné pravidlo: zlepšujte ztráty a nechte skóre, ať jde za nimi. Závod, který řídí Pareto, dostane rostoucí OEE jako vedlejší efekt. Závod, který řídí OEE, dostane rostoucí definice.
Vezměte si s sebou
Diagram z tohoto průvodce jako obrázek, volně použitelný v interních školeních a workshopech.
Stáhnout PNGČasté otázky
Jaká hodnota OEE je dobrá?
Čím se OEE liší od vytížení?
Co se v OEE počítá jako plánovaný prostoj?
Má mít každý stroj své OEE?
Jaký je rozdíl mezi TEEP a OEE?
Dá se OEE ohnout?
Jak to TeamGuru řeší v praxi