Przewodnik wdrożeniowy
OEE.
OEE (Overall Equipment Effectiveness, całkowita efektywność wyposażenia) mówi, jaka część planowanego czasu pracy maszyny zamienia się w dobry wyrób. Liczy się jako dostępność razy wydajność razy jakość. Wartość ma nie sam wynik, tylko rozbicie strat, które za nim stoją: awarie, przezbrojenia, mikroprzestoje, wolne cykle i braki. Każda z tych strat wskazuje konkretną metodę przeciwdziałania. Porównuj linię z jej własnym trendem, nie zakład z zakładem: definicje różnią się zbyt mocno, żeby takie zestawienie coś znaczyło.
Czym jest OEE, czynnik po czynniku
Całkowita efektywność wyposażenia to iloczyn trzech ułamków. Dostępność: ile z czasu zaplanowanego na produkcję maszyna naprawdę pracowała. Wydajność: jak blisko idealnego czasu cyklu była, kiedy już pracowała. Jakość: ile z tego, co zrobiła, było dobre za pierwszym razem. Iloczyn tych trzech liczb pokazuje, jaka część planowanego czasu produkcji zamieniła się w dobry wyrób zrobiony z pełną prędkością.
Każdy czynnik wychwytuje inną rodzinę strat i to nie przypadek, tylko konstrukcja wskaźnika. Dostępność wychwytuje postoje na tyle długie, że trafiają do rejestru: awarie i przezbrojenia. Wydajność wychwytuje to, czego rejestr nie zobaczy: obniżoną prędkość i postoje za krótkie, żeby je zapisać. Jakość wychwytuje braki i przeróbki, razem ze sztukami rozruchowymi po każdym przezbrojeniu. Z tej trójki nic nie ucieka, bo wszystko, co nie jest w pełni produktywnym czasem, ląduje dokładnie w jednym czynniku. I właśnie to czyni OEE użytecznym: nie mówi tylko, ile straciliśmy, ale też gdzie szukać.
Stąd wynika, jak traktować tę liczbę. OEE jest przyrządem, który wskazuje kierunek, a nie oceną. Użyte jako ocena, samo zaprasza do gry definicjami, która odbiera mu sens. Użyte jako wykrywacz strat, mówi zakładowi bardzo dokładnie, który projekt sfinansować jako następny. Ta strona traktuje je w ten drugi sposób.
Miejsce OEE w mapie drogowej transformacji
Na mapie drogowej wdrożenia TeamGuru OEE mieści się w praktyce maszyny i metody na etapie Doskonalenie. To kręgosłup pomiarowy, w który celują projekty SMED, TPM i zabezpieczeń przed błędem, i zarazem tablica wyników, która pokazuje, czy te projekty zadziałały. OEE zakłada pod sobą codzienny rytm: straty zbiera się zmiana po zmianie i omawia na codziennej tablicy wyników obszaru, a nie składa raz w miesiącu na slajd.
- Wcześniej Daily Management
- Jesteś tutaj SMED, TPM, FMEA i Poka-Yoke
- Równolegle Kaizen
- Potem Obeya i przeglądy zarządzania
Kiedy OEE myli
OEE zawodzi w przewidywalny sposób, a każda z tych sytuacji wygląda na dashboardzie jak sukces:
- Na maszynach poza wąskim gardłem rosnące OEE zwykle mierzy nadprodukcję. Godzina odzyskana na wąskim gardle to godzina produkcji całego strumienia; godzina odzyskana gdzie indziej tylko szybciej buduje zapas. Postaw OEE na wąskim gardle i na maszynach blisko niego, a reszcie zakładu wystarczy proste rejestrowanie przestojów.
- Zawyżony idealny czas cyklu upiększa wydajność. Jeśli za ideał przyjmiesz prędkość z budżetu zamiast najszybszego osiągniętego cyklu, wydajność rośnie, choć przy maszynie nic się nie zmieniło.
- Średnie zakrywają wszystko. OEE całego zakładu to średnia ze średnich: dryfuje o punkt na miesiąc, nikt nie umie na niej działać, a przełom jednej linii ginie w słabym tygodniu drugiej. Trzymaj wynik na poziomie linii i zmiany.
Najostrzejszej zasady wymaga idealny cykl, bo to najcichsza dźwignia. Zablokuj go na najszybszym powtarzalnym cyklu, jaki proces kiedykolwiek osiągnął, zapisz obok definicji i zmieniaj wyłącznie wtedy, gdy naprawdę zmienia się sam proces, z datowaną adnotacją na wykresie trendu. Ideał, który podlega negocjacji, nie jest ideałem, tylko celem, a cele dryfują w stronę wygody.
Z tego samego powodu porównywanie zakładów między sobą nagradza kreatywne liczenie. Dwa zakłady, które inaczej definiują postój planowany, inaczej księgują mikroprzestoje i inaczej liczą przeróbki, mogą różnić się o piętnaście punktów OEE, pracując identycznie. Porównaniem, którego nie da się naciągnąć, jest jedna linia zestawiona z własnym trendem, liczona tak samo, miesiąc po miesiącu.
Pomiar, któremu ludzie naprawdę ufają
Program OEE stoi albo upada na tym, czy ludzie przy maszynie wierzą w tę liczbę i czują się bezpiecznie, zasilając ją danymi. Mechanika jest prosta. Robotą jest dyscyplina:
- Spisz definicje raz a dobrze. Co jest postojem planowanym, od jakiego progu postój trafia do rejestru, gdzie księgujesz mikroprzestoje, co liczy się jako brak i czy przeróbka jest dobrą produkcją (nie jest). Jedna strona, uzgodniona wspólnie przez produkcję i utrzymanie ruchu, wywieszona przy maszynie. Każdy przyszły spór o wynik kończy się wskazaniem tej kartki.
- Zbieraj dane na zmianie, przy procesie. Operator zapisuje postój z kodem przyczyny wtedy, kiedy postój się dzieje: na kartce albo na terminalu przy maszynie. Mistrz, który o osiemnastej odtwarza cały dzień z pamięci i z ERP, dostanie dane gładsze, ładniejsze i w dużej części zmyślone.
- Trzymaj krótką listę kodów przyczyn. Kilkanaście kodów działa lepiej niż osiemdziesiąt. Jeśli na pozycję „inne” schodzi więcej niż dziesiąta część minut, zła jest lista, a nie dyscyplina ludzi. Popraw listę.
- Mów uczciwie o mikroprzestojach. Postoje poniżej progu rejestrowania nie znikają. Wychodzą jako niższa wydajność. Powiedz to głośno, kiedy wprowadzasz wskaźnik, żeby nikogo nie zdziwiło, że wydajność siedzi sporo poniżej stu procent nawet w dniu bez żadnych dramatów.
- Omawiaj wynik na codziennym spotkaniu. Wczorajsze OEE i największa strata z tego dnia mają swoje miejsce na tablicy obszaru, obok bezpieczeństwa, jakości i dostaw. Wskaźnik zwraca koszt zbierania danych dopiero wtedy, gdy słaby dzień zamienia się rano w działanie z osobą odpowiedzialną i terminem.
- Nigdy nie oceniaj nim ludzi. W dniu, w którym OEE trafia do premii albo do indywidualnej karty wyników, każda definicja staje się przedmiotem negocjacji, a każdy niejednoznaczny przypadek zaokrągla się na zielono. OEE mierzy system: maszynę, metodę, harmonogram i materiał. Załoga jest źródłem danych, a dane przeżyją tylko tak długo, jak długo zgłoszenie straty jest bezpieczne.
Wyliczenie krok po kroku
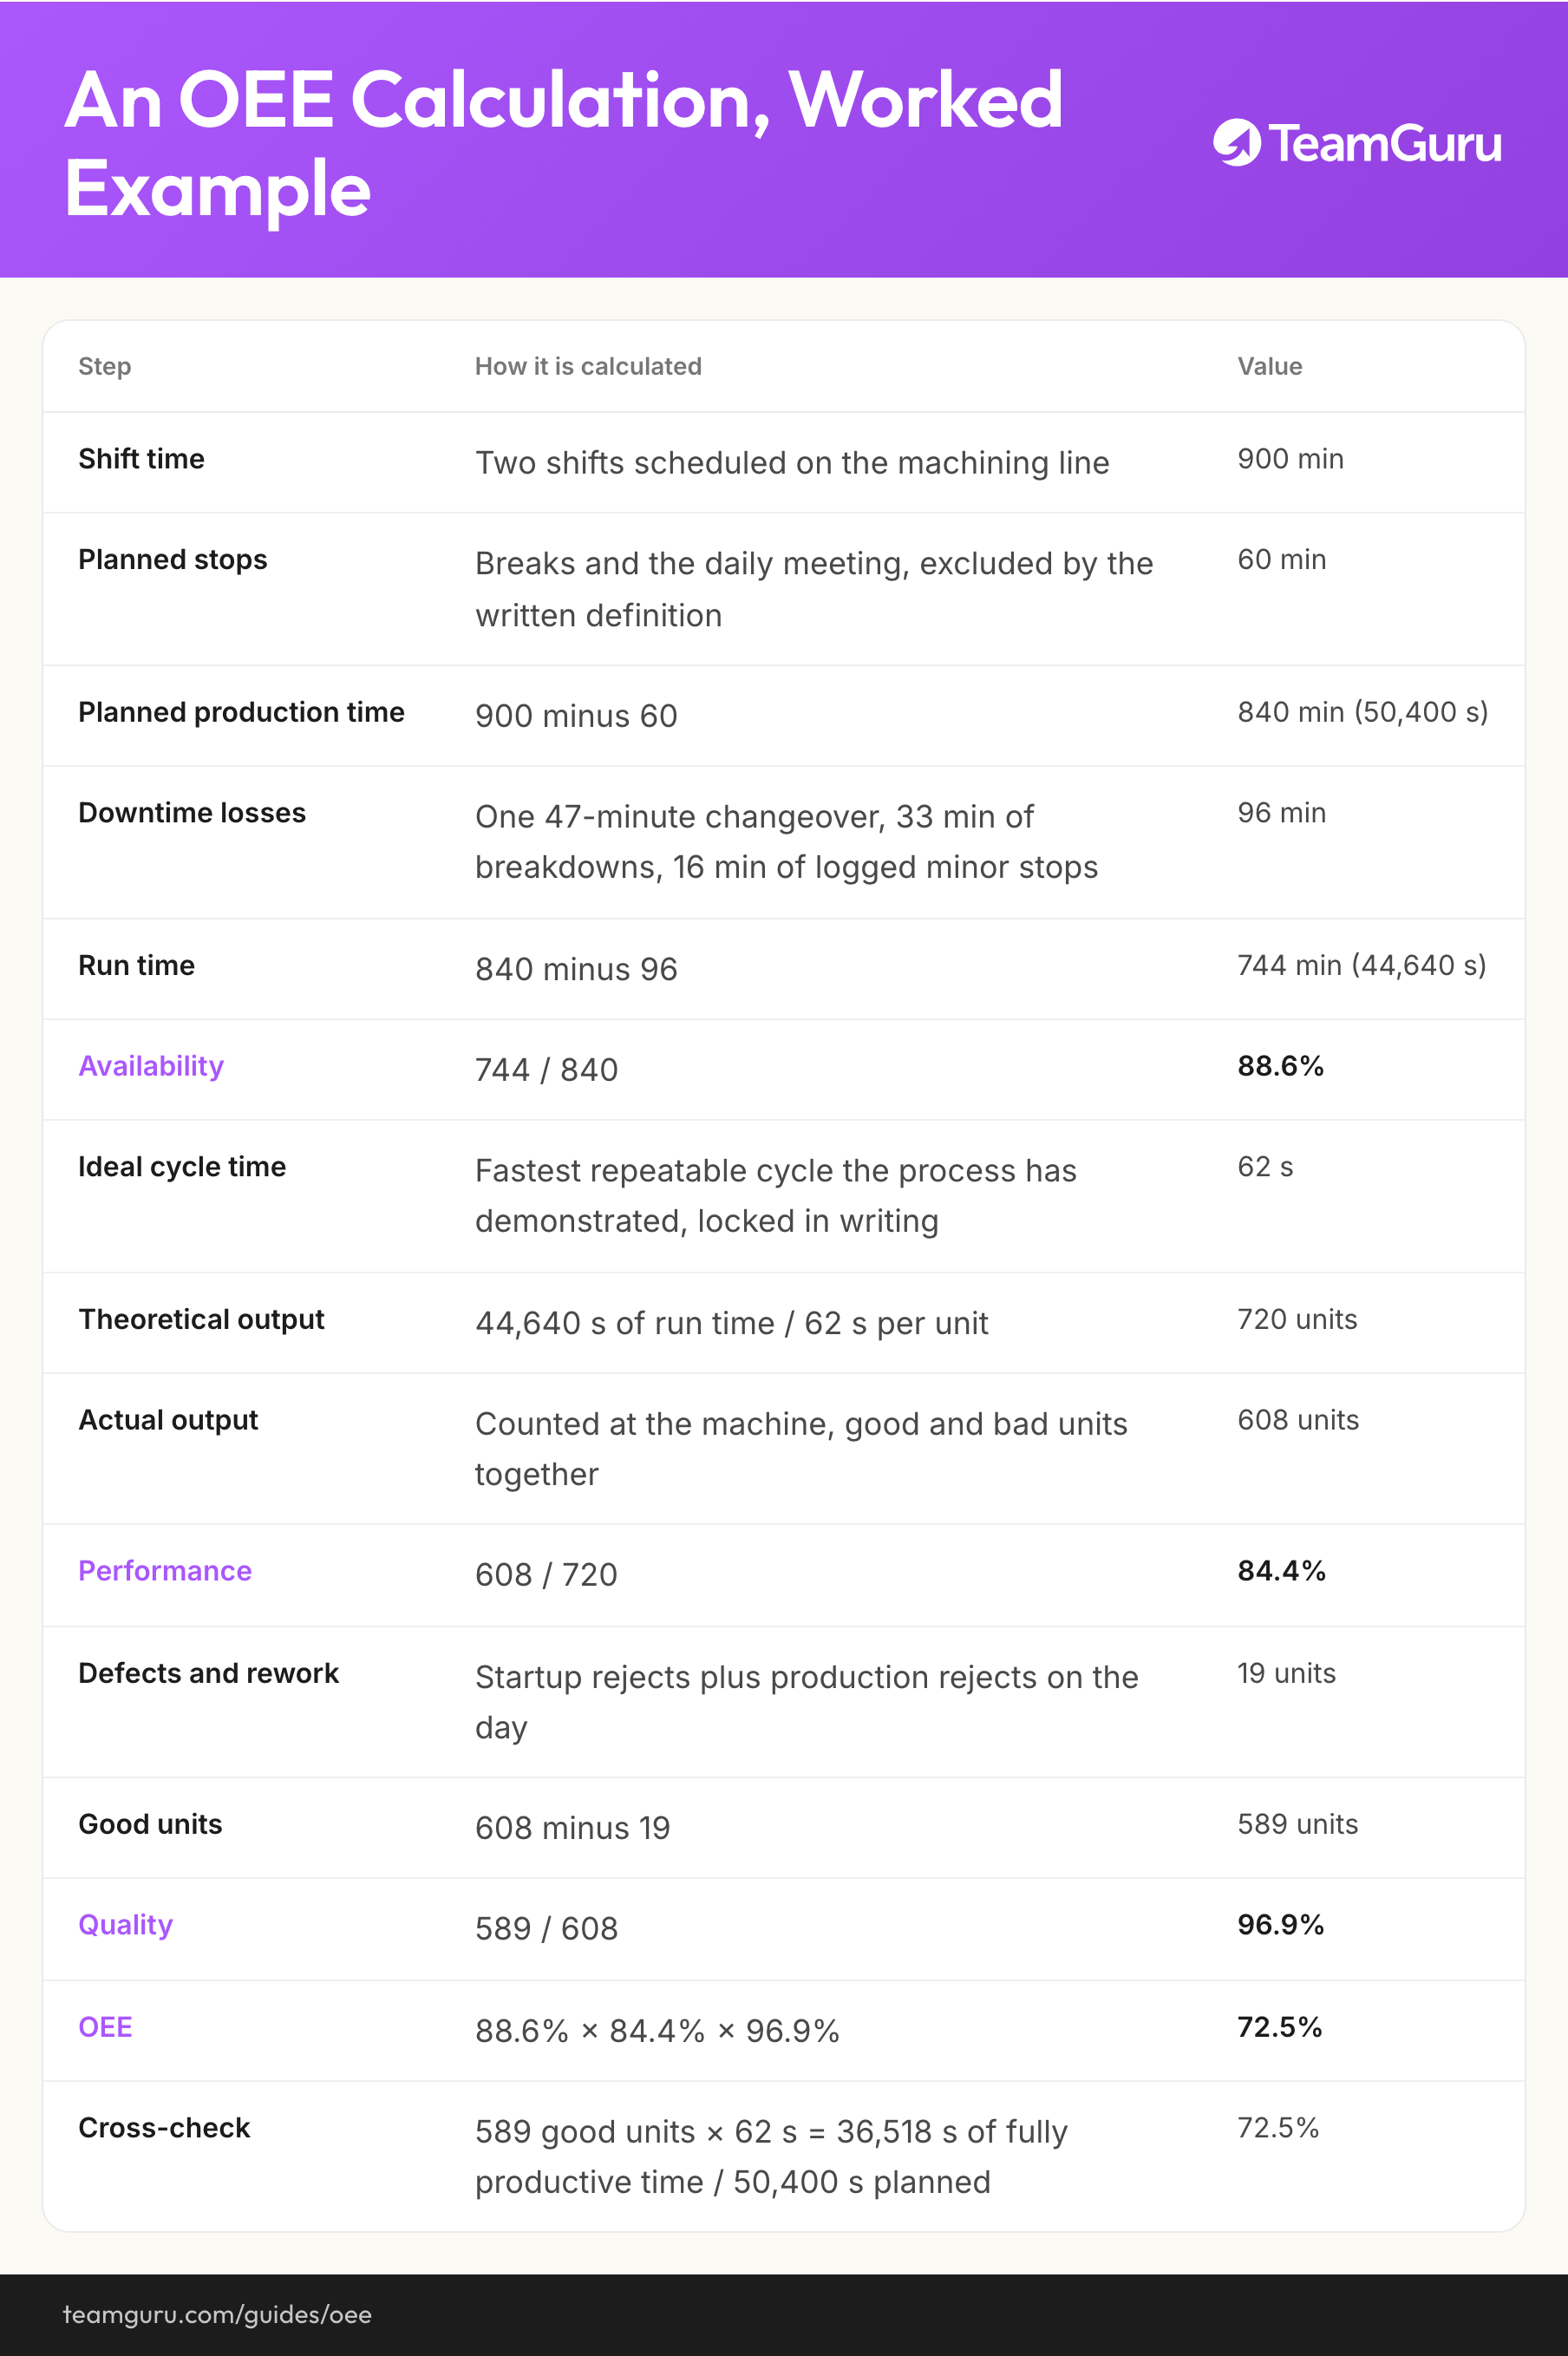
Liczby są przykładowe, ale spójne wewnętrznie. Pochodzą od tego samego producenta komponentów zatrudniającego 450 osób, który przewija się przez całą mapę drogową transformacji: 456 gotowych sztuk dziennie, dwie zmiany. To jeden dzień na jego linii obróbki, tej samej, której 47-minutowe przezbrojenie mapa strumienia wartości zakładu wskazała do skrócenia. Linia obrabia komponenty dla dwóch rodzin wyrobów, więc jej dzienny plan idzie wyraźnie powyżej 456 sztuk montażu końcowego, przy idealnym cyklu 62 sekund.
| Krok | Jak się to liczy | Wartość |
|---|---|---|
| Czas zmian roboczych | Dwie zmiany zaplanowane na linii obróbki | 900 minut |
| Postoje planowane | Przerwy i spotkanie przy tablicy, wyłączone zgodnie ze spisaną definicją | 60 minut |
| Planowany czas produkcji | 900 minus 60 | 840 minut (50 400 s) |
| Straty na postojach | Jedno przezbrojenie 47 minut, 33 minuty awarii, 16 minut zarejestrowanych mikroprzestojów | 96 minut |
| Czas pracy maszyny | 840 minus 96 | 744 minuty (44 640 s) |
| Dostępność | 744 / 840 | 88,6% |
| Idealny czas cyklu | Najszybszy powtarzalny cykl, jaki proces osiągnął, zapisany na sztywno | 62 s |
| Produkcja teoretyczna | 44 640 s pracy / 62 s na sztukę | 720 sztuk |
| Produkcja rzeczywista | Zliczana przy maszynie, sztuki dobre i wadliwe razem | 608 sztuk |
| Wydajność | 608 / 720 | 84,4% |
| Braki i przeróbki | Braki rozruchowe plus braki z bieżącej produkcji tego dnia | 19 sztuk |
| Sztuki dobre | 608 minus 19 | 589 sztuk |
| Jakość | 589 / 608 | 96,9% |
| OEE | 88,6% × 84,4% × 96,9% | 72,5% |
| Kontrola krzyżowa | 589 dobrych sztuk × 62 s = 36 518 s w pełni produktywnego czasu / 50 400 s planowanych | 72,5% |
Dzień przykładowy. Wiersz z kontrolą krzyżową warto zostawić we własnym arkuszu: jeśli dobre sztuki razy idealny cykl podzielone przez czas planowany nie zgadzają się z iloczynem trzech czynników, gdzieś rozjechała się definicja.
Teraz przeczytaj ten dzień w minutach zamiast w procentach, bo to w minutach chowają się projekty. Z 840 planowanych minut linia straciła 96 na zarejestrowane postoje, około 116 na wolne cykle i postoje za krótkie, żeby je zapisać, oraz około 20 minut na wyprodukowanie 19 sztuk, które nie przeszły kontroli. Zostaje 609 minut w pełni produktywnego czasu, a 609 z 840 to te same 72,5 procent.
Niewygodny wniosek brzmi tak: największy pojedynczy worek, te 116 minut wydajności, jest jedynym bez żadnych kodów przyczyn. To typowe i jest to zarazem instrukcja. Zanim cokolwiek uruchomisz, poświęć tydzień na ręczne zapisywanie mikroprzestojów albo obniż próg rejestrowania, żeby największy słupek na wykresie Pareto przestał być zagadką. Wśród strat nazwanych prowadzi 47-minutowe przezbrojenie i dlatego pierwszym finansowanym projektem tej linii jest SMED, z celem 18 minut, który mapa stanu przyszłego już zakłada.
Sześć wielkich strat i metoda na każdą z nich
Każda strata w OEE należy do jednej z sześciu klasycznych rodzin, a każda rodzina ma znaną metodę przeciwdziałania. To przyporządkowanie zamienia pomiar w program: miesięczny wykres Pareto nazywa rodzinę, a rodzina nazywa metodę.
| Strata | Czynnik, w który uderza | Jak to wygląda przy maszynie | Metoda przeciwdziałania |
|---|---|---|---|
| Awarie | Dostępność | Nieplanowane postoje powyżej progu rejestrowania: zatarte łożysko, złamane narzędzie, czekanie na utrzymanie ruchu | TPM |
| Przezbrojenia i ustawienia | Dostępność | Od ostatniej dobrej sztuki jednego wyrobu do pierwszej dobrej sztuki następnego, razem z regulacjami i sztukami próbnymi | SMED |
| Mikroprzestoje i praca jałowa | Wydajność, o ile nie są rejestrowane | Zacięcia, zadziałanie czujnika, złe podanie detalu, przetarcie dyszy: po kilka sekund, kilkadziesiąt razy na zmianie, prawie nigdy nie zapisane | TPM |
| Obniżona prędkość | Wydajność | Cykle wolniejsze od idealnego: zużyte narzędzie, posuwy zmniejszone po jakimś nieprzyjemnym zdarzeniu, różnice w metodzie między operatorami | Standaryzacja pracy , TPM |
| Braki rozruchowe | Jakość | Braki i przeróbki do momentu, aż proces się ustabilizuje po przezbrojeniu albo po zimnym starcie | SMED , Standaryzacja pracy |
| Braki produkcyjne | Jakość | Braki i przeróbki przy ustabilizowanej produkcji, wychwycone przy maszynie albo dalej w procesie | RCCA , Poka-Yoke |
To, gdzie lądują mikroprzestoje, zależy od twojego progu rejestrowania: zapisane obciążają dostępność, tak jak na linii z przykładu; niezapisane wychodzą w wydajności. Obie drogi są poprawne. Liczy się to, żeby zdecydować raz i zapisać decyzję.
Rytm pracy jest miesięczny: zrób wykres Pareto strat dla linii z wąskim gardłem, weź najwyższy słupek i albo uruchom przeciw niemu projekt, albo przeskaluj ten, który już biegnie. Na linii z przykładu oznacza to projekt SMED na przezbrojenie, autonomiczne utrzymanie ruchu z przewodnika po TPM na awarie i mikroprzestoje oraz badanie mikroprzestojów, zanim ruszysz z wydajnością. Nie bierz się za wszystkie sześć rodzin naraz. Wykres Pareto jest właśnie po to, żebyś nie musiał.
Jak wygląda dobrze, a jak źle
Jak wygląda źle
- OEE w indywidualnych kartach wyników, więc każda liczba jest naginana w stronę zieleni
- Pogoń za 85 procentami, bo slajd z konferencji nazwał je poziomem światowym
- Jedna średnia dla całego zakładu, odświeżana raz w miesiącu, bez rozbicia na straty
- Postoje planowane przedefiniowane w połowie roku, więc dostępność rośnie, a produkcja nie
- Idealny czas cyklu ustawiony na prędkość z budżetu albo po cichu podniesiony po dobrym tygodniu
Jak wygląda dobrze
- Definicje na jednej stronie przy maszynie, zmieniane tylko z datowaną adnotacją na trendzie
- OEE na wąskim gardle, na każdą zmianę, omawiane przy codziennej tablicy
- Idealny cykl zablokowany na najszybszym powtarzalnym cyklu, jaki proces osiągnął
- Miesięczny wykres Pareto strat, który uruchamia, przeskalowuje albo kasuje projekty
- Trend linii zestawiony z nią samą, kwartał do kwartału
Od liczby do listy projektów doskonalenia
Trend OEE, na który nikt nie reaguje, jest pamiętnikiem strat. Łańcuch, który sprawia, że warto go zbierać, wygląda tak: zapis na zmianie, omówienie przy codziennej tablicy, miesięczny wykres Pareto strat, sfinansowana metoda przeciwdziałania, standard, który utrzyma efekt. Najwyższe słupki Pareto stają się pozycjami w zakładowej liście usprawnień z osobami odpowiedzialnymi i datami weryfikacji, a sam trend OEE dołącza do poziomu bazowego KPI obok lead time i FPY (first pass yield, udział sztuk dobrych za pierwszym razem), żeby miesięczny przegląd widział, czy projekty ruszyły maszynę, czy tylko papiery.
W tym miejscu OEE przestaje też być hobby na arkuszu kalkulacyjnym. W TeamGuru OEE linii i przyczyny jej strat żyją jako KPI podpięte pod codzienne tablice, więc wczorajszy przestój ma już swój kod, kiedy rysuje się miesięczny wykres Pareto, a wywołany nim projekt SMED czy TPM prowadzi własne działania, osoby odpowiedzialne i rytm przeglądów, zamiast folderu z eksportami.
Na koniec jedna uczciwa zasada: poprawiaj straty, a wynik pójdzie za nimi. Zakład, który zarządza wykresem Pareto, dostaje rosnące OEE przy okazji. Zakład, który zarządza wskaźnikiem OEE, dostaje rosnące definicje.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Jaki wynik OEE jest dobry?
Czym OEE różni się od wykorzystania maszyny?
Co wchodzi w postoje planowane w OEE?
Czy każda maszyna powinna mieć swoje OEE?
Czym różni się TEEP od OEE?
Czy OEE da się naciągnąć?
Jak to wygląda w TeamGuru