Guía de implementación
OEE (eficiencia general de los equipos).
La eficiencia general de los equipos (OEE) mide qué parte del tiempo de producción planificado de una máquina se convierte en producto bueno: disponibilidad por rendimiento por calidad. Su valor está en el desglose de pérdidas detrás del porcentaje: averías, cambios de modelo, microparos, ciclos lentos y rechazos, y cada uno señala una contramedida concreta. Compare una línea con su propia tendencia, no una planta con otra: las definiciones varían tanto que la comparación entre plantas no significa nada.
Qué es el OEE, factor por factor
La eficiencia general de los equipos (Overall Equipment Effectiveness, OEE; también llamada eficacia global o efectividad global de los equipos) multiplica tres fracciones. Disponibilidad: del tiempo en que se planificó producir, ¿cuánto estuvo funcionando realmente la máquina? Rendimiento (o desempeño, como se dice en México): mientras funcionaba, ¿cuánto se acercó a su tiempo de ciclo ideal? Calidad: de lo que produjo, ¿cuánto salió bien a la primera? El producto de los tres es la parte del tiempo de producción planificado que se convirtió en producto bueno a plena velocidad.
Cada factor recoge una familia distinta de pérdidas, y eso es intencionado. La disponibilidad recoge los paros lo bastante grandes como para registrarlos: averías y cambios de modelo. El rendimiento recoge lo que el registro no ve: la velocidad reducida y los paros demasiado cortos para anotarse. La calidad recoge el scrap y el retrabajo, incluidas las piezas de arranque después de cada cambio. Nada escapa a la tríada, porque todo lo que no es tiempo plenamente productivo cae en exactamente uno de los tres factores. Eso es lo que hace útil al OEE: no solo dice cuánto se perdió, dice dónde mirar.
Esa es también la forma correcta de usar el número. El OEE es un instrumento que señala, no una calificación. Usado como calificación, invita justo a los juegos de definiciones que lo vuelven inservible; usado como buscador de pérdidas, le dice a una planta exactamente qué proyecto financiar a continuación. Esta página lo trata como lo segundo.
Dónde encaja el OEE en la hoja de ruta de transformación
En la hoja de ruta de despliegue de TeamGuru, el OEE pertenece a la práctica de equipos y métodos dentro de la etapa «Mejorar». Es la columna vertebral de medición a la que apuntan los proyectos de SMED, TPM y prevención de errores, y el marcador que muestra si funcionaron. Da por supuesto un ritmo diario por debajo: las pérdidas se capturan turno a turno y se revisan en el tablero de desempeño diario del área, no se juntan una vez al mes para una diapositiva.
- Antes Gestión diaria
- Está aquí SMED, TPM, AMEF y Poka-Yoke
- En paralelo Kaizen
- Después Obeya y revisión por la dirección
Cuándo el OEE engaña
El OEE falla de maneras predecibles, y todas parecen un éxito en un dashboard:
- En máquinas que no son restricción, un OEE que sube suele medir sobreproducción. Una hora recuperada en la restricción es una hora de producción para todo el flujo; una hora recuperada en cualquier otro sitio solo acumula inventario más rápido. Ponga el OEE en la restricción y en las casi restricciones, y deje que el resto de la planta viva con un seguimiento simple de paros.
- Un tiempo de ciclo ideal inflado maquilla el rendimiento. Si el ideal se fija en la velocidad presupuestada en lugar del ciclo más rápido demostrado, el rendimiento mejora sin que cambie nada en la máquina.
- Los promedios lo esconden todo. Un OEE de toda la planta es un promedio de promedios: se mueve un punto al mes, nadie puede actuar sobre él y el salto de una línea desaparece dentro de la mala semana de otra. Mantenga el número por línea y por turno.
El ciclo ideal merece la regla más estricta, porque es la palanca más silenciosa. Bloquéelo en el ciclo repetible más rápido que el proceso haya demostrado nunca, escríbalo junto a las definiciones y cámbielo solo cuando el proceso cambie de verdad, con una nota fechada en la tendencia. Un ideal negociable no es un ideal, es un objetivo, y los objetivos derivan hacia lo cómodo.
Por la misma lógica, comparar plantas entre sí premia la contabilidad creativa. Dos plantas que difieren en qué cuenta como paro planificado, dónde caen los microparos y cómo se cuenta el retrabajo pueden separarse quince puntos de OEE mientras funcionan igual. La comparación que no se puede manipular es la de una línea contra su propia tendencia, calculada de la misma forma mes tras mes.
Una medición en la que la gente confía de verdad
Un programa de OEE depende de una sola cosa: que la gente que está en la máquina crea el número y se sienta segura alimentándolo. La mecánica es sencilla; el trabajo está en la disciplina:
- Escriba las definiciones una sola vez. Qué cuenta como paro planificado, a partir de qué umbral se registra un paro, dónde caen los microparos, qué cuenta como defecto y si el retrabajo es producción buena (no lo es). Una hoja, acordada entre producción y mantenimiento, colocada junto a la máquina. Cualquier discusión futura sobre el número se resuelve señalando esa hoja.
- Capture por turno y en el proceso. El operador registra los paros con un código de motivo en el momento en que ocurren, en papel o en una terminal junto a la máquina. Un supervisor que reconstruye el día a las 18:00 de memoria y con el ERP produce un conjunto de datos más suave, más bonito y en buena parte ficticio.
- Mantenga corta la lista de códigos de motivo. Una docena de códigos vale más que ochenta. Si «otros» concentra más de la décima parte de los minutos, la lista está mal; corrija la lista en lugar de dar lecciones de disciplina.
- Trate los microparos con honestidad. Los paros por debajo del umbral de registro no desaparecen: afloran como un factor de rendimiento más bajo. Dígalo en voz alta al introducir el indicador, para que a nadie le sorprenda que el rendimiento quede muy por debajo de 100 incluso en un día sin sobresaltos.
- Revíselo en la reunión diaria. El OEE de ayer y su pérdida principal pertenecen al tablero de desempeño diario del área (panel, en España), junto a seguridad, calidad y entrega. El número solo justifica el costo de recogerlo cuando un mal día se convierte en una acción con responsable a la mañana siguiente.
- Nunca califique personas con él. En el momento en que el OEE toca un bono o una evaluación individual, cada definición se vuelve una negociación y cada caso gris se redondea hacia el verde. El OEE mide el sistema: la máquina, el método, el programa y el material. La gente de la línea es la fuente de los datos, y los datos sobreviven solo mientras reportar una pérdida sea seguro.
El cálculo paso a paso
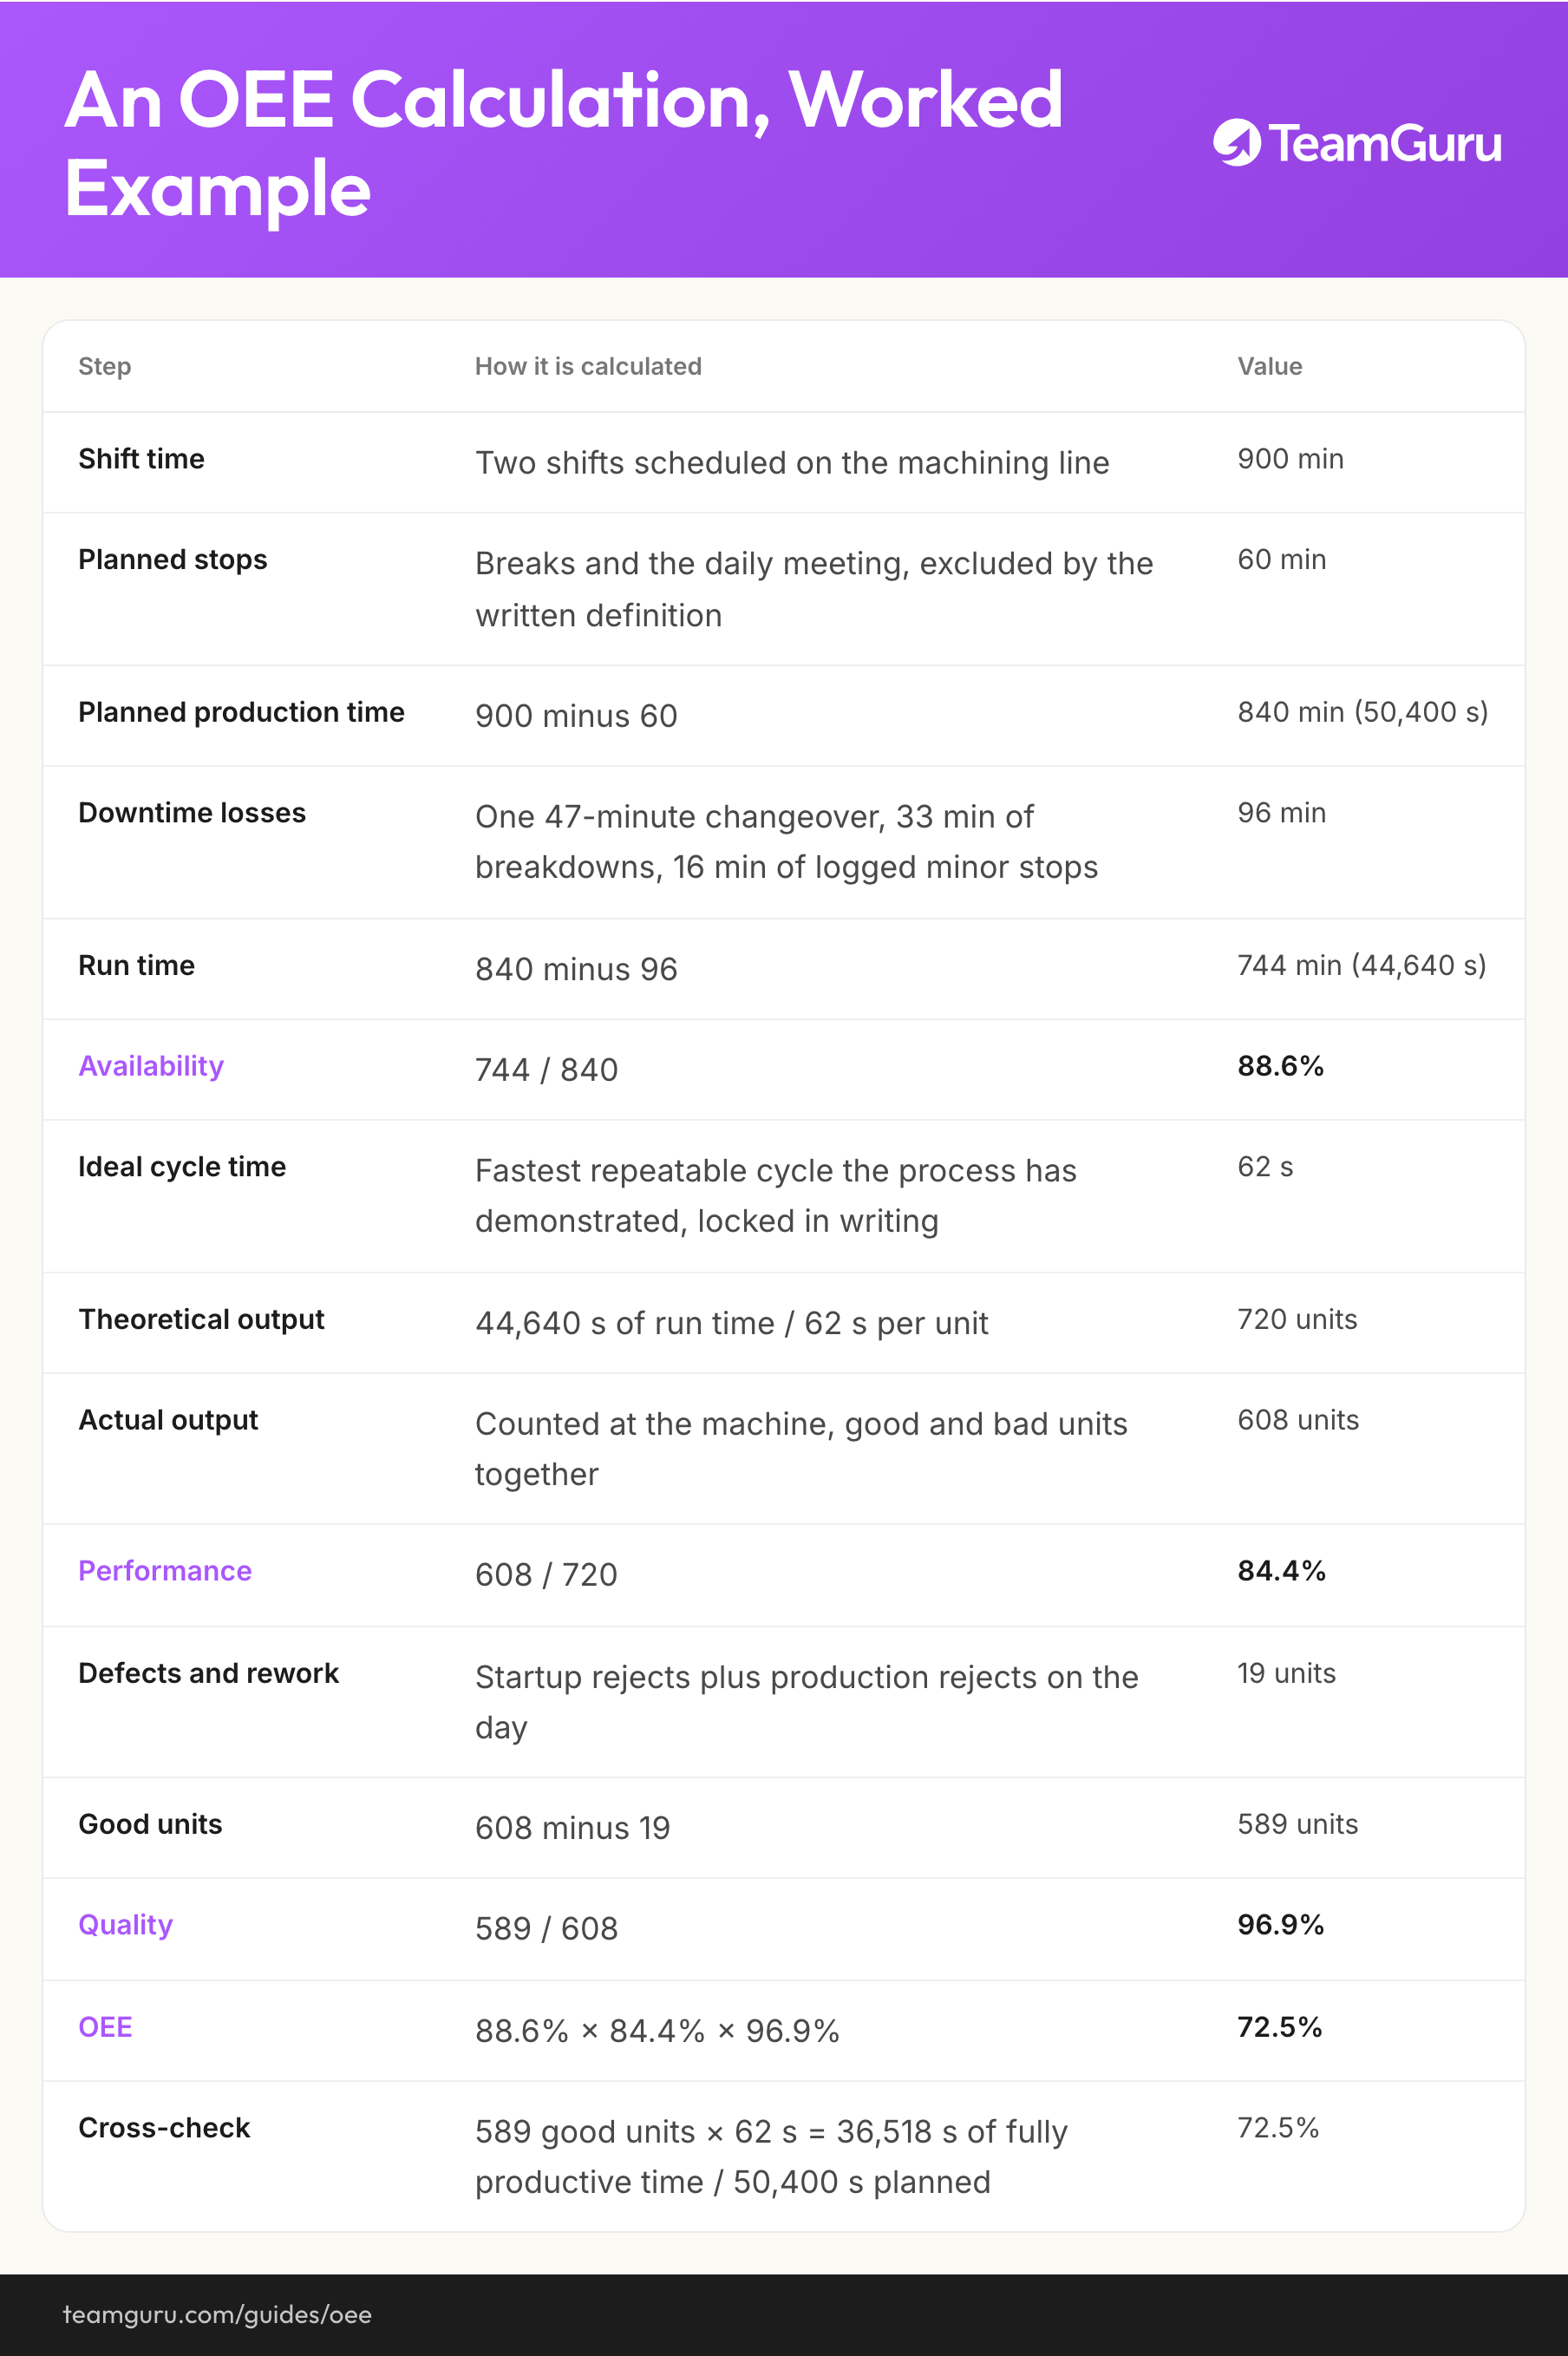
Las cifras son ilustrativas, pero internamente consistentes, y corresponden al fabricante de componentes de 450 personas que se usa en toda la hoja de ruta de transformación: una demanda de 456 unidades terminadas al día y dos turnos. Este es un día en su línea de maquinado, la misma cuyo cambio de modelo de 47 minutos marcó para reducción el mapa de flujo de valor de la planta. La línea mecaniza componentes para dos familias de producto, así que su plan diario va bastante por encima de las 456 unidades del ensamble final, con un ciclo ideal de 62 segundos.
| Paso | Cómo se calcula | Valor |
|---|---|---|
| Tiempo de turno | Dos turnos programados en la línea de maquinado | 900 min |
| Paros planificados | Descansos y la reunión diaria, excluidos por la definición escrita | 60 min |
| Tiempo de producción planificado | 900 menos 60 | 840 min (50,400 s) |
| Pérdidas por paro | Un cambio de modelo de 47 minutos, 33 min de averías, 16 min de microparos registrados | 96 min |
| Tiempo de operación | 840 menos 96 | 744 min (44,640 s) |
| Disponibilidad | 744 / 840 | 88.6% |
| Tiempo de ciclo ideal | El ciclo repetible más rápido que el proceso ha demostrado, fijado por escrito | 62 s |
| Producción teórica | 44,640 s de operación / 62 s por unidad | 720 unidades |
| Producción real | Contada en la máquina, unidades buenas y malas juntas | 608 unidades |
| Rendimiento | 608 / 720 | 84.4% |
| Defectos y retrabajo | Rechazos de arranque más los rechazos de producción del día | 19 unidades |
| Unidades buenas | 608 menos 19 | 589 unidades |
| Calidad | 589 / 608 | 96.9% |
| OEE | 88.6% × 84.4% × 96.9% | 72.5% |
| Comprobación cruzada | 589 unidades buenas × 62 s = 36,518 s de tiempo plenamente productivo / 50,400 s planificados | 72.5% |
Día ilustrativo. Vale la pena conservar la fila de comprobación cruzada en su propia plantilla: si las unidades buenas por el ciclo ideal sobre el tiempo planificado no coincide con el producto de los tres factores, alguna definición se ha movido.
Ahora lea el día en minutos y no en porcentajes, porque ahí es donde se esconden los proyectos. De 840 minutos planificados, la línea perdió 96 en paros registrados, unos 116 más en ciclos lentos y paros demasiado cortos para anotarse, y alrededor de 20 minutos produciendo las 19 unidades que no pasaron inspección. Quedan 609 minutos de tiempo plenamente productivo, y 609 sobre 840 es el mismo 72.5 por ciento.
El hallazgo incómodo es que el bloque más grande, esos 116 minutos de rendimiento, es el que no tiene ningún código de motivo detrás. Es lo habitual, y es una instrucción: antes de lanzar nada, dedique una semana a registrar los microparos a mano o a bajar el umbral de captura, para que la barra más alta del Pareto deje de ser un misterio. Entre las pérdidas con nombre, la que manda es el cambio de modelo de 47 minutos, y por eso el primer proyecto financiado de esta línea es SMED, con el objetivo de los 18 minutos que su mapa del estado futuro ya da por supuestos.
Las seis grandes pérdidas y qué contrarresta cada una
Toda pérdida de OEE pertenece a una de las seis familias clásicas, y cada familia tiene una contramedida conocida. Esa correspondencia convierte una medición en un programa: el Pareto mensual nombra la familia, y la familia nombra el método.
| Pérdida | Factor al que afecta | Cómo se ve en la máquina | Contramedida |
|---|---|---|---|
| Averías | Disponibilidad | Paros no planificados por encima del umbral de registro: rodamientos agarrotados, herramienta rota, esperas por mantenimiento | TPM |
| Cambios de modelo y preparaciones | Disponibilidad | De la última pieza buena de un producto a la primera pieza buena del siguiente, ajustes y piezas de prueba incluidos | SMED |
| Microparos y marcha en vacío | Rendimiento, salvo que se registren | Atascos, disparos de sensor, alimentaciones fallidas, una boquilla que se limpia: segundos cada uno, decenas por turno, casi nunca anotados | TPM |
| Velocidad reducida | Rendimiento | Ciclos más lentos que el ideal: herramienta desgastada, avances bajados después de un susto, diferencias de método entre operadores | Trabajo estandarizado , TPM |
| Rechazos de arranque | Calidad | Scrap y retrabajo hasta que el proceso se estabiliza después de un cambio de modelo o un arranque en frío | SMED , Trabajo estandarizado |
| Rechazos de producción | Calidad | Scrap y retrabajo en marcha estable, detectados en la máquina o aguas abajo del proceso | RCCA , Poka-Yoke |
Dónde caen los microparos depende de su umbral de captura: si se registran, cuentan contra la disponibilidad, como en la línea del ejemplo; si no se registran, afloran en el rendimiento. Cualquiera de las dos opciones está bien. Lo que importa es decidirlo una vez y dejarlo por escrito.
El ritmo de trabajo es mensual: haga el Pareto de pérdidas por cada línea restricción, tome la barra más alta y lance un proyecto contra ella o redimensione el que ya está en marcha. En la línea del ejemplo eso significa un proyecto SMED para el cambio de modelo, mantenimiento autónomo de la guía de TPM para averías y microparos, y un estudio de microparos antes de tocar el rendimiento. Resista la tentación de atacar las seis familias a la vez; el Pareto existe justo para que no tenga que hacerlo.
Cómo se ve bien y cómo se ve mal
Cómo se ve mal
- El OEE en evaluaciones individuales, de modo que cada dato se inclina hacia el verde
- Perseguir el 85 por ciento porque una diapositiva de congreso lo llamó clase mundial
- Un único promedio de toda la planta, actualizado cada mes y sin desglose de pérdidas detrás
- El paro planificado redefinido a mitad de año, de modo que la disponibilidad mejora y la producción no
- El tiempo de ciclo ideal fijado a la velocidad presupuestada, o subido en silencio tras una buena semana
Cómo se ve bien
- Las definiciones en una hoja junto a la máquina, cambiadas solo con una nota fechada en la tendencia
- El OEE en la restricción, por turno, revisado en el tablero diario
- El ciclo ideal bloqueado en el ciclo repetible más rápido demostrado
- Un Pareto mensual de pérdidas que lanza, redimensiona o cancela proyectos de mejora
- La tendencia de la línea contra sí misma, trimestre a trimestre
Del número a la cartera de mejoras
Una tendencia de OEE sobre la que nadie actúa es un diario de pérdidas. La cadena que hace que valga la pena recogerla es: captura por turno, revisión en el tablero diario, Pareto mensual de pérdidas, contramedida financiada y estándar que sostiene la ganancia. Las barras más altas del Pareto se convierten en entradas de la cartera de mejoras de la planta, con responsables y fechas de verificación, y la tendencia del OEE se suma a la línea base de KPIs de la planta, junto al lead time y al first pass yield, para que la revisión mensual pueda ver si los proyectos movieron la máquina o solo el papeleo.
Aquí es también donde el OEE deja de ser una afición de hoja de cálculo. En TeamGuru, el OEE de la línea y sus motivos de pérdida viven como KPIs asociados a los tableros diarios, de modo que los paros de ayer ya están codificados cuando se dibuja el Pareto mensual, y el proyecto de SMED o de TPM que dispara lleva sus propias acciones, responsables y ritmo de revisión, en lugar de una carpeta de exportaciones.
Una regla honesta para cerrar: mejore las pérdidas y deje que el porcentaje siga solo. Una planta que gestiona el Pareto obtiene un OEE al alza como efecto secundario. Una planta que gestiona el OEE obtiene definiciones al alza.
Lléveselo consigo
El diagrama de esta guía como imagen, de uso libre en formaciones internas y talleres.
Descargar PNGPreguntas frecuentes
¿Qué es un buen OEE?
¿En qué se diferencia el OEE de la utilización?
¿Qué cuenta como paro planificado en el OEE?
¿Toda máquina debe tener un número de OEE?
¿Cuál es la diferencia entre TEEP y OEE?
¿Se puede manipular el OEE?
Cómo lo lleva a la práctica TeamGuru