Guide de mise en œuvre
TRS.
Le taux de rendement synthétique (TRS, en anglais OEE) mesure la part du temps de production requis d'une machine qui devient de la pièce bonne : disponibilité x performance x qualité. Sa valeur tient au détail des pertes derrière le chiffre : pannes, changements de série, micro-arrêts, cycles ralentis et rebuts, chacun désignant une contre-mesure précise. Comparez une ligne à sa propre tendance, pas une usine à une autre : les définitions varient trop pour qu'une comparaison entre sites veuille dire quoi que ce soit.
Le TRS, facteur par facteur
Le taux de rendement synthétique multiplie trois fractions. La disponibilité : sur le temps où la production était prévue, pendant combien de temps la machine a-t-elle réellement tourné ? La performance : pendant qu'elle tournait, a-t-elle tenu la cadence de référence ? La qualité : sur ce qu'elle a produit, quelle part était bonne du premier coup ? Le produit des trois donne la part du temps requis qui est devenue de la pièce bonne à pleine cadence.
Chaque facteur attrape une famille de pertes différente, et c'est voulu. La disponibilité attrape les arrêts assez longs pour être saisis : pannes et changements de série. La performance attrape ce que la saisie laisse passer : cycles ralentis et arrêts trop courts pour être notés. La qualité attrape les rebuts et les retouches, y compris les pièces de démarrage après chaque changement de série. Rien n'échappe au trio, parce que tout ce qui n'est pas du temps utile tombe dans un facteur et un seul. C'est ce qui rend le TRS utile : il ne dit pas seulement combien on a perdu, il dit où regarder.
C'est aussi la bonne façon de le tenir. Le TRS est un indicateur qui montre où chercher, pas une note. Pris pour une note, il appelle exactement les négociations de définition qui le rendent inutile. Pris pour un révélateur de pertes, il dit à une usine quel projet financer ensuite. Cette page le traite de la seconde façon.
La place du TRS dans la feuille de route de transformation
Sur la feuille de route de déploiement TeamGuru, le TRS relève de la pratique équipements et méthodes, au stade Améliorer. C'est le socle de mesure que visent les chantiers SMED, TPM et anti-erreur, et le tableau d'affichage qui dit s'ils ont marché. Il suppose un rythme quotidien en dessous : les pertes sont saisies poste par poste et revues au tableau de performance quotidien du secteur, pas rassemblées une fois par mois pour une diapositive.
- Avant Management quotidien
- Vous êtes ici SMED, TPM, AMDEC & Poka-Yoke
- En parallèle Kaizen
- Après Obeya et revues de direction
Quand le TRS trompe
Le TRS induit en erreur de façon prévisible, et chacune de ces façons ressemble à un succès sur un tableau de bord :
- Hors goulot, un TRS qui monte mesure en général de la surproduction. Une heure récupérée sur le goulot est une heure de production pour tout le flux ; une heure récupérée ailleurs ne fait que fabriquer du stock plus vite. Mettez le TRS sur le goulot et sur ses voisins immédiats, et laissez le reste de l'usine vivre avec un simple suivi des arrêts.
- Un temps de cycle de référence trop généreux flatte la performance. S'il est calé sur la cadence budgétée au lieu du cycle le plus rapide jamais démontré, la performance progresse sans que rien ne change à la machine.
- Les moyennes cachent tout. Un TRS au niveau du site est une moyenne de moyennes : il dérive d'un point par mois, personne ne peut agir dessus, et la percée d'une ligne disparaît dans la mauvaise semaine d'une autre. Gardez le chiffre par ligne et par poste.
Le temps de cycle de référence mérite la règle la plus dure, parce que c'est le levier le plus discret. Figez-le au cycle le plus rapide que le procédé ait jamais tenu de façon répétable, écrivez-le à côté des définitions, et ne le changez que si le procédé lui-même change vraiment, avec une note datée sur la courbe. Une référence négociable n'est pas une référence, c'est un objectif, et les objectifs glissent vers le confort.
C'est la même logique qui fait du benchmark entre sites une prime à la créativité comptable. Deux usines qui ne s'accordent ni sur ce qui compte comme arrêt planifié, ni sur l'endroit où tombent les micro-arrêts, ni sur le traitement des retouches, peuvent afficher quinze points de TRS d'écart en tournant exactement pareil. La seule comparaison qui ne se manipule pas, c'est une ligne contre sa propre tendance, calculée de la même façon, mois après mois.
Une mesure à laquelle le terrain croit vraiment
Un programme TRS tient ou tombe selon que les gens à la machine croient au chiffre et se sentent libres de l'alimenter. La mécanique est simple ; c'est la rigueur qui est le travail :
- Écrivez les définitions une fois pour toutes. Ce qui compte comme arrêt planifié, le seuil au-delà duquel un arrêt est saisi, où tombent les micro-arrêts, ce qui compte comme défaut, et si une pièce retouchée est une pièce bonne (elle ne l'est pas). Une page, validée ensemble par la production et la maintenance, affichée à la machine. Toute discussion future sur le chiffre se règle en pointant cette page du doigt.
- Saisissez à chaque poste, au pied de la machine. L'opérateur note les arrêts avec leur motif au moment où ils arrivent, sur papier ou sur un terminal à la machine. Un chef d'équipe qui reconstitue la journée à 18 h de mémoire et à partir de l'ERP produit des données plus lisses, plus jolies et largement fictives.
- Gardez une liste de motifs courte. Une douzaine de motifs valent mieux que quatre-vingts. Si « autre » porte plus d'un dixième des minutes, c'est la liste qui est mauvaise : corrigez la liste plutôt que de faire la morale sur la rigueur.
- Traitez les micro-arrêts honnêtement. Les arrêts sous le seuil de saisie ne disparaissent pas, ils ressortent en performance plus basse. Dites-le à voix haute au moment d'introduire l'indicateur, pour que personne ne s'étonne de voir la performance loin sous les 100 % même un jour sans incident.
- Passez-le en revue au tableau quotidien. Le TRS de la veille et sa première perte ont leur place au tableau de performance quotidien du secteur, à côté de la sécurité, de la qualité et du délai. Le chiffre ne rembourse son coût de collecte que le jour où une mauvaise journée devient, le lendemain matin, une action avec un pilote.
- N'évaluez jamais les personnes avec. Dès l'instant où le TRS touche à une prime ou à une évaluation individuelle, chaque définition devient négociable et chaque cas limite est arrondi vers le vert. Le TRS mesure le système : la machine, la méthode, le programme et la matière. L'équipe est la source de la donnée, et la donnée ne survit qu'aussi longtemps que déclarer une perte reste sans danger.
Le calcul déroulé, étape par étape
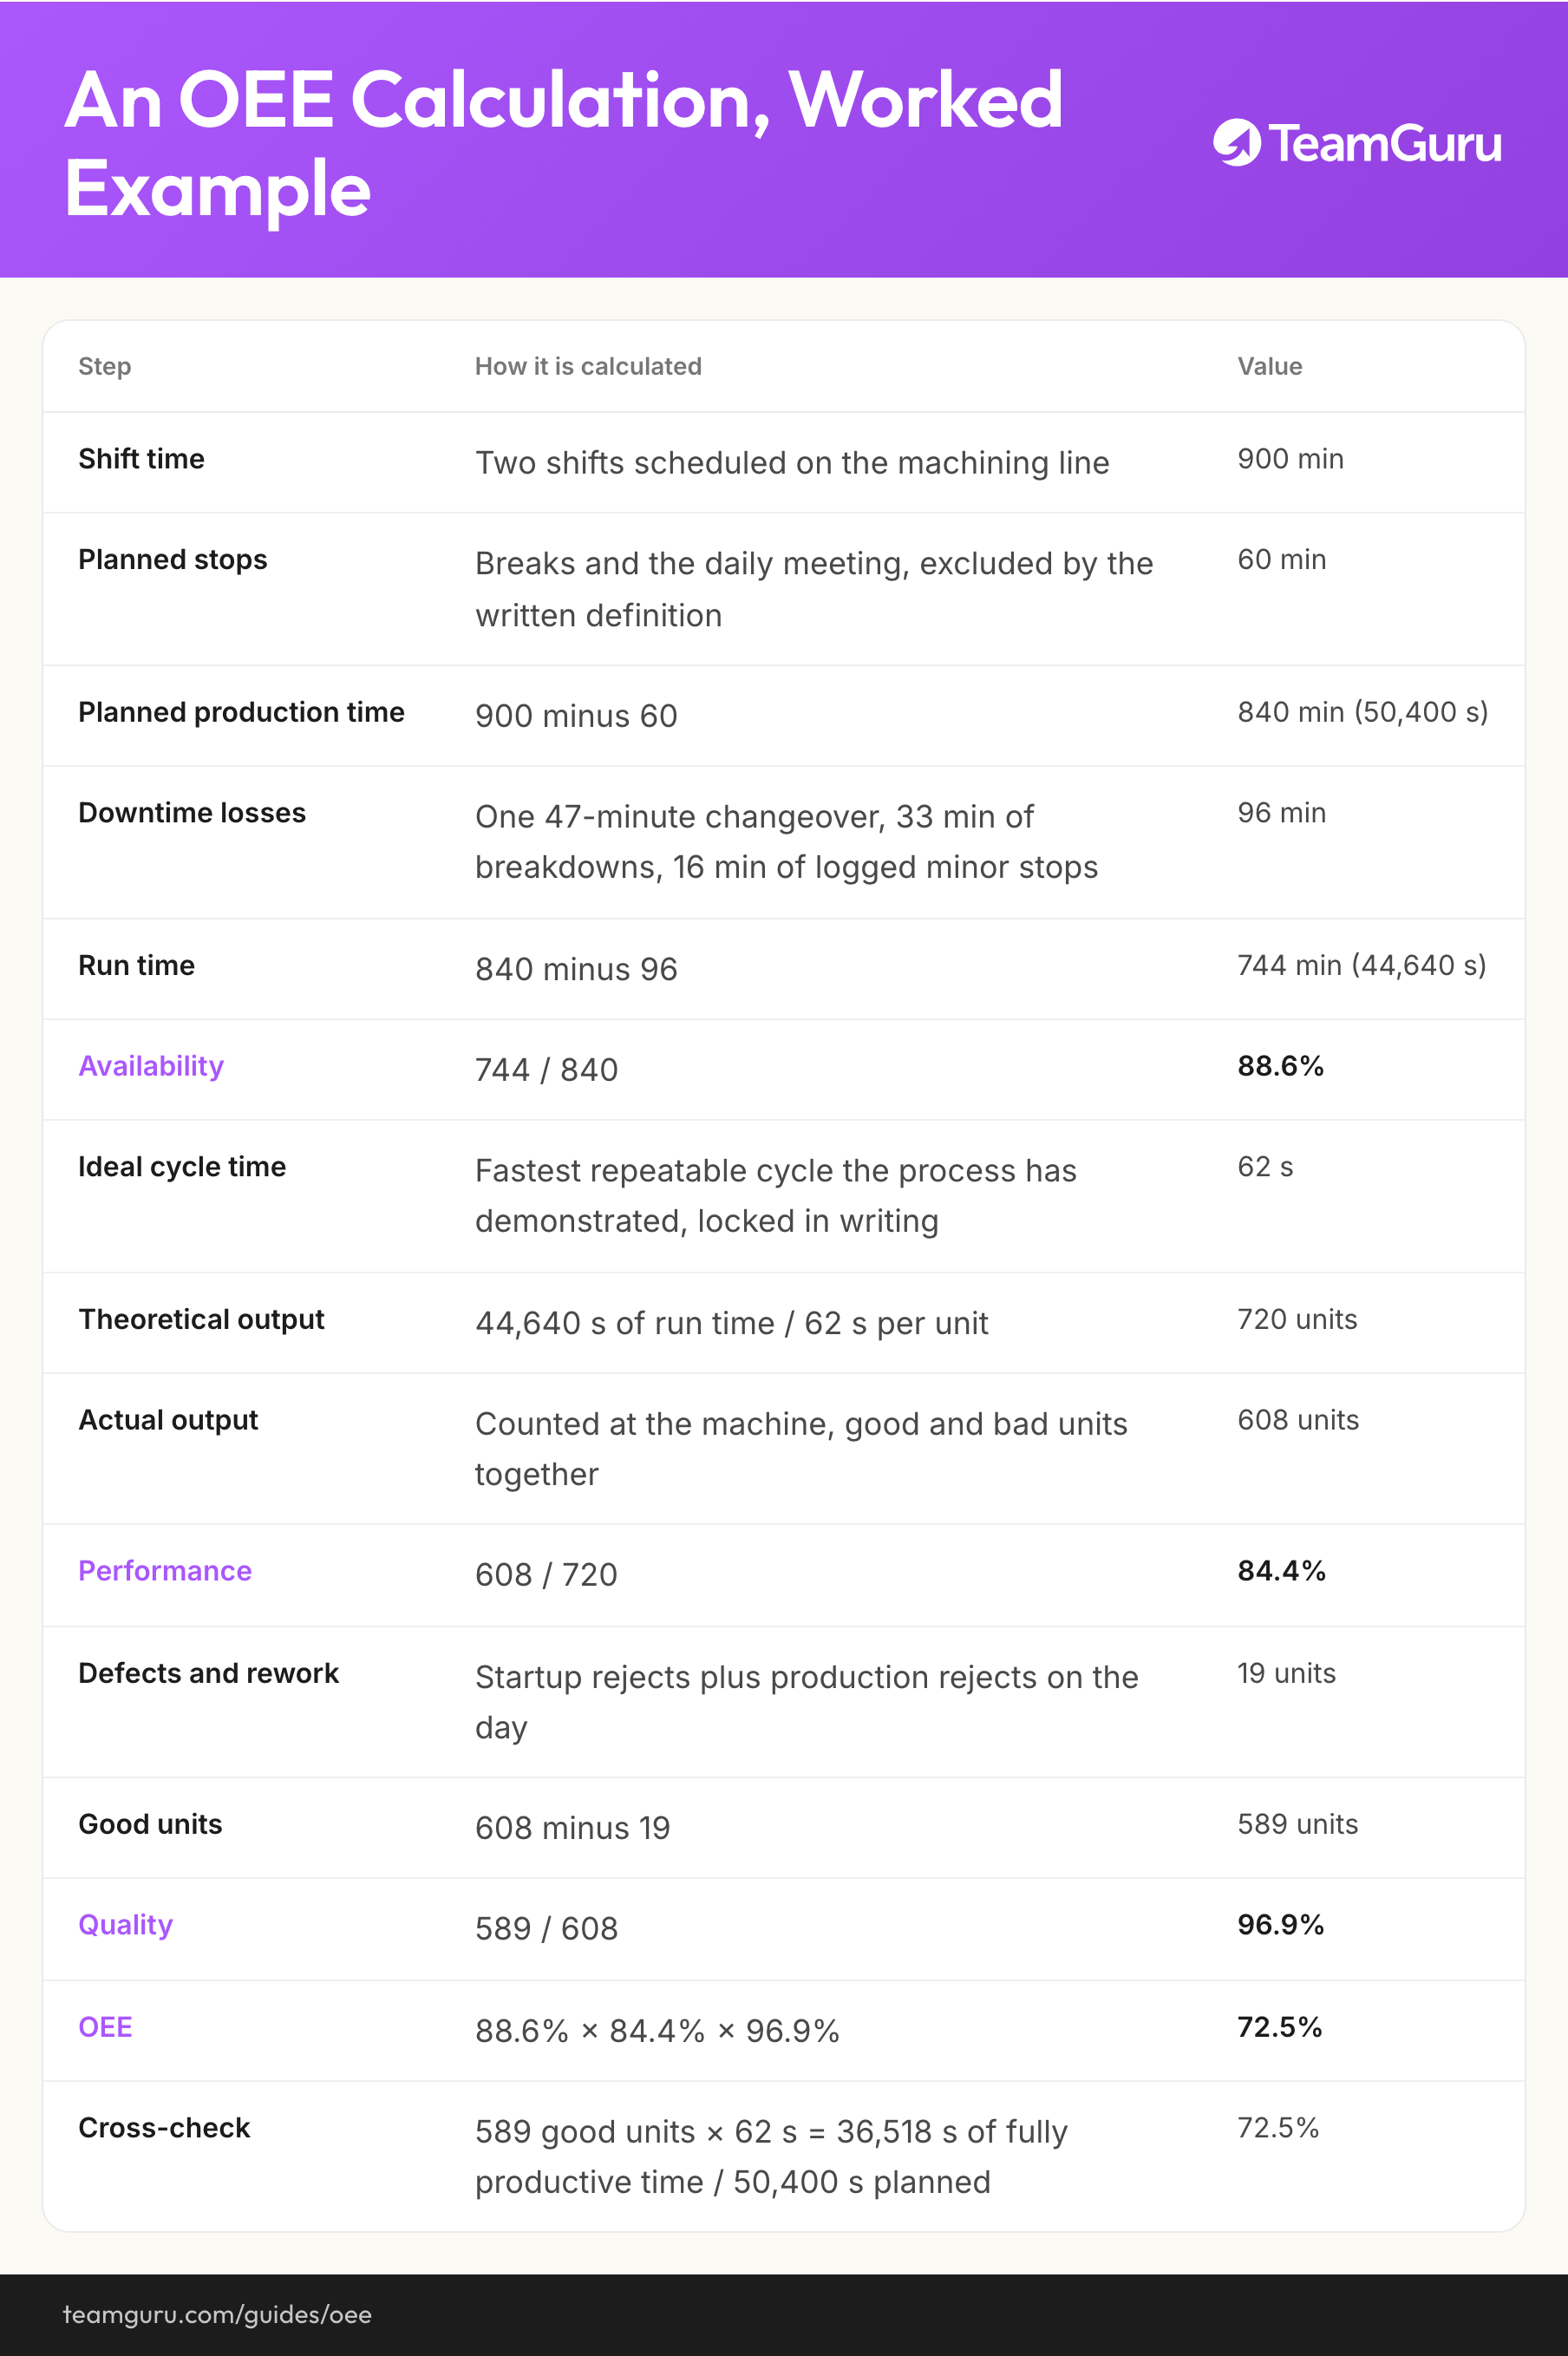
Les chiffres sont illustratifs, mais cohérents entre eux. Ils décrivent le fabricant de composants de 450 personnes qui sert d'exemple sur toute la feuille de route de transformation : 456 pièces finies par jour de demande, deux postes. Voici une journée sur sa ligne d'usinage, celle dont la cartographie des flux avait retenu le changement de série de 47 minutes. La ligne usine des composants pour deux familles de produits : son programme quotidien tourne donc bien au-dessus des 456 pièces de l'assemblage final, à un temps de cycle de référence de 62 secondes.
| Étape | Comment elle se calcule | Valeur |
|---|---|---|
| Temps d'ouverture | Deux postes programmés sur la ligne d'usinage | 900 min |
| Arrêts planifiés | Pauses et point quotidien, exclus par la définition écrite | 60 min |
| Temps requis | 900 moins 60 | 840 min (50 400 s) |
| Pertes par arrêt | Un changement de série de 47 minutes, 33 min de pannes, 16 min de micro-arrêts saisis | 96 min |
| Temps de fonctionnement | 840 moins 96 | 744 min (44 640 s) |
| Disponibilité | 744 / 840 | 88,6 % |
| Temps de cycle de référence | Le cycle le plus rapide que le procédé sait tenir, figé par écrit | 62 s |
| Production théorique | 44 640 s de fonctionnement / 62 s par pièce | 720 pièces |
| Production réelle | Comptée à la machine, pièces bonnes et mauvaises confondues | 608 pièces |
| Performance | 608 / 720 | 84,4 % |
| Défauts et retouches | Rebuts de démarrage et rebuts de production sur la journée | 19 pièces |
| Pièces bonnes | 608 moins 19 | 589 pièces |
| Qualité | 589 / 608 | 96,9 % |
| TRS | 88,6 % × 84,4 % × 96,9 % | 72,5 % |
| Vérification croisée | 589 pièces bonnes × 62 s = 36 518 s de temps utile / 50 400 s de temps requis | 72,5 % |
Journée illustrative. La ligne de vérification croisée mérite de figurer dans votre propre modèle : si les pièces bonnes multipliées par le temps de cycle, rapportées au temps requis, ne donnent pas le même résultat que le produit des trois facteurs, c'est qu'une définition a dérivé quelque part.
Relisez maintenant la journée en minutes plutôt qu'en pourcentages, parce que c'est là que se cachent les projets. Sur 840 minutes requises, la ligne en a perdu 96 en arrêts saisis, environ 116 de plus en cycles ralentis et en arrêts trop courts pour être notés, et une vingtaine à produire les 19 pièces recalées au contrôle. Il reste 609 minutes de temps utile, et 609 sur 840 font les mêmes 72,5 %.
Le constat qui dérange, c'est que le plus gros poste, ces 116 minutes de performance, est justement celui qui n'a aucun motif attaché. C'est classique, et c'est une consigne : avant de lancer quoi que ce soit, passez une semaine à relever les micro-arrêts à la main ou baissez le seuil de saisie, pour que la plus grande barre du Pareto cesse d'être un mystère. Parmi les pertes nommées, c'est le changement de série de 47 minutes qui domine, et c'est pourquoi le premier projet financé sur cette ligne est un chantier SMED, visant les 18 minutes que sa cartographie cible prévoit déjà.
Les six grandes pertes, et ce qui traite chacune
Toute perte de TRS appartient à l'une des six familles classiques, et chaque famille a sa méthode de traitement connue. C'est cette correspondance qui transforme une mesure en programme : le Pareto mensuel nomme la famille, la famille nomme la méthode.
| Perte | Facteur touché | À quoi ça ressemble à la machine | Méthode de traitement |
|---|---|---|---|
| Pannes | Disponibilité | Arrêts subis au-dessus du seuil de saisie : roulement grippé, outil cassé, attente de la maintenance | TPM |
| Changements de série et réglages | Disponibilité | De la dernière pièce bonne d'une série à la première pièce bonne de la suivante, réglages et pièces d'essai compris | SMED |
| Micro-arrêts et marches à vide | Performance, sauf s'ils sont saisis | Bourrages, cellules déclenchées, pièces mal prises, une buse à essuyer : quelques secondes chacun, des dizaines par poste, rarement notés | TPM |
| Cadence réduite | Performance | Cycles plus lents que la référence : outil usé, avances réduites après une alerte, méthodes qui varient d'un opérateur à l'autre | Travail standardisé , TPM |
| Rebuts de démarrage | Qualité | Rebuts et retouches tant que le procédé ne s'est pas stabilisé, après un changement de série ou un démarrage à froid | SMED , Travail standardisé |
| Rebuts de production | Qualité | Rebuts et retouches en régime établi, détectés à la machine ou en aval | Analyse des causes racines , Poka-Yoke |
L'endroit où tombent les micro-arrêts dépend de votre seuil de saisie : saisis, ils comptent contre la disponibilité, comme sur la ligne de l'exemple ; non saisis, ils ressortent dans la performance. Les deux se valent. Ce qui compte, c'est de trancher une fois et de l'écrire.
Le rythme de travail est mensuel : faites le Pareto des pertes de chaque ligne goulot, prenez la première barre, et lancez un projet contre elle ou redimensionnez celui qui tourne déjà. Sur la ligne de l'exemple, cela donne un chantier SMED pour le changement de série, la maintenance autonome du guide TPM pour les pannes et les micro-arrêts, et une étude des micro-arrêts avant de toucher à la performance. Résistez à l'envie d'attaquer les six familles en même temps : le Pareto existe précisément pour vous l'éviter.
Ce que donnent le bon et le mauvais
Ce que donne le mauvais
- Le TRS sur les évaluations individuelles, donc chaque donnée d'entrée penche vers le vert
- Courir après 85 % parce qu'une diapositive de conférence a parlé de classe mondiale
- Une seule moyenne pour tout le site, rafraîchie chaque mois, sans le détail des pertes derrière
- Les arrêts planifiés redéfinis en cours d'année : la disponibilité progresse, la production non
- Un temps de cycle de référence calé sur la cadence budgétée, ou relevé discrètement après une bonne semaine
Ce que donne le bon
- Les définitions sur une page à la machine, changées seulement avec une note datée sur la courbe
- Le TRS sur le goulot, par poste, revu au tableau quotidien
- Le temps de cycle de référence figé au cycle le plus rapide tenu de façon répétable
- Un Pareto mensuel des pertes qui lance, redimensionne ou arrête des projets d'amélioration
- La tendance de la ligne contre elle-même, trimestre après trimestre
Du chiffre au portefeuille d'améliorations
Une tendance de TRS sur laquelle personne n'agit est un journal de pertes. La chaîne qui justifie la collecte est celle-ci : saisie au poste, revue au tableau quotidien, Pareto mensuel des pertes, contre-mesure financée, standard qui tient le gain. Les premières barres du Pareto deviennent des entrées du circuit d'amélioration de l'usine, avec un pilote et une date de vérification, et la tendance du TRS rejoint la référence KPI du site à côté du lead time et du FPY, pour que la revue mensuelle voie si les projets ont bougé la machine ou seulement la paperasse.
C'est aussi là que le TRS cesse d'être un passe-temps de tableur. Dans TeamGuru, le TRS de la ligne et ses motifs de perte vivent comme des KPI rattachés aux tableaux quotidiens : l'arrêt d'hier est déjà codé quand on trace le Pareto du mois, et le chantier SMED ou TPM qu'il déclenche porte ses propres actions, ses pilotes et son rythme de revue, au lieu d'un dossier d'exports.
Une règle honnête pour finir : améliorez les pertes, et laissez le score suivre. Une usine qui pilote son Pareto voit son TRS monter en prime. Une usine qui pilote son TRS voit ses définitions monter.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Qu'est-ce qu'un bon TRS ?
Quelle différence entre le TRS et le taux d'utilisation ?
Qu'est-ce qui compte comme arrêt planifié dans le TRS ?
Faut-il un TRS sur chaque machine ?
Quelle différence entre TRS, TRG et TRE ?
Le TRS peut-il être manipulé ?
Comment TeamGuru le met en pratique