Guida all'implementazione
KPI di produzione.
I KPI di produzione sono i numeri misurati con cui uno stabilimento si governa, di solito raggruppati in sicurezza, qualità, consegne, scorte e produttività (SQDIP; negli stabilimenti italiani anche SQCDP, o il più vecchio QCD). I KPI che contano hanno tre proprietà: si misurano sul processo, ogni numero ha un responsabile con nome e cognome, e ogni numero serve a prendere una decisione in una riunione ricorrente. Meglio pochi numeri con un responsabile che tanti numeri di nessuno. Un KPI senza responsabile e senza una decisione è reporting, non gestione.
A che cosa servono i KPI di produzione
Un KPI di produzione esiste per informare una decisione. Il suo compito finisce lì. Un OTIF all'87 percento non è informazione finché qualcuno non ne risponde, non sa perché sia 87 e non 94 e non lo usa in una riunione per decidere dove mettere la contromisura successiva. Tutto il resto di ciò che si misura, e in uno stabilimento si misura moltissimo, è una metrica: magari utile, ogni tanto consultata, ma non la base su cui si governa lo stabilimento.
Il modello mentale che serve è una piccola gerarchia. In cima stanno da cinque a otto KPI di stabilimento, per convenzione raggruppati in sicurezza, qualità, consegne, scorte e produttività, la struttura SQDIP che organizza anche i board giornalieri. Sotto, ogni area o linea porta i suoi tre o cinque numeri, quelli che il turno può davvero muovere. Sotto ancora vivono tutte le metriche che i sistemi registrano comunque. Il modo tipico di sbagliare è appiattire questa gerarchia in un'unica scorecard da 40 righe in cui tutto è ugualmente importante, e quindi niente lo è.
Una nota di perimetro: questa pagina definisce i KPI principali, ne dà le formule e mostra come scegliere un set di partenza e costruirne la baseline. La guida al board SQDIP tratta il board giornaliero costruito su questi numeri, la guida all'OEE entra a fondo nell'efficienza degli impianti e la guida all'albero dei KPI spiega come far scendere i KPI di stabilimento fino al livello di turno.
Dove si collocano nella roadmap di trasformazione
Nella roadmap di deployment TeamGuru questo tema è la pratica Baseline dei KPI, nella fase di Diagnosi. Viene dopo l'analisi dello stato attuale, che nomina il problema di business a cui i KPI devono servire, e corre in parallelo alla Value Stream Mapping, che fornisce numeri misurati come lead time, WIP e tempo di attrezzaggio. La baseline alimenta poi il deployment della strategia, che ci fissa sopra gli obiettivi, e il Daily Management, che la guarda ogni giorno.
Quando aggiungere KPI peggiora le cose
Misurare dà la sensazione di progredire, ed è esattamente per questo che si esagera. Ogni numero aggiunto a una scorecard costa attenzione, e l'attenzione è la risorsa più scarsa in uno stabilimento. Prima di aggiungere un KPI guarda la lista qui sotto: quasi tutti i sistemi di misura che arrancano sbagliano in uno di questi quattro modi, e nessuno dei quattro si risolve misurando di più.
- La scorecard da 40 metriche. Nessuno sa dire di chi sia la riga 23, le riunioni scorrono i numeri invece di decidere, e i tre numeri che contano affogano nei 37 che non contano. Se il riesame mensile non riesce a discutere tutti i KPI, è la lista a essere troppo lunga, non la riunione troppo corta.
- Le medie che nascondono la variabilità. Un OTIF mensile del 91 percento può contenere una settimana perfetta e una disastrosa, e il disastro è dove c'è da imparare. A livello operativo guarda andamenti e distribuzioni; tieni il numero medio unico per le sintesi.
- Le metriche di vanità. I pezzi prodotti fanno bella figura su una parete e premiano la sovrapproduzione, il peggiore dei sette sprechi. Qualsiasi numero di output senza un denominatore di domanda, qualità o tempo lusinga lo sforzo invece di misurare la performance.
- I KPI che a livello di turno nessuno può muovere. L'indice di rotazione delle scorte sul board di una cella è rumore: dalla loro postazione quelle persone non lo spostano. Fai invece la cascata: la cella segue aderenza al piano e FPY, che poi confluiscono nella rotazione di cui risponde il direttore di stabilimento.
La tabella delle definizioni: i KPI principali per categoria SQDIP
Questi 17 KPI coprono ciò tra cui la maggior parte degli stabilimenti ha davvero bisogno di scegliere. Le formule sono scritte apposta in parole semplici: se un numero non si spiega al board in una riga, in reparto non sopravvive. Nessuno stabilimento dovrebbe seguirli tutti e 17. Scegli il set di partenza con le regole della sezione successiva.
| KPI | Definizione | Formula | A che cosa serve |
|---|---|---|---|
| Sicurezza | |||
| TRIR | Total Recordable Incident Rate: infortuni e malattie professionali registrabili, normalizzati su 100 lavoratori a tempo pieno all'anno. È l'indicatore di sicurezza a posteriori più diffuso. | TRIR = (infortuni registrabili x 200.000) / ore lavorate totali | Confrontare le performance di sicurezza tra stabilimenti e nel tempo. La costante 200.000 sono 100 lavoratori per 2.000 ore. |
| Near miss segnalati | Quanti near miss (mancati infortuni) e condizioni non sicure le persone segnalano nel periodo. È un indicatore anticipatore: un numero che sale di solito significa più fiducia, non più pericolo. | Near miss segnalati al mese (spesso ogni 100 dipendenti) | Capire se il sistema di sicurezza trova i problemi prima che diventino infortuni. |
| Qualità | |||
| First Pass Yield (FPY) | Quota di pezzi che superano correttamente al primo colpo una fase di processo, senza rilavorazioni, riparazioni o scarti. | FPY = pezzi conformi al primo passaggio / pezzi avviati | Il numero di qualità più onesto per una singola fase, perché conta anche le rilavorazioni che il tasso di scarto nasconde. |
| Rolled Throughput Yield (RTY) | Probabilità che un pezzo superi al primo colpo tutte le fasi del flusso: il prodotto degli FPY di ogni fase. | RTY = FPY fase 1 x FPY fase 2 x ... x FPY fase n | Far emergere la fabbrica nascosta. Cinque fasi al 97 percento ciascuna danno un RTY dell'86 percento. |
| Tasso di scarto | Quota dei pezzi avviati (o del costo di produzione) persa come scarto. | Tasso di scarto = pezzi scartati / pezzi avviati | Dimensionare la perdita di materiale. Affiancalo all'FPY, che intercetta anche le rilavorazioni che lo scarto non vede. |
| Difettosità in PPM | Pezzi difettosi per milione consegnati al cliente. | PPM = (pezzi difettosi / pezzi consegnati) x 1.000.000 | La qualità vista dal cliente, il numero che finisce sulle scorecard fornitore. |
| Costo della non qualità (COPQ) | Tutti i soldi spesi perché le cose non sono giuste al primo colpo: scarti, rilavorazioni, garanzia, resi e controlli in eccesso. | COPQ % = (scarti + rilavorazioni + garanzia + costi di controllo) / fatturato | Tradurre la qualità in denaro, per stabilire le priorità e per il riesame di direzione mensile. |
| Consegne | |||
| Puntualità delle consegne (OTD / OTIF) | Quota di ordini cliente consegnati nella data promessa. L'OTIF aggiunge due condizioni: completi e corretti. | OTIF = ordini consegnati puntuali e completi / ordini totali | La consegna vista dal cliente. Misurala sulla prima data promessa, non sull'ultima riprogrammazione. |
| Aderenza al piano | Quanto la produzione ha seguito il piano in un dato intervallo, per quantità e per sequenza. | Aderenza al piano = pezzi prodotti secondo piano / pezzi pianificati | Separare i ritardi di consegna che nascono dalla pianificazione da quelli che nascono dall'esecuzione. |
| Lead time | Tempo che passa dall'ordine alla consegna, o dall'ingresso del materiale in stabilimento alla sua uscita dalla banchina. Code comprese. | Lead time = data di consegna meno data dell'ordine (oppure giorni banchina-banchina) | Il numero di flusso che misura una Value Stream Map. Quasi sempre è dominato dall'attesa, non dalla lavorazione. |
| Scorte | |||
| Indice di rotazione delle scorte | Quante volte all'anno la scorta viene consumata e reintegrata. | Rotazione = costo del venduto / valore medio delle scorte | La vista finanziaria di quanta cassa la produzione tiene immobilizzata. |
| Giorni di copertura (DOH) | Per quanti giorni la scorta attuale basterebbe al consumo attuale. | DOH = 365 / rotazione delle scorte (oppure quantità a magazzino / consumo giornaliero) | Lo stesso fatto della rotazione, ma in unità operative. Funziona per materiale, per fase e per magazzino. |
| Work in process (WIP) | Pezzi fermi tra materia prima e prodotto finito, meglio se espressi in giorni di domanda. | Giorni di WIP = pezzi in WIP / domanda giornaliera | Il driver diretto del lead time. Mettere un tetto al WIP è la leva più rapida che uno stabilimento abbia sul lead time. |
| Produttività | |||
| OEE | Overall Equipment Effectiveness: quanta parte del tempo macchina programmato produce pezzi buoni alla velocità ideale. | OEE = disponibilità x prestazione x qualità | Trovare la più grande delle sei perdite sulle macchine collo di bottiglia. Il calcolo completo è nella guida all'OEE. |
| Produttività del lavoro | Output conforme per ora di manodopera diretta. | Produttività = pezzi buoni prodotti / ore di manodopera diretta | Seguire nel tempo l'effetto dei miglioramenti. Rischiosa come obiettivo di turno, perché premia la sovrapproduzione. |
| Tempo di attrezzaggio | Tempo che passa tra l'ultimo pezzo buono del prodotto A e il primo pezzo buono del prodotto B a regime. | Attrezzaggio = ora del primo pezzo buono B meno ora dell'ultimo pezzo buono A | La leva dietro la dimensione dei lotti e la flessibilità, ed è l'oggetto dello SMED. Secondo il settore si chiama attrezzaggio, cambio formato o cambio stampo. |
| Fermi macchina non programmati | Tempo di produzione programmato perso per fermate non previste. | Fermi % = tempo di fermo non programmato / tempo di produzione programmato | Alimentare le priorità della manutenzione. Registra le causali di fermo a bordo macchina, non in un report mensile. |
Due di questi meritano una pagina propria, e ce l'hanno: l'OEE, dove i tre fattori e le sei perdite richiedono una spiegazione completa, e il tempo di attrezzaggio, il cui metodo di riduzione è lo SMED. Lead time e WIP si misurano, non si stimano, durante una settimana di Value Stream Mapping, ed è per questo che le due pratiche corrono in parallelo.
Come scegliere i tuoi KPI: sei regole di selezione
La selezione è il punto in cui un sistema di misura si vince o si perde, ed è un'attività di progettazione, non di raccolta. Applica queste regole nell'ordine alla tabella qui sopra e un set di stabilimento da cinque a otto numeri esce quasi da solo.
Parti dal collo di bottiglia e dal problema di business
La lista dei KPI si deriva, non si raccoglie. Se il problema è la consegna e il collo di bottiglia è la lavorazione meccanica, allora OTIF, OEE della lavorazione e tempo di attrezzaggio stanno nella lista, e una dozzina di altri numeri plausibili no. Un KPI si guadagna il posto solo se è collegato a ciò che limita lo stabilimento oggi.
Affianca a ogni KPI a posteriori un indicatore anticipatore
I numeri a posteriori (OTIF, TRIR, COPQ) dicono com'è andato il mese. I numeri anticipatori (aderenza al piano, near miss segnalati, FPY al collo di bottiglia) dicono come sta andando il mese mentre puoi ancora intervenire. Una scorecard di soli indicatori a posteriori è uno specchietto retrovisore.
Un solo responsabile, con nome e cognome, per ogni KPI
Il responsabile è la persona che spiega il numero, sa perché si è mosso e porta la contromisura. Un KPI di cui risponde un reparto non è di nessuno. Una persona può avere più KPI; nessun KPI può avere due responsabili.
Prima la baseline, poi il target
Misura per due o quattro settimane prima di fissare qualsiasi obiettivo. Gli obiettivi decisi prima che la baseline esista sono finzione negoziata, e le persone imparano a giocare con la misura invece di migliorare il processo.
Misura sul processo, non sui report
Il numero che finisce sul board deve essere contabile dove si lavora: pezzi, fermate, minuti, difetti. Le estrazioni dall'ERP e le riconciliazioni di fine mese arrivano tardi e si prestano a discussioni. Un numero che gli operatori hanno contato insieme è un numero che accettano.
Ogni KPI ha una riunione in cui qualcuno lo legge
Dai un nome alla riunione in cui ogni KPI viene letto e alla decisione che informa: il board Tier giornaliero, la riunione settimanale sulle performance o il riesame di direzione mensile. Se non sai dire quale riunione sia, quel KPI è decorazione e va tolto.
Costruire una baseline che le persone accettano
Una baseline sono da due a quattro settimane di misura onesta prima che esista un obiettivo. L'ordine conta. Primo: definisci per iscritto ogni KPI, con formula, fonte del dato, regole di conteggio e casi limite, perché la prima discussione davanti a qualsiasi board è sempre sulla definizione, non sulla performance. Secondo: misura sul processo, con le persone che ci lavorano che contano, o quanto meno vedono contare. Terzo: fai accettare il numero a ciascun responsabile. Non che gli piaccia: che lo riconosca come vero. Solo a quel punto si fissano gli obiettivi.
Aspettati una baseline peggiore di quello che tutti credevano. I numeri riportati salgono lentamente negli anni, a furia di piccole generosità nelle definizioni, e misurare sul processo toglie la generosità. Un OTIF che scende da un 95 dichiarato a un 87 misurato non è peggiorato: è diventato vero, e solo i numeri veri possono migliorare.
Esempio pratico: scegliere sei KPI di partenza
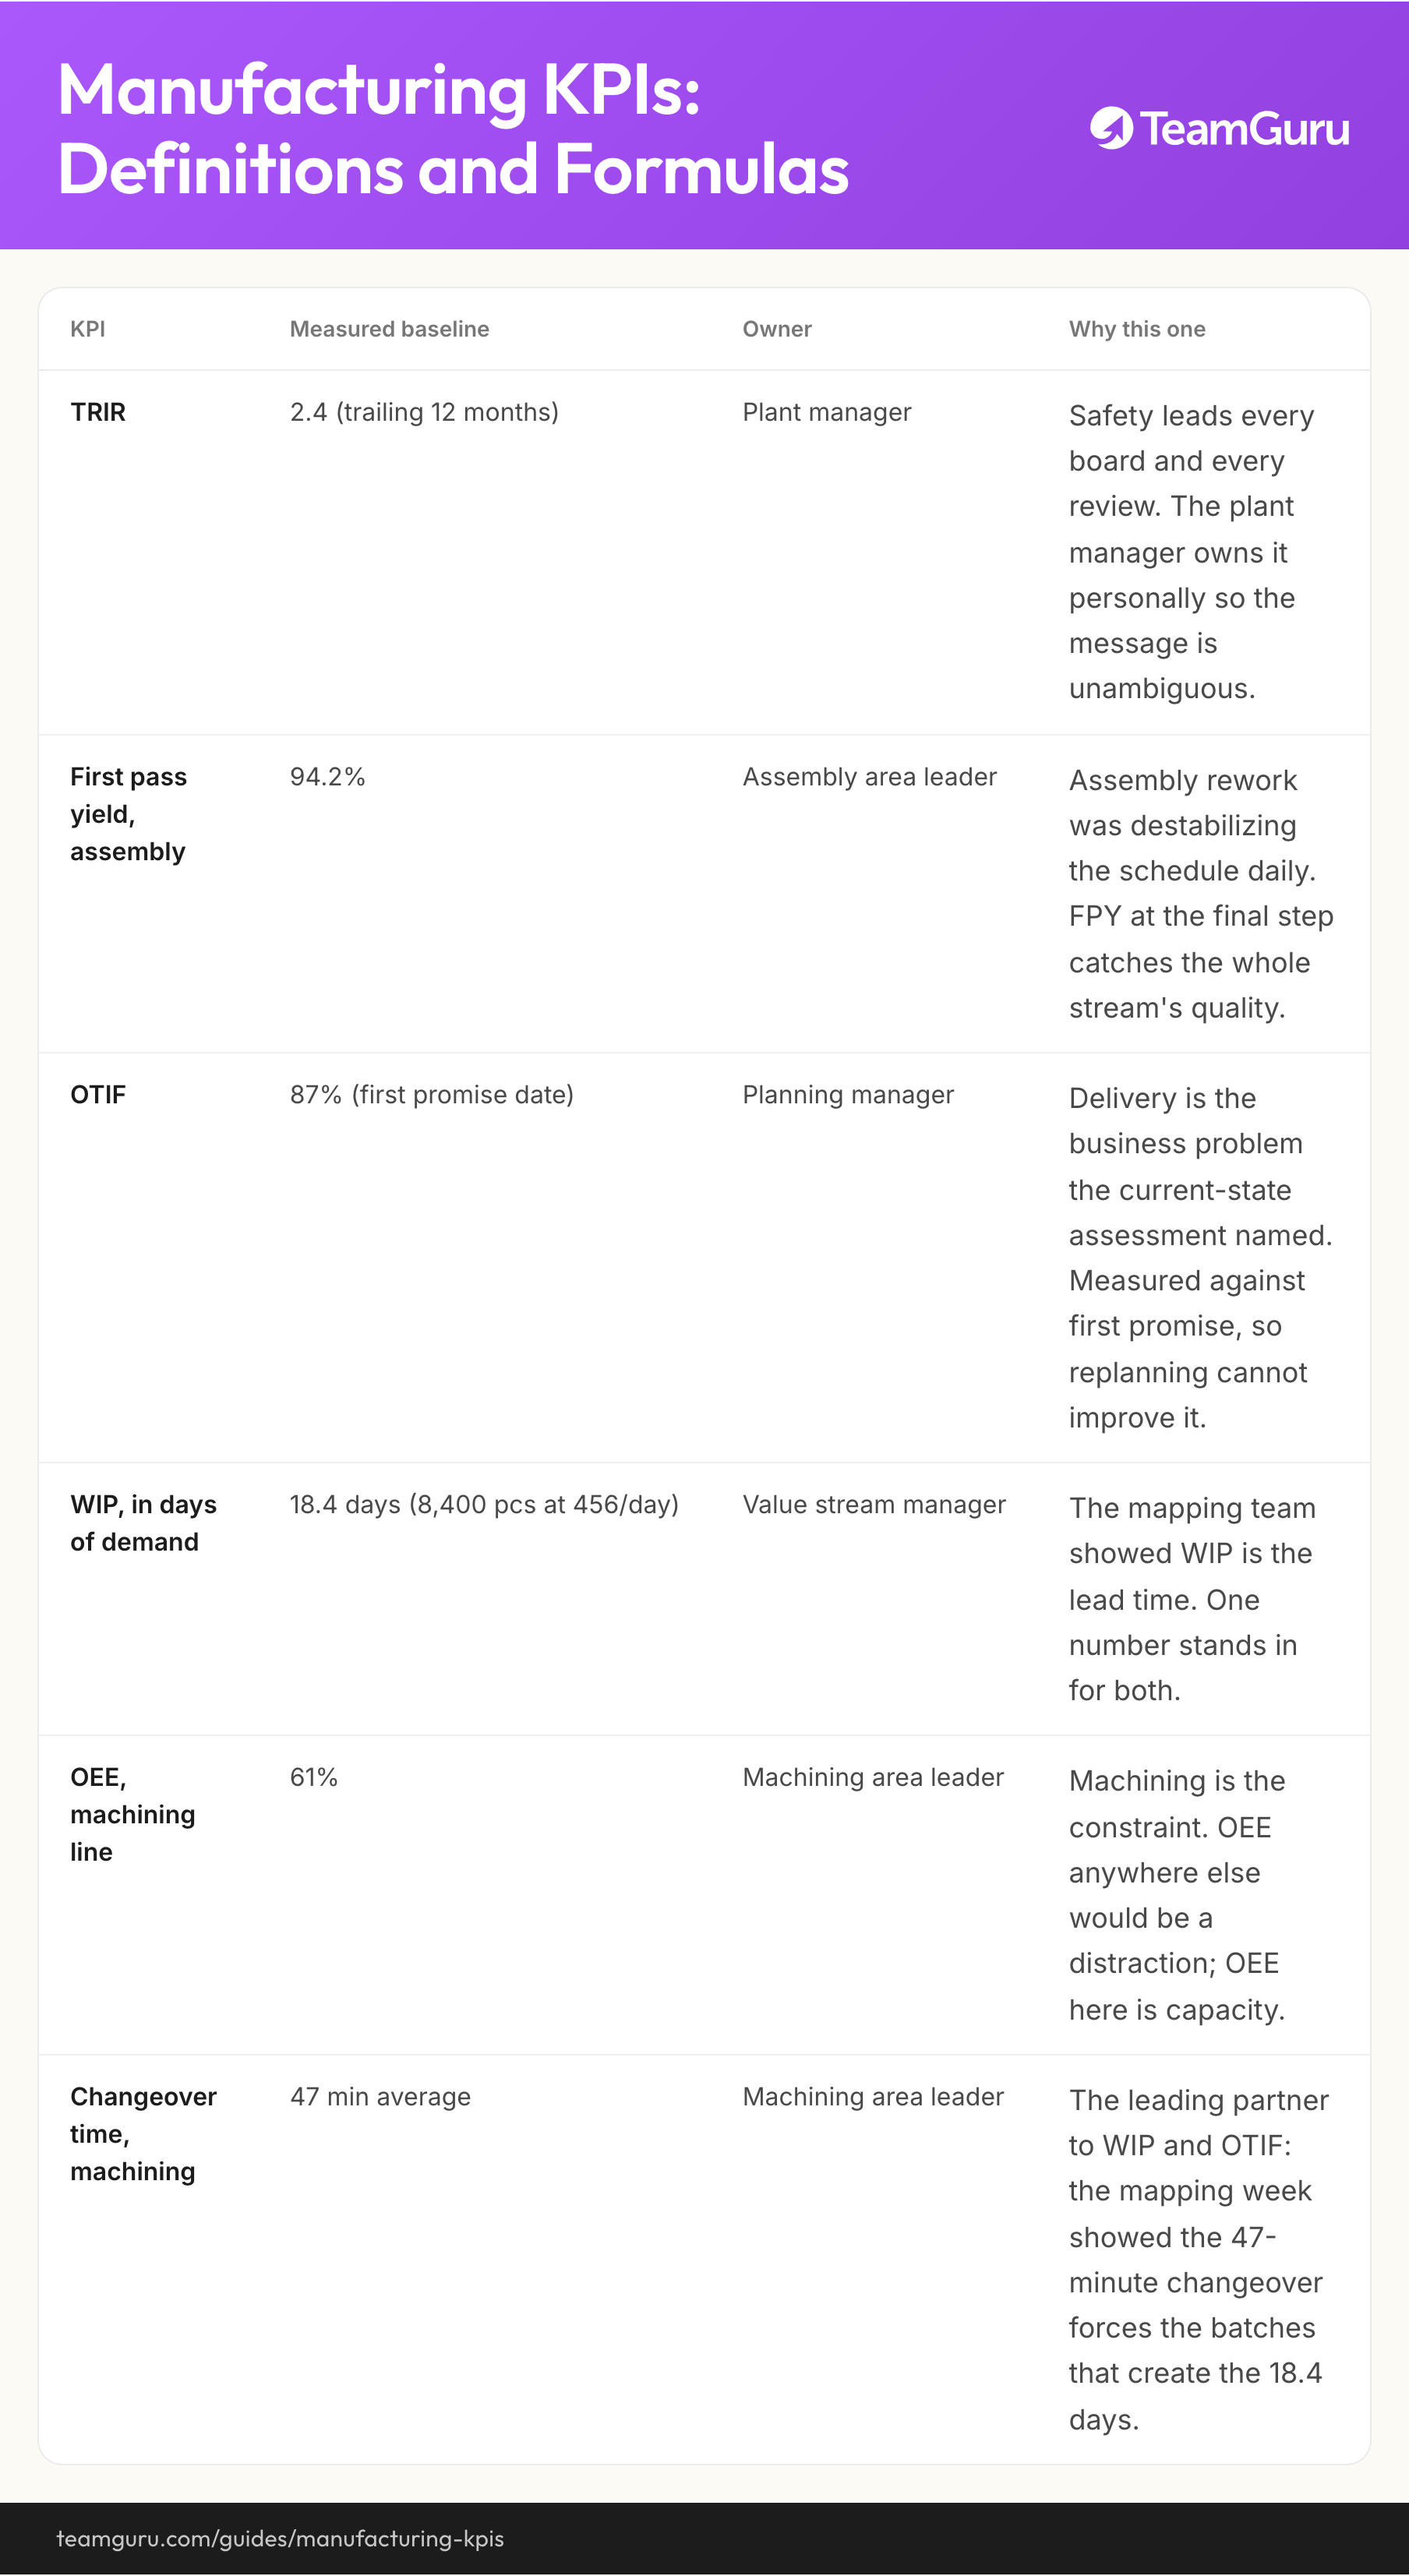
I numeri qui sotto sono illustrativi, ma coerenti tra loro, e riguardano la stessa azienda di componenti da 450 persone usata in tutta la roadmap di trasformazione: 456 pezzi al giorno di domanda su due turni, la consegna nominata come problema di business, la lavorazione meccanica identificata come collo di bottiglia e una settimana di mappatura che ha trovato 8.400 pezzi di WIP e 47 minuti di attrezzaggio. Lo stabilimento ha scelto sei KPI di partenza, e ogni scelta risale a una regola di selezione:
| KPI | Baseline misurata | Responsabile | Perché proprio questo |
|---|---|---|---|
| TRIR | 2,4 (ultimi 12 mesi) | Direttore di stabilimento | La sicurezza apre ogni board e ogni riunione. Il direttore di stabilimento la tiene in carico di persona, così il messaggio non è ambiguo. |
| First Pass Yield, assemblaggio | 94,2% | Responsabile assemblaggio | Le rilavorazioni in assemblaggio destabilizzavano il piano ogni giorno. L'FPY sull'ultima fase intercetta la qualità di tutto il flusso. |
| OTIF | 87% (sulla prima data promessa) | Responsabile programmazione | La consegna è il problema di business che l'analisi dello stato attuale ha nominato. Misurato sulla prima promessa, così riprogrammare non lo migliora. |
| WIP, in giorni di domanda | 18,4 giorni (8.400 pezzi a 456 al giorno) | Value stream manager | Il team della mappatura ha mostrato che il WIP è il lead time. Un numero solo vale per entrambi. |
| OEE, linea di lavorazione | 61% | Responsabile lavorazione | La lavorazione meccanica è il collo di bottiglia. L'OEE altrove sarebbe una distrazione; qui è capacità. |
| Tempo di attrezzaggio, lavorazione | 47 min in media | Responsabile lavorazione | È il partner anticipatore di WIP e OTIF: la settimana di mappatura ha mostrato che i 47 minuti di attrezzaggio impongono i lotti che generano i 18,4 giorni. |
Guarda che cosa manca. Nessun indice di rotazione delle scorte, perché i giorni di WIP portano lo stesso segnale a un livello su cui il value stream manager può agire. Nessuna produttività del lavoro, perché con la consegna come problema spingerebbe l'attenzione verso le macchine da tenere in marcia a ogni costo, che è esattamente il modo in cui sono nati gli 8.400 pezzi di WIP. E nessun obiettivo, per ora: quelli arrivano con il deployment della strategia dopo quattro settimane di dati, così i primi target nascono dalla realtà e non dalle aspirazioni.
Dai numeri alla gestione
Un set di KPI con la sua baseline è un cruscotto, non un sistema di gestione. Sono tre le pratiche che lo trasformano in un sistema. Primo, la cascata: un albero dei KPI collega ogni numero di stabilimento ai numeri di area e di turno che lo muovono, così un turno che migliora la propria aderenza al piano sa di stare muovendo l'OTIF dello stabilimento. Secondo, il ritmo: i numeri di turno finiscono sui board SQDIP che si leggono nel ciclo del Daily Management, dove un numero in rosso diventa entro 24 ore un'azione con un nome e una data. Terzo, l'escalation verso l'alto: le riunioni settimanali e mensili lavorano gli andamenti che il ciclo quotidiano da solo non chiude.
È anche il punto in cui i fogli di calcolo cedono: le definizioni si biforcano in copie locali, la baseline viene ribattuta a mano e la riunione torna a girare su numeri di cui nessuno si fida fino in fondo. In TeamGuru ogni KPI vive una volta sola, con la sua definizione, il responsabile, la baseline e lo storico, attraverso la gestione dei KPI, e i board e le riunioni leggono da quell'unico record attraverso il reporting operativo, così il board giornaliero, il riesame mensile e il telefono del direttore di stabilimento mostrano lo stesso numero.
Sulla roadmap le mosse successive sono il deployment della strategia, che fissa gli obiettivi sulla baseline e trasforma i divari più grandi nelle poche priorità presidiate dello stabilimento, e il Daily Management, che mette i numeri al lavoro ogni mattina.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Quanti KPI deve avere uno stabilimento?
Che differenza c'è tra KPI anticipatori e KPI a posteriori?
Che differenza c'è tra un KPI e una metrica?
Ogni quanto vanno riesaminati i KPI di produzione?
Qual è un buon benchmark di puntualità delle consegne?
Chi deve essere il responsabile di un KPI?
Come funziona in TeamGuru