Guide de mise en œuvre
KPI de production et indicateurs de performance.
Les KPI de production sont les chiffres mesurés qui servent à piloter une usine, regroupés le plus souvent en sécurité, qualité, délai, inventaire et productivité (SQDIP). Les KPI qui comptent ont trois propriétés communes : ils se mesurent au poste, chaque chiffre a un pilote nommé, et chaque chiffre éclaire une décision dans une revue régulière. Mesurez peu de chiffres que quelqu'un pilote, plutôt que beaucoup de chiffres que personne ne pilote. Un KPI sans pilote et sans décision, c'est du reporting, pas du management.
À quoi servent les KPI de production
Un KPI de production existe pour éclairer une décision. C'est tout son métier. Un taux de service à 87 % n'est pas une information tant que personne ne le pilote, ne sait pas pourquoi il est à 87 et pas à 94, et ne s'en sert pas en revue pour décider où porter la prochaine contre-mesure. Tout le reste de ce qui se mesure, et une usine mesure énormément, reste un indicateur : parfois utile, parfois consulté, mais ce n'est pas ce qui sert à piloter l'usine.
Le bon modèle mental est une petite hiérarchie. En haut, cinq à huit KPI de site, regroupés par convention en sécurité, qualité, délai, inventaire et productivité, la structure SQDIP (SQCDP dans beaucoup d'usines françaises) qui organise aussi les tableaux quotidiens. En dessous, chaque secteur ou chaque ligne porte ses trois à cinq chiffres, ceux que son équipe peut réellement influencer. Encore en dessous vivent tous les indicateurs que les systèmes enregistrent de toute façon. L'erreur classique consiste à écraser cette hiérarchie en un tableau de bord de 40 lignes où tout compte autant, c'est-à-dire où rien ne compte.
Périmètre de cette page : elle définit les KPI de base, donne leurs formules et montre comment choisir un jeu de départ puis le mesurer. Le guide SQDIP traite du tableau quotidien construit à partir de ces chiffres, le guide TRS entre dans le détail du rendement des équipements, et le guide sur l'arbre de KPI traite de la déclinaison des chiffres du site jusqu'au poste.
Leur place dans la feuille de route de transformation
Sur la feuille de route de déploiement TeamGuru, ce sujet est la pratique des KPI de référence, à l'étape de diagnostic. Elle suit le diagnostic de la situation actuelle, qui nomme le problème métier que les KPI doivent servir, et elle avance en parallèle de la VSM (Value Stream Mapping), qui fournit des chiffres mesurés comme le lead time, les en-cours et le temps de changement de série. La référence alimente ensuite le déploiement de la stratégie, qui fixe des objectifs dessus, et le management quotidien, qui la relit chaque jour.
- Avant Diagnostic initial
- Vous êtes ici KPI de référence
- En parallèle VSM
- Après Déploiement de la stratégie
- Après Management quotidien
Quand ajouter des KPI aggrave les choses
Mesurer donne l'impression d'avancer, et c'est exactement pour cela qu'on en fait trop. Chaque chiffre ajouté à un tableau de bord coûte de l'attention, et l'attention est la ressource la plus rare d'une usine. Avant d'ajouter un KPI, passez la liste ci-dessous : la plupart des systèmes de mesure qui patinent échouent de l'une de ces quatre façons, et aucune ne se répare en mesurant davantage.
- Le tableau de bord à 40 indicateurs. Personne ne sait qui pilote la ligne 23, les revues survolent au lieu de décider, et les trois chiffres qui comptent se noient dans les 37 autres. Si la revue mensuelle ne peut pas parler de chaque KPI, c'est la liste qui est trop longue, pas la réunion qui est trop courte.
- Les moyennes qui cachent la variation. Un taux de service mensuel de 91 % peut contenir une semaine parfaite et une semaine catastrophique, et c'est la catastrophe qui apprend quelque chose. Au niveau du terrain, regardez les tendances et la dispersion ; gardez la moyenne unique pour les synthèses.
- Les indicateurs de vitrine. Le nombre de pièces produites fait bel effet sur un mur et récompense la surproduction, le pire des sept gaspillages. Tout chiffre de production sans dénominateur de demande, de qualité ou de temps flatte l'effort au lieu de mesurer la performance.
- Les KPI sur lesquels une équipe ne peut rien à son niveau. La rotation des stocks sur le tableau d'un îlot, c'est du bruit : l'équipe ne peut pas la bouger depuis son poste. Déclinez plutôt : l'îlot suit le respect du programme et le FPY, qui remontent dans la rotation que pilote le directeur de site.
Le tableau des définitions : les KPI de base par catégorie SQDIP
Ces 17 KPI forment le choix utile pour la plupart des usines. Les formules sont écrites en langage courant, volontairement : un chiffre qu'on ne sait pas expliquer au tableau en une ligne ne survit pas sur le terrain. Aucune usine ne doit suivre les 17. Choisissez un jeu de départ avec les règles de la section suivante.
| KPI | Définition | Formule | Usage courant |
|---|---|---|---|
| Sécurité | |||
| TRIR | Total recordable incident rate : accidents et maladies enregistrables ramenés à 100 salariés à temps plein par an. L'indicateur de résultat sécurité standard dans les groupes internationaux. | TRIR = (accidents enregistrables x 200 000) / heures travaillées | Comparer la sécurité entre sites et dans le temps. La constante 200 000, c'est 100 salariés x 2 000 heures. En France, publiez à côté le TF1 (taux de fréquence, par million d'heures travaillées) et le TG (taux de gravité) : ce sont ces deux-là que vos interlocuteurs connaissent. |
| Remontée des presqu'accidents | Combien de presqu'accidents et de situations dangereuses sont déclarés par période. Un indicateur avancé : un chiffre qui monte traduit en général une confiance qui grandit, pas un danger qui grandit. | Presqu'accidents déclarés par mois (souvent pour 100 salariés) | Juger si le système de sécurité trouve les problèmes avant qu'ils ne deviennent des accidents. |
| Qualité | |||
| FPY | First pass yield : part des pièces qui passent une étape correctement du premier coup, sans retouche, réparation ni rebut. | FPY = pièces bonnes du premier coup / pièces engagées | Le chiffre qualité le plus honnête pour une étape, parce qu'il compte les retouches que le taux de rebut cache. |
| RTY | Rolled throughput yield : probabilité qu'une pièce traverse tout le flux du premier coup, c'est-à-dire le produit des FPY de chaque étape. | RTY = FPY étape 1 x FPY étape 2 x ... x FPY étape n | Faire apparaître l'usine cachée. Cinq étapes à 97 % chacune ne donnent qu'un RTY de 86 %. |
| Taux de rebut | Part des pièces engagées, ou du coût de production, perdue en rebut. | Taux de rebut = pièces rebutées / pièces engagées | Chiffrer la perte matière. À croiser avec le FPY, qui attrape en plus les retouches que le rebut ignore. |
| PPM défauts | Nombre de pièces défectueuses par million de pièces livrées au client. | PPM = (pièces défectueuses / pièces livrées) x 1 000 000 | La qualité vue du client, le chiffre qui apparaît dans la notation fournisseur. |
| CNQ | Coût de la non-qualité (COPQ) : tout l'argent dépensé parce que ce n'est pas bon du premier coup, rebuts, retouches, garanties, retours et contrôles supplémentaires. | CNQ % = (rebuts + retouches + garanties + contrôle) / chiffre d'affaires | Traduire la qualité en euros, pour arbitrer et pour la revue de direction mensuelle. |
| Délai | |||
| Taux de service (OTIF) | Part des commandes clients livrées à la date promise. L'OTIF ajoute deux conditions : complètes et conformes. | OTIF = commandes livrées à l'heure et complètes / total des commandes | La livraison vue du client. À mesurer contre la première date promise, pas contre le dernier report. |
| Respect du programme | À quel point la production a suivi le programme sur un intervalle donné, en quantité et en séquence. | Respect du programme = quantités produites au programme / quantités programmées | Séparer les retards de livraison qui viennent de l'ordonnancement de ceux qui viennent de l'exécution. |
| Lead time | Temps écoulé de la commande à la livraison, ou de l'entrée de la matière à la sortie du quai. Files d'attente comprises. | Lead time = date de livraison moins date de commande (ou jours quai à quai) | Le chiffre de flux que mesure une VSM. Presque toujours dominé par l'attente, pas par le temps de transformation. |
| Inventaire | |||
| Rotation des stocks | Combien de fois par an le stock est consommé et reconstitué. | Rotation = coût des ventes / valeur moyenne du stock | La vue financière de la trésorerie que l'exploitation immobilise. |
| Couverture de stock | Combien de jours le stock actuel tiendrait au rythme de consommation actuel. | Couverture = 365 / rotation des stocks (ou quantité en stock / consommation quotidienne) | Le même fait que la rotation, en unités opérationnelles. Fonctionne par article, par étape et par magasin. |
| En-cours (WIP) | Pièces qui attendent entre la matière première et le produit fini, à exprimer de préférence en jours de demande. | En-cours en jours = pièces en-cours / demande quotidienne | Le moteur direct du lead time. Plafonner l'en-cours est le levier le plus rapide dont dispose une usine. |
| Productivité | |||
| TRS | Taux de rendement synthétique (OEE) : la part du temps requis qui produit des pièces bonnes à la cadence nominale. | TRS = disponibilité x performance x qualité | Trouver la plus grosse des six pertes sur l'équipement goulot. Le guide dédié déroule le calcul complet. |
| Productivité main-d'œuvre | Production bonne par heure de main-d'œuvre directe. | Productivité = pièces bonnes produites / heures de main-d'œuvre directe | Suivre l'effet des améliorations dans le temps. Risqué comme objectif de poste, parce qu'il récompense la surproduction. |
| Temps de changement de série | Temps entre la dernière pièce bonne du produit A et la première pièce bonne du produit B à cadence nominale. | Changement de série = heure de la première pièce B bonne moins heure de la dernière pièce A bonne | Le levier derrière la taille des lots et la flexibilité, et l'objet de la méthode SMED. |
| Arrêts non planifiés | Temps de production programmé perdu en arrêts non prévus. | Arrêts % = temps d'arrêt non planifié / temps de production programmé | Alimenter les priorités de maintenance. Saisissez les causes d'arrêt à la machine, pas dans un rapport mensuel. |
Deux d'entre eux méritent leur propre page et l'ont : le TRS, dont les trois facteurs et les six pertes demandent un déroulé complet, et le temps de changement de série, dont la méthode de réduction est le SMED. Le lead time et les en-cours se mesurent, ils ne s'estiment pas, pendant une semaine de VSM : c'est pour cela que les deux pratiques avancent en parallèle.
Comment choisir vos KPI : six règles de sélection
C'est au moment de la sélection qu'un système de mesure se gagne ou se perd, et c'est une activité de conception, pas de collecte. Appliquez ces règles dans l'ordre au tableau ci-dessus, et un jeu de cinq à huit chiffres au niveau du site en sort presque mécaniquement.
Partez du goulot et du problème métier
La liste de KPI se déduit, elle ne se collecte pas. Si le problème métier est la livraison et si le goulot est l'usinage, alors le taux de service, le TRS de l'usinage et le temps de changement de série ont leur place sur la liste, et une douzaine d'autres candidats plausibles ne l'ont pas. Un KPI gagne sa place en se reliant à ce qui limite l'usine aujourd'hui.
À chaque indicateur de résultat, associez un indicateur avancé
Les indicateurs de résultat (taux de service, TRIR, CNQ) disent comment le mois s'est passé. Les indicateurs avancés (respect du programme, presqu'accidents déclarés, FPY au goulot) disent comment il se passe, pendant qu'il est encore temps d'agir. Un tableau de bord fait uniquement d'indicateurs de résultat est un rétroviseur.
Un pilote nommé par KPI
Le pilote est la seule personne qui explique le chiffre, sait pourquoi il a bougé et apporte la contre-mesure. Un KPI piloté par un service n'est piloté par personne. Une même personne peut piloter plusieurs KPI ; aucun KPI ne peut avoir deux pilotes.
La référence avant l'objectif
Mesurez deux à quatre semaines avant de fixer le moindre objectif. Un objectif posé avant que la référence existe est une fiction négociée, et les équipes apprennent à jouer avec la mesure au lieu d'améliorer le procédé.
Mesurez au poste, pas dans les rapports
Le chiffre affiché au tableau doit pouvoir se compter là où le travail se fait : pièces, arrêts, minutes, défauts. Les extractions ERP et les rapprochements de fin de mois arrivent trop tard et se discutent. Un chiffre que les opérateurs ont aidé à compter est un chiffre qu'ils acceptent.
Chaque KPI a une revue où quelqu'un le lit
Nommez la réunion où chaque KPI est lu et la décision qu'il éclaire : l'AIC quotidienne au tableau, la revue de performance hebdomadaire ou la revue de direction mensuelle. Si vous ne savez pas nommer la réunion, le KPI est décoratif et doit sauter.
Une référence de départ que le terrain accepte
Une référence, ce sont deux à quatre semaines de mesure honnête avant qu'un objectif existe. L'ordre compte. D'abord, définissez chaque KPI par écrit : la formule, la source de données, les règles de comptage et les cas particuliers, parce que la première dispute au pied du tableau porte toujours sur la définition, jamais sur la performance. Ensuite, mesurez au poste, avec les gens qui le tiennent, qui comptent eux-mêmes ou qui voient au moins compter. Enfin, faites accepter le chiffre par chaque pilote : pas l'aimer, l'accepter comme vrai. Alors seulement, fixez des objectifs.
Attendez-vous à une référence plus mauvaise que ce que tout le monde croyait. Les chiffres remontés dérivent vers le haut au fil des années, par générosité discrète dans les définitions, et mesurer au poste retire la générosité. Un taux de service qui tombe de 95 annoncés à 87 mesurés ne s'est pas dégradé : il est devenu réel, et seuls les chiffres réels peuvent s'améliorer.
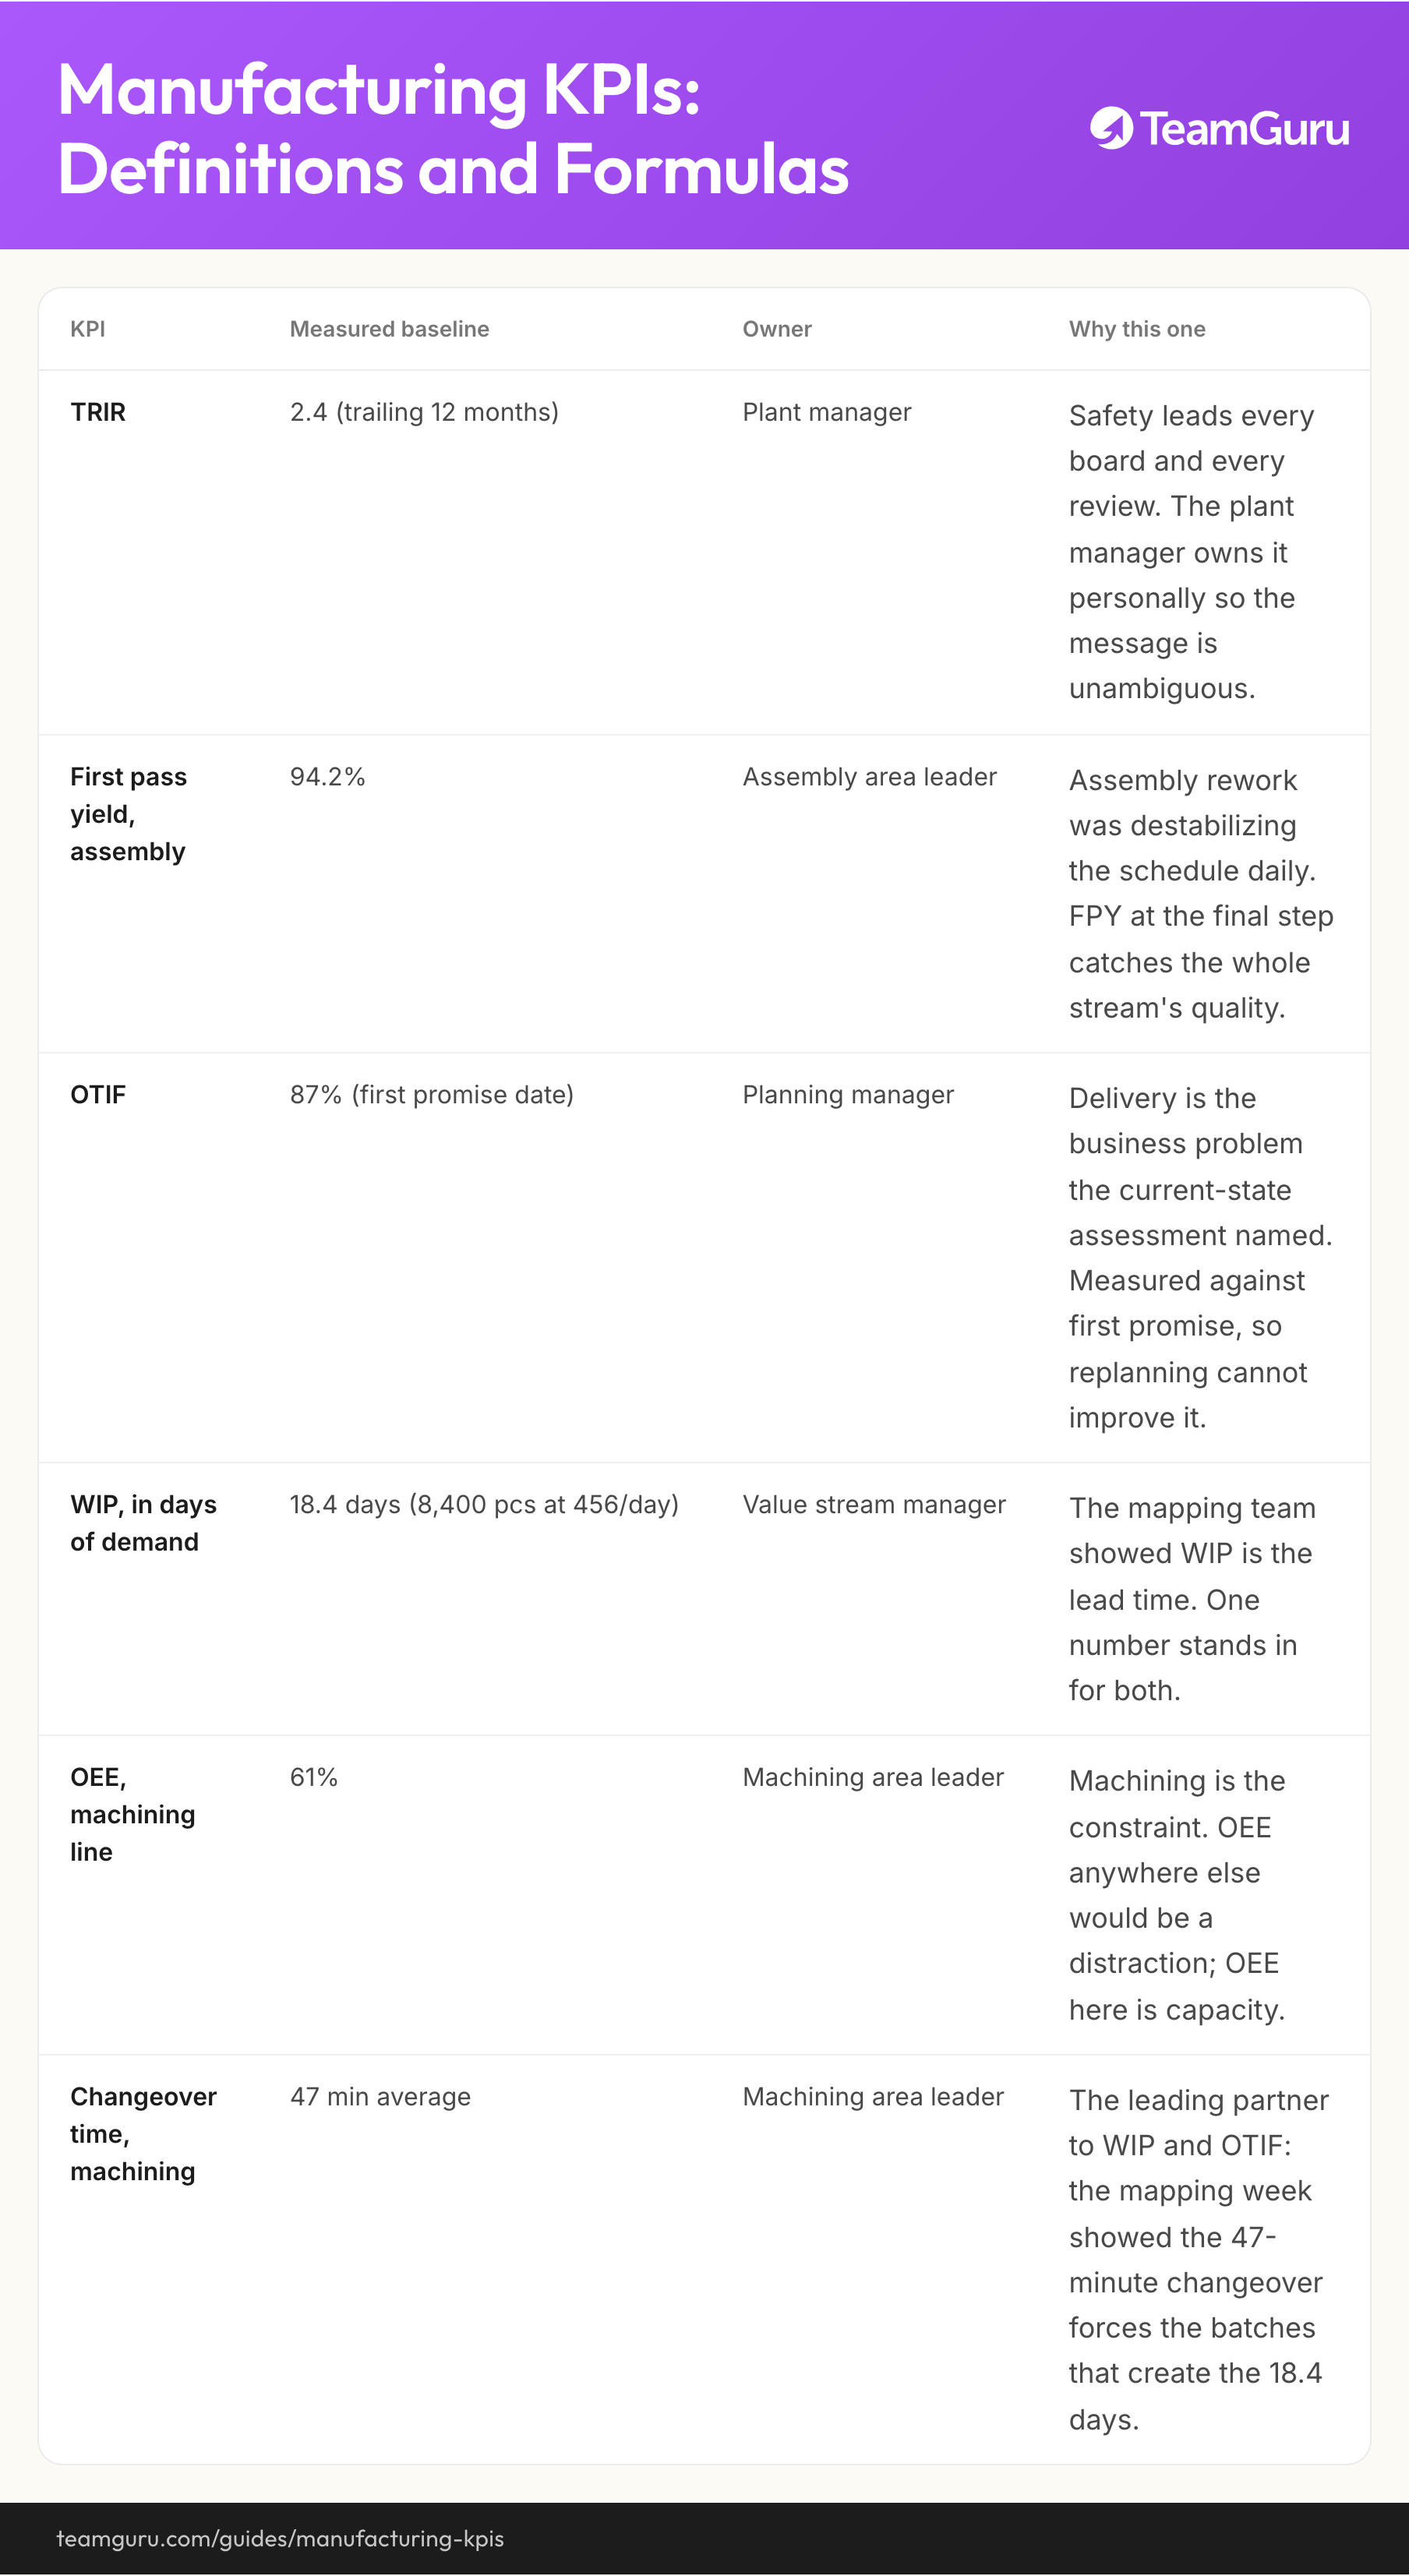
Exemple traité : choisir six KPI de départ
Les chiffres ci-dessous sont illustratifs, mais cohérents entre eux, pour le même fabricant de composants de 450 personnes utilisé sur toute la feuille de route de transformation : 456 pièces de demande par jour en 2x8, la livraison désignée comme problème métier, l'usinage identifié comme goulot, et une semaine de cartographie qui a trouvé 8 400 pièces d'en-cours et un changement de série de 47 minutes. Le site a retenu six KPI de départ, et chaque choix renvoie à une règle de sélection :
| KPI | Référence mesurée | Pilote | Pourquoi celui-là |
|---|---|---|---|
| TRIR | 2,4 (12 derniers mois) | Directeur de site | La sécurité ouvre chaque tableau et chaque revue. Le directeur de site la pilote personnellement, pour que le message soit sans ambiguïté. |
| FPY montage | 94,2 % | Responsable montage | Les retouches au montage déstabilisaient le programme tous les jours. Le FPY de l'étape finale attrape la qualité de tout le flux. |
| Taux de service (OTIF) | 87 % (1re date promise) | Responsable ordonnancement | La livraison est le problème métier qu'a nommé le diagnostic initial. Mesuré contre la première promesse, pour que replanifier ne puisse pas l'améliorer. |
| En-cours, en jours de demande | 18,4 jours (8 400 pièces à 456/jour) | Responsable de flux | La semaine de cartographie a montré que l'en-cours, c'est le lead time. Un seul chiffre porte les deux. |
| TRS, ligne d'usinage | 61 % | Responsable usinage | L'usinage est le goulot. Le TRS ailleurs serait une distraction ; ici, c'est de la capacité. |
| Changement de série, usinage | 47 min en moyenne | Responsable usinage | Le partenaire avancé de l'en-cours et du taux de service : la semaine de cartographie a montré que les 47 minutes de changement imposent les lots qui créent les 18,4 jours. |
Remarquez ce qui manque. Pas de rotation des stocks, parce que l'en-cours en jours porte le même signal à un niveau où le responsable de flux peut agir. Pas de productivité main-d'œuvre, parce qu'avec la livraison comme problème, elle tirerait l'attention vers le fait de faire tourner les machines à plein, ce qui est précisément l'origine des 8 400 pièces d'en-cours. Et pas encore d'objectifs : ils arriveront par le déploiement de la stratégie, après quatre semaines de mesure, pour que les premiers objectifs se posent face à la réalité plutôt que face à une ambition.
Des chiffres au pilotage
Un jeu de KPI mesuré est un tableau de bord d'instruments, pas un système de management. Trois pratiques le transforment en système. D'abord la déclinaison : un arbre de KPI relie chaque chiffre du site aux chiffres de secteur et de poste qui le font bouger, si bien qu'une équipe qui améliore son respect du programme sait qu'elle fait bouger le taux de service du site. Ensuite le rythme : les chiffres du poste vont sur les tableaux SQDIP, relus dans le cycle de management quotidien, où un chiffre au rouge devient une action avec un nom et une date sous 24 heures. Enfin l'escalade vers le haut : les revues hebdomadaires et mensuelles travaillent les tendances que le cycle quotidien ne peut pas traiter seul.
C'est aussi le moment où le tableur lâche : les définitions se dupliquent en versions locales, la référence est ressaisie, et la revue tourne de nouveau sur des chiffres que personne ne croit tout à fait. Dans TeamGuru, chaque KPI existe une seule fois, avec sa définition, son pilote, sa référence et son historique, grâce au pilotage des KPI, et les tableaux comme les revues lisent ce même enregistrement grâce au reporting, si bien que le tableau du matin, la revue mensuelle et le téléphone du directeur de site affichent le même chiffre.
Sur la feuille de route, les étapes suivantes sont le déploiement de la stratégie, qui fixe des objectifs sur la référence et transforme les plus gros écarts en quelques priorités pilotées, et le management quotidien, qui met les chiffres au travail chaque matin.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Combien de KPI faut-il suivre dans une usine ?
Quelle différence entre indicateur avancé et indicateur de résultat ?
Quelle différence entre un KPI et un simple indicateur ?
À quelle fréquence faut-il revoir les KPI de production ?
Existe-t-il un bon taux de service de référence ?
Qui doit piloter un KPI ?
Comment TeamGuru le met en pratique