Guía de implementación
Mapa de flujo de valor.
El mapa de flujo de valor (value stream mapping, VSM) es un método lean para dibujar cómo fluyen material e información en una familia de productos, del pedido a la entrega, y ver dónde se pierden tiempo y valor. Una buena semana de mapeo deja tres cosas: un mapa del estado actual que el equipo acepta, un diseño del estado futuro y un plan de mejora priorizado. El entregable no es el mapa, es el plan.
Qué es el VSM y para qué sirve
Un flujo de valor es cada paso, agregue valor o no, por el que pasa una familia de productos entre el pedido y la entrega, más el flujo de información que dispara cada paso. El mapeo del flujo de valor dibuja ese sistema completo en una sola página: los procesos con datos medidos, el inventario entre ellos contado en días, la lógica de programación arriba y, abajo, una línea de tiempo que separa el tiempo trabajando del tiempo esperando.
El método viene de Toyota, donde se llamaba mapeo del flujo de materiales e información, y lo popularizaron Mike Rother y John Shook con «Learning to See» (en español, «Observar para crear valor»). El cambio de nombre importa menos que las dos palabras que la mayoría de los mapas olvida: flujo de información. La mayoría de los problemas de entrega no los causan las máquinas lentas. Los causa la forma en que el trabajo se programa, se agrupa en lotes y se empuja de una máquina a otra.
El primer hallazgo típico es incómodo y útil: una pieza que requiere 42 minutos de proceso real pasa dos semanas y media dentro de la planta. Casi todo el lead time es espera, y la espera nace de decisiones que el mapa hace visibles: tamaños de lote, tiempos de cambio, programación push e inventario que nadie diseñó.
Dónde encaja el VSM en la hoja de ruta de transformación
El VSM es una herramienta temprana de diagnóstico y diseño, no una técnica lean aislada. En la hoja de ruta de despliegue de TeamGuru pertenece a la etapa de diagnóstico: se hace después de un primer diagnóstico del estado actual que ha acotado el problema de negocio, en paralelo con los KPI de línea base, y alimenta directamente el diseño del estado futuro y las prioridades que se despliegan mediante el despliegue de la estrategia.
- Antes Diagnóstico del estado actual
- Está aquí Mapa de flujo de valor
- En paralelo KPI de línea base
- Después Diseño del estado futuro
- Después Despliegue de la estrategia
Cuándo usarlo y cuándo no
Mapee cuando tenga que decidir a dónde va el esfuerzo de mejora: los lead times son demasiado largos, la entrega no es confiable, el inventario no deja de crecer, o los proyectos de mejora aterrizan siempre donde apunta la voz más fuerte. El mapa sustituye la opinión por una imagen compartida y medida, y el estado futuro convierte esa imagen en un número pequeño de proyectos de alto impacto.
No empiece con un VSM en estas situaciones:
- Hay una crisis aguda de seguridad, de calidad o con un cliente. Conténgala primero: una semana de mapeo no levanta una línea parada.
- Nadie en la sala tiene autoridad para cambiar el flujo. Un mapa sin patrocinador acaba de adorno en la pared.
- El objetivo es documentar, certificar o llevar una lámina al comité de dirección. El VSM es una herramienta de decisión; si no hay ninguna decisión pendiente, ahórrese la semana.
- No pueden nombrar una familia de productos. Mapee una familia que importe, no la planta entera de golpe.
Términos y métricas clave
Estos son los números que un equipo de mapeo mide y discute. Si un término del mapa no se puede rastrear hasta algo que alguien contó o cronometró en el proceso, no pertenece al mapa.
| Término | Qué significa en el mapa |
|---|---|
| Flujo de valor | Cada paso, agregue valor o no, necesario para llevar una familia de productos del pedido a la entrega, incluida la información que dispara cada paso. |
| Mapa del estado actual | Un dibujo de cómo fluyen hoy realmente el material y la información, con datos medidos, no de cómo dicen que fluyen el ERP o la documentación del proceso. |
| Mapa del estado futuro | Un diseño de cómo debería fluir ese mismo flujo de valor después de la mejora, normalmente con un horizonte de 6 a 12 meses. |
| Takt time | Tiempo de trabajo disponible dividido entre la demanda del cliente. El ritmo al que el flujo de valor debe producir para cubrir la demanda exacta. Ejemplo: 54,000 segundos de trabajo al día para 456 unidades dan un takt de 118 segundos. |
| Tiempo de ciclo (C/T) | Cada cuánto sale realmente una unidad terminada de un proceso, medido en el proceso. |
| Tiempo de cambio (C/O) | Tiempo desde la última pieza buena de un producto hasta la primera pieza buena del siguiente. En México se le dice cambio de modelo o de herramental; en España, cambio de utillaje. Los cambios largos obligan a lotes grandes, y los lotes grandes crean inventario. |
| Lead time | Tiempo total que una unidad pasa dentro del flujo de valor, colas incluidas. Se lee en días en la escalera de tiempos del mapa. |
| Eficiencia del ciclo de proceso | Tiempo de proceso dividido entre el lead time. En la mayoría de los flujos sin mapear está por debajo del 1 por ciento, lo cual es normal, no vergonzoso. |
| Supermercado y kanban | Un colchón de inventario controlado con una señal que dispara la reposición solo cuando se consume algo. Es la forma estándar de sustituir la programación push entre procesos que todavía no pueden fluir. |
| Proceso marcapasos | El único proceso que recibe el programa de producción. Todo lo que está aguas arriba se jala; todo lo que está aguas abajo fluye. Un solo punto de programación en lugar de cinco que compiten entre sí. |
| Ráfaga kaizen | El símbolo de estrella (kaizen burst) que marca dónde el estado futuro exige un proyecto de mejora, por ejemplo una reducción del tiempo de cambio. Las ráfagas se convierten en el plan de mejora. |
Los símbolos estándar, en una tabla
| Caja de proceso | Un paso de proceso con su caja de datos (C/T, C/O, disponibilidad, operadores, turnos) |
|---|---|
| Caja de datos | Los hechos medidos de un proceso, tomados en el proceso, no sacados de reportes |
| Triángulo de inventario | El conteo del material que espera entre procesos, convertido a días de demanda |
| Flecha de empuje (rayada) | Material que se mueve según el programa, sin importar si el proceso siguiente lo necesita |
| Supermercado | Un colchón de inventario controlado del que retira el proceso aguas abajo |
| Señal kanban | La instrucción de producir o de mover, disparada por el consumo |
| Camión / embarque | Entradas y salidas de material, con su frecuencia |
| Flujo de información | Línea recta para papel o comunicación verbal, línea en zigzag para electrónica (MRP, EDI, correo) |
| Escalera de tiempos | La línea inferior del mapa: días de espera arriba, tiempo de proceso abajo. De ahí sale el lead time |
| Ráfaga kaizen | Una mejora necesaria, y una futura fila de su lista de proyectos |
Cómo llevar una semana de mapeo
Un primer mapa no lleva meses. Lleva un equipo preparado y unos cuatro días, y termina con un plan presentado a la dirección de la planta, no con un dibujo archivado en una carpeta. Esta agenda ha sobrevivido al contacto con plantas reales: adapte los días, conserve la secuencia.
| Cuándo | Qué ocurre |
|---|---|
| Antes de la semana | Elija una familia de productos que aporte volumen o margen. Nombre al equipo: responsable del flujo de valor, supervisores y operadores del flujo, una persona de planeación y una persona con autoridad para cambiar el flujo. Reserve la sala y las agendas. |
| Día 1, mañana | Recorra el flujo de puerta a puerta, empezando en embarques y avanzando aguas arriba. Todavía no se dibuja: solo se mira y se pregunta. |
| Día 1, tarde | Recorra otra vez con cronómetros y hojas de conteo. Tome tiempos de ciclo, tiempos de cambio, disponibilidad y número de operadores, y cuente cada pila de inventario. |
| Día 2 | Dibujen juntos el estado actual en papel o en un pizarrón. Flujo de material de izquierda a derecha, flujo de información arriba, escalera de tiempos abajo. Discutan los números hasta que las personas que hacen el trabajo los acepten. |
| Día 3, mañana | Analicen: comparen los tiempos de ciclo con el takt, marquen cada flecha de empuje, encierren en un círculo cada acumulación de inventario y pregunten qué hace necesaria a cada una. |
| Día 3, tarde | Diseñen el estado futuro: dónde puede el flujo sustituir a las colas, dónde deben los supermercados poner tope al inventario, qué proceso único recibe el programa y qué tiempos de cambio deben bajar para permitir lotes más pequeños. Marquen cada mejora necesaria como una ráfaga kaizen. |
| Día 4 | Conviertan las ráfagas en un plan de mejora: agrúpenlas en bucles, asignen un responsable y una meta medible a cada una y ordenen los primeros 90 días. Preséntenlo ese mismo día a la dirección de la planta. |
Reglas que mantienen honesta la semana
- Recorra el flujo antes de dibujarlo, y hágalo aguas arriba, de embarques hacia la materia prima: así lo ve en el mismo sentido inverso en que lo recorre un pedido del cliente.
- Mida en el proceso. Los tiempos de ciclo sacados del ERP, de estudios de capacidad o de la memoria son la vía más rápida para dibujar una ficción.
- Cuente todo el inventario, incluidas las tarimas de las que nadie quiere hablar, y convierta los conteos a días de demanda para que caigan en la escalera de tiempos.
- Dibuje primero a mano. El estado actual sirve para tener una discusión compartida que termine en acuerdo, y un proyector mata esa discusión.
- Diseñe el estado futuro en la misma semana, mientras la incomodidad está fresca. Un mapa del estado actual sin estado futuro es una queja, no un plan.
Las cinco preguntas del estado futuro
Diseñe el estado futuro respondiendo estas preguntas en orden. Cada sí y cada no se convierte en una línea del mapa, y cada brecha en una ráfaga kaizen.
- ¿Cuál es el takt time y qué procesos no lo alcanzan hoy?
- ¿Dónde pueden los procesos fluir pieza a pieza, sin inventario entre ellos?
- Donde el flujo todavía no es posible, ¿dónde ponen tope al inventario los supermercados y el kanban?
- ¿Qué proceso único se convierte en el marcapasos que recibe el programa?
- ¿Qué mejoras, en tiempos de cambio, disponibilidad o layout, tienen que ocurrir para que el diseño sea real?
Ejemplo resuelto, con el razonamiento
Las cifras siguientes son ilustrativas, pero coherentes entre sí, y corresponden al mismo fabricante de componentes de 450 personas que se usa en toda la hoja de ruta de transformación: una demanda de 456 unidades al día repartida entre corte, maquinado, soldadura y ensamble, con un programa MRP semanal empujado a cada proceso. El equipo de mapeo midió esto:
| Métrica | Estado actual | Estado futuro (12 meses) |
|---|---|---|
| Lead time | 18.4 días | 7.2 días |
| Tiempo de proceso | 42 min | 38 min |
| Inventario en proceso (WIP) | 8,400 pzas | 3,300 pzas |
| Cambio de modelo (maquinado) | 47 min | 18 min |
| Puntos de programación | 4 procesos | 1 marcapasos |
| Eficiencia del ciclo de proceso | 0.25% | 0.59% |
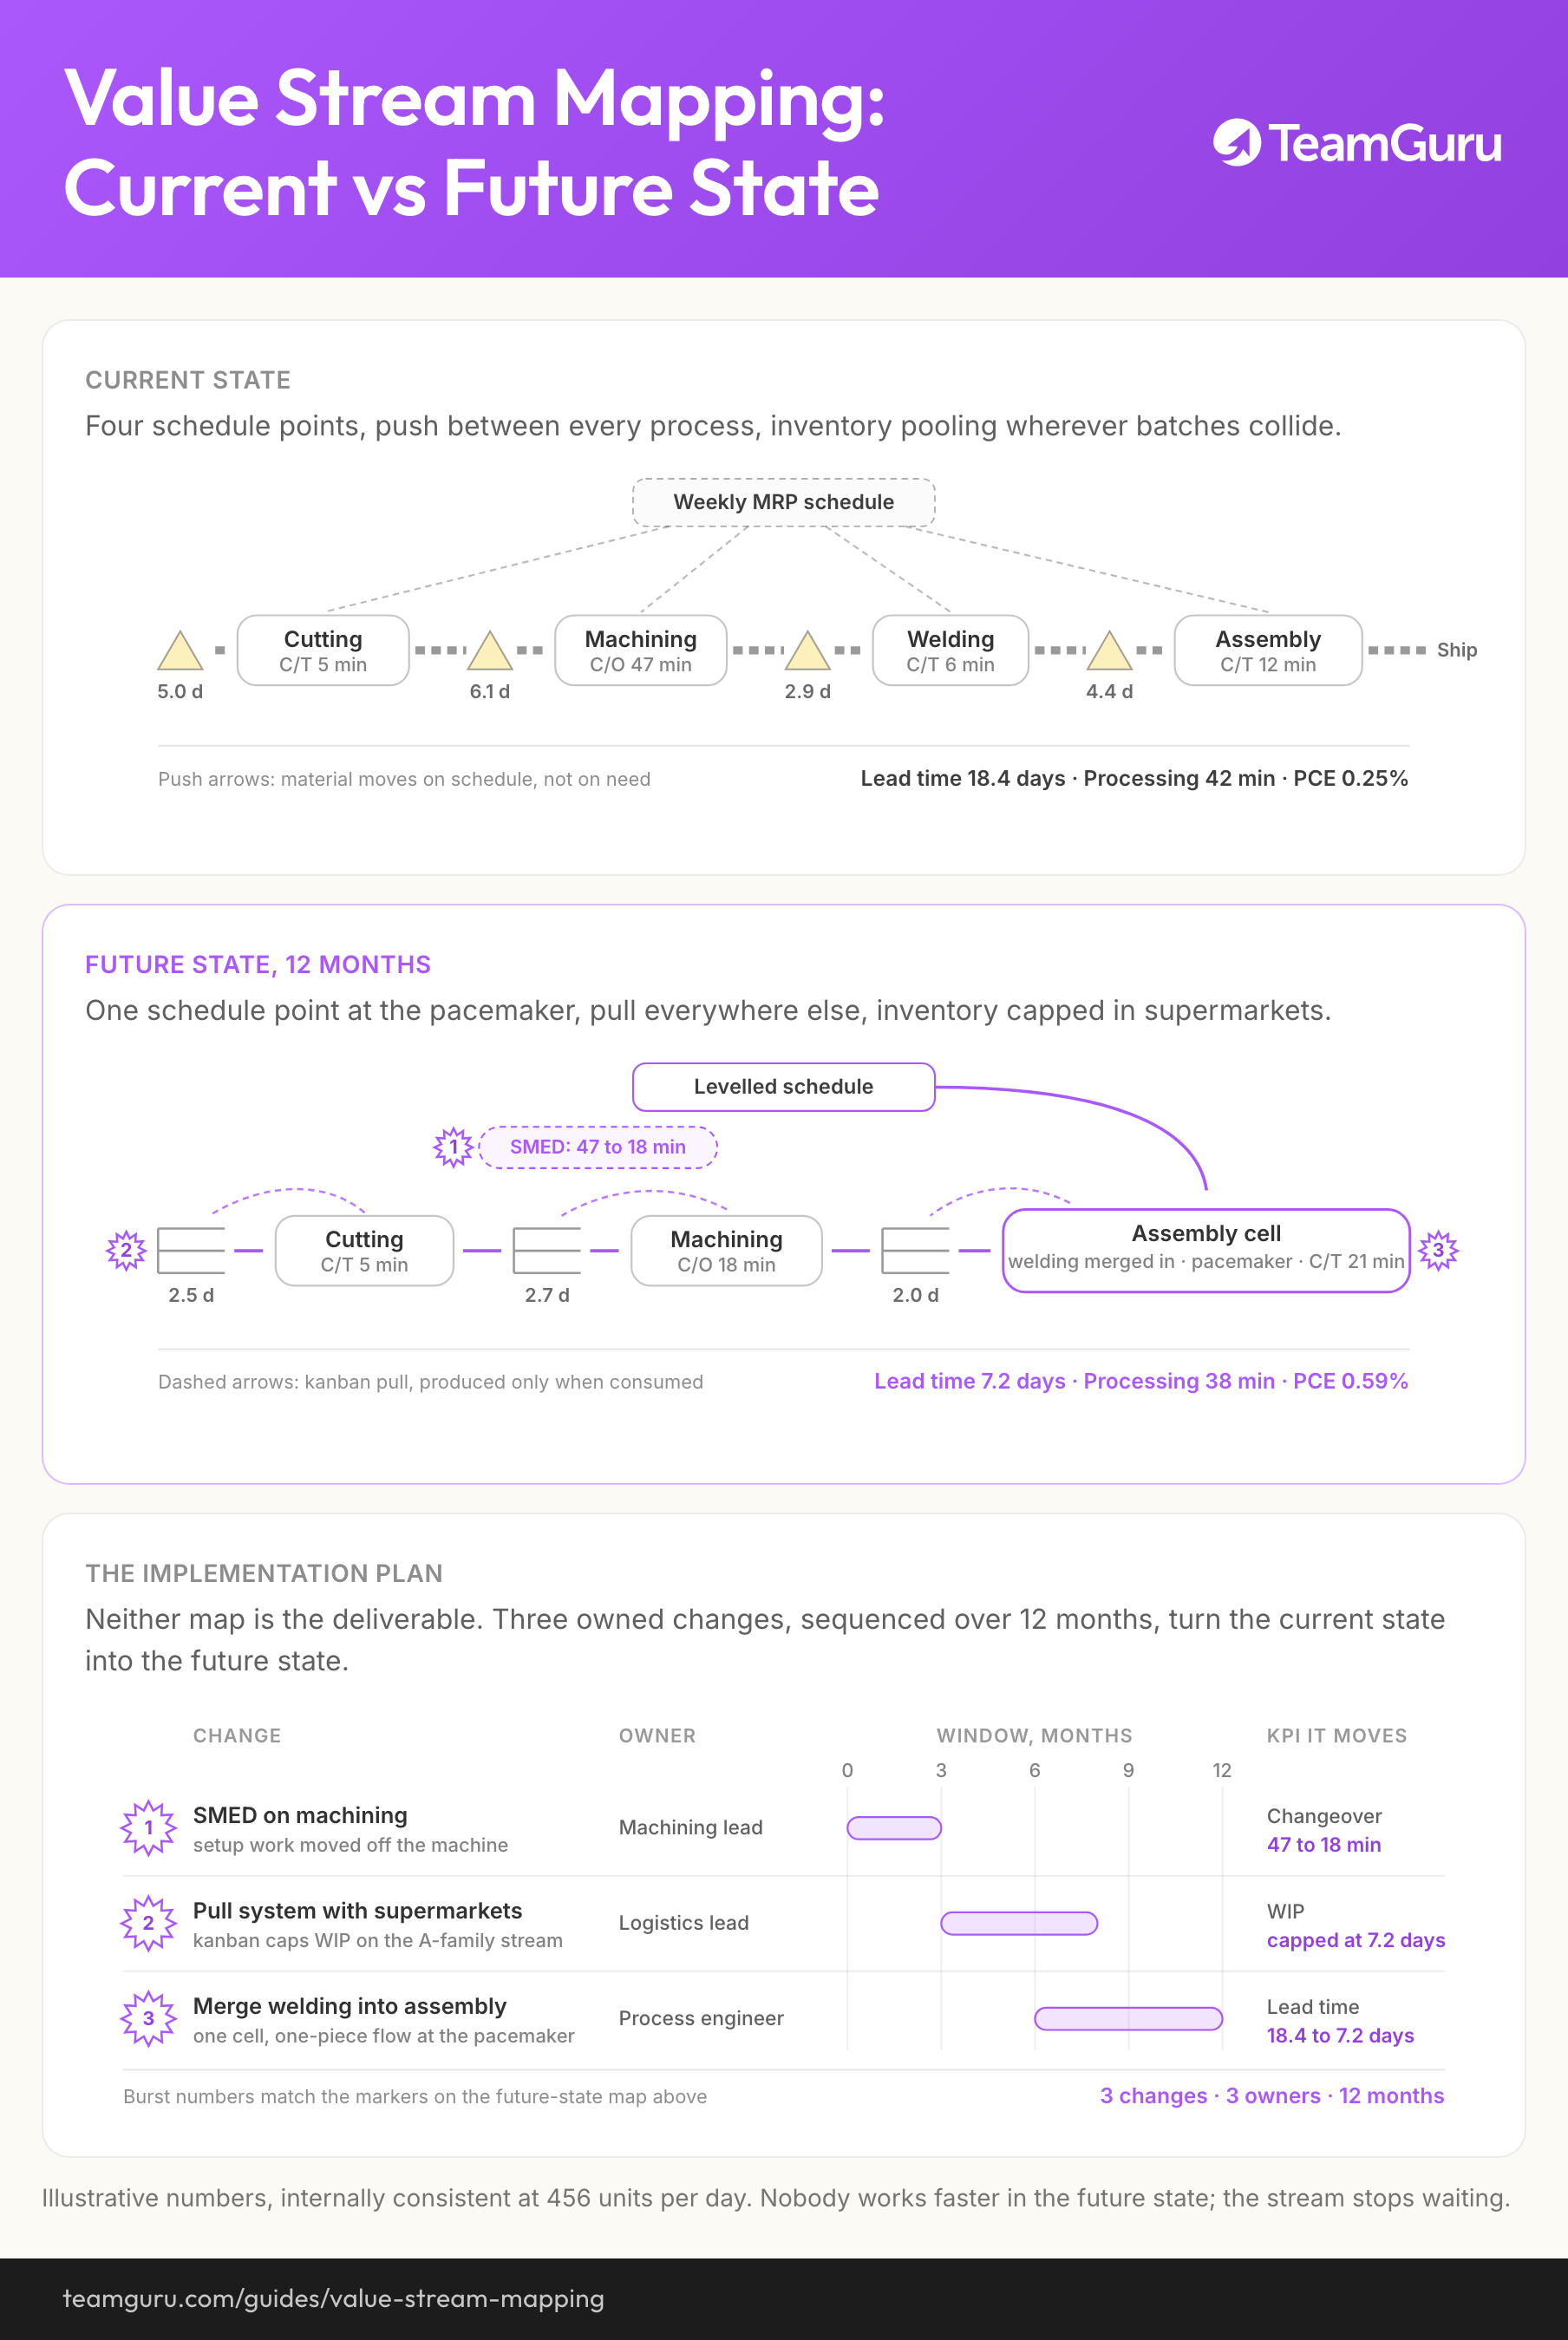
Current state
Four schedule points, push between every process, inventory pooling wherever batches collide.
Future state, 12 months
One schedule point at the pacemaker, pull everywhere else, inventory capped in supermarkets.
The implementation plan
Neither map is the deliverable. Three owned changes, sequenced over 12 months, turn the current state into the future state.
Lea juntas las dos primeras filas, porque ahí está toda la lección: el lead time cae un 61 por ciento mientras el tiempo de proceso apenas se mueve. En el estado futuro nadie trabaja más rápido. El flujo simplemente deja de esperar. Con una demanda de 456 unidades al día, 8,400 piezas de inventario en proceso son, por definición, 18.4 días de lead time; bajar el WIP a 3,300 piezas es lo que recorta el lead time a 7.2 días. Las decisiones de diseño que llevan hasta ahí:
Programar solo el ensamble final y jalar todo lo que está aguas arriba
Por qué: Cuatro procesos programados por separado significaban cuatro prioridades en competencia y urgencias constantes entre ellos. Un solo marcapasos elimina en todos los demás la discusión sobre qué se produce a continuación.
Abrir un proyecto de reducción del cambio de modelo en maquinado (de 47 a 18 minutos)
Por qué: El cambio de 47 minutos obligaba a lotes de unos tres días de demanda. Por debajo de 20 minutos, los lotes pueden reducirse en dos tercios, y con ellos la acumulación de 6 días de inventario frente a maquinado.
Poner supermercados con kanban entre corte, maquinado y ensamble
Por qué: El flujo todavía no puede correr pieza a pieza, así que los colchones se quedan, con tope y autogestionados. El inventario pasa a ser una cantidad diseñada en vez de un accidente.
Integrar la soldadura en la celda de ensamble
Por qué: La soldadura operaba a la mitad del takt y alimentaba una cola de 2.9 días. Moverla a la celda elimina una entrega, una cola y un punto de programación, al costo de un cambio de layout.
El resultado de la semana no fue el mapa. Fueron cuatro proyectos con responsables, metas y una secuencia de 90 días, más dos KPI, lead time y minutos de cambio de modelo, sumados a la línea base de la planta para que el avance se vea cada semana.
Después del mapa: cómo hacer que perdure
La mayoría de los mapas de flujo de valor mueren en las dos semanas siguientes al taller, y mueren siempre igual: las ráfagas nunca se convierten en proyectos con responsable, los proyectos nunca reciben un ritmo de revisión, y seis meses después alguien encuentra el mapa detrás de un armario. Lo que sigue al mapa es una cadena de gestión, y cada eslabón necesita un responsable:
Estado actual → estado futuro → brechas → proyectos → acciones → KPI → revisión por la dirección.
La primera mitad de esa cadena es el VSM. En la segunda mitad toma el relevo un sistema de gestión, y ahí es donde TeamGuru se gana su lugar: el mapa del estado futuro y sus supuestos viven en Documentos junto al trabajo en lugar de en una pared, cada ráfaga kaizen se convierte en un proyecto con acciones con responsable y fecha, y el lead time y el tiempo de cambio se suman a la línea base de KPI para que la revisión mensual siga el flujo de valor y no el recuerdo de un taller.
En la hoja de ruta, los pasos siguientes al VSM son el diseño del estado futuro de los flujos prioritarios y el despliegue de la estrategia, que convierte las brechas mayores en las pocas prioridades medibles de la planta.
Errores frecuentes
Así se ve mal
- El mapa se dibuja en una oficina con datos del ERP y luego se presenta en el piso de producción
- Se mapean todos los procesos de la planta a la vez, y no cambia nada
- El estado actual queda terminado; el estado futuro se pospone a un taller posterior que nunca ocurre
- El mapa es bonito, está plastificado y lleva seis meses desactualizado
- Las ráfagas no tienen responsables, ni fechas, ni un KPI que muestre el avance
Así se ve bien
- Una familia de productos, un equipo, cuatro días, un plan de mejora
- Números medidos en el proceso y aceptados por quienes lo operan
- Un estado futuro con fecha a 6 o 12 meses y un takt que todos saben decir
- Cada ráfaga kaizen es un proyecto con responsable y meta medible
- Lead time y tiempo de cambio en la línea base de KPI, revisados cada mes
Lléveselo consigo
El diagrama de esta guía como imagen, de uso libre en formaciones internas y talleres.
Descargar PNG