Guida all'implementazione
Value Stream Mapping.
Il Value Stream Mapping (VSM), la mappatura del flusso di valore, è il metodo Lean che disegna come materiali e informazioni attraversano davvero lo stabilimento dall'ordine alla consegna, per una sola famiglia di prodotti, e fa vedere dove si perdono tempo e valore. Una settimana di mappatura fatta bene porta a casa tre cose: una mappa dello stato attuale a cui il team crede, il disegno dello stato futuro e un piano di miglioramento con le priorità. La mappa non è il risultato. Il risultato è il piano.
Che cos'è il VSM e a che cosa serve
Un flusso di valore è l'insieme dei passaggi, a valore aggiunto o no, che una famiglia di prodotti attraversa tra l'ordine e la consegna, più il flusso di informazioni che fa partire ciascuno di quei passaggi. La mappatura del flusso di valore mette tutto questo sistema su una pagina sola: i processi con i loro dati misurati, le scorte tra un processo e l'altro contate in giorni, la logica di programmazione in alto e, in fondo, una scala dei tempi che separa il tempo passato a lavorare dal tempo passato ad aspettare.
Il metodo viene da Toyota, dove si chiamava mappatura del flusso di materiali e informazioni, ed è diventato noto con Learning to See di Mike Rother e John Shook. Il cambio di nome conta meno delle due parole che quasi tutte le mappe dimenticano: flusso di informazioni. La maggior parte dei problemi di consegna non nasce da macchine lente. Nasce da come il lavoro viene programmato, raggruppato in lotti e spinto da una macchina all'altra.
La prima scoperta è quasi sempre scomoda e utile: un pezzo che di lavorazione vera richiede 42 minuti resta in stabilimento due settimane e mezza. Quasi tutto il lead time è attesa, e l'attesa nasce da decisioni che la mappa rende visibili: dimensione dei lotti, attrezzaggi, programmazione push e scorte che nessuno ha progettato.
Dove si colloca il VSM nella roadmap di trasformazione
Il VSM è uno strumento di diagnosi e di progettazione, non una tecnica Lean isolata. Sulla roadmap di trasformazione di TeamGuru appartiene alla fase Diagnosi: parte dopo che una prima analisi dello stato attuale ha messo a fuoco il problema di business, cammina in parallelo ai KPI di partenza e alimenta direttamente la progettazione dello stato futuro e le priorità distribuite con il deployment della strategia.
Quando usarlo e quando no
Mappa quando devi decidere dove mandare l'impegno di miglioramento: i lead time sono troppo lunghi, le consegne non sono affidabili, le scorte continuano a crescere, oppure i progetti finiscono ogni volta dove punta la voce più forte. La mappa sostituisce le opinioni con un quadro condiviso e misurato, e lo stato futuro trasforma quel quadro in pochi progetti che spostano molto.
Non partire dal VSM in questi casi:
- È in corso una crisi acuta di sicurezza, di qualità o con un cliente. Prima si contiene: una settimana di mappatura non rimette in piedi una linea ferma.
- In sala non c'è nessuno con l'autorità di cambiare il flusso. Una mappa senza sponsor finisce a decorare una parete.
- L'obiettivo è documentare, certificarsi o portare una slide a un comitato. Il VSM serve a decidere; se non c'è nessuna decisione aperta, risparmia la settimana.
- Non sai dire quale famiglia di prodotti. Mappa una famiglia che conta, non tutto lo stabilimento in una volta.
Termini e metriche che contano
Sono i numeri che una squadra di mappatura misura e su cui discute. Se un dato sulla mappa non si può ricondurre a qualcosa che qualcuno ha contato o cronometrato sul processo, sulla mappa non ci sta.
| Termine | Che cosa vuol dire sulla mappa |
|---|---|
| Flusso di valore | Tutti i passaggi, a valore aggiunto o no, che servono per portare una famiglia di prodotti dall'ordine alla consegna, comprese le informazioni che fanno partire ciascun passaggio. |
| Mappa dello stato attuale | Il disegno di come materiali e informazioni scorrono davvero oggi, con i dati misurati. Non come dicono l'ERP o le procedure. |
| Mappa dello stato futuro | Il disegno di come lo stesso flusso deve scorrere dopo il miglioramento, di solito tra 6 e 12 mesi. |
| Takt time | Tempo di lavoro disponibile diviso per la domanda del cliente. È il ritmo a cui il flusso deve produrre per stare esattamente sulla domanda. Esempio: 54.000 secondi di lavoro al giorno per 456 pezzi danno un takt di 118 secondi. |
| Tempo ciclo (C/T) | Ogni quanto esce davvero un pezzo finito da un processo, misurato sul processo. |
| Tempo di attrezzaggio (C/O) | Dall'ultimo pezzo buono di un prodotto al primo pezzo buono del successivo. Attrezzaggi lunghi obbligano a lotti grandi, e i lotti grandi diventano scorte. |
| Lead time (L/T) | Il tempo totale che un pezzo passa dentro il flusso, code comprese. Si legge in giorni sulla scala dei tempi in fondo alla mappa. |
| Efficienza di flusso (PCE) | Tempo di lavorazione diviso per il lead time. Nei flussi mai mappati sta quasi sempre sotto l'1 per cento: è normale, non è una vergogna. |
| Supermarket e kanban | Una scorta cuscinetto controllata, con un segnale che fa ripristinare solo quello che è stato consumato. È il modo standard di togliere la programmazione push tra due processi che ancora non riescono a scorrere. |
| Processo pacemaker | L'unico processo che riceve il programma di produzione. A monte si tira, a valle si scorre. Un solo punto di programmazione invece di cinque che litigano. |
| Kaizen burst | Il simbolo a stella che segna dove lo stato futuro chiede un progetto di miglioramento, per esempio la riduzione di un attrezzaggio. I burst diventano il piano di miglioramento. |
I simboli standard, in una tabella
| Casella di processo | Un passaggio di lavorazione con la sua data box (C/T, C/O, disponibilità, operatori, turni) |
|---|---|
| Data box | I fatti misurati su un processo, raccolti sul processo e non presi dai report |
| Triangolo delle scorte | Il conteggio del materiale fermo tra due processi, convertito in giorni di domanda |
| Freccia push (rigata) | Materiale spostato a programma, che il processo successivo ne abbia bisogno o no |
| Supermarket | Un cuscinetto controllato da cui preleva il processo a valle |
| Segnale kanban | L'ordine di produrre o di spostare, generato dal consumo |
| Camion, spedizione | Le consegne in entrata e in uscita, con la loro frequenza |
| Flusso delle informazioni | Linea dritta per la carta o la voce, a zigzag per l'elettronico (MRP, EDI, e-mail) |
| Scala dei tempi | La riga in fondo alla mappa: sopra i giorni di attesa, sotto il tempo di lavorazione. Da qui esce il lead time |
| Kaizen burst | Un miglioramento necessario, e una riga futura della tua lista progetti |
Come si conduce una settimana di mappatura
Una prima mappa non chiede mesi. Chiede una squadra preparata e circa quattro giorni, e finisce con un piano presentato alla direzione dello stabilimento, non con un disegno archiviato in una cartella. Questa agenda è sopravvissuta al contatto con stabilimenti veri: adatta i giorni, tieni la sequenza.
| Quando | Che cosa succede |
|---|---|
| Prima della settimana | Scegli una famiglia di prodotti che conta, per volumi o per margine. Fai i nomi della squadra: il responsabile del flusso di valore (value stream manager), capireparto e operatori del flusso, chi fa la programmazione della produzione, una persona con l'autorità di cambiare il flusso. Blocca la sala e le agende. |
| Giorno 1, mattina | Percorri il flusso porta a porta, partendo dalla spedizione e risalendo. Non si mappa ancora: si guarda e si chiede. |
| Giorno 1, pomeriggio | Ripercorrilo con cronometro e fogli di conteggio. Raccogli tempi ciclo, tempi di attrezzaggio, disponibilità, numero di operatori, e conta ogni mucchio di materiale fermo. |
| Giorno 2 | Disegna lo stato attuale insieme alla squadra, su carta o su una lavagna. Materiali da sinistra a destra, informazioni in alto, scala dei tempi in fondo. Si discute sui numeri finché non li accetta chi il lavoro lo fa. |
| Giorno 3, mattina | Analisi: confronta i tempi ciclo con il takt, segna tutte le frecce push, cerchia le scorte e chiediti che cosa rende necessario ognuno di quei mucchi. |
| Giorno 3, pomeriggio | Progetta lo stato futuro: dove il flusso può sostituire le code, dove servono supermarket a mettere un tetto alle scorte, quale unico processo riceve il programma, quali attrezzaggi devono scendere per permettere lotti più piccoli. Segna ogni miglioramento necessario con un kaizen burst. |
| Giorno 4 | Trasforma i burst in un piano di miglioramento: raggruppali in loop, dai a ciascuno un responsabile e un target misurabile, e metti in sequenza i primi 90 giorni. Presenta alla direzione dello stabilimento lo stesso giorno. |
Regole che tengono onesta la settimana
- Percorri il flusso prima di disegnarlo, e fallo a ritroso, dalla spedizione verso la materia prima: così parti da dove il cliente tocca il flusso e risali fino a chi lo alimenta.
- Misura sul processo. Tempi ciclo presi dall'ERP, da uno studio di capacità o dalla memoria sono il modo più veloce per disegnare una finzione.
- Conta tutte le scorte, anche i bancali di cui nessuno vuole parlare, e converti i conteggi in giorni di domanda, così finiscono sulla scala dei tempi.
- Disegna prima a mano. Lo stato attuale serve a far discutere fino a mettersi d'accordo, e un videoproiettore la discussione la spegne.
- Progetta lo stato futuro nella stessa settimana, finché il disagio è fresco. Una mappa dello stato attuale senza stato futuro è una lamentela, non un piano.
Le cinque domande dello stato futuro
Progetta lo stato futuro rispondendo a queste domande in ordine. Ogni sì e ogni no diventano una linea sulla mappa, e ogni buco diventa un kaizen burst.
- Qual è il takt time, e quali processi oggi non lo reggono?
- Dove i processi possono scorrere un pezzo alla volta, senza scorte in mezzo?
- Dove il flusso continuo non è ancora possibile, in quali punti supermarket e kanban mettono un tetto alle scorte?
- Quale singolo processo diventa il pacemaker che riceve il programma?
- Quali miglioramenti, attrezzaggi, disponibilità, layout, devono succedere perché il disegno diventi reale?
Esempio svolto, con il ragionamento
I numeri qui sotto sono di esempio, ma coerenti fra loro, e vengono dallo stesso produttore di componenti da 450 persone usato in tutta la roadmap di trasformazione: 456 pezzi al giorno di domanda tra taglio, lavorazioni meccaniche, saldatura e montaggio, con un programma MRP settimanale spinto su ogni processo. La squadra di mappatura ha misurato questo:
| Metrica | Stato attuale | Stato futuro (12 mesi) |
|---|---|---|
| Lead time | 18,4 giorni | 7,2 giorni |
| Tempo di lavorazione | 42 min | 38 min |
| WIP (materiale in lavorazione) | 8.400 pezzi | 3.300 pezzi |
| Attrezzaggio (lavorazioni meccaniche) | 47 min | 18 min |
| Punti di programmazione | 4 processi | 1 pacemaker |
| Efficienza di flusso (PCE) | 0,25% | 0,59% |
Current state
Four schedule points, push between every process, inventory pooling wherever batches collide.
Future state, 12 months
One schedule point at the pacemaker, pull everywhere else, inventory capped in supermarkets.
The implementation plan
Neither map is the deliverable. Three owned changes, sequenced over 12 months, turn the current state into the future state.
Le prime due righe vanno lette insieme, perché lì sta tutta la lezione: il lead time cala del 61 per cento mentre il tempo di lavorazione quasi non si muove. Nello stato futuro nessuno lavora più in fretta. È il flusso che smette di aspettare. Con 456 pezzi al giorno di domanda, 8.400 pezzi di WIP fanno 18,4 giorni di lead time per definizione; è portare il WIP a 3.300 pezzi che porta il lead time a 7,2 giorni. Le decisioni di progetto che ci arrivano:
Programmare solo il montaggio finale e tirare tutto il resto a monte
Perché: Quattro processi programmati separatamente volevano dire quattro priorità in concorrenza e solleciti continui da un reparto all'altro. Con un solo pacemaker, altrove non si discute più su che cosa lanciare adesso.
Aprire un progetto di riduzione attrezzaggio sulle lavorazioni meccaniche (da 47 a 18 minuti)
Perché: I 47 minuti di attrezzaggio obbligavano a lotti da circa tre giorni di domanda. Sotto i 20 minuti i lotti scendono di due terzi, e con loro si sgonfia la scorta da 6 giorni ferma davanti alle lavorazioni.
Mettere supermarket con kanban tra taglio, lavorazioni meccaniche e montaggio
Perché: Il flusso non riesce ancora a scorrere pezzo per pezzo, quindi i cuscinetti restano, ma con un tetto e autogestiti. La scorta diventa una quantità decisa, non un incidente.
Portare la saldatura dentro la cella di montaggio
Perché: La saldatura girava a metà del takt e alimentava una coda da 2,9 giorni. Spostarla nella cella toglie un passaggio di mano, una coda e un punto di programmazione, al prezzo di una modifica di layout.
Il risultato della settimana non è stata la mappa. Sono stati quattro progetti con responsabile, target e una sequenza a 90 giorni, più due KPI, lead time e minuti di attrezzaggio, aggiunti alla base di partenza dello stabilimento perché l'avanzamento si veda ogni settimana.
Dopo la mappa: farla durare
Quasi tutte le value stream map muoiono nelle due settimane dopo il workshop, e muoiono sempre allo stesso modo: i burst non diventano mai progetti con un responsabile, i progetti non trovano mai un ritmo di revisione e sei mesi dopo qualcuno ritrova la mappa dietro un armadio. Quello che viene dopo la mappa è una catena di gestione, e ogni anello vuole un responsabile:
Stato attuale → stato futuro → gap → progetti → azioni → KPI → riesame di direzione.
La prima metà della catena è il VSM. La seconda metà è dove subentra un sistema di gestione, ed è lì che TeamGuru si guadagna il posto: la mappa dello stato futuro e le sue ipotesi stanno nei Documenti accanto al lavoro invece che su un muro, ogni kaizen burst diventa un progetto con azioni assegnate e datate, e lead time e attrezzaggio entrano nella base dei KPI, così la revisione mensile segue il flusso e non il ricordo di un workshop.
Sulla roadmap, le mosse successive al VSM sono la progettazione dello stato futuro per i flussi prioritari e il deployment della strategia, che trasforma i gap più grandi nelle poche priorità misurabili dello stabilimento.
Errori frequenti
Come si vede che non funziona
- La mappa nasce dai dati dell'ERP in ufficio e poi viene presentata al reparto
- Si mappano tutti i processi dello stabilimento in una volta, e non cambia niente
- Lo stato attuale è finito; lo stato futuro slitta a un workshop successivo che non si farà mai
- La mappa è bella, plastificata e vecchia di sei mesi
- I burst non hanno responsabili, non hanno date e non hanno un KPI che mostri l'avanzamento
Come si vede che funziona
- Una famiglia di prodotti, una squadra, quattro giorni, un piano di miglioramento
- Numeri misurati sul processo e accettati da chi quel processo lo manda avanti
- Uno stato futuro con una data a 6 o 12 mesi e un takt che tutti sanno a memoria
- Ogni kaizen burst è un progetto con un responsabile e un target misurabile
- Lead time e attrezzaggio nella base dei KPI, rivisti ogni mese
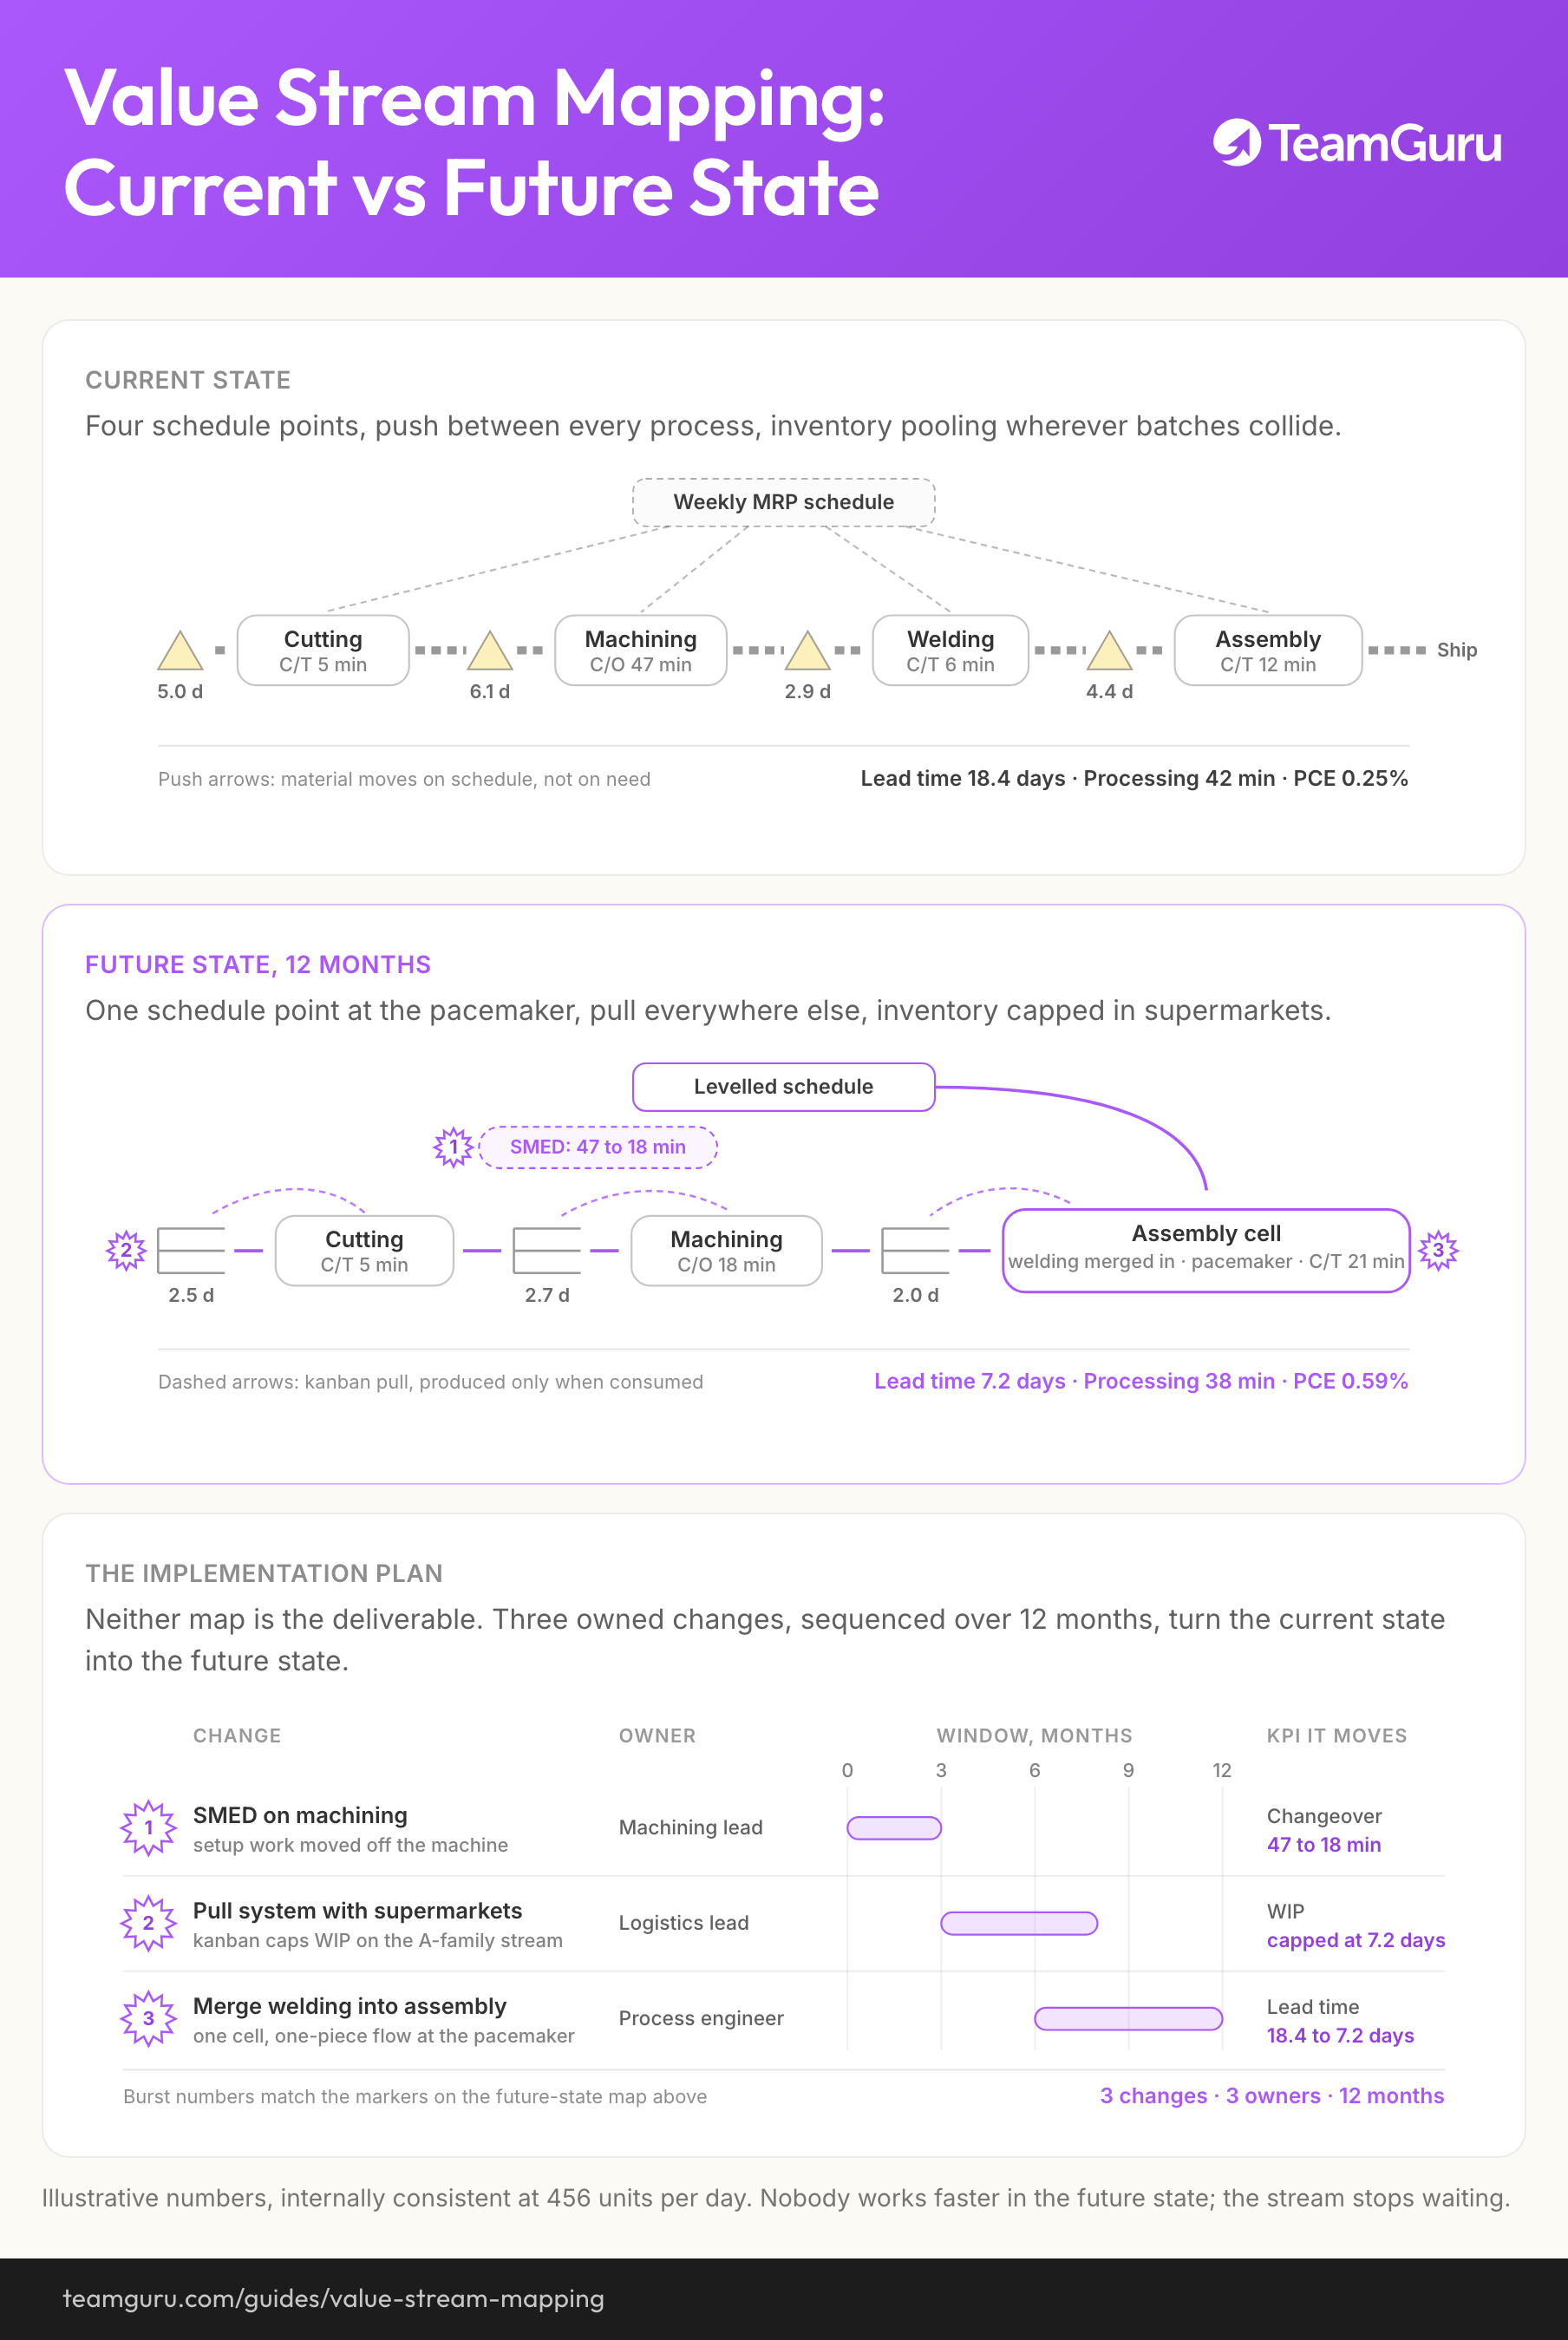
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNG