Umsetzungsleitfaden
Wertstromanalyse.
Die Wertstromanalyse (Value Stream Mapping, VSM) ist eine Lean-Methode, mit der Sie zeichnen, wie Material und Informationen für eine Produktfamilie tatsächlich vom Auftrag bis zur Lieferung fließen, damit sichtbar wird, wo Zeit und Wert verloren gehen. Eine gute Mapping-Woche liefert drei Dinge: einen Ist-Wertstrom, dem das Team glaubt, ein Wertstromdesign für den Soll-Zustand und einen priorisierten Verbesserungsplan. Nicht die Karte ist das Ergebnis. Der Verbesserungsplan ist es.
Was VSM ist und wozu es dient
Ein Wertstrom umfasst jeden Schritt, wertschöpfend oder nicht, den eine Produktfamilie zwischen Auftrag und Lieferung durchläuft, plus den Informationsfluss, der jeden Schritt auslöst. Die Wertstrommethode zeichnet dieses gesamte System auf eine Seite: Prozesse mit gemessenen Daten, Bestände dazwischen in Tagen gezählt, die Steuerungslogik darüber und unten eine Zeitlinie, die Bearbeitungszeit von Wartezeit trennt. Im deutschen Sprachraum heißt der Ist-Teil Wertstromanalyse und der Soll-Teil Wertstromdesign; dieser Leitfaden behandelt beide, weil eine Mapping-Woche beide liefern muss.
Die Methode stammt von Toyota, wo sie Material- und Informationsflussanalyse hieß, und wurde durch Mike Rother und John Shook mit „Learning to See“ (deutsch: „Sehen lernen“) bekannt. Wichtiger als der Name sind die zwei Wörter, die die meisten Karten vergessen: Informationsfluss. Die meisten Lieferprobleme entstehen nicht durch langsame Maschinen. Sie entstehen dadurch, wie Arbeit zwischen den Maschinen eingeplant, zu Losen gebündelt und weitergeschoben wird.
Die typische erste Erkenntnis ist unangenehm und nützlich: Ein Teil mit 42 Minuten tatsächlicher Bearbeitung verbringt zweieinhalb Wochen im Werk. Fast die gesamte Durchlaufzeit ist Wartezeit, und Wartezeit entsteht durch Entscheidungen, die eine Karte sichtbar macht: Losgrößen, Rüstvorgänge, Push-Steuerung und Bestände, die niemand geplant hat.
Wo VSM in der Transformations-Roadmap steht
VSM ist ein frühes Diagnose- und Gestaltungswerkzeug, keine isolierte Lean-Technik. In der TeamGuru-Roadmap für die Einführung gehört sie in die Phase „Diagnose“: Sie folgt auf eine erste Ist-Analyse, die das Geschäftsproblem eingegrenzt hat, läuft parallel zur KPI-Baseline und mündet direkt in das Wertstromdesign des Soll-Zustands und in die Prioritäten, die die Strategieumsetzung anschließend im Werk verankert.
- Davor Ist-Analyse
- Sie sind hier Wertstromanalyse
- Parallel KPI-Baseline
- Danach Wertstromdesign
- Danach Strategieumsetzung
Wann einsetzen, wann nicht
Analysieren Sie den Wertstrom, wenn Sie entscheiden müssen, wohin der Verbesserungsaufwand fließen soll: Die Durchlaufzeiten sind zu lang, die Liefertreue schwankt, die Bestände wachsen, oder Verbesserungsprojekte landen immer dort, wohin die lauteste Stimme zeigt. Die Karte ersetzt Meinung durch ein gemeinsames, gemessenes Bild, und der Soll-Zustand macht aus diesem Bild eine kleine Zahl von Projekten mit großer Hebelwirkung.
Beginnen Sie in diesen Situationen nicht mit VSM:
- Eine akute Sicherheits-, Qualitäts- oder Kundenkrise läuft. Dämmen Sie sie zuerst ein; eine Mapping-Woche stoppt keinen Linienstillstand.
- Niemand im Raum hat die Befugnis, den Fluss zu verändern. Eine Karte ohne Sponsor wird zur Wanddekoration.
- Das Ziel ist Dokumentation, Zertifizierung oder eine Folie für den Lenkungsausschuss. VSM ist ein Entscheidungswerkzeug; steht keine Entscheidung an, sparen Sie sich die Woche.
- Sie können keine Produktfamilie benennen. Analysieren Sie eine Familie, die zählt, nicht das ganze Werk auf einmal.
Zentrale Begriffe und Kennzahlen
Das sind die Zahlen, die ein Mapping-Team misst und über die es streitet. Wenn sich ein Begriff auf der Karte nicht auf etwas zurückführen lässt, das jemand am Prozess gezählt oder gestoppt hat, gehört er nicht auf die Karte.
| Begriff | Was er auf der Karte bedeutet |
|---|---|
| Wertstrom | Jeder Schritt, wertschöpfend oder nicht, den eine Produktfamilie vom Auftrag bis zur Lieferung durchläuft, einschließlich der Information, die jeden Schritt auslöst. |
| Ist-Wertstrom | Eine Zeichnung, wie Material und Information heute tatsächlich fließen, mit gemessenen Daten, nicht so, wie das ERP oder die Prozessdokumentation es behaupten. |
| Soll-Wertstrom | Ein Entwurf, wie derselbe Wertstrom nach der Verbesserung fließen soll, typischerweise mit einem Horizont von 6 bis 12 Monaten. |
| Taktzeit | Verfügbare Arbeitszeit geteilt durch Kundenbedarf. Der Rhythmus, in dem der Wertstrom produzieren muss, um den Bedarf genau zu treffen. Beispiel: 54.000 Sekunden Arbeitszeit pro Tag für 456 Stück ergeben einen Takt von 118 Sekunden. |
| Zykluszeit (C/T) | Wie oft tatsächlich ein fertiges Stück einen Prozess verlässt, gemessen am Prozess. |
| Rüstzeit (C/O) | Zeit vom letzten Gutteil des einen Produkts bis zum ersten Gutteil des nächsten. Lange Rüstzeiten erzwingen große Lose, und große Lose erzeugen Bestände. |
| Durchlaufzeit | Gesamte Zeit, die ein Stück im Wertstrom verbringt, Warteschlangen eingeschlossen. Wird in Tagen von der Zeitlinie der Karte abgelesen. |
| Flussgrad | Bearbeitungszeit geteilt durch Durchlaufzeit (Process Cycle Efficiency). In den meisten noch nicht analysierten Wertströmen liegt er unter 1 Prozent, was normal ist, nicht peinlich. |
| Supermarkt und Kanban | Ein kontrollierter Bestandspuffer mit einem Signal, das die Nachfüllung nur dann auslöst, wenn etwas entnommen wurde. Der Standardweg, um Push-Planung zwischen Prozessen zu ersetzen, die noch nicht im Fluss arbeiten können. |
| Schrittmacherprozess | Der einzige Prozess, der den Produktionsplan erhält. Alles davor wird gezogen, alles danach fließt. Ein Steuerungspunkt statt fünf konkurrierender. |
| Kaizen-Blitz | Ein Sternsymbol, das markiert, wo der Soll-Zustand ein Verbesserungsprojekt erfordert, zum Beispiel eine Rüstzeitreduzierung. Aus den Blitzen wird der Verbesserungsplan. |
Die Standardsymbole in einer Tabelle
| Prozesskasten | Ein Bearbeitungsschritt mit seinem Datenkasten (C/T, C/O, Verfügbarkeit, Mitarbeiter, Schichten) |
|---|---|
| Datenkasten | Die gemessenen Fakten zu einem Prozess, am Prozess erhoben, nicht aus Berichten |
| Bestandsdreieck | Die gezählte Menge Material, die zwischen zwei Prozessen wartet, umgerechnet in Bedarfstage |
| Push-Pfeil (gestreift) | Material, das nach Plan weitergeschoben wird, unabhängig davon, ob der nächste Prozess es braucht |
| Supermarkt | Ein kontrollierter Puffer, aus dem der nachgelagerte Prozess entnimmt |
| Kanban-Signal | Die Anweisung zu produzieren oder zu transportieren, ausgelöst durch Verbrauch |
| Lkw / Lieferung | Ein- und ausgehende Lieferungen, mit Frequenz |
| Informationsfluss | Gerade Linie für Papier oder mündlich, Zickzacklinie für elektronisch (MRP, EDI, E-Mail) |
| Zeitlinie | Die unterste Zeile der Karte: Wartetage oben, Bearbeitungszeit unten. Hier kommt die Durchlaufzeit her |
| Kaizen-Blitz | Eine notwendige Verbesserung, und eine künftige Zeile in Ihrer Projektliste |
So läuft eine Mapping-Woche
Eine erste Karte braucht keine Monate. Sie braucht ein vorbereitetes Team und etwa vier Tage, und sie endet mit einem Plan, der der Werksleitung vorgestellt wird, nicht mit einer Zeichnung im Ordner. Diese Agenda hat den Kontakt mit realen Werken überstanden; passen Sie die Tage an, behalten Sie die Reihenfolge bei.
| Wann | Was passiert |
|---|---|
| Vor der Woche | Wählen Sie eine Produktfamilie, die Volumen oder Marge trägt. Benennen Sie das Team: Wertstrommanager, Meister und Werker aus dem Wertstrom, eine Person aus der Planung, eine Person mit der Befugnis, den Fluss zu verändern. Reservieren Sie den Raum und die Kalender. |
| Tag 1, Vormittag | Gehen Sie den Wertstrom von Rampe zu Rampe ab, beginnend am Versand und dann stromaufwärts. Noch kein Zeichnen, nur sehen und fragen. |
| Tag 1, Nachmittag | Gehen Sie erneut, diesmal mit Stoppuhren und Zählbögen. Erfassen Sie Zykluszeiten, Rüstzeiten, Verfügbarkeit, Mitarbeiterzahlen, und zählen Sie jeden Bestandsstapel. |
| Tag 2 | Zeichnen Sie den Ist-Zustand gemeinsam auf Papier oder am Whiteboard. Materialfluss von links nach rechts, Informationsfluss oben, Zeitlinie unten. Streiten Sie über die Zahlen, bis die Menschen, die die Arbeit machen, sie akzeptieren. |
| Tag 3, Vormittag | Analysieren: Vergleichen Sie Zykluszeiten mit dem Takt, markieren Sie jeden Push-Pfeil, kreisen Sie die Bestandsstapel ein und fragen Sie, was jeden davon notwendig macht. |
| Tag 3, Nachmittag | Entwerfen Sie den Soll-Zustand: Wo kann Fluss Warteschlangen ersetzen, wo müssen Supermärkte den Bestand begrenzen, welcher einzelne Prozess erhält den Plan, und welche Rüstzeiten müssen sinken, damit kleinere Lose möglich werden. Markieren Sie jede notwendige Verbesserung als Kaizen-Blitz. |
| Tag 4 | Machen Sie aus den Blitzen einen Verbesserungsplan: Gruppieren Sie sie in Regelkreise, benennen Sie je einen Verantwortlichen und ein messbares Ziel und legen Sie die Reihenfolge der ersten 90 Tage fest. Stellen Sie den Plan noch am selben Tag der Werksleitung vor. |
Regeln, die die Woche ehrlich halten
- Gehen Sie den Fluss ab, bevor Sie ihn zeichnen, und zwar stromaufwärts, vom Versand zum Rohmaterial, damit Sie den Wertstrom so sehen, wie ihn ein Kundenauftrag rückwärts erlebt.
- Messen Sie am Prozess. Zykluszeiten aus dem ERP, aus Kapazitätsstudien oder aus dem Gedächtnis sind der schnellste Weg, eine Fiktion zu zeichnen.
- Zählen Sie alle Bestände, auch die Paletten, über die niemand reden will, und rechnen Sie die Stückzahlen in Bedarfstage um, damit sie auf der Zeitlinie landen.
- Zeichnen Sie zuerst von Hand. Der Ist-Zustand soll eine gemeinsame Auseinandersetzung sein, die in Einigkeit endet, und ein Beamer erstickt diese Auseinandersetzung.
- Entwerfen Sie den Soll-Zustand in derselben Woche, solange das Unbehagen frisch ist. Ein Ist-Wertstrom ohne Soll-Zustand ist eine Beschwerde, kein Plan.
Die fünf Fragen zum Soll-Zustand
Entwerfen Sie den Soll-Zustand, indem Sie diese Fragen der Reihe nach beantworten. Jedes Ja und jedes Nein wird zu einer Linie auf der Karte, und jede Lücke zu einem Kaizen-Blitz.
- Wie lautet die Taktzeit, und welche Prozesse können sie heute nicht halten?
- Wo können Prozesse im Einzelstückfluss arbeiten, ohne Bestand dazwischen?
- Wo Fluss noch nicht möglich ist: Wo begrenzen Supermärkte und Kanban den Bestand?
- Welcher einzelne Prozess wird zum Schrittmacher, der den Produktionsplan erhält?
- Welche Verbesserungen, bei Rüstzeiten, Verfügbarkeit oder Layout, müssen stattfinden, damit der Entwurf Realität wird?
Durchgerechnetes Beispiel, mit Begründung
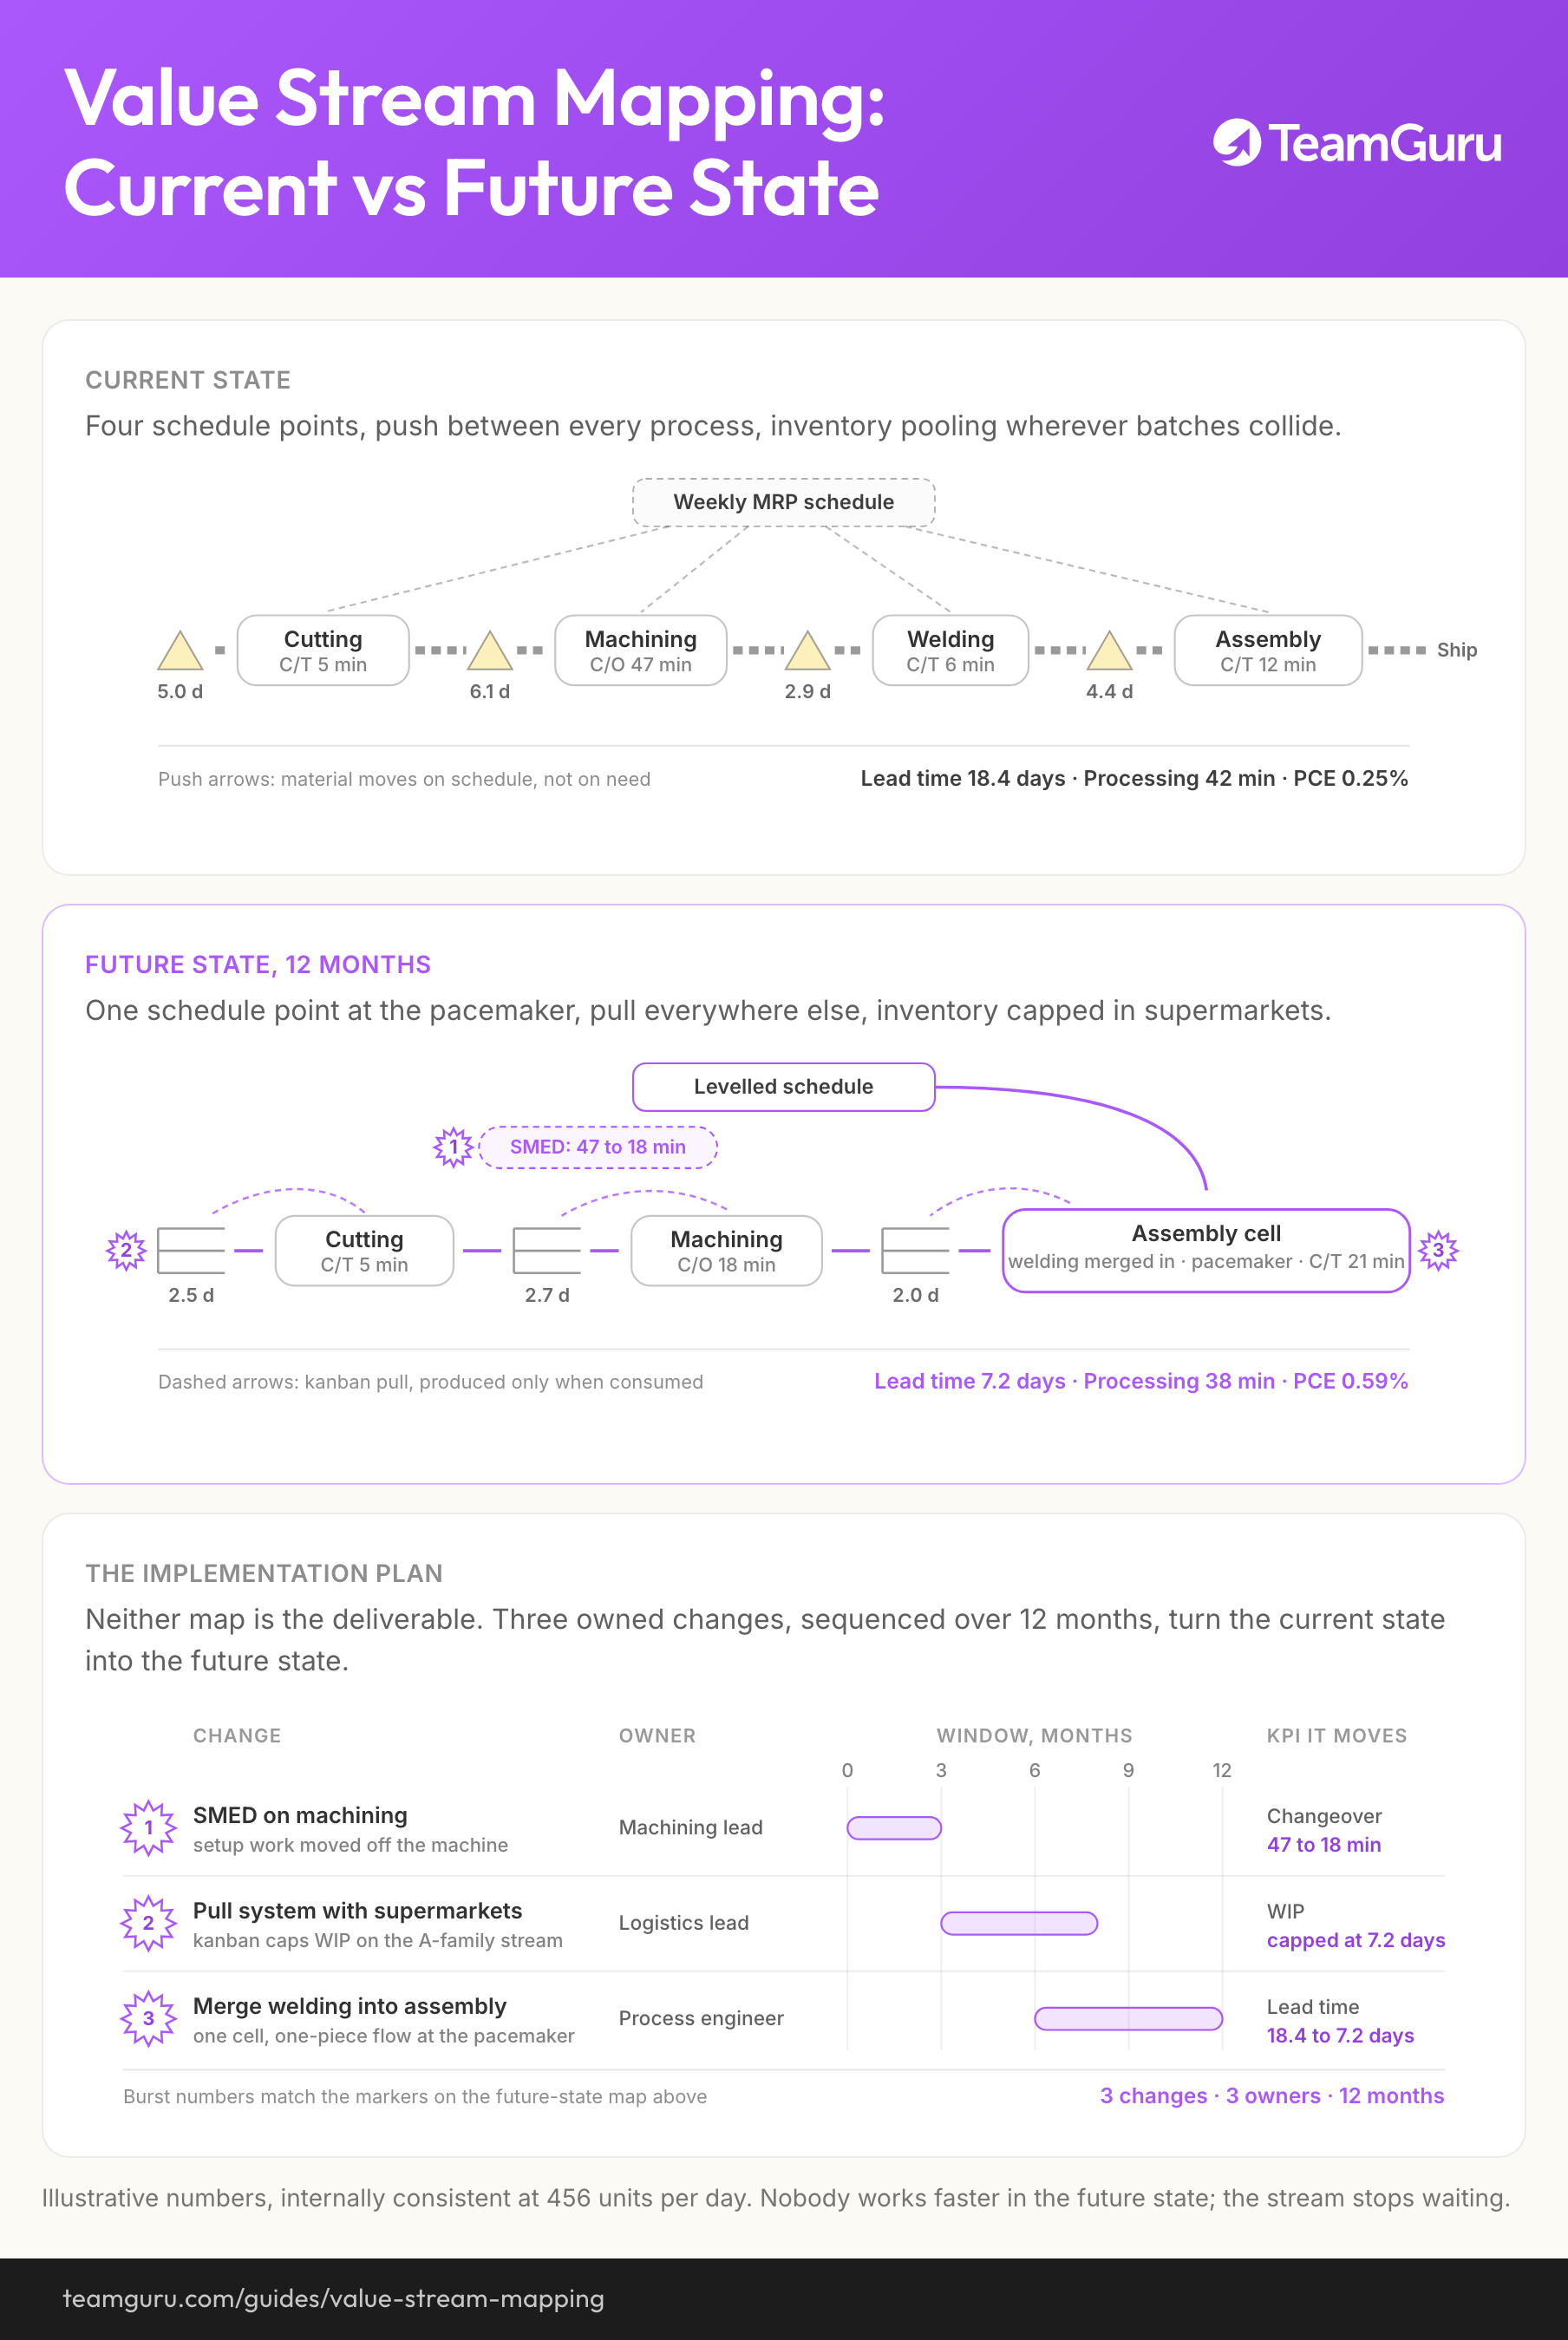
Die Zahlen unten sind illustrativ, aber in sich schlüssig, und stammen von demselben Komponentenhersteller mit 450 Beschäftigten, der sich durch die gesamte Transformations-Roadmap zieht: ein Bedarf von 456 Stück pro Tag über Zuschnitt, Zerspanung, Schweißen und Montage, mit einem wöchentlichen MRP-Plan, der an jeden Prozess geschoben wird. Das Mapping-Team hat Folgendes gemessen:
| Kennzahl | Ist-Zustand | Soll-Zustand (12 Monate) |
|---|---|---|
| Durchlaufzeit | 18,4 Tage | 7,2 Tage |
| Bearbeitungszeit | 42 min | 38 min |
| Umlaufbestand (WIP) | 8.400 Stück | 3.300 Stück |
| Rüstzeit (Zerspanung) | 47 min | 18 min |
| Steuerungspunkte | 4 Prozesse | 1 Schrittmacher |
| Flussgrad | 0,25 % | 0,59 % |
Current state
Four schedule points, push between every process, inventory pooling wherever batches collide.
Future state, 12 months
One schedule point at the pacemaker, pull everywhere else, inventory capped in supermarkets.
The implementation plan
Neither map is the deliverable. Three owned changes, sequenced over 12 months, turn the current state into the future state.
Lesen Sie die ersten beiden Zeilen zusammen, denn sie enthalten die ganze Lektion: Die Durchlaufzeit sinkt um 61 Prozent, während sich die Bearbeitungszeit kaum bewegt. Im Soll-Zustand arbeitet niemand schneller. Der Wertstrom hört einfach auf zu warten. Bei einem Bedarf von 456 Stück pro Tag sind 8.400 Stück Umlaufbestand per Definition 18,4 Tage Durchlaufzeit; den Umlaufbestand auf 3.300 Stück zu senken ist genau das, was die Durchlaufzeit auf 7,2 Tage senkt. Die Gestaltungsentscheidungen, die dorthin führen:
Nur die Endmontage einplanen und alles davor per Pull ziehen
Warum: Vier separat eingeplante Prozesse bedeuteten vier konkurrierende Prioritäten und ständiges Nachjagen dazwischen. Ein Schrittmacher beendet überall sonst die Diskussion darüber, was als Nächstes laufen soll.
Ein Rüstzeitprojekt an der Zerspanung starten (von 47 auf 18 Minuten)
Warum: Die Rüstzeit von 47 Minuten erzwang Lose von rund drei Tagen Bedarf. Unter 20 Minuten können die Lose um zwei Drittel schrumpfen, und mit ihnen der Bestandsstapel von 6 Tagen vor der Zerspanung.
Supermärkte mit Kanban zwischen Zuschnitt, Zerspanung und Montage einrichten
Warum: Der Wertstrom kann noch nicht Stück für Stück fließen, also bleiben die Puffer, aber begrenzt und selbststeuernd. Der Bestand wird zu einer geplanten Größe statt zu einem Zufall.
Das Schweißen in die Montagezelle integrieren
Warum: Das Schweißen lief mit dem halben Takt und speiste eine Warteschlange von 2,9 Tagen. Der Umzug in die Zelle beseitigt eine Übergabe, eine Warteschlange und einen Steuerungspunkt, zum Preis einer Layoutänderung.
Das Ergebnis der Woche war nicht die Karte. Es waren vier Projekte mit Verantwortlichen, Zielwerten und einer 90-Tage-Sequenz, plus zwei KPIs, Durchlaufzeit und Rüstminuten, die in die Baseline des Werks aufgenommen wurden, damit der Fortschritt wöchentlich sichtbar ist.
Nach der Karte: Wirkung sichern
Die meisten Wertstromkarten sterben in den zwei Wochen nach dem Workshop, und sie sterben alle auf dieselbe Art: Aus den Blitzen werden nie Projekte mit Verantwortlichen, die Projekte bekommen nie einen festen Besprechungsrhythmus, und sechs Monate später findet jemand die Karte hinter einem Schrank. Was auf die Karte folgt, ist eine Führungskette, und jedes Glied braucht einen Verantwortlichen:
Ist-Zustand → Soll-Zustand → Lücken → Projekte → Maßnahmen → KPIs → Managementbewertung.
Die erste Hälfte dieser Kette ist VSM. In der zweiten Hälfte übernimmt ein Managementsystem, und dort verdient sich TeamGuru seinen Platz: Der Soll-Wertstrom und seine Annahmen liegen als Dokumente direkt bei der Arbeit statt an einer Wand, jeder Kaizen-Blitz wird zu einem Projekt mit terminierten Maßnahmen und klaren Verantwortlichen, und Durchlaufzeit und Rüstzeit wandern in die KPI-Baseline, damit die monatliche Managementbewertung den Wertstrom verfolgt und nicht die Erinnerung an einen Workshop.
Auf der Roadmap sind die nächsten Schritte nach VSM das Wertstromdesign für die priorisierten Wertströme und die Strategieumsetzung, die aus den größten Lücken die wenigen messbaren Prioritäten des Werks macht.
Typische Fehler
So sieht es schlecht aus
- Die Karte wird im Büro aus ERP-Daten gezeichnet und dann dem Shopfloor präsentiert
- Jeder Prozess im Werk wird auf einmal abgebildet, und nichts ändert sich
- Der Ist-Zustand ist fertig; der Soll-Zustand wird auf einen späteren Workshop verschoben, der nie stattfindet
- Die Karte ist schön, laminiert und seit sechs Monaten veraltet
- Die Blitze haben keine Verantwortlichen, keine Termine und keinen KPI, der Fortschritt zeigen würde
So sieht es gut aus
- Eine Produktfamilie, ein Team, vier Tage, ein Verbesserungsplan
- Zahlen, die am Prozess gemessen und von den Menschen akzeptiert sind, die ihn betreiben
- Ein Soll-Zustand mit Termin in 6 bis 12 Monaten und einem Takt, den jeder nennen kann
- Jeder Kaizen-Blitz ist ein Projekt mit Verantwortlichem und messbarem Ziel
- Durchlaufzeit und Rüstzeit auf der KPI-Baseline, monatlich in der Managementbewertung
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladen