Przewodnik wdrożeniowy
Mapowanie strumienia wartości.
Mapowanie strumienia wartości (Value Stream Mapping, VSM) to metoda lean, w której rysujesz, jak materiał i informacja naprawdę płyną od zamówienia do dostawy dla jednej rodziny wyrobów. Dzięki temu widać, gdzie ucieka czas i wartość. Dobry tydzień mapowania daje trzy rzeczy: mapę stanu obecnego, w którą zespół wierzy, projekt stanu przyszłego i plan usprawnień z priorytetami. Efektem nie jest mapa. Efektem jest plan usprawnień.
Czym jest VSM i do czego służy
Strumień wartości to wszystkie kroki, te dodające wartość i te, które jej nie dodają, przez które jedna rodzina wyrobów przechodzi między zamówieniem a dostawą, plus przepływ informacji uruchamiający każdy z nich. Mapowanie strumienia wartości pokazuje cały ten układ na jednej kartce: procesy ze zmierzonymi danymi, zapas między nimi policzony w dniach, logikę planowania na górze i oś czasu na dole, która rozdziela czas pracy od czasu czekania.
Metoda wywodzi się z Toyoty, gdzie nazywała się mapowaniem przepływu materiału i informacji, a spopularyzowali ją Mike Rother i John Shook w książce Naucz się widzieć. Zmiana nazwy znaczy mniej niż dwa słowa, o których większość map zapomina: przepływ informacji. Problemy z terminowością rzadko biorą się z powolnych maszyn. Biorą się z tego, jak praca jest planowana, dzielona na partie i pchana między maszynami.
Pierwsze odkrycie zwykle boli i właśnie dlatego jest przydatne: część, która wymaga 42 minut faktycznej obróbki, spędza w zakładzie dwa i pół tygodnia. Prawie cały lead time to czekanie, a czekanie bierze się z decyzji, które mapa wyciąga na wierzch: z wielkości partii, z przezbrojeń, z planowania pchającego i z zapasu, którego nikt nie zaprojektował.
Gdzie VSM leży w roadmapie transformacji
VSM to narzędzie diagnozy i projektowania na wczesnym etapie, a nie osobna technika lean. W roadmapie wdrożenia TeamGuru należy do etapu Diagnoza: uruchamiasz je po pierwszej ocenie stanu obecnego, która nazywa problem biznesowy, równolegle z bazowymi KPI, a jego wynik zasila projektowanie stanu przyszłego i priorytety rozkładane przez wdrażanie strategii.
- Wcześniej Ocena stanu obecnego
- Jesteś tutaj Mapowanie strumienia wartości
- Równolegle Bazowe KPI
- Potem Projektowanie stanu przyszłego
- Potem Wdrażanie strategii
Kiedy stosować, a kiedy nie
Mapuj wtedy, gdy musisz zdecydować, gdzie skierować wysiłek usprawnień: lead time jest za długi, terminowość zawodzi, zapas rośnie albo projekty lądują tam, gdzie wskazuje najgłośniejszy głos. Mapa zastępuje opinie wspólnym, zmierzonym obrazem, a stan przyszły zamienia ten obraz w kilka projektów o dużej dźwigni.
Nie zaczynaj od VSM w takich sytuacjach:
- Trwa ostry kryzys: bezpieczeństwo, jakość albo klient. Najpierw go opanuj; tydzień mapowania nie postawi zatrzymanej linii.
- Nikt w sali nie ma uprawnień, żeby zmienić przepływ. Mapa bez sponsora zostaje ozdobą ściany.
- Celem jest dokumentacja, certyfikacja albo slajd dla komitetu sterującego. VSM służy do podejmowania decyzji; jeśli żadna decyzja nie czeka, oszczędź ten tydzień.
- Nie da się wskazać jednej rodziny wyrobów. Zmapuj jedną rodzinę, która naprawdę waży, a nie cały zakład naraz.
Kluczowe pojęcia i wskaźniki
To są liczby, które zespół mapujący mierzy i o które się spiera. Jeśli pojęcia z mapy nie da się odnieść do czegoś, co ktoś policzył albo zmierzył przy procesie, nie powinno się na niej znaleźć.
| Pojęcie | Co oznacza na mapie |
|---|---|
| Strumień wartości | Wszystkie kroki, te dodające wartość i te, które jej nie dodają, przez które jedna rodzina wyrobów przechodzi od zamówienia do dostawy, razem z informacją uruchamiającą każdy z nich. |
| Mapa stanu obecnego | Rysunek tego, jak materiał i informacja naprawdę płyną dzisiaj, ze zmierzonymi danymi, a nie tak, jak płyną według ERP albo dokumentacji procesu. |
| Mapa stanu przyszłego | Projekt tego, jak ten sam strumień ma płynąć po usprawnieniach, zwykle za 6 do 12 miesięcy. |
| Czas taktu | Dostępny czas pracy podzielony przez popyt klienta. Rytm, w jakim strumień musi produkować, żeby dokładnie pokryć popyt. Przykład: 54 000 sekund pracy dziennie na 456 sztuk daje takt 118 sekund. |
| Czas cyklu (C/T) | Co ile czasu gotowa sztuka faktycznie schodzi z procesu, mierzone przy procesie. |
| Czas przezbrojenia (C/O) | Czas od ostatniej dobrej sztuki jednego wyrobu do pierwszej dobrej sztuki następnego. Długie przezbrojenia wymuszają duże partie, a duże partie tworzą zapas. |
| Lead time | Cały czas, jaki jedna sztuka spędza w strumieniu, razem z kolejkami. Odczytujesz go w dniach z osi czasu na dole mapy. |
| Efektywność cyklu procesu | Czas przetwarzania podzielony przez lead time. W większości niezmapowanych strumieni wychodzi poniżej 1 procenta i to jest normalne, nie wstydliwe. |
| Supermarket i kanban | Kontrolowany bufor zapasu z sygnałem, który uruchamia uzupełnienie dopiero wtedy, gdy coś zostało pobrane. Standardowy sposób na zastąpienie planowania pchającego między procesami, które jeszcze nie potrafią płynąć. |
| Pacemaker | Proces wyznaczający rytm: jedyny, który dostaje harmonogram produkcji. Wszystko przed nim jest ciągnione, wszystko za nim płynie. Jeden punkt planowania zamiast pięciu konkurujących ze sobą. |
| Kaizen burst | Symbol gwiazdki w miejscu, w którym stan przyszły wymaga projektu usprawnienia, na przykład skrócenia przezbrojenia. Z tych symboli powstaje plan usprawnień. |
Standardowe symbole w jednej tabeli
| Ramka procesu | Jeden krok procesu razem z ramką danych (C/T, C/O, dostępność, operatorzy, zmiany) |
|---|---|
| Ramka danych | Zmierzone fakty o procesie, zebrane przy procesie, a nie wyjęte z raportów |
| Trójkąt zapasu | Policzony materiał czekający między procesami, przeliczony na dni popytu |
| Strzałka pchania (pasiasta) | Materiał przesuwany zgodnie z harmonogramem, niezależnie od tego, czy następny proces go potrzebuje |
| Supermarket | Kontrolowany bufor, z którego pobiera proces leżący za nim |
| Sygnał kanban | Polecenie: produkuj albo przesuń, wywołane pobraniem |
| Ciężarówka / wysyłka | Dostawy do zakładu i z zakładu, razem z częstotliwością |
| Przepływ informacji | Linia prosta dla papieru i ustaleń ustnych, zygzak dla elektroniki (MRP, EDI, e-mail) |
| Oś czasu (drabinka) | Dolna linia mapy: u góry dni czekania, pod spodem czas przetwarzania. Stąd bierze się lead time |
| Kaizen burst | Wymagane usprawnienie, czyli przyszły wiersz na liście projektów |
Jak przeprowadzić tydzień mapowania
Pierwsza mapa nie zajmuje miesięcy. Zajmuje jeden przygotowany zespół i około czterech dni, a kończy się planem przedstawionym kierownictwu zakładu, a nie rysunkiem odłożonym do segregatora. Ta agenda przetrwała zderzenie z prawdziwymi zakładami; dni dopasuj do siebie, kolejność zostaw.
| Kiedy | Co się dzieje |
|---|---|
| Przed tygodniem | Wybierz jedną rodzinę wyrobów, która daje wolumen albo marżę. Wskaż zespół: menedżer strumienia wartości, mistrzowie i operatorzy z tego strumienia, jeden planista, jedna osoba z uprawnieniami do zmiany przepływu. Zarezerwuj salę i kalendarze. |
| Dzień 1, rano | Przejdź strumień od drzwi do drzwi, zaczynając od wysyłki i idąc pod prąd. Jeszcze bez rysowania, na razie tylko patrzenie i pytania. |
| Dzień 1, po południu | Przejdź strumień drugi raz, ze stoperami i arkuszami. Zbierz czasy cyklu, czasy przezbrojeń, dostępność maszyn i liczbę operatorów, a każdą stertę zapasu policz. |
| Dzień 2 | Narysuj stan obecny razem z zespołem, na papierze albo na tablicy suchościeralnej. Przepływ materiału od lewej do prawej, przepływ informacji na górze, oś czasu na dole. Liczby są ustalone dopiero wtedy, gdy akceptują je ludzie wykonujący tę pracę. |
| Dzień 3, rano | Analiza: porównaj czasy cyklu z taktem, zaznacz każdą strzałkę pchania, zakreśl skupiska zapasu i zapytaj, co sprawia, że każde z nich jest potrzebne. |
| Dzień 3, po południu | Zaprojektuj stan przyszły: gdzie przepływ zastąpi kolejki, gdzie supermarkety muszą ograniczyć zapas, który jeden proces dostaje harmonogram i które przezbrojenia muszą się skrócić, żeby partie mogły zmaleć. Każde wymagane usprawnienie zaznacz jako kaizen burst. |
| Dzień 4 | Zamień kaizen bursty w plan usprawnień: pogrupuj je w pętle, przypisz każdej osobę odpowiedzialną i mierzalny cel, a potem ułóż kolejność na pierwsze 90 dni. Tego samego dnia przedstaw plan kierownictwu zakładu. |
Pięć zasad, które chronią tydzień przed fikcją
- Najpierw przejdź strumień, dopiero potem go rysuj, i idź pod prąd, od wysyłki w stronę surowca, żeby zobaczyć go tak, jak przechodzi przez niego zamówienie klienta, tylko od końca.
- Mierz przy procesie. Czasy cyklu wzięte z ERP, z analiz zdolności produkcyjnych albo z pamięci to najkrótsza droga do narysowania fikcji.
- Policz cały zapas, razem z paletami, o których nikt nie chce mówić, i przelicz sztuki na dni popytu, żeby trafiły na oś czasu.
- Najpierw rysuj ręcznie. Sensem stanu obecnego jest wspólny spór, który kończy się zgodą, a rzutnik ten spór zabija.
- Stan przyszły zaprojektuj w tym samym tygodniu, póki dyskomfort jest świeży. Mapa stanu obecnego bez stanu przyszłego to skarga, nie plan.
Pięć pytań o stan przyszły
Stan przyszły projektuje się, odpowiadając na nie po kolei. Każde tak i każde nie zamienia się w linię na mapie, a każda luka w kaizen burst.
- Jaki jest czas taktu i które procesy dziś go nie dotrzymują?
- Gdzie procesy mogą płynąć sztuka po sztuce, bez zapasu między nimi?
- Tam, gdzie przepływ jeszcze nie jest możliwy: gdzie supermarkety i kanban ograniczą zapas?
- Który jeden proces zostaje pacemakerem i dostaje harmonogram?
- Jakie usprawnienia, przezbrojenia, dostępność maszyn, układ hali, muszą się wydarzyć, żeby projekt stał się faktem?
Przykład krok po kroku, z uzasadnieniem
Liczby poniżej są ilustracyjne, ale wewnętrznie spójne. Dotyczą tego samego producenta komponentów zatrudniającego 450 osób, który przewija się przez całą roadmapę transformacji: popyt 456 sztuk dziennie, procesy cięcia, obróbki, spawania i montażu, tygodniowy harmonogram MRP pchany do każdego z nich. Zespół mapujący zmierzył to:
| Wskaźnik | Stan obecny | Stan przyszły (12 miesięcy) |
|---|---|---|
| Lead time | 18,4 dnia | 7,2 dnia |
| Czas przetwarzania | 42 min | 38 min |
| Produkcja w toku (WIP) | 8 400 szt. | 3 300 szt. |
| Przezbrojenie (obróbka) | 47 min | 18 min |
| Punkty planowania | 4 procesy | 1 pacemaker |
| Efektywność cyklu procesu | 0,25% | 0,59% |
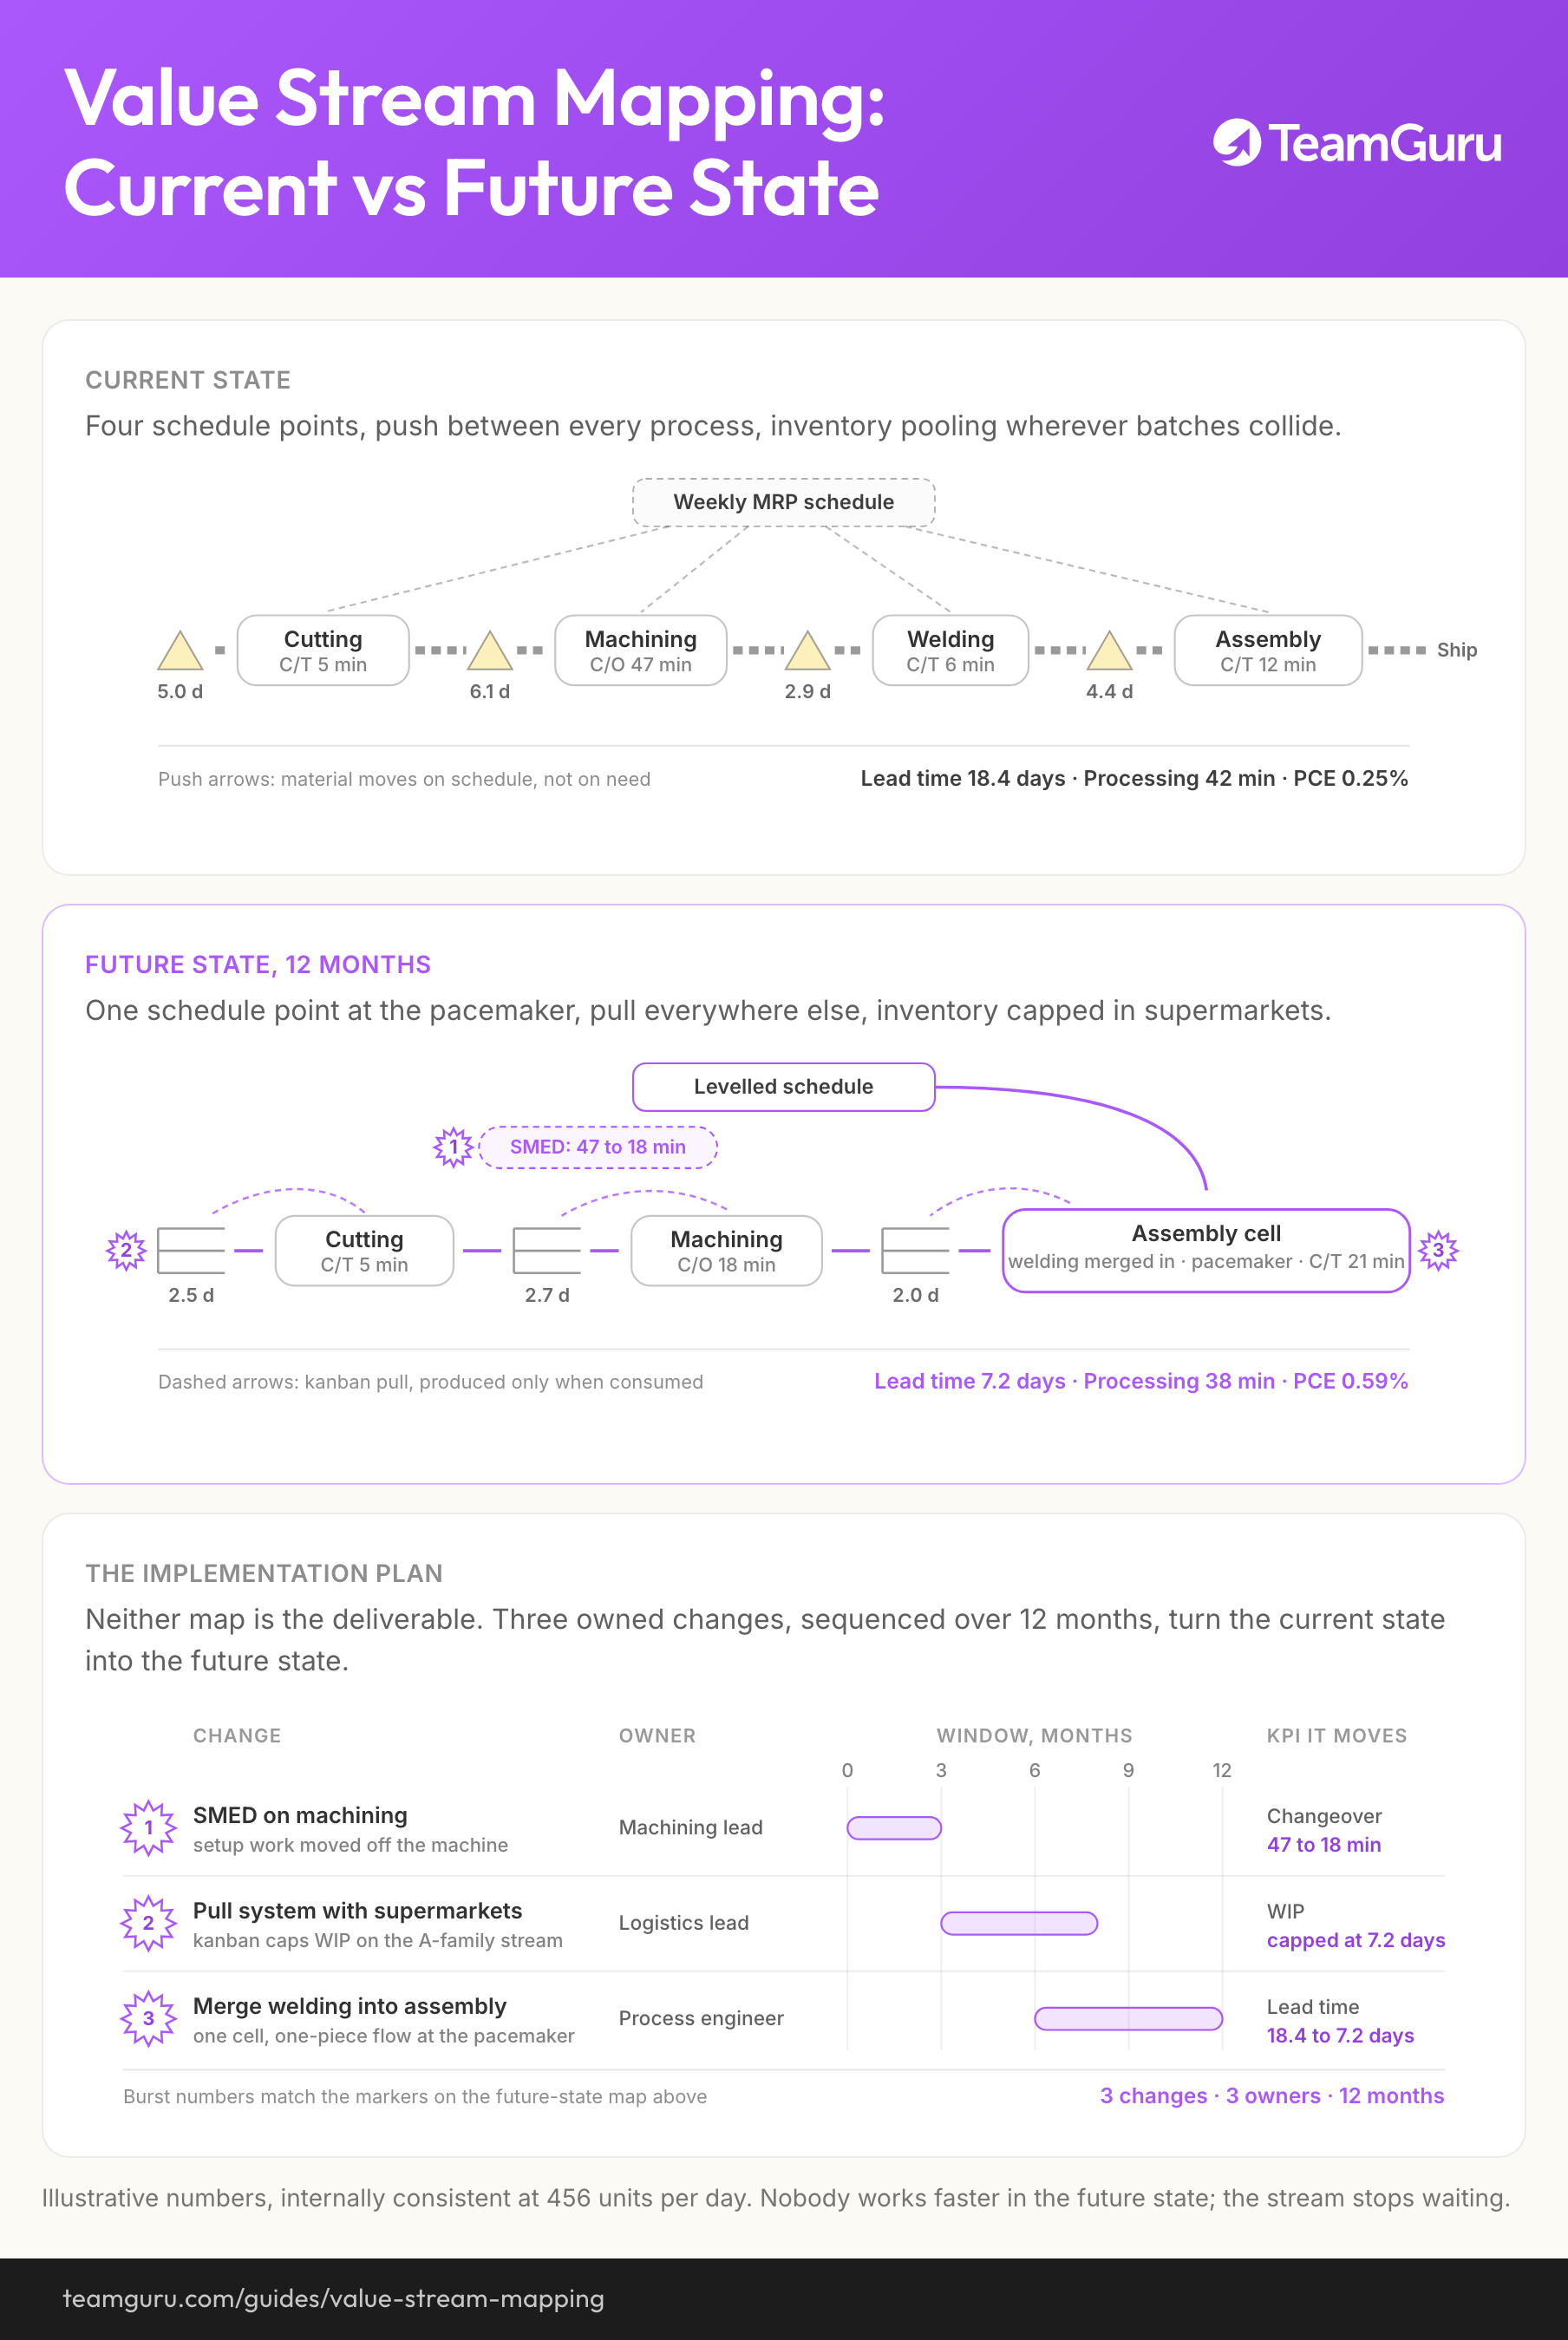
Current state
Four schedule points, push between every process, inventory pooling wherever batches collide.
Future state, 12 months
One schedule point at the pacemaker, pull everywhere else, inventory capped in supermarkets.
The implementation plan
Neither map is the deliverable. Three owned changes, sequenced over 12 months, turn the current state into the future state.
Pierwsze dwa wiersze czytaj razem, bo niosą całą lekcję: lead time spada o 61 procent, a czas przetwarzania prawie się nie zmienia. W stanie przyszłym nikt nie pracuje szybciej. Strumień po prostu przestaje czekać. Przy popycie 456 sztuk dziennie 8 400 sztuk produkcji w toku daje z definicji 18,4 dnia lead time; i dopiero obcięcie WIP do 3 300 sztuk skraca ten czas do 7,2 dnia. Decyzje projektowe, które do tego prowadzą:
Harmonogram trafia tylko na montaż końcowy, reszta jest ciągniona
Dlaczego: Cztery osobno planowane procesy to cztery konkurujące priorytety i ciągłe przepychanki między nimi. Jeden pacemaker kończy spór o to, co uruchomić jako następne, we wszystkich pozostałych miejscach.
Projekt skrócenia przezbrojenia na obróbce (z 47 do 18 minut)
Dlaczego: 47-minutowe przezbrojenie wymuszało partie na mniej więcej trzy dni popytu. Poniżej 20 minut partie mogą zmaleć o dwie trzecie, a razem z nimi topnieje 6-dniowe skupisko zapasu przed obróbką.
Supermarkety z kanbanem między cięciem, obróbką i montażem
Dlaczego: Strumień nie umie jeszcze płynąć sztuka po sztuce, więc bufory zostają, ale z limitem i pilnują się same. Zapas staje się zaprojektowaną ilością zamiast przypadku.
Włączenie spawania do gniazda montażowego
Dlaczego: Spawanie pracowało w tempie połowy taktu i tworzyło przed sobą kolejkę na 2,9 dnia. Przeniesienie go do gniazda usuwa jedno przekazanie, jedną kolejkę i jeden punkt planowania, kosztem jednej zmiany układu hali.
Wynikiem tygodnia nie była mapa. Były nim cztery projekty z osobami odpowiedzialnymi, celami i kolejnością na 90 dni, plus dwa wskaźniki, lead time i minuty przezbrojenia, dopisane do poziomu bazowego zakładu, żeby postęp było widać co tydzień.
Po mapie: jak to utrzymać
Większość map strumienia wartości umiera w ciągu dwóch tygodni po warsztacie i zawsze tak samo: kaizen bursty nigdy nie stają się projektami z osobą odpowiedzialną, projekty nie dostają rytmu przeglądów, a pół roku później ktoś znajduje mapę za szafą. Po mapie zaczyna się łańcuch zarządczy i każde ogniwo potrzebuje osoby odpowiedzialnej:
Stan obecny → stan przyszły → luki → projekty → działania → KPI → przegląd zarządzania.
Pierwsza połowa tego łańcucha to VSM. Druga zaczyna się tam, gdzie do gry wchodzi system zarządzania, i tam TeamGuru zarabia na swoje miejsce: mapa stanu przyszłego i jej założenia leżą w Dokumentach obok pracy, a nie na ścianie, każdy kaizen burst staje się projektem z działaniami, które mają osobę odpowiedzialną i termin, a lead time i przezbrojenie dołączają do bazowych KPI, więc miesięczny przegląd śledzi strumień, a nie wspomnienie warsztatu.
W roadmapie kolejne ruchy po VSM to projektowanie stanu przyszłego dla priorytetowych strumieni oraz wdrażanie strategii, które zamienia największe luki w kilka mierzalnych priorytetów zakładu.
Typowe błędy
Tak to wygląda, gdy idzie źle
- Mapa powstaje w biurze z danych z ERP, a potem zostaje przedstawiona hali
- Zmapowane są wszystkie procesy w zakładzie naraz i nic się nie zmienia
- Stan obecny jest gotowy, a stan przyszły przesunięty na późniejszy warsztat, który się nie odbywa
- Mapa jest piękna, zalaminowana i od pół roku nieaktualna
- Kaizen bursty nie mają osób odpowiedzialnych, terminów ani wskaźnika, który pokazałby postęp
Tak to wygląda, gdy idzie dobrze
- Jedna rodzina wyrobów, jeden zespół, cztery dni, jeden plan usprawnień
- Liczby zmierzone przy procesie i zaakceptowane przez ludzi, którzy ten proces prowadzą
- Stan przyszły z datą za 6 do 12 miesięcy i takt, który każdy potrafi podać z pamięci
- Każdy kaizen burst jest projektem z osobą odpowiedzialną i mierzalnym celem
- Lead time i przezbrojenie w bazowych KPI, przeglądane co miesiąc
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNG