Guide de mise en œuvre
AMDEC.
L'AMDEC (FMEA, Failure Mode and Effects Analysis) est une méthode structurée pour anticiper comment un process peut tomber en défaut, ce que chaque défaillance coûterait, et quels moyens de maîtrise l'empêchent ou la détectent avant le client. L'atelier de cotation n'est qu'un point de départ. Une AMDEC ne vaut que par sa discipline de révision : on la rouvre après chaque réclamation, chaque défaut échappé et chaque modification du process, et elle décide de ce que vérifie le plan de surveillance au lieu de décorer le classeur d'audit.
Ce qu'est l'AMDEC, et de quelle AMDEC parle cette page
L'AMDEC, c'est de l'anticipation méthodique. Pour chaque étape d'un process, une équipe pose quatre questions dans l'ordre : comment cette étape peut-elle tomber en défaut (le mode de défaillance), que provoquerait ce défaut en aval et chez le client (l'effet), qu'est-ce qui le déclencherait (la cause), et de quoi dispose-t-on aujourd'hui pour l'empêcher ou le détecter (les moyens de maîtrise actuels). Les cotations de gravité, de fréquence et de détection transforment les réponses en priorités, et les priorités en actions avec un responsable.
Il en existe deux grandes familles. L'AMDEC produit (DFMEA) demande comment le produit lui-même peut tomber en défaut à l'usage, et relève du bureau d'études. L'AMDEC process (PFMEA) demande comment la fabrication peut sortir une pièce non conforme alors que la conception est bonne, et relève de l'usine. Cette page parle de l'AMDEC process, parce que c'est là que l'analyse rejoint ce que les opérateurs vérifient vraiment, ou s'éteint en silence.
Et s'éteindre est le scénario par défaut. L'AMDEC la plus répandue dans l'industrie est un tableur coté une fois au démarrage, classé pour l'auditeur et jamais rouvert, y compris la semaine où tombe une réclamation client que l'analyse avait ratée, ou annoncée. Ce document est lettre morte. La valeur d'une AMDEC ne tient pas à l'atelier initial : elle tient à la discipline d'y revenir chaque fois que la réalité la contredit, et à la laisser décider de ce que le plan de surveillance fait vérifier au poste.
La place de l'AMDEC dans la feuille de route
Sur la feuille de route de déploiement TeamGuru, l'AMDEC relève de la pratique moyens et méthodes, dans la phase d'amélioration, aux côtés du SMED, de la TPM et du Poka-Yoke. Ce n'est volontairement pas un outil de première semaine. Une AMDEC paie quand l'usine enregistre déjà ses problèmes : l'historique nourrit des cotations de fréquence honnêtes et fait apparaître les modes que le premier atelier a manqués. L'analyse des causes racines et les actions correctives fournissent cet historique, et l'AMDEC le leur rend en décidant ce que le plan de surveillance vérifie à chaque poste.
- Avant Management quotidien
- Vous êtes ici SMED, TPM, AMDEC & Poka-Yoke
- En parallèle Kaizen
- Après Obeya et revues de direction
Quand l'AMDEC devient du gaspillage
L'AMDEC a mauvaise réputation dans beaucoup d'usines, et cette réputation est méritée pour trois raisons précises :
- Un ingénieur écrit les AMDEC de toute l'usine depuis son bureau. Résultat : des centaines de lignes que personne n'a vues au poste, avec des fréquences devinées au lieu d'être constatées. Une analyse que l'équipe n'a pas construite reste un document, et un document ne change aucun comportement.
- Les débats de cotation durent plus longtemps que les décisions d'action. Quand une équipe passe vingt minutes à savoir si la fréquence est à 5 ou à 6 et quatre minutes sur ce qu'elle fait du mode le plus critique, la réunion optimise le mauvais chiffre.
- Chaque nouveau produit repart de la page blanche. S'il existe une AMDEC générique sur un process voisin, partez de là et analysez les différences. La page blanche reproduit les oublis d'hier et consomme la patience de l'équipe sur des lignes tranchées depuis des années.
Le remède est le même dans les trois cas : un périmètre étroit, une construction avec les gens qui font tourner le process, et les heures gagnées réinvesties dans les actions plutôt que dans les lignes.
Construire une AMDEC qui vit
Une AMDEC vivante se construit en séances courtes, près du process, avec ceux qui savent comment il tombe en défaut, et chaque séance se termine par des actions, pas seulement par des notes.
-
Délimitez un seul process, et allez le parcourir avant de l'analyser.
Prenez une ligne ou une famille de process, parcourez-la poste par poste et notez les étapes avec l'exigence que chacune doit tenir. Une ligne par fonction de poste, c'est la bonne maille : serrer quatre raccords hydrauliques à 25 Nm peut mal tourner de plusieurs façons qui méritent l'analyse ; prendre la visseuse, non.
-
Partez de l'AMDEC générique de la famille si elle existe.
Une analyse déjà faite sur un process voisin contient l'essentiel des modes, des effets et des cotations calibrées. Reprenez-la, puis analysez ce qui change avec ce produit et cette ligne. Le risque neuf est dans les différences.
-
Animez des séances pluridisciplinaires d'environ 90 minutes par étape de process.
Méthodes, qualité, un opérateur qui tient le poste, et la maintenance dès que le comportement de la machine entre en jeu. Pour chaque étape : comment peut-elle tomber en défaut, que se passe-t-il en aval et chez le client, qu'est-ce qui le provoque, et de quoi dispose-t-on aujourd'hui pour l'éviter ou le détecter. Aujourd'hui, au sens strict : un moyen prévu, informel ou « fait en général » n'est pas un moyen de maîtrise, et l'inscrire quand même fausse la cotation de détection.
-
Cotez vite, contre des repères écrits.
Utilisez des barèmes ancrés, calibrés une fois pour l'entreprise (le tableau plus bas sert de point de départ), et minutez chaque ligne. Un écart d'un point ne change jamais ce qu'on fait ensuite. La bande de priorité, si. Discutez des bandes, pas des décimales.
-
Donnez à chaque priorité haute une action, un responsable et une date, et mettez à jour le plan de surveillance dans la même réunion.
L'AMDEC et le plan de surveillance sont deux vues d'une même décision : quel risque on accepte, et ce qu'on vérifie pour cela. Tenus dans deux réunions différentes par deux personnes différentes, ils divergent en un trimestre. Ne recotez la fréquence ou la détection qu'une fois l'action constatée au poste, pas quand elle est planifiée.
-
Nommez les déclencheurs de révision et le responsable du document.
L'AMDEC se rouvre après chaque réclamation client dans son périmètre, chaque défaut échappé en interne, chaque modification de process, de produit ou de moyen, et chaque fois qu'une résolution de problème met au jour un mode qui n'y figure pas. Une personne nommée surveille ces déclencheurs.
Ces déclencheurs ne sont pas l'entretien de la méthode. Ils sont la méthode. Le premier atelier produit une hypothèse sur la façon dont le process tombe en défaut ; chaque réclamation et chaque défaut échappé est un résultat d'essai, c'est-à-dire que la réalité a trouvé un mode que l'analyse avait manqué, ou battu un moyen de maîtrise auquel elle faisait confiance. Une analyse des causes racines mature pose donc une question standard : ce mode était-il dans l'AMDEC ? La réponse met l'analyse à jour de trois façons. Le mode manquait : ajoutez-le. Le mode y était avec une fréquence trop flatteuse : recotez et agissez. Le mode y était et le moyen listé ne l'a pas attrapé : la cotation de détection était une fiction, alors corrigez le moyen, pas seulement le chiffre. Les dossiers qui remontent jusqu'au client, traités en 8D, rendent cette boucle explicite : la discipline D7, la prévention, existe précisément pour pousser la leçon dans l'AMDEC et le plan de surveillance du produit concerné et de ses cousins.
Exemple : trois lignes d'une AMDEC process
L'extrait ci-dessous porte sur le poste de serrage des raccords, chez l'équipementier de 450 personnes utilisé partout sur ce site. Le poste serre quatre raccords hydrauliques par ensemble à 25 Nm ; à 456 ensembles par jour, cela fait environ 1 800 serrages, un volume qui suffit pour que toute erreur permise par le process finisse par arriver dans une équipe. Les cotations vont de 1 à 10, avec les repères de la section suivante. Les chiffres sont illustratifs, mais cohérents entre eux.
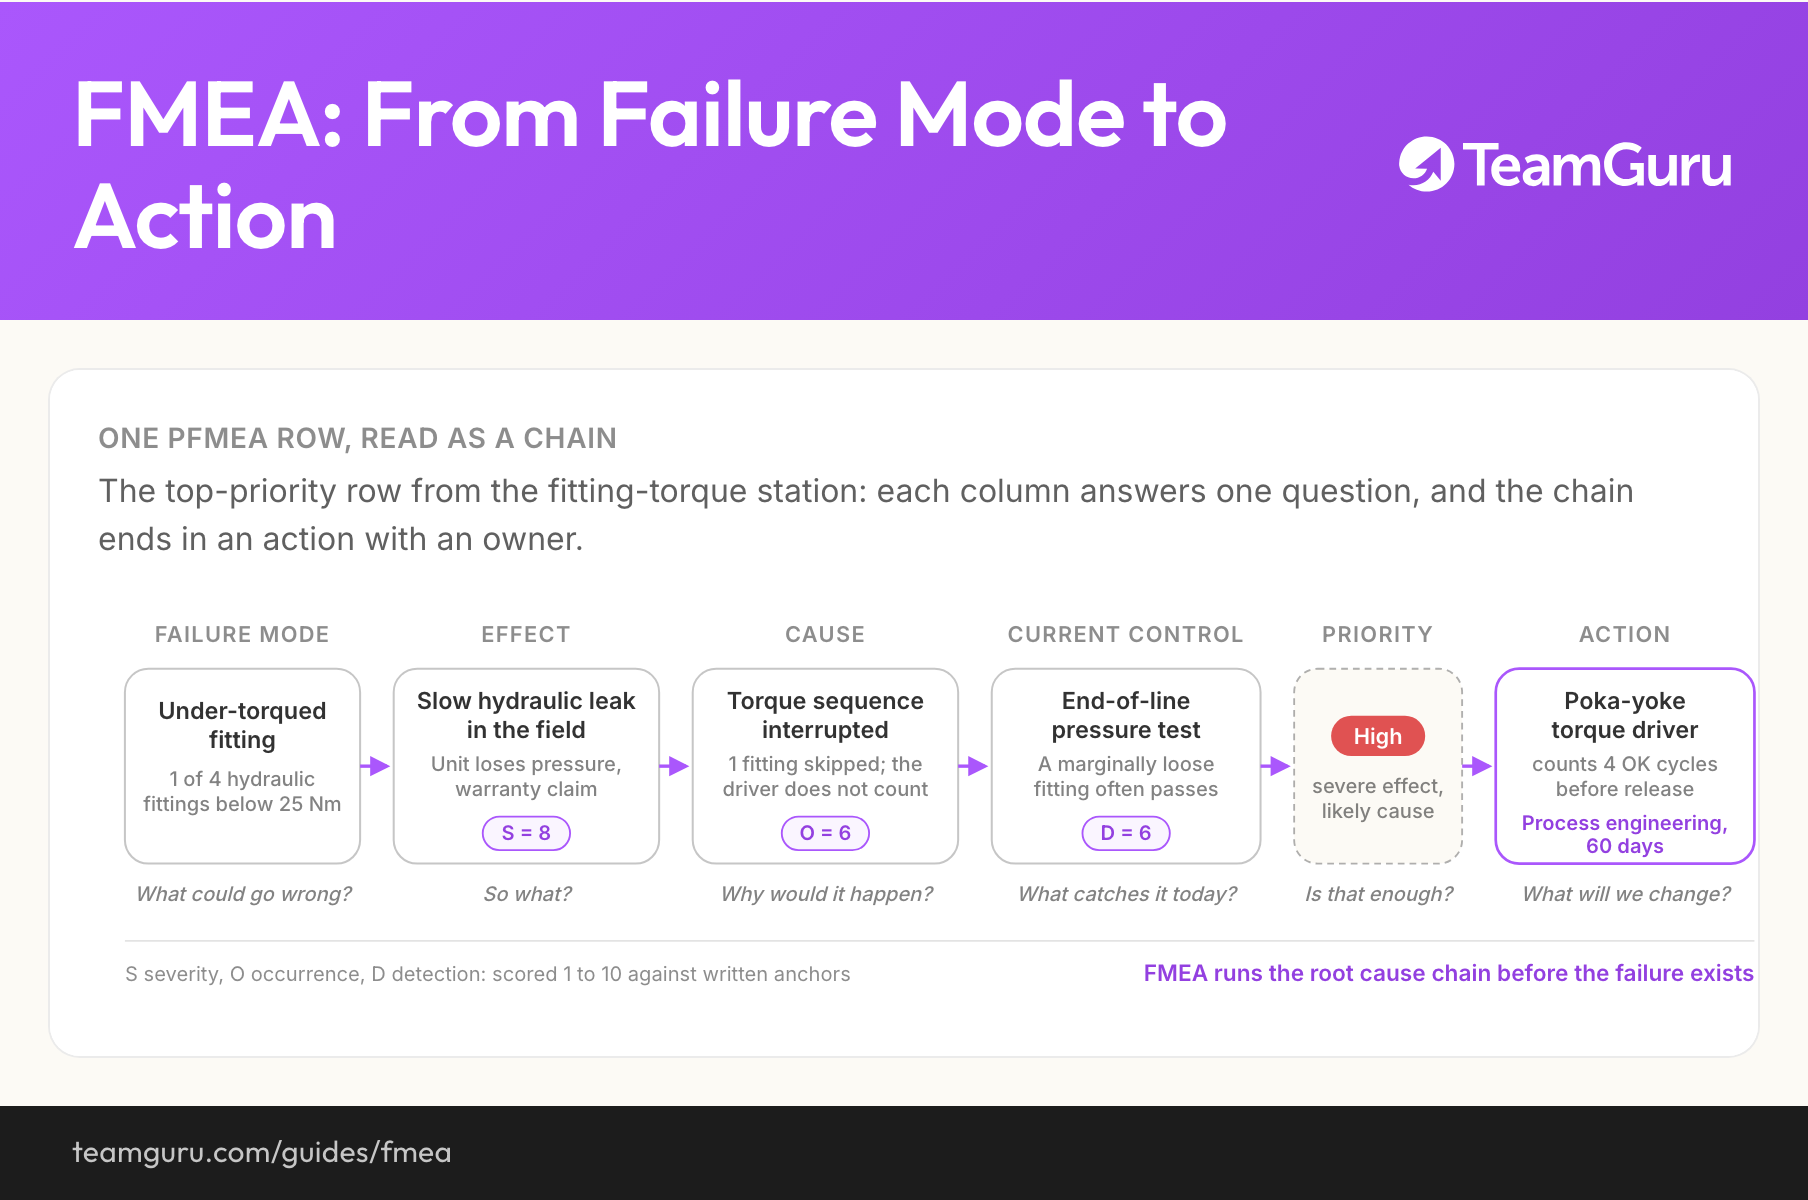
One PFMEA row, read as a chain
The top-priority row from the fitting-torque station: each column answers one question, and the chain ends in an action with an owner.
| Mode de défaillance | Effet (G) | Cause (F) | Moyens de maîtrise actuels (D) | Priorité | Action préconisée |
|---|---|---|---|---|---|
| Raccord sous-serré | Fuite hydraulique lente en service, perte de pression, retour sous garantie G = 8 | Séquence de serrage interrompue, un raccord sur quatre oublié ; la visseuse ne compte pas les serrages F = 6 | Couples indiqués dans l'instruction de travail ; essai d'étanchéité à 100 % en fin de ligne, qu'un raccord juste en dessous du couple passe souvent D = 6 | Élevée | Visseuse à comptage montée en Poka-Yoke : le poste ne libère l'ensemble qu'après quatre cycles de serrage OK. Responsable : méthodes, 60 jours. |
| Raccord sous-serré | Fuite hydraulique lente en service, perte de pression, retour sous garantie G = 8 | Embrayage de la visseuse resté sur le mauvais réglage après un changement de série entre deux tailles de raccord F = 3 | Fiche de réglage au poste ; contrôle du couple sur la première pièce à la clé dynamométrique étalonnée D = 5 | Moyenne | Couples présélectionnés par scan du code-barres de l'OF ; vérification mensuelle des couples ajoutée à l'audit LPA de niveau 2. Responsable : industrialisation, 90 jours. |
| Raccord vissé de travers | Fuite immédiate à l'essai d'étanchéité en fin de ligne, raccord rebuté et ensemble retouché en interne G = 6 | Mauvais alignement à l'amorce du filet, vissé à la main F = 3 | Amorce à la main sur deux tours complets selon le travail standardisé ; l'essai d'étanchéité détecte ce mode de façon fiable D = 3 | Faible | Aucune. Surveillance par le journal des essais en échec ; à revoir si le taux de retouche remonte. |
Lisez ces trois lignes comme trois issues différentes de la même analyse. La première est la raison d'être de l'AMDEC : un effet grave, une cause qui vit dans les interruptions ordinaires d'une journée, et un moyen de détection qui paraît plus solide qu'il ne l'est. L'essai d'étanchéité passe sur chaque ensemble, mais un raccord juste en dessous du couple tient la pression pendant 30 secondes d'essai et se met à suinter des semaines plus tard, sous cycles thermiques. Une cotation de détection honnête enregistre ce que le moyen attrape réellement, pas le fait qu'un moyen existe.
La deuxième ligne a le même effet grave, mais une cause plus rare et partiellement maîtrisée : elle mérite une action planifiée, pas une action urgente. La troisième est celle que beaucoup d'équipes refusent d'écrire : un mode que les moyens actuels traitent vraiment, priorité faible, aucune action. Une AMDEC qui accroche une action à tout ne priorise rien. L'action préconisée sur la première ligne, remplacer la vigilance humaine par un dispositif qui compte, est l'aboutissement classique d'une ligne à priorité élevée ; le guide Poka-Yoke explique comment la choisir et la construire.
Coter la gravité, la fréquence et la détection
La gravité cote l'effet, la fréquence cote la cause, et la détection cote la capacité des moyens actuels à attraper le mode avant qu'il ne sorte de l'usine. Les trois vont de 1 à 10 par convention, et aucune ne veut rien dire tant que l'entreprise n'a pas écrit ses propres repères : la même fuite vaut 4 dans une maison et 9 dans une autre. Le tableau ci-dessous sert de point de départ à cette calibration, avec des repères sur les bandes qui comptent le plus.
| Note | Gravité de l'effet | Fréquence de la cause | Détection par les moyens actuels |
|---|---|---|---|
| 9 à 10 | Effet sécurité ou réglementaire, éventuellement sans signe avant-coureur | Quasi inévitable : constaté chaque semaine sur ce process ou un process très proche | Aucun moyen actuel, ou un moyen incapable de détecter ce mode |
| 7 à 8 | Perte de la fonction principale : défaillance en service, ligne du client à l'arrêt | Fréquente : de l'ordre du mois sur des process voisins | Contrôle manuel ou par prélèvement uniquement |
| 5 à 6 | Performance dégradée : retouche en interne, rebut, essais en échec | Occasionnelle : quelques fois par an | Un essai ou un moyen de mesure en aval attrape la plupart des cas, pas tous |
| 3 à 4 | Gêne mineure : défaut d'aspect, réglage à reprendre | Rare : vue une ou deux fois de mémoire d'usine | Détection automatique au poste ou juste après |
| 1 à 2 | Aucun effet que le client ou le poste suivant remarquerait | Pratiquement éliminée par un moyen de prévention | L'erreur ne peut pas passer : un dispositif la bloque ou la rejette à la source |
Deux règles d'honnêteté rendent la cotation utile. D'abord, calibrez les barèmes une fois, avec des repères tirés de votre propre histoire, et réutilisez-les à chaque séance. Des notes qui suivent l'humeur de la salle produisent les écarts de dix points qui apprennent aux équipes à se méfier de la méthode. Ensuite, ne laissez pas l'arithmétique passer devant le jugement. L'indice de priorité de risque classique multipliait G, F et D, ce qui pouvait classer un mode de gravité 9 et de fréquence modeste en dessous d'un mode anodin mais fréquent ; le manuel AIAG-VDA de 2019 a remplacé l'IPR par des tables de priorité d'action qui pèsent d'abord la gravité.
Les tables complètes ne sont pas indispensables pour en tirer le bénéfice. Cette page applique une logique simple à trois bandes, posée une fois et tenue ensuite : priorité élevée quand un effet grave (gravité 7 ou plus) rencontre une fréquence de 4 ou plus ; priorité moyenne quand un effet grave rencontre une fréquence plus basse mais une détection de 5 ou pire ; priorité faible sinon. Vos bandes peuvent être différentes. Ce qui compte, c'est qu'elles soient écrites, que la gravité pèse le plus lourd, et que ce soit la bande, pas le débat, qui décide où vont les actions.
Relier l'AMDEC au terrain
Un moyen de maîtrise qui n'existe que dans une colonne de tableur est une fiction. Chaque moyen de prévention de l'AMDEC doit se retrouver comme une étape du travail standardisé, et chaque moyen de détection doit être un contrôle réel, fait par une personne nommée à une fréquence définie. La cotation de détection fait l'hypothèse que ces contrôles ont lieu. Les audits LPA sont la façon de vérifier cette hypothèse, en échantillonnant exactement les contrôles sur lesquels l'AMDEC compte. Un audit qui trouve un moyen listé sauté ou inapplicable a trouvé une cotation de détection à corriger, pas seulement un écart d'audit.
La liaison fonctionne dans les deux sens. Vers le bas, l'AMDEC décide de ce que les opérateurs vérifient, et c'est pour cela que l'analyse, le plan de surveillance et le travail standardisé changent ensemble, ou ne changent pas. Vers le haut, le terrain alimente l'analyse : alertes qualité, écarts d'audit et dérives répétées sont la matière première de la révision suivante. Un bon test à faire soi-même, dans n'importe quelle usine : prenez un contrôle opérateur au hasard et remontez jusqu'au mode de défaillance qu'il existe pour attraper. Si personne n'y arrive, l'AMDEC a été écrite pour l'auditeur, pas pour le process.
Erreurs fréquentes
Ce qui ne marche pas
- L'AMDEC est écrite la semaine avant l'audit de certification et rouverte à l'audit suivant
- Les notes varient de dix points selon les personnes présentes en réunion
- Les actions préconisées n'ont ni responsable ni date, et la colonne de suivi reste vide
- La colonne des moyens de maîtrise liste des contrôles qu'aucun opérateur du poste ne reconnaît
- Un seul ingénieur porte toutes les AMDEC de l'usine, puis il s'en va
Ce qui marche
- Le journal des révisions porte des entrées datées après des réclamations, des défauts échappés et des modifications de process
- Des repères de cotation écrits une fois à partir de l'histoire de l'entreprise, réutilisés à chaque séance
- Chaque priorité élevée a un responsable, une date et une recotation après constat au poste
- Chaque moyen listé se retrouve dans le travail standardisé ou dans une question d'audit
- Les opérateurs savent nommer le mode de défaillance que leurs contrôles servent à attraper
Après l'analyse : la suite
Une AMDEC cotée désigne une courte liste de modes pour lesquels une consigne de plus ne servira à rien. La suite naturelle de ces lignes, c'est le détrompage : un dispositif qui empêche l'erreur ou la signale au poste, choisi et construit comme le décrit le guide Poka-Yoke. Chaque dispositif installé revient ensuite dans l'analyse sous forme d'une fréquence ou d'une détection plus basse : c'est ainsi que l'AMDEC enregistre les progrès, et pas seulement les risques.
La discipline de révision tient plus facilement quand le système s'en charge à votre place. Dans TeamGuru, une alerte qualité remontée de la ligne et un écart d'audit portent tous deux la référence du process : chaque défaut échappé atterrit à côté de l'analyse qui aurait dû le prévoir, et le déclencheur de révision se déclenche comme un flux de travail au lieu de reposer sur la mémoire de quelqu'un.
Sur la feuille de route, l'AMDEC et ses méthodes voisines avancent en parallèle du Kaizen et alimentent le rythme Obeya et revue de direction, où la récurrence et le risque se regardent tous les mois au lieu de se redécouvrir une fois par an.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Que veut dire AMDEC ?
Quelle différence entre AMDEC produit et AMDEC process ?
Que devient l'IPR (RPN) ?
À quelle fréquence faut-il mettre à jour une AMDEC ?
Qui doit participer à une AMDEC ?
Quel niveau de détail pour les étapes de process ?
Comment TeamGuru le met en pratique