Przewodnik wdrożeniowy
FMEA.
FMEA (Failure Mode and Effects Analysis, analiza przyczyn i skutków wad) to uporządkowany sposób na przewidzenie, jak proces może zawieść, ile kosztowałaby każda wada i które środki nadzoru zapobiegną jej albo wyłapią ją wcześniej niż klient. Warsztat z ocenami jest dopiero początkiem. FMEA zarabia na siebie dyscypliną aktualizacji: wraca na stół po każdej reklamacji, każdej wadzie, która uciekła dalej, i każdej zmianie w procesie, a zamiast zdobić segregator, decyduje o tym, co sprawdza plan kontroli.
Czym jest FMEA i o której odmianie mówi ta strona
FMEA to systematyczne przewidywanie. Dla każdego kroku procesu zespół zadaje po kolei cztery pytania: jak ten krok może zawieść (wada), co ta wada zrobi dalej w procesie i u klienta (skutek), co ją wywoła (przyczyna) i co istnieje dzisiaj, żeby jej zapobiec albo ją wyłapać (obecne środki nadzoru). Oceny znaczenia, częstości i wykrywalności zamieniają odpowiedzi w priorytety, a priorytety w działania z osobami odpowiedzialnymi.
Odmiany są dwie. FMEA konstrukcji (DFMEA) pyta, jak sam wyrób może zawieść w użytkowaniu, i należy do biura konstrukcyjnego. FMEA procesu (PFMEA) pyta, jak produkcja może wypuścić wadliwy wyrób nawet przy poprawnej konstrukcji, i należy do zakładu. Ta strona skupia się na PFMEA, bo to tam analiza albo łączy się z tym, co operatorzy naprawdę sprawdzają, albo po cichu umiera.
A umieranie jest stanem domyślnym. Najczęstsza FMEA w przemyśle to arkusz oceniony raz przy uruchomieniu produkcji, odłożony dla audytora i nigdy więcej nieotwierany, także w tygodniu, w którym przychodzi reklamacja, którą analiza albo przeoczyła, albo przewidziała. Taki dokument to martwy papier. Wartością FMEA nie jest pierwszy warsztat, tylko dyscyplina wracania do niej za każdym razem, gdy rzeczywistość się z nią nie zgadza, i pozwolenie jej decydować o tym, co plan kontroli sprawdza przy procesie.
Gdzie FMEA leży na mapie drogowej transformacji
Na mapie drogowej wdrożenia TeamGuru FMEA należy do praktyki maszyn i metod na etapie Doskonalenie, obok SMED, TPM i Poka-Yoke. To celowo nie jest narzędzie na pierwszy dzień. FMEA zwraca się tam, gdzie zakład już zbiera swoje problemy, bo ich historia daje uczciwe oceny częstości i ujawnia wady, które pierwszy warsztat przeoczył. Tę historię dostarcza analiza przyczyn źródłowych i działania korygujące, a FMEA oddaje ją dalej, decydując o tym, co plan kontroli sprawdza na każdym stanowisku.
- Wcześniej Daily Management
- Jesteś tutaj SMED, TPM, FMEA i Poka-Yoke
- Równolegle Kaizen
- Potem Obeya i przeglądy zarządzania
Kiedy FMEA staje się marnotrawstwem
W wielu zakładach FMEA ma kiepską opinię i ta opinia bierze się z trzech konkretnych rzeczy:
- Jeden inżynier pisze FMEA dla całego zakładu przy biurku. Wychodzą z tego setki wierszy, których nikt przy procesie nie widział, z ocenami częstości zgadniętymi zamiast zapamiętanymi. Analiza, której zespół nie zbudował, jest dokumentem, a dokumenty nie zmieniają zachowań.
- Spory o oceny trwają dłużej niż rozmowa o działaniach. Kiedy zespół poświęca dwadzieścia minut na kłótnię, czy częstość to 5 czy 6, a cztery minuty na to, co zrobić z najgroźniejszą wadą, spotkanie optymalizuje nie tę liczbę, co trzeba.
- Każdy nowy wyrób zaczyna od pustej kartki. Jeżeli dla podobnego procesu istnieje FMEA rodziny albo analiza bazowa, zacznij od niej i przeanalizuj różnice. Pusta kartka powtarza stare przeoczenia i zużywa cierpliwość zespołu na wiersze zamknięte lata temu.
Lekarstwo na wszystkie trzy jest to samo: wąski zakres, budowanie razem z ludźmi, którzy prowadzą proces, i zaoszczędzone godziny włożone w działania zamiast w wiersze.
Jak zbudować FMEA, która żyje
Żywa FMEA powstaje w krótkich sesjach, blisko procesu, z udziałem ludzi, którzy wiedzą, jak on zawodzi, i wychodzi z każdej sesji z działaniami, a nie z samymi ocenami.
-
Wyznacz zakres na jeden proces i przejdź go, zanim zaczniesz analizować.
Wybierz jedną linię albo rodzinę procesów, przejdź ją stanowisko po stanowisku i wypisz kroki razem z wymaganiem, które każdy z nich ma spełnić. Właściwy poziom szczegółu to jeden wiersz na funkcję stanowiska: dokręcenie czterech złączek hydraulicznych momentem 25 Nm może zawieść na sposoby warte analizy, sięgnięcie po wkrętarkę nie.
-
Zacznij od FMEA rodziny wyrobów, jeżeli taka istnieje.
Analiza bazowa podobnego procesu zawiera już większość wad, skutków i wykalibrowanych ocen. Skopiuj ją, a potem przeanalizuj to, czym różni się ten wyrób i ta linia. Nowe ryzyko kryje się właśnie w różnicach.
-
Prowadź sesje międzydziałowe po około 90 minut na krok procesu.
Technolog, jakość, operator pracujący na stanowisku i utrzymanie ruchu, kiedy liczy się zachowanie maszyny. Dla każdego kroku: jak może zawieść, co się stanie dalej w procesie i u klienta, co to wywołuje i jakie środki nadzoru istnieją dzisiaj. Dzisiaj znaczy dzisiaj: kontrola planowana, nieformalna albo „zwykle robiona” nie jest środkiem nadzoru, a wpisanie jej psuje ocenę wykrywalności.
-
Oceniaj według spisanych kotwic i szybko.
Korzystaj ze skal zakotwiczonych raz dla całej firmy (tabela poniżej jest punktem wyjścia) i ogranicz czas na każdy wiersz. Różnica jednego punktu nigdy nie zmienia tego, co zrobicie dalej. Zmienia to dopiero próg priorytetu, więc spierajcie się o progi, a nie o dziesiętne części.
-
Każdemu priorytetowi z góry listy przypisz działanie z osobą odpowiedzialną i terminem, a plan kontroli zaktualizuj na tym samym spotkaniu.
FMEA i plan kontroli to dwa widoki jednej decyzji: jakie ryzyko przyjmujemy i co w związku z tym sprawdzamy. Aktualizowane na osobnych spotkaniach przez osobnych ludzi rozjeżdżają się w ciągu kwartału. Ocenę częstości albo wykrywalności zmieniaj dopiero wtedy, gdy działanie zostanie potwierdzone przy procesie, a nie wtedy, gdy zostanie zaplanowane.
-
Nazwij wyzwalacze aktualizacji i osobę odpowiedzialną za dokument.
FMEA wraca na stół po każdej reklamacji klienta w swoim zakresie, po każdej wadzie, która uciekła z procesu, po każdej zmianie procesu, wyrobu i maszyny oraz zawsze, gdy rozwiązywanie problemów odkryje wadę, której w analizie nie ma. Wyzwalaczy pilnuje jedna wskazana osoba.
Te wyzwalacze nie są obsługą metody. One są metodą. Pierwszy warsztat daje hipotezę, jak proces zawodzi; każda reklamacja i każda wada, która uciekła dalej, są wynikiem testu tej hipotezy, bo rzeczywistość albo znalazła wadę pominiętą w analizie, albo pokonała środek nadzoru, któremu analiza ufała. Dojrzałe badanie przyczyn źródłowych zadaje więc standardowe pytanie: czy ta wada była w FMEA? Odpowiedź aktualizuje analizę na jeden z trzech sposobów. Wady nie było: dopisz ją. Wada była, ale z pochlebną oceną częstości: zmień ocenę i działaj. Wada była, a wpisany środek nadzoru jej nie wyłapał: ocena wykrywalności była fikcją, więc popraw ten środek, a nie samą liczbę. Sprawy dotyczące klienta prowadzone jako raport 8D pokazują tę pętlę wprost: krok D7, zapobieganie nawrotom, istnieje właśnie po to, żeby wepchnąć wniosek do FMEA i planu kontroli danego wyrobu oraz wyrobów pokrewnych.
Przykład: trzy wiersze PFMEA
Poniższy wycinek dotyczy stanowiska dokręcania złączek u producenta podzespołów z 450 pracownikami, który wraca na całej tej stronie. Stanowisko dokręca cztery złączki hydrauliczne na wyrób momentem 25 Nm; przy 456 sztukach dziennie daje to około 1800 operacji dokręcania, czyli wolumen, przy którym każda pomyłka, na jaką proces pozwala, kiedyś się na czyjejś zmianie wydarzy. Oceny w skali od 1 do 10, zakotwiczonej w kolejnej sekcji. Liczby są przykładowe, ale spójne ze sobą.
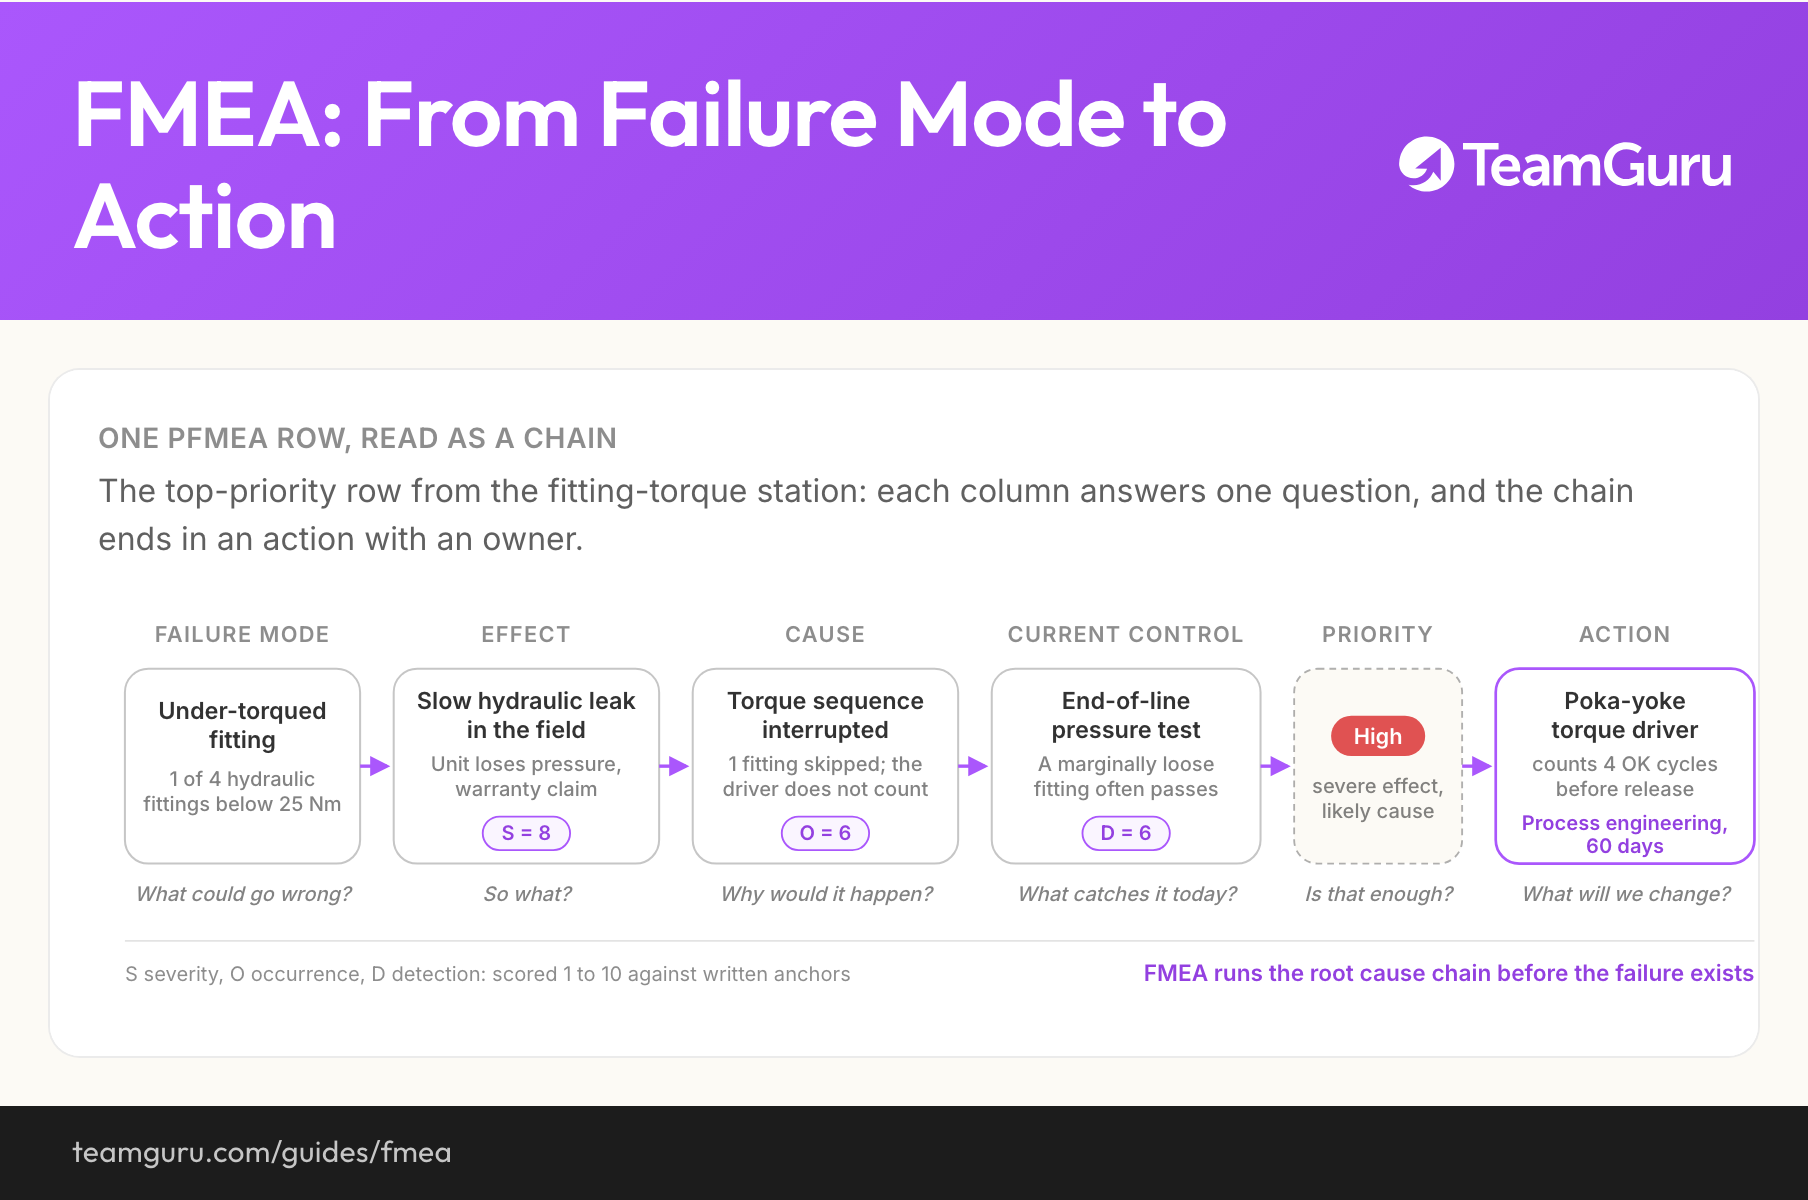
One PFMEA row, read as a chain
The top-priority row from the fitting-torque station: each column answers one question, and the chain ends in an action with an owner.
| Wada | Skutek (S) | Przyczyna (O) | Obecne środki nadzoru (D) | Priorytet | Zalecane działanie |
|---|---|---|---|---|---|
| Niedokręcona złączka | Powolny wyciek hydrauliczny u klienta, spadek ciśnienia w wyrobie, reklamacja gwarancyjna S = 8 | Przerwana sekwencja dokręcania, jedna z czterech złączek pominięta; wkrętarka nie zlicza dokręceń O = 6 | Wartości momentu w instrukcji stanowiskowej; stuprocentowa próba ciśnieniowa na końcu linii, którą złączka dokręcona na granicy tolerancji zwykle przechodzi D = 6 | Wysoki | Wkrętarka Poka-Yoke z kontrolą liczby dokręceń: stanowisko zwalnia wyrób dopiero po czterech poprawnych cyklach. Odpowiada: technologia procesu, 60 dni. |
| Niedokręcona złączka | Powolny wyciek hydrauliczny u klienta, spadek ciśnienia w wyrobie, reklamacja gwarancyjna S = 8 | Sprzęgło wkrętarki zostawione na złym ustawieniu po przezbrojeniu między rozmiarami złączek O = 3 | Karta ustawień na stanowisku; kontrola momentu na pierwszej sztuce kluczem wzorcowanym D = 5 | Średni | Nastawy momentu wybierane skanem kodu ze zlecenia produkcyjnego; comiesięczne sprawdzenie momentu dopisane do audytu warstwowego poziomu 2. Odpowiada: dział techniczny, 90 dni. |
| Złączka wkręcona krzywo | Natychmiastowy wyciek na próbie ciśnieniowej, złączka trafia do braków, naprawa u nas w zakładzie S = 6 | Niewspółosiowość przy ręcznym rozpoczęciu gwintu O = 3 | Ręczne wkręcenie na dwa pełne obroty zgodnie ze standardem pracy; próba ciśnieniowa wykrywa tę wadę niezawodnie D = 3 | Niski | Brak. Obserwacja przez rejestr wyników próby; wracamy do tematu, gdy poziom napraw zacznie rosnąć. |
Te trzy wiersze czytaj jak trzy różne wyniki tej samej analizy. Wiersz pierwszy jest powodem, dla którego FMEA w ogóle istnieje: poważny skutek, przyczyna siedząca w zwykłych codziennych zakłóceniach i środek nadzoru, który wygląda mocniej, niż jest. Próba ciśnieniowa obejmuje każdy wyrób, ale złączka dokręcona na granicy tolerancji utrzyma ciśnienie przez trzydzieści sekund próby i zacznie sączyć dopiero po tygodniach pracy w zmiennej temperaturze. Uczciwa ocena wykrywalności zapisuje to, co środek nadzoru naprawdę wyłapuje, a nie sam fakt, że jakiś istnieje.
Wiersz drugi ma ten sam poważny skutek, ale jego przyczyna jest rzadsza i częściowo opanowana, więc dostaje działanie zaplanowane, a nie pilne. Wiersz trzeci to ten, którego wiele zespołów nie chce napisać: wada, z którą obecne środki nadzoru naprawdę sobie radzą, priorytet niski, brak działania. FMEA, która dopina działanie do wszystkiego, nie ustala żadnych priorytetów. Działanie zalecane w pierwszym wierszu, czyli zastąpienie ludzkiej czujności urządzeniem, które liczy, to klasyczne zakończenie wiersza o wysokim priorytecie; jak je wybrać i zbudować, opisuje przewodnik po Poka-Yoke.
Ocena znaczenia, częstości i wykrywalności
Znaczenie (S, severity) ocenia skutek, częstość (O, occurrence) ocenia przyczynę, a wykrywalność (D, detection) ocenia zdolność obecnych środków nadzoru do wyłapania wady, zanim opuści zakład. Wszystkie trzy mają umownie skalę od 1 do 10 i żadna nic nie znaczy, dopóki firma nie spisze własnych kotwic: ten sam wyciek jest w jednym biznesie czwórką, a w innym dziewiątką. Tabela poniżej jest punktem wyjścia do takiej kalibracji, z kotwicami przy progach, które mają największe znaczenie.
| Ocena | Znaczenie skutku | Częstość przyczyny | Wykrywalność obecnymi środkami |
|---|---|---|---|
| 9 i 10 | Skutek dla bezpieczeństwa albo zgodności z przepisami, możliwy bez ostrzeżenia | Niemal pewne: widziane co tydzień na tym albo bardzo podobnym procesie | Brak środka nadzoru albo środek nie jest w stanie wykryć tej wady |
| 7 i 8 | Utrata funkcji podstawowej: awaria u klienta, zatrzymanie jego linii | Częste: mniej więcej raz w miesiącu na podobnych procesach | Tylko kontrola ręczna albo wyrywkowa |
| 5 i 6 | Pogorszona praca wyrobu: naprawy u nas, braki, oblane próby | Sporadyczne: kilka razy w roku | Próba albo sprawdzian dalej w procesie wyłapuje większość przypadków, ale nie wszystkie |
| 3 i 4 | Drobna uciążliwość: wada wizualna, potrzebna regulacja | Rzadkie: raz albo dwa razy w pamięci zakładu | Wykrywanie automatyczne na stanowisku albo tuż za nim |
| 1 i 2 | Skutek niezauważalny dla klienta i dla kolejnego procesu | Praktycznie wyeliminowane przez środek zapobiegawczy | Błąd nie ma jak przejść: urządzenie blokuje go albo odrzuca u źródła |
Dwie zasady uczciwości sprawiają, że ocenianie ma sens. Po pierwsze, wykalibruj skale raz, na kotwicach wziętych z własnej historii, i używaj ich w każdej sesji. Oceny zmieniające się razem z nastrojem sali dają wahania o dziesięć punktów, które uczą zespoły nie ufać metodzie. Po drugie, nie pozwól arytmetyce wygrać z osądem. Klasyczna liczba priorytetu ryzyka (RPN) mnożyła S, O i D, przez co ryzyko o znaczeniu 9 i umiarkowanej częstości mogło wylądować niżej niż błahe, ale częste; podręcznik AIAG-VDA z 2019 roku zastąpił RPN tabelami priorytetu działań, w których znaczenie skutku waży najwięcej.
Żeby mieć z tego pożytek, nie potrzebujesz pełnych tabel. Ta strona stosuje prostą logikę trzech progów, opisaną raz i stosowaną konsekwentnie: wysoki, gdy poważny skutek (znaczenie 7 albo więcej) spotyka się z częstością 4 albo wyższą; średni, gdy poważny skutek łączy się z niższą częstością, ale wykrywalnością 5 albo gorszą; niski w pozostałych przypadkach. Wasze progi mogą być inne. Ważne, żeby były spisane, żeby znaczenie skutku ważyło najwięcej i żeby o kierunku działań decydował próg, a nie dyskusja.
Połączenie FMEA z halą
Środek nadzoru, który istnieje wyłącznie w kolumnie arkusza, jest fikcją. Każdy środek zapobiegawczy z FMEA musi dać się odnaleźć jako krok w standardzie pracy, a każdy środek wykrywający musi być realnym sprawdzeniem, które wskazana osoba wykonuje z ustaloną częstotliwością. Ocena wykrywalności zakłada, że te sprawdzenia się odbywają. Audyty warstwowe procesu są sposobem na sprawdzenie tego założenia, bo losują dokładnie te kontrole, na których FMEA się opiera. Audyt, który znajduje wpisaną kontrolę pomijaną albo niewykonalną, znalazł korektę oceny wykrywalności, a nie tylko ustalenie z audytu.
To połączenie działa w obie strony. W dół: FMEA decyduje, co sprawdzają operatorzy, dlatego analiza, plan kontroli i standard pracy muszą zmieniać się razem albo wcale. W górę: hala karmi analizę, bo alerty jakości, ustalenia z audytów i powtarzające się odchylenia są surowcem kolejnej aktualizacji. Dobry test dla każdego zakładu: wybierz losowo jedno sprawdzenie wykonywane przez operatora i cofnij się do wady, dla której ono istnieje. Jeżeli nikt tego nie potrafi, FMEA powstała dla audytora, a nie dla procesu.
Typowe błędy
Jak wygląda źle
- FMEA powstaje w tygodniu przed audytem certyfikacyjnym i nie zostaje otwarta aż do następnego
- Oceny skaczą o dziesięć punktów w zależności od tego, kto przyszedł na spotkanie
- Zalecane działania nie mają osoby odpowiedzialnej ani terminu, a kolumna statusu świeci pustką
- W kolumnie środków nadzoru stoją kontrole, których żaden operator na stanowisku nie rozpoznaje
- Jeden inżynier odpowiada za wszystkie FMEA w zakładzie, a potem odchodzi z firmy
Jak wygląda dobrze
- Rejestr zmian pokazuje wpisy z datami po reklamacjach, ucieczkach wad i zmianach procesu
- Kotwice ocen spisane raz na podstawie historii firmy i używane w każdej sesji
- Każdy wysoki priorytet ma osobę odpowiedzialną, termin i ponowną ocenę po potwierdzeniu przy procesie
- Każdy wpisany środek nadzoru da się powiązać ze standardem pracy albo z pytaniem audytowym
- Operatorzy potrafią nazwać najważniejszą wadę, dla której wyłapania istnieją ich sprawdzenia
Po analizie: co dzieje się dalej
Oceniona FMEA wskazuje krótką listę wad, przy których kolejna instrukcja już nie pomoże. Naturalnym ciągiem dalszym dla tych wierszy jest zabezpieczenie przed błędem: urządzenie, które nie dopuści do pomyłki albo zasygnalizuje ją na stanowisku, wybrane i zbudowane tak, jak opisuje przewodnik po Poka-Yoke. Każde wdrożone urządzenie wraca potem do analizy jako niższa ocena częstości albo wykrywalności, czyli sposób, w jaki FMEA zapisuje postęp, a nie samo ryzyko.
Dyscyplinę aktualizacji łatwiej utrzymać, kiedy pilnuje jej system. W TeamGuru alert jakości podniesiony na linii oraz ustalenie z audytu niosą ze sobą odniesienie do procesu, więc każda wada, która uciekła dalej, ląduje obok analizy, która powinna była ją przewidzieć, a wyzwalacz aktualizacji odpala się w przepływie pracy zamiast czekać na czyjąś pamięć.
Na mapie drogowej FMEA i metody pokrewne działają równolegle do Kaizen i zasilają rytm Obeya i przeglądów zarządzania, gdzie nawroty i ryzyko są przeglądane co miesiąc, a nie odkrywane na nowo raz w roku.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Co oznacza skrót FMEA?
Czym różni się DFMEA od PFMEA?
Co się stało ze wskaźnikiem RPN?
Jak często aktualizować FMEA?
Kto powinien brać udział w FMEA?
Jak szczegółowo opisywać kroki procesu?
Jak to wygląda w TeamGuru