Umsetzungsleitfaden
FMEA (Fehlermöglichkeits- und Einflussanalyse).
Die Fehlermöglichkeits- und Einflussanalyse (Failure Mode and Effects Analysis, FMEA) ist eine strukturierte Methode, um vorwegzunehmen, wie ein Prozess versagen kann, was jeder Fehler kosten würde und welche Maßnahmen ihn verhindern oder entdecken, bevor der Kunde es tut. Der Bewertungsworkshop ist nur der Anfang. Eine FMEA verdient ihren Platz durch Revisionsdisziplin: Sie wird nach jeder Reklamation, jedem Durchschlupf und jeder Prozessänderung wieder geöffnet und steuert den Produktionslenkungsplan, statt den Auditordner zu schmücken.
Was FMEA ist, und welche Art diese Seite behandelt
Die Fehlermöglichkeits- und Einflussanalyse (Failure Mode and Effects Analysis, FMEA) ist systematisches Vorausdenken. Für jeden Schritt eines Prozesses stellt ein Team der Reihe nach vier Fragen: Wie kann dieser Schritt versagen (die Fehlerart), was würde dieser Fehler nachgelagert und beim Kunden anrichten (die Fehlerfolge), wodurch würde er entstehen (die Ursache), und was existiert heute, um ihn zu verhindern oder zu entdecken (die aktuellen Kontrollmaßnahmen). Bewertungen für Bedeutung, Auftreten und Entdeckung (Severity, Occurrence, Detection: S, O und D; im VDA-Formblatt B, A und E) machen aus den Antworten Prioritäten, und aus Prioritäten Maßnahmen mit Verantwortlichen.
Es gibt zwei Hauptarten. Eine Design-FMEA (DFMEA) fragt, wie das Produkt selbst im Gebrauch versagen kann, und gehört zur Produktentwicklung. Eine Prozess-FMEA (PFMEA) fragt, wie die Fertigung ein fehlerhaftes Produkt erzeugen kann, obwohl das Design in Ordnung ist, und gehört ins Werk. Diese Seite konzentriert sich auf die PFMEA, weil dort die Analyse entweder an das anschließt, was Werker tatsächlich prüfen, oder still stirbt.
Und meistens stirbt sie. Die häufigste FMEA in der Industrie ist eine Tabelle, die einmal im Anlauf bewertet, für den Auditor abgelegt und nie wieder geöffnet wird, auch nicht in der Woche, in der eine Kundenreklamation eintrifft, die die Analyse entweder übersehen oder vorhergesagt hat. Dieses Dokument ist totes Papier. Der Wert einer FMEA liegt nicht im ersten Workshop, sondern in der Disziplin, jedes Mal zu ihr zurückzukehren, wenn die Realität ihr widerspricht, und sie entscheiden zu lassen, was der Produktionslenkungsplan (Control Plan) am Prozess prüft.
Wo die FMEA in der Transformations-Roadmap steht
Auf der TeamGuru-Einführungs-Roadmap gehört die FMEA zur Praxis Anlagen und Methoden in der Phase „Verbessern“, neben SMED, TPM und Poka Yoke. Sie ist bewusst kein Werkzeug für den ersten Tag. Eine FMEA zahlt sich dort aus, wo das Werk seine Probleme bereits erfasst, denn die Problemhistorie speist ehrliche Auftretensbewertungen und legt die Fehlerarten offen, die der erste Workshop übersehen hat. Ursachenanalyse und Korrekturmaßnahmen liefern diese Historie, und die FMEA gibt sie weiter, indem sie festlegt, was der Produktionslenkungsplan an jeder Station verifiziert.
- Davor Shopfloor Management
- Sie sind hier SMED, TPM, FMEA & Poka Yoke
- Parallel dazu Kaizen
- Danach Obeya & Managementbewertung
Wann FMEA zur Verschwendung wird
FMEA hat in vielen Werken einen schlechten Ruf, und drei konkrete Praktiken haben ihn verdient:
- Ein Ingenieur schreibt am Schreibtisch FMEAs für das ganze Werk. Das Ergebnis sind Hunderte Zeilen, die niemand am Prozess gesehen hat, mit Auftretensbewertungen, die geraten sind, statt auf Erfahrung zu beruhen. Eine Analyse, die das Team nicht selbst gebaut hat, ist ein Dokument, und Dokumente ändern kein Verhalten.
- Bewertungsdebatten dauern länger als Maßnahmendiskussionen. Wenn ein Team zwanzig Minuten darüber streitet, ob das Auftreten eine 5 oder eine 6 ist, und vier Minuten darüber, was gegen die wichtigste Fehlerart zu tun ist, optimiert das Meeting die falsche Zahl.
- Jedes neue Produkt beginnt auf einem leeren Blatt. Wenn für einen ähnlichen Prozess eine Familien- oder Basis-FMEA existiert, starten Sie dort und analysieren Sie die Unterschiede. Leere Blätter reproduzieren alte Auslassungen und verbrauchen die Geduld des Teams für Zeilen, die vor Jahren geklärt wurden.
Das Gegenmittel ist in allen drei Fällen dasselbe: klein zuschneiden, mit den Menschen bauen, die den Prozess betreiben, und die gesparten Stunden in Maßnahmen statt in Zeilen stecken.
So bauen Sie eine FMEA, die lebt
Eine lebende FMEA entsteht in kurzen Sitzungen, nah am Prozess, mit den Menschen, die wissen, wie er versagt, und sie verlässt jede Sitzung mit Maßnahmen statt nur mit Bewertungen.
-
Grenzen Sie einen Prozess ein, und begehen Sie ihn, bevor Sie ihn analysieren.
Wählen Sie eine Linie oder Prozessfamilie, gehen Sie sie Station für Station ab und notieren Sie die Schritte mit der Anforderung, die jeder erfüllen muss. Eine Zeile pro Funktion einer Station ist die richtige Detailtiefe: „Vier Hydraulikverschraubungen mit 25 Nm anziehen“ kann auf Arten versagen, die eine Analyse lohnen; „Schrauber aufnehmen“ nicht.
-
Starten Sie von der Familien-FMEA, wenn es eine gibt.
Eine Basisanalyse eines ähnlichen Prozesses enthält bereits die meisten Fehlerarten, Fehlerfolgen und kalibrierten Bewertungen. Kopieren Sie sie und analysieren Sie dann, was an diesem Produkt und dieser Linie anders ist. In den Unterschieden versteckt sich das neue Risiko.
-
Führen Sie interdisziplinäre Sitzungen von etwa 90 Minuten pro Prozessschritt durch.
Prozessingenieur, Qualität, ein Werker, der die Station bedient, und die Instandhaltung, wenn das Anlagenverhalten eine Rolle spielt. Für jeden Schritt: Wie kann er versagen, was passiert nachgelagert und beim Kunden, was verursacht es, und welche Kontrollmaßnahmen existieren heute. „Aktuelle Maßnahmen“ heißt aktuell: Eine Maßnahme, die geplant, informell oder „meistens“ durchgeführt wird, ist keine Maßnahme, und sie trotzdem aufzuführen verfälscht die Entdeckungsbewertung.
-
Bewerten Sie anhand schriftlicher Anker, und zwar zügig.
Nutzen Sie verankerte Skalen, die einmal für das Unternehmen kalibriert wurden (die Tabelle unten ist ein Ausgangspunkt), und setzen Sie pro Zeile ein Zeitlimit. Ein Unterschied von einem Punkt ändert nie, was Sie als Nächstes tun. Die Prioritätsstufe schon; streiten Sie also über Stufen, nicht über Nachkommastellen.
-
Geben Sie jeder hohen Priorität eine Maßnahme mit Verantwortlichem und Termin, und aktualisieren Sie den Produktionslenkungsplan im selben Meeting.
FMEA und Produktionslenkungsplan sind zwei Sichten auf eine Entscheidung: welches Risiko wir akzeptieren und was wir deshalb prüfen. Pflegen verschiedene Personen sie in getrennten Meetings, widersprechen sie sich innerhalb eines Quartals. Bewerten Sie Auftreten oder Entdeckung erst neu, wenn eine Maßnahme am Prozess verifiziert ist, nicht wenn sie geplant ist.
-
Benennen Sie die Revisionsauslöser und den Dokumentverantwortlichen.
Die FMEA wird nach jeder Kundenreklamation in ihrem Geltungsbereich, jedem internen Durchschlupf und jeder Prozess-, Produkt- oder Anlagenänderung wieder geöffnet, und immer dann, wenn die Problemlösung eine Fehlerart aufdeckt, die sie nicht enthält. Ein namentlich benannter Verantwortlicher behält die Auslöser im Blick.
Diese Auslöser sind keine Pflege rund um die Methode. Sie sind die Methode. Der erste Workshop erzeugt eine Hypothese darüber, wie der Prozess versagt; jede Reklamation und jeder Durchschlupf ist ein Testergebnis, das heißt, die Realität hat entweder eine Fehlerart gefunden, die die Analyse übersehen hat, oder eine Kontrollmaßnahme überwunden, der die Analyse vertraut hat. Eine reife Ursachenanalyse stellt deshalb als Standardfrage: Stand diese Fehlerart in der FMEA? Die Antwort aktualisiert die Analyse auf eine von drei Arten. Die Fehlerart fehlte: ergänzen. Die Fehlerart stand drin, mit einer geschönten Auftretensbewertung: neu bewerten und handeln. Die Fehlerart stand drin, und die aufgeführte Kontrollmaßnahme hat sie nicht entdeckt: Die Entdeckungsbewertung war Fiktion, also die Maßnahme korrigieren, nicht nur die Zahl. Kundenfälle, die als 8D-Report laufen, machen diese Schleife explizit: Die Disziplin D7, Vorbeugung, existiert genau dafür, die Lektion in die FMEA und den Produktionslenkungsplan des betroffenen Produkts und seiner Schwesterprodukte zu tragen.
Rechenbeispiel: drei Zeilen einer PFMEA
Der Auszug unten behandelt die Verschraubungsstation des Komponentenherstellers mit 450 Beschäftigten, der auf dieser Website durchgängig als Beispiel dient. Die Station zieht vier Hydraulikverschraubungen pro Gerät mit 25 Nm an; bei 456 Geräten pro Tag sind das rund 1.800 Verschraubungsvorgänge, genug Volumen, damit jeder Fehler, den der Prozess zulässt, irgendwann in irgendeiner Schicht passiert. Die Bewertungen folgen der Konvention 1 bis 10, verankert im nächsten Abschnitt. Die Zahlen sind illustrativ, aber in sich stimmig.
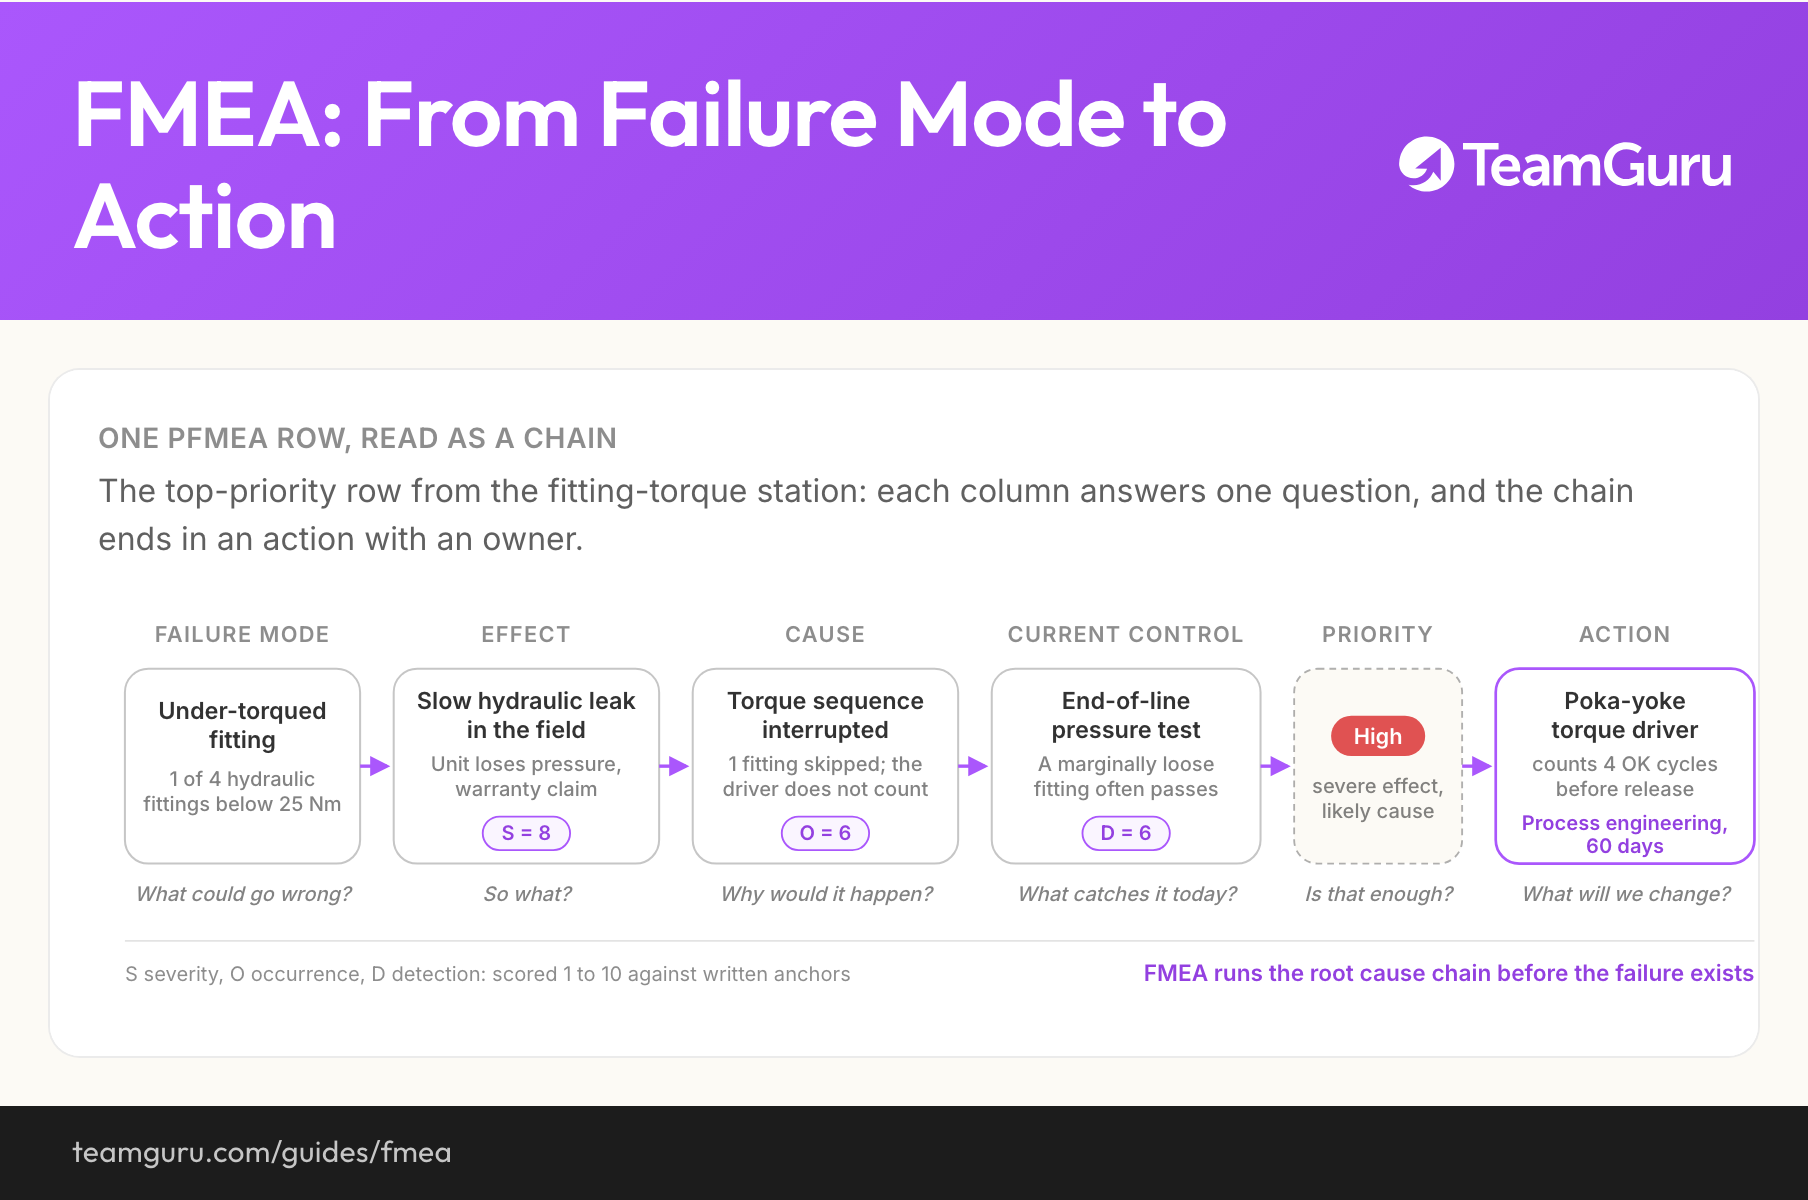
One PFMEA row, read as a chain
The top-priority row from the fitting-torque station: each column answers one question, and the chain ends in an action with an owner.
| Fehlerart | Fehlerfolge (S) | Ursache (O) | Aktuelle Kontrollmaßnahmen (D) | Priorität | Empfohlene Maßnahme |
|---|---|---|---|---|---|
| Verschraubung zu schwach angezogen | Schleichende Hydraulikleckage im Feld, Gerät verliert Druck, Garantiefall S = 8 | Anzugsreihenfolge unterbrochen, eine von vier Verschraubungen ausgelassen; der Schrauber zählt die Verschraubungen nicht O = 6 | Drehmomentwerte in der Arbeitsanweisung; 100-Prozent-Druckprüfung am Linienende, die eine geringfügig zu schwach angezogene Verschraubung oft besteht D = 6 | Hoch | Poka-Yoke-Schrauber mit Zählkontrolle: Die Station gibt das Gerät erst nach vier OK-Drehmomentzyklen frei. Verantwortlich: Prozesstechnik, 60 Tage. |
| Verschraubung zu schwach angezogen | Schleichende Hydraulikleckage im Feld, Gerät verliert Druck, Garantiefall S = 8 | Schrauberkupplung nach dem Umrüsten zwischen Verschraubungsgrößen auf der falschen Einstellung belassen O = 3 | Rüstblatt an der Station; Erststückprüfung des Drehmoments mit kalibriertem Drehmomentschlüssel D = 5 | Mittel | Drehmomentvorgaben per Barcode-Scan des Fertigungsauftrags gewählt; monatliche Drehmomentprüfung in das LPA-Audit der Ebene 2 aufgenommen. Verantwortlich: Fertigungsplanung, 90 Tage. |
| Verschraubung verkantet eingedreht | Sofortige Leckage bei der Druckprüfung am Linienende, Verschraubung verschrottet und im Haus nachgearbeitet S = 6 | Fehlausrichtung beim Ansetzen des Gewindes von Hand O = 3 | Zwei volle Umdrehungen von Hand ansetzen gemäß standardisierter Arbeit; die Druckprüfung entdeckt diese Fehlerart zuverlässig D = 3 | Niedrig | Keine. Über das Prüfausfallprotokoll beobachten; erneut prüfen, wenn die Nacharbeitsquote steigt. |
Lesen Sie die drei Zeilen als drei verschiedene Ergebnisse derselben Analyse. Zeile eins ist der Grund, warum die FMEA existiert: eine schwere Folge, eine Ursache, die in den normalen täglichen Unterbrechungen steckt, und eine Entdeckungsmaßnahme, die stärker aussieht, als sie ist. Die Druckprüfung läuft an jedem Gerät, aber eine geringfügig zu schwach angezogene Verschraubung hält den Druck während einer 30-Sekunden-Prüfung und beginnt Wochen später unter Temperaturwechseln zu schwitzen. Eine ehrliche Entdeckungsbewertung hält fest, was die Maßnahme tatsächlich entdeckt, nicht die Tatsache, dass es eine Maßnahme gibt.
Zeile zwei hat dieselbe schwere Folge, aber die Ursache ist seltener und teilweise beherrscht, deshalb verdient sie eine terminierte Maßnahme statt einer dringenden. Zeile drei ist die Zeile, die viele Teams nicht schreiben wollen: eine Fehlerart, die die aktuellen Kontrollmaßnahmen tatsächlich beherrschen, Priorität niedrig, keine Maßnahme. Eine FMEA, die an alles Maßnahmen hängt, priorisiert nichts. Die empfohlene Maßnahme der ersten Zeile, menschliche Aufmerksamkeit durch eine Vorrichtung zu ersetzen, die zählt, ist der klassische Zielzustand einer Zeile mit hoher Priorität; der Leitfaden zu Poka Yoke beschreibt, wie Sie sie auswählen und bauen.
Bewertung von Bedeutung, Auftreten und Entdeckung
Die Bedeutung bewertet die Fehlerfolge, das Auftreten bewertet die Ursache, und die Entdeckung bewertet die Fähigkeit der aktuellen Kontrollmaßnahmen, die Fehlerart zu erkennen, bevor sie das Werk verlässt. Alle drei laufen per Konvention von 1 bis 10, und keine davon bedeutet irgendetwas, bevor Ihr Unternehmen seine eigenen Anker schreibt: Dieselbe Leckage ist in einem Betrieb eine 4 und in einem anderen eine 9. Die Tabelle unten ist ein Ausgangspunkt für diese Kalibrierung, mit Ankern an den Stufen, die am meisten zählen.
| Bewertung | Bedeutung der Fehlerfolge (S) | Auftreten der Ursache (O) | Entdeckung durch aktuelle Kontrollmaßnahmen (D) |
|---|---|---|---|
| 9 bis 10 | Auswirkung auf Sicherheit oder gesetzliche Vorgaben, möglicherweise ohne Vorwarnung | Nahezu unvermeidlich: wöchentlich an diesem oder einem nahezu identischen Prozess beobachtet | Keine aktuelle Kontrollmaßnahme, oder die Maßnahme kann diese Fehlerart nicht entdecken |
| 7 bis 8 | Verlust der Hauptfunktion: Feldausfall, Linienstillstand beim Kunden | Häufig: etwa monatlich an ähnlichen Prozessen | Nur manuelle Prüfung oder Stichprobe |
| 5 bis 6 | Eingeschränkte Leistung: Nacharbeit im Haus, Ausschuss, Prüfausfälle | Gelegentlich: mehrmals im Jahr | Nachgelagerte Prüfung oder Lehre entdeckt die meisten Fälle, nicht alle |
| 3 bis 4 | Geringe Störung: kosmetischer Fehler, Nachjustierung nötig | Selten: ein- oder zweimal in der Erinnerung des Werks | Automatische Entdeckung an oder nahe der Station |
| 1 bis 2 | Keine Auswirkung, die der Kunde oder der nächste Prozess bemerken würde | Durch eine Vermeidungsmaßnahme praktisch ausgeschlossen | Der Fehler kann nicht durchrutschen: Eine Vorrichtung blockiert oder verwirft ihn an der Quelle |
Zwei Ehrlichkeitsregeln halten die Bewertung nützlich. Erstens: Kalibrieren Sie die Skalen einmal, mit Ankern aus Ihrer eigenen Historie, und verwenden Sie sie in jeder Sitzung wieder. Bewertungen, die mit der Stimmung im Raum driften, erzeugen die Zehn-Punkte-Sprünge, die Teams lehren, der Methode zu misstrauen. Zweitens: Stellen Sie die Arithmetik nicht über das Urteil. Die klassische Risikoprioritätszahl (RPZ) multiplizierte S, O und D, was eine Fehlerart mit Bedeutung 9 und mäßigem Auftreten unter eine triviale, aber häufige einordnen konnte; das AIAG-VDA-Handbuch von 2019 hat die RPZ durch Tabellen zur Aufgabenpriorität (Action Priority, AP) ersetzt, die die Bedeutung zuerst gewichten.
Den Nutzen bekommen Sie auch ohne die vollständigen Tabellen. Diese Seite verwendet eine einfache Logik mit drei Stufen, einmal formuliert und konsequent angewendet: Hoch, wenn eine schwere Folge (Bedeutung 7 oder mehr) auf ein Auftreten von 4 oder mehr trifft; Mittel, wenn eine schwere Folge auf geringeres Auftreten, aber eine Entdeckung von 5 oder schlechter trifft; Niedrig in allen anderen Fällen. Ihre Stufen können anders aussehen. Entscheidend ist, dass sie aufgeschrieben sind, dass die Bedeutung am schwersten wiegt und dass die Stufe, nicht die Debatte, entscheidet, wohin die Maßnahmen gehen.
Die FMEA mit dem Shopfloor verbinden
Eine Kontrollmaßnahme, die nur in einer Tabellenspalte existiert, ist Fiktion. Jede Vermeidungsmaßnahme in der FMEA muss als Schritt in der standardisierten Arbeit auffindbar sein, und jede Entdeckungsmaßnahme muss eine reale Prüfung sein, die eine namentlich benannte Person in einer definierten Frequenz durchführt. Die Entdeckungsbewertung setzt voraus, dass diese Prüfungen stattfinden. Layered Process Audits (LPA) sind das Mittel, diese Annahme zu verifizieren, indem sie genau die Prüfungen stichprobenartig kontrollieren, auf die die FMEA zählt. Ein Audit, das eine aufgeführte Kontrollmaßnahme als übersprungen oder undurchführbar vorfindet, hat eine Korrektur der Entdeckungsbewertung gefunden, nicht nur eine Auditfeststellung.
Die Verbindung läuft in beide Richtungen. Nach unten entscheidet die FMEA, was Werker prüfen, weshalb Sie Analyse, Produktionslenkungsplan und standardisierte Arbeit gemeinsam ändern oder gar nicht. Nach oben speist der Shopfloor die Analyse: Qualitäts-Alerts, Auditfeststellungen und wiederholte Abweichungen sind der Rohstoff der nächsten Revision. Ein nützlicher Selbsttest für jedes Werk: Wählen Sie eine beliebige Werkerprüfung aus und verfolgen Sie sie zurück zu der Fehlerart, für deren Entdeckung sie existiert. Wenn das niemand kann, wurde die FMEA für den Auditor geschrieben, nicht für den Prozess.
Häufige Fehler
So sieht es schlecht aus
- Die FMEA wird in der Woche vor dem Zertifizierungsaudit geschrieben und bis zum nächsten nicht wieder geöffnet
- Bewertungen schwanken um zehn Punkte, je nachdem, wer am Meeting teilnimmt
- Empfohlene Maßnahmen haben keinen Verantwortlichen, keinen Termin und eine Nachverfolgungsspalte, die nie ausgefüllt wird
- Die Spalte der Kontrollmaßnahmen listet Prüfungen, die kein Werker an der Station wiedererkennt
- Ein Ingenieur verantwortet jede FMEA im Werk, und dann geht er
So sieht es gut aus
- Das Änderungsprotokoll zeigt Einträge mit Datum nach Reklamationen, Durchschlüpfen und Prozessänderungen
- Bewertungsanker einmal aus der Unternehmenshistorie geschrieben und in jeder Sitzung wiederverwendet
- Jede hohe Priorität hat einen Verantwortlichen, einen Termin und eine Neubewertung nach Verifikation am Prozess
- Jede aufgeführte Kontrollmaßnahme ist auf standardisierte Arbeit oder eine Auditfrage rückführbar
- Werker können die wichtigste Fehlerart nennen, für deren Entdeckung ihre Prüfungen existieren
Nach der Analyse: was als Nächstes passiert
Eine bewertete FMEA führt zu einer kurzen Liste von Fehlerarten, bei denen eine weitere Anweisung nicht hilft. Der natürliche Nachfolger für diese Zeilen ist die Fehlervermeidung: eine Vorrichtung, die den Fehler verhindert oder an der Station meldet, ausgewählt und gebaut, wie der Leitfaden zu Poka Yoke es beschreibt. Jede umgesetzte Vorrichtung fließt dann als niedrigere Auftretens- oder Entdeckungsbewertung zurück, und so hält die Analyse Fortschritt fest statt nur Risiko.
Die Revisionsdisziplin ist leichter zu halten, wenn das System sie für Sie erledigt. In TeamGuru tragen ein an der Linie ausgelöster Qualitäts-Alert und eine Auditfeststellung beide die Prozessreferenz, sodass jeder Durchschlupf neben der Analyse landet, die ihn hätte vorhersagen sollen, und der Revisionsauslöser als Workflow greift, statt sich auf jemandes Gedächtnis zu verlassen.
Auf der Roadmap laufen die FMEA und ihre Schwestermethoden parallel zu Kaizen und speisen den Rhythmus aus Obeya und Managementbewertung, in dem Wiederholfehler und Risiken monatlich überprüft statt jährlich neu entdeckt werden.
Zum Mitnehmen
Das Diagramm aus diesem Leitfaden als Bild, frei verwendbar in internen Schulungen und Workshops.
PNG herunterladenHäufig gestellte Fragen
Wofür steht FMEA?
Was ist der Unterschied zwischen DFMEA und PFMEA?
Was ist aus der RPZ geworden?
Wie oft sollte eine FMEA aktualisiert werden?
Wer sollte an einer FMEA mitwirken?
Wie detailliert sollten die Prozessschritte sein?
So setzt TeamGuru das um