Guida all'implementazione
FMEA.
La FMEA (Failure Mode and Effects Analysis, analisi dei modi e degli effetti dei guasti) è il modo strutturato di anticipare in quali modi un processo può fallire, quanto costerebbe ogni guasto e quali controlli lo prevengono o lo intercettano prima del cliente. La sessione di valutazione è solo il punto di partenza. Una FMEA si ripaga con la disciplina di revisione: si riapre dopo ogni reclamo, ogni difetto sfuggito e ogni modifica di processo, e guida il piano di controllo invece di decorare il raccoglitore dell'audit.
Che cos'è la FMEA e di quale tipo parla questa pagina
La FMEA è anticipazione sistematica. Per ogni fase di un processo il gruppo si fa quattro domande, in quest'ordine: in che modo questa fase può fallire (il modo di guasto), che cosa provocherebbe quel guasto a valle e dal cliente (l'effetto), che cosa lo farebbe succedere (la causa) e che cosa esiste oggi per prevenirlo o intercettarlo (i controlli attuali). I punteggi di gravità, occorrenza e rilevabilità trasformano le risposte in priorità, e le priorità in azioni con un responsabile.
I tipi principali sono due. La FMEA di progetto (DFMEA) si chiede come può fallire il prodotto in sé durante l'uso, ed è dell'ufficio tecnico. La FMEA di processo (PFMEA) si chiede come la produzione possa generare un pezzo difettoso anche quando il progetto è buono, ed è dello stabilimento. Questa pagina parla della PFMEA, perché è lì che l'analisi o si aggancia a quello che gli operatori controllano davvero, o muore in silenzio.
E morire è l'esito normale. La FMEA più diffusa nell'industria è un foglio di calcolo valutato una volta sola al lancio, archiviato per l'auditor e mai più aperto, nemmeno la settimana in cui arriva il reclamo che l'analisi aveva mancato, o previsto. Quel documento è carta morta. Il valore di una FMEA non sta nel primo workshop: sta nella disciplina di tornarci ogni volta che la realtà la smentisce, e nel lasciarle decidere che cosa il piano di controllo va a verificare sul processo.
Dove si colloca la FMEA nella roadmap di trasformazione
Nella roadmap di implementazione di TeamGuru, la FMEA appartiene alla pratica impianti e metodi della fase di miglioramento, insieme a SMED, TPM e poka yoke. Non è, e non per caso, uno strumento del primo giorno. Una FMEA rende dove lo stabilimento già raccoglie i propri problemi, perché è lo storico a dare punteggi di occorrenza onesti e a far emergere i modi che il primo workshop non aveva visto. Quello storico lo fornisce l'analisi delle cause radice con le azioni correttive, e la FMEA ricambia decidendo che cosa il piano di controllo verifica in ogni postazione.
- Prima Daily Management
- Sei qui SMED, TPM, FMEA e Poka Yoke
- In parallelo Kaizen
- Dopo Obeya e riesami di direzione
Quando la FMEA diventa uno spreco
In molti stabilimenti la FMEA ha una brutta fama, e se l'è guadagnata in tre modi precisi:
- Un tecnico scrive da solo, alla scrivania, le FMEA di tutto lo stabilimento. Ne escono centinaia di righe che nessuno sul processo ha mai visto, con punteggi di occorrenza indovinati invece che ricordati. Un'analisi che il gruppo non ha costruito è un documento, e i documenti non cambiano i comportamenti.
- Si discute più di punteggi che di azioni. Quando un gruppo passa venti minuti a decidere se l'occorrenza è 5 o 6 e quattro minuti su che cosa fare del modo più grave, la riunione sta ottimizzando il numero sbagliato.
- Ogni prodotto nuovo riparte dal foglio bianco. Se per un processo simile esiste una FMEA di famiglia o di base, si parte da lì e si analizzano le differenze. Il foglio bianco riproduce le vecchie dimenticanze e brucia la pazienza del gruppo su righe chiuse anni fa.
Il rimedio è lo stesso per tutti e tre: perimetro stretto, costruzione insieme a chi il processo lo manda avanti, e le ore risparmiate spese in azioni invece che in righe.
Come costruire una FMEA che resta viva
Una FMEA viva si costruisce in sessioni brevi, vicino al processo, con le persone che sanno come fallisce, e da ogni sessione esce con delle azioni, non solo con dei punteggi.
-
Prendi un processo solo, e vallo a vedere prima di analizzarlo.
Scegli una linea o una famiglia di processo, percorrila postazione per postazione e scrivi le fasi con il requisito che ciascuna deve rispettare. Una riga per funzione della postazione è l'altezza giusta: serrare a 25 Nm quattro raccordi idraulici può fallire in modi che vale la pena analizzare; prendere in mano l'avvitatore no.
-
Parti dalla FMEA di famiglia, se esiste.
Un'analisi di base fatta su un processo simile contiene già quasi tutti i modi, gli effetti e i punteggi tarati. Copiala, poi analizza che cosa cambia su questo prodotto e su questa linea. È nelle differenze che si nasconde il rischio nuovo.
-
Fai sessioni interfunzionali di circa 90 minuti per fase di processo.
Tecnico di processo, qualità, un operatore che su quella postazione ci lavora davvero, e la manutenzione quando conta il comportamento della macchina. Per ogni fase: come può fallire, che cosa succede a valle e dal cliente, che cosa la provoca, quali controlli esistono oggi. Controlli attuali vuol dire attuali: un controllo previsto, informale o «di solito lo facciamo» non è un controllo, e metterlo in tabella lo stesso falsa il punteggio di rilevabilità.
-
Assegna i punteggi su criteri scritti, e fai presto.
Usa scale ancorate a criteri scritti, tarate una volta sola per tutta l'azienda (quella qui sotto è un punto di partenza), e dai un tempo massimo a ogni riga. Un punto di differenza non cambia mai quello che farai dopo. La fascia di priorità sì: discuti di fasce, non di decimali.
-
Dai a ogni priorità alta un'azione con responsabile e data, e aggiorna il piano di controllo nella stessa riunione.
La FMEA e il piano di controllo sono due viste della stessa decisione: quale rischio accettiamo, e che cosa controlliamo per questo. Aggiornati in riunioni diverse da persone diverse, nel giro di un trimestre si contraddicono. Occorrenza e rilevabilità si riassegnano solo dopo che l'azione è stata verificata sul processo, non quando è stata pianificata.
-
Scrivi i trigger di revisione e il nome di chi tiene il documento.
La FMEA si riapre dopo ogni reclamo cliente che ricade nel suo perimetro, ogni difetto sfuggito internamente, ogni modifica di processo, prodotto o impianto, e ogni volta che il problem solving fa emergere un modo che non contiene. I trigger li sorveglia una persona sola, con nome e cognome.
Quei trigger non sono manutenzione attorno al metodo. Sono il metodo. Il primo workshop produce un'ipotesi su come il processo fallisce; ogni reclamo e ogni difetto sfuggito è il risultato di una prova, cioè la realtà ha trovato un modo che l'analisi non aveva, oppure ha battuto un controllo di cui l'analisi si fidava. Per questo un'indagine sulle cause fatta bene ha una domanda fissa: questo modo c'era nella FMEA? La risposta aggiorna l'analisi in uno di tre modi. Il modo mancava: aggiungilo. Il modo c'era, con un'occorrenza generosa: rivedi il punteggio e agisci. Il modo c'era e il controllo elencato non l'ha intercettato: il punteggio di rilevabilità era un'invenzione, quindi sistema il controllo, non solo il numero. I casi che toccano il cliente e si gestiscono in formato 8D rendono esplicito questo giro: la disciplina D7, la prevenzione, esiste proprio per spingere la lezione dentro la FMEA e il piano di controllo del prodotto coinvolto e dei suoi gemelli.
Esempio pratico: tre righe di una PFMEA
L'estratto qui sotto riguarda la postazione di serraggio dei raccordi del produttore di componenti da 450 persone che ricorre in tutto il sito. La postazione serra a 25 Nm quattro raccordi idraulici per unità; a 456 unità al giorno fanno circa 1.800 serraggi, un volume che basta perché qualunque errore il processo consenta prima o poi capiti nel turno di qualcuno. I punteggi seguono la convenzione da 1 a 10, ancorata nella sezione successiva. I numeri sono di esempio, ma coerenti tra loro.
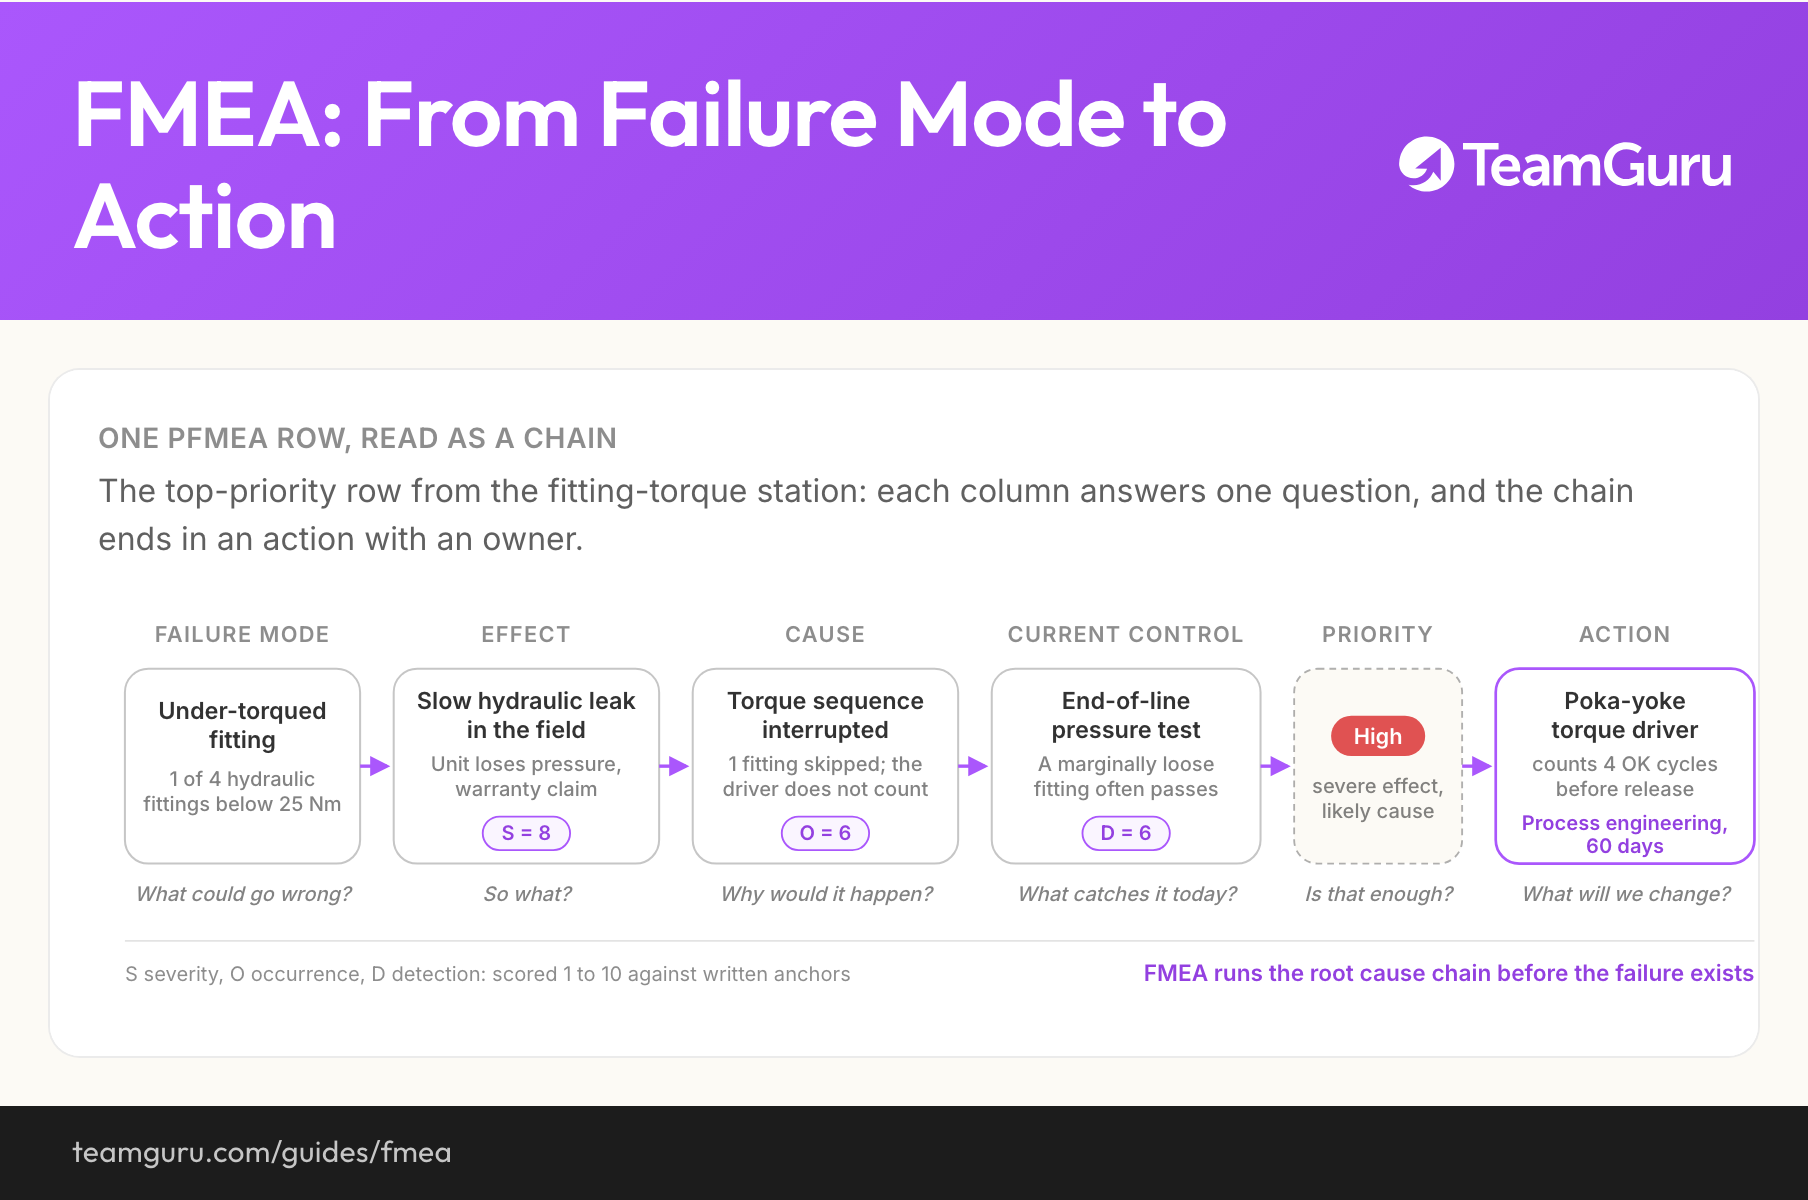
One PFMEA row, read as a chain
The top-priority row from the fitting-torque station: each column answers one question, and the chain ends in an action with an owner.
| Modo di guasto | Effetto (S) | Causa (O) | Controlli attuali (D) | Priorità | Azione raccomandata |
|---|---|---|---|---|---|
| Raccordo serrato sotto coppia | Perdita idraulica lenta in campo, l'unità perde pressione, reclamo in garanzia S = 8 | Sequenza di serraggio interrotta, uno dei quattro raccordi saltato; l'avvitatore non conta i serraggi O = 6 | Valori di coppia nell'istruzione operativa; prova in pressione al 100% a fine linea, che un raccordo appena sotto coppia spesso supera D = 6 | Alta | Avvitatore poka yoke con conteggio dei serraggi: la postazione libera l'unità solo dopo quattro cicli di coppia OK. Responsabile: ingegneria di processo, 60 giorni. |
| Raccordo serrato sotto coppia | Perdita idraulica lenta in campo, l'unità perde pressione, reclamo in garanzia S = 8 | Frizione dell'avvitatore lasciata sulla taratura sbagliata dopo un cambio di misura dei raccordi O = 3 | Scheda di attrezzaggio alla postazione; controllo di coppia sul primo pezzo con chiave dinamometrica tarata D = 5 | Media | Preselezione della coppia con la lettura del codice a barre dell'ordine di produzione; verifica mensile delle coppie aggiunta all'audit di livello 2. Responsabile: tecnologie di produzione, 90 giorni. |
| Raccordo con filetto forzato | Perdita immediata alla prova in pressione di fine linea, raccordo scartato e pezzo rilavorato internamente S = 6 | Disallineamento quando il filetto viene imboccato a mano O = 3 | Imbocco a mano per due giri completi da lavoro standardizzato; la prova in pressione lo intercetta in modo affidabile D = 3 | Bassa | Nessuna. Si tiene sotto osservazione con il registro degli esiti della prova; si riapre se il tasso di rilavorazione sale. |
Leggi le tre righe come tre esiti diversi della stessa analisi. La prima è la ragione per cui la FMEA esiste: un effetto grave, una causa che vive dentro le normali interruzioni della giornata e un controllo di rilevazione che sembra più solido di quello che è. La prova in pressione gira su ogni unità, ma un raccordo appena sotto coppia tiene la pressione per i 30 secondi della prova e comincia a trasudare settimane dopo, sotto i cicli termici. Un punteggio di rilevabilità onesto registra quello che il controllo intercetta davvero, non il fatto che un controllo esista.
La seconda riga condivide l'effetto grave, ma la causa è più rara e in parte già controllata: si guadagna un'azione programmata, non una urgente. La terza è la riga che molti gruppi si rifiutano di scrivere: un modo che i controlli attuali gestiscono davvero, priorità bassa, nessuna azione. Una FMEA che attacca un'azione a tutto non dà priorità a niente. L'azione raccomandata della prima riga, sostituire l'attenzione umana con un dispositivo che conta, è il finale classico di una riga ad alta priorità; la guida al poka yoke spiega come sceglierlo e come costruirlo.
Valutare gravità, occorrenza e rilevabilità
La gravità (Severity, S) valuta l'effetto, l'occorrenza (Occurrence, O) valuta la causa, la rilevabilità (Detection, D) valuta quanto i controlli attuali riescano a intercettare il modo prima che esca dallo stabilimento. Tutte e tre vanno da 1 a 10 per convenzione, e nessuna significa niente finché la tua azienda non scrive i propri criteri di ancoraggio: la stessa perdita vale 4 in un'azienda e 9 in un'altra. La tabella qui sotto è un punto di partenza per quella taratura, con i criteri di ancoraggio sulle fasce che contano di più.
| Punteggio | Gravità dell'effetto | Occorrenza della causa | Rilevabilità dei controlli attuali |
|---|---|---|---|
| da 9 a 10 | Effetto su sicurezza o conformità normativa, anche senza preavviso | Quasi certa: si vede ogni settimana su questo processo o su uno quasi identico | Nessun controllo attuale, o un controllo che questo modo non lo vede |
| da 7 a 8 | Perdita della funzione principale: guasto in campo, linea del cliente ferma | Frequente: più o meno una volta al mese su processi simili | Solo controllo manuale o a campione |
| da 5 a 6 | Prestazione degradata: rilavorazioni interne, scarti, prove non superate | Occasionale: qualche volta all'anno | Una prova o uno strumento a valle intercetta quasi tutti i casi, non tutti |
| da 3 a 4 | Fastidio minore: difetto estetico, serve una regolazione | Rara: vista una o due volte nella memoria dello stabilimento | Rilevazione automatica alla postazione o subito dopo |
| da 1 a 2 | Nessun effetto che il cliente o il processo a valle possano notare | Praticamente azzerata da un controllo di prevenzione | L'errore non può passare: un dispositivo lo blocca o lo scarta all'origine |
Due regole di onestà tengono utile la valutazione. La prima: tara le scale una volta sola, con criteri presi dal tuo storico, e riusale in ogni sessione. Punteggi che oscillano con l'umore della sala producono quegli sbalzi di dieci punti che insegnano ai gruppi a diffidare del metodo. La seconda: non lasciare che l'aritmetica scavalchi il giudizio. Il vecchio Indice di Priorità del Rischio moltiplicava S, O e D, e poteva mettere un modo con gravità 9 e occorrenza modesta sotto uno banale ma frequente; il manuale AIAG-VDA del 2019 ha sostituito l'IPR con le tabelle Action Priority, che pesano per prima la gravità.
Per averne il beneficio non servono le tabelle complete. Questa pagina usa una logica semplice a tre fasce, dichiarata una volta e applicata sempre uguale: alta quando un effetto grave (gravità 7 o più) si combina con occorrenza 4 o più; media quando un effetto grave si combina con un'occorrenza più bassa ma rilevabilità 5 o peggio; bassa in tutti gli altri casi. Le tue fasce possono essere diverse. Quello che conta è che siano scritte, che la gravità pesi più di tutto e che sia la fascia, non la discussione, a decidere dove vanno le azioni.
Collegare la FMEA al reparto
Un controllo che esiste solo nella colonna di un foglio di calcolo è finzione. Ogni controllo di prevenzione della FMEA deve essere ritrovabile come passo del lavoro standardizzato, e ogni controllo di rilevazione deve essere una verifica vera che una persona con un nome fa a una frequenza definita. Il punteggio di rilevabilità dà per scontato che quelle verifiche avvengano. Gli audit stratificati (LPA) servono a controllare quel presupposto, campionando esattamente le verifiche su cui la FMEA conta. Un audit che trova un controllo elencato ma saltato, o impraticabile, ha trovato una correzione del punteggio di rilevabilità, non solo un rilievo.
Il collegamento va nei due sensi. Verso il basso, la FMEA decide che cosa controllano gli operatori: per questo l'analisi, il piano di controllo e il lavoro standardizzato cambiano insieme, o non cambiano. Verso l'alto, è il reparto ad alimentare l'analisi: alert qualità, rilievi di audit e deviazioni che si ripetono sono la materia prima della revisione successiva. Una verifica utile per qualsiasi stabilimento: prendi a caso un controllo che fa un operatore e risali al modo di guasto per cui esiste. Se non ci riesce nessuno, quella FMEA è stata scritta per l'auditor, non per il processo.
Errori frequenti
Com'è fatta male
- La FMEA si scrive la settimana prima dell'audit di certificazione e non si riapre fino al successivo
- I punteggi ballano di dieci punti a seconda di chi c'è in riunione
- Le azioni raccomandate non hanno responsabile né data, e la colonna del follow-up resta vuota
- Nella colonna dei controlli ci sono verifiche che nessun operatore della postazione riconosce
- Tutte le FMEA dello stabilimento sono in capo a un tecnico solo, che poi se ne va
Com'è fatta bene
- Il registro delle revisioni ha voci datate dopo reclami, difetti sfuggiti e modifiche di processo
- Criteri di valutazione scritti una volta sola sullo storico aziendale e riusati in ogni sessione
- Ogni priorità alta ha un responsabile, una data e un nuovo punteggio dopo la verifica sul processo
- Ogni controllo elencato è rintracciabile nel lavoro standardizzato o in una domanda di audit
- Gli operatori sanno dire qual è il modo di guasto principale che i loro controlli devono intercettare
Dopo l'analisi: che cosa succede
Una FMEA valutata punta a una lista corta di modi su cui un'altra istruzione non servirà a niente. Il successore naturale di quelle righe è il poka yoke: un dispositivo che impedisce l'errore o lo segnala alla postazione, scelto e costruito come descrive la guida al poka yoke. Ogni dispositivo realizzato torna poi indietro come punteggio di occorrenza o di rilevabilità più basso, ed è così che l'analisi registra i progressi, non soltanto il rischio.
La disciplina di revisione si tiene più facilmente quando è il sistema a farla al posto tuo. In TeamGuru un alert qualità aperto in linea e un rilievo di audit portano con sé il riferimento al processo, così ogni difetto sfuggito atterra accanto all'analisi che avrebbe dovuto prevederlo, e il trigger di revisione scatta come flusso di lavoro invece che per memoria di qualcuno.
Nella roadmap, la FMEA e i metodi che le stanno accanto corrono in parallelo al Kaizen e alimentano il ritmo di Obeya e riesami di direzione, dove ricorrenza e rischio si rivedono ogni mese invece di riscoprirli una volta l'anno.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Che cosa significa FMEA?
Che differenza c'è tra DFMEA e PFMEA?
Che fine ha fatto l'IPR (RPN)?
Ogni quanto si aggiorna una FMEA?
Chi deve partecipare a una FMEA?
Quanto devono essere dettagliate le fasi di processo?
Come funziona in TeamGuru