Guide de mise en œuvre
Travail standardisé.
Le travail standardisé décrit la meilleure façon connue aujourd'hui de tenir un poste, écrite avec ceux qui le tiennent, pour qu'on puisse former dessus, l'auditer et l'améliorer. Il fixe trois choses : le takt time que le poste doit tenir, la séquence de travail et les en-cours standard. Un standard s'écrit pour être changé. Sans lui, chaque amélioration s'évapore, chaque audit n'est qu'un avis et chaque formation devient du folklore.
Ce qu'est le travail standardisé
Le travail standardisé est la meilleure façon connue aujourd'hui de tenir un poste, une façon convenue ensemble et écrite assez précisément pour qu'on puisse former dessus, auditer par rapport à elle et l'améliorer. Dans sa forme classique, il fixe exactement trois choses pour un opérateur : le takt time que le poste doit tenir, la séquence des étapes, et les en-cours standard dont le poste a besoin pour s'écouler. Tout le reste, les méthodes, les points clés, les tolérances, vit dans des documents d'appui en dessous.
La définition porte deux idées que la plupart des usines laissent passer. « Meilleure façon connue aujourd'hui » veut dire que le standard décrit comment le poste se tient réellement le mieux aujourd'hui, pas comment un technicien méthodes aimerait qu'il se tienne. Et un standard s'écrit pour être changé : il existe pour que l'amélioration suivante ait une référence à battre et un endroit où s'inscrire. Un standard ne bride pas l'amélioration. C'est la mémoire qui l'empêche de s'évaporer.
Sans standards, trois activités de management ordinaires deviennent sans bruit de la fiction. L'amélioration ne peut plus se vérifier, faute d'un avant défini. Les audits ne sont plus que des avis, faute de référence convenue. Et la formation devient du folklore : ce dont l'opérateur expérimenté le plus proche se souvient, moins ce qu'il a oublié de mentionner.
Les trois éléments
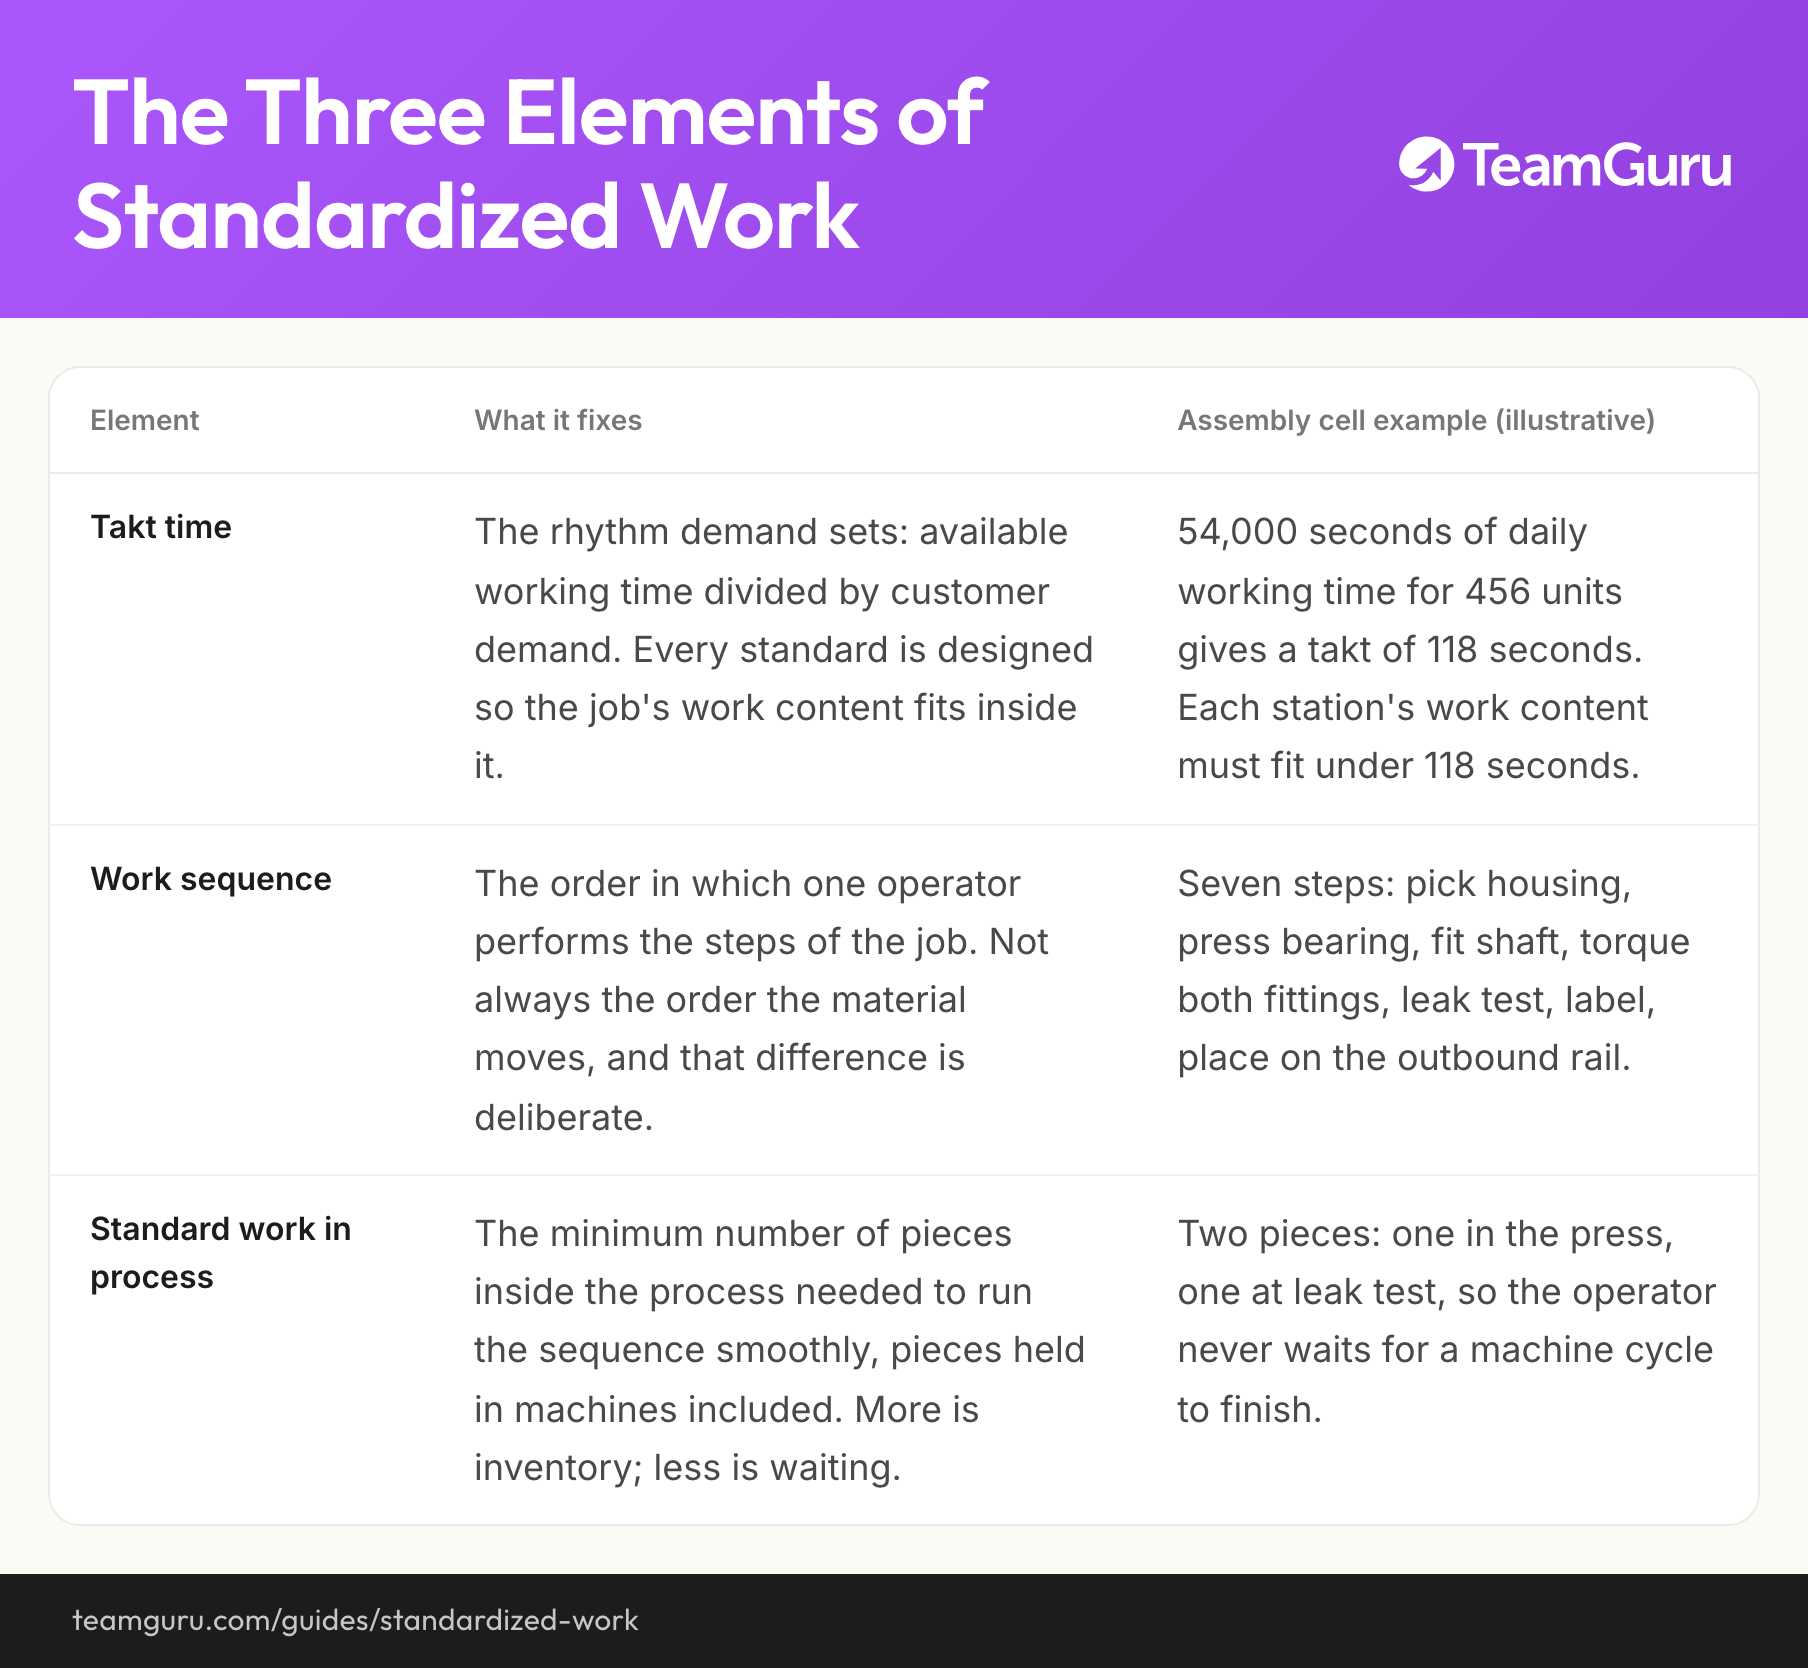
La colonne d'exemples suit un îlot d'assemblage du fabricant de composants de 450 personnes qui sert de fil rouge à ces guides : une demande de 456 pièces par jour et 54 000 secondes de temps d'ouverture quotidien. Les chiffres sont donnés à titre d'exemple, mais ils sont cohérents entre eux.
| Élément | Ce qu'il fixe | Exemple sur un îlot d'assemblage (à titre indicatif) |
|---|---|---|
| Takt time | Le rythme imposé par la demande : le temps d'ouverture divisé par la demande client. Chaque standard est conçu pour que le contenu de travail du poste tienne dedans. | 54 000 secondes de temps d'ouverture par jour pour 456 pièces donnent un takt de 118 secondes. Le contenu de travail de chaque poste doit tenir sous 118 secondes. |
| Séquence de travail | L'ordre dans lequel un opérateur exécute les étapes du poste. Ce n'est pas toujours l'ordre dans lequel la matière avance, et cet écart est voulu. | Sept étapes : prendre le carter, emmancher le roulement, poser l'arbre, serrer les deux raccords au couple, tester l'étanchéité, étiqueter, déposer sur le rail de sortie. |
| En-cours standard | Le nombre minimal de pièces présentes dans le processus pour dérouler la séquence sans à-coups, pièces engagées dans les machines comprises. Au-delà, c'est du stock ; en deçà, c'est de l'attente. | Deux pièces : une dans la presse, une au test d'étanchéité, pour que l'opérateur n'attende jamais la fin d'un cycle machine. |
Où il se place dans la feuille de route
Sur la feuille de route de transformation industrielle, le travail standardisé relève de la pratique travail standardisé et 5S dans l'étape de pilotage quotidien. Il avance en parallèle du management quotidien de la performance, et les deux se tiennent l'un l'autre : les standards donnent au système quotidien quelque chose de précis à défendre, et les tableaux quotidiens rendent les écarts au standard visibles à l'échelle d'un poste plutôt que d'un trimestre. Son partenaire physique est la méthode 5S : un poste assez bien organisé pour que suivre la séquence soit l'option facile.
- Avant KPI de référence
- Vous êtes ici Travail standardisé et 5S
- En parallèle Management quotidien
- Après Résolution structurée de problèmes
Quand c'est perdu d'avance
Le travail standardisé ne coûte presque rien et son retour est rapide, donc les vraies mises en garde sont peu nombreuses. Mais deux conditions de départ tuent la démarche à coup sûr, et deux intentions la corrompent tout aussi sûrement :
- Le processus n'est pas minimalement stable. Si les machines tombent tous les jours et si la matière arrive quand elle arrive, le même poste ne peut sincèrement pas se tenir deux fois de la même façon. Réduisez d'abord les plus grosses sources de chaos, puis standardisez ce qui reste.
- Le projet est d'écrire des standards pour tout, d'un seul coup. C'est un projet documentaire, qui se mesure en pages. L'atelier le regarde se faire, puis ignore le résultat.
- Le déclencheur est un audit ou une certification à venir. Les standards écrits pour un classeur se lisent comme un classeur. Écrivez-les pour l'opérateur, l'auditeur y trouvera son compte de toute façon.
- Personne ne veut porter les mises à jour. Un standard sans responsable est exact le jour où on l'imprime et devient une fiction en un trimestre.
Créer un standard qui vit
Un standard suivi, audité et révisé vaut plus que cent standards classés. La séquence ci-dessous produit un standard vivant en une semaine environ, dont l'essentiel se passe à attendre la journée d'essai. Répétez-la poste par poste, tirée par les problèmes et les besoins de formation.
| Étape | Ce qui se passe, et pourquoi |
|---|---|
| Choisir un poste qui compte | Des problèmes qualité qui reviennent, des écarts importants d'un opérateur à l'autre, une embauche qui arrive le mois prochain : autant de bonnes raisons. Une campagne de documentation sur toute l'usine n'en est pas une. Commencez là où un standard change les résultats du trimestre. |
| Observer le travail avec les opérateurs | Chronométrez plusieurs cycles de chaque personne qui tient le poste, au poste. Notez les différences entre opérateurs et demandez pourquoi. Presque toutes ont une raison, et c'est dans ces raisons que se cache la meilleure méthode. |
| Écrire la meilleure façon connue aujourd'hui | Assemblez les meilleurs éléments observés en une séquence que les opérateurs reconnaissent comme la meilleure façon connue à ce jour. Pas la façon idéale, pas la façon des méthodes : celle qui tient au takt un mardi ordinaire. |
| L'essayer une journée en production | Celui qui l'a écrit reste au bord de la ligne pendant qu'un opérateur le déroule. Chaque hésitation, chaque contournement et chaque détail manquant repérés ce jour-là sont une révision que vous n'aurez pas à découvrir à travers un défaut. |
| Réviser, puis former tout le monde | Intégrez ce que l'essai a appris, datez la fiche, et formez chaque opérateur qui tient le poste à partir de la fiche de décomposition du travail, au poste et non en salle de réunion. |
| L'auditer, et nommer son responsable | Mettez le poste dans la rotation des audits LPA et donnez au standard un responsable unique qui accepte ou refuse chaque évolution. Un standard sans responsable est déjà en train de se périmer. |
Qui porte le standard
Le chef d'équipe du secteur porte le standard et chacune de ses mises à jour. Les méthodes portent les limites qu'il contient : tolérances, couples de serrage, règles de sécurité. Ce partage compte, parce que c'est la responsabilité qui décide du comportement. Les standards écrits par les méthodes seules finissent plastifiés ; les standards écrits avec les opérateurs sont suivis, parce que ceux qui doivent vivre avec la séquence l'ont choisie. Un service amélioration continue peut animer les premiers, puis il doit s'effacer.
Trois événements déclenchent une mise à jour : un Kaizen qui a trouvé mieux, une contre-mesure qui a changé la méthode, et un constat d'audit disant que le standard n'est pas tenable. Le travail du responsable est de remettre le papier en phase avec la réalité dans les jours qui suivent le changement, de reformer l'équipe et de redater la fiche. Un standard dont la date est plus ancienne que la dernière modification du processus n'est pas un standard. C'est une pièce d'archive.
Quel document sert à quoi
Les standards échouent le plus souvent au bord de la ligne pour une raison ennuyeuse : tout a été écrit dans un seul document. La fiche, la méthode, le détail de formation et la nouveauté de la semaine ont quatre lecteurs différents et quatre durées de vie différentes, donc ils appartiennent à quatre documents.
| Document | À quoi il sert | Qui s'en sert | Niveau de détail |
|---|---|---|---|
| Fiche de travail standardisé | Fixe le takt, la séquence et les en-cours standard pour un opérateur, sur une page, en général avec un croquis d'implantation et les temps par étape. | Le chef d'équipe et l'opérateur au poste ; la référence de tous les audits. | Une page. Des étapes et des temps, pas des méthodes. |
| Instruction de travail | Décrit comment chaque étape s'exécute : points clés qualité, points sécurité, tolérances, couples de serrage. | Les opérateurs pendant et après la formation ; les auditeurs qui vérifient la méthode. | Quelques pages par opération. Des photos plutôt que des paragraphes. |
| Fiche de décomposition du travail | Le document de formation : étapes principales, points clés, et les raisons derrière les points clés. | Les formateurs pendant la formation au poste. | Détaillée sur les tours de main et les pourquoi, muette sur tout ce que l'apprenant voit de lui-même. |
| Leçon ponctuelle | Enseigne un point précis : un nouveau défaut à surveiller, une particularité de la machine, un changement récent de méthode. | Toute l'équipe, affichée au poste. | Une page, un point, cinq minutes de lecture, surtout des images. |
Le test, à chaque niveau, c'est le temps. Un auditeur a une minute, un formateur a une heure, un opérateur en plein poste a dix secondes. Si un lecteur ne trouve pas ce qu'il cherche dans le temps dont il dispose réellement, le contenu se trouve au mauvais étage de la pyramide.
Auditer sans faire la police
Un standard que personne ne vérifie n'est qu'une suggestion. Mais c'est justement la vérification qui fait dérailler la plupart des démarches, parce qu'elles auditent l'opérateur là où elles devraient auditer le standard. La règle de travail : un audit vérifie que le standard est tenable, pas seulement qu'il est tenu. Tenez-vous au poste, demandez à l'opérateur de vous montrer le travail, et regardez si la séquence de la fiche survit au contact d'une vraie journée au takt.
Un standard non respecté est une donnée, et il n'autorise que deux réponses. Ou bien l'opérateur n'a jamais été correctement formé, et alors on le forme, ou bien le standard n'est pas tenable tel qu'il est écrit, et alors on corrige le standard. Il n'existe pas de troisième réponse appelée sanction. Le jour où l'écart est puni, l'écart passe sous terre, et à partir de là les audits sont tous au vert et ne servent plus à rien.
Menez les vérifications sous forme d'audits LPA (Layered Process Audit) : des contrôles courts, fréquents, portant sur une question précise, menés par chaque niveau de l'encadrement, au poste, en demandant « montrez-moi » plutôt que « est-ce que vous l'avez fait ». Les chefs d'équipe vérifient tous les jours, les responsables de secteur toutes les semaines, la direction du site tous les mois, et chaque constat reçoit une suite : corriger, former, ou changer le standard.
Standards et amélioration
Le rapport entre les standards et le Kaizen est une boucle, pas une tension. Le standard est la référence qui rend l'amélioration mesurable, et l'amélioration est ce qui garde le standard vivant. La règle est brutale : un Kaizen change le standard, ou il n'a pas eu lieu. Une amélioration qui ne vit que dans les habitudes d'une équipe n'est pas une amélioration. C'est une variante dont l'équipe de nuit n'a jamais entendu parler et que le prochain embauché n'apprendra jamais.
L'historique des révisions devient ainsi le carnet de santé d'un secteur. Une fiche en révision 7, avec des dates réparties sur l'année, décrit une équipe qui apprend. Une fiche en révision 1, datée de l'année d'installation de la ligne, décrit soit un processus parfait, soit, bien plus probablement, rien du tout. Les responsables qui parcourent l'atelier apprennent plus des dates de révision que des taux de conformité.
Les standards alimentent aussi la résolution structurée de problèmes, la pratique suivante sur la feuille de route. Un problème est un écart entre le standard et le réel : sans le standard, la moitié des problèmes d'une usine ne peuvent même pas s'énoncer, encore moins se résoudre.
Les erreurs fréquentes
Ce que donne le mauvais
- Des standards écrits par les méthodes dans un bureau, plastifiés, et jamais retouchés
- Des instructions de 40 pages que personne n'ouvre au bord de la ligne
- Une campagne de documentation sur toute l'usine, mesurée en pages produites
- Des dates de révision plus anciennes que la machine la plus récente de l'îlot
- Le standard ressorti comme pièce à charge contre un opérateur après un problème
Ce que donne le bon
- Une page par poste, visible au poste, datée et portée par le chef d'équipe
- Écrit avec les opérateurs qui font le travail, dans leurs mots
- Essayé une journée en production avant diffusion, révisé avec ce que l'essai a appris
- Audité chaque semaine par des responsables qui demandent s'il est tenable
- Un historique de révisions qui nomme le Kaizen derrière chaque changement
La suite
Une fois les standards en place, deux choses deviennent possibles qui ne l'étaient pas. La résolution structurée de problèmes obtient une définition du mot « problème » et un endroit où chaque contre-mesure atterrit : la mesure d'une correction, c'est le standard qu'elle a changé. Et la matrice de compétences obtient enfin quelque chose de réel à qualifier : tenir le standard avec appui, tenir le standard au takt tout seul, former les autres au standard. Sans standards, une matrice de compétences mesure la présence.
La moitié ingrate du travail consiste à garder le papier vrai, et c'est là qu'un système de management, TeamGuru compris, gagne sa place. Les standards vivent en version à côté du travail dans les Documents, pour que la fiche que voit l'opérateur soit la révision en cours et non une photocopie de la révision 1, et la rotation des audits LPA tourne sous forme de check-lists et audits planifiés dont les constats deviennent des actions avec un responsable et une échéance, au lieu de notes en marge.
Sur la feuille de route, la pratique qui empêche tout cela de dériver au fil des années est celle qui l'a lancé : des responsables qui reviennent au poste selon un rythme, qui vérifient que les standards sont tenables, et qui traitent chaque écart comme la donnée la plus utile de la journée.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Quelle différence entre travail standardisé et instruction de travail ?
Qui doit écrire les standards ?
Jusqu'où détailler un standard ?
À quelle fréquence réviser les standards ?
Et si les opérateurs ne suivent pas le standard ?
Par où commencer dans une usine sans aucun standard ?
Comment TeamGuru le met en pratique