Przewodnik wdrożeniowy
Standaryzacja pracy.
Standaryzacja pracy to najlepszy znany dziś sposób wykonania jednej pracy, spisany razem z ludźmi, którzy ją wykonują, tak żeby dało się z niego szkolić, audytować go i go doskonalić. Ustala trzy rzeczy: czas taktu, w którym praca musi się zmieścić, sekwencję pracy i standardowy zapas produkcji w toku. Standard pisze się po to, żeby go zmieniać. Bez niego każde usprawnienie wyparowuje, każdy audyt jest opinią, a każde szkolenie folklorem.
Czym jest standaryzacja pracy
Standaryzacja pracy to uzgodniony, najlepszy znany dziś sposób wykonania jednej pracy, opisany na tyle dokładnie, żeby dało się z niego szkolić, wobec niego audytować i go doskonalić. W klasycznej postaci ustala dokładnie trzy rzeczy dla jednego operatora: czas taktu, w którym praca musi się zmieścić, sekwencję kroków i standardowy zapas produkcji w toku, którego praca potrzebuje, żeby płynąć. Cała reszta, metody, punkty kluczowe, tolerancje, żyje w dokumentach niższego poziomu.
Definicja niesie dwie myśli, które w większości zakładów przepadają. „Najlepszy znany dziś” znaczy, że standard opisuje, jak tę pracę realnie najlepiej wykonać dzisiaj, a nie jak chciałby ją widzieć technolog. I standard pisze się po to, żeby go zmieniać: istnieje, żeby kolejne usprawnienie miało punkt odniesienia do pobicia i miejsce do zapisania. Standard nie ogranicza doskonalenia. Jest pamięcią, dzięki której doskonalenie nie wyparowuje.
Bez standardów trzy codzienne czynności kierownicze po cichu zamieniają się w fikcję. Usprawnienia nie da się zweryfikować, bo nie ma zdefiniowanego stanu wyjściowego. Audyt staje się opinią, bo nie ma uzgodnionego punktu, wobec którego się audytuje. A szkolenie staje się folklorem: tym, co akurat pamięta najbliższy doświadczony operator, minus to, o czym zapomniał wspomnieć.
Trzy elementy
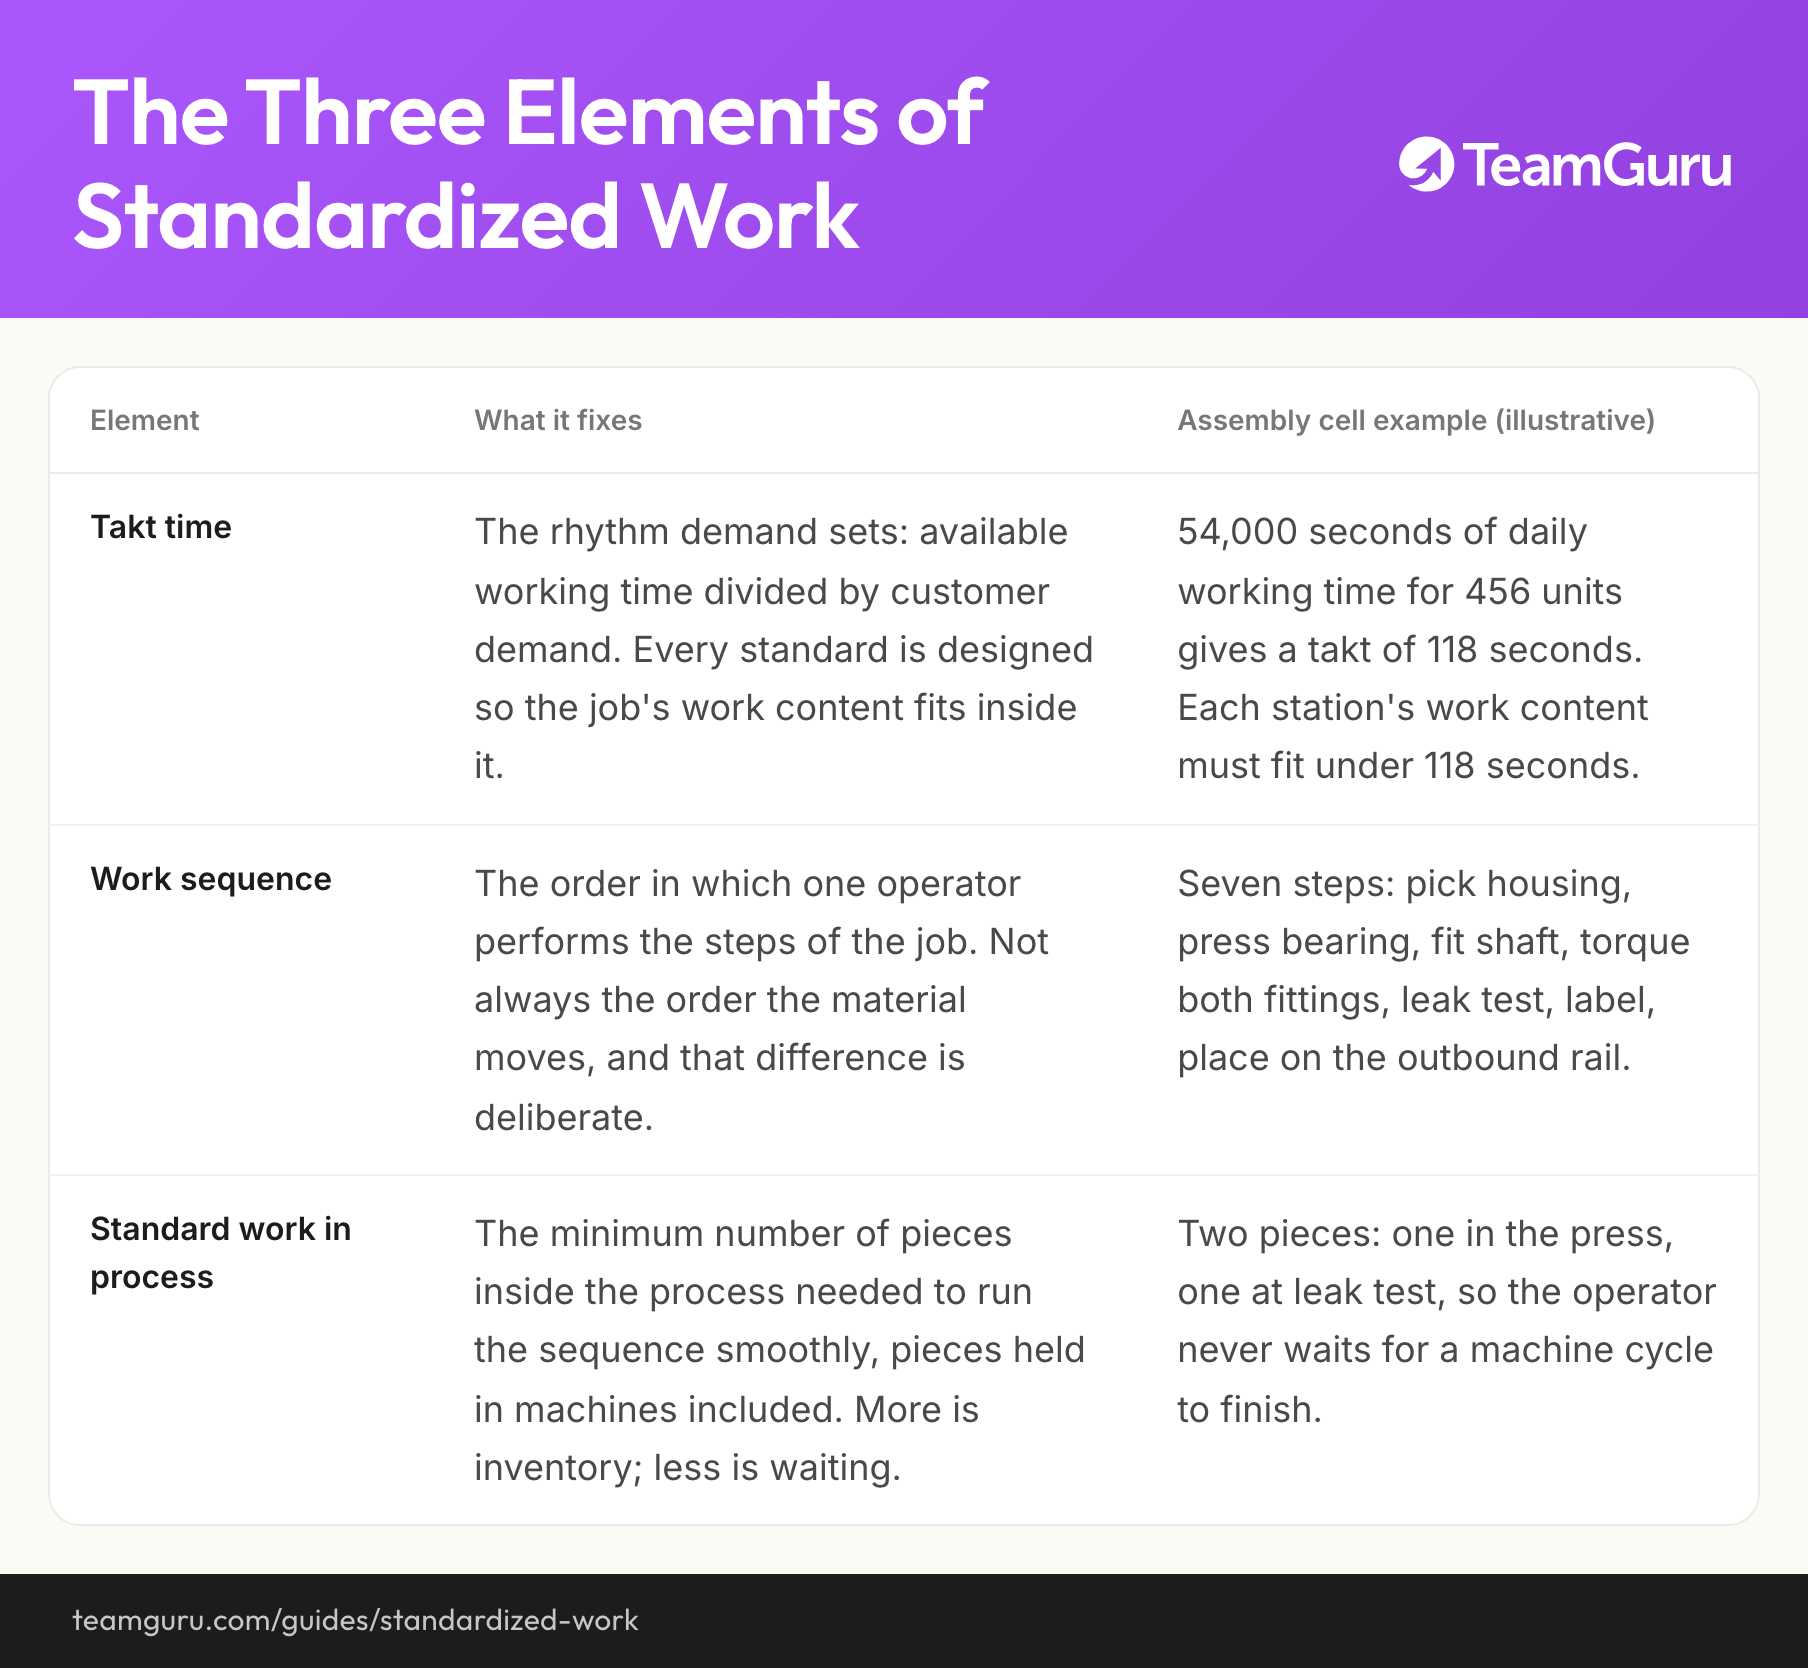
Kolumna z przykładem śledzi jedno gniazdo montażowe u producenta komponentów zatrudniającego 450 osób, który przewija się przez te przewodniki: zapotrzebowanie 456 sztuk dziennie i 54 000 sekund dziennego czasu pracy. Liczby są poglądowe, ale spójne wewnętrznie.
| Element | Co ustala | Przykład z gniazda montażowego (poglądowy) |
|---|---|---|
| Czas taktu | Rytm, który wyznacza popyt: dostępny czas pracy podzielony przez zapotrzebowanie klienta. Każdy standard projektuje się tak, żeby zawartość pracy zmieściła się w takcie. | 54 000 sekund dziennego czasu pracy na 456 sztuk daje takt 118 sekund. Zawartość pracy na każdym stanowisku musi zmieścić się poniżej 118 sekund. |
| Sekwencja pracy | Kolejność, w jakiej jeden operator wykonuje kroki pracy. Nie zawsze jest to kolejność, w jakiej przesuwa się materiał, i ta różnica jest zamierzona. | Siedem kroków: pobranie korpusu, wciśnięcie łożyska, osadzenie wałka, dokręcenie obu złączek, test szczelności, etykietowanie, odłożenie na tor wyjściowy. |
| Standardowy zapas produkcji w toku | Minimalna liczba sztuk wewnątrz procesu potrzebna, żeby sekwencja szła płynnie, razem ze sztukami w maszynach. Więcej to zapas, mniej to czekanie. | Dwie sztuki: jedna w prasie, jedna na teście szczelności, żeby operator nigdy nie czekał na zakończenie cyklu maszyny. |
Gdzie leży na mapie transformacji
Na mapie transformacji produkcji standaryzacja pracy należy do praktyki Standaryzacja pracy i 5S na etapie Codzienne zarządzanie. Idzie równolegle z codziennym zarządzaniem produkcją i obie praktyki trzymają się nawzajem: standardy dają codziennemu systemowi coś konkretnego do obrony, a codzienne tablice pokazują odchylenia od standardu w ciągu zmiany, a nie w ciągu kwartału. Fizycznym partnerem standaryzacji jest 5S: stanowisko poukładane na tyle dobrze, że trzymanie się sekwencji jest opcją najłatwiejszą.
- Wcześniej Poziom bazowy KPI
- Jesteś tutaj Standaryzacja pracy i 5S
- Równolegle Daily Management
- Potem Ustrukturyzowane rozwiązywanie problemów
Kiedy upada, zanim ruszy
Standaryzacja pracy jest niemal darmowa i szybko się zwraca, więc uczciwych ostrzeżeń jest niewiele. Ale dwa warunki startowe niezawodnie zabijają całą robotę, a dwie intencje niezawodnie ją wypaczają:
- Proces nie jest minimalnie stabilny. Jeśli maszyny psują się codziennie, a materiał przychodzi, kiedy przyjdzie, ta sama praca naprawdę nie przebiegnie dwa razy tak samo. Najpierw ogranicz największe źródła chaosu, potem standaryzuj to, co zostanie.
- Plan zakłada spisanie standardów dla wszystkiego naraz. To projekt dokumentacyjny, mierzony w kartkach. Hala patrzy, jak się dzieje, a potem ignoruje wynik.
- Wyzwalaczem jest zbliżający się audyt albo certyfikacja. Standardy pisane do segregatora czyta się jak segregator. Pisz je dla operatora, a audytor i tak dostanie to, czego potrzebuje.
- Nikt nie weźmie odpowiedzialności za aktualizacje. Standard bez osoby odpowiedzialnej jest prawdziwy w dniu wydruku i fikcyjny w ciągu kwartału.
Jak stworzyć jeden standard, który żyje
Jeden standard, którego się przestrzega, który jest audytowany i poprawiany, jest wart więcej niż sto zarchiwizowanych. Poniższa sekwencja daje jeden żywy standard w około tydzień, z czego większość to czekanie na zmianę próbną. Powtarzaj ją praca po pracy, kierując się problemami i potrzebami szkoleniowymi.
| Krok | Co się dzieje i dlaczego |
|---|---|
| Wybierz jedną pracę, która ma znaczenie | Powtarzające się problemy jakościowe, duży rozrzut między operatorami albo nowa osoba przychodząca za miesiąc to dobre powody. Akcja dokumentowania całego zakładu nim nie jest. Zacznij tam, gdzie standard zmieni wynik tego kwartału. |
| Obserwuj pracę razem z operatorami | Zmierz po kilka cykli każdej osoby, która wykonuje tę pracę, przy procesie. Zapisz, czym operatorzy się różnią, i pytaj dlaczego. Niemal każda różnica ma swój powód, a właśnie w tych powodach kryje się najlepsza metoda. |
| Spisz najlepszy znany dziś sposób | Połącz najlepsze zaobserwowane elementy w jedną sekwencję, co do której operatorzy zgodzą się, że to dziś najlepszy znany sposób. Nie sposób idealny, nie sposób z biura technologa: ten, który działa w takcie w zwykły wtorek. |
| Przetestuj go przez jedną zmianę | Osoba, która go spisała, stoi przy linii, gdy jeden operator pracuje według standardu. Każde wahanie, obejście i brakujący szczegół znaleziony na tej zmianie to poprawka, której nie musisz odkrywać przez wadę. |
| Popraw, a potem przeszkol wszystkich | Wprowadź to, czego nauczyła próba, wstaw datę na karcie i przeszkol każdego operatora wykonującego tę pracę, korzystając z arkusza podziału pracy, przy procesie, a nie w sali szkoleniowej. |
| Audytuj go i wskaż osobę odpowiedzialną | Wstaw tę pracę do rotacji audytów warstwowych i przypisz standardowi jedną osobę odpowiedzialną, która przyjmuje albo odrzuca każdą przyszłą zmianę. Standard bez osoby odpowiedzialnej już się psuje. |
Kto odpowiada za standard
Za standard i każdą jego aktualizację odpowiada lider zespołu z danego obszaru. Dział techniczny odpowiada za granice zapisane w środku: tolerancje, momenty dokręcania, zasady bezpieczeństwa. Ten podział ma znaczenie, bo odpowiedzialność wyznacza zachowanie. Standardy napisane wyłącznie przez techników zostają zalaminowane; standardy napisane razem z operatorami są stosowane, bo sekwencję wybrali ludzie, którzy muszą z nią żyć. Biuro ciągłego doskonalenia może poprowadzić kilka pierwszych, a potem powinno zejść z drogi.
Aktualizację wyzwalają trzy zdarzenia: Kaizen, który znalazł lepszy sposób, działanie korygujące, które zmieniło metodę, i ustalenie z audytu, że standardu nie da się stosować. Zadaniem osoby odpowiedzialnej jest doprowadzić papier do zgodności z rzeczywistością w ciągu kilku dni od zmiany, przeszkolić załogę i zmienić datę na karcie. Standard z datą starszą niż ostatnia zmiana w procesie nie jest standardem. Jest dokumentem historycznym.
Który dokument do czego
Standardy najczęściej przegrywają na linii z nudnego powodu: wszystko wpisano do jednego dokumentu. Karta, metoda, szczegół szkoleniowy i nowinka tygodnia mają czterech różnych czytelników i cztery różne okresy przydatności, więc należą do czterech dokumentów.
| Dokument | Do czego służy | Kto z niego korzysta | Poziom szczegółowości |
|---|---|---|---|
| Karta standaryzacji pracy | Ustala takt, sekwencję i standardowy zapas dla jednego operatora na jednej kartce, zwykle ze szkicem stanowiska i czasami kroków. | Lider zespołu i operator przy stanowisku; punkt odniesienia dla każdego audytu. | Jedna kartka. Kroki i czasy, nie metody. |
| Instrukcja stanowiskowa | Opisuje, jak wykonuje się każdy krok: punkty kluczowe dla jakości, punkty bezpieczeństwa, tolerancje, momenty dokręcania. | Operatorzy w trakcie szkolenia i po nim; audytorzy sprawdzający metodę. | Kilka kartek na operację. Zdjęcia zamiast akapitów. |
| Arkusz podziału pracy | Dokument szkoleniowy: kroki główne, punkty kluczowe i powody, dla których te punkty są kluczowe. | Trenerzy podczas instruktażu stanowiskowego. | Szczegółowy w kwestii chwytów i powodów, milczący o wszystkim, co uczący się widzi sam. |
| Lekcja jednopunktowa | Uczy jednej konkretnej rzeczy: nowej wady, na którą trzeba uważać, kaprysu maszyny, świeżej zmiany metody. | Cały zespół, wywieszona przy stanowisku. | Jedna kartka, jeden punkt, pięć minut czytania, głównie obrazek. |
Sprawdzianem dla każdego poziomu jest czas. Audytor ma minutę, trener ma godzinę, operator w środku zmiany ma dziesięć sekund. Jeśli czytelnik nie znajdzie tego, czego potrzebuje, w czasie, którym realnie dysponuje, treść siedzi na złym poziomie hierarchii.
Audyt bez ścigania ludzi
Standard, którego nikt nie sprawdza, jest sugestią. Ale to właśnie na sprawdzaniu większość programów się wykłada, bo audytują operatora zamiast standardu. Zasada robocza brzmi: audyt sprawdza, czy standardu da się przestrzegać, a nie tylko czy jest przestrzegany. Stań przy procesie, poproś operatora, żeby pokazał ci pracę, i patrz, czy sekwencja z karty wytrzymuje zderzenie z prawdziwą zmianą w takcie.
Złamany standard jest informacją i dopuszcza dokładnie dwie odpowiedzi. Albo operator nigdy nie został do niego porządnie przeszkolony, wtedy go przeszkol, albo standardu nie da się stosować tak, jak go zapisano, wtedy popraw standard. Trzeciej odpowiedzi o nazwie „dyscyplina” nie ma. Pierwszego dnia, w którym odchylenie zostaje ukarane, odchylenie schodzi do podziemia, a ślad audytowy od tej pory jest zielony i bezużyteczny.
Sprawdzaj to w formie audytów warstwowych procesu (Layered Process Audit, LPA): krótkich, częstych kontroli na poziomie pojedynczych pytań, prowadzonych przez każdy szczebel kierownictwa, przy procesie, w trybie „pokaż mi”, a nie „czy zrobiłeś”. Liderzy zespołów sprawdzają codziennie, kierownicy obszarów co tydzień, kierownictwo zakładu co miesiąc, a każde ustalenie dostaje rozstrzygnięcie: napraw, przeszkol albo zmień standard.
Standardy i doskonalenie
Relacja między standardami a Kaizen to pętla, nie napięcie. Standard jest punktem odniesienia, który czyni usprawnienie mierzalnym, a usprawnienie jest tym, co utrzymuje standard przy życiu. Zasada jest bezlitosna: Kaizen zmienia standard albo się nie wydarzył. Usprawnienie, które żyje tylko w nawykach jednej zmiany, nie jest usprawnieniem. Jest odchyleniem, o którym zmiana nocna nigdy nie usłyszała i którego kolejna nowa osoba nigdy się nie nauczy.
Dlatego historia zmian karty mówi o kondycji obszaru więcej niż cokolwiek innego. Karta z siódmą rewizją i datami rozłożonymi przez cały rok opisuje zespół, który się uczy. Karta z pierwszą rewizją, datowana na rok montażu linii, opisuje albo proces doskonały, albo, znacznie częściej, nic. Kierownicy idący przez halę dowiedzą się więcej z dat rewizji niż z wyników zgodności.
Standardy zasilają też ustrukturyzowane rozwiązywanie problemów, kolejną praktykę na mapie drogowej. Problem to różnica między standardem a stanem faktycznym, więc bez standardu połowy problemów w zakładzie nie da się nawet nazwać, nie mówiąc o rozwiązaniu.
Typowe błędy
Jak wygląda źle
- Standardy pisane przez techników w biurze, zalaminowane i nigdy więcej nie dotknięte
- Instrukcje na 40 kartek, których nikt na linii nie otwiera
- Akcja dokumentowania całego zakładu rozliczana z liczby zapisanych kartek
- Daty rewizji starsze niż najnowsza maszyna w gnieździe
- Standard wyciągnięty jako dowód przeciwko operatorowi po problemie
Jak wygląda dobrze
- Jedna kartka na pracę, widoczna przy stanowisku, z datą i liderem zespołu jako osobą odpowiedzialną
- Pisany razem z operatorami, którzy tę pracę wykonują, ich słowami
- Sprawdzony przez jedną zmianę przed wydaniem, poprawiony o to, czego nauczyła próba
- Audytowany co tydzień przez kierowników, którzy pytają, czy da się go stosować
- Historia rewizji, która przy każdej zmianie wskazuje Kaizen stojący za nią
Co dalej
Kiedy standardy już istnieją, stają się możliwe dwie rzeczy, które wcześniej możliwe nie były. Ustrukturyzowane rozwiązywanie problemów dostaje definicję problemu i miejsce, w którym ląduje każde działanie korygujące: miarą naprawy jest to, który standard zmieniła. A matryca kompetencji dostaje coś realnego, wobec czego można oceniać ludzi: praca według standardu ze wsparciem, praca według standardu w takcie samodzielnie, szkolenie innych do standardu. Bez standardów matryca kompetencji mierzy obecność na szkoleniach.
Mniej efektowna połowa pracy to utrzymywanie papieru w zgodzie z prawdą i właśnie tu system zarządzania, a w nim TeamGuru, zarabia na swoje miejsce. Standardy żyją w wersjach obok pracy w module Dokumenty, więc karta, którą widzi operator, jest bieżącą rewizją, a nie kserokopią rewizji pierwszej, a rotacja audytów warstwowych idzie jako zaplanowane checklisty i audyty, których ustalenia stają się datowanymi działaniami z osobą odpowiedzialną, a nie notatkami na marginesie.
Na mapie drogowej praktyką, która przez lata trzyma to wszystko w ryzach, jest ta sama, która to zaczęła: kierownicy wracają do procesu w stałym rytmie, sprawdzają, czy standardów da się przestrzegać, i traktują każde odchylenie jako najbardziej użyteczną informację dnia.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Czym standaryzacja pracy różni się od instrukcji stanowiskowej?
Kto powinien pisać standardy?
Jak szczegółowy powinien być standard?
Jak często trzeba zmieniać standardy?
Co zrobić, gdy operatorzy nie trzymają się standardu?
Od czego zacząć w zakładzie, w którym nie ma żadnych standardów?
Jak to wygląda w TeamGuru