Skip to content
Switch to English Přepnout do češtiny Auf Deutsch wechseln Cambiar a Español Passer au Français Passa all'Italiano Mudar para Português Prepnúť na Slovenčinu
Zarządzanie jakością

Przestań gasić pożary,
zacznij im zapobiegać.

Wykrywaj problemy wcześnie, znajdź przyczyny, rozwiązuj je definitywnie. Jeden system dla całego cyklu jakości.

Zaufały nam zespoły operacyjne na całym świecie

  • Grace
  • Xylem
  • Resideo
  • Aptiv
  • Moog
  • Honeywell

15 000+aktywnych użytkowników 59krajów 190 000+rozwiązanych problemów

Co składa się na zarządzanie jakością

1. Alerty jakości

Wykryj problem zanim się rozprzestrzeni

Natychmiastowe alerty powiadamiają właściwe osoby i działania korygujące uruchamiają się bez opóźnień.
Folia PE zamiast PP na Linii 4 Uruchom RCCA Uruchom 8D Otwarty Zamknięty
Nr dok. QA-0015
Typ wady Niewłaściwy materiał
Waga Wysoka
Odpowiedzialny Anna Kowalska
Szt. wadliwe 500
Koszt (COPQ) 78 000 zł
Klient Norvik Automotive
Opis problemu
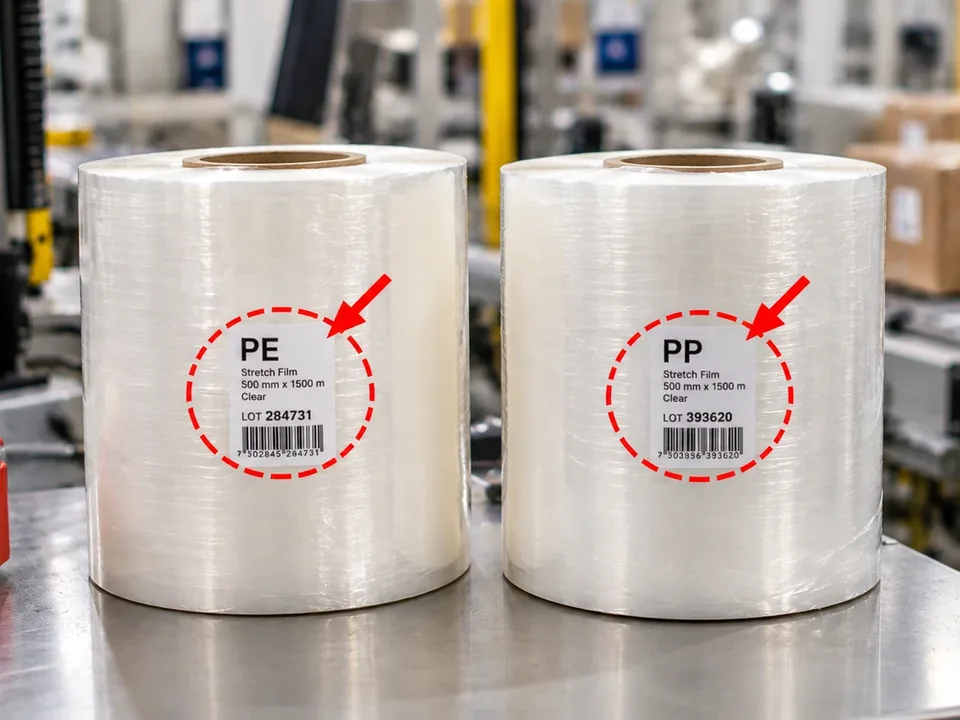
Na Linii 4 użyto folii PE zamiast PP. Rolki wyglądają identycznie, różni je tylko etykieta.
Blokada zapasów
Zablokować partie PK-4417, PK-4418. Kwarantanna B3. Bez wysyłki na odstępstwo.
Działania u klienta
Posortować zapasy u Norvika, uzupełnić z zapasu bezpieczeństwa.
Kogo poinformować
AK A. Kowalska
JW J. Wiśniewski
MZ M. Zieliński
Wyślij powiadomienie Powiadomienie wysłane
Działania korygujące i zapobiegawcze 0 z 31 z 32 z 33 z 3
Zablokować partie PK-4417 i PK-4418 08.09 AK Posortować zapasy u klienta 09.09 JW Skanować kod folii przy przezbrojeniu 12.09 MZ
Rejestracja
Blokada
Powiadomienie
Rozwiązanie

2. Przyczyna źródłowa

Odkryj dlaczego to się stało

Diagramy Fishbone i 5-Why prowadzą zespół do korzenia problemu.

Analiza przyczyn: Nieprawidłowy materiał opakowaniowy Otwarte Zamknięte
Nr dok. RCCA-0042
Źródło QA-0015
Priorytet Wysoka
Odpowiedzialny K. Kowalski
Termin 18.06.2025
Produkt Folia laminowana PP
Opis problemu
Folia PE użyta zamiast laminatu PP na Linii 4. 500 sztuk z partii PK-4417 i PK-4418 objętych problemem.
Diagram Ishikawy
Problem Człowiek Metoda Materiał Pomiar Maszyna Środowisko Bez weryfikacji Etykiety niesprawdzone Identyczne szpule Bez testu inline Akceptuje obie szpule
Analiza 5 Dlaczego
1
Folia PE zamiast PP? Błędna szpula podczas przezbrojenia.
2
Błędna szpula? Szpule PE i PP wyglądają identycznie.
3
Identyczne? Brak standardu kodowania kolorami.
4
Bez kodowania? Kontrola pomija sprawdzenia wizualne.
5
Bez kontroli wzrokowej? Dostawca nie rozróżnia typów wizualnie.
Przyczyna źródłowa
Specyfikacja dostawcy nie zawiera zasad wizualnego rozróżniania folii o podobnych parametrach. Żaden krok kontrolny nie kompensuje tej luki.
Działanie korygujące
Wymienić szpule PE na laminat PP. Zablokować partie PK-4417 i PK-4418.
Działanie zapobiegawcze
Szpule z kolorowym kodowaniem od dostawcy. Obowiązkowe skanowanie kodów kreskowych przy każdym przezbrojeniu na wszystkich liniach.
Identyfikacja
Analiza
Korekta
Zapobieganie

3. Raporty 8D

Udowodnij, że problem się nie powtórzy

Prowadzony proces 8D automatycznie generuje dowody dla klientów i interesariuszy.

8D: Folia PE zamiast PP na Linii 4 Eksport do PDF Otwarty Zamknięty
Nr dok. 8D-0092
Źródło QA-0015
Waga Wysoka
Lider Anna Kowalska
Termin 06.10.2026
Klient Norvik Automotive
1D Zespół
A. Kowalska (jakość), M. Zieliński (produkcja), J. Wiśniewski (UR), K. Adamczyk (logistyka)
2D Problem
500 części pojechało do Norvika w folii PE zamiast PP. Partie PK-4417, PK-4418.
3D Działania natychmiastowe
Partie zablokowane, zapasy u Norvika posortowane, części zastępcze wysłane. Skuteczność 100%.
4D Przyczyna źródłowa
5 Why: rolki PE i PP wyglądają tak samo, a przy przezbrojeniu nic nie sprawdza folii.
5D Trwałe działania korygujące
Przy każdym przezbrojeniu obowiązkowe skanowanie kodu kreskowego folii.
6D Walidacja
30 dni na Liniach 3–6 bez żadnej pomyłki. Instrukcja stanowiskowa zaktualizowana.
7D Zapobieganie powtórzeniu
Zaktualizowane PFMEA i plan kontroli. Dostawca oznacza rolki PE i PP kolorem.
8D Uznanie zespołu
Podziękowanie dla zespołu na zebraniu zakładu. Skanowanie wdrożone na wszystkich liniach pakowania.
Zatwierdzono wszystkie 8 dyscyplin. PDF wysłany do Norvika.
1D–2D
3D–4D
5D–6D
7D–8D

4. Dokumenty

Nowe lekcje bezpośrednio do procedur

Świeże lekcje wprost do procedur. Wersjonowanie, zatwierdzanie i automatyczna dystrybucja.

Procedura: Kwalifikacja dostawców Zatwierdzone Szkic
Nr dok.DOC-0042
OdpowiedzialnyJ. Kowalski
TypProcedura
Wersja3
1. Zakres
Niniejsza procedura określa wymagania dotyczące kwalifikacji nowych dostawców i rekwalifikacji istniejących. Obejmuje wstępną ocenę, listy kontrolne audytów na miejscu oraz działania RCCA dla niezgodności.
2. Ocena wstępna
Ocenić zdolność dostawcy przy użyciu standardowej listy kontrolnej kwalifikacji. Ocenić każdą kategorię (system jakości, moce produkcyjne, dostawy). Minimalna liczba punktów: 75 %.
3. Audyt na miejscu
Przeprowadzić audyt zakładu przy użyciu Formularza AUD-12. Zweryfikować sterowanie procesem, systemy pomiarowe i identyfikowalność materiałów. Udokumentować ustalenia i przypisać działania korygujące.
4. Działania korygujące
Niezgodności stwierdzone podczas kwalifikacji wymagają formalnego RCCA. Dostawcy muszą złożyć analizę przyczyn źródłowych i plan działań korygujących w ciągu 10 dni roboczych.
Zatwierdzenie
JK J. Kowalski
Oczekuje
RN R. Nowak
Oczekuje
Poinformowani pracownicy
Imię Status
SW S. Wiśniewski
Wysłane Przeczytane
JW J. Wójcik
Wysłane Przeczytane
LK L. Kowalczyk
Wysłane Przeczytane
KN K. Nowak
Wysłane Przeczytane
DZ D. Zając
Wysłane Przeczytane
Tworzenie
Zatwierdzenie
Dystrybucja
Potwierdzenie

5. Checklisty i audyty

Wiedza wbudowana w proces

Każdy zespół działa tak samo. Niezgodności automatycznie generują działania korygujące.

Lista kontrolna: Kwalifikacja nowego dostawcy W toku Zakończone
Nr dok. CH-0087
Typ Kwalifikacja dostawcy
Lokalizacja Zakład Warszawa
Lider S. Kowalski
Zatwierdzający P. Nowak
Utworzono 25.06.2025
Działania 0 z 7 2 z 7 4 z 7 6 z 7 7 z 7
Działanie Właściciel Termin
Zdefiniować wymagania jakościowe S. Kowalski 1.7. SK
Przejrzeć raport zdolności dostawcy P. Nowak 4.7. PN
Zatwierdzić plan kontroli J. Wiśniewski 8.7. JW
Inspekcja pierwszej sztuki (FAI) L. Wójcik 11.7. LW
Walidacja procesu (PPAP) S. Kowalski 18.7. SK
Zaktualizować SOP kontroli wejściowej J. Wiśniewski 22.7. JW
Zwolnić do produkcji P. Nowak 25.7. PN
Wszystkie działania zakończone. Dostawca zakwalifikowany do produkcji.
Definiowanie
Zatwierdzenie
Walidacja
Zwolnienie

6. KPI jakości

Monitoruj KPI i zapewniaj wyniki

Alerty, CAPA i audyty w jednym widoku. Wykrywaj dryf zanim eskaluje.

Panel KPI: Wydajność jakości Ten miesiąc ‹ ›
Zakład Wydajność %PPMBraki tys. złCOPQ tys. złReklamacje
Warszawa 98,0 ↑ 232 ↑ 85 ↓ 142 ↓ 3 →
Kraków 98,0 ↑ 220 ↑ 100 ↑ 168 ↑ 1 ↓
Wrocław 97,8 → 168 ↑ 103 ↑ 195 ↑ 4 ↑
Poznań 96,7 ↓ 220 ↑ 100 ↑ 156 → 2 ↓
Gdańsk 98,0 ↑ 0 ↑ 92 ↓ 210 ↓ 5 ↑
Najlepsza wydajność
Warszawa · 98,0 %
Najniższe PPM
Gdańsk · 0
Najniższe COPQ
Warszawa · 142 tys. zł
Główny problem
Gdańsk · 5
Spostrzeżenia AI Ostatnie 3 miesiące
Koszty braków w Gdańsku rosną
Braki w Gdańsku spadły do 92 tys. zł, ale wykazują wysoką zmienność. Incydent z materiałem opakowaniowym na Linii 4 przyczynił się do 18 tys. zł w Q4. Monitorować kontrole przezbrojenia.
Wydajność w Poznaniu spada
Wydajność procesu spadła z 97,5 % do 96,7 % w ciągu 3 miesięcy. Wzorzec koreluje ze zmianą dostawcy folii PP. Zalecany audyt.
Kraków stale się poprawia
Wszystkie 4 wskaźniki na wzrostowym trendzie. Nowa weryfikacja kodów kreskowych przy przezbrojeniach (8D-0092) wyeliminowała pomyłki materiałowe.
RCCA otwarte dla KPI poniżej celu 4 działania
Gdańsk · BrakiGdańsk · COPQGdańsk · ReklamacjeWrocław · Reklamacje
Śledzenie
Analiza
Zrozumienie
Działanie

Jak zespoły jakości używają TeamGuru

Colin wyjaśnia, jak jego zespół przeszedł od reaktywnego zarządzania do prewencji.

Od reaktywnego zarządzania do prewencji

Sprawdź, jak zespoły jakości rozwiązują problemy szybciej.

Najczęstsze pytania

Ile czasu zajmuje rozpoczęcie pracy z zarządzaniem jakością?
Alerty jakości i przepływy RCCA mogą być aktywne w mniej niż 2 tygodnie. Pełna konfiguracja 8D i checklistów zajmuje zazwyczaj 3–4 tygodnie przy wsparciu naszego zespołu.
Czy TeamGuru obsługuje IATF 16949 i ISO 9001?
Tak. TeamGuru jest zaprojektowany dla środowisk regulowanych. Klienci używają go do zarządzania dokumentacją audytową, działaniami korygującymi i checklistami zgodności.
Czy można używać TeamGuru równolegle z istniejącym QMS?
Oczywiście. Wiele zespołów zaczyna od dodania alertów jakości i RCCA do obecnego systemu, a następnie stopniowo konsoliduje.
Jak działa przepływ raportu 8D?
Gdy pojawia się problem jakości, TeamGuru prowadzi zespół przez 8 dyscyplin. Od powołania zespołu do weryfikacji przyczyny źródłowej, z terminami i odpowiedzialnością na każdym etapie.
Jak przetestować TeamGuru przed wdrożeniem?
Oferujemy demo z Twoimi rzeczywistymi danymi, by zobaczyć jak platforma integruje się z Twoimi procesami jakości. Zamów demo, a my skonfigurujemy wszystko.