Przewodnik wdrożeniowy
Poka-Yoke.
Poka-Yoke to praktyka lean, która zabezpiecza proces przed błędem tak, by ludzka pomyłka albo nie mogła się wydarzyć, albo stała się widoczna w chwili, gdy powstaje, na stanowisku. Celem jest błąd, a nie operator: wszędzie tam, gdzie pomyłka jest możliwa, odpowiednio wiele zmian ją w końcu wyprodukuje. Dobre urządzenia są proste, mieszczą się w cyklu i biją zarówno kontrolę na końcu linii, jak i kolejny podpis na liście szkolenia. Zapobieganie jest lepsze od wykrywania, a wykrycie na stanowisku lepsze od kontroli na końcu.
Czym jest Poka-Yoke
Poka-Yoke to po japońsku unikanie przypadkowych pomyłek, a w produkcji nazwa konkretnej dyscypliny projektowej: zmień część, przyrząd, narzędzie albo kolejność kroków tak, żeby ludzka pomyłka albo nie mogła się fizycznie wydarzyć, albo stała się widoczna jeszcze w tym samym cyklu, na stanowisku, na którym powstała. Kodowane złącze, którego nie da się wpiąć odwrotnie, to Poka-Yoke. Tak samo wkrętarka, która zlicza dokręcenia i nie zwolni wyrobu, dopóki każde połączenie nie zgłosi poprawnego cyklu.
Sposób myślenia pochodzi od Shigeo Shingo i z Systemu Produkcyjnego Toyoty, a jego sedno to rozróżnienie, które większość systemów jakości zaciera: błąd to nie to samo co wada. Błędy, czyli pominięty krok, odwrotnie włożona część, sięgnięcie do złego pojemnika, są normalnym wynikiem ludzkiej uwagi przy powtarzalnej pracy. Wady to błędy, którym pozwolono pojechać dalej. Kontrola godzi się na ten związek i próbuje odfiltrować skutek. Poka-Yoke ten związek przecina.
Dlatego uczciwym celem jest błąd, a nie operator. Przy 456 sztukach dziennie rodzaj błędu o prawdopodobieństwie jeden na dziesięć tysięcy cykli pojawi się mniej więcej co trzy tygodnie, bez końca, niezależnie od tego, kto jest na zmianie. Tabliczka ostrzegawcza i podpis na liście szkolenia tej arytmetyki nie zmienią. Kołek w przyrządzie zmienia. Wszędzie tam, gdzie pomyłka jest możliwa, odpowiednio wiele zmian ją w końcu wyprodukuje, więc realne są trzy wyjścia: uczynić ją niemożliwą, uczynić ją natychmiast widoczną albo pogodzić się z tym, że znajdzie ją klient.
Gdzie Poka-Yoke leży na mapie drogowej transformacji
Na mapie drogowej wdrożenia TeamGuru zapobieganie błędom należy do praktyki maszyn i metod na etapie Doskonalenie, obok SMED i TPM. To dyscyplina działań zaradczych, więc potrzebuje listy celów: dobre projekty Poka-Yoke biorą się z priorytetowych wierszy żywej analizy FMEA i z potwierdzonych przyczyn, które wracają w kolejnych sprawach RCCA. Urządzenie zbudowane bez tej pracy to zgadywanie z doczepionym czujnikiem.
- Wcześniej Daily Management
- Jesteś tutaj SMED, TPM, FMEA i Poka-Yoke
- Równolegle Kaizen
- Potem Obeya i przeglądy zarządzania
Kiedy nie budować urządzenia
Zapobieganie błędom ma mocne prawo do każdego budżetu jakości i właśnie dlatego potrzebuje kryteriów „jeszcze nie teraz”. Nie buduj urządzenia, kiedy:
- Nie potrafisz opisać, jak ten błąd naprawdę powstaje. Jeśli zespół nie widział pomyłki na żywo ani jej nie odtworzył, urządzenie zablokuje domysł. Automatyzacja błędnej teorii daje stanowisko trudniejsze w obsłudze i dokładnie tak samo niezabezpieczone jak wcześniej.
- Ryzyko jest drobne, a największa wada wciąż otwarta. Obudowywanie czujnikami błędu kosmetycznego, podczas gdy numer jeden wśród reklamacji nie ma żadnej bariery, to błąd w zarządzaniu portfelem. Najpierw uszereguj rodzaje błędów według skutków i historii ucieczek do klienta, potem pracuj po kolei.
- Krok da się po prostu usunąć. Jeżeli skręcane połączenie może stać się wytłoczeniem, a ręczne wpisywanie skanem kodu, usunięcie okazji do pomyłki bije jej pilnowanie. Eliminacja stoi na szczycie hierarchii poniżej i sprawdza się ją jako pierwszą.
Jak wdrożyć jedno urządzenie
Jeden rodzaj błędu naraz, przy procesie, razem z załogą. Kolejność:
-
Wybierz błąd, który najczęściej ucieka dalej.
Weź go z listy priorytetów FMEA, z powtarzających się przyczyn źródłowych i z historii reklamacji, a nie stamtąd, gdzie najłatwiej powiesić czujnik. Jeden rodzaj błędu, jedno stanowisko, jedno urządzenie. Program zabezpieczania błędów uruchomiony naraz w całym zakładzie produkuje głównie spotkania.
-
Zobacz, jak ten błąd naprawdę powstaje.
Obserwuj prawdziwe cykle na stanowisku, także pod koniec zmiany, przy przezbrojeniu i przy przeróbkach, bo wtedy błędy się kumulują. Zapytaj operatorów, gdzie są pułapki; zwykle potrafią nazwać pomyłkę, którą wyłapują co tydzień. Zanim cokolwiek zaprojektujesz, opisz mechanizm błędu jednym zdaniem.
-
Wybierz najwyższy wykonalny poziom hierarchii.
Zapobieganie jest lepsze od wykrywania, wykrycie na stanowisku lepsze od wykrycia w kolejnym procesie, a wszystko jest lepsze od kontroli na końcu linii. Wykonalność to także takt i utrzymanie ruchu: prostsze urządzenie, które działa niezawodnie w tempie cyklu, bije mocniejsze, do którego co miesiąc trzeba wołać specjalistę.
-
Przetestuj je z załogą, która będzie z nim pracować.
Zrób tani prototyp i puść go w takcie na tydzień albo dwa. Od pierwszego dnia licz fałszywe zadziałania: urządzenie, które zatrzymuje dobre sztuki, uczy obszar, żeby je ignorować, a ignorowane urządzenie jest gorsze niż żadne, bo wygląda na zabezpieczenie.
-
Potwierdź danymi, nie pokazem.
Porównaj poziom wad w kolejnym procesie przed i po, na wolumenie, który coś znaczy. Zapisz odsetek fałszywych zadziałań i wpływ na czas cyklu. Testem odbiorczym jest powtarzalne zadziałanie na celowo złej sztuce wzorcowej.
-
Wpisz je w standard pracy i plan kontroli.
Sprawdzenie urządzenia na początku zmiany trafia do standardu pracy operatora, samo urządzenie staje się pozycją w planie kontroli, a każde zadziałanie ma uzgodniony następny krok. Nieopisane urządzenie przestaje być sprawdzane w tym samym miesiącu, w którym jego opiekun zmienia stanowisko.
Ostatni krok decyduje o tym, czy urządzenie będzie działać jeszcze za rok. Sprawdzenie na sztuce wzorcowej należy do standardu pracy operatora, urządzenie należy do planu kontroli, a jedno i drugie do audytów warstwowych, bo urządzenie, którego nikt nie sprawdza, nikogo nie chroni.
Przykład z hali: stanowisko dokręcania złączek
Producent podzespołów z 450 pracownikami, ten sam we wszystkich tych przewodnikach: 456 sztuk dziennie na dwie zmiany, takt 118 sekund na montażu końcowym. Wciąż wracała ta sama wada: niedokręconą złączkę hydrauliczną, wykrywaną na próbie szczelności, a czasem dopiero u klienta. Analiza przyczyn źródłowych dała już porządny standard dokręcania, a mimo to wada uciekała dalej mniej więcej raz w tygodniu, bo resztkowym problemem nie była wiedza. Każdy wyrób ma sześć złączek i pod presją czasu szósta bywała dotknięta wkrętarką, ale bez pełnego cyklu. Liczby są przykładowe; mechanizm nie.
Działaniem zaradczym była wkrętarka z przetwornikiem momentu i kontrolą liczby dokręceń, czyli urządzenie zliczające z tabeli mechanizmów poniżej. Wkrętarka liczy poprawne cykle dokręcania, a stanowisko trzyma wyrób do czasu, aż zarejestruje sześć sygnałów OK; pominięte albo niepełne połączenie zapala sygnał i blokuje zwolnienie, wszystko w cyklu 118 sekund. Dwutygodniowa próba ujawniła jeden prawdziwy problem konstrukcyjny: wyroby wracające z przeróbek miały część złączek już dokręconą i wywoływały fałszywe zadziałania, więc przeróbki dostały własny tryb pracy ze zwolnieniem przez mistrza i wpisem do rejestru. Po czterech tygodniach czystych danych ucieczki niedokręconych złączek na próbie szczelności spadły do zera, a stuprocentową selekcję, odziedziczoną po sprawie RCCA, ograniczono do kontroli wyrywkowej.
Cztery mechanizmy
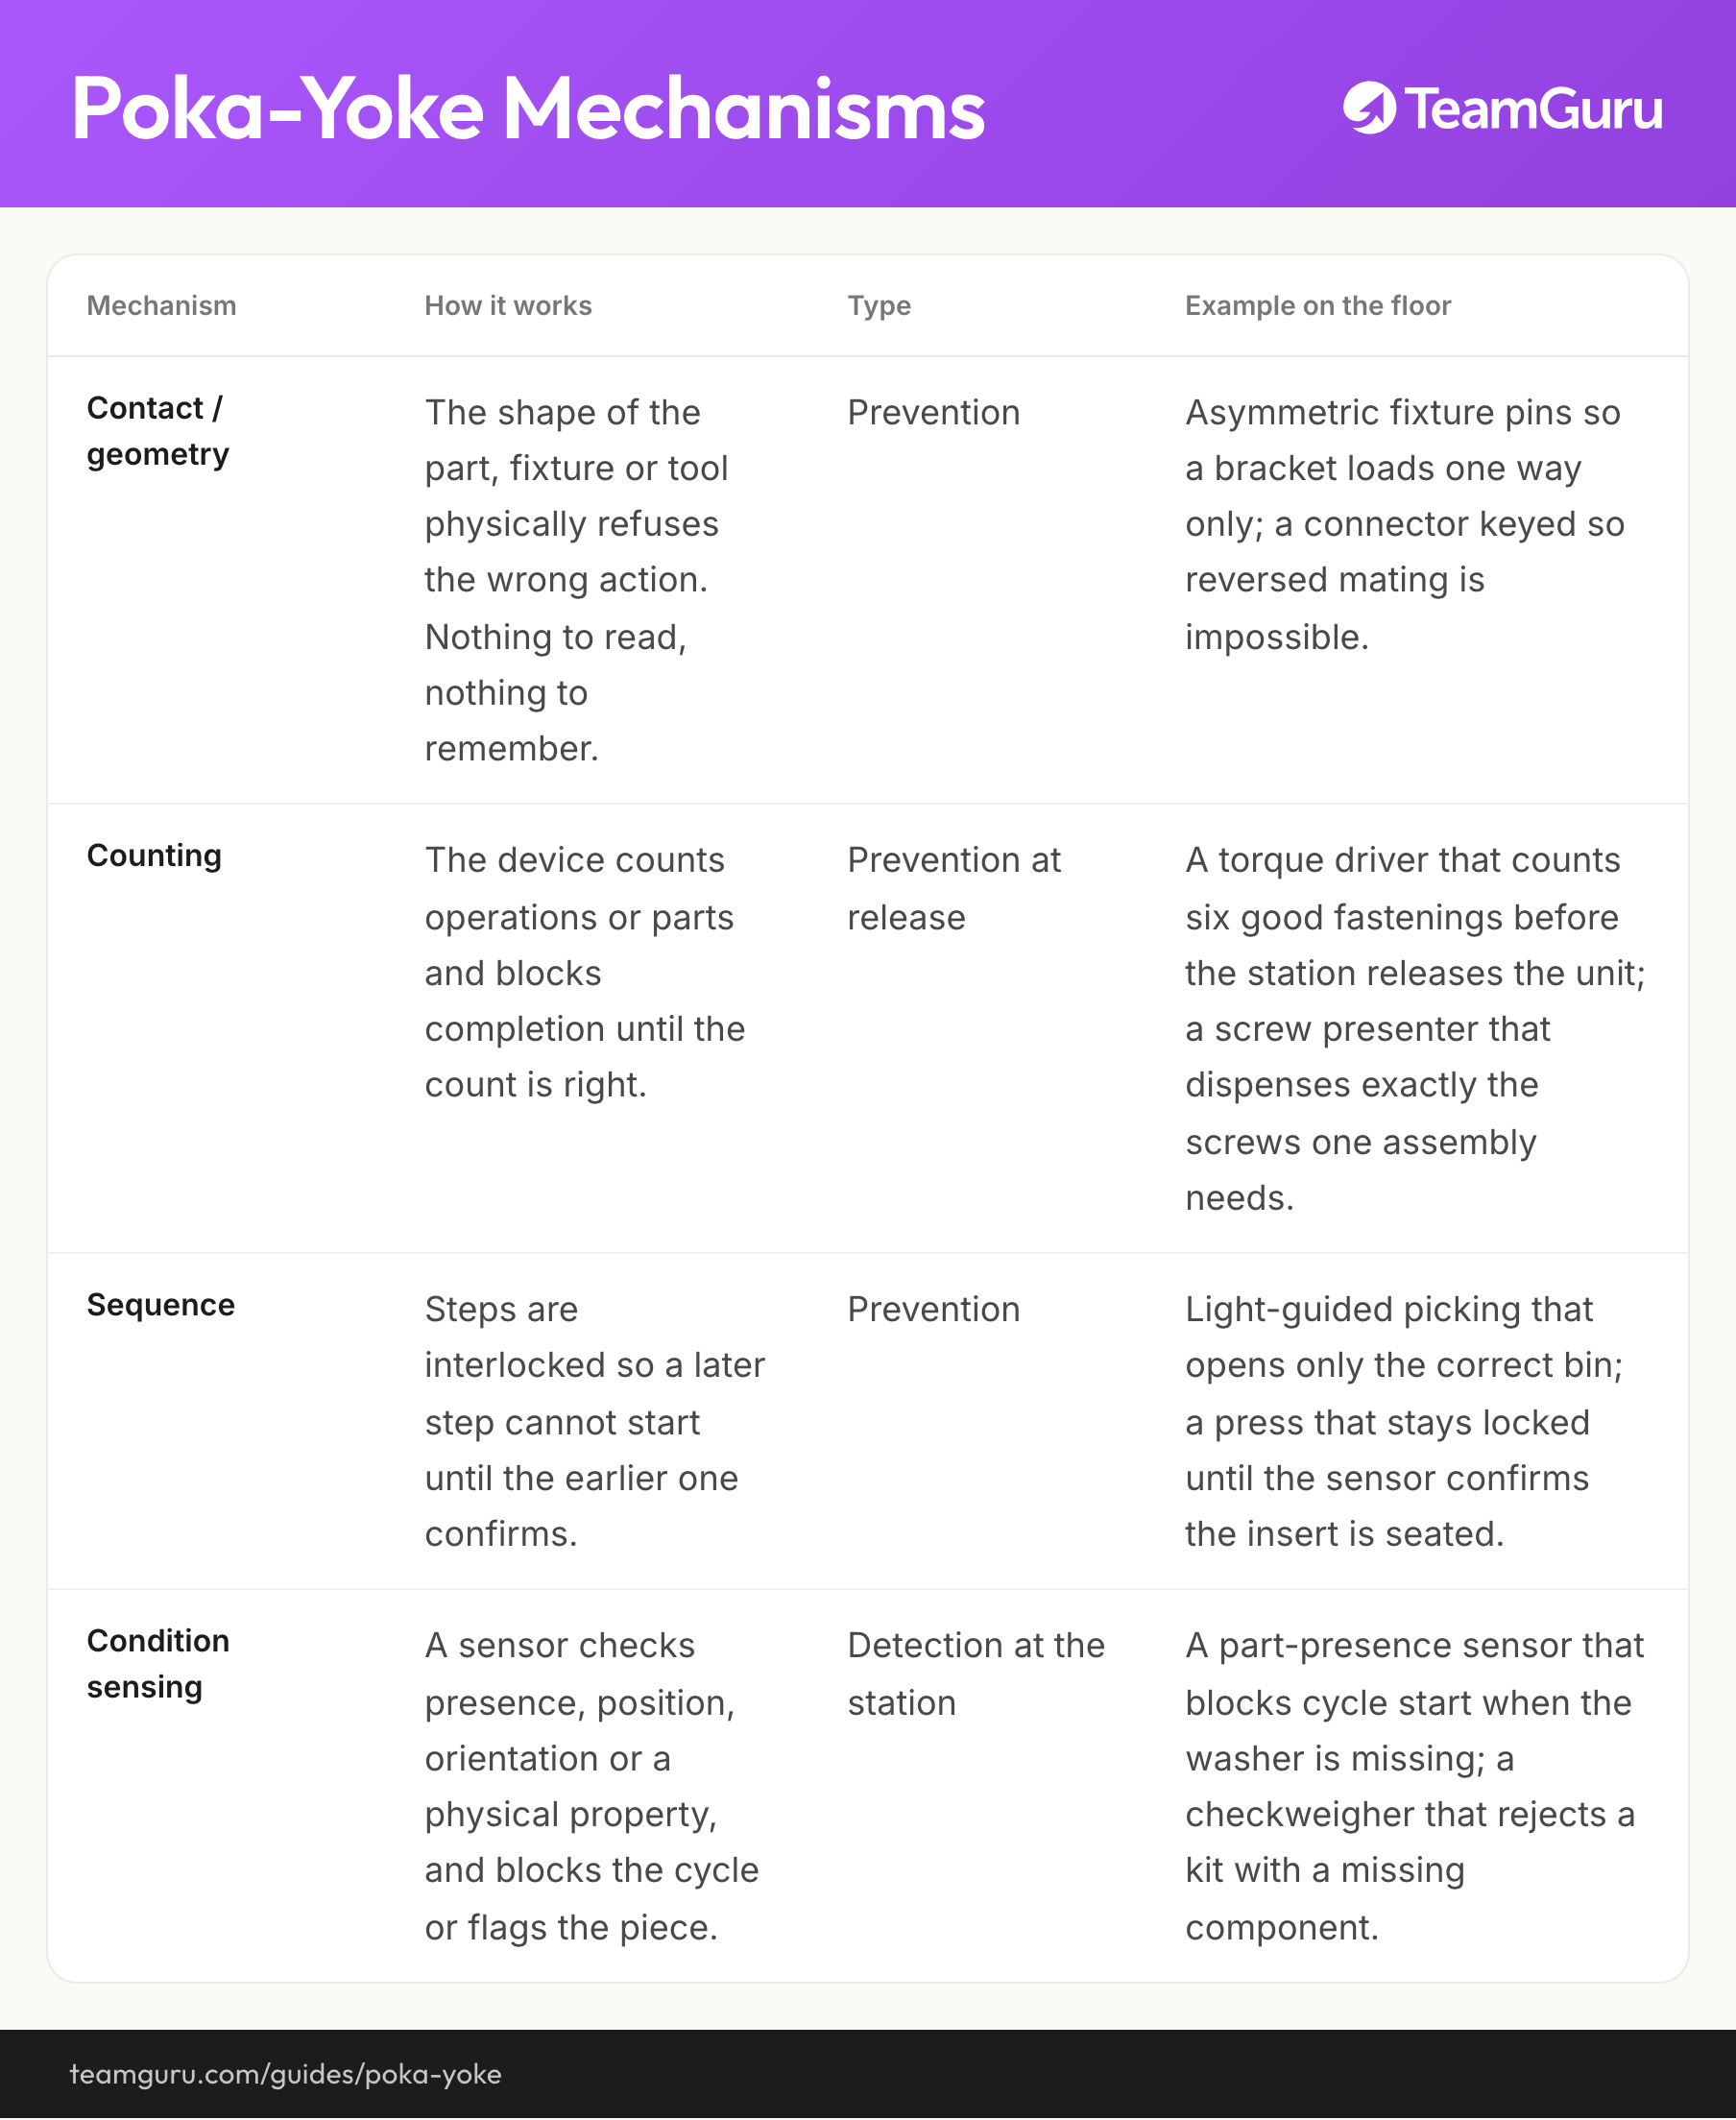
Większość działających urządzeń, w bardzo różnych wyrobach, to odmiany czterech mechanizmów. Te rodziny są ważne, bo działają jak lista kontrolna przy projektowaniu: kiedy zespół nie wie, jak zabezpieczyć krok przed błędem, przejście przez te cztery zwykle daje dwa albo trzy pomysły.
| Mechanizm | Jak działa | Typ | Przykład z hali |
|---|---|---|---|
| Kontakt i geometria | Kształt części, przyrządu albo narzędzia fizycznie nie pozwala wykonać złego ruchu. Nie ma czego czytać ani pamiętać. | Zapobieganie | Niesymetryczne kołki w przyrządzie, dzięki którym wspornik wchodzi tylko w jednej pozycji; kodowane złącze, którego nie da się wpiąć odwrotnie. |
| Zliczanie | Urządzenie liczy operacje albo części i nie pozwala zakończyć cyklu, dopóki liczba się nie zgadza. | Zapobieganie przy zwolnieniu | Wkrętarka, która zlicza sześć poprawnych dokręceń, zanim stanowisko zwolni wyrób; podajnik wydający dokładnie tyle wkrętów, ile potrzebuje jeden montaż. |
| Sekwencja | Kroki są zblokowane: późniejszy nie ruszy, dopóki wcześniejszy nie potwierdzi wykonania. | Zapobieganie | Pick by light, który otwiera wyłącznie właściwy pojemnik; prasa zablokowana do czasu, aż czujnik potwierdzi osadzenie wkładki. |
| Czujniki stanu | Czujnik sprawdza obecność, położenie, orientację albo cechę fizyczną i blokuje cykl lub oznacza sztukę. | Wykrywanie na stanowisku | Czujnik obecności części, który blokuje start cyklu przy braku podkładki; waga kontrolna odrzucająca zestaw z brakującym elementem. |
O trzecią kolumnę warto się spierać na przeglądzie projektu. Przy każdym kandydacie zapytaj, co robi w chwili powstania błędu: czyni go niemożliwym, zatrzymuje sztukę czy tylko zapisuje wpis. Wpisy przydają się do doskonalenia; klienta chronią wyłącznie dwie pierwsze odpowiedzi.
Hierarchia skuteczności
Kiedy potwierdzony rodzaj błędu wymaga działania zaradczego, schodź po tej drabinie i zatrzymaj się na najwyższym poziomie, na jaki pozwala wykonalność. Każdy stopień niżej oznacza dłuższą pętlę informacji zwrotnej i słabszą gwarancję.
-
Usuń krok
ZapobieganieOkazja do pomyłki znika: skręcane połączenie zastępuje wytłoczenie, ręczne wpisywanie zastępuje skan, część przyjeżdża już zmontowana. Nie ma kroku, nie ma błędu.
-
Spraw, żeby błąd był niemożliwy
ZapobieganieGeometria, kodowanie i blokady fizycznie nie dopuszczają złego ruchu. Odwrotnie włożona część nie wchodzi, prasa nie ruszy, dopóki osłona jest otwarta.
-
Spraw, żeby błąd było widać na stanowisku
Wykrywanie na stanowiskuPomyłka nadal się zdarza, ale urządzenie zatrzymuje sztukę albo zapala sygnał jeszcze w tym samym cyklu, więc błąd zostaje poprawiony tam, gdzie powstał.
-
Wykryj w kolejnym procesie
Późne wykrycieZłapie to następna operacja, minuty albo godziny później. Wada zdążyła pojechać dalej, ślad wystygł i zaczyna się selekcja.
-
Skontroluj na końcu linii
Późne wykrycieKontrola końcowa filtruje to, co proces wyprodukował. Wyłapuje sporo, o przyczynie nie mówi nic i kosztuje na każdej zmianie, bez końca.
-
Ostrzegaj i szkol
AdministracyjneEtykiety, tablice i listy obecności ze szkoleń. Mają sens jako wsparcie wokół urządzenia; jako jedyna bariera są z góry spisanym planem, kogo obwinić, kiedy nieuchronne w końcu się zdarzy.
Dwa ostatnie poziomy nie są już zapobieganiem błędom. To stan, w jakim proces czeka na urządzenie, a uczciwe użycie tej drabiny polega na tym, żeby każdy rodzaj błędu pilnowany dziś wyłącznie przez poziom 5 albo 6 traktować jak otwartą pozycję na liście doskonalenia.
Proste bije sprytne
Dojrzały zestaw rozwiązań Poka-Yoke wygląda podczas wizyty w zakładzie mało efektownie: kołki, prowadnice, szablony, liczniki, wyłączniki krańcowe. To zaleta. Niesymetryczny kołek za 40 dolarów, przez który zła pozycja części jest niemożliwa, bije system wizyjny, którego nikt nie utrzymuje, i warto powiedzieć wprost dlaczego: kołek nie ma dryftu, nie zależy od oświetlenia, nie ma parametrów i nie potrzebuje specjalisty. Kiedy się zepsuje, widać to od razu. Złożone wykrywanie psuje się po cichu, a po cichu zepsute urządzenie jest gorsze niż żadne, bo obszar wierzy, że jest chroniony.
Drugi powód, dla którego wygrywa proste rozwiązanie, to pytanie, kto może je zaprojektować. Operatorzy wiedzą, gdzie są pułapki: które dwie etykiety wyglądają tak samo o trzeciej w nocy, która część prawie wchodzi odwrotnie, który krok wypada, kiedy linia ma opóźnienie. Zrób z zapobiegania błędom stały element Kaizen: jeden pomysł na zabezpieczenie przed błędem na zespół miesięcznie, zrobiony przez zespół razem z utrzymaniem ruchu, kosztuje niewiele i systematycznie usuwa pułapki, do których żaden projekt inwestycyjny by nie dotarł.
Co łączy dobre urządzenia
- Nie dokłada ruchu i prawie nie dokłada sekund: przy takcie 118 sekund urządzenie, które kosztuje trzy sekundy na cykl, ktoś obejdzie najpóźniej w czwartek.
- Jest bezpieczne w razie awarii: kiedy samo padnie, stanowisko się zatrzymuje, zamiast przepuszczać niesprawdzone sztuki.
- Da się je sprawdzić w minutę na znanej złej sztuce wzorcowej, więc kontrola na początku zmiany naprawdę się odbywa.
- Jest zrozumiałe dla wszystkich w obszarze: załoga, która nie umie powiedzieć, co ono sprawdza, nie zauważy, kiedy przestanie sprawdzać.
- Jest na tyle tanie, że da się je skopiować, więc drugie i trzecie stanowisko nie czeka na kolejny budżet.
Typowe porażki
Klasyczna porażka Poka-Yoke to obejście urządzenia, a klasyczna reakcja czyta to jako problem z dyscypliną. Przeczytaj to najpierw jako informację zwrotną: obchodzone urządzenie prawie zawsze kosztuje sekundy, których takt nie ma, albo alarmuje na dobrych sztukach. Ludzie nie obchodzą zabezpieczenia, które działa i nic ich nie kosztuje. Popraw konstrukcję, a potem rozmawiaj o dyscyplinie, jeżeli zostanie jeszcze o czym.
Jak wygląda źle
- Urządzenia obchodzone taśmą, mostkiem albo wspólnym kodem odblokowującym, bo spowalniają cykl
- Alarmy tak częste, że obszar nauczył się pracować w tym hałasie
- Zadziałanie nie ma uzgodnionego następnego kroku, więc oznaczone sztuki wracają do przepływu
- Nikt nie sprawdza urządzeń, więc martwy czujnik tygodniami przepuszcza wady
- Zapobieganie błędom żyje jako lista wniosków inwestycyjnych, która czeka na przyszłoroczny budżet
Jak wygląda dobrze
- Urządzenie zatrzymuje sztukę w cyklu, na stanowisku, które ją zrobiło
- Każde zadziałanie ma plan reakcji: zabezpiecz sztukę, zapisz zdarzenie, wskaż, kto decyduje
- Sprawdzenie na sztuce wzorcowej na początku zmiany potwierdza, że urządzenie nadal reaguje
- Odsetek fałszywych zadziałań jest mierzony i w pierwszym miesiącu schodzi blisko zera
- Kolejne urządzenie celuje w błąd, który stoi najwyżej na liście priorytetów FMEA
Po urządzeniu: mniej kontroli
Urządzenie z czystymi danymi zmienia rachunek dalej w procesie. Stuprocentowe selekcje wprowadzone w czasie gaszenia pożaru schodzą do kontroli wyrywkowej, kontrola na końcu linii kurczy się w stronę audytu, a braki i przeróbki przestają obciążać wskaźniki jakości w poziomie bazowym KPI, podczas gdy współczynnik jakości we wskaźniku OEE wraca do normy. To jest zysk, który obiecuje hierarchia: za zapobieganie płaci się raz i pracuje dalej, a kontrola wystawia rachunek na każdej zmianie.
Zostaje łańcuch decyzji wokół zadziałań. Urządzenie, które zatrzymało sztukę, zrobiło połowę roboty; ktoś wciąż musi ją zabezpieczyć, zdecydować o jej losie i zauważyć, że ten sam rodzaj błędu zadziałał w tym miesiącu dziewięć razy, co jest zadaniem z rozwiązywania problemów, a nie wpisem w dzienniku. Tu TeamGuru wchodzi naturalnie: zarządzanie alertami jakości daje każdemu zadziałaniu urządzenia gotowy przebieg reakcji, z alertem podniesionym na stanowisku, działaniami natychmiastowymi i decyzją o wyrobie przypisanymi do osób odpowiedzialnych i terminów, a powtarzające się zadziałania są na tyle widoczne, że wymuszają analizę przyczyn źródłowych.
Na mapie drogowej zapobieganie błędom działa dalej w ramach praktyki maszyn i metod, w miarę jak FMEA wyznacza nowe priorytety, równolegle do strumienia pomysłów Kaizen, a jego efekty docierają na Obeya i przeglądy zarządzania zakładu jako mniej ucieczek do klienta i spadający koszt złej jakości.
Zabierz to ze sobą
Diagram z tego przewodnika jako obraz do swobodnego wykorzystania na wewnętrznych szkoleniach i warsztatach.
Pobierz PNGNajczęstsze pytania
Co oznacza Poka-Yoke?
Czym różni się Poka-Yoke zapobiegające od wykrywającego?
Jakie są przykłady Poka-Yoke na montażu?
Ile kosztuje urządzenie Poka-Yoke?
Kto powinien projektować urządzenia Poka-Yoke?
Co się dzieje, kiedy urządzenie Poka-Yoke zadziała?
Jak to wygląda w TeamGuru