Průvodce zavedením
Poka-Yoke.
Poka-yoke je lean praxe, která navrhne proces tak, aby lidská chyba buď vůbec nemohla nastat, nebo byla vidět v okamžiku, kdy vznikne, přímo na stanovišti. Míří na chybu, ne na operátora: chyba, která je možná, se při dost směnách dřív nebo později stane. Dobrá zařízení jsou jednoduchá, stíhají takt a ochrání zákazníka spolehlivěji než výstupní kontrola i další záznam o školení. Prevence má přednost před detekcí a detekce na stanovišti před kontrolou na konci linky.
Co je poka-yoke
Poka-yoke znamená japonsky zhruba zabránění neúmyslným chybám a ve výrobě označuje konkrétní konstrukční disciplínu: změňte díl, přípravek, nástroj nebo pořadí kroků tak, aby lidská chyba buď fyzicky nemohla nastat, nebo byla vidět ještě v témže cyklu, na stanovišti, kde vznikla. Kódovaný konektor, který nejde spojit obráceně, je poka-yoke. Stejně tak utahovák, který počítá spoje a odmítne jednotku uvolnit, dokud každý spoj nenahlásí dobrý cyklus.
Myšlenka pochází od Shigea Shinga a z Toyota Production System a její jádro je rozlišení, které většina systémů kvality stírá: chyba není vada. Chyby, tedy vynechaný krok, otočený díl, špatný odběr, jsou normálním výstupem lidské pozornosti při opakované práci. Vady jsou chyby, kterým někdo dovolil putovat dál. Kontrola tu vazbu bere jako danou a filtruje výsledek. Poka-yoke ji přetne.
Proto je poctivým cílem chyba, ne operátor. Při 456 jednotkách denně se způsob chyby s pravděpodobností jedna ku 10 000 na cyklus objeví zhruba jednou za tři týdny, napořád, bez ohledu na to, kdo má směnu. Výstražný štítek a záznam o školení na téhle aritmetice nic nezmění. Kolík v přípravku ano. Chyba, která je možná, se při dost směnách nakonec stane, takže skutečné možnosti jsou tři: udělat ji nemožnou, udělat ji okamžitě viditelnou, nebo počítat s tím, že ji napořád budete nacházet u zákazníka.
Kde je poka-yoke v transformační roadmapě
Na zaváděcí roadmapě TeamGuru patří chybuvzdornost do praktiky zařízení a metody ve fázi Zlepšovat, vedle SMED a TPM. Je to disciplína opatření, což znamená, že potřebuje seznam cílů: dobré poka-yoke projekty vznikají z prioritních řádků živé FMEA a z ověřených příčin, které se stále vracejí v případech analýzy kořenových příčin a nápravných opatření (RCCA). Zařízení postavené bez téhle přípravy je odhad s připojeným senzorem.
- Předtím Shop Floor Management
- Jste zde SMED, TPM, FMEA & Poka-Yoke
- Souběžně Kaizen
- Potom Obeya a přezkoumání vedením
Kdy poka-yoke nenasazovat
Chybuvzdornost má silný nárok na jakýkoli rozpočet kvality, a právě proto potřebuje kritéria, kdy ještě ne. Zařízení nestavte, když:
- Neumíte popsat, jak chyba doopravdy vzniká. Pokud tým chybu neviděl vzniknout ani ji nereprodukoval, zařízení bude blokovat domněnku. Když zautomatizujete špatnou teorii, vznikne stanoviště, které se hůř obsluhuje a je přesně tak nechráněné jako předtím.
- Riziko je zanedbatelné, zatímco největší vada zůstává otevřená. Obkládat kosmetický způsob chyby senzory ve chvíli, kdy hlavní únik k zákazníkovi nemá žádnou bariéru, je špatně zvolená priorita. Nejdřív seřaďte způsoby chyb podle důsledku a historie úniků, potom teprve odpracujte seznam.
- Krok jde jednoduše eliminovat. Pokud se ze šroubového spoje může stát tvarovaný prvek nebo z ručního zadání načtení čárového kódu, je lepší příležitost odstranit než hlídat. Eliminace stojí na vrcholu hierarchie níže a zvažuje se jako první.
Jak zavést jedno zařízení
Jeden způsob chyby po druhém, přímo u procesu, s lidmi z výroby. Postup:
-
Vyberte nejzávažnější únik vady.
Vezměte ho z prioritního seznamu FMEA, z opakovaných kořenových příčin a z historie reklamací, ne odtud, kam se nejsnáz montuje senzor. Jeden způsob chyby, jedno stanoviště, jedno zařízení. Program chybuvzdornosti spuštěný naráz po celém závodě vyrobí hlavně porady.
-
Zjistěte, jak chyba doopravdy vzniká.
Sledujte reálné cykly na stanovišti, včetně konce směny, přetypování a přepracování, protože právě tam se chyby kupí. Zeptejte se operátorů, kde jsou pasti; obvykle umějí pojmenovat skoronehodu, kterou zachytí každý týden. Než začnete cokoli konstruovat, napište mechanismus vzniku chyby jednou větou.
-
Zvolte nejvyšší proveditelnou úroveň hierarchie.
Prevence má přednost před detekcí, detekce na stanovišti před detekcí dál v toku a cokoli z toho před kontrolou na konci linky. Do proveditelnosti patří takt a údržba: jednodušší zařízení, které spolehlivě běží v taktu, je užitečnější než silnější, jež si každý měsíc žádá specialistu.
-
Vyzkoušejte ho s lidmi, kteří s ním budou pracovat.
Postavte prototyp levně a nechte ho běžet v taktu týden až dva. Falešná spuštění počítejte od prvního dne: zařízení, které označuje dobré kusy, naučí celý úsek si ho nevšímat, a ignorované zařízení je horší než žádné, protože vypadá jako ochrana.
-
Ověřte daty, ne předváděčkou.
Porovnejte podíl vad dál v toku před zavedením a po něm, na dostatečném objemu, aby to něco znamenalo. Zaznamenejte podíl falešných spuštění a dopad na čas cyklu. Přejímací zkouškou je spolehlivé spuštění na záměrně zmetkovém vzorovém kuse.
-
Zapište ho do standardizované práce a kontrolního plánu.
Kontrola zařízení na začátku směny patří do standardizované práce operátora, zařízení se stane řádkem kontrolního plánu a každé spuštění dostane dohodnutý další krok. Nezdokumentované zařízení se přestane kontrolovat ten měsíc, kdy jeho patron změní práci.
Poslední krok rozhoduje o tom, jestli zařízení funguje i za rok. Kontrola vzorovým kusem patří do standardizované práce operátora, zařízení patří do kontrolního plánu a obojí patří do vrstvených procesních auditů (LPA), protože zařízení, které nikdo neověřuje, nechrání nikoho.
Řešený příklad: stanoviště utahování šroubení
Výrobce komponent se 450 zaměstnanci, který se v těchto průvodcích používá jako příklad, vyrábí 456 jednotek denně ve dvou směnách s taktem 118 sekund na finální montáži a opakovaně narážel na tutéž vadu: nedotažené hydraulické šroubení nalezené na tlakové zkoušce a občas až u zákazníka. Případ analýzy kořenových příčin už předtím přinesl pořádný předpis na utahovací moment, jenže únik se vracel zhruba jednou týdně, protože zbytková chyba nebyla o znalostech. Na každé jednotce je šest šroubení a pod časovým tlakem šestý spoj někdy dostal utahovák, ale ne celý cyklus. Čísla jsou ilustrativní, ten vzorec ne.
Opatřením byl snímačový utahovák s kontrolou počtu, tedy počítací zařízení z tabulky mechanismů níže. Utahovák počítá dobré momentové cykly a přípravek drží jednotku, dokud se nezaregistruje šest signálů OK; vynechaný nebo neúplný spoj rozsvítí stanoviště a zablokuje uvolnění, a to celé uvnitř cyklu 118 sekund. Dvoutýdenní zkouška odhalila jeden skutečný konstrukční problém: jednotky z přepracování přicházely s částí spojů už dotaženou a vyvolávaly falešná spuštění, takže přepracování dostalo vlastní režim s uvolněním mistrem a záznamem. Po čtyřech týdnech čistých dat klesl únik nedotažených spojů na tlakové zkoušce na nulu a 100% kontrola převzatá jako korektivní akce z případu RCCA se stáhla na výběrovou kontrolu.
Čtyři mechanismy
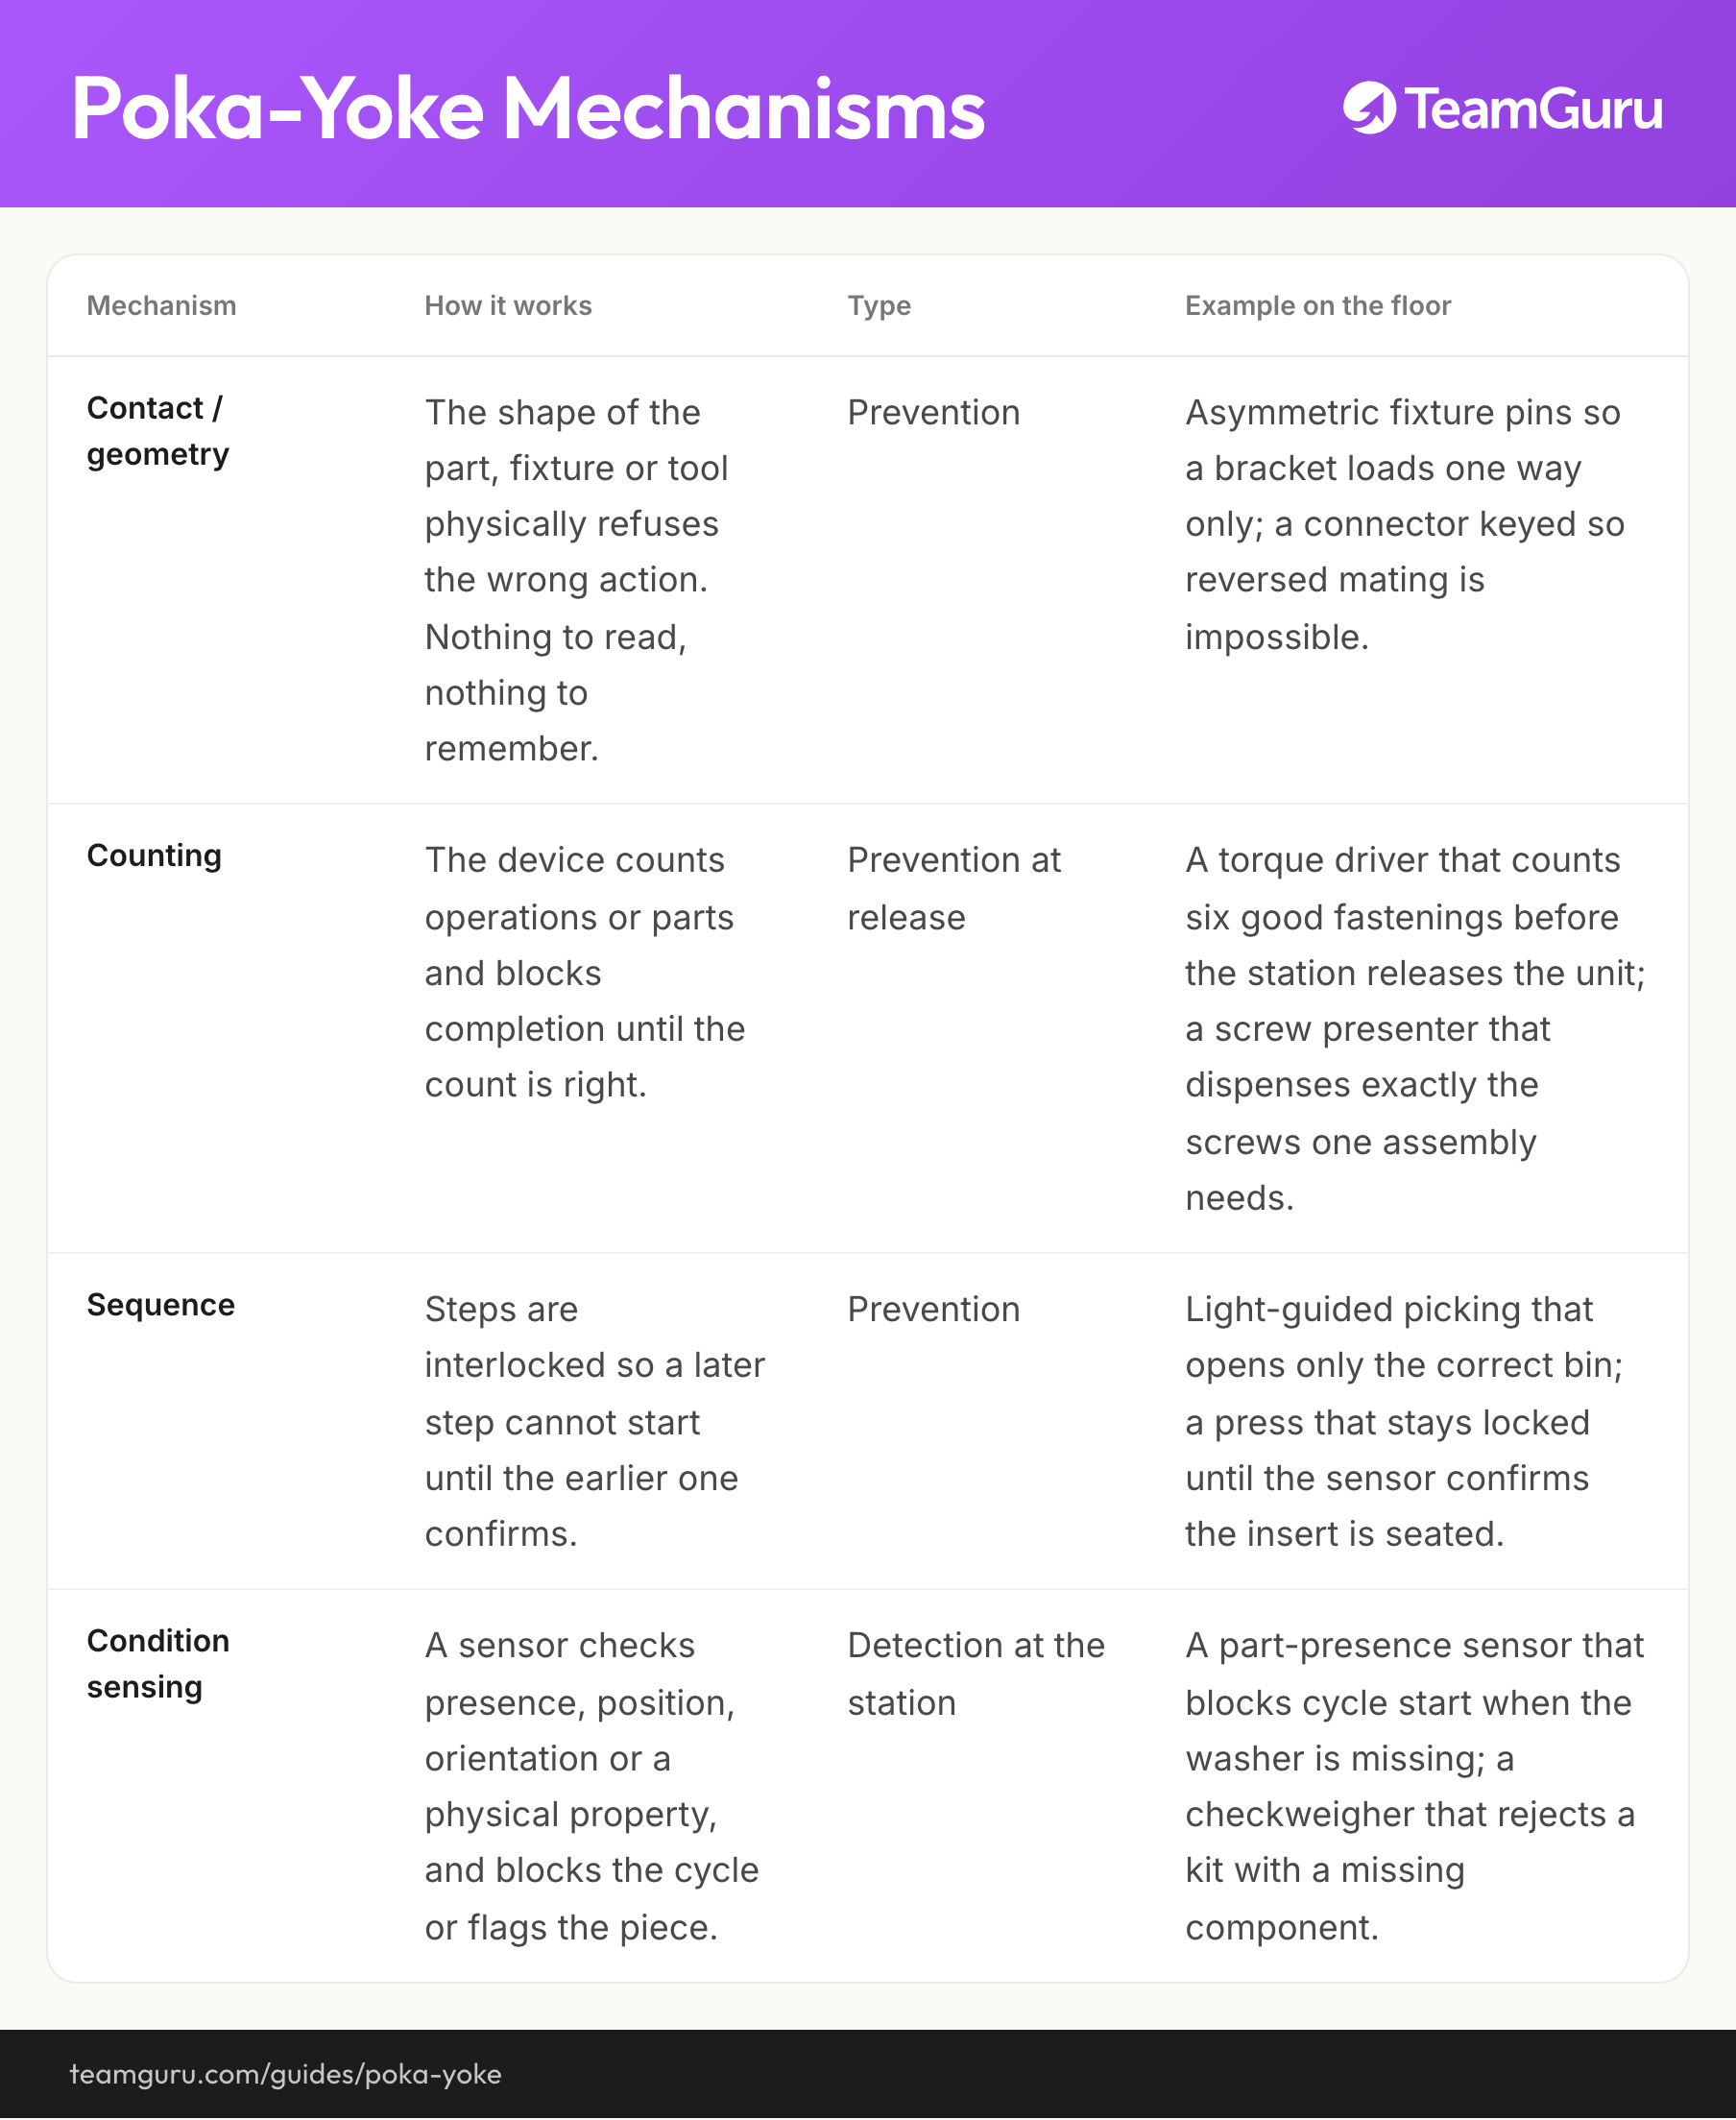
Většina funkčních zařízení je napříč velmi odlišnými výrobky variací čtyř mechanismů. Ty čtyři rodiny jsou důležité proto, že fungují jako konstrukční checklist: když tým neví, jak krok zabezpečit proti chybě, projděte všechny čtyři a obvykle z toho vypadnou dva nebo tři kandidáti.
| Mechanismus | Jak funguje | Typ | Příklad z výroby |
|---|---|---|---|
| Kontakt a geometrie | Tvar dílu, přípravku nebo nástroje fyzicky odmítne špatný úkon. Není co číst, není co si pamatovat. | Prevence | Asymetrické kolíky přípravku, takže konzolu lze založit jen jedním způsobem; kódovaný konektor, který otočený nejde spojit. |
| Počítání | Zařízení počítá úkony nebo díly a blokuje dokončení, dokud počet nesedí. | Prevence při uvolnění | Utahovák, který napočítá šest dobrých spojů, než stanoviště jednotku uvolní; podavač šroubů, který vydá přesně tolik šroubů, kolik jedna montáž potřebuje. |
| Pořadí | Kroky jsou vzájemně blokované: pozdější krok nezačne, dokud ten dřívější nepotvrdí své dokončení. | Prevence | Pick-to-light, který otevře jen správný zásobník; lis, který zůstane zablokovaný, dokud senzor nepotvrdí usazení vložky. |
| Snímání stavu | Senzor kontroluje přítomnost, polohu, orientaci nebo fyzikální vlastnost a buď zablokuje cyklus, nebo kus označí. | Detekce na stanovišti | Senzor přítomnosti dílu, který zablokuje start cyklu, když chybí podložka; kontrolní váha, která vyřadí sadu s chybějící komponentou. |
O třetí sloupec se vyplatí přít, už když zařízení navrhujete. U každého kandidáta se ptejte, co udělá v okamžiku vzniku chyby: udělá ji nemožnou, zastaví kus, nebo jen zapíše záznam? Záznamy jsou užitečné pro zlepšování; zákazníka chrání jen ty první dvě možnosti.
Hierarchie účinnosti
Když ověřený způsob chyby potřebuje opatření, projděte tenhle žebřík shora dolů a zastavte se na nejvyšší úrovni, kterou proveditelnost dovolí. Každý krok níž znamená delší zpětnou vazbu a slabší záruku.
-
Eliminovat krok
PrevencePříležitost zmizí: ze šroubového spoje se stane tvarovaný prvek, z ručního zadání načtení kódu, díl přijde předmontovaný. Není krok, není chyba.
-
Udělat chybu nemožnou
PrevenceGeometrie, kódování a blokování fyzicky odmítnou špatný úkon. Otočený díl nezapadne; lis nespustí cyklus, dokud se nezavře kryt.
-
Udělat chybu zjevnou na stanovišti
Detekce na stanovištiChyba se pořád stane, ale zařízení kus zastaví nebo rozsvítí stanoviště ještě v rámci cyklu, a chyba se opraví tam a tehdy, kde a kdy vznikla.
-
Odhalit dál v toku
Pozdní detekceChybu najde následující proces, o minuty nebo hodiny později. Vada už putovala, stopa vychladla a začíná třídění.
-
Zkontrolovat na konci
Pozdní detekceVýstupní kontrola filtruje, co proces vyrobil. Zachytí hodně, o příčině nedokáže nic a účtuje si každou směnu, napořád.
-
Varovat a školit
OrganizačníŠtítky, cedule a záznamy o školení. Jako doplněk kolem zařízení jsou užitečné; jako jediná bariéra jsou zdokumentovaný plán, jak svést vinu na toho, kdo zrovna bude u stanoviště stát, až nevyhnutelné nastane.
Spodní dvě úrovně nejsou chybuvzdornost vůbec. Je to jen to, co proces má, zatímco čeká na zařízení. Poctivě se žebřík používá takhle: každý způsob chyby, který dnes hlídá jen úroveň 5 nebo 6, veďte jako otevřený bod na seznamu zlepšování.
Levné vydrží víc než chytré
Vyzrálé portfolio poka-yoke zařízení působí při prohlídce závodu nezajímavě: kolíky, vodítka, šablony, počítadla, koncové spínače. To je přednost. Asymetrický kolík za 40 dolarů, který znemožní špatné založení, ochrání víc než kamerový systém, který nikdo neudržuje, a stojí za to říct nahlas proč: kolík se nerozladí, nezávisí na osvětlení, nemá parametry a nepotřebuje specialistu. Když se rozbije, rozbije se viditelně. Složitá detekce selhává tiše a tiše selhané zařízení je horší než žádné, protože úsek věří, že je chráněný.
Druhý důvod, proč jednoduchá řešení obstojí lépe, je otázka, kdo takové zařízení dokáže navrhnout. Operátoři vědí, kde jsou pasti: které dvě etikety vypadají ve 3:00 v noci stejně, který díl skoro pasuje obráceně, který krok se vynechá, když linka nabírá skluz. Udělejte z chybuvzdornosti stálé téma kaizenu: jeden nápad na zabezpečení proti chybě na tým a měsíc, postavený týmem spolu s údržbou, stojí málo a soustavně odstraňuje pasti, na které by žádný investiční projekt nikdy nedošel.
Co mají dobrá zařízení společného
- Nepřidají žádný pohyb a téměř žádné sekundy: při taktu 118 sekund bude zařízení, které stojí tři sekundy navíc na cyklus, do čtvrtka obcházené.
- Selhávají bezpečně: když odejde samo zařízení, stanoviště se zastaví, místo aby pouštělo neověřené kusy.
- Jdou vyzkoušet za minutu známým zmetkovým vzorovým kusem, takže kontrola na začátku směny se opravdu dělá.
- Rozumí jim každý v úseku: parta, která neumí vysvětlit, co zařízení kontroluje, si nevšimne, když kontrolovat přestane.
- Jsou dost levná na zkopírování, takže druhé a třetí stanoviště nepotřebuje rozpočtový cyklus.
Typické neúspěchy
Klasickým neúspěchem poka-yoke je obcházené zařízení a klasická reakce v tom vidí problém s disciplínou. Čtěte to nejdřív jako zpětnou vazbu: obcházené zařízení téměř vždy stojí sekundy, které takt nemá, nebo hlásí planý poplach na dobrých kusech. Lidé neobcházejí ochranu, která funguje a nic je nestojí. Opravte konstrukci a o disciplíně mluvte potom, pokud vůbec zbude co řešit.
Jak vypadá špatný stav
- Zařízení se obcházejí lepicí páskou, propojkami nebo sdíleným kódem pro odblokování, protože zdržují cyklus
- Alarmy jsou tak časté, že se je úsek naučil přeslechnout
- Spuštění nemá dohodnutý další krok, takže označené kusy se vracejí zpátky do toku
- Zařízení nikdo neověřuje, takže mrtvý senzor týdny pouští vady dál
- Chybuvzdornost je jen seznamem investičních požadavků, který čeká na rozpočet příštího roku
Jak vypadá dobrý stav
- Zařízení zastaví kus uvnitř cyklu, na stanovišti, které chybu vyrobilo
- Každé spuštění má reakční plán: kus zajistit, spuštění zaznamenat, určit, kdo rozhoduje
- Kontrola vzorovým kusem na začátku směny dokládá, že zařízení pořád spouští
- Podíl falešných spuštění se sleduje a v prvním měsíci se stlačí téměř k nule
- Další zařízení míří na nejzávažnější únik z prioritního seznamu FMEA
Po zavedení zařízení: zmenšování kontroly
Zařízení s čistými daty mění aritmetiku dál v toku. Korektivní akce zavedené během hašení požárů se mohou stáhnout na výběrovou kontrolu, z kontroly na konci linky zbyde audit a zmetky a přepracování přestanou zatěžovat ukazatele kvality ve výchozí sadě KPI, zatímco se zotavuje faktor kvality v OEE (celková efektivnost zařízení). To je výnos, který hierarchie slibuje: prevence se zaplatí jednou a od té chvíle už jen šetří, zatímco kontrola si účtuje každou směnu.
Zbývá řídicí řetězec kolem spuštění. Zařízení, které zastaví kus, má odvedenou půlku práce; někdo pořád musí kus zajistit, rozhodnout o jeho dalším osudu a všimnout si, že tentýž způsob chyby spustil tenhle měsíc devětkrát, což je zadání pro řešení problémů, ne řádek v provozním deníku. Právě sem TeamGuru přirozeně zapadá: oblast využití alerty kvality dává každému spuštěnému zařízení reakční workflow. Alert vzniká přímo na stanovišti, korektivní akce i rozhodnutí o osudu kusu mají svého vlastníka a termín a opakovaná spuštění jsou natolik viditelná, že si vyžádají případ analýzy kořenových příčin.
Na roadmapě běží chybuvzdornost dál uvnitř praktiky zařízení a metody: FMEA přináší nové priority, kaizen běží souběžně a výsledky se dostávají do Obeya a přezkoumání vedením v závodě jako méně úniků a klesající náklady na nekvalitu.
Vezměte si s sebou
Diagram z tohoto průvodce jako obrázek, volně použitelný v interních školeních a workshopech.
Stáhnout PNGČasté otázky
Co znamená poka-yoke?
Jaký je rozdíl mezi preventivním a detekčním poka-yoke?
Jaké jsou příklady poka-yoke v montáži?
Kolik stojí poka-yoke zařízení?
Kdo má poka-yoke zařízení navrhovat?
Co se stane, když poka-yoke zařízení spustí?
Jak to TeamGuru řeší v praxi