Guida all'implementazione
Poka Yoke.
Il Poka Yoke è la pratica lean che rende un processo a prova di errore: lo sbaglio umano o non può proprio accadere, oppure si vede nell'istante in cui accade, alla postazione. Prende di mira l'errore, non l'operatore: dove uno sbaglio è possibile, prima o poi un turno lo produce. I dispositivi buoni sono semplici, stanno dentro il tempo ciclo e valgono più sia del controllo a fine linea sia dell'ennesimo richiamo in formazione. La prevenzione batte la rilevazione, e rilevare alla postazione batte controllare alla fine.
Che cos'è il Poka Yoke
Poka yoke in giapponese vuol dire evitare gli errori involontari, e in produzione dà il nome a una disciplina precisa di progettazione: cambiare il pezzo, l'attrezzatura, l'utensile o la sequenza in modo che uno sbaglio umano o non possa fisicamente accadere, oppure diventi visibile dentro lo stesso ciclo, alla postazione in cui è stato fatto. Un connettore polarizzato che non si può inserire al contrario è un poka yoke. Lo è anche un avvitatore che conta i serraggi e si rifiuta di liberare il pezzo finché tutti i giunti non hanno dato un ciclo buono.
L'idea viene da Shigeo Shingo e dal Toyota Production System, e la sua mossa centrale è una distinzione che la maggior parte dei sistemi qualità lascia sfumata: un errore non è un difetto. Gli errori (una fase saltata, un pezzo al contrario, un prelievo sbagliato) sono il prodotto normale dell'attenzione umana applicata a un lavoro ripetitivo. I difetti sono errori a cui è stato permesso di viaggiare. Il controllo accetta il legame tra i due e cerca di filtrare il risultato. Il Poka Yoke quel legame lo spezza.
Per questo il bersaglio onesto è l'errore, non l'operatore. A 456 unità al giorno, un modo di errore con una probabilità di uno su diecimila per ciclo si presenta all'incirca ogni tre settimane, per sempre, chiunque sia di turno. Un cartello di avvertimento e un registro di formazione quell'aritmetica non la cambiano. Una spina sull'attrezzatura sì. Dove uno sbaglio è possibile, prima o poi un turno lo produce, quindi le scelte vere sono tre: renderlo impossibile, renderlo subito visibile, oppure mettere in conto di trovarlo dal cliente, per sempre.
Dove si colloca il Poka Yoke nella roadmap di trasformazione
Nella roadmap di implementazione di TeamGuru, rendere i processi a prova di errore appartiene alla pratica impianti e metodi della fase Miglioramento, accanto a SMED e TPM. È una disciplina di contromisura, il che vuol dire che ha bisogno di una lista di bersagli: le righe prioritarie di una FMEA viva e le cause verificate che continuano a tornare nei casi RCCA sono da dove nascono i buoni progetti di Poka Yoke. Un dispositivo costruito senza quel lavoro a monte è un'ipotesi con un sensore attaccato.
- Prima Daily Management
- Sei qui SMED, TPM, FMEA e Poka-Yoke
- In parallelo Kaizen
- Dopo Obeya e riesami di direzione
Quando un dispositivo non serve
Rendere i processi a prova di errore ha diritto a una fetta di qualsiasi budget qualità, ed è proprio per questo che servono dei criteri di «non ancora». Non costruire un dispositivo quando:
- Non sai raccontare come nasce davvero l'errore. Se la squadra non ha visto lo sbaglio succedere, o non lo ha riprodotto, il dispositivo blocca un'ipotesi. Automatizzare una teoria sbagliata produce una postazione più scomoda e protetta esattamente come prima.
- Il rischio è trascurabile mentre il difetto numero uno resta scoperto. Mettere sensori su un difetto estetico mentre il primo difetto che arriva al cliente non ha nessuna barriera è un errore di portafoglio. Prima ordina i modi di errore per conseguenza e per storico di fughe, poi lavora la lista.
- La fase si può semplicemente eliminare. Se un giunto avvitato può diventare una forma stampata, o una digitazione può diventare la lettura di un codice a barre, togliere l'occasione vale più che presidiarla. L'eliminazione sta in cima alla scala qui sotto, ed è la prima cosa da verificare.
Come si realizza un dispositivo
Un modo di errore alla volta, sul processo, con la squadra. La sequenza:
-
Scegli il difetto che sfugge di più.
Prendilo dalle priorità della FMEA, dalle cause che tornano e dallo storico dei reclami cliente, non da dove è più comodo mettere un sensore. Un modo di errore, una postazione, un dispositivo. Un programma antierrore lanciato ovunque tutto insieme produce soprattutto riunioni.
-
Studia come nasce davvero l'errore.
Guarda cicli veri alla postazione, anche a fine turno, durante i cambi e sulle rilavorazioni, perché è lì che gli errori si addensano. Chiedi agli operatori dove sono le trappole: di solito sanno dirti quale mancato errore intercettano ogni settimana. Scrivi il meccanismo dell'errore in una frase prima di progettare qualsiasi cosa.
-
Sali più in alto che puoi sulla scala.
La prevenzione batte la rilevazione, rilevare alla postazione batte rilevare a valle, e qualsiasi cosa batte il collaudo a fine linea. La fattibilità comprende takt e manutenzione: un dispositivo più semplice che regge il ritmo del ciclo vale più di uno più robusto che ha bisogno di uno specialista ogni mese.
-
Provalo con la squadra che ci dovrà convivere.
Fai un prototipo che costa poco e tienilo a takt per una o due settimane. Conta i falsi allarmi dal primo giorno: un dispositivo che ferma pezzi buoni insegna al reparto a ignorarlo, e un dispositivo ignorato è peggio di niente, perché sembra una protezione.
-
Verifica con i dati, non con una dimostrazione.
Confronta il livello di difettosità a valle prima e dopo, su volumi che vogliano dire qualcosa. Registra la quota di falsi allarmi e l'effetto sul tempo ciclo. Il collaudo di accettazione è uno solo: il dispositivo deve scattare, ogni volta, su un pezzo campione difettoso.
-
Scrivilo nel lavoro standardizzato e nel piano di controllo.
La verifica del dispositivo a inizio turno entra nel lavoro standardizzato dell'operatore, il dispositivo diventa una riga del piano di controllo e ogni scatto ha un passo successivo concordato. Un dispositivo non documentato smette di essere controllato il mese in cui chi ci teneva cambia lavoro.
È l'ultimo passo a decidere se tra un anno il dispositivo funzionerà ancora. La verifica con il pezzo campione sta nel lavoro standardizzato dell'operatore, il dispositivo sta sul piano di controllo, e tutti e due stanno negli audit stratificati, perché un dispositivo che nessuno verifica non protegge nessuno.
Un esempio: la postazione di serraggio dei raccordi
Il produttore di componenti da 450 persone che accompagna queste guide, 456 unità al giorno su due turni con un takt di 118 secondi al montaggio finale, continuava a incontrare sempre lo stesso difetto: un raccordo idraulico serrato sotto coppia, trovato alla prova di tenuta e ogni tanto dal cliente. Un caso sulle cause radice aveva già prodotto uno standard di coppia come si deve, eppure il difetto continuava a sfuggire all'incirca una volta a settimana, perché l'errore rimasto non era una questione di sapere. Ogni unità porta sei raccordi, e sotto pressione di tempo il sesto giunto ogni tanto prendeva l'avvitatore ma non il ciclo completo. I numeri sono illustrativi; la dinamica no.
La contromisura è stata un avvitatore con trasduttore di coppia e conferma di conteggio, un dispositivo di conteggio secondo la tabella dei meccanismi qui sotto. L'avvitatore conta i cicli di coppia buoni e il supporto trattiene l'unità finché non registra sei segnali OK; un giunto saltato o incompleto accende la segnalazione alla postazione e blocca il rilascio, tutto dentro i 118 secondi di ciclo. Le due settimane di prova hanno fatto emergere un problema di progetto vero: le unità in rilavorazione arrivavano con qualche giunto già serrato e facevano scattare falsi allarmi, così per la rilavorazione è stata prevista una modalità dedicata, con sblocco del capoturno e una riga di registro. Dopo quattro settimane di dati puliti, il difetto sfuggito alla prova di tenuta è andato a zero e il controllo di contenimento al 100% ereditato dal caso RCCA è stato ridotto a un campionamento.
I quattro meccanismi
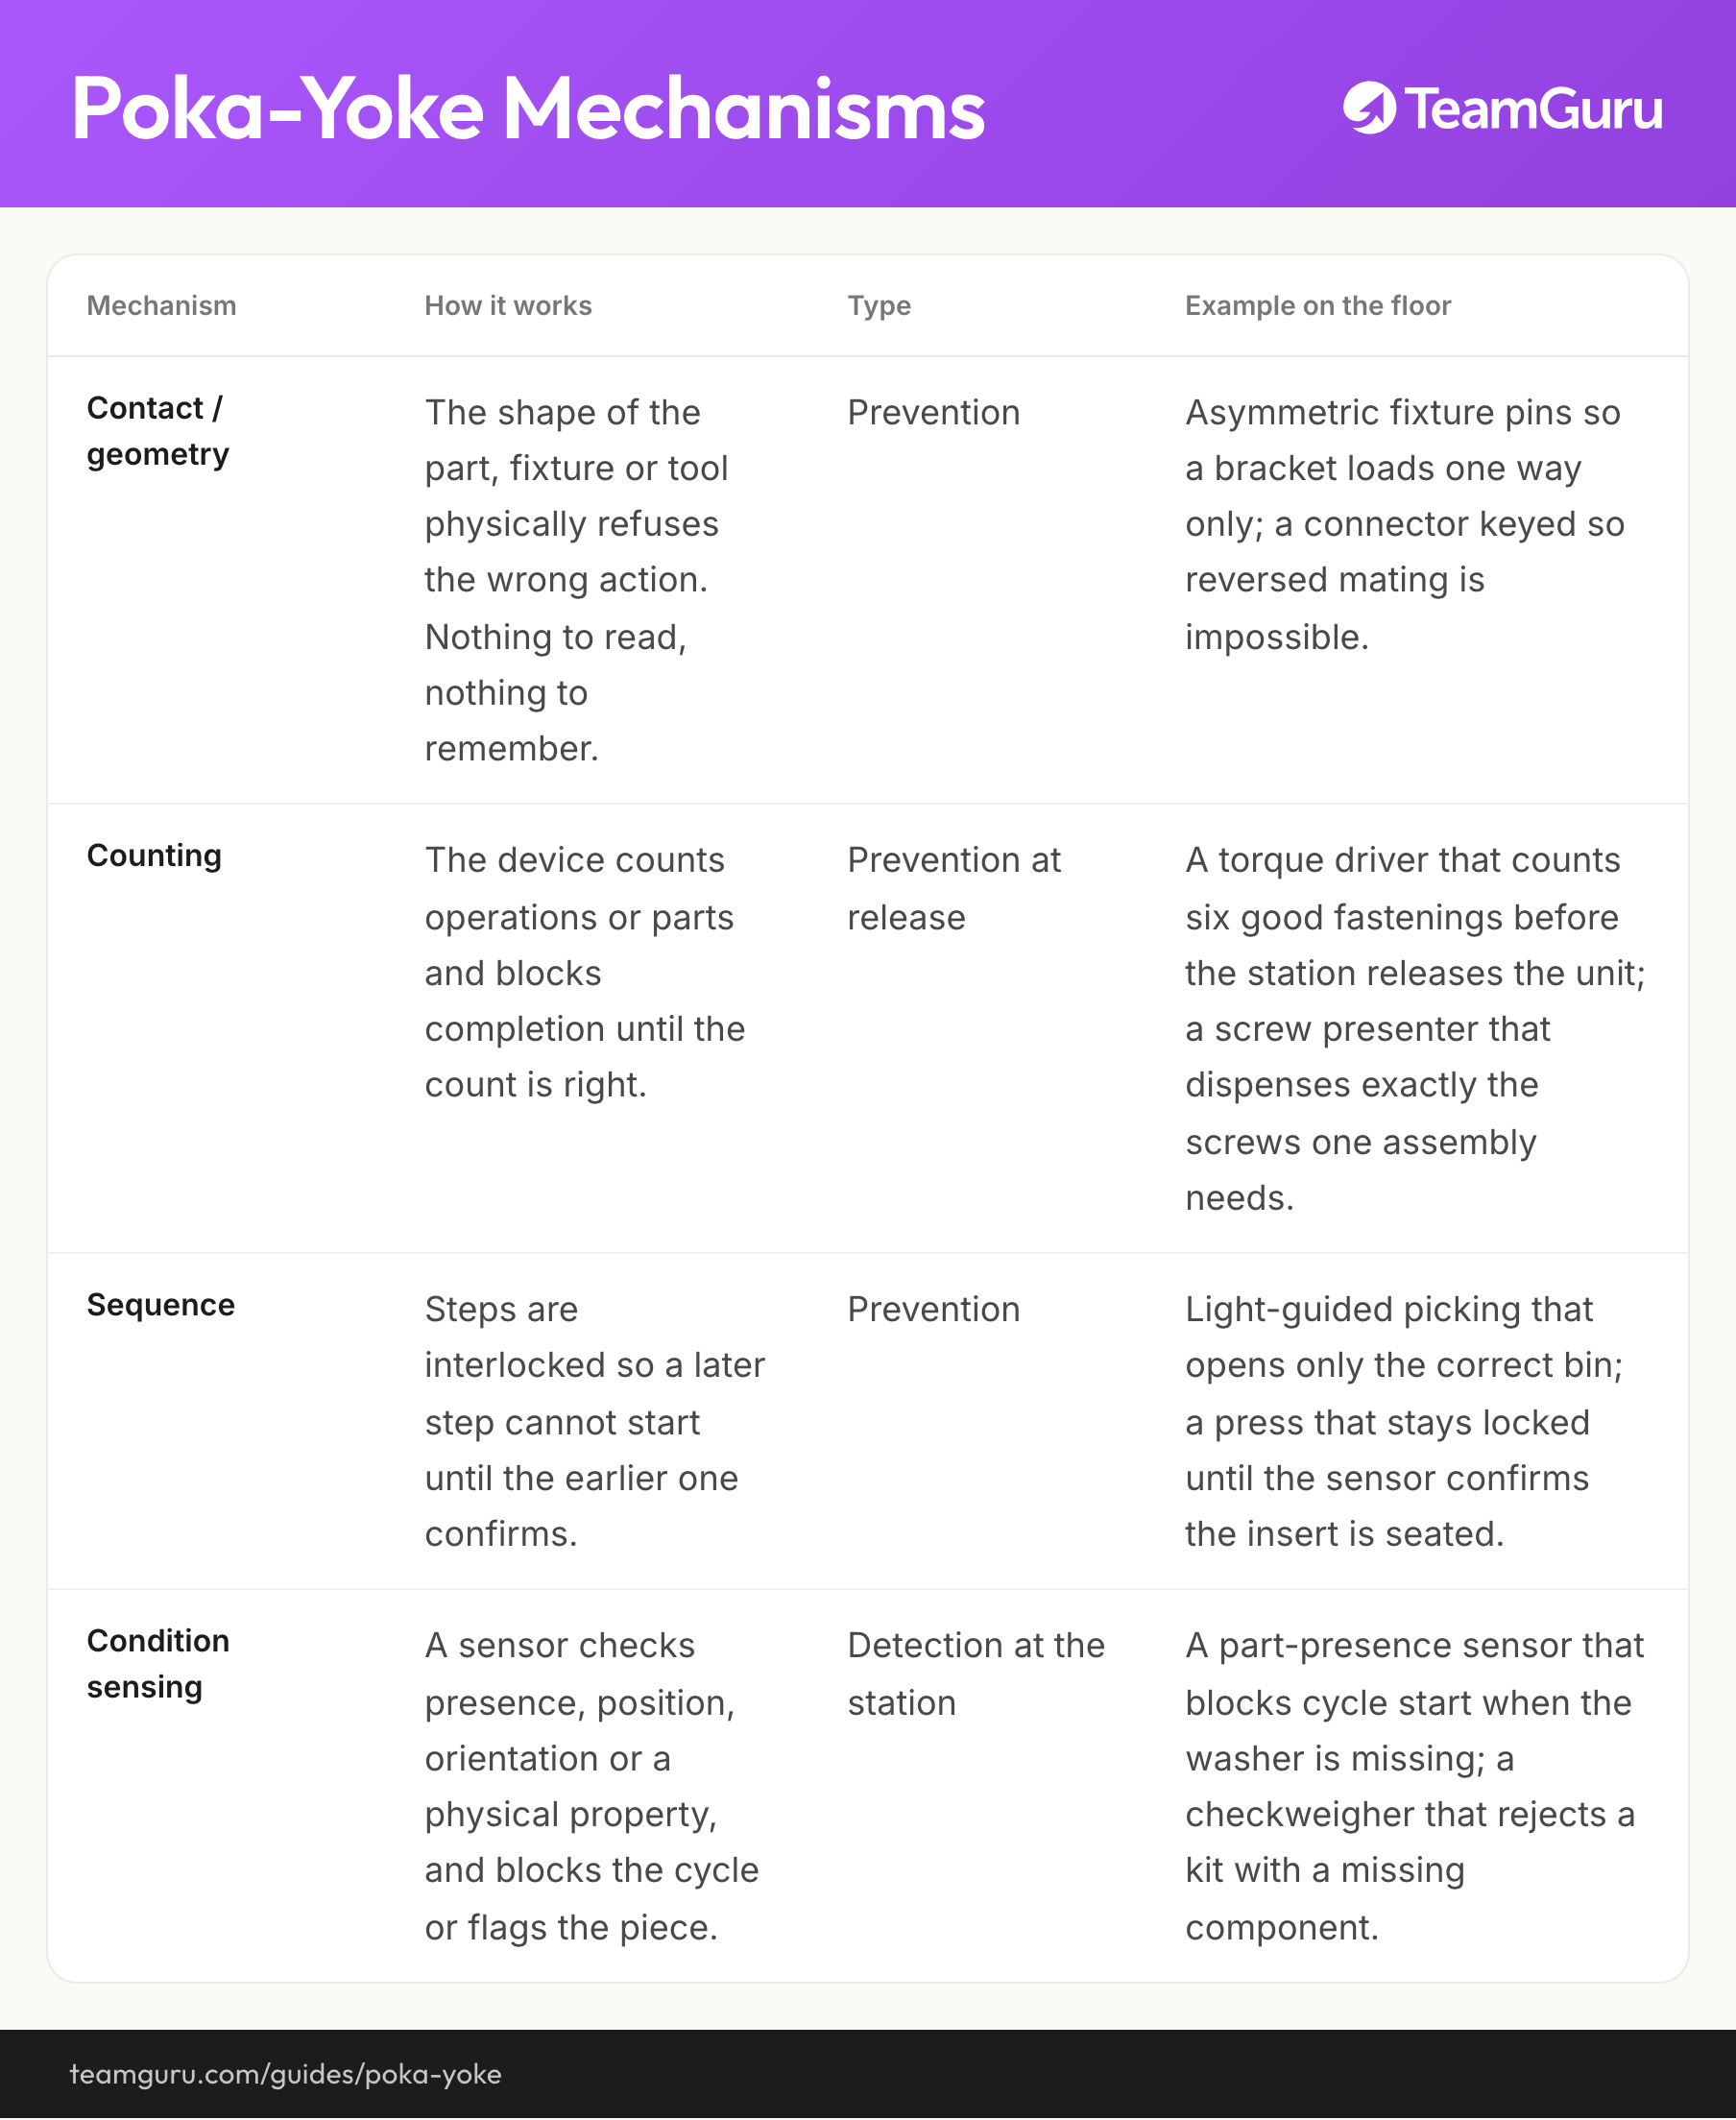
Quasi tutti i dispositivi che funzionano, su prodotti anche molto diversi, sono varianti di quattro meccanismi. Le famiglie contano perché sono una checklist di progettazione: quando una squadra è bloccata su come mettere al riparo una fase, passarle in rassegna tutte e quattro di solito produce due o tre candidati.
| Meccanismo | Come funziona | Tipo | Esempio in reparto |
|---|---|---|---|
| Contatto e geometria | La forma del pezzo, dell'attrezzatura o dell'utensile rifiuta fisicamente la mossa sbagliata. Niente da leggere, niente da ricordare. | Prevenzione | Spine asimmetriche sull'attrezzatura, così la staffa entra in un verso solo; un connettore polarizzato che non si può inserire al contrario. |
| Conteggio | Il dispositivo conta le operazioni o i pezzi e non lascia chiudere il ciclo finché il conto non torna. | Prevenzione al rilascio | Un avvitatore che conta sei serraggi buoni prima che la postazione liberi il pezzo; un distributore che eroga esattamente le viti di un montaggio. |
| Sequenza | Le fasi sono interbloccate: la successiva non parte finché la precedente non ha dato conferma. | Prevenzione | Prelievo pick-to-light che apre solo il contenitore giusto; una pressa che resta bloccata finché il sensore non conferma che l'inserto è in sede. |
| Rilevamento di condizione | Un sensore verifica presenza, posizione, orientamento o una grandezza fisica, e blocca il ciclo o segnala il pezzo. | Rilevazione alla postazione | Un sensore di presenza che impedisce l'avvio quando manca la rondella; una pesatrice di controllo che scarta un kit a cui manca un componente. |
La terza colonna è quella su cui discutere nelle revisioni di progetto. Per ogni dispositivo candidato, chiediti che cosa fa nell'istante in cui l'errore accade: lo rende impossibile, ferma il pezzo, o scrive soltanto una registrazione? Le registrazioni servono per migliorare; solo i primi due proteggono il cliente.
La scala di efficacia
Quando un modo di errore verificato ha bisogno di una contromisura, scendi questa scala e fermati al gradino più alto che la fattibilità consente. Ogni gradino più in basso vuol dire una risposta che arriva più tardi e una garanzia più debole.
-
Elimina la fase
PrevenzioneL'occasione sparisce: il giunto diventa una forma stampata, la digitazione diventa una lettura di codice, il pezzo arriva già montato. Niente fase, niente errore.
-
Rendi l'errore impossibile
PrevenzioneGeometria, polarizzazione e interblocchi rifiutano fisicamente la mossa sbagliata. Il pezzo al contrario non entra; la pressa non parte finché il riparo non è chiuso.
-
Rendi l'errore evidente alla postazione
Rilevazione alla postazioneLo sbaglio succede ancora, ma il dispositivo blocca il pezzo o accende la segnalazione luminosa dentro il ciclo, e l'errore si corregge dove e quando è stato fatto.
-
Rileva a valle
Rilevazione tardivaLo prende il processo successivo, minuti o ore dopo. Il difetto ha viaggiato, la pista si è raffreddata e comincia la cernita.
-
Controlla alla fine
Rilevazione tardivaIl collaudo finale filtra quello che il processo ha prodotto. Ne prende tanto, non dimostra niente sulla causa e ti manda il conto a ogni turno, per sempre.
-
Avvisa e forma
OrganizzativoCartelli, etichette e registri di formazione. Utili come contorno di un dispositivo; da soli sono un piano scritto per dare la colpa a chi si troverà lì quando l'inevitabile accadrà.
Gli ultimi due gradini non sono affatto processi a prova di errore. Sono quello che un processo ha mentre aspetta un dispositivo, e il modo onesto di usare la scala è trattare ogni modo di errore difeso oggi solo dal gradino 5 o 6 come un punto aperto nella lista dei miglioramenti.
Semplice batte ingegnoso
Un parco di poka yoke maturo, durante una visita in stabilimento, non fa nessun effetto: spine, guide, dime, contatori, finecorsa. È un pregio, e vale la pena dire perché. Una spina asimmetrica da 40 euro che rende impossibile caricare il pezzo al contrario vale più di un sistema di visione che nessuno mantiene: la spina non ha derive, non dipende dalla luce, non ha parametri e non ha bisogno di uno specialista. Quando si rompe, si rompe in modo visibile. La rilevazione complessa si guasta in silenzio, e un dispositivo guasto in silenzio è peggio di nessun dispositivo, perché il reparto si crede protetto.
L'altro motivo per cui vince la soluzione semplice è chi la può progettare. Gli operatori sanno dove sono le trappole: quali due etichette si somigliano alle tre di notte, quale pezzo entra quasi al contrario, quale fase salta quando la linea è in ritardo. Fai dei dispositivi antierrore un filone stabile del Kaizen: un'idea antierrore al mese per squadra, realizzata dalla squadra insieme alla manutenzione, costa poco e toglie di mezzo, una dopo l'altra, trappole che nessun progetto di investimento raggiungerebbe mai.
Che cosa hanno in comune i dispositivi buoni
- Non aggiungono nessun movimento e quasi nessun secondo: con un takt di 118 secondi, un dispositivo che ne costa tre in più a ciclo entro giovedì viene escluso.
- Si guastano in sicurezza: quando muore il dispositivo, la postazione si ferma, invece di lasciar passare pezzi non verificati.
- Si provano in un minuto con un pezzo campione difettoso, così la verifica di inizio turno si fa davvero.
- Li capiscono tutti in reparto: una squadra che non sa spiegare che cosa controlla il dispositivo non può accorgersi quando smette di controllare.
- Costano abbastanza poco da poterli copiare, così la seconda e la terza postazione non devono aspettare un ciclo di budget.
Come fallisce il Poka Yoke
Il fallimento classico è il dispositivo escluso, e la reazione classica è leggerlo come un problema di disciplina. Leggilo prima di tutto come un segnale: un dispositivo escluso quasi sempre costa secondi che il takt non ha, oppure grida al lupo sui pezzi buoni. Nessuno esclude una protezione che funziona e non gli costa niente. Sistema il progetto, poi, se resta qualcosa di cui parlare, parla di disciplina.
Come si vede che va male
- Dispositivi esclusi con nastro adesivo, ponticelli o un codice di sblocco che sanno tutti, perché rallentano il ciclo
- Allarmi così frequenti che il reparto ha imparato a lavorare dentro il rumore
- Uno scatto non ha un passo successivo concordato, così i pezzi segnalati tornano nel flusso
- Nessuno verifica i dispositivi, così un sensore morto lascia passare difetti per settimane
- I dispositivi antierrore vivono come lista di richieste di investimento, in attesa del budget dell'anno prossimo
Come si vede che va bene
- Il dispositivo ferma il pezzo dentro il ciclo, alla postazione che lo ha fatto
- Ogni scatto ha un piano di reazione: contenere il pezzo, registrarlo, dire chi decide
- Una verifica con il pezzo campione a inizio turno dimostra che il dispositivo scatta ancora
- La quota di falsi allarmi si misura e si porta vicino a zero nel primo mese
- Il prossimo dispositivo punta al difetto che sfugge di più nelle priorità della FMEA
Dopo il dispositivo: ridurre i controlli
Un dispositivo con dati puliti cambia l'aritmetica a valle. I controlli di contenimento messi in piedi mentre si spegnevano incendi possono scendere a campionamento, il collaudo finale si restringe fino a diventare un audit, e scarti e rilavorazioni smettono di tassare gli indicatori di qualità della baseline dei KPI mentre il fattore qualità dell'OEE si riprende. È il ritorno che la scala promette: la prevenzione si paga una volta e continua a rendere, il controllo manda il conto a ogni turno.
Quello che resta è la catena di gestione attorno agli scatti. Un dispositivo che ferma un pezzo ha fatto metà del lavoro: qualcuno deve ancora contenere il pezzo, decidere che cosa farne e accorgersi che lo stesso modo di errore è scattato nove volte questo mese, cosa che è un incarico di problem solving, non una riga di registro. È qui che TeamGuru si inserisce con naturalezza: il caso d'uso gestione degli alert qualità dà a ogni dispositivo che scatta un flusso di reazione, con l'alert aperto alla postazione, contenimento e decisione sul pezzo portati avanti da responsabili con una data, e gli scatti ripetuti abbastanza visibili da pretendere un caso sulle cause radice.
Sulla roadmap, il lavoro antierrore continua dentro la pratica impianti e metodi man mano che la FMEA produce nuove priorità, in parallelo con il flusso Kaizen, e i suoi risultati arrivano fino a Obeya e riesami di direzione dello stabilimento come meno difetti sfuggiti e un costo della non qualità che scende.
Portalo con te
Il diagramma di questa guida come immagine, da riutilizzare liberamente nella formazione interna e nei workshop.
Scarica il PNGDomande frequenti
Che cosa vuol dire poka yoke?
Che differenza c'è tra poka yoke di prevenzione e di rilevazione?
Quali sono esempi di poka yoke in montaggio?
Quanto costa un dispositivo poka yoke?
Chi deve progettare i dispositivi antierrore?
Che cosa si fa quando un dispositivo antierrore scatta?
Come funziona in TeamGuru