Guide de mise en œuvre
Poka-Yoke.
Le Poka-Yoke, c'est la pratique Lean qui consiste à fiabiliser un processus pour que l'erreur humaine devienne impossible, ou visible à l'instant où elle se produit, au poste. La cible est l'erreur, pas l'opérateur : partout où une erreur est possible, assez d'équipes finiront par la commettre. Un bon dispositif est simple, tient dans le temps de cycle, et vaut mieux qu'un contrôle en fin de ligne ou qu'une formation de plus. La prévention bat la détection, et la détection au poste bat le contrôle final.
Ce qu'est le Poka-Yoke
Poka-Yoke veut dire, en japonais, éviter les erreurs d'inattention, et en production le mot désigne une discipline de conception précise : modifier la pièce, le gabarit, l'outil ou la séquence pour qu'une erreur humaine devienne physiquement impossible, ou visible dans le cycle même, au poste où elle a été commise. Un connecteur détrompé, impossible à brancher à l'envers, est un Poka-Yoke. Une visseuse qui compte les vissages et refuse de libérer l'ensemble tant que chaque liaison n'a pas remonté un cycle correct en est un aussi. En français, on dit le plus souvent détrompeur ou dispositif anti-erreur.
L'idée vient de Shigeo Shingo et du système de production Toyota, et elle repose sur une distinction que la plupart des systèmes qualité laissent floue : une erreur n'est pas un défaut. Les erreurs, une étape sautée, une pièce montée à l'envers, une mauvaise prise, sont une production normale de l'attention humaine appliquée à un travail répétitif. Les défauts sont les erreurs à qui on a laissé faire du chemin. Le contrôle accepte le lien entre les deux et cherche à filtrer le résultat. Le Poka-Yoke coupe le lien.
C'est pourquoi la cible honnête est l'erreur, pas l'opérateur. À 456 pièces par jour, un mode d'erreur qui a une chance sur dix mille de se produire par cycle ressortira environ toutes les trois semaines, indéfiniment, quelle que soit l'équipe en poste. Une étiquette d'avertissement et une attestation de formation ne changent rien à cette arithmétique. Un pion de gabarit, si. Partout où une erreur est possible, assez d'équipes finiront par la commettre : il ne reste donc que trois choix, la rendre impossible, la rendre immédiatement visible, ou accepter de la découvrir chez le client, indéfiniment.
Où le Poka-Yoke se place dans la feuille de route
Sur la feuille de route de déploiement TeamGuru, le détrompage relève de la pratique équipements et méthodes, dans la phase d'amélioration, aux côtés du SMED et de la TPM. C'est une discipline de contre-mesures, donc elle a besoin d'une liste de cibles : les lignes prioritaires d'une AMDEC (FMEA) vivante et les causes vérifiées qui reviennent dans les dossiers d'analyse des causes racines sont ce dont naissent les bons projets anti-erreur. Un dispositif construit sans ce travail en amont est une supposition avec un capteur dessus.
- Avant Management quotidien
- Vous êtes ici SMED, TPM, AMDEC & Poka-Yoke
- En parallèle Kaizen
- Après Obeya & revues de direction
Quand ne pas poser de dispositif
Le détrompage a de bons arguments face à n'importe quel budget qualité, et c'est justement pour cela qu'il lui faut des critères de « pas encore ». Ne construisez pas de dispositif quand :
- Vous ne savez pas décrire comment l'erreur se produit. Si l'équipe n'a pas vu l'erreur arriver, ou ne l'a pas reproduite, le dispositif bloquera une hypothèse. Automatiser une mauvaise théorie donne un poste plus pénible à tenir et exactement aussi peu protégé qu'avant.
- Le risque est mineur alors que le défaut numéro un reste ouvert. Truffer de capteurs un défaut d'aspect pendant que le premier défaut parti chez le client n'a aucune barrière, c'est se tromper de portefeuille. Classez d'abord les modes d'erreur par conséquence et par historique, puis descendez la liste.
- L'opération peut tout simplement disparaître. Si une liaison vissée peut devenir une forme obtenue directement, ou une saisie manuelle une lecture de code-barres, supprimer l'occasion d'erreur vaut mieux que la garder sous surveillance. La suppression est en haut de la hiérarchie ci-dessous, et c'est la première case à cocher.
Mettre en place un dispositif
Un mode d'erreur à la fois, au processus, avec l'équipe. La marche à suivre :
-
Choisissez le défaut qui échappe le plus.
Prenez-le dans les lignes prioritaires de l'AMDEC, dans les causes qui reviennent et dans l'historique des réclamations client, pas dans ce qui se prête le mieux à un capteur. Un mode d'erreur, un poste, un dispositif. Un programme anti-erreur lancé partout en même temps produit surtout des réunions.
-
Étudiez comment l'erreur se produit vraiment.
Observez des cycles réels au poste, y compris en fin de poste, au changement de série et en retouche : c'est là que les erreurs se concentrent. Demandez aux opérateurs où sont les pièges, ils savent en général nommer l'erreur qu'ils rattrapent toutes les semaines. Écrivez le mécanisme de l'erreur en une phrase avant de concevoir quoi que ce soit.
-
Visez le niveau le plus haut possible de la hiérarchie.
La prévention bat la détection, la détection au poste bat la détection en aval, et tout bat le contrôle final. Ce qui est possible dépend aussi du takt time et de la maintenance : un dispositif simple qui tient la cadence sans broncher vaut mieux qu'un dispositif plus puissant qui réclame un spécialiste tous les mois.
-
Essayez-le avec l'équipe qui vivra avec.
Prototypez à bas coût et faites tourner au takt time pendant une à deux semaines. Comptez les déclenchements intempestifs dès le premier jour : un dispositif qui signale des pièces bonnes apprend au secteur à l'ignorer, et un dispositif ignoré est pire que pas de dispositif, parce qu'il ressemble à une protection.
-
Validez sur des données, pas sur une démonstration.
Comparez le taux de défauts en aval avant et après, sur un volume qui veuille dire quelque chose. Relevez le taux de déclenchements intempestifs et l'effet sur le temps de cycle. Le test de recette, c'est le déclenchement systématique sur une pièce étalon volontairement mauvaise.
-
Inscrivez-le dans le travail standardisé et le plan de surveillance.
La vérification du dispositif à la prise de poste entre dans le travail standardisé de l'opérateur, le dispositif devient une ligne du plan de surveillance, et chaque déclenchement reçoit une suite convenue. Un dispositif qui n'est écrit nulle part cesse d'être vérifié le mois où celui qui le portait change de poste.
La dernière étape décide si le dispositif fonctionnera encore dans un an. La vérification sur pièce étalon appartient au travail standardisé de l'opérateur, le dispositif appartient au plan de surveillance, et les deux appartiennent aux audits LPA, parce qu'un dispositif que personne ne vérifie ne protège personne.
Un exemple : le poste de vissage des raccords
L'équipementier de 450 personnes qui sert d'exemple dans ces guides, 456 pièces par jour en deux équipes et un takt time de 118 secondes à l'assemblage final, retrouvait toujours le même défaut : un raccord hydraulique serré au couple insuffisant, détecté à l'essai d'étanchéité et parfois chez le client. Un dossier de causes racines avait déjà produit un standard de couple correct, mais le défaut revenait environ une fois par semaine, parce que l'erreur résiduelle n'était pas un problème de connaissances. Chaque ensemble porte six raccords, et sous la pression du temps le sixième recevait parfois la visseuse sans recevoir le cycle complet. Les chiffres sont fictifs ; le schéma, non.
La contre-mesure a été une visseuse dynamométrique à capteur de couple avec vérification du comptage, un dispositif de comptage au sens du tableau des mécanismes ci-dessous. La visseuse compte les vissages corrects et le support retient l'ensemble jusqu'à six signaux OK ; un vissage manqué ou incomplet allume le poste et bloque la libération, le tout dans les 118 secondes du cycle. Les deux semaines d'essai ont fait apparaître un vrai défaut de conception : les ensembles renvoyés en retouche arrivaient avec des raccords déjà serrés, ce qui provoquait des déclenchements intempestifs. La retouche a donc reçu son propre mode, avec libération par le responsable et enregistrement. Après quatre semaines de données propres, le défaut de couple insuffisant à l'essai d'étanchéité est tombé à zéro et le contrôle à 100 %, hérité de la sécurisation du dossier causes racines, a pu être ramené à un prélèvement.
Les quatre mécanismes
Sur des produits très différents, la plupart des dispositifs qui marchent sont des variations de quatre mécanismes. Ces familles comptent parce qu'elles forment une check-list de conception : quand une équipe sèche sur la façon de fiabiliser une opération, les passer en revue toutes les quatre fait presque toujours sortir deux ou trois candidats.
| Mécanisme | Comment il agit | Type | Exemple à l'atelier |
|---|---|---|---|
| Contact et géométrie | La forme de la pièce, du gabarit ou de l'outil refuse physiquement le mauvais geste. Rien à lire, rien à retenir. | Prévention | Des pions asymétriques sur le gabarit pour qu'une équerre ne se pose que dans un sens ; un connecteur détrompé, impossible à brancher à l'envers. |
| Comptage | Le dispositif compte les opérations ou les pièces et bloque la fin du cycle tant que le compte n'y est pas. | Prévention à la libération | Une visseuse qui compte six vissages corrects avant que le poste libère l'ensemble ; un distributeur qui délivre exactement les vis d'un assemblage. |
| Séquence | Les opérations sont verrouillées entre elles : une étape ne peut pas démarrer tant que la précédente n'a pas confirmé. | Prévention | Un rayonnage à guidage lumineux qui n'ouvre que le bon bac ; une presse qui reste verrouillée tant que le capteur n'a pas confirmé l'insert en place. |
| Détection d'état | Un capteur vérifie une présence, une position, une orientation ou une grandeur physique, puis bloque le cycle ou signale la pièce. | Détection au poste | Un capteur de présence pièce qui interdit le départ cycle quand la rondelle manque ; une peseuse de contrôle qui rejette un kit incomplet. |
La troisième colonne est celle dont il faut débattre en revue de conception. Pour chaque dispositif envisagé, demandez ce qu'il fait à l'instant où l'erreur se produit : il la rend impossible, il arrête la pièce, ou il se contente d'écrire une ligne. Les enregistrements servent à l'amélioration ; seuls les deux premiers protègent le client.
La hiérarchie d'efficacité
Quand un mode d'erreur vérifié appelle une contre-mesure, descendez cette échelle et arrêtez-vous au niveau le plus haut que la faisabilité autorise. Chaque barreau descendu allonge la boucle de retour et affaiblit la garantie.
-
Supprimer l'opération
PréventionL'occasion d'erreur disparaît : l'assemblage vissé devient une forme obtenue directement, la saisie manuelle devient une lecture de code, la pièce arrive déjà assemblée. Pas d'opération, pas d'erreur.
-
Rendre l'erreur impossible
PréventionGéométrie, détrompage et verrouillages refusent physiquement le mauvais geste. La pièce retournée n'entre pas ; la presse ne part pas tant que le protecteur n'est pas fermé.
-
Rendre l'erreur évidente au poste
Détection au posteL'erreur se produit encore, mais le dispositif arrête la pièce ou allume le poste dans le cycle même, et elle se corrige là où et au moment où elle a été faite.
-
Détecter en aval
Détection tardiveLe processus suivant l'attrape, quelques minutes ou quelques heures plus tard. Le défaut a voyagé, la piste est froide, et le tri commence.
-
Contrôler en fin de ligne
Détection tardiveLe contrôle final filtre ce que le processus a produit. Il attrape beaucoup, ne prouve rien sur la cause, et se paie tous les jours, indéfiniment.
-
Avertir et former
AdministratifÉtiquettes, panneaux, attestations de formation. Utiles autour d'un dispositif ; seuls, ils reviennent à prévoir par écrit qui portera la faute le jour où l'inévitable arrivera.
Les deux derniers niveaux ne sont pas du détrompage du tout. C'est ce qu'un processus a sous la main en attendant un dispositif, et la façon honnête de se servir de l'échelle est de traiter tout mode d'erreur couvert uniquement par le niveau 5 ou 6 comme un point ouvert sur la liste d'amélioration.
Le simple bat l'ingénieux
Un parc de Poka-Yoke mature ne fait aucun effet lors d'une visite d'usine : des pions, des guides, des gabarits, des compteurs, des fins de course. C'est une qualité, pas un défaut. Un pion asymétrique à 40 euros qui rend le montage à l'envers impossible vaut mieux qu'un système de vision que personne n'entretient, et il faut dire pourquoi : le pion ne dérive pas, ne dépend pas de l'éclairage, n'a ni paramètres ni spécialiste. Quand il casse, il casse visiblement. Une détection complexe, elle, tombe en panne en silence, et un dispositif en panne silencieuse est pire que pas de dispositif, parce que le secteur se croit protégé.
L'autre raison qui fait gagner le simple, c'est qui peut le concevoir. Les opérateurs savent où sont les pièges : quelles deux étiquettes se ressemblent à 3 heures du matin, quelle pièce entre presque à l'envers, quelle opération saute quand la ligne a du retard. Faites du détrompage une voie permanente du Kaizen : une idée anti-erreur par équipe et par mois, réalisée par l'équipe avec la maintenance, coûte peu et supprime régulièrement des pièges qu'aucun projet d'investissement n'atteindrait jamais.
Ce que les bons dispositifs ont en commun
- Ils n'ajoutent aucun déplacement et presque aucune seconde : à 118 secondes de takt time, un dispositif qui coûte trois secondes par cycle sera contourné avant jeudi.
- Ils sont sûrs en cas de panne : quand le dispositif lui-même meurt, le poste s'arrête au lieu de laisser passer des pièces non vérifiées.
- Ils se testent en une minute avec une pièce étalon volontairement mauvaise, pour que la vérification de prise de poste ait lieu pour de bon.
- Tout le monde, dans le secteur, comprend ce qu'ils font : une équipe qui ne sait pas dire ce que le dispositif vérifie ne verra pas qu'il a cessé de vérifier.
- Ils sont assez peu chers pour être copiés, pour que les deuxième et troisième postes n'attendent pas le budget de l'an prochain.
Pourquoi les dispositifs échouent
L'échec classique du Poka-Yoke, c'est le dispositif contourné, et la réaction classique y voit un problème de discipline. Lisez-le d'abord comme un retour d'information : un dispositif contourné coûte presque toujours des secondes que le takt time n'a pas, ou crie au loup sur des pièces bonnes. Personne ne contourne une protection qui fonctionne et ne coûte rien. Corrigez la conception, puis parlez de discipline s'il reste quelque chose à discuter.
Ce qui va mal
- Des dispositifs neutralisés à l'adhésif, au shunt ou avec un code de forçage que tout le monde connaît, parce qu'ils ralentissent le cycle
- Des alarmes si fréquentes que le secteur a appris à travailler malgré le bruit
- Un déclenchement sans suite convenue, et les pièces signalées retournent doucement dans le flux
- Personne ne vérifie les dispositifs, et un capteur mort laisse passer les défauts pendant des semaines
- Le détrompage vit sous forme de demandes d'investissement, en attente du budget de l'an prochain
Ce qui marche
- Le dispositif arrête la pièce dans le cycle, au poste qui l'a produite
- Chaque déclenchement a une conduite à tenir : isoler la pièce, enregistrer, nommer qui décide
- Une vérification sur pièce étalon à la prise de poste prouve que le dispositif se déclenche encore
- Le taux de déclenchements intempestifs est suivi et ramené près de zéro dès le premier mois
- Le dispositif suivant vise le premier défaut échappé de la liste prioritaire de l'AMDEC
Après le dispositif : alléger le contrôle
Un dispositif qui affiche des données propres change toute l'arithmétique en aval. Les contrôles de sécurisation installés en pleine crise peuvent passer au prélèvement, le contrôle final se réduit à un audit, et les rebuts et retouches cessent de grever les indicateurs qualité du socle d'indicateurs pendant que le facteur qualité du TRS (OEE) se rétablit. C'est le gain que promet la hiérarchie : la prévention se paie une fois et continue de rapporter, là où le contrôle, lui, se paie tous les jours.
Reste la chaîne de management autour des déclenchements. Un dispositif qui arrête une pièce a fait la moitié du travail : il faut encore que quelqu'un sécurise la pièce, décide de son sort, et remarque que le même mode d'erreur s'est déclenché neuf fois ce mois-ci, ce qui est un sujet de résolution de problèmes, pas une ligne de cahier. C'est là que TeamGuru trouve sa place : le cas d'usage gestion des alertes qualité donne à chaque dispositif déclenché un circuit de traitement, avec l'alerte levée au poste, la sécurisation et la décision portées par des pilotes avec des échéances, et des déclenchements répétés assez visibles pour exiger un dossier de causes racines.
Sur la feuille de route, le détrompage continue de tourner dans la pratique équipements et méthodes, au rythme des nouvelles priorités de l'AMDEC, en parallèle du circuit Kaizen, et ses résultats remontent dans l'Obeya et les revues de direction de l'usine sous la forme de moins de défauts échappés et de coûts de non-qualité en baisse.
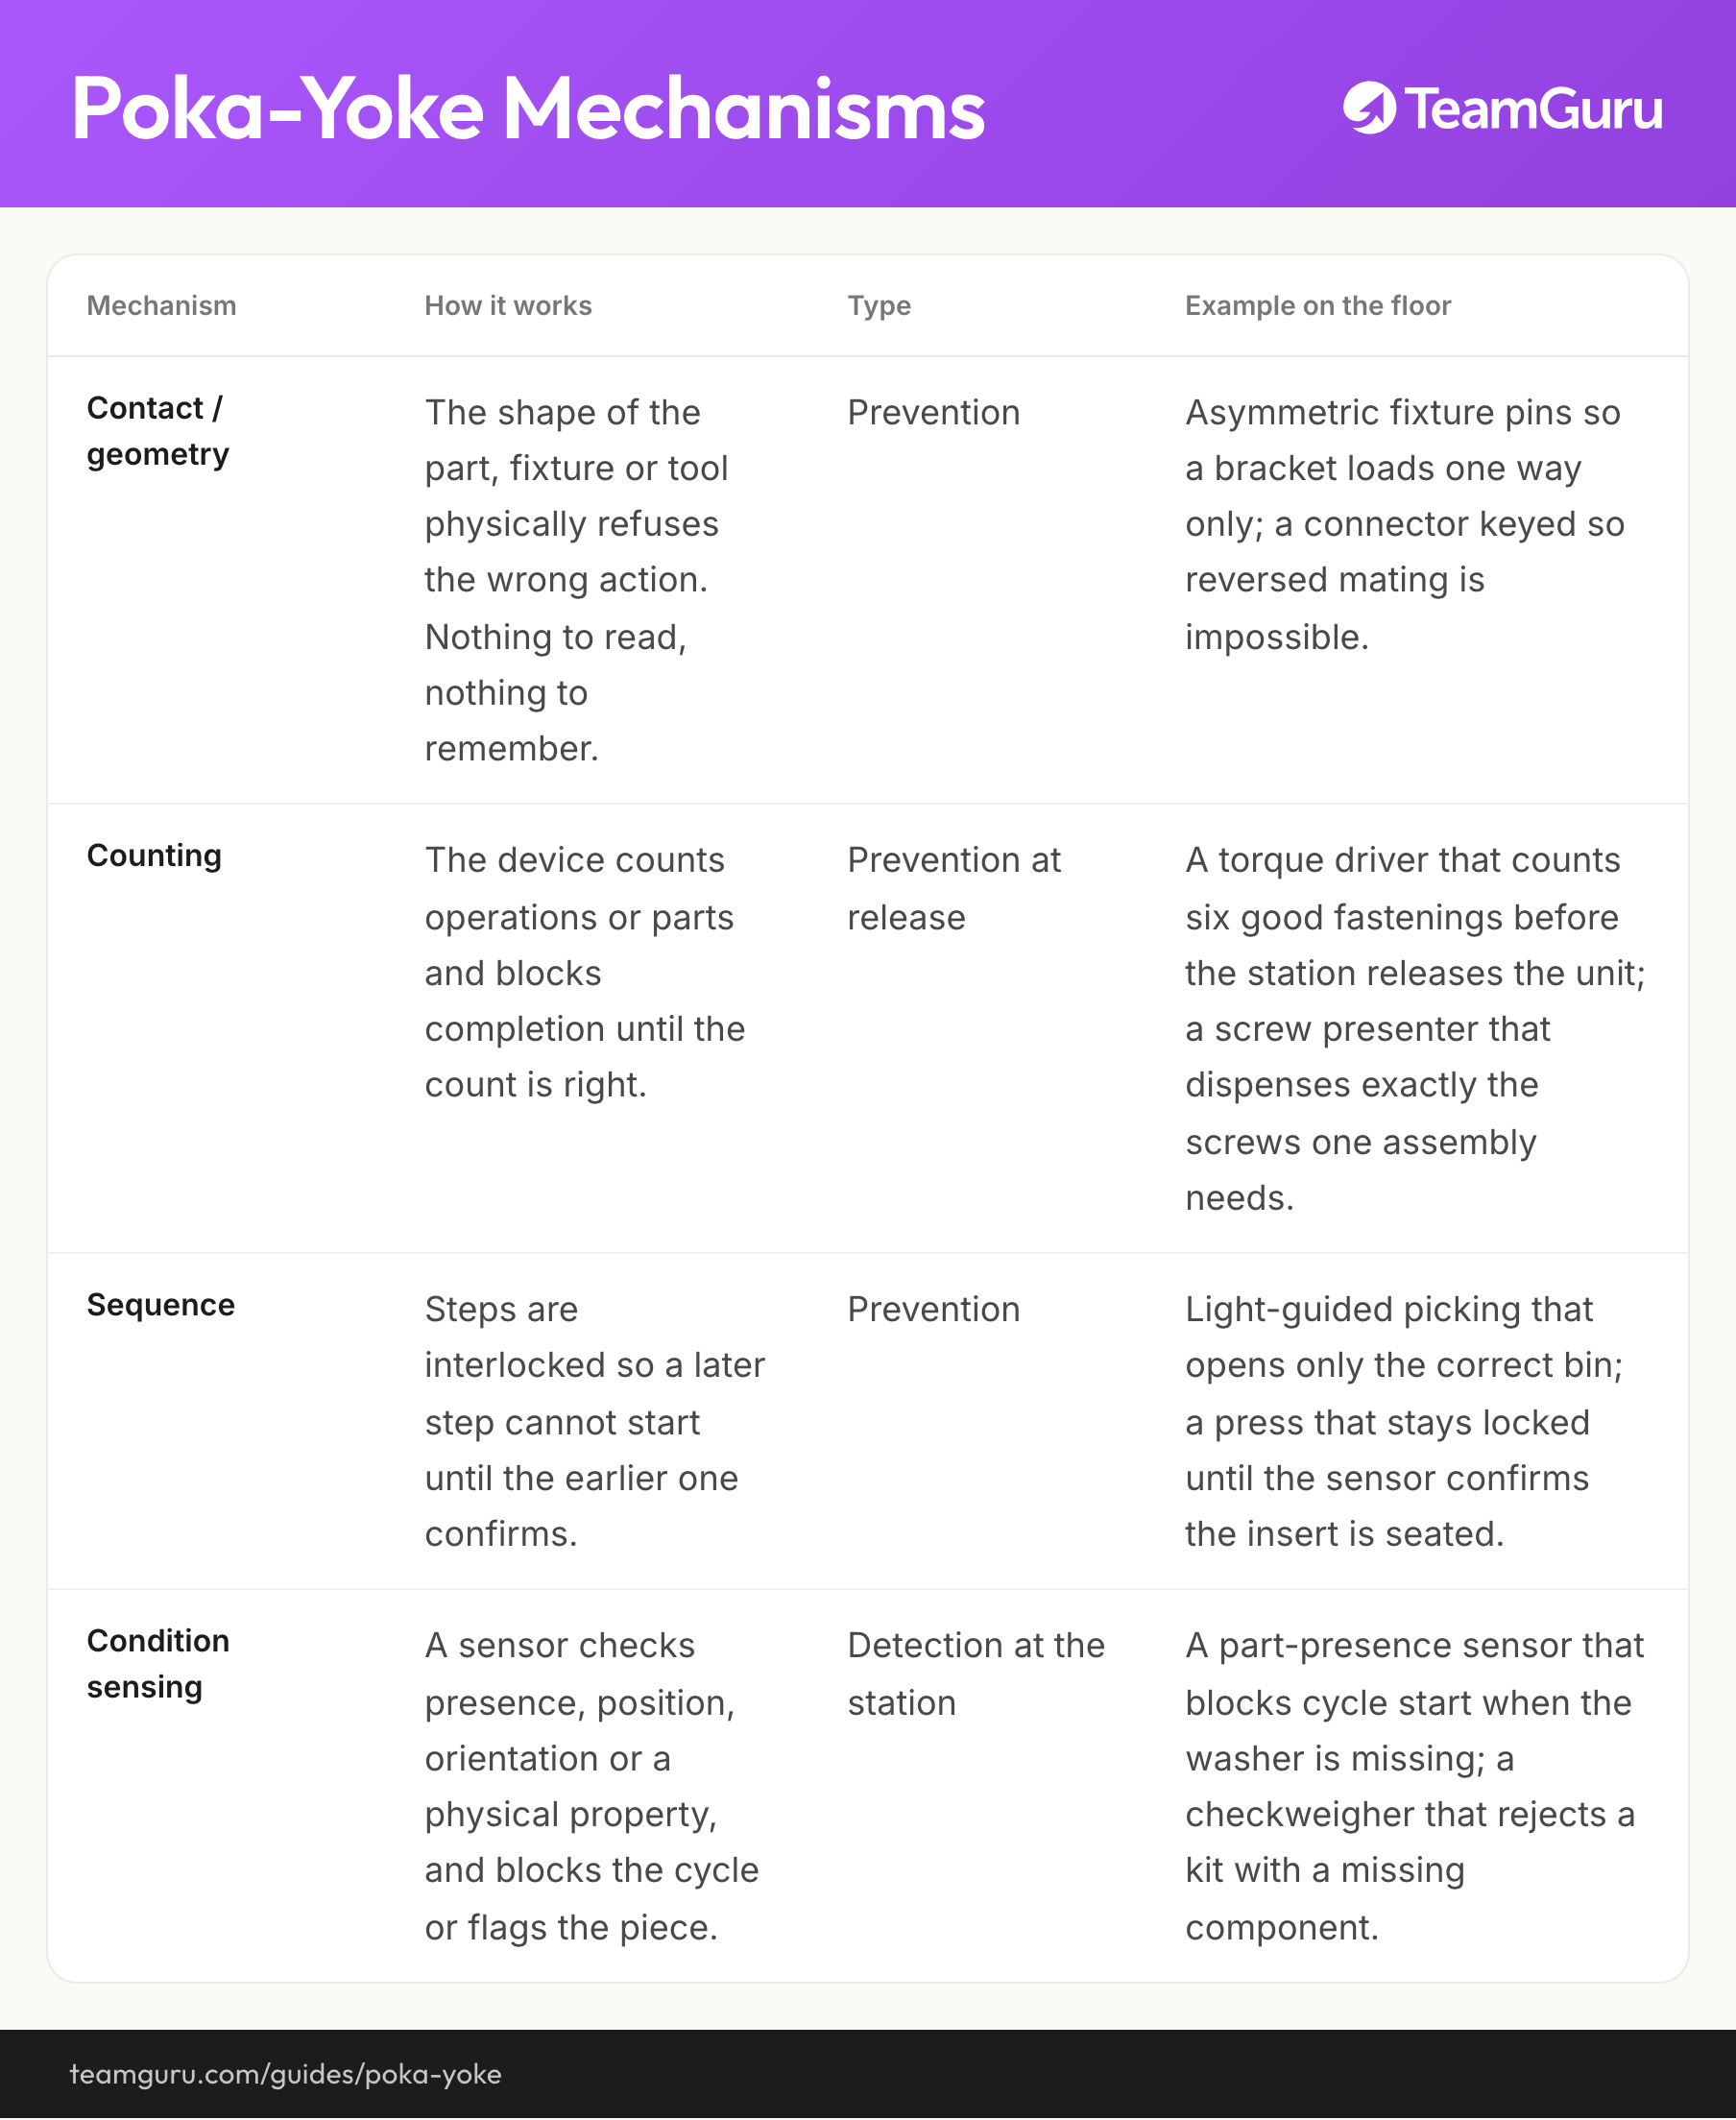
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Que veut dire Poka-Yoke ?
Quelle différence entre un Poka-Yoke de prévention et de détection ?
Quels sont des exemples de Poka-Yoke en assemblage ?
Combien coûte un dispositif Poka-Yoke ?
Qui doit concevoir les dispositifs anti-erreur ?
Que faire quand un Poka-Yoke se déclenche ?
Comment TeamGuru le met en pratique