Guide de mise en œuvre
Les 5 pourquoi.
Les 5 pourquoi sont la méthode d'entrée pour remonter à la cause racine : à partir d'un problème vérifié, demandez pourquoi il s'est produit, vérifiez la réponse au poste, et recommencez jusqu'à une cause que le système de management peut corriger. Cinq est un repère, pas une règle. Si votre chaîne s'arrête sur une erreur opérateur ou une pièce cassée, vous vous êtes arrêté trop tôt : la vraie cause racine est presque toujours un standard absent, un contrôle sans responsable ou une formation sautée.
Ce que sont les 5 pourquoi
Les 5 pourquoi sont la méthode structurée de recherche de cause racine la plus simple de la boîte à outils Lean. En partant d'un problème décrit précisément, vous demandez pourquoi il s'est produit, vous vérifiez la réponse au poste, puis vous redemandez pourquoi à propos de cette réponse, jusqu'à ce que la chaîne atteigne une cause que le système de management peut réellement corriger. Il faut une petite équipe et moins d'une heure, ni logiciel ni statistiques. C'est là que la capacité d'un site à résoudre ses problèmes démarre, ou échoue discrètement à démarrer.
Cinq est un repère, pas une règle. Les praticiens de Toyota ont constaté qu'il faut en général environ cinq itérations pour passer d'un symptôme à une faiblesse du système de management, mais certaines chaînes en demandent trois et d'autres sept. Ce qui compte, c'est la règle d'arrêt : une chaîne terminée s'arrête sur un standard absent, un contrôle sans responsable ou une formation sautée, parce que c'est à ce niveau qu'une contre-mesure empêche la récurrence. Une chaîne qui s'arrête sur une erreur opérateur ou une pièce cassée a décrit l'événement, elle ne l'a pas expliqué.
Une question de périmètre : les 5 pourquoi sont l'entrée de l'échelle de résolution de problèmes, taillée pour les écarts qu'une équipe peut analyser le jour même. Les problèmes chroniques qui méritent des semaines d'étude relèvent d'un A3, ceux qui doivent formellement empêcher la récurrence d'un cycle RCCA, et les défauts partis chez le client d'un rapport 8D. Cette page traite l'outil du quotidien ; les autres guides traitent l'artillerie lourde, et tous utilisent des chaînes de 5 pourquoi dans leurs étapes d'analyse.
La place des 5 pourquoi dans la feuille de route de transformation
Sur la feuille de route de déploiement TeamGuru, les 5 pourquoi sont la porte d'entrée de la pratique résolution structurée de problèmes, au stade de pilotage quotidien. Ils sont alimentés par le management quotidien de la performance : la cascade d'AIC fait remonter les écarts chaque matin et confie l'analyse, et les contre-mesures que produisent les chaînes atterrissent dans le travail standardisé, où les routines d'encadrement les maintiennent sous contrôle. Sans ce flux quotidien d'écarts bien décrits, les 5 pourquoi n'ont rien de réel à traiter ; sans les 5 pourquoi, le système quotidien identifie éternellement les mêmes problèmes.
- Avant Management quotidien
- Vous êtes ici Résolution structurée de problèmes
- En parallèle Travail standardisé du leader
- Après Kaizen
Quand les 5 pourquoi ne suffisent pas
Les 5 pourquoi doivent leur popularité à leur rapidité, et c'est pour la même raison qu'on les emploie à tort. Ils sont faits pour les problèmes qui ont un chemin causal dominant, qu'une petite équipe peut vérifier le jour même. Montez d'un cran sur l'échelle quand :
- Plusieurs causes s'entremêlent. Quand l'état machine, une variation matière et la méthode pourraient toutes contribuer, une chaîne unique va les tresser en un beau récit. Cartographiez d'abord les candidates sur un Ishikawa, puis menez les 5 pourquoi sur la plus solide, ou les deux plus solides.
- Le problème est chronique et a survécu aux corrections précédentes. Si le même écart a déjà reçu deux contre-mesures et qu'il est revenu, l'outil rapide a eu sa chance. Passez à la rigueur d'un A3 ou d'un dossier RCCA complet, avec un vrai recueil de données.
- Le client a reçu le défaut. Un défaut parti chez le client demande deux chaînes, pourquoi il s'est produit et pourquoi il n'a pas été détecté, plus la sécurisation et une clôture formelle. C'est un rapport 8D, pas un point debout devant la machine.
- Quelqu'un a été blessé, ou a failli l'être. Un événement sécurité grave demande une enquête formelle, selon son propre standard. Un 5 pourquoi peut l'alimenter, il ne doit jamais tenir lieu d'analyse complète.
Bien mener un 5 pourquoi
Un bon 5 pourquoi prend 30 à 45 minutes, trois ou quatre personnes, et se fait là où le problème s'est produit. Rien dans cette séquence n'est difficile ; tout y est facile à sauter, et c'est pourquoi les mauvaises chaînes sont mauvaises des mêmes quelques façons.
Démarrez dans les 24 heures, au poste
Les preuves s'évaporent vite : les pièces partent au rebut, les journaux machine défilent, les souvenirs se lissent tout seuls. Le déclencheur habituel, c'est l'AIC du matin, qui confie le 5 pourquoi et en attend le résultat le lendemain. La réunion ne fait jamais l'analyse elle-même : l'analyse se fait devant la machine.
Réunissez ceux qui étaient là
L'opérateur qui a vu, le chef d'équipe, et le technicien de maintenance si un équipement est en cause. Trois ou quatre personnes, 30 à 45 minutes. Celui qui n'était pas là et ne portera aucune contre-mesure probable est un spectateur, et les spectateurs transforment l'analyse en représentation.
Écrivez un énoncé de problème chiffré
Quoi, où, quand, combien. « La machine M-14 s'est arrêtée à 10 h 20, 34 minutes perdues, 17 pièces de retard sur le takt » vaut mieux que « problème machine sur la ligne 2 ». Un énoncé vague garantit une chaîne vague, parce que personne ne peut vérifier un pourquoi contre un symptôme qui n'a jamais été cerné.
Déroulez la chaîne, un pourquoi vérifié à la fois
Posez le pourquoi, puis allez voir avant d'écrire la réponse : ouvrez la machine, sortez le journal, regardez l'opération. Les cinq règles ci-dessous sont la discipline. Prévoyez de quitter le groupe au moins une fois pour aller vérifier quelque chose : un 5 pourquoi qui ne bouge jamais de l'endroit où il a commencé est probablement en train de deviner.
Visez la cause système avec la contre-mesure
La contre-mesure vise le dernier pourquoi vérifié, elle a un responsable et une date, et elle change quelque chose de vérifiable : un standard, une tournée, un dispositif, un contrôle. Si la contre-mesure proposée se résume à un recyclage, prenez-le comme un signal : la chaîne s'est arrêtée sur une personne au lieu du système autour d'elle.
Programmez la vérification d'efficacité
Deux à six semaines plus tard, quelqu'un de nommé regarde des données, pas des opinions : l'écart s'est-il reproduit, la mesure a-t-elle bougé. Un 5 pourquoi clos sans date de vérification est un espoir avec du papier autour. Si la vérification échoue, la chaîne se rouvre sans état d'âme : une première chaîne fausse, c'est normal.
Les cinq règles de la méthode
Ces règles font toute la différence entre une analyse des causes racines et une conversation qui se termine sur une phrase plausible. Affichez-les à côté du formulaire.
-
Vérifiez chaque réponse avant de poser le pourquoi suivant
Une preuve, c'est quelque chose que vous pouvez tenir, lire ou observer au poste : le fusible grillé, le journal du variateur, le réservoir vide. Une réponse validée d'un hochement de tête est une supposition, et chaque pourquoi construit dessus hérite de la supposition.
-
Suivez un seul chemin causal à la fois
Si un pourquoi a deux réponses vérifiées, séparez la chaîne en deux branches et traitez chaque chemin à part. Tresser des causes parallèles sur une seule ligne donne un récit qui se lit bien et ne corrige rien.
-
Demandez pourquoi le process l'a permis, pas qui l'a fait
Un nom met fin à une chaîne. Les questions sur le process la font avancer : pas « pourquoi a-t-il sauté le contrôle », mais « qu'est-ce qui rendait ce contrôle facile à sauter ».
-
Arrêtez-vous à une cause système que vous pouvez corriger
Un standard absent, un contrôle sans responsable, une formation sautée, une implantation intenable. C'est le niveau où une contre-mesure empêche vraiment la récurrence. S'arrêter avant corrige un symptôme ; creuser plus loin produit en général de la philosophie.
-
Relisez la chaîne à l'envers avec « donc »
Repartez de la cause racine jusqu'au problème en insérant « donc » entre chaque étape. Chaque phrase doit tenir debout toute seule. Le premier « donc » que vous n'oseriez pas défendre à voix haute marque le maillon faible.
Regardez ce que la séquence ne contient pas : ni vidéoprojecteur, ni débat sur le modèle de formulaire, ni vote. Une cause racine n'est pas la réponse que la majorité des présents préfère. C'est la réponse qui survit aux preuves.
Exemple traité : le même arrêt, deux chaînes
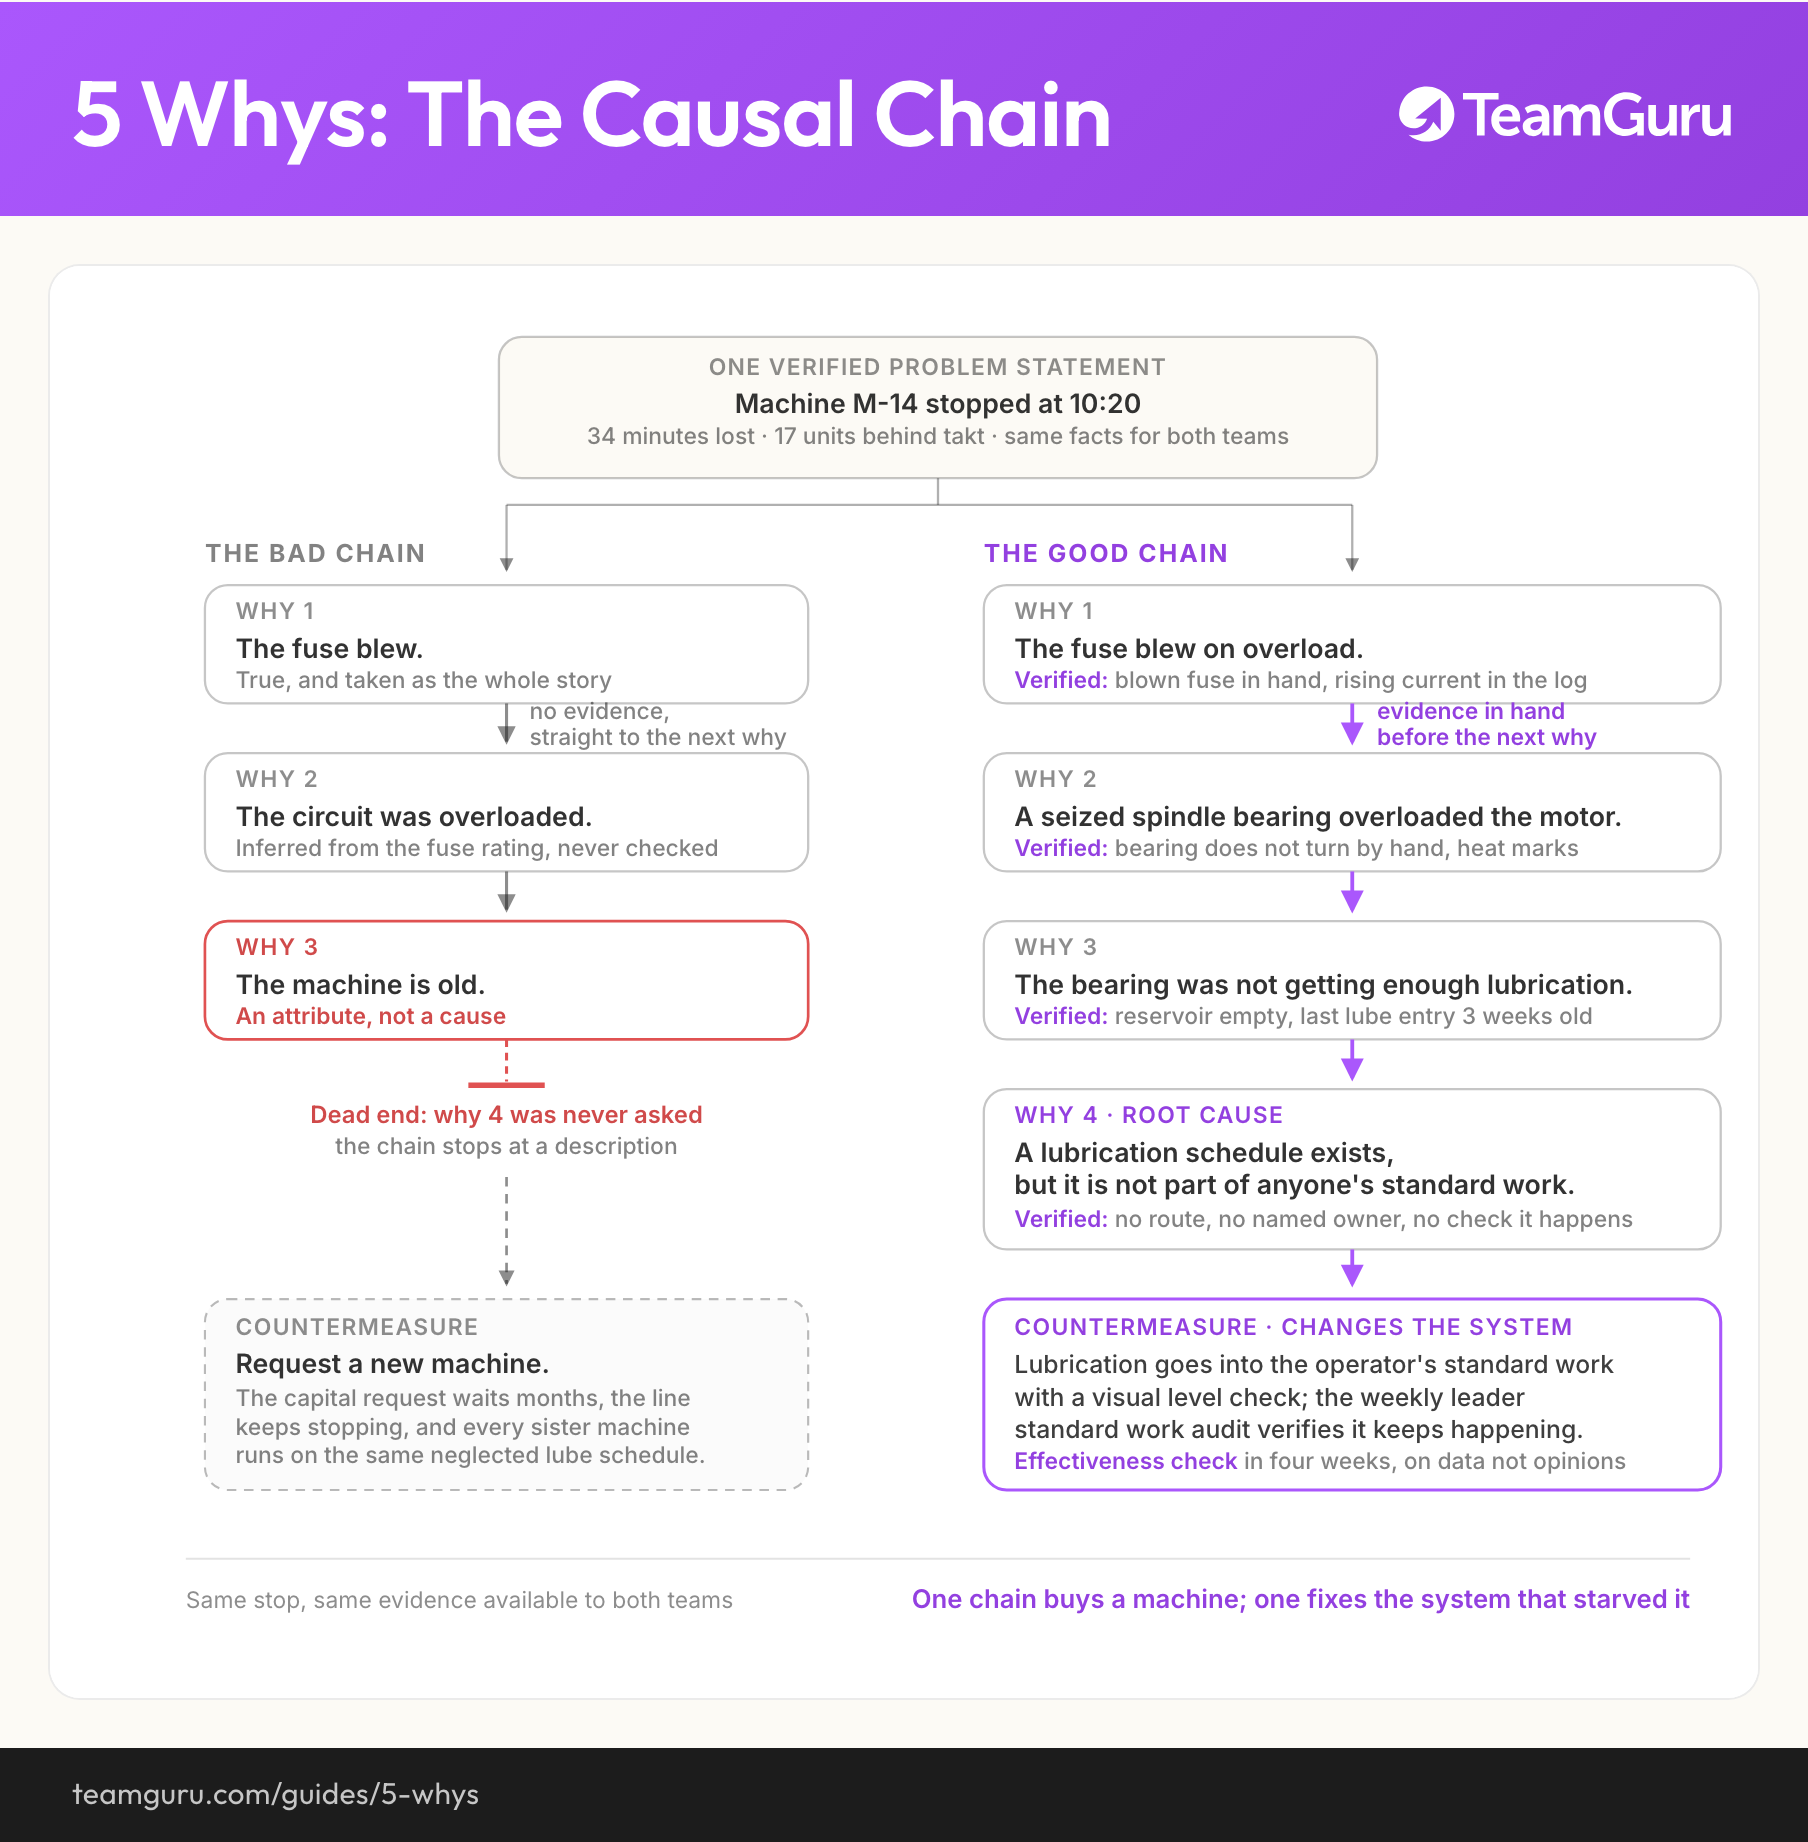
L'événement est illustratif mais réaliste, situé chez le même fabricant de composants de 450 personnes qui sert d'exemple sur toute la feuille de route de transformation : 456 pièces par jour, deux équipes, un takt de 118 secondes. À 10 h 20, la machine M-14 s'arrête en cours d'équipe ; quand elle repart, la ligne a perdu 34 minutes, soit environ 17 pièces au regard du takt. Deux équipes analysent le même arrêt. L'une rédige une demande d'investissement. L'autre corrige le système de management.
| Étape | La mauvaise chaîne | La bonne chaîne |
|---|---|---|
| Pourquoi 1 | Le fusible a grillé. | Le fusible a grillé sur surcharge. Vérifié : l'électricien a le fusible grillé en main, et le journal du variateur montre le courant qui monte pendant 40 minutes avant l'arrêt. |
| Pourquoi 2 | Le circuit était en surcharge. | Le roulement de broche s'était grippé et surchargeait le moteur. Vérifié : le roulement ne tourne plus librement à la main et présente une coloration due à la chaleur. |
| Pourquoi 3 | La machine est vieille. | Le roulement n'était plus assez lubrifié. Vérifié : le réservoir était presque vide, et la dernière ligne de la fiche de graissage date de trois semaines. |
| Pourquoi 4 | Aucun quatrième pourquoi n'a été posé. « Vieille » est un attribut, pas une cause, et la chaîne est morte là. | Un plan de graissage existe, mais il ne fait partie du travail standardisé de personne. Vérifié : le plan est affiché dans le bureau de la maintenance. Aucune tournée, aucun responsable nommé, aucun contrôle qu'il soit fait. |
| Contre-mesure | Demander une machine neuve. La demande d'investissement attend des mois, la ligne continue de s'arrêter, et toutes les machines jumelles tournent toujours sur le même plan de graissage oublié. | Graissage ajouté au travail standardisé de l'opérateur, avec un contrôle visuel du niveau ; l'audit hebdomadaire du travail standardisé du leader vérifie qu'il est fait. Vérification d'efficacité dans quatre semaines : températures de roulement et courant variateur sur la M-14 et ses deux machines jumelles. |
Les deux chaînes partent du même énoncé de problème vérifié : la M-14 s'est arrêtée à 10 h 20, 34 minutes perdues, 17 pièces de retard sur le takt. La bonne chaîne a atteint une cause système corrigeable en quatre pourquoi. Cinq est un repère, pas un quota.
Où la mauvaise chaîne a déraillé
- Le pourquoi 2 n'a jamais été vérifié. « En surcharge » a été déduit du calibre du fusible ; personne n'a ouvert la machine, le roulement grippé est resté invisible, et la chaîne a dérivé vers l'âge de la machine.
- Le pourquoi 3 répond à une autre question. « Vieille » décrit la machine, cela n'explique pas pourquoi ce roulement s'est grippé cette semaine-là. Quand une réponse est un attribut au lieu d'un événement, la chaîne a quitté le chemin causal.
- La contre-mesure achète une machine neuve et conserve le système qui a laissé celle-ci sans graissage. La remplaçante hérite du même plan sans responsable et lâchera de la même façon, plus tard et plus cher.
Passez maintenant le test à l'envers sur la bonne chaîne : le plan de graissage est hors du travail standardisé, donc le graissage a été oublié, donc le roulement a tourné à sec et s'est grippé, donc le moteur a été en surcharge et a fait griller le fusible, donc la machine s'est arrêtée. Chaque « donc » tient. Essayez le même exercice sur la mauvaise chaîne et il casse tout de suite : « la machine est vieille, donc le circuit était en surcharge » n'est pas une phrase que quiconque défendrait à voix haute.
Regardez où atterrit la bonne contre-mesure : dans deux documents qui ont déjà un responsable. Le travail standardisé de l'opérateur gagne une étape de graissage avec un contrôle visuel du niveau, et l'audit hebdomadaire du travail standardisé du leader vérifie que cela continue. Rien n'a été inventé. Le système a absorbé la leçon, et c'est exactement à cela que sert le cinquième pourquoi.
Le piège de l'erreur humaine
Vers le troisième pourquoi, la plupart des chaînes rencontrent une personne : l'opérateur a sauté le contrôle, la maintenance a manqué la tournée, le planificateur a saisi le mauvais chiffre. C'est le carrefour le plus important de la méthode. Accuser la personne est toujours possible et n'est jamais suffisant. Toujours possible, parce qu'un humain touche chaque process du site : n'importe quelle chaîne peut se terminer sur un nom si on veut qu'elle se termine. Jamais suffisant, parce que la même faiblesse recrutera l'humain suivant. Un contrôle qui n'existe que dans la mémoire de quelqu'un sera sauté de nouveau, au pire moment, par la personne la plus consciencieuse de l'équipe.
La question qui maintient la chaîne en vie est celle-ci : qu'est-ce qui a rendu l'erreur possible, et qu'est-ce qui l'a rendue facile ? Une tournée de graissage sans responsable et sans contrôle n'a besoin de la négligence de personne pour échouer, elle a seulement besoin de temps. Demander pourquoi le process a permis l'erreur n'est pas une politesse envers l'opérateur. C'est de la précision sur l'endroit où loge réellement la récurrence.
Il y a aussi une conséquence système. Un site où les chaînes de 5 pourquoi se terminent sur des noms devient un site où très peu de problèmes remontent, et le management quotidien y perd tranquillement sa matière première. Sanctionner au troisième pourquoi achète le silence au premier.
Modes de défaillance courants
Les 5 pourquoi échouent sans bruit, et presque toujours de l'une de ces quatre façons. Chacune a une contre-mesure qui marche mieux en règle permanente qu'en correction ponctuelle.
L'archéologie en salle de réunion
L'analyse a lieu trois jours plus tard, dans une salle, de mémoire. Les pièces sont parties, les journaux ont défilé, et la chaîne se construit avec ce que chacun peut défendre plutôt qu'avec ce qui s'est passé. La contre-mesure est une règle permanente, pas un rappel : dans les 24 heures, au poste, ou pas du tout.
La réponse décidée d'avance
Quelqu'un veut une machine neuve, un stock tampon plus gros ou son gadget préféré, et la chaîne est construite à l'envers pour y arriver. Le signe : aucune étape ne porte de preuve, parce qu'une preuve résisterait. Le remède : une preuve par pourquoi, et quelqu'un d'extérieur au secteur qui relit la chaîne à l'envers avant que la contre-mesure soit validée.
Cinq pourquoi parallèles sur une seule ligne
Chaque pourquoi reçoit deux ou trois causes, et la chaîne devient un arbre dessiné en ligne droite. L'analyse fait sérieux et ne prouve rien. Séparez explicitement les branches quand un pourquoi a deux réponses vérifiées, ou cartographiez d'abord les candidates sur un Ishikawa et creusez le chemin le plus solide.
Le recyclage par défaut
Toutes les chaînes finissent sur « recycler l'opérateur », parce que c'est vite écrit et que personne n'a à changer un process. C'est le piège de l'erreur humaine déguisé en contre-mesure. Si la formation revient sans arrêt, c'est que les causes n'ont jamais été vérifiées : demandez à quoi cette formation devrait résister, et corrigez cela.
La suite
Une chaîne vérifiée corrige un problème. L'effet système vient de ce qu'on fait des chaînes ensuite. Les contre-mesures modifient des standards, sinon c'était du théâtre. Les problèmes qui reviennent après une contre-mesure passent à un dossier RCCA complet, avec sécurisation, action corrective vérifiée et vérification d'efficacité formelle. Et quand le quatrième ou le cinquième pourquoi retombe sur la même routine manquante d'une chaîne à l'autre, ce n'est pas un hasard. C'est le prochain thème d'amélioration, annoncé par les données.
C'est dans l'administratif que les bonnes intentions fuient : les chaînes au tableau blanc s'effacent, les photos se perdent dans les fils de discussion, les contre-mesures perdent leur responsable, et la vérification à quatre semaines n'a jamais lieu parce que rien n'était programmé. C'est là que TeamGuru sert la pratique : le cas d'usage analyse des causes racines garde l'énoncé de problème, la chaîne, ses preuves et les contre-mesures avec leur responsable dans un seul enregistrement, et la vérification d'efficacité y est programmée plutôt que confiée à la mémoire.
Sur la feuille de route, la résolution structurée de problèmes avance en parallèle du travail standardisé du leader et alimente le Kaizen : la même discipline, vérifier la cause, changer le standard, contrôler que cela a tenu, mais pointée vers des opportunités au lieu d'écarts. Une équipe capable de mener un 5 pourquoi honnête a déjà appris la moitié difficile des deux.
À emporter
Le diagramme de ce guide en image, libre d'usage dans vos formations internes et vos ateliers.
Télécharger le PNGQuestions fréquentes
Pourquoi cinq pourquoi, et pas trois ou sept ?
Qui a inventé la méthode des 5 pourquoi ?
Un problème peut-il avoir plusieurs causes racines ?
Quelle différence entre les 5 pourquoi et un diagramme d'Ishikawa ?
À quel moment faire un 5 pourquoi ?
Comment documenter un 5 pourquoi ?
Comment TeamGuru le met en pratique